
क्या Is मोड़
टर्निंग एक ऐसी प्रक्रिया है जिसमें वर्कपीस को घुमाते हुए और उसके सापेक्ष टूल को चलाते हुए कटिंग की जाती है। यह सभी सममित घूर्णनशील भागों के लिए उपयुक्त है। 0.5 मिमी व्यास वाली मेडिकल माइक्रोनीडल से लेकर 500 मिमी व्यास वाली औद्योगिक स्लीव तक, मैंने रफ मशीनिंग से लेकर फाइन मशीनिंग तक की पूरी प्रक्रिया टर्निंग के माध्यम से सफलतापूर्वक पूरी की है।
आंकड़ों के अनुसार, हमारी कार्यशाला में 65% से अधिक धातु के पुर्जे कम से कम एक बार टर्निंग प्रक्रिया से गुजरते हैं।
यह इतना आम क्यों है? क्योंकि टर्निंग न केवल कुशल है, बल्कि इससे ±0.01 मिमी या यहाँ तक कि ±0.005 मिमी की आयामी सहनशीलता भी स्थिर रूप से प्राप्त की जा सकती है। सही उपकरणों और प्रोग्रामिंग रणनीतियों के साथ, यह सतह की खुरदरापन Ra<0.8μm को भी नियंत्रित कर सकता है, जो विमानन, चिकित्सा और प्रकाशिकी जैसे उच्च-मानक उद्योगों की आवश्यकताओं को पूरा करता है। टर्निंग में महारत हासिल करने के लिए, आपको चार मुख्य चरणों से शुरुआत करनी होगी: वर्कपीस क्लैम्पिंग, टूल इंस्टॉलेशन, कटिंग कंट्रोल और गुणवत्ता निरीक्षण। आइए इनके बारे में एक-एक करके बात करते हैं।
workpiece Cलैम्पिंग
टर्निंग का पहला चरण मशीन टूल पर कच्चे माल को मजबूती से फिक्स करना है। हम आमतौर पर तीन-जबड़े वाले चक, चार-जबड़े वाले चक, हाइड्रोलिक क्लैम्प या स्प्रिंग कॉलेट जैसे क्लैम्पिंग तरीकों का उपयोग करते हैं। इनका चुनाव सामग्री के आकार, आकृति और प्रोसेसिंग की सटीकता की आवश्यकताओं पर निर्भर करता है। उदाहरण के लिए, स्टेनलेस स्टील की पतली दीवारों वाली स्लीव्स की प्रोसेसिंग करते समय, मैं क्लैम्पिंग विरूपण को रोकने के लिए टेलस्टॉक सपोर्ट वाले कस्टमाइज्ड सॉफ्ट-जबड़े वाले चक का उपयोग करना पसंद करता हूं। यदि क्लैम्पिंग एक्सेंट्रिसिटी 0.01 मिमी से अधिक हो जाती है, तो यह सीधे अंतिम प्रोसेसिंग की सटीकता को प्रभावित करेगी।
उपकरण Iसन्निपात
टर्निंग टूल्स को मोटे तौर पर बाहरी टर्निंग टूल्स, आंतरिक टर्निंग टूल्स, ग्रूविंग टूल्स और थ्रेडिंग टूल्स में विभाजित किया जाता है। मैं आमतौर पर पुर्जों की विशेषताओं और टूल्स के घिसाव प्रतिरोध के अनुसार इन्हें संयोजित करता हूँ। इंस्टॉलेशन के दौरान टूल टिप की ऊँचाई को वर्कपीस के केंद्र के साथ सटीक रूप से संरेखित करना आवश्यक है, अन्यथा टेपर त्रुटियाँ या टूल एज टूट सकती हैं। हम टूल सेटिंग इंस्ट्रूमेंट का उपयोग करके टूल कोऑर्डिनेट सिस्टम को सटीक रूप से सेट करते हैं और कैलिब्रेशन रॉड का उपयोग करके बार-बार यह सुनिश्चित करते हैं कि प्रत्येक टूल प्रोसेसिंग पथ में सटीक रूप से कटिंग कर सके।
काट रहा है Process
वास्तविक कटिंग प्रक्रिया में, स्पिंडल की गति, फीड दर और कटिंग की गहराई तीन मुख्य पैरामीटर हैं। उदाहरण के लिए, एल्युमीनियम मिश्र धातु के पुर्जों की टर्निंग करते समय, सतह की गुणवत्ता सुधारने के लिए मैं 3000 आरपीएम से अधिक की उच्च गति वाले स्पिंडल का उपयोग करता हूँ; जबकि टाइटेनियम मिश्र धातुओं की मशीनिंग करते समय, टूल को जलने से बचाने के लिए गति कम करना और फीड दर को 0.05–0.1 मिमी/रेव के बीच नियंत्रित करना आवश्यक होता है। कंपन से बचने के लिए, मैं अक्सर रफिंग चरण में कठोरता बढ़ाने के लिए नेगेटिव रेक एंगल वाले टूल का उपयोग करता हूँ, और फिनिशिंग चरण में फिनिश को बेहतर बनाने के लिए पॉजिटिव रेक एंगल वाले टूल का चयन करता हूँ।
गुणवत्ता Iनिरीक्षण And Pपूर्व-Processing
टर्निंग के बाद, प्रत्येक पार्ट गुणवत्ता निरीक्षण चरण में प्रवेश करेगा। हम मुख्य रूप से आकार और सतह निरीक्षण के लिए वर्नियर कैलिपर्स, माइक्रोमीटर, सीएमएम (कोऑर्डिनेट मेजरिंग मशीन) और रफनेस मीटर का उपयोग करते हैं। ±0.01 मिमी से कम की महत्वपूर्ण आयामी सहनशीलता वाले पार्ट्स के लिए, मैं 100% निरीक्षण करता हूँ और रिकॉर्ड रखता हूँ। कुछ उच्च मांग वाले वर्कपीस को अंतिम कार्यात्मक और दिखावट मानकों को प्राप्त करने के लिए बाद में पॉलिशिंग, डिबरिंग या हीट ट्रीटमेंट की भी आवश्यकता होती है।
यह टर्निंग तकनीक के बारे में मेरी बुनियादी समझ है। हर दिखने में सरल कट में वास्तव में क्लैम्पिंग, टूल्स, पैरामीटर्स और टेस्टिंग पर उच्च स्तर का नियंत्रण शामिल होता है। यदि आप टर्निंग में सर्वोत्तम परिणाम प्राप्त करना चाहते हैं, तो केवल सिद्धांतों को समझना ही पर्याप्त नहीं है, बल्कि आपको अभ्यास में हर पहलू को लगातार बेहतर बनाना होगा।
20 सामान्य प्रकार Of टर्निंग ऑपरेशन
मैंने जिन सीएनसी मशीनिंग परियोजनाओं में भाग लिया है, उनमें 70% से अधिक घूर्णनशील भागों को वांछित आकार और कार्यक्षमता प्राप्त करने के लिए कई टर्निंग प्रक्रियाओं के संयोजन की आवश्यकता होती है। आप सोच सकते हैं कि "टर्निंग" का अर्थ केवल बाहरी वृत्त काटना या छेद करना है, लेकिन वास्तव में, इस क्षेत्र में प्रक्रियाएं इससे कहीं अधिक हैं। पिछले तीन वर्षों के हमारे मशीनिंग डेटा आंकड़ों के अनुसार, औसतन, प्रत्येक सटीक शाफ्ट भाग में कम से कम 6 अलग-अलग टर्निंग प्रक्रियाएं शामिल होती हैं । प्रत्येक प्रक्रिया - चाहे वह रफ टर्निंग, चैम्फरिंग, टेपर टर्निंग, या थ्रेडिंग, नर्लिंग, ग्रूविंग हो - विशिष्ट मशीनिंग उद्देश्यों और तकनीकी आवश्यकताओं को पूरा करती है।
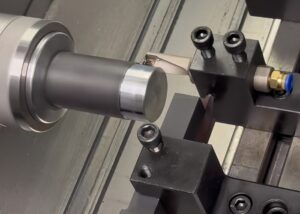
उदाहरण के लिए, स्टेप टर्निंग से संरचनात्मक स्टेप्स जल्दी बनाए जा सकते हैं; टेपर टर्निंग टेपर्ड फिट के लिए उपयुक्त है; और थ्रेड टर्निंग में मानक टूथ प्रोफाइल और टॉलरेंस ग्रेड का मिलान करना आवश्यक होता है। एक बार मुझे एक जटिल चिकित्सा उपकरण का पुर्जा मिला जिसमें एक ही प्रोग्राम में 10 टर्निंग उप-संचालन शामिल थे, जिनमें टॉलरेंस नियंत्रण, सतह की फिनिशिंग और मजबूती का मिलान शामिल था, और हर चरण में कोई गलती नहीं होनी चाहिए थी। इन विविध आवश्यकताओं को कुशलतापूर्वक पूरा करने के लिए, हम CAM प्रोग्रामिंग के दौरान पुर्जे की कार्यात्मक संरचना के आधार पर संबंधित टूल पाथ और रणनीति का सटीक निर्धारण करेंगे।
नीचे उन 20 प्रकार की टर्निंग प्रक्रियाओं का वर्गीकरण दिया गया है जिनका मैं दैनिक प्रसंस्करण में सबसे अधिक उपयोग करता हूँ। आप इसे सीएनसी टर्निंग प्रक्रियाओं की "मूल व्याकरण लाइब्रेरी" समझ सकते हैं - इन प्रक्रियाओं में महारत हासिल कर लें, और आप टर्निंग की भाषा में पारंगत हो जाएँगे।
सामान्य जानकारी Tकलश
दैनिक प्रक्रियाओं में, साधारण टर्निंग लगभग सबसे आम बुनियादी प्रक्रियाओं में से एक है जिनका मैं उपयोग करता हूँ। चाहे शाफ्ट, स्लीव या फ्लैंज की मशीनिंग हो, यह शुरुआती बिंदु है। टर्निंग का सार वर्कपीस को घुमाकर और सिंगल-एज टूल को सीधी रेखा में चलाते हुए बाहरी वृत्त या आंतरिक छेद की साइज प्रोसेसिंग को प्राप्त करना है। हमारी कार्यशाला में आमतौर पर उपयोग की जाने वाली 3-एक्सिस और 5-एक्सिस सीएनसी लेथ दैनिक संचालन में ±0.005 मिमी की सटीकता को नियंत्रित कर सकती हैं।
हम औजारों के चयन और कटिंग मापदंडों के अनुकूलन पर विशेष ध्यान देते हैं। पारंपरिक टर्निंग में, मैं सामग्री की कठोरता और पार्ट की सतह की गुणवत्ता की आवश्यकताओं के अनुसार कटिंग गति (Vc), फीड दर (f) और कटिंग गहराई (ap) निर्धारित करता हूँ। उदाहरण के लिए, 304 स्टेनलेस स्टील के बाहरी वृत्त की मशीनिंग करते समय, अनुशंसित कटिंग गति 80-120 मीटर/मिनट है और फीड को 0.15-0.25 मिमी/रिवर्स पर नियंत्रित किया जाता है ताकि फिनिशिंग का मान Ra 1.6 से कम रहे।
जनरल टर्निंग न केवल रफिंग के लिए उपयुक्त है, बल्कि फिनिशिंग के लिए भी उपयुक्त है - मुख्य बात सही टूल नोज रेडियस और लीड एंगल का चयन करना है।
स्टेप Tकलश
जब मुझे धीरे-धीरे बदलते व्यास वाले शाफ्ट पार्ट्स मिलते हैं, जैसे कि मोटर शाफ्ट या मेडिकल जॉइंट कनेक्टिंग रॉड, तो स्टेप टर्निंग सबसे अच्छा समाधान है। यह टूल की रेडियल कटिंग डेप्थ को अलग-अलग सेक्शन में एडजस्ट करता है, जिससे वर्कपीस में कई अलग-अलग स्टेप डायमीटर बन जाते हैं।
इस प्रक्रिया में फीड पोजिशनिंग और रिपीटबिलिटी की अत्यधिक उच्च सटीकता की आवश्यकता होती है। मैं आमतौर पर डिजिटल टेलस्टॉक सपोर्ट वाली सीएनसी लेथ का उपयोग करता हूँ ताकि विभिन्न चरणों के बीच सहज और कंपन-मुक्त ट्रांज़िशन सुनिश्चित हो सके। उदाहरण के लिए, Φ30-Φ20-Φ10 तीन-चरणीय अक्ष के लिए, यदि डिज़ाइन टॉलरेंस ±0.01 मिमी है, तो हम कंट्रोल मोड को एब्सोल्यूट कोऑर्डिनेट प्रोग्रामिंग के रूप में चुनेंगे और प्रत्येक टूल परिवर्तन के बाद आयामों को पुनः मापने के लिए सीएमएम का उपयोग करेंगे ताकि यह सुनिश्चित हो सके कि चरण अंतर सटीकता ±0.005 मिमी के भीतर है।
इसके अतिरिक्त, ट्रांसमिशन शाफ्ट और पिस्टन रॉड जैसे बहु-व्यास वाले पुर्जों की पूर्व-प्रसंस्करण तैयारी प्रक्रिया में भी स्टेप टर्निंग का आमतौर पर उपयोग किया जाता है।
शंकु Tकलश
मोल्ड लोकेटिंग पिन, बेवल गियर शाफ्ट और मेडिकल इंजेक्शन कनेक्टर जैसे झुके हुए पुर्जों की मशीनिंग करते समय, टेपर टर्निंग मेरे लिए एक आवश्यक कौशल है। हम आमतौर पर इसे दो तरीकों से करते हैं: एक तो टूल होल्डर के कोण को समायोजित करके, और दूसरा प्रोग्रामिंग का उपयोग करके XZ निर्देशांकों के सिंक्रोनस परिवर्तन को सेट करके। CNC लेथ पर, मैं दूसरा तरीका पसंद करता हूँ क्योंकि इससे टेपर स्लोप और डाइमेंशनल टॉलरेंस को बेहतर ढंग से नियंत्रित किया जा सकता है।
60 मिमी की लंबाई और Φ20 से Φ10 तक धीरे-धीरे बदलते हुए टेपर वाली संरचना को उदाहरण के तौर पर लेते हुए, ±0.01 मिमी की आयामी सहनशीलता प्राप्त करने के लिए, हम आमतौर पर ढलान गणना के साथ G01 रैखिक इंटरपोलेशन निर्देश का उपयोग करते हैं, और इसे 0.05 मिमी/रिव के भीतर फ़ीड को नियंत्रित करने के लिए धीमी कटिंग के लिए एक सटीक टर्निंग टूल के साथ जोड़ते हैं।
टेपर टर्निंग में सबसे बड़ी चुनौती अंत में टूल जंप या सतह पर खरोंच को रोकना है, इसलिए मैं टूल के निशान को खत्म करने के लिए प्रक्रिया के अंत में न्यूनतम फीड और द्विदिश टर्निंग का उपयोग करूंगा।
नाला Tकलश
किनारों को समतल करना एक छोटी सी बात लग सकती है, लेकिन मेरा मानना है कि यह किसी भी हिस्से की पहली छाप तय करता है। चाहे यह यांत्रिक फिटिंग के लिए हो, असेंबली में मार्गदर्शन के लिए हो, या खरोंच और कट से बचने के लिए हो, किनारों को समतल करना बेहद महत्वपूर्ण है। खासकर जब चिकित्सा पुर्जों, कनेक्टर हाउसिंग या सटीक मोल्डों का निर्माण किया जा रहा हो, तो किनारों को समतल करने में लापरवाही नहीं बरती जा सकती।
मैं आमतौर पर चैम्फरिंग के लिए 45° या 30° के मानक टूल का उपयोग करता हूँ , और कोणों और आयामों का ड्राइंग की आवश्यकताओं के अनुसार ही सटीक रूप से निर्धारण करना आवश्यक है। उदाहरण के लिए, 1×45° चैम्फरिंग की आयामी सटीकता ±0.05 मिमी के भीतर नियंत्रित की जाती है, जो एक बुनियादी आवश्यकता है। स्वचालित टर्निंग प्रोग्राम में, हम तीव्र प्रक्रिया के दौरान कंपन के निशान या कोणों के ढहने से बचने के लिए चैम्फरिंग पथ को नियंत्रित करने हेतु एक अलग G01 कमांड जोड़ेंगे।
यदि यह विमानन या चिकित्सा परिदृश्यों के लिए एक कार्यात्मक चैम्फर है, तो मैं यह सुनिश्चित करने के लिए कि अंतिम असेंबली में कोई विचलन न हो, चैम्फर कोण और प्रारंभ और अंत बिंदुओं के ओवरलैप को सत्यापित करने के लिए सीएमएम की व्यवस्था भी करूंगा।
रूपरेखा Tकलश
जब मुझे जटिल वक्रों या अनियमित आकार के पुर्जों, जैसे टरबाइन शाफ्ट हाउसिंग, ऑर्थोपेडिक इम्प्लांट या कस्टम पार्ट शेप्स का सामना करना पड़ता है, तो कंटूर टर्निंग सबसे आदर्श विधि है। यह टूल को प्रोग्राम किए गए पथ का अनुसरण करने, रेडियल और अक्षीय दोनों दिशाओं में फीड करने और किसी भी कंटूर की निरंतर मशीनिंग करने की अनुमति देता है।
कंटूर टर्निंग की मुख्य चुनौती ट्रैजेक्टरी प्रोग्रामिंग की सटीकता और मशीन टूल इंटरपोलेशन क्षमता में निहित है। मैं आमतौर पर G02/G03 (वृत्ताकार इंटरपोलेशन) या G01 इंटरपोलेशन मोड का उपयोग फाइन पॉइंट प्रोग्रामिंग के साथ करता हूँ, साथ ही ±0.02 मिमी के भीतर कंटूर सटीकता प्राप्त करने के लिए 0.01 मिमी टूल कंपनसेशन कंट्रोल का भी उपयोग करता हूँ।
हम 3D CAD मॉडलिंग को CAM के साथ मिलाकर प्रोग्राम पाथ को स्वचालित रूप से उत्पन्न करते हैं, विशेष रूप से 5-एक्सिस मल्टी-फंक्शन मशीनों पर अनियमित आकार की मशीनिंग के लिए। अच्छी आकार की टर्निंग न केवल तकनीकी दक्षता को दर्शाती है, बल्कि पुर्जों की दिखावट और कार्यक्षमता में भी उल्लेखनीय सुधार करती है।
चेहरा Tकलश
एंड टर्निंग मेरी मशीनिंग का एक महत्वपूर्ण हिस्सा है, खासकर बार स्टॉक या कटे हुए ब्लैंक की शुरुआती सतह को फिनिश करने के लिए। चाहे आगे ड्रिलिंग हो, चैम्फरिंग हो या कोएक्सियलिटी कंट्रोल, एक सपाट और ऊर्ध्वाधर एंड फेस ही सभी प्रकार की सटीक मशीनिंग का आधार है।
व्यवहार में, मैं रफ एंड मशीनिंग के लिए 0.4R के नोज रेडियस, 400-800 RPM की स्पिंडल स्पीड और 0.1mm/rev की फीड रेट वाले टर्निंग टूल का उपयोग करूंगा, और फिर यह सुनिश्चित करने के लिए एक छोटी फीड (0.03mm/rev) का उपयोग करूंगा कि सतह की खुरदरापन Ra 0.8μm या उससे कम तक पहुंच जाए।
साथ ही, हम पुर्जों की समग्र लंबाई में एकरूपता सुनिश्चित करने के लिए एंड टर्निंग का उपयोग करते हैं। विशेष रूप से बैच प्रोसेसिंग में, मैं मानवीय हस्तक्षेप से होने वाली त्रुटियों को कम करने के लिए सीएनसी टेलस्टॉक और लेजर टूल सेटिंग डिवाइस के माध्यम से सटीकता को नियंत्रित करता हूँ।
खांचाकरण
मेरे मशीनिंग प्रोजेक्ट्स में, स्लॉटिंग एक देखने में सरल लेकिन बेहद तकनीकी प्रक्रिया है। चाहे वह सर्कलिप स्लॉट हो, ओ-रिंग स्लॉट हो या इंसर्ट स्लॉट की मशीनिंग, सटीकता और फिनिश ही कारीगरी के स्तर का आकलन करने की कुंजी हैं। आमतौर पर, मैं 1.0–3.0 मिमी चौड़ाई वाला एक विशेष स्लॉटिंग कटर चुनता हूँ और स्लॉट की गहराई और सामग्री के अनुसार फीड को समायोजित करता हूँ।
स्टेनलेस स्टील और टाइटेनियम के लिए, मैं आमतौर पर कटिंग स्पीड को 80-120 मीटर/मिनट पर रखता हूँ और ओवरहीटिंग और चिपिंग से बचने के लिए आंतरिक कूलेंट का उपयोग करता हूँ। गहरी खांचे की मशीनिंग करते समय, मैं टूल के पार्श्व झुकाव से बचने और खांचे के तल को समतल रखने के लिए कई चरणों में फीड करता हूँ।
इसके अलावा, ग्रूविंग प्रक्रिया के दौरान, मैं टूल के प्रवेश और निकास बिंदुओं की गति कम करने पर विशेष ध्यान देता हूँ ताकि ग्रूव के किनारों पर बर्र या उभार न आएँ। विशेष रूप से चिकित्सा उपकरणों के प्रसंस्करण में, सफाई और संयोजन की आवश्यकताओं को पूरा करने के लिए ग्रूव की खुरदरापन Ra 1.6μm के भीतर नियंत्रित होनी चाहिए।
Cut Off
सीएनसी टर्निंग में कटिंग-ऑफ सबसे "अंतिम लेकिन जोखिम भरा" चरण है । यदि यह प्रक्रिया गलत हो जाती है, तो इससे न केवल तैयार उत्पाद को नुकसान होगा, बल्कि टूल भी टूट सकता है। मैं आमतौर पर 2.0-3.0 मिमी चौड़ाई वाले विशेष कटिंग टूल का उपयोग करता हूं जिसमें चिप्स को सुचारू रूप से बाहर निकालने और ऊष्मा को समय पर दूर करने के लिए आंतरिक शीतलक या तेल इंजेक्शन की सुविधा होती है।
बचे हुए सिरे के विरूपण को कम करने के लिए, मैं काटने की गति को सामान्य काटने की गति के लगभग 50% पर सेट करूँगा, जैसे कि एल्यूमीनियम मिश्र धातु को संसाधित करते समय 150 मीटर/मिनट, और पूंछ की स्थिरता को बढ़ाने के लिए पॉज़ + स्लो रिट्रीट के G04 प्रोग्राम सेगमेंट को सेट करूँगा।
उच्च श्रेणी के उपकरण लाइव सेंटर या सब-स्पिंडल क्लैम्पिंग के माध्यम से शून्य कंपन के साथ सिंक्रोनस कटिंग भी कर सकते हैं, जिससे चिकनी कटिंग होती है और बाद में लगभग कोई ट्रिमिंग की आवश्यकता नहीं होती है। मेरे लिए, उत्कृष्ट कटिंग तकनीक संपूर्ण पार्ट प्रोसेसिंग प्रक्रिया की सटीक फिनिशिंग को दर्शाती है।
धागा Tकलश
थ्रेड टर्निंग में टूल्स, स्पिंडल सिंक्रोनाइज़ेशन और प्रोग्राम डिज़ाइन की उच्च आवश्यकता होती है। मैं जिस विधि का सबसे अधिक उपयोग करता हूँ वह है सीएनसी थ्रेड टर्निंग, जिसमें पिच, फीड डेप्थ और रिट्रैक्ट ट्रैजेक्टरी को नियंत्रित करने के लिए G76 या G32 प्रोग्रामिंग का उपयोग किया जाता है।
मानक मीट्रिक थ्रेड (जैसे M10×1.5) की मशीनिंग करते समय, मैं आमतौर पर पहले कट की फीड 0.2 मिमी पर सेट करता हूँ, और फिर प्रत्येक कट के लिए इसे लगभग 20% कम करता जाता हूँ। अंतिम दो कट सफाई के लिए होते हैं ताकि साइड वॉल की सटीकता और थ्रेड के ऊपरी भाग की अखंडता सुनिश्चित हो सके। "रैंडम टीथ" या "गलत टीथ" जैसी समस्याओं से बचने के लिए स्पिंडल की गति को पूरी प्रक्रिया के दौरान 500-800 आरपीएम पर स्थिर रखना चाहिए।
यदि यह आंतरिक या बारीक थ्रेड है, तो मैं कठोर इंसर्ट (जैसे TiAlN कोटिंग) का उपयोग करूँगा और ISO 6g या उससे अधिक की टॉलरेंस सुनिश्चित करने के लिए डिजिटल टूल कंपनसेशन सिस्टम का उपयोग करूँगा। हालाँकि थ्रेड छोटा है, फिर भी यह पूरे पार्ट की सबसे जटिल संरचनाओं में से एक है और इसे नज़रअंदाज़ नहीं किया जा सकता।
knurling
मेरे विचार से, हालांकि नर्लिंग में कटिंग शामिल नहीं होती, फिर भी यह एक बहुत ही कुशल आकार देने की प्रक्रिया है। इसमें वर्कपीस की सतह पर नियमित जाली या सीधी रेखाएं बनाने के लिए नर्लिंग व्हील का उपयोग किया जाता है, जिसका मुख्य उद्देश्य पकड़ को मजबूत करना या यांत्रिक रूप से सही फिट प्राप्त करना होता है।
मैं आमतौर पर सीधी, तिरछी और हीरे के आकार की नर्लिंग करता हूँ, जिनका उपयोग अक्सर चिकित्सा उपकरणों, औजारों के हैंडल या सटीक घुंडी में किया जाता है। आमतौर पर नर्लिंग की पिच 0.5-1.2 मिमी तक नियंत्रित की जाती है, रोलिंग की गहराई लगभग 0.2-0.4 मिमी होती है, और सामग्री के खुरदरेपन या किनारों में दरार से बचने के लिए दबाव को ठीक से नियंत्रित करना आवश्यक होता है।
मैं आमतौर पर नर्लिंग व्हील की गति 100-300 आरपीएम पर सेट करता हूँ और स्थानीय अतिभार और सतह पर खरोंच से बचने के लिए पर्याप्त शीतलन सुनिश्चित करता हूँ। दृश्य सुंदरता तो बस एक परिणाम है। एकसमान नर्लिंग के लिए स्थिर रोलिंग दबाव और संतुलित फीड गति ही कुंजी हैं।
Dमारना
ड्रिलिंग मेरे दैनिक मशीनिंग कार्यों में सबसे आम बुनियादी प्रक्रियाओं में से एक है, लेकिन इसमें तकनीकी दक्षता भी काफी अधिक है। ड्रिलिंग का सामान्य व्यास Ø1 मिमी से Ø30 मिमी तक होता है, लेकिन जिन जटिल पुर्जों पर मुझे अक्सर काम करना पड़ता है, उनमें छेद के व्यास में ±0.05 मिमी की सटीकता की आवश्यकता हो सकती है।
सतह के झुकाव को नियंत्रित करने के लिए, मैं सेंटर ड्रिल पोजीशनिंग और स्टेप ड्रिल प्री-होल के संयोजन का उपयोग करूँगा। पहले मुख्य ड्रिल को स्थिर रूप से काटने के लिए निर्देशित करें, और फिर धीरे-धीरे छेद को बड़ा करें। हाई-स्पीड स्टील (HSS) ड्रिल बिट्स एल्युमीनियम और प्लास्टिक के लिए उपयुक्त हैं, जबकि कोबाल्ट मिश्र धातु या कोटेड कार्बाइड ड्रिल बिट्स स्टील और स्टेनलेस स्टील के लिए अधिक उपयुक्त हैं।
ड्रिलिंग की गति और फीड सामग्री पर निर्भर करती है। उदाहरण के लिए, एल्युमीनियम की प्रोसेसिंग करते समय, मैं आमतौर पर कटिंग स्पीड को 100-120 मीटर/मिनट और फीड को 0.1-0.2 मिलीमीटर/रिवर्स पर सेट करता हूँ, और ड्रिल चिप्स के जमाव से उपकरण टूटने या छेद की दीवार जलने से बचाने के लिए दिशात्मक और आंतरायिक चिप निकासी का उपयोग करता हूँ।
reaming
यदि आप छेद के व्यास में उच्च परिशुद्धता और दर्पण जैसी चिकनी सतह चाहते हैं, तो रीमिंग निश्चित रूप से अंतिम महत्वपूर्ण चरण है। जिन सटीक चिकित्सा पुर्जों या संयोजन पुर्जों पर मैं काम करता हूँ, उनमें रीमिंग द्वारा छेद के व्यास को H7 टॉलरेंस (जैसे Ø10±0.015 मिमी) के भीतर नियंत्रित किया जा सकता है और Ra 0.4–0.8 μm की सतह खुरदरापन प्राप्त की जा सकती है।
मैं आमतौर पर वर्कपीस की सामग्री और छेद की गहराई के आधार पर सीधे या सर्पिल आकार के रीमर का उपयोग करता हूँ। उदाहरण के लिए, स्टेनलेस स्टील की रीमिंग करते समय, मैं 200-300 आरपीएम की गति और 0.05-0.1 मिमी/रिवोल्यूशन की फीड दर वाले TiN-कोटेड रीमर का उपयोग करता हूँ।
रीमिंग एक फिनिशिंग प्रक्रिया है, फिर भी प्री-ड्रिलिंग आवश्यक है, और प्री-होल का आकार अंतिम होल के व्यास से 0.2-0.3 मिमी छोटा होना चाहिए, अन्यथा अपर्याप्त रीमिंग मार्जिन के कारण कंपन या असमान घिसाव हो सकता है। मैं आमतौर पर रीमिंग से पहले और बाद में आकार और संकेंद्रण की जांच करता हूं ताकि यह सुनिश्चित हो सके कि अंतिम होल असेंबली की सभी आवश्यकताओं को पूरा करता है।
बोरिंग
सटीक मशीनिंग के क्षेत्र में, ड्रिलिंग तो बस शुरुआत है। इसके बाद की बोरिंग प्रक्रिया ही वास्तव में छेद की स्थिति की सटीकता और फिनिश तय करती है। विशेष रूप से बड़े व्यास वाले, गहरे छेद या समाक्षीय छेद की मशीनिंग करते समय, मैं ज्यामितीय आयामों को सटीक रूप से समायोजित करने के लिए लगभग हमेशा बोरिंग प्रक्रिया का ही उपयोग करता हूँ।
मैं आमतौर पर Ø8 मिमी से Ø100 मिमी व्यास के बोरिंग होल बनाता हूँ, जिनकी सटीकता आमतौर पर ±0.01 मिमी के भीतर होती है और सतह की खुरदरापन Ra 0.4–0.8 μm होती है। यदि ग्राहक की आवश्यकताएँ इससे अधिक हों, तो मैं एक महीन बोरिंग टूल या सीएनसी बोरिंग टूल का उपयोग करूँगा और कम गति, उच्च फीड दर वाली रणनीति अपनाऊँगा, जिसमें गति 150–300 आरपीएम पर और फीड दर 0.05–0.2 मिमी/रिवर्स पर नियंत्रित रहेगी।
5:1 से अधिक लंबाई-गहराई अनुपात वाले गहरे छेदों के लिए, मैं चरणबद्ध पूर्व-बोरिंग रणनीति का उपयोग करूँगा और थर्मल विरूपण या खराब चिप निकासी के कारण छेद के विक्षेपण से बचने के लिए इसमें एक आंतरिक शीतलक प्रणाली लगाऊँगा। प्रत्येक बोरिंग के बाद, मैं तीन-आयामी निर्देशांक या आंतरिक व्यास माइक्रोमीटर का उपयोग करके छेद के व्यास और बेलनाकारता की पुनः जाँच करूँगा ताकि यह सुनिश्चित हो सके कि वे मानकों के अनुरूप हैं।
दोहन
थ्रेड ही कनेक्शन की आत्मा है, और टैपिंग छेद को आकार देने का मुख्य चरण है। सटीक विनिर्माण में मेरे काम के दौरान, आंतरिक थ्रेड टैपिंग में त्रुटि की गुंजाइश बहुत कम होती है, और एक टूटा हुआ टैप पूरे हिस्से को बेकार कर सकता है।
फॉर्म्ड थ्रेड्स से अलग, टैपिंग एक कटिंग प्रक्रिया है और आमतौर पर स्टील, स्टेनलेस स्टील, एल्युमीनियम और टाइटेनियम मिश्र धातुओं जैसी धातुओं के लिए उपयोग की जाती है। M6×1 थ्रेड को उदाहरण के तौर पर लें, तो टैपिंग होल के प्री-ड्रिल्ड होल का व्यास Ø5.0 mm पर नियंत्रित किया जाना चाहिए, और त्रुटि ±0.05 mm से अधिक नहीं होनी चाहिए, अन्यथा टैपिंग के दौरान थ्रेड एज के कटने या मुड़ने का खतरा बहुत अधिक होता है।
मैं आमतौर पर जिन टैपिंग विधियों का उपयोग करता हूँ उनमें मैनुअल टैपिंग, मशीन टैपिंग और एक्सट्रूज़न टैपिंग शामिल हैं। एक्सट्रूज़न टैप विशेष रूप से एल्यूमीनियम मिश्र धातुओं और पीतल के लिए उपयुक्त होते हैं, जिनसे उच्च स्तर की थ्रेड मजबूती और फिनिश प्राप्त की जा सकती है। टैपिंग की गति 100-300 आरपीएम पर नियंत्रित की जाती है, और खींचने या टूटने से बचने के लिए फीडिंग विधि सिंक्रोनस होनी चाहिए।
इसके अलावा, गहरे छेदों में टैपिंग (पिच से तीन गुना अधिक गहराई) के लिए, मैं स्टेप टैपिंग या डबल चिप टैपिंग का उपयोग करता हूँ ताकि चिप्स आसानी से बाहर निकल जाएँ और टैप की उम्र लंबी हो। टैपिंग के बाद, मैं आमतौर पर थ्रेड प्लग गेज का उपयोग करके प्रत्येक छेद में थ्रेड की गुणवत्ता की जाँच करता हूँ ताकि स्क्रू फिट में कोई विचलन न हो।
विलक्षण Tकलश
एकाधिक अक्षों वाले पुर्जों, जैसे कि एकान्तर शाफ्ट, कैमशाफ्ट या पंप रोटर की मशीनिंग करते समय एकान्तर टर्निंग एक आवश्यक तकनीक है। इस प्रक्रिया की कठिनाई क्लैम्पिंग सेंटर के नियंत्रण में निहित है।
मैं आमतौर पर पोजीशनिंग के लिए सनकी स्पिंडल के साथ चार-जबड़े वाले चक का उपयोग करता हूँ ताकि यह सुनिश्चित हो सके कि गैर-संकेन्द्रित बाहरी वृत्त का प्रत्येक खंड खराद स्पिंडल के केंद्र के साथ सटीक रूप से संरेखित हो सके। प्रोग्रामिंग करते समय, प्रत्येक सनकी खंड के लिए एक स्वतंत्र मूल बिंदु निर्धारित किया जाना चाहिए, और G54 और G55 जैसे समन्वय प्रणाली स्विचिंग प्रबंधन का उपयोग किया जाना चाहिए।
उदाहरण के लिए, 5 मिमी की उत्केन्द्रता वाली संरचना के लिए, ±0.01 मिमी की सटीकता आवश्यकता के तहत, क्लैम्पिंग में कोई भी त्रुटि आयामी विचलन या घूर्णी असंतुलन का कारण बन सकती है। इसलिए, क्लैम्पिंग के बाद डायल पॉइंटर के साथ बिंदु-दर-बिंदु संरेखण करना और निर्देशांक ऑफसेट को रिकॉर्ड करना आवश्यक है ताकि यह सुनिश्चित किया जा सके कि घुमाव का प्रत्येक खंड सटीक और स्थिर हो।
विभिन्न Sतीखा Tह्रदय Tकलश
तेज़ गति से घूमने वाले या उच्च दक्षता वाले कन्वेयर पुर्जों (जैसे बॉल वाल्व नट, स्क्रू कन्वेयर और दवा की बोतलों के ढक्कन) के निर्माण में, मल्टी-स्टार्ट थ्रेड एक महत्वपूर्ण संरचनात्मक रूप है। इस प्रकार के थ्रेड में आमतौर पर दो या अधिक शुरुआती बिंदु होते हैं, जिससे थ्रेड एक घूर्णन चक्र में अधिक दूरी तय कर सकता है।
इस प्रकार के थ्रेड को प्रोसेस करते समय, मैं सबसे पहले प्रत्येक आरंभिक बिंदु का फेज़ कोण (जैसे 180° या 120°) की गणना करता हूँ, और फिर स्पिंडल पोजिशनिंग + सेगमेंटेड G76 थ्रेड प्रोग्राम के माध्यम से इसे लागू करता हूँ। उदाहरण के लिए, तीन-स्टार्ट M24×3 थ्रेड्स को प्रोसेस करते समय, मैं थ्रेड स्टार्ट प्रोग्राम के तीन सेट सेट करूँगा और स्पिंडल इंडेक्सिंग के बाद प्रोग्राम निष्पादन को स्विच करूँगा।
थ्रेड के मूल में ओवरलैपिंग की समस्या से बचने के लिए, कटिंग पैरामीटर को सामग्री के अनुसार समायोजित करना आवश्यक है, खासकर सटीक प्लास्टिक या एल्यूमीनियम पार्ट्स के लिए। ±0.03 मिमी की पिच सटीकता प्राप्त करने के लिए, मैं टूथ गेज और माइक्रोस्कोप से दोबारा जांच करूंगा ताकि यह सुनिश्चित हो सके कि टूथ का आकार, टूथ का ऊपरी भाग और टूथ का मूल भाग पूर्ण और एकसमान हैं।
कुंडली Gछत Tकलश
इस प्रक्रिया का उपयोग सर्पिल स्प्रिंग ग्रूव, ऑयल ग्रूव और कूलिंग सर्पिल चैनल जैसी संरचनाओं को संसाधित करने के लिए किया जाता है। सर्पिल पथ प्राप्त करने के लिए अक्षीय फीड और वर्कपीस रोटेशन को एक साथ नियंत्रित करना आवश्यक है।
मैं आमतौर पर टर्निंग सेंटर में नियंत्रण के लिए स्लोप कैलकुलेशन के साथ G03/G02 आर्क इंटरपोलेशन का उपयोग करता हूँ। उदाहरण के लिए, कूलिंग स्पाइरल ग्रूव बनाते समय, पिच को 5 मिमी पर सेट किया जाता है और गहराई को 1 मिमी पर नियंत्रित किया जाता है। यह सुनिश्चित करना आवश्यक है कि प्रत्येक वृत्त की स्थिति बिना किसी उछाल या गलत कटाई के एक समान हो। यह प्रक्रिया मुख्य रूप से मोल्ड कूलिंग सिस्टम या इंजेक्शन नोजल पार्ट्स के लिए उपयोग की जाती है।
गैर परिपत्र Cदौरे पर Tकलश
इसका उपयोग अंडाकार, हृदय के आकार के या अन्य अनियमित घूर्णनशील भागों, जैसे कि इंजनों में संपीड़न कक्ष और हृदय के आकार के पहियों के निर्माण में किया जाता है। इस प्रक्रिया में आमतौर पर सिंक्रोनस स्पिंडल कंट्रोल (एसपीएम) और कस्टम पाथ इंटरपोलेशन की आवश्यकता होती है।
TiRapid में, हम इस प्रकार की प्रोसेसिंग के लिए एक मिश्रित CNC मिलिंग मशीन का उपयोग करते हैं, जिसमें 3D मॉडलिंग डेटा को CAM पाथ के साथ मिलाकर यह सुनिश्चित किया जाता है कि गैर-वृत्ताकार आकृति त्रुटि ±0.02 मिमी के भीतर नियंत्रित रहे। यह प्रक्रिया कंप्रेसर, पंप बॉडी, उपकरण संचरण संरचनाओं आदि में व्यापक रूप से उपयोग की जाती है।
सतह Tबाहरी आवरण Tकलश
कुछ उच्च श्रेणी के उपभोक्ता इलेक्ट्रॉनिक्स और चिकित्सा उपकरणों में, ग्राहकों को सतह पर दृश्य सजावट या कार्यात्मक बनावट वाले पुर्जों की आवश्यकता होती है, जैसे कि फिसलन रोधी रेखाएं और सजावटी पैटर्न।
मैं 0.01 मिमी की फीड दर पर सूक्ष्म लहरदार बनावट प्राप्त करने के लिए माइक्रो-फीड + विशेष बनावट ब्लेड का उपयोग करता हूं, जिसका उपयोग अक्सर घुंडी, आवरण, शल्य चिकित्सा उपकरण आदि के लिए किया जाता है। बनावट की गहराई को 0.02-0.05 मिमी पर नियंत्रित किया जाता है, और दृश्य स्थिरता विशेष रूप से महत्वपूर्ण है।
आईना Tकलश
जब ग्राहकों को सतह की अत्यधिक चिकनाई (जैसे Ra < 0.1μm) की आवश्यकता होती है, तो मैं दर्पण बनाने के लिए डायमंड टर्निंग टूल्स + अल्ट्रा-लो फीड का उपयोग करूंगा, जिसका उपयोग अक्सर ऑप्टिकल घटकों, सेमीकंडक्टर सब्सट्रेट्स और मेडिकल पैकेजिंग के लिए किया जाता है।
घुमाने की गति को आमतौर पर 100-200 आरपीएम तक कम करना पड़ता है, फीड को 0.005 मिमी/रेव से नीचे नियंत्रित किया जाता है, और घर्षण को कम करने के लिए तेल आधारित शीतलक का उपयोग किया जाता है। प्रसंस्करण के बाद, हम अक्सर सूक्ष्म सतह संरचना का पता लगाने के लिए सफेद प्रकाश इंटरफेरोमीटर का उपयोग करते हैं ताकि यह सुनिश्चित हो सके कि यह ऑप्टिकल ग्रेड मानकों को पूरा करता है।
कैसे To चुनें Tदाएँ मुड़ने का अभियान
वास्तविक प्रक्रिया में, टर्निंग ऑपरेशन का चुनाव सामग्री, सटीकता, सहनशीलता, सतह की गुणवत्ता और पार्ट की संरचना जैसे कई आयामों पर निर्भर करता है। प्रत्येक ऑपरेशन के अपने उपयुक्त परिदृश्य होते हैं।
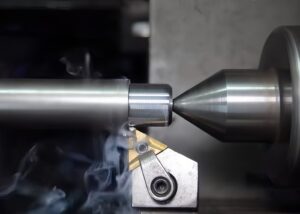
निम्नलिखित वर्गीकरण तालिका के माध्यम से, मैं शीघ्रता से यह निर्धारित कर सकता हूँ कि कौन सी टर्निंग विधि वर्तमान परियोजना की आवश्यकताओं को सर्वोत्तम रूप से पूरा करती है और दक्षता, गुणवत्ता और लागत के बीच सर्वोत्तम संतुलन सुनिश्चित करती है:
| वर्गीकरण आयाम | चयन का आधार | अनुशंसित कार्रवाई प्रकार |
| सामग्री के प्रकार | एल्युमीनियम, तांबा और अन्य नरम सामग्री | सामान्य टर्निंग, स्टेप टर्निंग, ड्रिलिंग, टैपिंग |
| इस्पात, स्टेनलेस स्टील, टाइटेनियम आदि जैसी कठोर सामग्री। | बोरिंग, थ्रेड टर्निंग, चैम्फरिंग, ग्रूविंग, पार्टिंग ऑफ | |
| सटीकता की आवश्यकताएं | ±0.1मिमी या अधिक | सामान्य घुमाव, सतह बनाना, खुरदरापन |
| ±0.01 मिमी और इससे भी अधिक सख्त | बोरिंग, थ्रेड टर्निंग, रीमिंग, टेपर टर्निंग, प्रोफाइल टर्निंग | |
| सतह खुरदरापन | Ra > 1.6μm (खुरदरी सतह) | सामान्य मोड़, दिशा की ओर मुड़ना |
| Ra ≤ 0.8μm (परिशुद्ध सतह) | रीमिंग, मिरर टर्निंग, ड्रिलिंग + फिनिशिंग, टेपर फिनिशिंग | |
| आकार और संरचनात्मक विशेषताएं | बहु-खंड व्यास, शाफ्ट | स्टेप टर्निंग, चैम्फरिंग, ग्रूविंग |
| शंक्वाकार, गैर-वृत्ताकार, अनियमित आकार की सतह | टेपर टर्निंग, प्रोफाइल टर्निंग, गैर-वृत्ताकार प्रोफाइल टर्निंग, स्पाइरल ग्रूव टर्निंग | |
| भीतरी छेद, गहरा छेद | बोरिंग, ड्रिलिंग, रीमिंग, टैपिंग | |
| असेंबली/कनेक्शन थ्रेड | धागा मोड़ना, टैपिंग करना, नर्लिंग करना |
मुख्य Eवशीकरण And Tऊल Rबराबरी की For Tकलश
कुशल और स्थिर सीएनसी टर्निंग के लिए, प्रोसेसिंग उपकरण और औजारों का चयन अत्यंत महत्वपूर्ण है। चाहे रफ मशीनिंग हो या सटीक पुर्जों का निर्माण, मैं हमेशा तीन मुख्य घटकों पर ध्यान केंद्रित करता हूँ: लेथ बॉडी, कटिंग टूल्स और क्लैम्पिंग एवं सहायक प्रणालियाँ। ये उपकरण सीधे मशीनिंग की सटीकता, सतह की गुणवत्ता, दक्षता और स्थिरता निर्धारित करते हैं। मेरे दीर्घकालिक उत्पादन अनुभव से पता चलता है कि उपकरणों का उचित संयोजन पुर्जों की गुणवत्ता दर को 98% से अधिक तक बढ़ा सकता है और प्रोसेसिंग चक्र को 30% तक कम कर सकता है।
नीचे मैं विभिन्न प्रमुख उपकरणों के उपयोग और चयन प्राथमिकताओं के बारे में विस्तार से बताऊंगा:
Lएथे
लेथ मशीन संपूर्ण टर्निंग सिस्टम का मुख्य आधार है। मैं मुख्य रूप से दो प्रकार की मशीनों का उपयोग करता हूँ: साधारण सीएनसी लेथ और कंपाउंड सीएनसी टर्निंग और मिलिंग सेंटर। मानक बैच उत्पादन वाले पुर्जों के लिए, जब प्रोसेसिंग चक्र उच्च होता है, तो 3-एक्सिस या 4-एक्सिस लेथ मशीनें आवश्यकताओं को पूरा कर सकती हैं; जटिल संरचनात्मक पुर्जों, जैसे कि एक ही समय में कई प्रक्रियाओं से गुजरने वाले पुर्जों के लिए, मैं वाई-एक्सिस कंपाउंड टर्निंग और मिलिंग उपकरण का उपयोग करना पसंद करता हूँ। हमारे मुख्य मॉडल जापानी माज़क और घरेलू हिसियन हैं, जिनकी सटीकता ±0.002 मिमी तक है, जो विशेष रूप से चिकित्सा और विमानन उत्पादों की उच्च परिशुद्धता आवश्यकताओं के लिए उपयुक्त है।
सिंगल Eडीजीई Tऊल
धातु खरादने में, एकल धार वाले औजार सबसे महत्वपूर्ण कटाई कार्यों के लिए जिम्मेदार होते हैं। विभिन्न सामग्रियों, विभिन्न आकृतियों और विभिन्न परिशुद्धता स्तरों के लिए औजार की सामग्री और ज्यामितीय मापदंडों पर सख्त आवश्यकताएं होती हैं। मैं प्रतिदिन जिन औजारों का उपयोग करता हूँ उनमें शामिल हैं:
कार्बाइड ब्लेड : 304 स्टेनलेस स्टील और टाइटेनियम मिश्र धातु जैसी उच्च शक्ति वाली सामग्रियों के लिए उपयुक्त ।
PCD/CBN उपकरण : एल्युमीनियम, तांबा और उच्च कठोरता वाले कठोर इस्पात के लिए उपयोग किए जाते हैं, Ra को 0.4μm से नीचे नियंत्रित किया जा सकता है ।
इंटरचेंजेबल टूल होल्डर सिस्टम : टूल बदलने की दक्षता में काफी सुधार करता है, विशेष रूप से छोटे बैच और बहु-किस्म के ऑर्डर के लिए उपयुक्त है ।
मैं टर्निंग के प्रकार (बाहरी वृत्त, अंतिम सतह, आंतरिक छेद, थ्रेड आदि) के अनुसार मुख्य विक्षेपण कोण, टूल नोज त्रिज्या और टूल एक्सटेंशन को भी सेट करूंगा ताकि यह सुनिश्चित हो सके कि प्रसंस्करण के दौरान कोई कंपन चिह्न या किनारे का टूटना न हो।
तीनJaw Cहक, Tएलस्टॉक, Feeding System And Oवहाँ Aसहायक Dबेदखल करना
क्लैम्पिंग और सपोर्ट सिस्टम वर्कपीस की स्थिरता निर्धारित करता है। मैं जिस तीन-जबड़े वाले खोखले हाइड्रोलिक चक का अक्सर उपयोग करता हूँ, वह ±0.01 मिमी की क्लैम्पिंग दोहराव सटीकता प्राप्त कर सकता है, जो उच्च समाक्षीयता आवश्यकताओं वाले शाफ्ट भागों के लिए विशेष रूप से उपयुक्त है। जब वर्कपीस की लंबाई व्यास से तीन गुना अधिक हो जाती है, तो मैं आमतौर पर प्रसंस्करण के दौरान विक्षेपण या उछाल को रोकने के लिए टेलस्टॉक सपोर्ट का उपयोग करता हूँ।
इसके अतिरिक्त, स्वचालित बार फीडर बड़े पैमाने पर उत्पादन में दक्षता बढ़ाने का एक उपकरण है, जो क्लैम्पिंग समय को काफी कम कर सकता है और Ø5-Ø60 मिमी व्यास वाले बार के विभिन्न मॉडलों के लिए उपयुक्त है। विमानन या चिकित्सा पुर्जों की बड़ी मात्रा वाली परियोजनाओं के लिए, हम बिना किसी की देखरेख के निरंतर प्रसंस्करण प्राप्त करने और उत्पादन क्षमता को 40% तक बढ़ाने के लिए सब-स्पिंडल + स्वचालित सामग्री प्राप्ति उपकरण भी लगाएंगे।
विश्लेषण Of Key Cउत्कंठा Pमापदंडों
टर्निंग में, कटिंग स्पीड, फीड रेट और कटिंग डेप्थ तीन मुख्य पैरामीटर हैं जो प्रोसेसिंग दक्षता, सतह की गुणवत्ता और टूल लाइफ को सीधे प्रभावित करते हैं। प्रोग्राम सेट करते समय, मुझे प्रोसेसिंग स्थिरता और उत्पाद की एकरूपता सुनिश्चित करने के लिए सामग्री के प्रकार, प्रोसेसिंग विधि और परिशुद्धता आवश्यकताओं के अनुसार इन पैरामीटरों को वैज्ञानिक रूप से समायोजित करना होता है।
| मापदण्ड नाम | अंग्रेजी शब्द | परिभाषा | सामान्य रेंजों के उदाहरण (स्टील) | समायोजन सुझाव |
| काटने गति | काटने की गति (वीसी) | टूल और वर्कपीस के बीच संपर्क बिंदु की सापेक्ष रैखिक गति, मीटर/मिनट में। | 80-180 मीटर/मिनट | कठोर पदार्थ → कम गति, एल्युमीनियम मिश्रधातु जैसे नरम पदार्थ → उच्च गति, उच्च सतह खुरदरापन की आवश्यकता वाले पदार्थ → मध्यम गति प्रसंस्करण |
| फ़ीड दर | फ़ीड दर (f) | प्रति चक्कर फीड दिशा में टूल द्वारा तय की गई दूरी, मिलीमीटर/चक्कर में। | 0.05–0.3 मिमी/रेव | सतह की खुरदरापन अधिक होने पर फीड कम हो जाती है, खुरदरी मशीनिंग करने पर फीड बढ़ जाती है। |
| गहराई काटना | कट की गहराई (एपी) | प्रत्येक बार कटाई करते समय उपकरण द्वारा वर्कपीस में प्रवेश की गहराई, मिलीमीटर में। | 0.2-3.0 मिमी | रफ मशीनिंग के लिए बड़ा मान और फाइन मशीनिंग के लिए छोटा मान लें; सामग्री और कठोरता की स्थितियों के अनुसार गतिशील रूप से समायोजित करें। |
प्रकार Of Mसामग्री Sउपजाऊ For Tकलश
धातु की खराद में, सही कटिंग पैरामीटर चुनना उत्पाद की गुणवत्ता और प्रसंस्करण दक्षता निर्धारित करने में महत्वपूर्ण भूमिका निभाता है। चाहे आप उच्च-शक्ति वाले टाइटेनियम मिश्र धातुओं या नरम, आसानी से पिघलने वाले प्लास्टिक के साथ काम कर रहे हों, विभिन्न सामग्रियों के लिए कटिंग गति, फीड दर और कटिंग गहराई के स्पष्ट तकनीकी मानक मौजूद हैं । यदि पैरामीटर सही ढंग से सेट नहीं किए जाते हैं, तो इससे न केवल सतह की खुरदरापन मानक से अधिक हो जाएगी और आकार नियंत्रण से बाहर हो जाएगा, बल्कि उपकरण का घिसाव भी बढ़ जाएगा और उपकरण को नुकसान भी हो सकता है।
धातु सामग्री के लिए अनुशंसित टर्निंग मापदंडों की तालिका
| सामग्री के प्रकार | काटने की गति Vc (मी/मिनट) | फ़ीड दर f (मिमी/रिवोल्यूशन) | कटाई की गहराई (मिमी) | सुझावों पर कार्रवाई की जा रही है |
| एल्यूमिनियम मिश्र | 200 - 400 | 0.15 - 0.35 | 0.5 - 3.0 | नरम सामग्री, सुगम चिप निष्कासन, उच्च गति रफ मशीनिंग और चिकनी सतह परिष्करण के लिए उपयुक्त |
| कार्बन स्टील | 100 - 180 | 0.1 - 0.3 | 0.5 - 2.0 | पारंपरिक सामग्रियों के उपयोग में, उपकरण के घिसाव और शीतलन नियंत्रण पर ध्यान दें। |
| स्टेनलेस स्टील | 60 - 120 | 0.08 - 0.2 | 0.3 - 1.5 | कठोर कार्य प्रक्रिया में तापमान वृद्धि को नियंत्रित करने के लिए तेज औजारों और कम गति का उपयोग आवश्यक होता है। |
| टाइटेनियम मिश्र धातु | 30 - 70 | 0.05 - 0.15 | 0.2 - 1.0 | कठिन मशीनिंग वाली सामग्री, जिसके लिए कम कटिंग गहराई और उपकरण टूटने से बचाने के लिए मजबूत कूलिंग सिस्टम की आवश्यकता होती है। |
सिफारिश की Tकलश Pमापदंडों For Pलास्टिक्स And Cसमग्र Mसामग्री
| सामग्री के प्रकार | काटने की गति Vc (मी/मिनट) | फ़ीड दर f (मिमी/रिवोल्यूशन) | कटाई की गहराई (मिमी) | सुझावों पर कार्रवाई की जा रही है |
| एबीएस, पीओएम | 150 - 250 | 0.2 - 0.4 | 0.5 - 3.0 | उत्कृष्ट कटिंग क्षमता, चिप्स को आसानी से हटाया जा सकता है; धार को पिघलने से बचाने के लिए तेज औजारों का प्रयोग करें। |
| नायलॉन (PA) | 100 - 200 | 0.2 - 0.35 | 0.5 - 2.5 | आसानी से विकृत हो सकता है, इसलिए पर्याप्त शीतलन और मार्जिन की आवश्यकता होती है। |
| PTFE, PEEK | 80 - 150 | 0.1 - 0.25 | 0.3 - 1.5 | कम कठोरता वाली सामग्री, आसानी से खुरच जाती है, कम गति वाली फिनिशिंग की आवश्यकता होती है |
| कार्बन फाइबर/ग्लास फाइबर मिश्रित सामग्री | 50 - 100 | 0.05 - 0.15 | 0.2 - 0.8 | अधिक घिसावट के लिए डायमंड टूल्स की सलाह दी जाती है, और सतह की परत को अधिकतर "सेमी-फिनिशिंग टर्निंग + ग्राइंडिंग" द्वारा संसाधित किया जाता है। |
फायदे And Lनकल Of Tकलश Technology
मेरे वर्षों के व्यावहारिक प्रसंस्करण अनुभव में, टर्निंग तकनीक हमेशा से ही सटीक विनिर्माण में सबसे प्रमुख और व्यापक रूप से उपयोग की जाने वाली तकनीकों में से एक रही है। इसका लाभ यह है कि यह उच्च परिशुद्धता और उच्च पुनरावृत्ति क्षमता वाले प्रसंस्करण लक्ष्यों को शीघ्रता से प्राप्त कर सकती है। हालांकि, टर्निंग कोई रामबाण इलाज नहीं है । यह घूर्णनशील संरचनाओं के लिए अधिक उपयुक्त है, लेकिन विशेष आकार के पुर्जों या बड़े सपाट पुर्जों के लिए यह अप्रभावी है। साथ ही, निरंतर कटाई प्रक्रिया के कारण औजारों का घिसाव तेजी से होता है और प्रसंस्करण के दौरान धातु के टुकड़े अधिक निकलते हैं, जिसका अर्थ यह भी है कि सामग्री उपयोग दर कम है। इन लाभों और सीमाओं को समझने से हमें प्रक्रियाओं की डिजाइन और निर्माण करते समय टर्निंग या अन्य वैकल्पिक प्रक्रियाओं का अधिक वैज्ञानिक रूप से चयन करने में मदद मिल सकती है।
निम्नलिखित तालिका में खराद प्रक्रियाओं के लाभ और हानियों की तुलना की गई है:
| परियोजना | फायदे | सीमाओं |
| प्रसंस्करण सटीकता | ±0.005 मिमी तक की सटीकता, उच्च परिशुद्धता आवश्यकताओं के लिए उपयुक्त। | गैर-घूर्णनशील संरचनाओं के लिए सीमित समर्थन |
| प्रसंस्करण क्षमता | सीएनसी प्रणाली + स्वचालित टूल परिवर्तन, बैच निरंतर प्रसंस्करण को संभव बनाता है। | यह उपकरण जल्दी घिस जाता है और इसे बार-बार बदलना पड़ता है। |
| उत्पादन चक्र | लचीली प्रोग्रामिंग, मशीन का तेज़ संचालन, त्वरित प्रोटोटाइपिंग और छोटे बैच उत्पादन के लिए उपयुक्त | बड़े आकार या जटिल संरचनाओं का प्रसंस्करण मिलिंग की तुलना में उतना लचीला नहीं होता है। |
| सामग्री अनुकूलनशीलता | यह अधिकांश धातुओं और कुछ इंजीनियरिंग प्लास्टिक को संसाधित कर सकता है। | टूल लाइफ और सतह की गुणवत्ता को नियंत्रित करने के लिए सामग्री के अनुसार कटिंग पैरामीटर को समायोजित करना आवश्यक है। |
| लागत नियंत्रण | कम लागत और छोटी मात्रा में आसानी से समायोजन | प्रसंस्करण में काफी अपशिष्ट निकलता है, खासकर कच्चे माल के प्रसंस्करण चरण में; सामग्री उपयोग दर कम है। |
सामान्य Pरोब्लेम्स And Solutions In Tकलश
वास्तविक प्रसंस्करण प्रक्रिया में, टर्निंग ऑपरेशन के दौरान अक्सर टूल चैटरिंग, आयामी अस्थिरता, अत्यधिक सतही खुरदरापन और चिप उलझाव जैसी समस्याएं आती हैं । यदि समय रहते इनका समाधान न किया जाए, तो इससे न केवल पुर्जों की गुणवत्ता प्रभावित होगी, बल्कि टूल या मशीन टूल को भी नुकसान पहुंच सकता है।
एक सीएनसी इंजीनियर के रूप में, मैंने वर्षों से जमीनी स्तर पर समस्याओं को हल करने के अपने अनुभव को संक्षेप में प्रस्तुत किया है। समस्या की अभिव्यक्ति, कारण विश्लेषण और समाधान रणनीति के तीन आयामों से, मैंने निम्नलिखित सामान्य समस्याओं और समाधानों को व्यवस्थित रूप से छाँटा है:
| प्रश्न प्रकार | विशिष्ट अभिव्यक्तियाँ | संभव कारण | इसका सामना कैसे करें |
| आकार निर्धारित सीमा से बाहर है | प्रसंस्करण का आकार बहुत बड़ा या बहुत छोटा है, जो सहनशीलता सीमा से अधिक है। | वर्कपीस का तापीय विरूपण, उपकरण का घिसाव, निर्देशांक में अंतर | टूल कंपनसेशन/कोऑर्डिनेट ऑफसेट कंपनसेशन का उपयोग करें; टूल्स को नियमित रूप से बदलें; प्रोसेसिंग से पहले और बाद में कूलिंग को नियंत्रित करें। |
| सतह की खुरदरापन खराब है | सतह पर कंपन के निशान, खरोंच और खुरदरेपन के धब्बे मौजूद हैं। | उपकरण निष्क्रियता, अनुचित कटाई मापदंड, सामग्री में कठोर धब्बे | टूल बदलें; फीड दर कम करें; कटिंग गति को अनुकूलित करें; फिनिशिंग पैरामीटर का उपयोग करें |
| ब्लेड कंपन | औजार में कंपन होता है और वर्कपीस की सतह पर स्पष्ट लहरें दिखाई देती हैं। | टूल बार बहुत लंबा है, क्लैम्पिंग बल अपर्याप्त है, और वर्कपीस का ओवरहैंग बहुत लंबा है। | टूल ओवरहैंग को छोटा करें; क्लैम्पिंग को मजबूत करें; टेलस्टॉक सपोर्ट बढ़ाएं |
| चिप उलझाव | चिप्स वर्कपीस या टूल के चारों ओर लिपट जाते हैं, जिससे प्रोसेसिंग प्रभावित होती है या सतह पर खरोंच आ जाती है। | इस सामग्री में उच्च प्लास्टिसिटी है, इसके टुकड़े आसानी से नहीं टूटते, और इसमें कोई चिप ब्रेकर ग्रूव नहीं है। | चिपब्रेकर टूल्स का उपयोग करें; बाधित कटिंग बढ़ाएं; चिप्स को हटाने में सहायता के लिए शीतलक का उपयोग करें। |
| उपकरण का तेजी से घिसना | कम समय तक इस्तेमाल करने पर ब्लेड की नोक पर अत्यधिक घिसावट हो जाती है। | काटने की गति बहुत अधिक है, सामग्री की कठोरता अधिक है, शीतलन अपर्याप्त है। | काटने की गति कम करें; सामग्री के अनुसार उपयुक्त ब्लेड सामग्री बदलें; शीतलन विधि को अनुकूलित करें |
| उपकरण चिपिंग | उपकरण अचानक टूट जाता है या ढह जाता है | प्रसंस्करण मापदंडों को बहुत ही कठोर तरीके से निर्धारित किया गया है, फीड की गति अस्थिर है, और सामग्री में अशुद्धियाँ मौजूद हैं। | फीड दर कम करें; फीड पथ की सुगमता में सुधार करें; उपकरण सामग्री बदलें |
| वर्कपीस के आकार में बड़े उतार-चढ़ाव | एक ही बैच में वर्कपीस के आकार में काफी अंतर होता है। | खराब तापीय विस्तार नियंत्रण, प्रोग्राम त्रुटियाँ, क्लैम्पिंग विरूपण | प्रत्येक बैच की प्रोसेसिंग से पहले थर्मल स्थिरीकरण; प्रोग्राम सत्यापन; फिक्स्चर अनुकूलन |
| काटने की ऊष्मा बहुत अधिक है | वस्तु गर्म हो जाती है, उसके आयाम अस्थिर हो जाते हैं और सतह का रंग बदल जाता है। | अपर्याप्त शीतलक, औजारों का घिसाव, अत्यधिक कटिंग पैरामीटर | शीतलक का प्रवाह बढ़ाएँ; उपकरण की स्थिति की जाँच करें; कटाई की गहराई और गति कम करें |
उपरोक्त समस्याओं के विश्लेषण और निरंतर अनुकूलन के माध्यम से, मैंने टर्निंग में उत्पादन दर और टूल लाइफ में प्रभावी रूप से सुधार किया है। यदि आपको भी ऐसी ही समस्याओं का सामना करना पड़ता है, तो आप त्वरित निदान और समाधान के लिए उपरोक्त तालिका का संदर्भ ले सकते हैं, जिससे सुचारू और कुशल उत्पादन प्रक्रिया सुनिश्चित हो सके।
अक्सर पूछे जाने वाले प्रश्न
सामना करने और मुड़ने की प्रक्रिया क्या है?
बेलनाकार भागों को आकार देने और उन्हें अंतिम रूप देने के लिए मैं लेथ मशीन पर फेसिंग और टर्निंग जैसी दो मूलभूत प्रक्रियाओं का उपयोग करता हूँ। फेसिंग में, मैं वर्कपीस अक्ष के लंबवत कटिंग टूल को घुमाता हूँ ताकि एक समतल सतह बन सके—यह आमतौर पर पहला चरण होता है। सीएनसी लेथ पर, मैं अक्सर दोनों चरणों को एक ही प्रोग्राम में मिलाकर ±0.01 मिमी की सटीकता प्राप्त करता हूँ।
ऑपरेशन का उद्देश्य क्या है?
मेरे काम में, फेसिंग प्रक्रिया का मुख्य उद्देश्य वर्कपीस के सिरे पर एकदम सपाट और लंबवत सतह बनाना है। इससे लंबाई का सटीक अनुमान और असेंबली के लिए सही फिटिंग सुनिश्चित होती है। मैं आमतौर पर पहले फेसिंग प्रक्रिया करता हूँ ताकि सामग्री की अनियमितताओं को दूर किया जा सके और पार्ट को आगे की मशीनिंग के लिए तैयार किया जा सके, जिससे सतह की खुरदरापन Ra 0.8μm तक कम हो जाती है।
बोरिंग ऑपरेशन टर्निंग ऑपरेशन से किस प्रकार भिन्न होता है?
बोरिंग और टर्निंग देखने में एक जैसे लग सकते हैं, लेकिन इनके उद्देश्य अलग-अलग हैं। टर्निंग में, मैं वर्कपीस का बाहरी व्यास काटता हूँ; बोरिंग में, मैं मौजूदा आंतरिक छेद को बड़ा या फिनिश करता हूँ। बोरिंग में अधिक कठोरता की आवश्यकता होती है और इसमें अक्सर सिंगल-पॉइंट बोरिंग बार का उपयोग किया जाता है। मैं ±0.01 मिमी की आंतरिक सहनशीलता के लिए बोरिंग का उपयोग करता हूँ, विशेष रूप से गहरे या सटीक छेदों के लिए।
मशीनिंग में टर्निंग का क्या अर्थ है?
मशीनिंग में टर्निंग उस प्रक्रिया को कहते हैं जिसमें एक वर्कपीस को घुमाया जाता है और एक सिंगल-पॉइंट टूल द्वारा उस पर से मटेरियल हटाकर बेलनाकार आकार बनाए जाते हैं। यह प्रक्रिया लेथ मशीन पर की जाती है और शाफ्ट, बुशिंग या हाउसिंग बनाने में इसका महत्वपूर्ण योगदान है। उचित मापदंडों—जैसे 100–300 मीटर/मिनट की कटिंग स्पीड—के साथ मैं स्टील या एल्युमीनियम के पुर्जों पर ±0.005 मिमी की सटीकता प्राप्त कर सकता हूँ।
Cओनका समावेश
हालांकि टर्निंग प्रक्रियाएं अत्यधिक स्वचालित होती हैं, फिर भी सफलता की कुंजी प्रत्येक प्रक्रिया के पीछे के अनुभव और बारीकियों पर ध्यान देने में निहित है। कंपन, आयामी विचलन, सतह की खुरदरापन और चिप उलझाव जैसी समस्याएं अक्सर कई कारकों से उत्पन्न होती हैं, जिनके लिए उपकरण, औजार, पैरामीटर, शीतलन और टूलिंग में समायोजन की आवश्यकता होती है। मेरे लिए, टर्निंग केवल "सामग्री हटाना" नहीं है - यह सटीकता, दक्षता और स्थिरता का संतुलन है।
TiRapid में , हम उच्च गुणवत्ता और एकसमान उत्पादन सुनिश्चित करने के लिए इन बारीकियों को लगातार बेहतर बनाने पर ध्यान केंद्रित करते हैं। यदि आप टर्निंग की गुणवत्ता में सुधार करना चाहते हैं, तो CNC मशीनिंग में हमारी विशेषज्ञता आपकी मदद कर सकती है। अपनी निर्माण आवश्यकताओं के अनुरूप समाधान प्राप्त करने के लिए अपना डिज़ाइन अपलोड करें।
















