सीएनसी मशीनिंग में सटीक टॉलरेंस प्राप्त करने के लिए, टूल के विक्षेपण से लेकर तापमान में बदलाव तक, हर छोटी से छोटी गड़बड़ी को नियंत्रित करना आवश्यक है। मैं आपको बताऊंगा कि मैं अपने दैनिक कार्य में सटीक टॉलरेंस वाले प्रोजेक्ट्स को कैसे पूरा करता हूँ। चाहे आप एयरोस्पेस कंपोनेंट्स बना रहे हों या मेडिकल इम्प्लांट्स, सटीक टॉलरेंस वाली सीएनसी मशीनिंग के लिए सावधानीपूर्वक योजना, सही टूल्स, पर्यावरणीय नियंत्रण और गुणवत्ता निरीक्षण की आवश्यकता होती है।
मशीनिंग टॉलरेंस क्या हैं?
मशीनिंग टॉलरेंस यह परिभाषित करता है कि निर्मित भाग अपने नाममात्र डिज़ाइन आकार से कितना विचलित हो सकता है। यह उचित फिटिंग, कार्यात्मक विश्वसनीयता और दीर्घकालिक प्रदर्शन के लिए आवश्यक है। टॉलरेंस के प्रकार, मानक और सामग्री की क्षमताओं की जानकारी इंजीनियरों को सूचित और लागत प्रभावी विनिर्माण निर्णय लेने में मदद करती है।
सीएनसी में किसे सख्त सहनशीलता माना जाता है?
धातुओं के लिए सख्त सहनशीलता सीमाएँ
मानक सटीक सहनशीलता: ±0.01 मिमी
उच्च परिशुद्धता: ±0.005 मिमी
एयरोस्पेस/मेडिकल ग्रेड: ±0.002–0.003 मिमी
अति-सटीकता: ±0.001 मिमी
प्लास्टिक के लिए सख्त सहनशीलता सीमाएँ
तापीय विस्तार और लचीलेपन के कारण:
सामान्य तौर पर सख्त सहनशीलता: ±0.02–0.05 मिमी
इंजीनियरिंग प्लास्टिक (पीईईके/पीओएम): ±0.01 मिमी तक
उदाहरण: एक मेडिकल सेंसर के लिए पीईके हाउसिंग में माइक्रो-इलेक्ट्रॉनिक्स को ठीक से फिट करने के लिए ±0.01 मिमी की आवश्यकता होती है।
सूक्ष्म-विनिर्माण सहनशीलता
सीएनसी माइक्रो मशीनिंग : ±0.002–0.005 मिमी
माइक्रो ईडीएम: ±0.001 मिमी
अति तीव्र लेजर मशीनिंग: ~1 µm
इंजीनियरिंग मानक और सहनशीलता ग्रेड
आईएसओ 2768 सहनशीलता वर्ग
f – फाइन : परिशुद्ध धातु मशीनिंग
m – मध्यम : मानक सीएनसी मशीनिंग (TiRapid डिफ़ॉल्ट)
सी – मोटे : वेल्डेड और संरचनात्मक भाग
v – बहुत खुरदरा : खुरदरे या पहले से मशीनीकृत पुर्जे
आईटी ग्रेड और सख्त सहनशीलता
IT6–IT7 = सख्त सहनशीलता (±0.006–0.01 मिमी)
IT8–IT10 = सामान्य परिशुद्धता
IT11–IT13 = सामान्य मशीनिंग
सामग्री-आधारित सहनशीलता क्षमता
एल्युमिनियम, पीतल → अति सटीक माप के लिए सर्वोत्तम
स्टेनलेस स्टील, टाइटेनियम → अधिक ताप-प्रभावित, मशीनिंग करना कठिन
प्लास्टिक → उच्च तापीय संचलन, व्यापक सहनशीलता की अनुशंसा की जाती है
उदाहरण: निर्माण क्षमता में सुधार के लिए एक PTFE वाल्व बॉडी में टॉलरेंस को ±0.01 मिमी से बढ़ाकर ±0.03 मिमी करने की आवश्यकता थी।
सटीक सहनशीलता वाली सीएनसी मशीनिंग क्यों महत्वपूर्ण है?
बेहतर फिट और कार्यात्मक विश्वसनीयता
सटीक माप से सुचारू असेंबली सुनिश्चित होती है और कंपन, अवरोध या अत्यधिक घिसाव को रोका जा सकता है।
बड़े पैमाने पर उत्पादन में एकरूपता
वे सुनिश्चित करते हैं:
Repeatability
कम स्क्रैप
स्थिर गुणवत्ता
सुरक्षा, अनुपालन और प्रमाणन आवश्यकताएँ
एयरोस्पेस और चिकित्सा उपकरण जैसे उद्योगों को AS9100, ISO 9001 और अन्य मानकों को पूरा करने के लिए स्थिर सहनशीलता नियंत्रण की आवश्यकता होती है।
बेहतर जीवनकाल और उपकरण की विश्वसनीयता
सटीकता घर्षण और तापीय विरूपण को कम करती है, जिससे घटकों का जीवनकाल बढ़ता है और सिस्टम की स्थिरता में सुधार होता है।
वह क्या हैं मुख्य घटक Fया सटीक सहनशीलता परिशुद्धता प्राप्त करना
सटीक मापन हासिल करना अनुकूलित डिज़ाइन निर्णयों, सामग्री व्यवहार नियंत्रण, मशीन क्षमताओं, वर्कहोल्डिंग, कटिंग टूल्स, वर्कशॉप वातावरण और उन्नत निरीक्षण प्रणालियों का परिणाम है। जब ये सभी कारक एक साथ काम करते हैं, तो निर्माता निरंतर सटीकता प्रदान कर सकते हैं, स्क्रैप को कम कर सकते हैं और गुणवत्ता तथा लागत दक्षता के बीच संतुलन बना सकते हैं।
प्रक्रिया नियोजन एवं डिजाइन
डिजाइन चरण से ही सटीक सहनशीलता को सही ढंग से परिभाषित किया जाना चाहिए, न कि मशीनिंग के दौरान बाद में इसे जबरदस्ती लागू किया जाना चाहिए।
सहनशीलता सीमाओं को तर्कसंगत रूप से परिभाषित करें
कई ग्राहक शुरू में ±0.01 मिमी या यहां तक कि ±0.005 मिमी की सटीकता का अनुरोध करते हैं, हालांकि इस फ़ंक्शन को इतनी सटीकता की आवश्यकता नहीं होती है।
मैंने जिस PTFE वाल्व पर काम किया, उसमें हमने DFM के माध्यम से ±0.01mm से ±0.03mm तक की शिथिलता का सुझाव दिया। इससे उत्पादन में 30% की वृद्धि हुई और लागत में लगभग 20% की कमी आई।
अत्यधिक सटीकता से बचें
अत्यधिक सख्त टॉलरेंस से टूल की घिसावट, मशीनिंग का समय, सेटअप लागत और निरीक्षण का समय नाटकीय रूप से बढ़ जाता है। टॉलरेंस जितना सख्त होता जाता है, परिशुद्धता की लागत उतनी ही तेजी से बढ़ती जाती है। इसलिए, केवल महत्वपूर्ण विशेषताओं पर ही सख्त नियंत्रण होना चाहिए।
भौतिक कारक
विभिन्न सामग्रियों के गुणधर्म सीधे तौर पर प्राप्त करने योग्य सहनशीलता सीमा को निर्धारित करते हैं।
प्लास्टिक: उच्च तापीय विस्तार और आसानी से विकृत हो जाने की क्षमता
पीईईके, पीओएम और पीटीएफई जैसी सामग्रियों में उच्च तापीय विस्तार गुणांक होते हैं। मशीनिंग के बाद, उनके आयामों में बदलाव आ सकता है।
उदाहरण के लिए, 20°C तापमान वाली वर्कशॉप से 35°C तापमान वाले क्षेत्र में ले जाए गए POM पार्ट में 0.02mm से अधिक का परिवर्तन हो सकता है।
एल्युमिनियम मिश्र धातु: स्थिर और सटीक मापदंड वाले कार्यों के लिए उपयुक्त
6061 और 7075 मशीनें बहुत अच्छी तरह से काम करती हैं और आमतौर पर स्थिर स्थिरता के साथ ±0.01 मिमी या उससे भी अधिक की सटीकता प्राप्त करती हैं।
स्टेनलेस स्टील और टाइटेनियम: कठोर पदार्थ औजारों में विक्षेपण उत्पन्न करते हैं।
304, 316 और Ti6Al4V जैसी सामग्रियां कटाई के दौरान कठोर हो जाती हैं और औजारों पर अत्यधिक भार डालती हैं, जिससे काटने वाली धार में विक्षेपण होता है। सटीकता बनाए रखने के लिए कम स्टेप-डाउन और अधिक कठोर औजार सामग्री की आवश्यकता होती है।
मशीन का प्रदर्शन और प्रौद्योगिकी
उच्च परिशुद्धता वाली मशीनें सटीक सहनशीलता प्राप्त करने का आधार हैं।
उच्च कठोरता और ऊष्मीय स्थिरता
टाइट टॉलरेंस वाले पुर्जे अक्सर हाई-एंड मशीनों (जैसे, माकिनो, डीएमजी मोरी) पर निर्भर करते हैं, जिनकी संरचना लोड के दौरान विरूपण को कम करती है।
बहु-अक्ष (5-अक्ष) मशीनिंग
5-एक्सिस क्षमता से सेकेंडरी सेटअप की आवश्यकता कम हो जाती है और संचित त्रुटियां समाप्त हो जाती हैं।
एक एयरोस्पेस एल्युमीनियम परियोजना में, तीन सेटअपों से एक 5-अक्षीय ऑपरेशन में बदलने से सहनशीलता लगातार ±0.008 मिमी के भीतर बनी रही।
तापीय क्षतिपूर्ति प्रणालियाँ
उन्नत मशीनों में स्पिंडल के फैलाव को स्थिर करने और माइक्रोन-स्तर की सटीकता बनाए रखने के लिए वास्तविक समय में थर्मल वृद्धि क्षतिपूर्ति शामिल होती है।
वर्कहोल्डिंग और कटिंग टूल्स
उच्च परिशुद्धता वाले फिक्स्चर
फिक्सचरिंग की दोहराव क्षमता ±0.005 मिमी के भीतर होनी चाहिए। उच्च-सहिष्णुता वाले पुर्जों के लिए, अक्सर वैक्यूम फिक्सचर या कस्टम टूलिंग फिक्सचर की आवश्यकता होती है।
उपकरण सामग्री और ज्यामिति चयन
कार्बाइड उपकरण, लेपित उपकरण और सूक्ष्म त्रिज्या वाले किनारों वाले उपकरण काटने के बल और उपकरण के विक्षेपण को कम करते हैं।
श्रिंक-फिट होल्डर 2μm से नीचे रनआउट को नियंत्रित करने में मदद करते हैं, जिससे सतह की फिनिश और टॉलरेंस सटीकता में काफी सुधार होता है।
मशीनिंग पर्यावरण नियंत्रण
तापमान नियंत्रण ±1°C के भीतर
धातुएँ तापमान बढ़ने पर फैलती हैं। उदाहरण के लिए, स्टील का आकार हर 10 डिग्री सेल्सियस तापमान वृद्धि पर 10 माइक्रोमीटर तक बदल सकता है। इसलिए, सटीक मशीनिंग वर्कशॉप में एयर कंडीशनिंग और स्थिर तापमान प्रणाली का उपयोग करना आवश्यक है।
कंपन, धूल और नमी को कम करें
कंपन के कारण रनआउट, चैटर मार्क्स और आयामी विचलन होता है।
मैंने ऊपरी मंजिलों पर स्थित मशीन वर्कशॉप का दौरा किया है जहाँ भवन के कंपन के कारण सहनशीलता में 0.02 मिमी से अधिक का विचलन हुआ था।
निरीक्षण एवं मापन प्रौद्योगिकी
मशीन पर जांच प्रणाली
रेनिशॉ प्रोब जैसी प्रणालियाँ मशीनिंग के दौरान टूल ऑफसेट को ठीक करती हैं, जिससे प्रक्रिया-प्रेरित विचलन कम होते हैं और स्थिर सटीकता सुनिश्चित होती है।
उच्च परिशुद्धता माप उपकरण
माइक्रोन स्तर के मापन को प्राप्त करने के लिए सीएमएम, लेजर इंटरफेरोमीटर और व्हाइट-लाइट इंटरफेरोमीटर आवश्यक हैं।
हमने जिस ±0.005 मिमी वाल्व परियोजना का निर्माण किया, उसके सभी भागों में एकरूपता सुनिश्चित करने के लिए पूर्ण निरीक्षण के साथ-साथ तापमान-नियंत्रित माप की आवश्यकता थी।
टाइट-टॉलरेंस सीएनसी मशीनिंग के लिए डीएफएम का उपयोग कैसे करें
सटीक मशीनिंग में, डिज़ाइन चरण अंतिम विनिर्माण लागत, लीड टाइम और उत्पादन का 80% से अधिक निर्धारित करता है। सख्त टॉलरेंस हमेशा फायदेमंद नहीं होते। DFM के बिना, वे मशीनिंग के घंटे, टूल की टूट-फूट और स्क्रैप दर को बढ़ाते हैं।
आपको वास्तव में सख्त सहनशीलता की आवश्यकता कब होती है?
सख्त सहनशीलता कार्यात्मक आवश्यकताओं द्वारा संचालित होनी चाहिए, न कि "हर चीज को डिफ़ॉल्ट रूप से सख्त करने" के द्वारा।
हर जगह सख्त सहनशीलता के साथ अत्यधिक डिजाइन करने से बचें।
हमें प्राप्त होने वाले कई चित्रों में लगभग सभी विशेषताओं को ±0.01 मिमी पर चिह्नित किया जाता है, हालांकि वास्तव में केवल 3-5 सतहों को ही इस परिशुद्धता की आवश्यकता होती है।
एयरोस्पेस एल्युमीनियम हाउसिंग परियोजना में, बीस ±0.01 मिमी आयामों को ±0.03 मिमी तक शिथिल करने से मशीनिंग समय में लगभग 40% की कमी आई और स्क्रैप 12% से घटकर 2% हो गया।
सख्त सहनशीलता का लागत, लीड टाइम और उत्पादन पर प्रभाव
सख्त सहनशीलता मानकों से विनिर्माण की कठिनाई काफी बढ़ जाती है:
मशीनिंग का समय 30-200% तक बढ़ जाता है।
निरीक्षण प्रयासों में दोगुनी वृद्धि हुई
औजारों का जीवनकाल 50% से अधिक घट जाता है।
स्क्रैप की दर बढ़ जाती है, खासकर प्लास्टिक और पतली दीवारों वाले पुर्जों के लिए।
इसलिए, सख्त सहनशीलता केवल उन सतहों पर लागू की जानी चाहिए जो फिटिंग, सीलिंग, सुरक्षा या गति की सटीकता को प्रभावित करती हैं।
सही टॉलरेंस और फिट क्लास सेट करना
इंजीनियरिंग डिजाइन में विनिर्माण क्षमता और कार्यात्मक उद्देश्य के बीच संतुलन होना आवश्यक है।
सही तरीके से फिट होने वाली कक्षाओं का चयन करें और जीडी एंड टी का सही ढंग से उपयोग करें।
सामान्य फिटिंग जोड़ियों में H7/g6 और H8/f7 शामिल हैं।
बहुत ज्यादा टाइट फिटिंग से कार्यक्षमता में सुधार नहीं होता—इससे केवल लागत बढ़ती है।
जीडी एंड टी के प्रतीक जैसे कि स्थिति, समाक्षता और प्रोफ़ाइल, अत्यंत सटीक रैखिक सहनशीलता की तुलना में कार्यात्मक आवश्यकताओं को अधिक सटीकता से दर्शाते हैं।
परस्पर विरोधी या अत्यधिक प्रतिबंधात्मक सहनशीलता श्रृंखलाओं से बचें
उदाहरण के लिए, एक ही छेद पर बहुत सख्त द्विपक्षीय सहनशीलता और एक अत्यंत सख्त स्थिति सहनशीलता दोनों को निर्दिष्ट करने से असंभव आवश्यकताएं उत्पन्न हो सकती हैं।
टॉलरेंस चेन को असेंबली बेसलाइन से प्राप्त किया जाना चाहिए, यह सुनिश्चित करते हुए कि प्रत्येक टॉलरेंस आवश्यक और प्राप्त करने योग्य हो।
टॉलरेंस स्टैक-अप और असेंबली टॉलरेंस प्लानिंग
अंतिम संयोजन में होने वाला बदलाव, अलग-अलग भागों में होने वाले बदलावों का योग होता है।
स्टेनलेस स्टील से बने मेडिकल गाइड स्लीव प्रोजेक्ट में, असेंबली में कुल मिलाकर केवल 0.04 मिमी की भिन्नता की अनुमति थी।
हमने महत्वपूर्ण भागों के लिए ±0.01 मिमी और गैर-महत्वपूर्ण भागों के लिए ±0.05 मिमी का अंतर निर्धारित किया, जिससे न्यूनतम लागत पर असेंबली लक्ष्य प्राप्त किया जा सका।
सटीक सहनशीलता प्राप्त करने के लिए प्रमुख ज्यामितीय डिजाइन सिद्धांत
किसी पुर्जे की ज्यामिति सीधे तौर पर यह निर्धारित करती है कि आवश्यक सहनशीलता कितनी व्यवहार्य होगी।
नुकीले आंतरिक कोनों के बजाय फ़िलेट का उपयोग करें
एकदम सही आंतरिक शून्य-त्रिज्या वाला कोना मशीनिंग द्वारा नहीं बनाया जा सकता।
अनुशंसित आंतरिक फ़िलेट: ≥1.5× उपकरण त्रिज्या (आमतौर पर 0.5–1 मिमी)।
इससे टूल पर भार और कंपन कम होता है और आयामी स्थिरता में सुधार होता है।
दीवारों, सीढ़ियों, थ्रेड्स, ग्रूव्स और चैम्फर्स का तर्कसंगत डिजाइन
विरूपण से बचने के लिए दीवार की मोटाई ≥0.8 मिमी (प्लास्टिक के लिए ≥1.2 मिमी) होनी चाहिए।
निर्माण क्षमता के लिए खांचे की चौड़ाई ≥1.3× उपकरण व्यास होनी चाहिए
टूल टूटने और टॉलरेंस फेलियर से बचने के लिए थ्रेड की गहराई ≤2× थ्रेड व्यास होनी चाहिए।
एकसमान चैम्फर से दोहराव और असेंबली की गुणवत्ता में सुधार होता है।
सतह की खुरदरापन और आयामी सहनशीलता के बीच संबंध
महीन Ra की मात्रा से लागत में काफी वृद्धि होती है।
उदाहरण के लिए, Ra0.4μm की कीमत Ra0.8μm की तुलना में 2-3 गुना अधिक हो सकती है।
एयरोस्पेस एल्यूमीनियम पार्ट में, ±0.01 मिमी की सहनशीलता बनाए रखते हुए Ra0.4μm को Ra0.8μm तक शिथिल करने से इकाई लागत में लगभग 25% की कमी आई।
सटीक सहनशीलता वाली सीएनसी मशीनिंग प्राप्त करने के लिए विधियाँ और सर्वोत्तम अभ्यास
सटीक मापन प्राप्त करने के लिए केवल एक कारक पर्याप्त नहीं होता। यह सामग्री के व्यवहार, मशीन की क्षमता, प्रक्रिया नियोजन, उपकरण और गुणवत्ता नियंत्रण पर निर्भर करता है। बेहतर कार्यशाला प्रबंधन, अनुकूलित कटिंग पैरामीटर, परिष्कृत कार्यप्रवाह और सटीक निरीक्षण के माध्यम से, निर्माता स्क्रैप और कुल लागत को कम करते हुए ±0.01 मिमी या यहां तक कि ±0.005 मिमी तक की सटीक मापन प्राप्त कर सकते हैं।
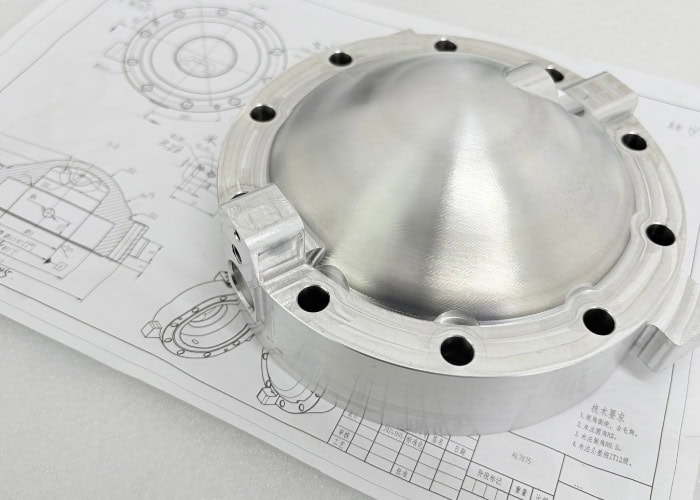
मूलभूत कार्यशाला प्रबंधन
सही मशीनिंग सुविधा/उत्पादन वातावरण का चयन करना
सटीक मशीनिंग के लिए स्थिर सुविधा स्थितियों की आवश्यकता होती है, जैसे: भूतल पर कार्यशालाएं या कंपन-रोधी नींव।
उच्च प्रदर्शन वाली मशीनें (मज़क, डीएमजी मोरी) जो स्पिंडल रनआउट को ≤2μm तक सुनिश्चित करती हैं।
एक ग्राहक ने दूसरी मंजिल पर स्थित कार्यशाला में ±0.01 मिमी की सटीकता वाले पुर्जे बनाने का प्रयास किया और फर्श के कंपन के कारण ±0.03 मिमी तक की भिन्नता देखी। उत्पादन को हमारी सुविधा में स्थानांतरित करने के बाद, सभी माप स्थिर हो गए।
स्थिर कार्यशाला तापमान और स्वच्छ उत्पादन वातावरण
तापमान आयामों को बहुत प्रभावित करता है। उदाहरण के लिए:
एल्युमीनियम 1°C पर लगभग 0.023 मिमी/मीटर फैलता है।
स्टील ≈ 0.011 मिमी/मीटर प्रति 1 डिग्री सेल्सियस
आकार में एकरूपता बनाए रखने के लिए तापमान को ±1°C के भीतर रखना आवश्यक है।
धूल और तेल की धुंध भी गाइडवे और टूल-होल्डर की दोहराव क्षमता को प्रभावित कर सकती है।
उच्च गुणवत्ता वाली सीएनसी मशीनों का उपयोग और नियमित अंशांकन
प्रमुख उपायों में शामिल हैं:
लेजर इंटरफेरोमीटर के माध्यम से स्पिंडल अंशांकन (स्थिति निर्धारण त्रुटि ≤2μm)
मशीन की ज्यामिति को समायोजित करने के लिए बॉलबार का परीक्षण।
टूल होल्डर्स के पुल-फोर्स का सत्यापन
मशीन का उचित रखरखाव करने से आयामी विचलन ±0.02 मिमी से घटकर ±0.005 मिमी हो जाता है।
टूलिंग और कटिंग पैरामीटर अनुकूलन
प्रत्येक सामग्री के लिए उपयुक्त और तेज औजारों का चयन करना।
एल्युमीनियम: उच्च गति इस्पात या कार्बाइड
स्टेनलेस स्टील/टाइटेनियम: लेपित उपकरण (TiAlN, AlTiN)
पीटीएफई जैसे प्लास्टिक को विरूपण से बचाने के लिए नुकीले किनारों की आवश्यकता होती है।
तेज धार वाले औजार काटने के बल को कम करते हैं और सहनशीलता स्थिरता को 20-40% तक बेहतर बनाते हैं।
काटने की गति, फीड दर और कटाई की गहराई को संतुलित करना
विशिष्ट मान:
एल्युमिनियम: 12000 आरपीएम, 1800 मिमी/मिनट फ़ीड, 0.3 मिमी डीओसी
स्टेनलेस स्टील: 3500 आरपीएम, 400 मिमी/मिनट फीड, 0.1 मिमी डीओसी
गलत फीड या कटिंग स्पीड के कारण कंपन, गर्मी का बढ़ना और आयामी त्रुटि होती है।
उपकरण घिसाव की निगरानी और प्रतिस्थापन रणनीति
हर 20-40 भागों के बाद कटिंग किनारों का निरीक्षण करें
टूल-लाइफ मैनेजमेंट सॉफ्टवेयर का उपयोग करें
±0.005 मिमी की सहनशीलता वाले पुर्जों के लिए, प्रत्येक महत्वपूर्ण चरण पर औजार बदलें।
इस रणनीति से तांबे के पुर्जे वाली परियोजना में स्क्रैप की मात्रा 6% से घटकर 1% से भी कम हो गई।
प्रक्रिया नियोजन: रफिंग → सेमी-फिनिशिंग → फिनिशिंग
मशीनिंग चरणों को विभाजित करना
खुरचने की प्रक्रिया में 60-80% सामग्री हट जाती है।
अर्ध-तैयारी के लिए 0.2–0.4 मिमी स्टॉक के पत्ते
अंतिम रूप देने की प्रक्रिया में अधिकतम सटीकता के लिए एक ही बार में अंतिम आयाम प्राप्त कर लिया जाता है।
प्रक्रिया का सख्त विभाजन आयामी भिन्नता को 50% से अधिक कम कर देता है।
कच्चे माल का चयन और मशीनिंग भत्ता नियोजन
बहुत अधिक स्टॉक होने से चक्र समय बढ़ जाता है, जबकि बहुत कम स्टॉक होने से क्लैम्पिंग में अस्थिरता आ जाती है।
±0.01 मिमी के पुर्जों के लिए, सुरक्षित क्लैम्पिंग के लिए कम से कम 3 मिमी अतिरिक्त स्टॉक की सिफारिश की जाती है।
उच्च मात्रा बनाम कम मात्रा/प्रोटोटाइप रणनीतियाँ
बड़े पैमाने पर उत्पादन: चक्र की पुनरावृत्ति, उपकरण-जीवन प्रबंधन, प्रक्रिया के दौरान माप
प्रोटोटाइप: लचीलापन और एकल-भाग अनुकूलन
हम अक्सर बड़े पैमाने पर उत्पादन के लिए विशेष फिक्स्चर और प्रोटोटाइप के लिए सॉफ्ट जॉ का उपयोग करते हैं।
प्रक्रिया के दौरान और अंतिम निरीक्षण
मशीन पर जांच और क्लोज्ड-लूप क्षतिपूर्ति
रेनिशॉ प्रोब्स का उपयोग करने से निम्नलिखित लाभ मिलते हैं:
महत्वपूर्ण आयामों का प्रक्रिया-वार मापन
स्वचालित उपकरण लंबाई और व्यास क्षतिपूर्ति
ऊष्मा-परिवर्तन के कारण होने वाली सहनशीलता विफलता की रोकथाम
जिन भागों में ±0.005 मिमी की सटीकता आवश्यक है, उनके लिए यह अनिवार्य है।
प्रथम वस्तु निरीक्षण (एफएआई) और नमूनाकरण योजनाएँ
एफएआई के लिए 100% आयामी निरीक्षण
उत्पादन के दौरान हर 10-30 भागों में से नमूने लेना
प्रमुख आयामों की निगरानी के लिए एसपीसी चार्ट
प्रारंभिक निरीक्षण के माध्यम से स्क्रैप को कम करना
मेडिकल पार्ट्स से संबंधित एक प्रोजेक्ट में FAI और इन-प्रोसेस प्रोबिंग को लागू करके, हमने स्क्रैप को 8% से घटाकर 1.5% कर दिया।
सटीक सहनशीलता वाली मशीनिंग में लागत और जोखिम को कैसे संतुलित करें
सटीक विनिर्माण में, टॉलरेंस जितना कम होगा, लागत, कठिनाई और जोखिम उतना ही अधिक होगा। कंपनियों को प्रदर्शन, बजट, लीड टाइम और विनिर्माण क्षमता के बीच संतुलन बनाए रखना आवश्यक है। अनावश्यक रूप से ±0.005 मिमी टॉलरेंस निर्दिष्ट करने से अत्यधिक लागत, उत्पादन चक्र में देरी और स्क्रैप दर में वृद्धि हो सकती है।
सख्त सहनशीलता से लागत क्यों बढ़ती है?
टाइट टॉलरेंस मशीनिंग में लागत में वृद्धि कई कारकों के संयुक्त प्रभाव से होती है:
और अधिक मशीनिंग चरणों की आवश्यकता है
±0.01 मिमी या ±0.005 मिमी की सटीकता प्राप्त करने के लिए आमतौर पर कई चरणों की आवश्यकता होती है जैसे कि रफिंग → सेमी-फिनिशिंग → फिनिशिंग → कम्पेनसेशन पास।
उदाहरण के लिए, हमारे द्वारा निर्मित एक स्टेनलेस स्टील ब्रैकेट में, ±0.008 मिमी का छेद प्राप्त करने के लिए दो अतिरिक्त फाइन-कट पास की आवश्यकता थी, जिससे मशीनिंग का समय दोगुना हो गया।
चारा खिलाने की मात्रा में काफी कमी करनी होगी।
धीमी और अधिक स्थिर कटाई से गर्मी के कारण होने वाले आयामी विचलन को रोका जा सकता है।
एल्यूमीनियम की मशीनिंग के दौरान, हमने ±0.01 मिमी की समतलता बनाए रखने के लिए फ़ीड दर को 1200 मिमी/मिनट से घटाकर 450 मिमी/मिनट कर दिया - जिससे चक्र समय में काफी वृद्धि हुई।
विशेष औजारों और उपकरणों की आवश्यकता होती है।
सूक्ष्म स्तर की सहनशीलता के लिए अक्सर पीसीडी टूल्स, कस्टम बोरिंग बार या अल्ट्रा-हार्ड कटर की आवश्यकता होती है, जिनकी कीमत मानक टूल्स की तुलना में 3-8 गुना अधिक होती है और वे तेजी से घिसते हैं।
स्क्रैप और रीवर्क का जोखिम अधिक
±0.005 मिमी की सीमा के साथ, स्वीकार्य दायरा बेहद संकीर्ण है। यहां तक कि 0.002 मिमी का विचलन भी किसी पुर्जे को अनुपयोगी बना सकता है, खासकर टाइटेनियम या स्टेनलेस स्टील जैसी कठिन सामग्रियों के मामले में।
परिशुद्धता परियोजनाओं के लिए लागत संरचना
सख्त टॉलरेंस वाली मशीनिंग से कोटेशन पर निम्नलिखित कारणों से प्रभाव पड़ता है:
लंबी मशीनिंग चक्र अवधि (मानक सहनशीलता की तुलना में 2-5 गुना अधिक)
उपकरण का तेजी से घिसना
सीएमएम या लेजर माप के साथ निरीक्षण का समय अधिक होता है
कम उपज दर
यही कारण है कि सहनशीलता को ±0.05 मिमी से ±0.01 मिमी तक कम करने से लागत में 30% से 200% तक की वृद्धि हो सकती है।
प्रदर्शन और निर्माण क्षमता के बीच संतुलन
डीएफएम में, सख्त टॉलरेंस का मतलब "जितना सख्त, उतना बेहतर" नहीं होता है - इसका मतलब "कार्यक्षमता के लिए पर्याप्त सख्त" होता है।
अपने आपूर्तिकर्ता के साथ उचित सहनशीलता स्तर पर चर्चा करना
अनुभवी मशीनिंग पार्टनर कार्यक्षमता और निर्माण क्षमता के आधार पर सहनशीलता की सिफारिश कर सकते हैं।
उदाहरण के लिए, हमने जो पीईईके हाउसिंग बनाई, उसमें ग्राहक ने शुरू में ±0.01 मिमी की सटीकता का अनुरोध किया था। कार्यात्मक आवश्यकताओं का मूल्यांकन करने के बाद, हमने इसे ±0.03 मिमी तक समायोजित किया, जिससे लागत में 40% की कमी आई और डिलीवरी का समय आधा हो गया।
सहनशीलता को कहाँ शिथिल किया जा सकता है?
सहनशीलता को आमतौर पर निम्न मामलों में कम किया जा सकता है:
गैर-संभोग सतहों
बाहरी सौंदर्य प्रसाधन क्षेत्र
वे क्षेत्र जो असेंबली संरेखण को प्रभावित नहीं करते हैं
दीवार की मोटाई के प्रति असंवेदनशील विशेषताएं
एक ग्राहक ने एक बार पूरे एल्युमीनियम ब्रैकेट में ±0.02 मिमी की सटीकता निर्दिष्ट की थी। केवल तीन छेद ही महत्वपूर्ण थे। अन्य विशेषताओं को ±0.1 मिमी तक शिथिल करने से उत्पादकता में लगभग तीन गुना सुधार हुआ।
प्रदर्शन को प्रभावित किए बिना सहनशीलता को अनुकूलित करने की रणनीतियाँ
नुकीले कोनों को पतली पट्टियों से बदलें
विरूपण को कम करने के लिए दीवार की मोटाई बढ़ाएँ
मशीनिंग समय बचाने के लिए सतह की फिनिश को Ra0.8 से Ra1.6 तक समायोजित करें।
अनावश्यक परिशुद्धता कटाई से बचने के लिए टॉलरेंस स्टैक-अप विश्लेषण का उपयोग करें।
स्मार्ट टॉलरेंस सेटिंग से प्रदर्शन और लागत दक्षता दोनों सुनिश्चित होती हैं।
वह क्या हैं विशिष्ट अनुप्रयोग और उद्योग मानक
चिकित्सा, एयरोस्पेस, सेमीकंडक्टर, ऑटोमोटिव और उच्च परिशुद्धता वाले औद्योगिक अनुप्रयोगों में सटीक मापन वाली सीएनसी मशीनिंग आवश्यक है। इन क्षेत्रों में असाधारण आयामी सटीकता, विश्वसनीयता और कार्यात्मक स्थिरता की मांग होती है।
| आवेदन उद्योग | विशिष्ट उच्च-सहनशीलता वाले पुर्जे | सहनशीलता आवश्यकताएँ |
| चिकित्सा उपकरण और दंत प्रत्यारोपण | सर्जिकल उपकरण, इम्प्लांट कनेक्टर, माइक्रो वाल्व बॉडी, जंग-प्रतिरोधी सपोर्ट | सामान्यतः ±0.01 मिमी से ±0.005 मिमी तक, उच्च सतह गुणवत्ता और दोहराव की आवश्यकता होती है। |
| एयरोस्पेस और रक्षा घटक | टरबाइन के पुर्जे, एक्चुएटर, संरचनात्मक लिंक, सटीक माउंट | अत्यधिक उच्च विश्वसनीयता, कुछ महत्वपूर्ण क्षेत्रों में ±0.005 मिमी या उससे भी अधिक सटीकता की आवश्यकता होती है। |
| इलेक्ट्रॉनिक्स और सेमीकंडक्टर फिक्स्चर | वेफर चक, ऊष्मा अपव्यय मॉड्यूल, सटीक जिग, सिरेमिक इन्सुलेटर | उच्च आयामी स्थिरता, सटीक समतलता और सतह परिष्करण संबंधी आवश्यकताएँ |
| ऑटोमोटिव और नई ऊर्जा प्रणालियाँ | मोटर हाउसिंग, सेंसर सीट, द्रव नियंत्रण वाल्व, बैटरी संरचनात्मक भाग | बड़े पैमाने पर उत्पादन में उच्च स्थिरता, आमतौर पर ±0.02 मिमी से ±0.01 मिमी तक। |
| उच्च परिशुद्धता वाले औद्योगिक और उपकरण पुर्जे | मेट्रोलॉजी घटक, हाइड्रोलिक/न्यूमेटिक पार्ट्स, प्रेसिजन शाफ्ट और बुशिंग | घिसाव प्रतिरोध, समाक्षता और लंबवतता का कड़ा नियंत्रण, ±0.01 मिमी या उससे कम। |
अक्सर पूछे जाने वाले प्रश्न
मशीनिंग के लिए अधिकतम सहनशीलता सीमा क्या है?
सामान्य तौर पर, सीएनसी मशीनिंग में, मैं जिस उच्चतम (यानी सबसे ढीली) सहनशीलता के साथ काम करता हूँ, वह ±0.1 मिमी है, जो संरचनात्मक या गैर-महत्वपूर्ण घटकों के लिए सामान्य है। उदाहरण के लिए, ब्रैकेट या कवर जिन्हें सटीक फिटिंग की आवश्यकता नहीं होती है। यह स्तर उत्पादन को तेज़ और लागत प्रभावी बनाए रखता है, विशेष रूप से बड़े भागों के लिए जहाँ आयामी भिन्नता स्वीकार्य है।
किस टॉलरेंस को मशीनिंग करना सबसे कठिन है?
±0.002 मिमी (2 माइक्रोन) से भी कम सटीकता हासिल करना बेहद चुनौतीपूर्ण होता है। इस स्तर पर, मामूली तापमान परिवर्तन, टूल घिसाव या सामग्री में असमानता भी किसी पार्ट को निर्धारित मानकों से बाहर कर सकती है। ऐसी आवश्यकताओं को पूरा करने के लिए मैं आमतौर पर अति-स्थिर 5-एक्सिस मशीनों, सीएमएम जांच और तापमान नियंत्रित वातावरण पर निर्भर रहता हूं।
मशीनिंग के लिए न्यूनतम सहनशीलता क्या है?
वास्तविक उत्पादन में मैंने न्यूनतम ±0.001 मिमी (1 माइक्रोन) की सहनशीलता सफलतापूर्वक प्राप्त की है, जो आमतौर पर उच्च-स्तरीय माइक्रो-ईडीएम या फेम्टोसेकंड लेजर मशीनिंग के माध्यम से संभव है। पारंपरिक सीएनसी के लिए, सेटअप, सामग्री और निरीक्षण विधि के आधार पर सीमा लगभग ±0.002–0.005 मिमी होती है।
मशीनिंग के लिए टॉलरेंस ग्रेड क्या हैं?
मैं सामान्य मशीनिंग के लिए ISO 2768 मानकों का उपयोग करता हूँ—जिन्हें फाइन (f), मीडियम (m), कोर्स (c) और वेरी कोर्स (v) श्रेणियों में वर्गीकृत किया गया है। सटीक कार्य के लिए, GD&T मुझे ±0.01 mm या उससे भी कम सटीकता के साथ आकार और स्थान नियंत्रण लागू करने की अनुमति देता है। एयरोस्पेस में, AS9100 मानक अक्सर टॉलरेंस को ±0.005 mm या उससे भी बेहतर स्तर तक ले जाते हैं।
विनिर्माण के दौरान निर्धारित सहनशीलता (टॉलरेंस) बहुत कम होने पर क्या होता है?
जब टॉलरेंस बहुत कम होती है—उदाहरण के लिए, अनावश्यक रूप से ±0.005 मिमी से कम—तो अक्सर मशीनिंग समय में 2-3 गुना वृद्धि, औजारों को बार-बार बदलना और स्क्रैप दर 15% से अधिक हो जाती है। इससे निरीक्षण लागत भी बढ़ जाती है और पर्यावरण नियंत्रण भी सख्त हो जाता है। जब तक कार्यात्मक रूप से आवश्यक न हो, ऐसी टॉलरेंस दक्षता को कम करती हैं और प्रति इकाई लागत को काफी बढ़ा देती हैं।
निष्कर्ष
सीएनसी में सटीक टॉलरेंस वाली मशीनिंग, परिशुद्धता विज्ञान और विनिर्माण कला का मिश्रण है। मेरे अनुभव के अनुसार, सफलता सबसे बढ़कर एक चीज़ पर निर्भर करती है: अनुशासन। डिज़ाइन, प्रक्रिया नियंत्रण, माप और संचार में अनुशासन। चाहे आप ±0.002 मिमी की सटीकता हासिल करने का प्रयास कर रहे हों या केवल एयरोस्पेस विनिर्देशों को पूरा करने की कोशिश कर रहे हों, सफलता का रहस्य हर उस चीज़ को नियंत्रित करने में है जिसे आप नियंत्रित कर सकते हैं—और यह जानने में है कि आप क्या नियंत्रित नहीं कर सकते।
सख्त सहनशीलता का मतलब पूर्णता नहीं है—इसका मतलब है निरंतरता, संचार और समझदारी भरे निर्णय। यदि आप किसी चुनौतीपूर्ण कार्य को संभाल रहे हैं या अपनी प्रक्रिया में सुधार करने की कोशिश कर रहे हैं, तो बेझिझक संपर्क करें या अपनी स्थिति साझा करें। कभी-कभी, दूसरी राय बहुत मायने रखती है।