
निर्माण मशीनरी निर्माण स्थलों, खानों और सड़क परियोजनाओं जैसे चुनौतीपूर्ण वातावरण में काम करती है। इसके पुर्जे लगातार कंपन, झटके, धूल और भारी भार के संपर्क में रहते हैं। कुछ पुर्जे देखने में सरल लग सकते हैं, लेकिन संयोजन के दौरान उनके आयाम महत्वपूर्ण हो सकते हैं। माउंटिंग होल में थोड़ी सी भी गड़बड़ी कनेक्शन को प्रभावित कर सकती है, शाफ्ट और बुशिंग का अनुचित मिलान अत्यधिक घिसाव का कारण बन सकता है, और अपर्याप्त सतह उपचार पुर्जों के जीवनकाल को कम कर सकता है। उपकरणों को विश्वसनीय रूप से चलाने के लिए, मशीनिंग में केवल बाहरी आकार से कहीं अधिक बातों का ध्यान रखना आवश्यक है। आयामी सटीकता, सामग्री के गुण और वास्तविक कार्य परिस्थितियाँ सभी मायने रखती हैं। सीएनसी मशीनिंग जटिल संरचनाओं और सटीक आयामों को संभाल सकती है, जिससे निर्माण मशीनरी के पुर्जों के निर्माण के लिए एक विश्वसनीय समाधान मिलता है।
निर्माण मशीनरी में परिशुद्ध पुर्जों की मशीनिंग के लिए सामान्य आवश्यकताएँ क्या हैं?
खुदाई मशीनें, लोडर, क्रेन और बुलडोजर की संरचनाएँ अलग-अलग होती हैं और उनमें अलग-अलग पुर्जे इस्तेमाल होते हैं। हालांकि, हाइड्रोलिक सिस्टम, ट्रांसमिशन असेंबली और कनेक्टिंग मैकेनिज्म में इस्तेमाल होने वाले पुर्जों के लिए आमतौर पर आकार संबंधी सख्त आवश्यकताएँ होती हैं। असेंबली के दौरान पुर्जों का सही फिट होना ज़रूरी है, साथ ही उन्हें लंबे समय तक भार, कंपन और घिसाव को सहन करने में सक्षम होना चाहिए। महत्वपूर्ण आकारों पर खराब नियंत्रण होने से समस्याएँ उत्पन्न हो सकती हैं, भले ही पुर्जा सही फिट होता हुआ प्रतीत हो, जिससे संचालन के दौरान उपकरण के प्रदर्शन पर संभावित रूप से असर पड़ सकता है।
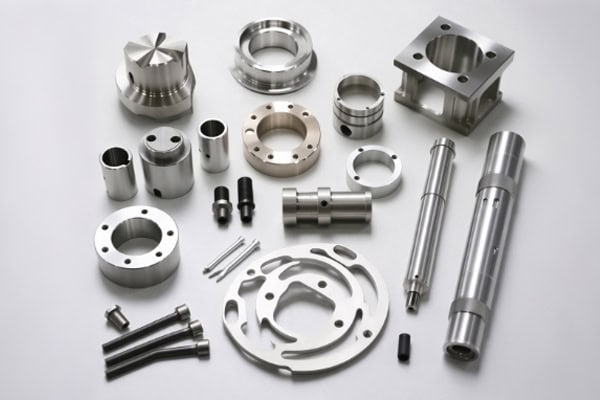
हाइड्रोलिक सिस्टम के घटकों के लिए सटीक छेद आयामों की आवश्यकता होती है।
हाइड्रोलिक वाल्व ब्लॉक, पंप हाउसिंग और कनेक्टिंग फिटिंग में आमतौर पर कई तेल मार्ग, माउंटिंग होल और सीलिंग सतहें होती हैं। गलत व्यास वाले छेद तेल प्रवाह कनेक्शन को प्रभावित कर सकते हैं, जबकि गलत स्थिति वाले छेद असेंबली को और अधिक कठिन बना सकते हैं। सीएनसी मिलिंग, ड्रिलिंग और बोरिंग इंजीनियरिंग ड्राइंग के अनुसार जटिल छेद पैटर्न बना सकते हैं, जिससे बार-बार सेटअप करने से होने वाली स्थिति संबंधी त्रुटियां कम हो जाती हैं। जिन वाल्व ब्लॉकों में तेल मार्ग आपस में मिलते हैं, उनमें बचे हुए चिप्स से हाइड्रोलिक सिस्टम के प्रदर्शन पर पड़ने वाले प्रभाव को रोकने के लिए कनेक्शन की स्थिति और आंतरिक सफाई को भी नियंत्रित करना आवश्यक है।
ट्रांसमिशन घटकों के लिए सुसंगत आयामी फिट की आवश्यकता होती है।
गियर शाफ्ट, कनेक्टिंग शाफ्ट, बुशिंग और ट्रांसमिशन ब्रैकेट अक्सर टॉर्क और प्रभाव भार सहन करते हैं। यदि आपस में जुड़ने वाले घटकों के बीच का गैप सही नहीं है, तो शोर, कंपन या असामान्य घिसाव हो सकता है। असेंबल किए गए ट्रांसमिशन ढांचे को स्थिर रखने के लिए शाफ्ट के व्यास, संकेंद्रण, अंतिम फलक की स्थिति और महत्वपूर्ण फिटिंग आयामों को सटीक मशीनिंग द्वारा नियंत्रित करना आवश्यक है।
निर्माण मशीनरी के सामान्य पुर्जे और उनकी मशीनिंग संबंधी आवश्यकताएँ
विभिन्न घटकों की संरचना और कार्य परिस्थितियाँ भिन्न-भिन्न होती हैं, इसलिए उन सभी का निर्माण एक ही मशीनिंग मानक का उपयोग करके नहीं किया जा सकता है। हाइड्रोलिक घटकों के लिए सटीक छेद पैटर्न और सीलिंग सतहों की आवश्यकता होती है, जबकि ट्रांसमिशन भागों में आयामी फिट और सतह की गुणवत्ता पर अधिक जोर दिया जाता है। निम्नलिखित तालिका में सामान्य घटकों और उनकी प्रमुख मशीनिंग आवश्यकताओं को सूचीबद्ध किया गया है।
| घटक प्रकार | सामान्य सामग्री | मुख्य मशीनिंग आवश्यकताएँ |
| हाइड्रोलिक वाल्व ब्लॉक | 6061 एल्युमीनियम मिश्र धातु, मिश्र धातु इस्पात | बहु-छेद मशीनिंग, छेद स्थिति निर्धारण, सीलिंग सतहें |
| ट्रांसमीशन शाफ्ट | 40Cr मिश्र धातु इस्पात | संकेंद्रता, शाफ्ट व्यास की सटीकता, सतह की गुणवत्ता |
| कनेक्टिंग ब्रैकेट | कार्बन स्टील, एल्युमीनियम मिश्र धातु | माउंटिंग होल की स्थिति, संरचनात्मक आयाम |
| झाड़ी | 45 स्टील, तांबा मिश्र धातु | आंतरिक व्यास की सटीकता, गोलाई, घिसाव प्रतिरोध |
| पंप आवास | ढलवां लोहा, एल्युमीनियम मिश्र धातु | आंतरिक गुहा के आयाम, छिद्रों की स्थिति, सतह की खुरदरापन |
निर्माण मशीनरी के घटकों में सीएनसी मशीनिंग द्वारा परिशुद्धता को कैसे नियंत्रित किया जाता है?
कुछ निर्माण मशीनरी के पुर्जे अपेक्षाकृत बड़े होते हैं, जबकि अन्य में गहरे छेद, पतली दीवारें या अनियमित घुमावदार सतहें होती हैं। मशीनिंग के दौरान, सामग्री पर तनाव, औजारों का घिसाव और क्लैम्पिंग विधियाँ अंतिम आयामों को प्रभावित कर सकती हैं। पुनः कार्य को कम करने के लिए, निरीक्षण को उत्पादन के अंत तक नहीं छोड़ना चाहिए। प्रत्येक कार्य के लिए स्पष्ट मशीनिंग लक्ष्यों के साथ, विनिर्माण प्रक्रिया के दौरान आयामी नियंत्रण को शामिल किया जाना चाहिए।
उपयुक्त सीएनसी मशीनिंग उपकरण और कटिंग टूल्स का चयन करें।
विभिन्न घटकों की संरचनाओं के लिए अलग-अलग मशीनिंग विधियों की आवश्यकता होती है। मानक तीन-अक्षीय सीएनसी मशीनें सामान्य सतहों, छेदों और प्रोफाइलों को संभाल सकती हैं। बहुपक्षीय संरचनाओं और जटिल घुमावदार घटकों के लिए, बहु-अक्षीय मशीनिंग बार-बार सेटअप करने की आवश्यकता को कम कर सकती है और विभिन्न विशेषताओं के बीच स्थितिगत स्थिरता में सुधार कर सकती है। उपकरण का चयन भी महत्वपूर्ण है। सबसे कम कीमत वाला उपकरण हमेशा सबसे अच्छा विकल्प नहीं होता, क्योंकि सामग्री की कठोरता, कटाई की गहराई और घटक की ज्यामिति, ये सभी उपकरण के प्रदर्शन को प्रभावित करते हैं।
मशीनिंग के दौरान, कई बातों पर ध्यान देने की आवश्यकता होती है:
- डीप-होल मशीनिंग: स्थिर चिप निकासी और टूल प्रदर्शन बनाए रखें।
- पतली दीवार वाले घटक: काटने से होने वाले विरूपण को कम करते हैं।
- बहुपक्षीय संरचनाएं: बार-बार होने वाली स्थिति निर्धारण त्रुटियों को कम करती हैं।
- कठोर सामग्री: उपयुक्त उपकरण और काटने के मापदंड चुनें।
उचित वर्कहोल्डिंग के माध्यम से मशीनिंग विरूपण को कम करें
बड़े निर्माण मशीनरी के पुर्जे क्लैम्पिंग और कटिंग बलों से प्रभावित हो सकते हैं, विशेष रूप से पतली दीवारों वाले आवरण, लंबे शाफ्ट और अनियमित ब्रैकेट। यदि क्लैम्पिंग की स्थिति उपयुक्त नहीं है, तो मशीनिंग के दौरान वर्कपीस विकृत हो सकता है। फिक्स्चर को हटाने के बाद इसके आयाम भी बदल सकते हैं। मशीनिंग से पहले, विश्वसनीय स्थिति निर्धारण संदर्भ स्थापित किए जाने चाहिए। पुर्जे के प्रकार के आधार पर, अंतिम आयामों पर तनाव के प्रभाव को कम करने के लिए चरणबद्ध मशीनिंग, सहायक सपोर्ट या कई फिनिशिंग ऑपरेशन आवश्यक हो सकते हैं। लंबे शाफ्ट के लिए, आयामी विचलन और असमान सतह पैटर्न को रोकने के लिए मशीनिंग के दौरान सपोर्ट की स्थिति और कंपन पर भी ध्यान देना आवश्यक है।
मशीनिंग के विभिन्न चरणों में महत्वपूर्ण आयामों का निरीक्षण करें
किसी पुर्जे की जाँच केवल अंत में एक बार करने से मशीनिंग में होने वाली त्रुटियों को समय रहते पहचानना मुश्किल हो जाता है। जिन पुर्जों की फिटिंग सटीक होनी चाहिए, उनके लिए रफ मशीनिंग, सेमी-फिनिशिंग और फिनिशिंग के बाद अलग-अलग निरीक्षण किए जा सकते हैं। इससे आकार में होने वाले बदलावों को जल्दी पहचानने में मदद मिलती है और दोषपूर्ण पुर्जों को अगली प्रक्रिया में जाने से रोका जा सकता है, जिससे सामग्री और मशीनिंग समय की बर्बादी कम होती है।
सामान्य निरीक्षण मदों में निम्नलिखित शामिल हैं:
- छेद के व्यास, शाफ्ट के व्यास और गहराई
- समतलता और समानांतरता
- संकेंद्रता और लंबवतता
- धागे के आयाम और स्थिति
- महत्वपूर्ण सतह खुरदरापन
निर्माण मशीनरी के पुर्जों के लिए सामग्री और मशीनिंग प्रक्रियाओं का चयन कैसे किया जाना चाहिए?
सामग्री का चयन घटक की मजबूती, वजन, घिसाव प्रतिरोध और मशीनिंग की कठिनाई को प्रभावित करता है। यह निर्णय केवल कठोरता या कीमत के आधार पर नहीं लिया जाना चाहिए। यह भी ध्यान में रखना महत्वपूर्ण है कि भाग कहाँ स्थापित किया गया है, उस पर कितना भार पड़ता है, और क्या वह नियमित रूप से हाइड्रोलिक तेल, धूल या नमी के संपर्क में आता है। सामग्री का चयन हो जाने के बाद, उत्पादन दक्षता और सेवा प्रदर्शन को संतुलित करने के लिए संबंधित सीएनसी मशीनिंग और सतह उपचार प्रक्रियाओं की व्यवस्था की जा सकती है।
निर्माण मशीनरी के घटकों के लिए सामान्य सामग्रियों की तुलना
निर्माण मशीनरी के पुर्जे आमतौर पर एल्युमीनियम मिश्रधातु, कार्बन स्टील, मिश्रधातु इस्पात और स्टेनलेस स्टील से बने होते हैं। एल्युमीनियम मिश्रधातु उन हाउसिंग और ब्रैकेट के लिए उपयुक्त हैं जहाँ वजन कम करना महत्वपूर्ण होता है। मिश्रधातु इस्पात का उपयोग अक्सर शाफ्ट और अन्य भारी भार वहन करने वाले पुर्जों के लिए किया जाता है, जबकि स्टेनलेस स्टील उन कनेक्टिंग पार्ट्स के लिए उपयुक्त है जिन्हें संक्षारण प्रतिरोध की आवश्यकता होती है। अंतिम सामग्री का चयन पुर्जे के कार्य वातावरण और यांत्रिक आवश्यकताओं के अनुरूप होना चाहिए।
| सामग्री | मुख्य विशेषताएं | सामान्य अनुप्रयोग |
| 6061 एल्यूमीनियम मिश्र धातु | हल्का और अच्छी मशीनिंग क्षमता वाला | हाउसिंग, ब्रैकेट, माउंटिंग बेस |
| 45 स्टील | संतुलित शक्ति और मशीनीकरण | शाफ्ट, कनेक्टिंग कंपोनेंट्स |
| 40Cr मिश्र धातु इस्पात | शमन और तपाने के बाद अच्छी मजबूती और कठोरता प्राप्त होती है। | संचरण शाफ्ट, भार वहन करने वाले घटक |
| स्टेनलेस स्टील | अच्छा संक्षारण प्रतिरोध | हाइड्रोलिक फिटिंग, विशेष कनेक्टिंग पार्ट्स |
| कच्चा लोहा | कंपन को कम करने की अच्छी क्षमता; कुछ जटिल संरचनाओं के लिए उपयुक्त | पंप हाउसिंग, उपकरण बेस |
सीएनसी मिलिंग और टर्निंग को किस प्रकार संयोजित किया जाना चाहिए?
सपाट सतहों, खांचों और माउंटिंग होल वाले पुर्जे आमतौर पर सीएनसी मिलिंग के लिए उपयुक्त होते हैं। शाफ्ट और स्लीव के आकार के पुर्जों को बाहरी व्यास, आंतरिक बोर और सिरे बनाने के लिए आमतौर पर सीएनसी टर्निंग द्वारा संसाधित किया जाता है। यदि किसी पुर्जे में घूर्णी विशेषताओं के साथ जटिल मिल्ड संरचनाएं भी हों, तो मिल-टर्न मशीनिंग से प्रक्रिया में बदलाव और बार-बार पोजिशनिंग की आवश्यकता कम हो जाती है। जटिल निर्माण मशीनरी पुर्जों के लिए, एक सुनियोजित मशीनिंग अनुक्रम उत्पादन समय को कम करने में भी सहायक हो सकता है।
सतही उपचार घटकों की स्थायित्वता को प्रभावित करता है
निर्माण मशीनरी के पुर्जे अक्सर घर्षण, धूल और नमी वाले वातावरण में काम करते हैं। इनकी सतह की स्थिति इनके दीर्घकालिक प्रदर्शन को सीधे प्रभावित करती है। एल्युमीनियम मिश्र धातु के पुर्जों पर आवश्यकतानुसार एनोडाइजिंग की जा सकती है, जबकि स्टील के पुर्जों पर ब्लैक ऑक्साइड, प्लेटिंग या अन्य सुरक्षात्मक उपचार किए जा सकते हैं। बुशिंग और गाइड सतहों जैसे घर्षण वाले क्षेत्रों के लिए, सतह की कठोरता और खुरदरापन वास्तविक कार्य परिस्थितियों के अनुसार चुना जाना चाहिए। उपचार प्रक्रिया से महत्वपूर्ण फिटिंग आयामों में कोई बाधा नहीं आनी चाहिए। यदि ऊष्मा उपचार आवश्यक है, तो उपचार के बाद होने वाले आयामी परिवर्तनों पर भी विचार किया जाना चाहिए, और बाद में अंतिम रूप देने के लिए पर्याप्त मशीनिंग मार्जिन आरक्षित रखा जाना चाहिए।
निर्माण मशीनरी के लिए सटीक मशीनिंग में बैच की गुणवत्ता कैसे बनाए रखी जा सकती है?
निर्माण मशीनरी के पुर्जों की निरंतर आपूर्ति आवश्यक होती है। केवल एक पुर्जे का आयामी आवश्यकताओं को पूरा करना पर्याप्त नहीं है; विभिन्न उत्पादन बैचों में मशीनिंग के परिणाम भी एक समान होने चाहिए। यह विशेष रूप से हाइड्रोलिक वाल्व ब्लॉक, ट्रांसमिशन शाफ्ट और कनेक्टिंग ब्रैकेट के लिए महत्वपूर्ण है जिन्हें आपस में फिट होना आवश्यक है। पुर्जों के बीच आयामी अंतर असेंबली की दक्षता को प्रभावित कर सकता है और उपकरण की विफलता का जोखिम भी बढ़ा सकता है। इन समस्याओं को कम करने के लिए, गुणवत्ता नियंत्रण में ड्राइंग की पुष्टि, मशीनिंग प्रक्रियाएं और अंतिम निरीक्षण शामिल होने चाहिए।
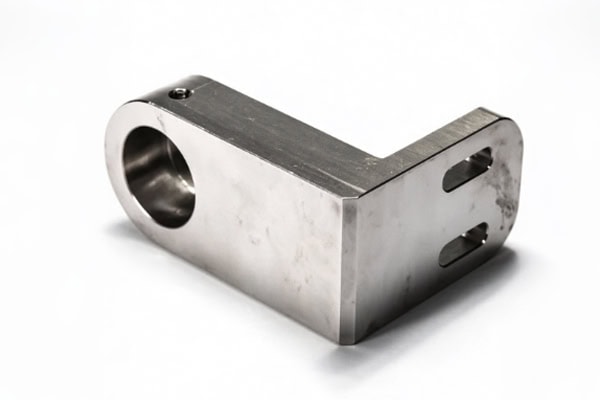
मशीनिंग से पहले ड्राइंग और तकनीकी आवश्यकताओं की पुष्टि करें।
उत्पादन शुरू होने से पहले, महत्वपूर्ण आयाम, फिटिंग टॉलरेंस, सामग्री ग्रेड और सतह उपचार संबंधी आवश्यकताओं की स्पष्ट रूप से पुष्टि कर लेनी चाहिए। कुछ निर्माण मशीनरी घटकों की संरचना जटिल होती है, जिनमें ड्राइंग पर कई छेद स्थान, थ्रेड, चैम्फर और डेटम सतहें निर्दिष्ट होती हैं। यदि मशीनिंग टीम किसी विशेष आयाम के उद्देश्य को गलत समझ लेती है, तो घटक देखने में सही लग सकता है, लेकिन असेंबली के दौरान विफल हो सकता है। पुराने उपकरणों में उपयोग किए जाने वाले प्रतिस्थापन भागों के लिए, मूल घटक की घिसावट की स्थिति पर भी विचार किया जाना चाहिए। अपूर्ण या पुराने ड्राइंग पर पूरी तरह निर्भर रहने से बचने के लिए वास्तविक आयामों को मापना आवश्यक हो सकता है।
उत्पादन के दौरान मशीनिंग प्रक्रियाओं में निरंतरता बनाए रखें।
बैच उत्पादन के लिए, समान मशीनिंग संदर्भों, क्लैम्पिंग विधियों और प्रमुख प्रक्रिया मापदंडों का उपयोग करने से आयामी भिन्नता को कम करने में मदद मिलती है। कटिंग टूल्स उपयोग के दौरान धीरे-धीरे घिसते हैं। यदि उनकी स्थिति की जाँच नहीं की जाती है, तो छेद के व्यास, स्लॉट की चौड़ाई और सतह की गुणवत्ता में परिवर्तन हो सकता है। लंबे मशीनिंग चक्र वाले घटकों के लिए, प्रक्रिया के दौरान निरीक्षण उचित अंतराल पर निर्धारित किए जाने चाहिए। इससे किसी भी विचलन को शेष भागों को प्रभावित करने से पहले ही ठीक किया जा सकता है।
उत्पादन के दौरान निगरानी रखने योग्य प्रमुख विवरण निम्नलिखित हैं:
- औजारों का घिसाव और समय पर प्रतिस्थापन या समायोजन
- वर्कपीस की गति को रोकने के लिए क्लैम्पिंग स्थिरता
- महत्वपूर्ण आयामों में निरंतर विचलन
- क्या कटिंग पैरामीटर मौजूदा सामग्री और संरचना के लिए उपयुक्त हैं?
अंतिम निरीक्षण में संयोजन और संचालन संबंधी आवश्यकताओं पर ध्यान केंद्रित किया जाना चाहिए।
मशीनिंग के बाद, पुर्जों की जाँच केवल दिखने वाले दोषों तक ही सीमित नहीं रहनी चाहिए। निरीक्षण में उन आयामों पर ध्यान केंद्रित करना आवश्यक है जो उनके वास्तविक उपयोग को प्रभावित करते हैं। हाइड्रोलिक पुर्जों में छेद के व्यास, छेद की स्थिति और सीलिंग सतहों की जाँच आवश्यक है, जबकि ट्रांसमिशन शाफ्ट में शाफ्ट के व्यास, संकेंद्रण और सतह की गुणवत्ता की जाँच की आवश्यकता होती है। बैच डिलीवरी के लिए, निरीक्षण रिकॉर्ड रखना भी महत्वपूर्ण है। यदि बाद में असेंबली में कोई समस्या आती है, तो ये रिकॉर्ड संबंधित उत्पादन बैच और मशीनिंग चरण की पहचान करने में सहायक हो सकते हैं। एक संपूर्ण निरीक्षण प्रक्रिया यह सुनिश्चित करने में मदद करती है कि पुर्जे न केवल ड्राइंग की आवश्यकताओं को पूरा करते हैं, बल्कि वास्तविक निर्माण मशीनरी संचालन वातावरण में भी विश्वसनीय रूप से कार्य करते हैं।
निर्माण मशीनरी के पुर्जे देखने में तो एक विशाल प्रणाली के छोटे हिस्से लगते हैं, लेकिन इनका उपकरण के प्रदर्शन और रखरखाव लागत पर गहरा प्रभाव पड़ता है। सामग्री के चयन और संरचनात्मक मशीनिंग से लेकर आयामी निरीक्षण तक, हर कदम महत्वपूर्ण है। एक उपयुक्त सीएनसी मशीनिंग समाधान केवल पुर्जे का उत्पादन ही नहीं करता; यह सुनिश्चित करता है कि उसके आयाम, संरचना और सामग्री वास्तविक परिचालन आवश्यकताओं को पूरा करते हैं। यदि कस्टम हाइड्रोलिक वाल्व ब्लॉक, ट्रांसमिशन शाफ्ट, उपकरण ब्रैकेट या अन्य सटीक पुर्जों की आवश्यकता हो, तो TIRAPID इंजीनियरिंग ड्राइंग और तकनीकी विशिष्टताओं के आधार पर सीएनसी मशीनिंग सहायता प्रदान कर सकता है। अपनी मशीनिंग आवश्यकताओं पर चर्चा करने के लिए हमसे संपर्क करें।
















