
CNC-koneistuksen tiukan toleranssin saavuttaminen edellyttää pienimpien mahdollisten poikkeamien hallintaa – työkalun taipumasta lämpötilan muutoksiin, kaikki on tärkeää. Kerron sinulle, miten lähestyn tiukkojen toleranssien projekteja päivittäisessä työssäni. Olitpa sitten valmistamassa ilmailu- ja avaruuskomponentteja tai lääketieteellisiä implantteja, tiukan toleranssin CNC-koneistus vaatii huolellista suunnittelua, oikeita työkaluja, ympäristön hallintaa ja laaduntarkastusta.
Mitä ovat koneistustoleranssit
Koneistustoleranssi määrittää, kuinka paljon valmistettu osa voi poiketa nimellisistä suunnittelukokoistaan. Se on olennaista oikean istuvuuden, toiminnallisen luotettavuuden ja pitkän aikavälin suorituskyvyn saavuttamiseksi. Toleranssityyppien, standardien ja materiaaliominaisuuksien tunteminen auttaa insinöörejä tekemään tietoon perustuvia ja kustannustehokkaita valmistuspäätöksiä.
Mitä pidetään CNC-koneistuksen tiukkana toleranssina
Metallien tiukat toleranssialueet
Vakiotiukka toleranssi: ±0.01 mm
Korkea tarkkuus: ±0.005 mm
Ilmailu-/lääketieteellinen laatu: ±0.002–0.003 mm
Erittäin tarkka: ±0.001 mm
Muovien tiukat toleranssialueet
Lämpölaajenemisen ja joustavuuden ansiosta:
Yleinen tiukka toleranssi: ±0.02–0.05 mm
Tekniset muovit (PEEK/POM): jopa ±0.01 mm
Esimerkki: Lääketieteellisen anturin PEEK-kotelon mikroelektroniikan sopivuuteen vaadittiin ±0.01 mm.
Mikrovalmistuksen toleranssit
CNC-mikrokoneistus : ±0.002–0.005 mm
Mikro-ETM: ±0.001 mm
Erittäin nopea lasertyöstö: ~1 µm
Tekniset standardit ja toleranssiluokat
ISO 2768 -toleranssiluokat
f – Hieno : tarkkuusmetallin työstö
m – Keskikokoinen : vakio-CNC-työstö (TiRapid-oletus)
c – Karkea : hitsatut ja rakenneosat
v – Erittäin karkea : karkeat tai esikoneistetut osat
IT-luokat ja tiukka toleranssi
IT6–IT7 = Tiukka toleranssi (±0.006–0.01 mm)
IT8–IT10 = Normaali tarkkuus
IT11–IT13 = Yleinen koneistus
Materiaalipohjainen toleranssikyky
Alumiini, messinki → Paras erittäin tiukkoihin toleransseihin
Ruostumaton teräs, titaani → Enemmän lämpökäsittelylle altis, vaikeampi työstää
Muovit → Suurempi lämpöliike, laajempi toleranssi suositellaan
Esimerkki: PTFE-venttiilirungon valmistettavuuden parantamiseksi toleranssia piti pienentää ±0.01 mm:stä ±0.03 mm:iin.
Miksi tiukka toleranssi CNC-työstö on tärkeää
Parempi istuvuus ja toiminnallinen luotettavuus
Tiukat toleranssit varmistavat sujuvan kokoonpanon ja estävät tärinää, jumiutumista tai liiallista kulumista.
Yhdenmukaisuus koko massatuotannossa
Ne varmistavat:
Toistettavuus
Vähentynyt romu
Vakaa laatu
Turvallisuus-, vaatimustenmukaisuus- ja sertifiointivaatimukset
Ilmailu- ja avaruusteollisuuden sekä lääkinnällisten laitteiden valmistajat vaativat vakaata toleranssien hallintaa AS9100-, ISO 9001- ja muiden standardien täyttämiseksi.
Pidempi käyttöikä ja laitteiden luotettavuus
Tarkkuus vähentää kitkaa ja lämpömuodonmuutoksia, mikä pidentää komponenttien käyttöikää ja parantaa järjestelmän vakautta.
Mitä ovat Avaintekijät Ftai tiukan toleranssin saavuttaminen
Tiukkojen toleranssien saavuttaminen on optimoitujen suunnitteluratkaisujen, materiaalin käyttäytymisen hallinnan, koneen ominaisuuksien, työkappaleen kiinnityksen, leikkaustyökalujen, työympäristön ja edistyneiden tarkastusjärjestelmien tulosta. Kun nämä tekijät toimivat yhdessä, valmistajat voivat tarjota tasaista tarkkuutta, vähentää hylkyä ja tasapainottaa laadun kustannustehokkuudella.
Prosessisuunnittelu ja -suunnittelu
Tiukat toleranssit on määriteltävä oikein suunnitteluvaiheessa, eikä niitä saa pakottaa myöhemmin koneistuksen aikana.
Määrittele toleranssialueet rationaalisesti
Monet asiakkaat pyytävät aluksi ±0.01 mm tai jopa ±0.005 mm, vaikka toiminto ei vaadi tällaista tarkkuutta.
Käsittelemässäni PTFE-venttiilissä ehdotimme DFM:n avulla ±0.01 mm:n arvon pienentämistä ±0.03 mm:iin. Läpäisykyky kasvoi 30 % ja kustannukset laskivat noin 20 %.
Vältä ylitarkkuutta
Liian tiukat toleranssit lisäävät dramaattisesti työkalun kulumista, työstöaikaa, asennuskustannuksia ja tarkastusaikaa. Tarkkuuskustannukset kasvavat eksponentiaalisesti toleranssin tiukentumisen myötä. Siksi vain kriittisiä ominaisuuksia tulisi valvoa tarkasti.
Materiaalitekijät
Eri materiaalien ominaisuudet määräävät suoraan saavutettavan toleranssialueen.
Muovit: suuri lämpölaajeneminen ja helppo muodonmuutos
Materiaaleilla, kuten PEEK:lla, POM:lla ja PTFE:llä, on korkeat lämpölaajenemiskertoimet. Koneistuksen jälkeen niiden mitat voivat muuttua.
Esimerkiksi POM-osa, joka siirretään 20 °C:n tehtaalta 35 °C:n alueelle, voi muuttua yli 0.02 mm.
Alumiiniseokset: vakaat ja sopivat tiukkaan toleranssityöhön
6061 ja 7075 työstyvät erittäin hyvin ja saavuttavat yleensä ±0.01 mm:n tai tiukemman tarkkuuden vakaalla koostumuksella.
Ruostumaton teräs ja titaani: kovat materiaalit aiheuttavat työkalun taipumista
Materiaalit, kuten 304, 316 ja Ti6Al4V, kovettuvat lastuamisen aikana ja aiheuttavat suuria työkalukuormia, mikä johtaa terän taipumiseen. Tarkkuuden ylläpitämiseksi tarvitaan pienempiä porrastuksia ja kovempia työkalumateriaaleja.
Koneiden suorituskyky ja teknologia
Tarkat koneet ovat perusta tiukkojen toleranssien saavuttamiselle.
Korkea jäykkyys ja terminen stabiilius
Tiukan toleranssin omaavien osien valmistuksessa käytetään usein huippuluokan koneita (esim. Makino, DMG MORI), joiden rakenteet minimoivat muodonmuutoksen kuormituksen aikana.
Moniakselinen (5-akselinen) työstö
5-akselinen käyttö vähentää toissijaisten asetusten tarvetta ja poistaa kertyneet virheet.
Ilmailualan alumiiniprojektissa siirtyminen kolmesta asetuksesta yhteen viisiakseliseen toimintaan piti toleranssin jatkuvasti ±0.008 mm:n sisällä.
Lämpökompensointijärjestelmät
Edistyksellisissä koneissa on reaaliaikainen lämpölaajenemisen kompensointi karan venymän vakauttamiseksi ja mikronitason tarkkuuden ylläpitämiseksi.
Työkappaleen kiinnitys- ja leikkaustyökalut
Korkean tarkkuuden kiinnikkeet
Kiinnityksen toistettavuuden on oltava ±0.005 mm:n sisällä. Korkean toleranssin omaaville osille tarvitaan usein tyhjiökiinnittimiä tai räätälöityjä työkalukiinnittimiä.
Työkalumateriaalin ja geometrian valinta
Kovametallityökalut, pinnoitetut työkalut ja mikrosäteisillä reunoilla varustetut työkalut vähentävät leikkausvoimia ja työkalun taipumaa.
Kutistussovitepitimet auttavat hallitsemaan alle 2 μm:n heittoa, mikä parantaa merkittävästi pinnanlaatua ja toleranssitarkkuutta.
Koneistusympäristön hallinta
Lämpötilan säätö ±1 °C:n tarkkuudella
Metallit laajenevat lämpötilan mukana. Esimerkiksi teräs voi muuttua 10 μm jokaista 10 °C:n lämpötilan nousua kohden. Siksi tarkkuuskoneistuspajojen on käytettävä ilmastointia ja vakiolämpötilaa ylläpitäviä järjestelmiä.
Minimoi tärinä, pöly ja kosteus
Tärinä aiheuttaa purkausta, värinäjälkiä ja mittapoikkeamia.
Olen käynyt ylempien kerrosten konepajoissa, joissa rakennuksen tärinä aiheutti yli 0.02 mm:n toleranssipoikkeamia.
Tarkastus- ja mittaustekniikka
Koneeseen asennettavat mittausjärjestelmät
Renishaw-mittapäiden kaltaiset järjestelmät korjaavat työkalun siirtymät koneistuksen aikana, mikä vähentää prosessin aiheuttamia poikkeamia ja varmistaa vakaan tarkkuuden.
Korkean tarkkuuden mittauslaitteet
Koordinaattimittauslaitteet, laserinterferometrit ja valkoisen valon interferometrit ovat välttämättömiä mikronitason mittauksen saavuttamiseksi.
Tuottamamme ±0.005 mm:n venttiiliprojekti vaati täydellisen tarkastuksen ja lämpötilaohjatut mittaukset kaikkien osien yhdenmukaisuuden varmistamiseksi.
DFM:n soveltaminen tiukan toleranssin CNC-työstöön
Tarkkuuskoneistuksessa suunnitteluvaihe määrittää yli 80 % lopullisista valmistuskustannuksista, läpimenoajasta ja saannosta. Tiukat toleranssit eivät aina ole hyödyllisiä. Ilman DFM:ää ne lisäävät koneistustunteja, työkalujen kulumista ja hylkymääriä.
Milloin todella tarvitset tiukkoja toleransseja
Tiukkojen toleranssien on perustuttava toiminnallisiin tarpeisiin, ei "kaiken tiukentamiseen oletusarvoisesti".
Vältä ylimitoitusta ja tiukkoja toleransseja kaikkialla
Monissa saamissamme piirustuksissa lähes kaikki ominaisuudet on merkitty ±0.01 mm:n tarkkuudella, vaikka vain 3–5 pintaa vaatii tätä tarkkuutta.
Ilmailualan alumiinikoteloprojektissa kahdenkymmenen ±0.01 mm:n mitan pienentäminen ±0.03 mm:iin lyhensi työstöaikaa noin 40 % ja vähensi hylkyä 12 %:sta 2 %:iin.
Tiukkojen toleranssien vaikutus kustannuksiin, läpimenoaikaan ja saantoon
Tiukat toleranssit lisäävät merkittävästi valmistuksen vaikeutta:
Koneistusaika pitenee 30–200 %
Tarkastustyö kaksinkertaistuu
Työkalun käyttöikä lyhenee yli 50 %
Hylkymäärä kasvaa erityisesti muovien ja ohutseinäisten osien osalta
Siksi tiukkoja toleransseja tulisi soveltaa vain pintoihin, jotka vaikuttavat sopivuuteen, tiiviyteen, turvallisuuteen tai liikkeen tarkkuuteen.
Oikeiden toleranssien ja sovitusluokkien asettaminen
Suunnittelun on oltava tasapainossa valmistettavuuden ja toimivuuden kanssa.
Valitse käytännön sopivuusluokat ja käytä GD&T:tä oikein
Yleisiä sovituspareja ovat H7/g6 ja H8/f7.
Liian tiukat istuvuudet eivät paranna toimivuutta – ne vain nostavat kustannuksia.
GD&T-symbolit, kuten sijainti, koaksiaalisuus ja profiili, edustavat toiminnallisia vaatimuksia tarkemmin kuin erittäin tiukat lineaariset toleranssit.
Vältä ristiriitaisia tai liian rajoittavia suvaitsevaisuusketjuja
Esimerkiksi sekä erittäin tiukkojen molemminpuolisten toleranssien että äärimmäisen tiukan asentoleranssin määrittäminen samalle reiälle voi luoda mahdottomia vaatimuksia.
Toleranssiketjut on johdettava kokoonpanon perusviivoista varmistaen, että jokainen toleranssi on välttämätön ja saavutettavissa.
Toleranssien yhteenlaskettu vertailu ja kokoonpanotoleranssien suunnittelu
Lopullinen kokoonpanovariaatio on yksittäisten osien variaatioiden summa.
Ruostumattomasta teräksestä valmistetun lääketieteellisen ohjausholkin projektissa kokoonpano salli kokonaisvaihtelun vain 0.04 mm.
Kriittisille osille varattiin ±0.01 mm ja ei-kriittisille osille ±0.05 mm, jolloin kokoonpanotavoite saavutettiin minimaalisilla kustannuksilla.
Keskeiset geometriset suunnitteluperiaatteet tiukkojen toleranssien saavuttamiseksi
Kappaleen geometria määrää suoraan, kuinka toteutettavissa vaadittu toleranssi on.
Käytä pyöristyksiä terävien sisäkulmien sijaan
Täydellistä sisäistä nollasäteistä nurkkaa ei voida koneistaa.
Suositeltu sisäpuolinen viiste: ≥1.5 × työkalun säde (yleensä 0.5–1 mm).
Tämä vähentää työkalun kuormitusta ja tärinää sekä parantaa mittapysyvyyttä.
Seinien, portaiden, kierteiden, urien ja viisteiden järkevä suunnittelu
Seinämän paksuus ≥0.8 mm (≥1.2 mm muoville) muodonmuutoksen välttämiseksi
Uran leveys ≥1.3 × työkalun halkaisija valmistettavuuden varmistamiseksi
Kierteen syvyys ≤2 × kierteen halkaisija työkalun rikkoutumisen ja toleranssivirheiden välttämiseksi
Yhtenäiset viisteet parantavat toistettavuutta ja kokoonpanon laatua
Pinnan karheuden ja mittatoleranssin välinen suhde
Hienompi Ra lisää kustannuksia dramaattisesti.
Esimerkiksi Ra0.4μm voi maksaa 2–3 kertaa enemmän kuin Ra0.8μm.
Ilmailu- ja avaruusteollisuuden alumiiniosassa Ra0.4μm:n relaksointi Ra0.8μm:iin ja ±0.01 mm:n toleranssin säilyttäminen alensi yksikkökustannuksia noin 25 %.
Menetelmät ja parhaat käytännöt tiukan toleranssin CNC-työstölle
Tiukkojen toleranssien saavuttaminen vaatii useamman kuin yhden tekijän. Se riippuu materiaalin käyttäytymisestä, koneen ominaisuuksista, prosessisuunnittelusta, työkaluista ja laadunvalvonnasta. Paremman työpajan hallinnan, optimoitujen leikkausparametrien, hienostuneiden työnkulkujen ja tarkan tarkastuksen avulla valmistajat voivat luotettavasti saavuttaa ±0.01 mm:n tai jopa ±0.005 mm:n toleranssit ja samalla vähentää hylkyä ja kokonaiskustannuksia.
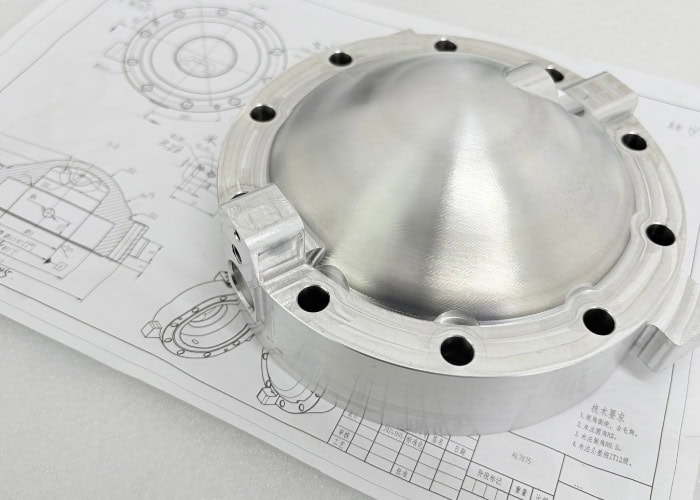
Perustavanlaatuinen työpajan hallinta
Oikean koneistuslaitoksen/tuotantoympäristön valinta
Tarkkuuskoneistus vaatii vakaat olosuhteet, kuten: Pohjakerroksessa olevat työpajat tai tärinäeristetyt perustukset
Korkean suorituskyvyn koneet (Mazak, DMG MORI) varmistavat karan pyörinnän ≤2 μm
Eräs asiakas yritti koneistaa ±0.01 mm:n osia toisen kerroksen työpajassa ja näki jopa ±0.03 mm:n vaihteluita lattian tärinän vuoksi. Kun tuotanto siirrettiin laitokseemme, kaikki mitat vakiintuivat.
Vakaa työpajan lämpötila ja puhdas tuotantoympäristö
Lämpötila vaikuttaa voimakkaasti mittoihin. Esimerkiksi:
Alumiini laajenee ≈0.023 mm/m per 1 °C
Teräs ≈0.011 mm/m / 1 °C
Lämpötilan pitäminen ±1 °C:n tarkkuudella on välttämätöntä mittatasaisuuden kannalta.
Pöly ja öljysumu voivat myös vaikuttaa ohjaimiin ja työkalunpitimen toistettavuuteen.
Käytämme korkealaatuisia CNC-koneita ja kalibroimme säännöllisesti
Keskeisiä toimenpiteitä ovat:
Karan kalibrointi laserinterferometrillä (paikannusvirhe ≤2μm)
Pallotangon testaus koneen geometrian kompensoimiseksi
Työkalunpitimien vetovoiman tarkastus
Koneen asianmukainen huolto vähentää mittapoikkeamaa ±0.02 mm:stä ±0.005 mm:iin.
Työkalujen ja leikkausparametrien optimointi
Oikeiden ja terävien työkalujen valinta kullekin materiaalille
Alumiini: pikateräs tai kovametalli
Ruostumaton teräs/titaani: pinnoitetut työkalut (TiAlN, AlTiN)
Muovit, kuten PTFE, vaativat teräviä reunoja muodonmuutoksen välttämiseksi
Terävät työkalut vähentävät leikkausvoimia ja parantavat toleranssin vakautta 20–40 %.
Leikkausnopeuden, syöttönopeuden ja lastuamissyvyyden tasapainottaminen
Tyypilliset arvot:
Alumiini: 12000 rpm, 1800 mm/min syöttö, 0.3 mm DOC
Ruostumaton teräs: 3500 rpm, 400 mm/min syöttö, 0.1 mm DOC
Väärä syöttö tai leikkausnopeus aiheuttaa tärinää, lämmön kertymistä ja mittavirheitä.
Työkalujen kulumisen seuranta ja vaihtostrategia
Tarkista leikkuuterät 20–40 kappaleen välein
Käytä työkalun käyttöiän hallintaohjelmistoa
±0.005 mm toleranssilla varustettujen osien työkalut on vaihdettava jokaisessa kriittisessä vaiheessa
Tämä strategia vähensi kuparikoita käsittelevän projektimme romuosuuden 6 prosentista alle 1 prosenttiin.
Prosessisuunnittelu: Rouhinta → Väliviimeistely → Viimeistely
Koneistusvaiheiden jakaminen
Rouhinta poistaa 60–80 % materiaalista
Väliviimeistelylehdet 0.2–0.4 mm varastossa
Viimeistely saavuttaa lopullisen mittansa yhdellä työkierrolla maksimaalisen tarkkuuden saavuttamiseksi
Tiukka prosessien jako vähentää mittavaihtelua yli 50 %.
Raaka-aineen valinta ja työstövaran suunnittelu
Liian suuri materiaali pidentää sykliaikaa, liian pieni materiaali aiheuttaa kiinnityksen epävakautta.
±0.01 mm:n osille suositellaan vähintään 3 mm lisävaraa turvallisen kiinnityksen varmistamiseksi.
Suuren volyymin vs. pienen volyymin/prototyyppistrategiat
Massatuotanto: syklin toistettavuus, työkalun käyttöiän hallinta, prosessin aikainen mittaus
Prototyypit: joustavuus ja yksittäisen osan optimointi
Käytämme usein massatuotantoon tarkoitettuja kiinnittimiä ja prototyyppeihin pehmeitä leukoja.
Prosessin aikainen ja lopputarkastus
Konekohtainen mittaus ja suljetun silmukan kompensointi
Renishaw-antureiden käyttö mahdollistaa:
Kriittisten mittojen prosessinaikainen mittaus
Automaattinen työkalun pituuden ja halkaisijan kompensointi
Lämpödriifin aiheuttaman toleranssihäiriön ehkäisy
Pakollinen osille, jotka vaativat ±0.005 mm:n leveyden.
Ensimmäisen artikkelin tarkastus (FAI) ja näytteenottosuunnitelmat
100 %:n mittatarkastus FAI:lle
Näytteenotto 10–30 osan välein tuotannon aikana
SPC-kaaviot keskeisten mittojen seurantaan
Hylkytuotteiden vähentäminen varhaisen tarkastuksen avulla
Ottamalla käyttöön FAI:n ja prosessinaikaisen mittausmenetelmän lääketieteellisten osien projektissa vähensimme hylkyä 8 prosentista 1.5 prosenttiin.
Kustannusten ja riskien tasapainottaminen tiukan toleranssin koneistuksessa
Tarkkuusvalmistuksessa mitä tiukempi toleranssi on, sitä suuremmat ovat kustannukset, vaikeus ja riski. Yritysten on tasapainotettava suorituskyky, budjetti, läpimenoaika ja valmistettavuus. Tarpeettomasti määritellyt ±0.005 mm:n toleranssit voivat aiheuttaa kohtuuttomia kustannuksia, pidempiä tuotantosyklejä ja suurempia hylkymääriä.
Miksi tiukemmat toleranssit lisäävät kustannuksia
Tiukan toleranssin koneistuksen kustannusten nousu johtuu useista tekijöistä:
Tarvitaan lisää työstövaiheita
±0.01 mm:n tai ±0.005 mm:n saavuttaminen vaatii tyypillisesti useita vaiheita, kuten rouhinta → väliviimeistely → viimeistely → kompensaatiolastut.
Esimerkiksi valmistamassamme ruostumattomasta teräksestä valmistetussa kiinnikkeessä ±0.008 mm:n reiän saavuttaminen vaati kaksi ylimääräistä hienoleikkausta, mikä kaksinkertaisti työstöajan.
Syöttömääriä on vähennettävä merkittävästi
Hitaampi ja vakaampi leikkaus estää lämmön aiheuttaman mittasiirtymän.
Alumiinin koneistuksen aikana laskimme syöttönopeutta 1200 mm/min:stä 450 mm/min:iin säilyttääksemme ±0.01 mm:n tasaisuuden – mikä pidentää sykliaikaa huomattavasti.
Tarvitaan erikoistyökaluja ja kiinnittimiä
Mikrotason toleranssit vaativat usein PCD-työkaluja, räätälöityjä sorvauspuomeja tai erittäin kovia jyrsimiä, jotka maksavat 3–8 kertaa enemmän kuin vakiotyökalut ja kuluvat nopeammin.
Suurempi romu- ja uudelleentyöstöriski
±0.005 mm:n ikkunalla sallittu alue on erittäin kapea. Jopa 0.002 mm:n poikkeama voi tehdä osasta käyttökelvottoman, erityisesti vaikeiden materiaalien, kuten titaanin tai ruostumattoman teräksen, kanssa.
Tarkkuusprojektien kustannusrakenne
Tiukan toleranssin omaava koneistus vaikuttaa tarjouksiin seuraavista syistä:
Pidemmät työstöjaksot (2–5 kertaa standarditoleransseihin verrattuna)
Nopeampi työkalun kuluminen
Pidempi tarkastusaika koordinaattimittarilla tai lasermittauksella
Alhaisempi tuottoprosentti
Tästä syystä kiristystoleranssien muuttaminen ±0.05 mm:stä ±0.01 mm:iin voi lisätä kustannuksia 30–200 %.
Suorituskyvyn ja valmistettavuuden tasapainottaminen
DFM:ssä tiukempi toleranssi ei tarkoita "mitä tiukempi, sen parempi" – se tarkoittaa "riittävän tiukka toimiakseen".
Sopivan toleranssitason keskusteleminen toimittajasi kanssa
Kokeneet koneistuskumppanit voivat suositella toleransseja toiminnan ja valmistettavuuden perusteella.
Esimerkiksi valmistamassamme PEEK-kotelossa asiakas pyysi aluksi ±0.01 mm:n tarkkuudella. Arvioituamme toiminnalliset vaatimukset säädimme tarkkuudella ±0.03 mm:iin, mikä vähensi kustannuksia 40 % ja lyhensi toimitusaikaa puoleen.
Missä toleransseja voidaan lieventää
Toleransseja voidaan tyypillisesti löysentää seuraavissa:
Ei-parittuvat pinnat
Ulkopuoliset kosmeettiset alueet
Alueet, jotka eivät vaikuta kokoonpanon kohdistukseen
Ominaisuudet, jotka eivät ole herkkiä seinämän paksuudelle
Eräs asiakas määritti kerran koko alumiinikiinnikkeen läpimitan ±0.02 mm. Vain kolme reikää oli kriittisiä. Rentouttamalla muita ominaisuuksia ±0.1 mm:iin tuottavuus parani lähes kolminkertaisesti.
Strategioita toleranssien optimoimiseksi suorituskykyyn vaikuttamatta
Korvaa terävät kulmat pyöristyksillä
Lisää seinämän paksuutta muodonmuutoksen vähentämiseksi
Säädä pinnanlaatua Ra0.8:sta Ra1.6:een säästääksesi työstöaikaa
Käytä toleranssien pinoamisanalyysiä välttääksesi tarpeettomia tarkkuusleikkauksia
Älykäs toleranssiasetus varmistaa sekä suorituskyvyn että kustannustehokkuuden.
Mitä ovat Tyypilliset sovellukset ja alan standardit
Tarkkatoleranssinen CNC-työstö on olennaista lääketieteen, ilmailu- ja avaruustekniikan, puolijohdeteollisuuden, autoteollisuuden ja tarkkuusteollisuuden sovelluksissa. Näillä aloilla vaaditaan poikkeuksellista mittatarkkuutta, luotettavuutta ja toiminnallista vakautta.
| Soveltaminen teollisuudelle | Tyypillisiä tiukan toleranssin omaavia osia | Toleranssivaatimukset |
| Lääkinnälliset laitteet ja hammasimplantit | Kirurgiset työkalut, implanttiliittimet, mikroventtiilirungot, korroosionkestävät tuet | Yleensä ±0.01 mm - ±0.005 mm, vaaditaan korkeaa pinnanlaatua ja toistettavuutta |
| Ilmailu- ja puolustuskomponentit | Turbiinin osat, toimilaitteet, rakenteelliset linkit, tarkkuuskiinnikkeet | Erittäin korkea luotettavuus, jotkut kriittiset alueet vaativat ±0.005 mm tai tiukemman lujuuden |
| Elektroniikka- ja puolijohdelaitteet | Kiekkojen istukat, lämmönpoistomoduulit, tarkkuusjigit, keraamiset eristeet | Korkea mittapysyvyys, tiukat tasaisuus- ja pinnanlaatuvaatimukset |
| Autoteollisuus ja uudet energiajärjestelmät | Moottorikotelot, anturipesät, nesteensäätöventtiilit, akun rakenneosat | Korkea tasaisuus massatuotannossa, tyypillisesti ±0.02 mm - ±0.01 mm |
| Tarkat teollisuus- ja instrumentointiosat | Metrologiset komponentit, hydrauliset/pneumaattiset osat, tarkkuusakselit ja -holkit | Kulumiskestävyyden, koaksiaalisuuden ja kohtisuoruuden tarkka hallinta, ±0.01 mm tai alle |
UKK
Mikä on koneistuksen suurin toleranssi?
Yleisesti ottaen CNC-koneistuksessa suurin (eli löysin) toleranssi, jolla työskentelen, on ±0.1 mm, mikä on yleistä rakenteellisissa tai ei-kriittisissä komponenteissa. Esimerkiksi kiinnikkeissä tai suojuksissa, jotka eivät vaadi tiukkoja sovituksia. Tämä taso pitää tuotannon nopeana ja kustannustehokkaana, erityisesti suurten osien kohdalla, joissa mittavaihtelut ovat hyväksyttäviä.
Mikä toleranssi on vaikein työstää?
Alle ±0.002 mm:n (2 mikronin) toleranssit ovat erittäin haastavia. Tuolla tasolla jo pienetkin lämpötilan muutokset, työkalun kuluminen tai materiaalin epäjohdonmukaisuudet voivat työntää osan poikkeamaan spesifikaatioista. Yleensä luotan erittäin vakaisiin 5-akselisiin koneisiin, koordinaattimittauskoneisiin ja lämpötilasäädeltyihin ympäristöihin tällaisten vaatimusten täyttämiseksi.
Mikä on koneistuksen vähimmäistoleranssi?
Todellisessa tuotannossa saavuttamani minimitoleranssi on ±0.001 mm (1 mikroni), tyypillisesti huippuluokan mikro-EDM- tai femtosekuntilasertyöstöllä. Perinteisellä CNC-koneella raja on noin ±0.002–0.005 mm riippuen asetuksista, materiaalista ja tarkastusmenetelmästä.
Mitkä ovat koneistuksen toleranssiluokat?
Käytän ISO 2768 -standardia yleiseen koneistukseen – porrastettuna hienoon (f), keskikarkeuteen (m), karkeuteen (c) ja erittäin karkeaan (v). Tarkkuustyössä GD&T mahdollistaa muodon ja sijainnin säädön ±0.01 mm:n tai sitä tarkemmalla tarkkuudella. Ilmailu- ja avaruusalalla AS9100-standardit usein puskevat toleranssit ±0.005 mm:iin tai vielä parempaan.
Mitä tapahtuu, kun valmistustoleranssit ovat liian tiukat?
Kun toleranssit ovat liian tiukkoja – esimerkiksi tarpeettomasti alle ±0.005 mm – huomaan usein, että työstöaika pitenee 2–3 kertaa, työkalunvaihto tihenee ja hylkymäärät voivat ylittää 15 %. Se vaatii myös korkeampia tarkastuskustannuksia ja tiukempaa ympäristönvalvontaa. Ellei sitä ole toiminnallisesti pakko tehdä, tällaiset toleranssit vähentävät tehokkuutta ja nostavat yksikkökustannuksia merkittävästi.
Yhteenveto
Tarkan toleranssin omaava CNC-koneistus on sekoitus tarkkuustiedettä ja valmistustaidetta. Kokemukseni mukaan menestys riippuu ennen kaikkea yhdestä asiasta: kurinalaisuudesta. Kurinalaisesta suunnittelusta, prosessinohjauksesta, mittaamisesta ja viestinnästä. Halusitpa sitten saavuttaa ±0.002 mm:n tarkkuuden tai vain täyttää ilmailualan vaatimukset, salaisuus on kaiken mahdollisen hallitsemisessa – ja sen tietämisessä, mitä et voi.
Tiukka suvaitsevaisuus ei tarkoita täydellisyyttä – se tarkoittaa johdonmukaisuutta, kommunikaatiota ja fiksuja päätöksiä. Jos käsittelet haastavaa osaa tai yrität parantaa prosessiasi, älä epäröi ottaa yhteyttä tai jakaa tilanteesi. Joskus toinen mielipide tekee kaiken eron.















