
Yhtenäislapainen roottori (IBR), joka tunnetaan yleisesti nimellä bliski, yhdistää roottorin kiekon ja lavat yhdeksi integroiduksi rakenteeksi. Toisin kuin perinteiset roottorit, joissa on erikseen kiinnitetyt lavat, tämä rakenne poistaa yksittäisten lapojen kiinnitysten tarpeen, vähentää komponenttien painoa ja voi parantaa aerodynaamista suorituskykyä. Sen monimutkainen geometria, ohuet siivet ja vaativat materiaalit tekevät kuitenkin tarkkuusvalmistuksesta erityisen haastavaa.
Tässä oppaassa selitetään, miten kiinteästi lapoitettu roottori toimii, miksi sitä käytetään lentokoneiden moottoreissa ja mitä insinöörien on otettava huomioon suunnittelun ja valmistuksen aikana.
Mikä on integroidusti lapoihin kiinnitetty roottori?
Yhtenäislapainen roottori on pyörivä turbiinikoneiston komponentti, jossa lavat ja keskilevy muodostavat yhden integroidun rakenteen. Sitä kutsutaan myös bliskiksi, ja se poistaa perinteiset yksittäiset lapojen kiinnitykset ja luo jatkuvan roottorikokoonpanon, joka on suunniteltu tehokasta ilmavirtausta, kevyttä painoa ja luotettavaa toimintaa suurilla nopeuksilla.
Perinteisissä terälevyissä käytetään erikseen valmistettuja teriä, jotka on kiinnitetty lohenpyrstöliitosten, levyurien tai muiden mekaanisten liitosten avulla. Integroidussa rakenteessa nämä yksittäiset liitokset poistetaan. Terät voidaan koneistaa suoraan kiinteästä levystä tai kiinnittää pysyvästi levyyn pätevän valmistusprosessin avulla.
Termi blisk yhdistää sanat blade ja disk. Yhtenäislapaiset roottorit ovat erityisen yleisiä lentokoneiden moottoreiden kompressoreissa, joissa pyörivä massa, aerodynaaminen hyötysuhde ja rakenteellinen luotettavuus ovat kriittisiä. Niiden suunnittelu vaatii aerodynaamisen analyysin, materiaalien ominaisuuksien, roottorin dynamiikan ja valmistuskyvyn välistä koordinointia.
Blisk on enemmän kuin kiekko, jonka ulkoreunaan on kiinnitetty teriä. Sen lapaprofiilien, kiekon rakenteen, massajakauman ja mekaanisen käyttäytymisen on toimittava yhtenä pyörivänä järjestelmänä. Koska yksittäisiä lapoja ei voida irrottaa tavanomaisella mekaanisella purkamisella, valmistusvirheet ja käyttövahingot vaativat erityisen huolellista arviointia.
Miten integroidusti lapoihin kiinnitetty roottori toimii?
Yhtenäislapainen roottori toimii pyörittämällä integroituja lapojaan ja kiekkoa yhdessä siirtääkseen mekaanista energiaa akselin ja työnesteen välillä. Kompressorivaiheessa pyörivät lavat lisäävät energiaa tulevaan ilmaan, mikä lisää sen kokonaispainetta sen liikkuessa kompressorijärjestelmän läpi.
Roottori saa voimansa moottorin akselin kautta. Kun terät pyörivät, niiden aerodynaamiset pinnat ovat vuorovaikutuksessa virtaavan ilman kanssa, muuttaen sen nopeutta, painetta ja suuntaa. Tyypillisessä aksiaalikompressorivaiheessa tämä prosessi käsittää neljä vaihetta:
- Akselin kierto:Moottorin akseli pyörittää integroitua kiekkoa ja teriä halutulla pyörimisnopeudella.
- Ilmavirran sisääntulo:Ilma lähestyy pyöriviä siipiä kulmassa, jonka määräävät ylävirran virtausolosuhteet.
- Energian siirto:Pyörivät siivenpinnat siirtävät mekaanista energiaa ilmaan, mikä lisää sen kokonaispainetta.
- Virtauksen uudelleenohjaus:Alavirran staattorisiivet ohjaavat ilmavirran seuraavalle kompressorivaiheelle.
Integroitu rakenne ei muuta puristuksen perusperiaatetta. Sen etuna on, että vaadittu aerodynaaminen toiminto saavutetaan ilman erillisiä lapa-juuriliitoksia. Insinöörien on silti sovitettava roottorin geometria yhteen viereisten staattorien, kotelon mittojen ja käyttövälysten kanssa kompressorin vakaan suorituskyvyn ylläpitämiseksi.
Miksi käyttää kiinteästi lapoitettuja roottoreita perinteisten lapojen sijaan?
Yhtenäislapaisia roottoreita käytetään, koska ne voivat vähentää painoa, poistaa yksittäisten lapojen kiinnitysten tarpeen ja parantaa aerodynaamista suorituskykyä sopivissa kompressorimalleissa. Niiden jatkuva rakenne yksinkertaistaa tiettyjä kokoonpanovaatimuksia, vaikka on myös otettava huomioon monimutkaisempi valmistus ja rajoitetummat lapojen vaihtomahdollisuudet.
Painonpudotus ja vähemmän komponentteja
Yhtenäisesti lapoihin kiinnitetty roottori vähentää painoa poistamalla lapojen juuret, kiekkorakot ja tietyt perinteisissä kokoonpanoissa käytetyt kiinnitysominaisuudet. Nämä liitokset vaativat lisämateriaalia kunkin lavan tukemiseen. Niiden poistaminen antaa insinööreille mahdollisuuden optimoida kiekon reunan ja lapojen siirtymät kevyemmän pyörivän rakenteen saavuttamiseksi.
Myös komponenttien määrä vähenee, koska yksittäisiä siipiä ei enää tarvitse asentaa ja kiinnittää mekaanisesti. Tämä voi yksinkertaistaa kokoonpanoa ja poistaa tiettyjä kiinnitykseen liittyviä vikamekanismeja. Tuloksena oleva rakenne voi tukea kompaktimpaa kompressoria roottorin kokoonpanosta riippuen.
Tutkimukset ovat raportoineet noin 20–30 prosentin painonsäästön joissakin Blisk-malleissa perinteisiin terälevyihin verrattuna. Tämä ei kuitenkaan ole yleispätevä luku. Todelliset säästöt riippuvat lapojen lukumäärästä, levygeometriasta, materiaalista, moottorin vaiheesta ja vertailussa käytetystä kokoonpanosta.
Parannettu ilmavirtaus ja aerodynaaminen tehokkuus
Yhtenäisesti siivillä varustetut roottorit voivat parantaa ilmavirtausta poistamalla erillisiin lapojen kiinnityksiin liittyviä rakoja ja geometrisia keskeytyksiä. Niiden jatkuva rakenne tarjoaa myös suuremman vapauden optimoida siipipinnan ja kiekon välistä siirtymää vaadittujen aerodynaamisten ja rakenteellisten olosuhteiden mukaisesti.
Tarkka siipien sijoittelu ja tasaiset virtauskanavat auttavat ylläpitämään tarkoitettua ilmavirran jakautumista. Huolellisesti hallitut etureunat, takareunat ja siipipinnat voivat rajoittaa tarpeettomia aerodynaamisia häviöitä. Kompressorin hyötysuhde riippuu kuitenkin myös kärkien välyksistä, käyttöolosuhteista ja ympäröivästä staattorin geometriasta.
Roottorin integroidun rakenteen perusteella ei pidä olettaa korkeampaa hyötysuhdetta. Insinöörien on käytettävä laskennallista nestedynamiikkaa, rakenneanalyysia ja suorituskykytestausta sen määrittämiseksi, tarjoaako ehdotettu bliski mitattavia etuja perinteiseen roottoriin verrattuna aiotussa sovelluksessa.
Huolto- ja korjausrajoitukset
Yhdistelmäroottorin suurin huoltorajoitus on, että yksittäisiä siipiä ei voida irrottaa ja vaihtaa kuten perinteisiä irrotettavia siipiä. Vierasesineiden iskujen, eroosion, väsymisen tai kosketuksen aiheuttamat vauriot voivat siksi vaatia erikoiskorjausmenetelmiä tai koko komponentin vaihtamista.
Korjauksen toteutettavuus riippuu vaurioituneesta kohdasta, materiaalista, jäljellä olevasta seinämän paksuudesta, rakenteellisesta kuormituksesta ja hyväksytyistä käyttörajoista. Jotkin paikalliset viat voidaan mahdollisesti korjata kontrolloidulla sekoittamisella tai pätevillä materiaalien entisöintimenetelmillä, mutta kaikkia vaurioita ei voida korjata turvallisesti.
Integroitu rakenne lisää myös tiettyjen valmistusvirheiden seurauksia. Yksikin kelpaamaton terä voi vaikuttaa koko roottoriin. Tästä syystä prosessin vakaus, prosessin aikainen tarkastus ja materiaalin jäljitettävyys ovat olennaisia arvioitaessa bliskimateriaalin valmistuslaatua ja kokonaiskustannuksia elinkaaren aikana.
Yhtenäisesti lapojen roottoreiden keskeiset suunnitteluominaisuudet
Yhtenäislapaisen roottorin keskeisiä suunnitteluominaisuuksia ovat lavan geometria, kiekon rakenne, materiaalin ominaisuudet ja roottorin dynaaminen käyttäytyminen. Yhdessä nämä tekijät määräävät aerodynaamisen tehokkuuden, rakenteellisen lujuuden, tärinävasteen ja väsymiskestävyyden suurnopeuskäytössä.
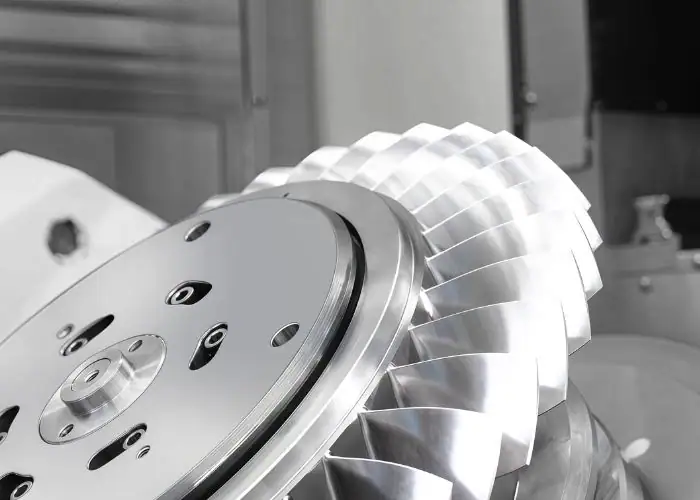
Lapojen geometria ja aerodynaaminen suorituskyky
Blisk-siiven geometriaan kuuluvat sisään- ja ulostulokulmat, jänneväli, siiven korkeus, paksuusjakauma ja kolmiulotteinen kiertymä. Nämä parametrit vaikuttavat ilmavirran suuntaan, paineenkehitykseen ja paikalliseen aerodynaamiseen kuormitukseen. Niiden arvot määräytyvät kompressorin vaiheen ja tarkoitettujen käyttöolosuhteiden mukaan.
Etureunan on otettava vastaan tuleva ilmavirtaus ja rajoitettava samalla tulohäviöitä. Paine- ja imupinnat ohjaavat sitten ilmaa kanavan läpi, kun taas takareuna auttaa määrittämään poistumisvirtauksen suunnan. Lavan kaarevuus ja paksuus vaikuttavat myös paikalliseen jäykkyyteen ja rakenteelliseen jännitykseen.
Tietokoneavusteinen suunnittelu ja laskennallinen virtausdynamiikka auttavat insinöörejä arvioimaan näitä suhteita ennen tuotantoa. Valmistusvarat on otettava huomioon, koska profiilipoikkeamat, liialliset työkalujäljet ja epäjohdonmukainen lapojen väli voivat muuttaa tarkoitettua virtauskäyttäytymistä ja heikentää aerodynaamista suorituskykyä.
Titaaniseokset ja korkean lämpötilan superseokset
Titaaniseoksia käytetään yleisesti kompressorien bliskirakenteissa, koska niissä yhdistyvät suhteellisen alhainen tiheys ja korkea ominaislujuus. Ti-6Al-4V on yksi tuttu esimerkki tekniikasta, vaikka hyväksytty laatu riippuukin käyttölämpötilasta, väsymisvaatimuksista ja moottorin valmistajan eritelmistä.
Nikkelipohjaisia superseoksia voidaan tarvita korkeammissa lämpötiloissa toimivissa kompressorivaiheissa. Inconel 718 on esimerkki seoksesta, jota käytetään vaativissa ilmailu- ja avaruussovelluksissa. Nämä materiaalit tarjoavat hyödyllistä lujuutta korkeissa lämpötiloissa, mutta yleensä ne tuottavat suuremman leikkauskestävyyden ja vähentävät työkalun kulumista koneistuksen aikana.
Materiaalin valinnassa on otettava huomioon käyttölämpötila, keskipakoiskuormitus, väsymiskestävyys, korroosionkestävyys ja lämpölaajeneminen. Myös työstettävyys on tärkeää, koska materiaali vaikuttaa työkalun valintaan, leikkausparametreihin, tuotantoaikaan ja pinnan eheyteen. Kevyempi materiaali ei välttämättä sovellu kaikkiin käyttöolosuhteisiin.
| Materiaali | Tärkeimmät edut | Koneistuksen haasteet | Tyypillinen käyttö |
| Titaaniseokset | Alhainen tiheys ja korkea ominaislujuus | Lämmön keskittyminen ja työkalujen kuluminen | Valitut kompressorivaiheet |
| Nikkelipohjaiset superseokset | Korotetun lämpötilan lujuus ja väsymiskestävyys | Suuret leikkausvoimat ja vaikea työstö | Korkeamman lämpötilan turbiinikoneisto |
| Ruostumattomat teräkset | Mekaaninen lujuus ja valittu korroosionkestävyys | Suurempi tiheys ja mahdollinen työkarkeneminen | Valitut teollisuusroottorisovellukset |
Lopullisen materiaalilaadun, lämpökäsittelyn ja sertifiointivaatimusten on oltava hyväksyttyjen komponenttispesifikaatioiden mukaisia yleisen vertailutaulukon sijaan.
Roottorin dynamiikka, tärinä ja väsymiskestävyys
Roottorin dynamiikka kuvaa, miten integroitu kiekko ja lavat reagoivat pyörimisnopeuteen, tärinään ja muuttuviin mekaanisiin kuormiin. Koska siipipinnat on kytketty suoraan kiekkoon, lapojen ja tukirakenteen värähtelykäyttäytyminen voi olla vuorovaikutuksessa keskenään merkittävästi.
Insinöörit arvioivat ominaistaajuuksia, värähtelytiloja, keskipakoisjännityksiä ja mahdollisia resonanssiolosuhteita. Elementtimenetelmä ja Campbell-diagrammit auttavat tunnistamaan roottorin toimintanopeuden ja värähtelytaajuuksien välisiä vuorovaikutuksia, jotka voisivat uhata rakenteellista luotettavuutta.
Väsymiskestävyys riippuu materiaalin lujuudesta, toistuvasta kuormituksesta, pinnan olosuhteista ja paikallisista jännityskeskittymistä. Terän ja kiekon väliset siirtymät ovat erityisen tärkeitä, koska ne siirtävät kuormia keskirakenteeseen. Suunnittelun validoinnissa on otettava huomioon tasainen toiminta, kiihtyvyys, hidastuvuus ja asiaankuuluvat ohimenevät tapahtumat.
Miten kiinteästi lapojen roottorit valmistetaan?
Yhtenäislapaisia roottoreita valmistetaan menetelmillä, kuten 5-akselisella CNC-koneistuksella, sähkökemiallisella koneistuksella, hionnalla ja pätevillä hitsausprosesseilla. 5- akselinen koneistus on erityisen tärkeää monimutkaisten siipipintojen valmistuksessa kiinteästä materiaalista, kun taas vaihtoehtoiset menetelmät voivat tarjota etuja erikoisgeometrioille tai tuotantovaatimuksille.
5-akselinen CNC-koneistus ja terän profilointi
5-akselinen CNC-työstö on laajalti käytetty menetelmä kiinteästi lapojen valmistukseen umpinaisista tai taotuista aihioista. Koordinoidut lineaariset ja pyörivät liikkeet mahdollistavat leikkaustyökalujen pääsyn kiertyneisiin lapojen pintoihin ja kapeisiin käytäviin sopivista suunnista samalla, kun vaadittua aerodynaamista geometriaa hallitaan.
Koneistusprosessi sisältää yleensä kolme päätoimintoa:
Karkea jyrsintä: Poistaa irtomateriaalia terien välistä säilyttäen samalla riittävästi materiaalia kehittyvien siipien tukemiseksi.
Välijyrsintä: Luo tasaisen varastovaran ja vähentää epätasaisia leikkauskuormia ennen lopullista profilointia.
Viimeistelyjyrsintä: Tuottaa määritetyt teräpinnat, etureunat, takareunat ja terän ja tyven siirtymät hallittuja työstöratoja käyttäen.
Sopivia strategioita ovat adaptiivinen rouhinta, kärkijyrsintä ja reunajyrsintä, kun geometria sen sallii. CAM-ohjelmiston on tarkistettava työkalun suuntaus, pidikkeen välys ja koneen rajat. Blisk-koneistuksen aikana työstöradan valinnan on oltava tasapainossa pinnanlaadun, työstöajan, leikkausvoimien ja ohuen terän taipuman kanssa.
Sähkökemiallinen työstö monimutkaiselle terägeometrialle
Sähkökemiallinen työstö poistaa sähköä johtavaa materiaalia kontrolloidun anodisen liuotuksen avulla elektrolyyttiin. Toisin kuin perinteinen jyrsintä, prosessi ei perustu suoraan leikkaustyökalun kosketukseen, minkä ansiosta valittuja monimutkaisia bliskigeometrioita voidaan valmistaa ilman mekaanisia leikkausvoimia.
ECM voi olla hyödyllinen kapeilla teräkanavilla ja vaikeasti työstettävillä seoksilla, joissa leikkauspaine tai työkalun kuluminen rajoittaa perinteistä työstöä. Pulssitettu sähkökemiallinen työstö tarjoaa toisen vaihtoehdon paikallisen materiaalinpoiston hallinnan parantamiseksi sopivissa sovelluksissa.
Sähkökemiallinen työstö vaatii kuitenkin erikoiselektrodeja, elektrolyyttien käsittelyä ja työstöraon tarkkaa hallintaa. Materiaalinpoisto riippuu sähkö- ja nesteolosuhteista, joten prosessin validointi on olennaista. Ympäristönhallinta, mittatarkkuus ja pinnan eheys on otettava huomioon ennen ECM:n valitsemista.
Hionta ja pintakäsittely
Hionta- ja hankausviimeistelyprosesseja käytetään, kun valitut teräpinnat vaativat huolellisesti hallittua geometriaa ja pinnan eheyttä. Ne voivat hienosäätää siipiprofiilia karkean tai puoliviimeistelyn jälkeen, erityisesti silloin, kun perinteiset leikkausmenetelmät ovat rajoitettuja vaikeiden materiaalien vuoksi.
Superabrasiivinen työstö voi tarjota vaihtoehdon tietyille metalliseoksille ja teräkokoonpanoille. Sen tehokkuus riippuu työkalujen saatavuudesta, prosessin vakaudesta, materiaalin käyttäytymisestä ja suunnittelussa määritellyistä pintavaatimuksista.
Viimeistelyssä on säilytettävä etureunan ja takareunan geometria, koska liiallinen materiaalinpoisto voi muuttaa lavan paksuutta ja aerodynaamista käyttäytymistä. Insinöörien on määritettävä asianmukaiset viimeistelyvarat ja varmistettava, että valittu prosessi ei aiheuta kohtuuttomia pintavaurioita.
Hitsaus ja hybridivalmistusmenetelmät
Hitsaukseen perustuva valmistus voi muodostaa integroidun roottorin liittämällä pysyvästi erikseen valmistetut terät kiekkoon. Lineaarinen kitkahitsaus on yksi vakiintunut menetelmä, jossa luodaan kiinteän tilan liitos käyttämällä kontrolloitua värähtelyä ja painetta.
Tämä lähestymistapa voi tarjota valmistuksen joustavuutta, kun lapojen ja kiekon erillinen valmistaminen on käytännöllisempää kuin koko komponentin koneistaminen yhdestä aihiosta. Muita päteviä liitos- tai hybridivalmistusprosesseja voidaan harkita materiaalien yhteensopivuuden ja komponentin suunnittelun perusteella.
Hitsatut aihiot eroavat rakenteellisesti umpeen koneistetuista monoliittisista aihioista. Liitoksen eheys, terän asento, lämpövaikutukset ja hitsauksen jälkeinen työstö on varmistettava. Myös adaptiivista työstöä voidaan tarvita pienten vaihteluiden kompensoimiseksi terän asennoissa liittämisen jälkeen.
Blisk-valmistusmenetelmien vertailu
Blisk-valmistusmenetelmät eroavat toisistaan geometristen ominaisuuksien, työkaluvaatimusten, tuotantotehokkuuden ja prosessin monimutkaisuuden suhteen. 5-akselinen CNC-työstö tarjoaa joustavuutta saavutettavien pintojen käsittelyssä, kun taas sähkökemialliset ja hybridimenetelmät voivat ratkaista mekaanisen leikkauksen tiettyjä rajoituksia.
| Menetelmä | Pääsovellusalue | edut | Rajoitukset |
| 5-akselinen CNC-työstö | Integroitu terän ja kiekon työstö | Joustava geometria ja tarkka työstöradan hallinta | Työkalujen kuluminen, rajoitettu pääsy ja työstöaika |
| Sähkökemiallinen koneistus | Monimutkaiset johtavat metallikanavat | Alhainen mekaaninen leikkausvoima | Erikoiselektrodit ja elektrolyyttien hallinta |
| hionta | Valittujen pintojen tarkka viimeistely | Pinnan hienosäätö ja profiilin hallinta | Esteettömyys ja prosessikohtaiset pintariskit |
| Lineaarinen kitkahitsaus | Pysyvästi yhdistetyt terä- ja kiekkorakenteet | Pätevä puolijohdeliitos | Liitosten tarkastus ja hitsauksen jälkeinen työstö |
| Hybridivalmistus | Erikoiskomponentit ja valmistusreitit | Yhdistää toisiaan täydentävät prosessiominaisuudet | Suurempi prosessien monimutkaisuus ja validointitarpeet |
Paras valmistusmenetelmä tulisi valita koko tuotantoreitin eikä yhden työvaiheen perusteella. Karkeusmenetelmän kustannukset, viimeistelyvaatimukset, materiaalien käyttöaste, tarkastusaika ja kelpuutustyö vaikuttavat kaikki lopullisiin valmistuskustannuksiin.
Mitkä ovat Blisk CNC -koneistuksen haasteet?
Blisk-CNC-työstön suurimmat haasteet ovat ohuiden terien taipuma, rajoitettu työkalujen saatavuus, vaikeasti leikattavat materiaalit, työkalujen kuluminen ja monimutkainen ohjelmointi. Nämä tekijät voivat vaikuttaa terien tarkkuuteen, pinnanlaatuun, työstöaikaan ja tuotannon luotettavuuteen, jos leikkausprosessia ei hallita kunnolla.
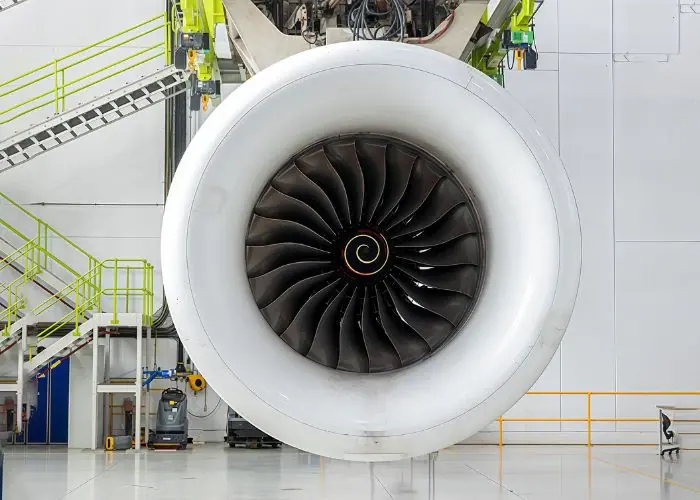
Ohut terän taipuma ja rajoitettu työkalun käyttö
Ohuet Blisk-terät voivat taipua leikkausvoimien alaisena, erityisesti viimeistelyn aikana, kun jäljelle jäävä seinämän paksuus on pieni. Liiallinen taipuma voi aiheuttaa profiilivirheitä, epätasaisia pintoja ja värinää. Riski kasvaa terän korkeuden, joustavuuden ja tukemattoman pituuden kasvaessa.
Kapeat käytävät rajoittavat myös leikkurin ja työkalunpitimen liikettä. Työkalu voi saavuttaa aiotun terän pinnan, mutta törmätä viereiseen siippiin uudelleenasemoinnin aikana. Viisiakselinen liike parantaa pääsyä, mutta ei voi poistaa kaikkia geometrisia rajoituksia.
Insinöörit hallitsevat näitä ongelmia valitsemalla sopivat terän pituudet, hallitsemalla lastuamiskytkentää ja järjestämällä työstövaiheet terän tuen säilyttämiseksi. Vakaa rouhinta- ja viimeistelyvaiheiden järjestys on tärkeä, koska tukimateriaalin liian aikainen poistaminen voi lisätä taipumaa.
Työkalujen kuluminen ja lämmönhallinta vaikeissa materiaaleissa
Titaaniseokset ja nikkelipohjaiset superseokset aiheuttavat työstövaikeuksia mekaanisten ja termisten ominaisuuksiensa vuoksi. Titaani voi keskittää lämpöä lähelle leikkaussärmää, kun taas nikkeliseokset voivat aiheuttaa suuria leikkausvoimia ja nopeaa työkalun kulumista.
Työkalujen heikkenemisen myötä leikkausolosuhteet muuttuvat epätasaisemmiksi. Tämä voi aiheuttaa pintavikoja, mittavirheitä ja muutoksia koneistettuun pintakerrokseen. Ongelma on erityisen merkittävä ohuiden siipien ja kriittisten terän ja tyven siirtymäkohtien viimeistelyssä.
Sopivat kovametallityökalut, pinnoitteet, jäähdytysnesteen syöttö ja huolellisesti valitut leikkausparametrit auttavat vähentämään näitä riskejä. Työkalujen kuntoa on myös seurattava koko tuotannon ajan. Alumiinille tai yhdelle titaaniseokselle sopivia parametreja ei pitäisi automaattisesti soveltaa toiselle materiaalille.
Työkappaleen kiinnitys, CAM-ohjelmointi ja työstöradan optimointi
Blisk-kiinnityksen on kiinnitettävä levy vääristämättä sitä tai estämättä pääsyä kriittisille terän pinnoille. Kiinnityslaitteissa käytetään yleensä määriteltyjä toiminnallisia viitepisteitä asemointiin, ja kiinnityskuormien on pysyttävä yhteensopivina levyrakenteen kanssa. Huono työkappaleen kiinnitys voi aiheuttaa tärinää tai mittavirheitä.
CAM-ohjelmoinnin on koordinoitava työkalun suuntausta, samanaikaista akseliliikettä, sisään- ja ulostuloreittejä sekä törmäysten välttämistä. Ohjelmoinnista tulee vaativampaa terän kiertymän kasvaessa ja kanavan leveyden pienentyessä.
Ennen koneistusta insinöörien tulee varmistaa seuraavat ehdot:
- Kiinnitystilan välys:Varmista, että puristimet ja tuet eivät häiritse työkalun tai pyörimisakselin liikettä.
- Työkalun käytettävyys:Tarkista terän ulottuvuus, työkalunpitimen välys ja suunta terän kanavissa.
- Törmäyssimulointi:Tarkista liikkeet käyttämällä malleja, jotka sisältävät työkappaleen, kiinnittimen, työkalut ja koneen kokoonpanon.
- Prosessin aikainen tarkastus:Tarkista kriittiset ominaisuudet ja työstön vakaus ennen lopullisten viimeistelyvaran poistamista.
Optimoidut työstöradat vähentävät tarpeetonta uudelleensijoittelua ja ylläpitävät hallittua terän kiinnittymistä. Nämä tarkistukset ovat erityisen arvokkaita kalliita materiaaleja työstettäessä, koska yksi törmäys voi vaurioittaa useita integroituja teriä ja vaarantaa koko roottorin.
Yhtenäislapaisten roottoreiden laaduntarkastus ja korjaus
Laaduntarkastuksessa varmistetaan lavan profiilin tarkkuus, mittasuhteet, pinnan kunto ja roottorin eheys. Korjausarviointi määrittää, voidaanko paikalliset vauriot korjata vaarantamatta mekaanista luotettavuutta. Molemmat toimenpiteet ovat välttämättömiä, koska lavat ja kiekko muodostavat yhden pyörivän osan.
Terän profiilin tarkkuuden ja pinnanlaadun tarkastus
Siipien profiilin tarkastus määrittää, vastaavatko valmistetut siipiprofiilit tarkoitettua aerodynaamista geometriaa. Tärkeitä ominaisuuksia ovat siiven paksuus, kolmiulotteinen profiili, kiertymä, etureunan säde, takareunan muoto sekä siiven ja kiekon väliset siirtymät.
Koordinaattimittauskoneet ja optiset skannausjärjestelmät voivat arvioida monimutkaisia ulkopintoja. Valittujen laitteiden on oltava riittävän helposti saavutettavia ja niillä on oltava tarvittava mittauskyky vaaditulle toleranssille. Pinnan karheusmittaukset voivat myös olla tarpeen tietyillä aerodynaamisilla alueilla.
Pelkkä mittasuhteiden yhdenmukaisuus ei takaa hyväksyttävää pinnan eheyttä. Terä voi täyttää nimellisprofiilinsa, mutta siinä voi silti olla purseita, työstövaurioita tai hyväksymättömiä pintavirheitä. Tarkastussuunnitelmissa on siksi otettava huomioon sekä geometrinen tarkkuus että materiaalin kunto.
Roottorin tasapainotus ja rikkomaton testaus
Roottorin tasapainotus arvioi massan jakautumista, jotta voidaan rajoittaa tärinää ja liiallisia kuormia käytön aikana. Hyväksyttävä jäännösepätasapaino riippuu roottorin rakenteesta, käyttönopeudesta, kokoonpanon konfiguraatiosta ja sovellettavista teknisistä vaatimuksista.
Rikkomaton testaus auttaa tunnistamaan olennaiset materiaali- tai valmistusvirheet tuhoamatta komponenttia. Seoksesta ja tarkastusspesifikaatioista riippuen menetelmiin voivat kuulua fluoresoiva tunkeumatarkastus, ultraäänitestaus tai muut pätevät tekniikat.
Oikein tasapainotetussa roottorissa voi silti olla halkeamia, kun taas rakenteellisesti ehjässä roottorissa voi olla liiallista epätasapainoa. Tasapainotus ja rikkomaton testaus käsittelevät siksi eri riskejä, ja ne on arvioitava erikseen hyväksytyn tarkastussuunnitelman mukaisesti.
Blisk-vaurioiden arviointi- ja korjausmenetelmät
Blisk-korjaus aloitetaan vaurion tyypin, sijainnin ja vakavuuden tunnistamisella. Yleisiä huolenaiheita ovat vieraiden esineiden iskut, eroosio, väsymishalkeilu ja paikallinen terän muodonmuutos. Korjauksen toteutettavuus riippuu vaurioituneesta alueesta, materiaalin kunnosta ja hyväksytyistä käyttörajoituksista.
Pieniä vikoja voidaan joskus korjata kontrolloidulla häivytyksellä tai pätevillä pinnankorjausmenetelmillä. Laajemmat vauriot saattavat vaatia erikoismateriaalin kerrostusta ja sitä seuraavaa tarkkuustyöstöä. Näitä menetelmiä ei pidä olettaa hyväksyttäviksi kaikille turvallisuuden kannalta kriittisille pyöriville komponenteille.
Hyväksytyn korjauksen jälkeen voidaan tarvita mittatarkastusta, pinnan arviointia, rikkomatonta testausta tai tasapainotusta. Korjatun roottorin on säilytettävä määritelty geometriansa ja mekaaninen eheytensä. Vaihto on tarpeen, jos vaurio ylittää hyväksytyt korjaus- tai huoltorajat.
Yhtenäisesti lapojen roottoreiden yleisiä sovelluksia
Yhtenäislapaisia roottoreita käytetään pääasiassa lentokoneiden moottoreiden kompressoreissa ja tietyissä teollisuuden turbiinikoneissa, joissa pieni pyörivä massa, kompakti rakenne ja tarkka aerodynaaminen geometria ovat arvokkaita vaatimuksia. Käyttökohde määrittää materiaalivaatimukset, käyttökuormat, valmistusmenetelmät ja tarkastusstandardit.
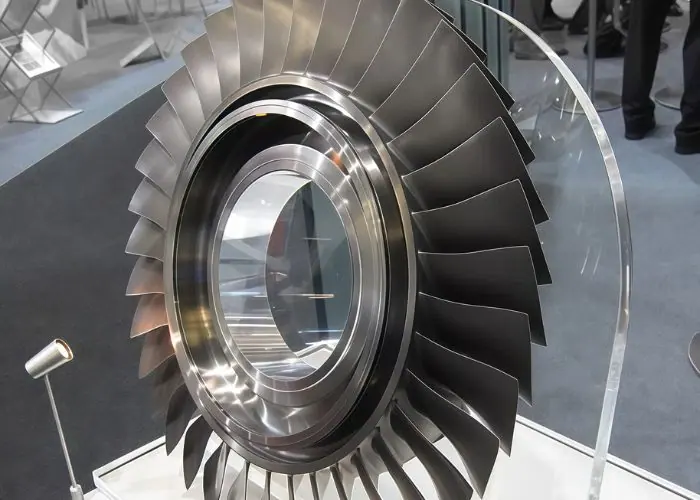
Lentokoneiden moottorikompressorit
Lentokoneiden moottoreiden kompressorit ovat yksi tärkeimmistä yhtenäislapaisten roottorien sovelluksista. Blisk-roottorit poistavat yksittäisten lapojen kiinnitysten tarpeen ja voivat tukea kevyempiä ja kompaktimpia kompressorirakenteita. Nämä edut ovat erityisen hyödyllisiä silloin, kun pyörimisnopeutta ja painoa hallitaan tiukasti.
Blisk-kompressorivaihe toimii yhdessä vierekkäisten staattorien, kotelorakenteiden ja muiden roottorivaiheiden kanssa. Insinöörien on sovitettava siipiprofiilin geometria paine- ja virtausvaatimuksiin samalla, kun säilytetään hyväksyttävä tärinäkäyttäytyminen, väsymiskestävyys ja käyntivälykset.
Blisk-ilmailu- ja avaruussovelluksissa valmistusdokumentaatio, hyväksytyt materiaalit ja perusteellinen tarkastus ovat erityisen tärkeitä. Moottorin kannalta kriittisen roottorin työstöpoikkeamalla tai rakenteellisella vialla voi olla vakavia seurauksia, joten tuotantovaatimusten on oltava asiaankuuluvien teknisten hyväksyntöjen mukaisia.
Teollisuuden turbokoneet
Teollisuuden turbiinikoneissa voidaan käyttää integroidusti lapoihin kiinnitettyjä roottoreita kompressoreissa ja tietyissä turbiiniin liittyvissä järjestelmissä. Integroitu suunnittelu voi olla hyödyllinen silloin, kun tarkat virtauskanavat, kompakti rakenne ja vähemmän mekaanisia rajapintoja tarjoavat teknisen edun.
Teollisuuden roottorin rakenteet voivat poiketa huomattavasti lentokoneiden kompressoriroottoreista käyttölämpötilan, käyttösuhteen ja huoltotarveten suhteen. Termi bliski-turbiini voi viitata tiettyihin integroituihin turbiiniroottorikokoonpanoihin, mutta jokainen turbiinipyörä tai lapalevy ei ole bliski.
Räätälöidyssä Blisk-moottori- tai teollisuuskompressoriprojektissa insinöörien on tasapainotettava suorituskyky, valmistuskustannukset ja huollettavuus. Materiaalien saatavuus, tuotantomäärä, geometria ja tarkastuskyky määräävät, onko monoliittinen vai yhdistetty roottorirakenne käytännöllisempi valmistusratkaisu.
UKK
Miksi kiinteästi lapojen roottorit ovat aerodynaamisesti parempia?
Yhtenäislapaiset roottorit voivat parantaa aerodynaamista suorituskykyä, koska niiden integroitu rakenne poistaa tiettyjä rakoja ja geometrisia katkoksia, joita esiintyy perinteisissä lapojen kiinnityskohdissa. Jatkuvat lapojen ja levyjen väliset siirtymät tarjoavat myös suuremman vapauden virtauskanavien optimointiin. Aerodynaaminen suorituskyky ei kuitenkaan määräydy pelkästään rakenteen perusteella. Lapojen kulmilla, pinnan karheudella, kärkien välyksillä ja käyttöolosuhteilla on edelleen merkitystä. Vaikka joissakin Blisk-malleissa on saavutettu noin 20–30 %:n painonpudotus, tämä prosenttiosuus ei edusta aerodynaamisen hyötysuhteen parannusta. Todelliset hyötysuhteen parannukset on vahvistettava analyysien ja testien avulla.
Mikä toleranssi tulisi määrittää Bliskin siipiprofiilille?
Siipiprofiilin toleranssien tulisi perustua aerodynaamisiin vaatimuksiin, valmistuskykyyn ja tarkastusmenetelmään. Kriittisiin ominaisuuksiin kuuluvat lavan profiili, paksuus, kiertymä ja sijainti roottorin tietojärjestelmään nähden. Projektissa voidaan määrittää ±0.05 mm valituille mittaominaisuuksille, mutta tämä on havainnollistava arvo eikä yleispätevä virhetoleranssi. Insinöörien tulisi määritellä profiilin säädöt ja toiminnalliset tietopisteet piirustusvaatimusten mukaisesti. Tarpeettoman tiukkojen toleranssien soveltaminen jokaiselle pinnalle voi lisätä koneistus- ja tarkastuskustannuksia parantamatta suorituskykyä.
Kuinka paljon työstövaraa Blisk-terään tulisi jättää?
Työstövara riippuu lähtöaihiosta, materiaalista, terän jäykkyydestä, rouhintastrategiasta ja viimeistelyvaatimuksista. Liian vähäinen raaka-ainemäärä voi aiheuttaa rouhintajälkiä tai materiaalivaihteluita, kun taas liiallinen raaka-ainemäärä voi lisätä leikkausvoimia ja lisätä viimeistelyaikaa. Alustavassa prosessisuunnitelmassa saatetaan varata 0.2–0.5 mm myöhemmille työstövaiheille, mutta tämä alue on vain havainnollistava ja se on validoitava todelliselle geometrialle. Insinöörien tulisi ottaa huomioon väliviimeistely, jäännösjännitys, kiinnittimen stabiilius ja välimittausten tulokset ennen lopullisen raaka-ainevaran vahvistamista.
Miten terien lukumäärä vaikuttaa Blisk-työstökustannuksiin?
Terien lukumäärä vaikuttaa työstökustannuksiin, koska lisäterät lisäävät aerodynaamisten pintojen, kanavien ja työstöradan hallintaa vaativien ominaisuuksien määrää. Useammat terät voivat pidentää viimeistelyaikaa, heikentää työkalun saavutettavuutta ja vaikeuttaa tarkastusta. Työstökustannukset eivät kuitenkaan kasva yksinkertaisessa lineaarisessa suhteessa terien lukumäärän kanssa. Materiaali, terän korkeus, kanavan leveys, pintavaatimukset ja koneen kapasiteetti ovat yhtä tärkeitä. Roottori, jossa on vähemmän mutta syvempiä ja kierteisempiä kanavia, voi olla vaikeampi työstää kuin roottori, jossa on useita lyhyitä, helposti saavutettavia siipiä.
Yhteenveto
Yhtenäisesti lapainen roottori yhdistää kiekon ja lavat kompaktiksi rakenteeksi, joka voi vähentää painoa, poistaa mekaaniset lapojen kiinnitykset ja tukea tehokasta aerodynaamista suorituskykyä. Sen monimutkainen geometria, vaativat materiaalit ja rajallinen korjausjoustavuus luovat kuitenkin merkittäviä valmistushaasteita. 5-akselinen CNC-työstö, sähkökemiallinen työstö, hionta ja pätevät liitosmenetelmät tarjoavat erilaisia tuotantoreittejä. Oikean prosessin valinta edellyttää lapojen suunnittelun, materiaalin käyttäytymisen, työstömahdollisuuksien, pinnan eheyden ja tarkastusvaatimusten huolellista harkintaa.
TiRapidilla tarjoamme tarkkuus-CNC-koneistusta ja räätälöityjen metallikomponenttien valmistuspalveluita, mukaan lukien moniakselijyrsintä, CNC-sorvaus ja mittatarkastus. Valmistusmenetelmämme tukee monimutkaisia terämäisiä geometrioita, tarkkoja kiinnitysominaisuuksia ja luotettavia räätälöityjä osia vaativiin teollisiin sovelluksiin.
















