
Alumiinin jyrsintä tarkoittaa jyrsinkoneiden ja leikkaustyökalujen käyttöä materiaalin poistamiseksi alumiinikappaleesta ja vaaditun geometrian, mittojen ja pintaominaisuuksien luomiseksi. Se on yksi yleisimmistä alumiiniosien työstömenetelmistä, koska se tarjoaa hyvän tarkkuuden, joustavuuden ja tehokkuuden sekä yksinkertaisissa että monimutkaisissa malleissa.
Tässä oppaassa opit, mitä jyrsintäalumiini tarkoittaa, miksi alumiini soveltuu hyvin jyrsintään, mitä koneita ja työkaluja käytetään yleisesti ja miten jyrsintäprosessi toimii askel askeleelta.
Mitä is Alumiinimylly?
Alumiinin jyrsintä tarkoittaa alumiinikappaleen työstöä pyörivällä leikkaustyökalulla materiaalin hallitusti poistamiseksi. Sitä käytetään yleisesti tasaisten pintojen, taskujen, urien, muotojen, reikien, kiinnitysominaisuuksien ja muiden toiminnallisissa tai rakenteellisissa osissa tarvittavien tarkkuustietojen luomiseen.
- Tyypilliset toleranssit ±0.01 mm - ±0.05 mm
- Yleinen pinnanlaatu Ra 0.8–3.2 μm
- Tyypillinen CNC-nopeusalue 8 000–24 000 rpm
- Sopii 6061-, 6063- ja 7075-alumiinille
- Toimii prototyyppeihin ja keskisuurten tuotantomäärien tuotantoon
- Tukee taskuja, uria, reikiä ja muotoja
Miksi alumiini soveltuu jyrsintään?
Alumiini soveltuu jyrsintään, koska sitä on suhteellisen helppo leikata, se tukee hyvää työstötehokkuutta ja sitä voidaan käyttää monilla teollisuudenaloilla, joilla painolla, ulkonäöllä, johtavuudella tai korroosionkestävyydellä on merkitystä. Sen työstöedut tekevät siitä yleisen ensisijaisen materiaalin räätälöityihin CNC-osiin.
Kevyt ja hyvä työstettävyys
Yksi alumiinin suurimmista eduista on, että se on paljon kevyempää kuin teräs, mutta tarjoaa silti hyödyllisiä mekaanisia ominaisuuksia. Tämä tekee siitä houkuttelevan tuotteille, joissa massan pienentäminen parantaa toimivuutta, käsiteltävyyttä, kuljetustehokkuutta tai yleistä suunnittelun joustavuutta.
Myös sen lastuttavuus on merkittävä etu. Monet alumiinilaadut tuottavat hyvän lastunmuodostuksen ja niitä voidaan työstää suhteellisen suurilla nopeuksilla. Tämä auttaa parantamaan tuottavuutta, erityisesti prototyyppien ja keskisuurten sarjojen valmistuksessa.
Hyvä vahvuus-painosuhde
Alumiinia käytetään monissa koneenrakennuksen osissa, koska sillä on suotuisa lujuus-painosuhde. Vaikka se ei korvaa terästä kaikissa rakennesovelluksissa, se toimii erittäin hyvin monissa koteloissa, rungoissa, kiinnikkeissä, koteloissa, kiinnitysosissa, tukirakenteissa ja kevyissä koneenosissa.
Monille suunnittelijoille tämä tasapaino tekee alumiinista houkuttelevan. Se on riittävän vahvaa moniin toiminnallisiin käyttötarkoituksiin, mutta silti riittävän kevyttä auttaakseen vähentämään järjestelmän painoa.
Laaja käyttö teollisuusosissa
Alumiinin jyrsintää käytetään monenlaisissa teollisuuden osissa, mukaan lukien:
- kotelot
- Sulkeet
- Pohjalevyt
- Koneen suojukset
- Jäähdytyselementit
- Rakenteelliset kehykset
- Robotin komponentit
- Elektroniikan kotelot
- Avaruusvarusteet
- Autoteollisuuden tukiosat
Tämä laaja käyttö on yksi syy siihen, miksi alumiinin jyrsintä on edelleen ydinpalvelu räätälöityjen CNC-koneistusten valmistuksessa.
Mitä koneita ja työkaluja käytetään alumiinin jyrsintään?
Alumiinin jyrsintään käytettäviä koneita ja työkaluja ovat yleensä CNC-jyrsinkoneet, suurnopeuksiset karat, kovametallileikkaustyökalut, poratyökalut, tasojyrsimet ja vakaat kiinnitysjärjestelmät. Oikea työstökone-työkaluyhdistelmä vaikuttaa sekä tuottavuuteen että osan laatuun.
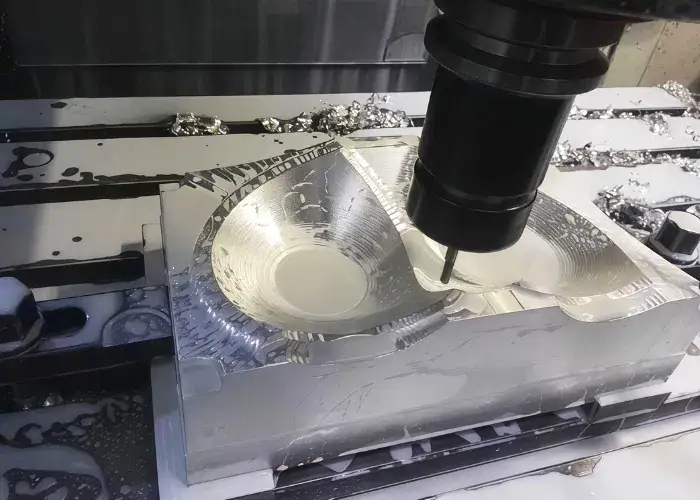
CNC-jyrsinkoneet
CNC-jyrsinkoneet ovat alumiinin jyrsintään nykyaikaisessa teollisuudessa käytettyjä vakiolaitteita. Niitä suositaan, koska ne pystyvät pitämään ohjelmoidun liikkeen tarkasti ja tuottamaan toistettavia tuloksia prototyyppien, pienten erien ja tuotantosarjojen välillä.
Yleisiä konetyyppejä ovat:
- 3-akseliset CNC-jyrsimet
- 4-akseliset CNC-jyrsimet
- 5-akseliset CNC-jyrsimet
- Pystysuorat työstökeskukset
- Vaakasuorat työstökeskukset
Yksinkertaisempien alumiiniosien työstöön 3-akseliset koneet ovat usein riittäviä. Monimutkaisempien, monipintaisten tai kulmikkaiden osien työstöön 4- tai 5-akselinen koneistus voi vähentää asetuksien tarvetta ja parantaa tarkkuutta.
Yleiset alumiinin leikkaustyökalut
Alumiinin leikkaustyökalut valitaan yleensä terävyyden, lastunpoistokyvyn ja vakaan leikkaustehon perusteella. Alumiinia ei ole vaikea leikata samalla tavalla kuin karkaistua terästä, mutta se on herkkä lastuhitsaukselle ja irtosärmän muodostumiselle, joten työkalun geometrialla on merkitystä.
Alumiinin työstötyökaluissa on usein seuraavat ominaisuudet:
- Terävät leikkuureunat
- Kiillotetut huilut
- Ei-rautapitoisille materiaaleille soveltuva geometria
- Kovametallirakenne parantaa kulutuskestävyyttä
- Pinnoitteet, kun ne ovat hyödyllisiä lastun virtauksen tai lämmönhallinnan kannalta
Huono työkaluvalinta voi aiheuttaa jumiutumista, huonoa viimeistelyä, tärinää tai purseiden muodostumista, vaikka materiaali itsessään olisi helppo työstää.
Porat, varsijyrsimet ja tasojyrsimet
Erilaiset työkalut on suunniteltu erilaisiin koneistustehtäviin, ja oikean valitseminen auttaa parantamaan tarkkuutta, pinnanlaatua ja tuotantotehokkuutta. Alumiiniosien työstössä yleisimmin käytettyjä työkaluja ovat porat, varsijyrsimet ja tasojyrsimet.
- Porakoneita käytetään läpireikiin, esireikiin ja valmiisiin ominaisuuksiin kierteitystä tai kiinnitystä varten.
- Varsijyrsimet ovat yleisimpiä työkaluja alumiinin jyrsintään, koska niillä voidaan työstää uria, muotoja, taskuja, portaita ja yleisiä profiileja.
- Tasojyrsimiä käytetään suurten tasaisten alueiden tehokkaaseen pinnoittamiseen. Ne ovat erityisen hyödyllisiä varastopintojen valmistelussa tai leveiden referenssipintojen koneistuksessa.
Monissa todellisissa projekteissa yksi alumiiniosa voi käyttää kaikkia kolmea luokkaa yhdessä työstöjaksossa.
Työkappaleen kiinnitys- ja kiinnitystyökalut
Työkappaleen kiinnitys on yksi alumiinin jyrsinnän tärkeimmistä osista, koska huono kiinnitys voi aiheuttaa liikettä, vääntymistä tai tärinää. Alumiiniosat, erityisesti ohutseinäiset tai matalan jäykkyyden omaavat osat, voivat muuttaa muotoaan helpommin kuin paksut teräslohkot, jos kiinnitystä ei hallita kunnolla.
Yleisiä työkappaleen kiinnitysmenetelmiä ovat:
- Koneruuvipenkit
- Pehmeät leuat
- Kiinnityslevyt
- Tyhjiölaitteet
- Modulaariset puristimet
- Räätälöidyt jigit toistuvaan tuotantoon
Hyvä kiinnitys parantaa mittatasaisuutta, vähentää värinää ja auttaa ylläpitämään kappaleen vakautta rouhinnan ja viimeistelyn aikana.
Miten jyrsitään alumiinia askel askeleelta?
Alumiinin vaiheittainen jyrsintä sisältää yleensä osan suunnittelun, raaka-aineen valmistelun, työkappaleen kiinnittämisen, työkalujen valinnan, leikkausparametrien asettamisen, materiaalin poiston rouhinnan ja viimeistelyn avulla sekä lopullisen osan tarkastuksen ja puhdistuksen. Jokainen vaihe vaikuttaa työstölaatuun.
Osasuunnittelu ja prosessisuunnittelu
Ensimmäinen askel on osan suunnittelun ymmärtäminen. Insinöörit tarkastelevat piirustusta tai CAD-mallia tunnistaakseen keskeiset ominaisuudet, toleranssivaatimukset, pinnanlaatuodotukset, seinämän paksuuden, reiän syvyyden, nurkkien olosuhteet ja työstettävyyden.
Hyvä suunnittelu vähentää riskejä. Se auttaa määrittämään, pitäisikö osa koneistaa levystä, lohkosta, pursotteesta vai valusta, ja se vaikuttaa myös työkalun valintaan, kiinnittimen suunnitteluun ja koneistusjärjestykseen.
Materiaalin valmistelu
Materiaalin valmisteluun kuuluu oikean alumiiniseoksen valinta ja aihion koon varmistaminen. Raaka-aine voidaan leikata aihioiksi ennen koneistuksen aloittamista. Tässä vaiheessa voidaan myös tarkistaa pinnan kunto, tasaisuus ja aihion vara osavaatimusten mukaan.
Väärän laatuluokan käyttö voi vaikuttaa sekä työstökäyttäytymiseen että valmiin osan suorituskykyyn. Siksi materiaalin varmistus on osa todellista tuotannonohjausta.
Työkappaleen kiinnitys
Työkappale kiinnitetään sitten siten, että se pysyy tukevasti paikallaan ja muodonmuutos on mahdollisimman pieni. Tällä on merkitystä, koska löysä kiinnitys voi aiheuttaa osan liikkumista, kun taas liiallinen kiinnitys voi taivuttaa ohuempia alumiiniosia.
Asennuksen on myös mahdollistettava riittävä työkalun käyttö. Monissa osissa kiinnittimen suunnittelu on yhtä tärkeää kuin itse työstörata.
Työkalun valinta ja asetukset
Kun työkappale on kiinnitetty, työkalut valitaan ominaisuustyypin ja työstövaiheen mukaan. Suurempia työkaluja voidaan käyttää rouhintaan, kun taas pienempiä tai terävämpiä työkaluja käytetään hienojen yksityiskohtien viimeistelyyn.
Työkalun kokoonpano sisältää:
- Oikeiden työkalujen lataaminen
- Työkalujen pituuksien tarkistaminen
- Työkalun halkaisijan siirtojen vahvistaminen
- Työkalun heiton hallinnan varmistaminen
Parametrien asettaminen
Leikkausparametrit asetetaan sitten alumiinilaadun, työkalutyypin, kappaleen geometrian ja laatutavoitteen perusteella. Näitä asetuksia ovat karan nopeus, syöttönopeus, aksiaalinen lastuamissyvyys, säteittäinen kosketuspinta, jäähdytysnesteen käyttö ja työstöratastrategia.
Tämä vaihe vaikuttaa suoraan lastunhallintaan, lämmöntuottoon, työkalun käyttöikään, sykliaikaan ja lopulliseen pinnanlaatuun.
Karkea jyrsintä ja viimeistelyjyrsintä
Karkea jyrsintä poistaa suurimman osan materiaalista nopeasti. Tarkoituksena on muotoilla osa tehokkaasti ja jättää samalla riittävästi raaka-ainetta lopullista viimeistelyä varten. Viimeistelyjyrsintä tuo sitten osan lopullisiin mittoihin ja parantaa pinnan kuntoa.
Yleinen virhe on liian aggressiivinen viimeistely. Alumiinin koneistuksessa parempi viimeistelylaatu saavutetaan yleensä vakaammalla, kevyemmällä ja hallitummin suoritettavalla viimeistelylasvalla eikä pelkästään leikkausvoiman lisäämisellä.
Tarkastus ja puhdistus
Koneistuksen jälkeen osa tarkastetaan ja puhdistetaan. Tarkastus voi sisältää mittauksen, visuaalisen tarkastuksen, purseiden tarkistuksen, reiän varmistuksen ja pinnan tarkastuksen. Puhdistuksessa poistetaan lastut, jäähdytysnesteen jäämät ja irtonaiset roskat, jotka voivat vaikuttaa myöhempään kokoonpanoon tai toimituskuntoon.
Millä leikkausparametreilla on merkitystä alumiinin jyrsinnässä?
Alumiinin jyrsinnässä tärkeimmät leikkausparametrit ovat leikkausnopeus, syöttönopeus, leikkaussyvyys ja lastunpoisto-olosuhteet. Nämä tekijät vaikuttavat voimakkaasti työstötehokkuuteen, työkalun kestoikään, purseen hallintaan ja pinnanlaatuun.
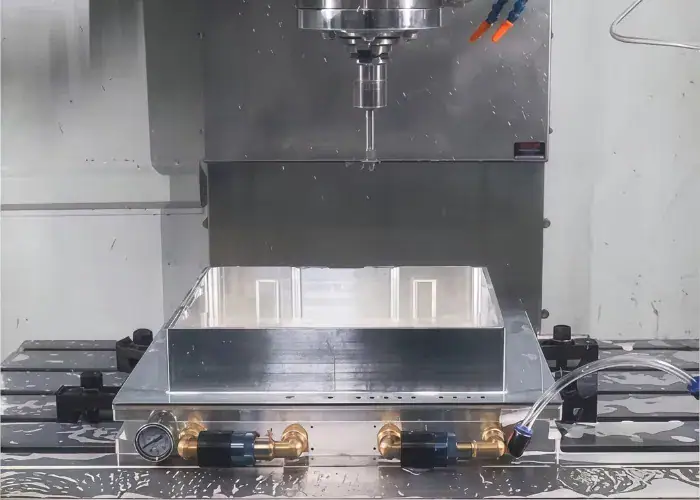
Leikkausnopeus
Leikkausnopeudella on merkitystä, koska alumiinia voidaan yleensä työstää suuremmilla nopeuksilla kuin monia teräksiä, mutta liian suuri nopeus ilman hallintaa voi silti aiheuttaa lämpöä ja epävakaata leikkausta. Oikea arvo riippuu seoksesta, jyrsimen halkaisijasta, jyrsimen materiaalista, koneen karan ominaisuuksista ja siitä, onko kyseessä rouhinta vai viimeistely.
Syöttöarvo
Syöttönopeus vaikuttaa siihen, miten jyrsin tarttuu materiaaliin. Jos syöttö on liian pieni, työkalu voi hankautua puhtaan työstön sijaan, mikä lisää lämpöä ja irtosärmän muodostumista. Jos syöttö on liian suuri, pinnanlaatu voi huonontua ja purseiden muodostuminen voi lisääntyä.
Vakaa lastukuorma on yleensä tärkeämpää kuin pelkkä suurimman mahdollisen syötön käyttö.
Leikkauksen syvyys
Lastuamissyvyys vaikuttaa sekä tuottavuuteen että kappaleen tukevuuteen. Raskaammat lastut voivat parantaa rouhintatehokkuutta, mutta ne lisäävät myös lastuamisvoimaa ja värinäriskiä. Kevyempiä lastuja suositaan usein ohuiden seinämien, kapeiden reunojen tai tarkkuuspintojen lähellä.
Jäähdytysnesteen ja lastujen poisto
Lastunpoisto on erityisen tärkeää alumiinin jyrsinnässä, koska lastut voivat tarttua jyrsimeen tai leikata takaisin pintaan. Jäähdytysneste, sumu tai ilmapuhallusjärjestelmät auttavat siirtämään lastut pois leikkausalueelta ja vähentämään jumiutumisongelmia.
Hyvällä lastunpoistolla on usein suora vaikutus:
- pinnan laatu
- Työkalujen puhtaus
- Reunan laatu
- Koneistuksen vakaus
Miten saat parempia tuloksia alumiinia jyrsiessäsi?
Alumiinin jyrsinnässä parempia tuloksia saavutetaan yhdistämällä oikeat työkalut, parametrit, kiinnittimet ja prosessinohjaus. Vaikka alumiini on työstettävä materiaali, laatuongelmia voi silti esiintyä, jos asetuksia ei ole optimoitu.
Käytä teräviä työkaluja alumiinille
Terävät työkalut auttavat leikkaamaan alumiinia siististi sen sijaan, että se tahraisi sitä. Tämä vähentää purseiden muodostumista, pinnan repeytymistä ja lämmön kertymistä. Erityisesti alumiinille suunnitellut työkalut toimivat usein paremmin, koska niiden geometria auttaa lastun irtoamisessa tasaisemmin.
Vähennä irtoreunan muodostumista
Irtosärmän muodostuminen on yksi yleisimmistä ongelmista alumiinin työstössä. Se tapahtuu, kun materiaali tarttuu leikkaussärmään ja muuttaa työkalun leikkaustapaa.
Keinoja vähentää kertyneen reunan muodostumista ovat:
- Terävämpien työkalujen käyttö
- Jäähdytysnesteen tai voitelun parantaminen
- Nopeuden ja syötön tasapainon säätö
- Lastunpoiston parantaminen
- Kuluneiden leikkureiden vaihtaminen ajoissa
Estä osan muodonmuutos
Ohuet alumiiniosat voivat muuttaa muotoaan koneistuksen aikana puristusvoiman, sisäisen jännityksen tai leikkauskuormituksen vuoksi. Parempi prosessisuunnittelu auttaa usein vähentämään tätä ongelmaa.
Yleisiä lähestymistapoja ovat:
- Tasapainotetun kiinnityksen käyttö
- Molempien puolien työstö suunnitellussa järjestyksessä
- Jättää riittävästi varastoa viimeistelyä varten
- uKevyempien viimeistelykertojen käyttö
- Voiman vähentäminen ohuiden rakenteiden lähellä
Paranna pinnan viimeistelyä
Pinnanlaadulla on merkitystä näkyvien osien, tiivistyspintojen, liukukoskettimien ja liitoskokoonpanojen kannalta. Parempi pinnanlaatu saavutetaan yleensä tukevalla työkappaleen kiinnityksellä, hyvällä työkalun kunnolla, hiotuilla viimeistelylastuilla ja asianmukaisella lastunhallintajärjestelmällä.
Hallitse tärinää ja tärinää
Värinä on yleinen ongelma alumiinin jyrsinnässä, kun asetelmasta puuttuu jäykkyyttä tai työkalu ulottuu liian pitkälle. Se voi jättää näkyviä jälkiä, lyhentää työkalun käyttöikää ja heikentää tarkkuutta.
Sitä usein parannetaan:
- Lyhennystyökalun ulkonema
- Puristusjäykkyyden parantaminen
- Karan nopeuden säätö
- Askellus- ja syvyysarvojen tarkentaminen
- Koneen asetusten vakauden parantaminen
Mitä ongelmia yleensä esiintyy alumiinin jyrsinnässä?
Yleisimmät ongelmat alumiinin jyrsinnässä ovat materiaalin tarttuminen työkaluun, huono pinnan karheus, purseet, värinäjäljet ja mittaepätarkkuus. Nämä eivät ole epätavallisia ongelmia. Ne ovat osa todellista koneistuksen ohjausta ja ne tulisi hallita prosessisuunnittelulla.
Alumiini tarttuu työkaluun
Alumiinin tarttuminen työkaluun on yleistä, koska alumiini voi tarttua terään lämmön ja kitkan vaikutuksesta. Kun näin tapahtuu, leikkauksesta tulee epävakaa ja työstetty pinta voi heiketä nopeasti.
Huono pinnan karheus
Huono karheus voi johtua tylsistä työkaluista, työkalun värinästä, epävakaasta syötöstä, huonosta jäähdytysnesteen syötöstä tai uudelleenleikatuista lastuista. Se on usein näkyvämpää kosmeettisissa osissa tai tasaisilla paljailla pinnoilla.
Burrin muodostuminen
Purseita esiintyy usein alumiinin reunoissa, reikien ulostuloissa ja ohuissa osissa. Ne saattavat vaikuttaa pieniltä, mutta ne voivat vaikuttaa kokoonpanoon, turvallisuuteen ja osan ulkonäköön. Purseiden hallinta on usein osa viimeistelysuunnitelmaa.
Chatter Marks
Värinäjäljet osoittavat lastuamisen epävakautta. Nämä jäljet näkyvät yleensä toistuvina kuvioina tai aaltoiluna työstetyllä pinnalla. Ne ovat yleisiä, kun asetelmasta puuttuu jäykkyyttä tai kun työkalun kosketus ei ole hyvin tasapainotettu.
Mittojen epätarkkuus
Mittavirheet voivat johtua kiinnittimen liikkeestä, työkalun taipumasta, lämpötilan muutoksista, koneen kalibrointiongelmista tai vääristä työkalun offset-arvoista. Tarkkuusalumiiniosien valmistuksessa näillä tekijöillä on merkitystä, koska pienetkin poikkeamat voivat vaikuttaa sopivuuteen ja toimintaan.
Mitä alumiinilaatuja käytetään yleisesti jyrsinnässä?
Jyrsinnässä yleisimmin käytettyjä alumiinilaatuja ovat 6061, 6063 ja 7075. Jokainen laatu tarjoaa erilaisen tasapainon työstettävyyden, lujuuden, ulkonäön ja käyttötarkoitukseen soveltuvuuden suhteen.
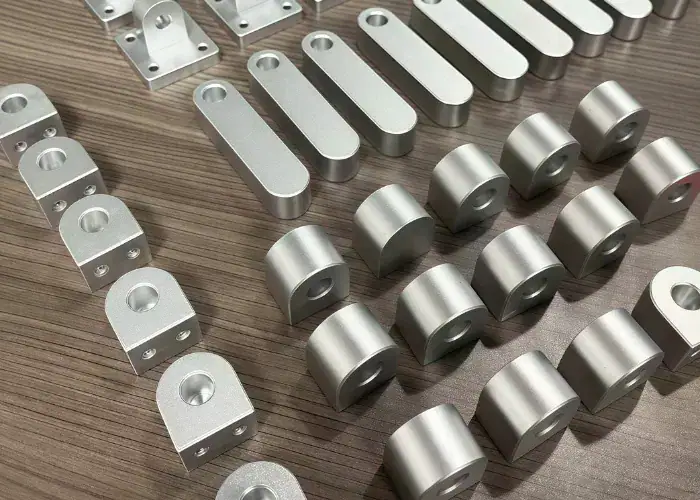
6061 Alumiini
6061 on yksi yleisimmistä CNC-koneistuksessa käytetyistä yleiskäyttöisistä alumiiniseoksista. Se tarjoaa hyvän työstettävyyden, hyödyllisen lujuuden, laajan saatavuuden ja luotettavan suorituskyvyn monissa rakenne- ja teollisuusosissa.
Sitä käytetään usein:
- Sulkeet
- kotelot
- Pohjalevyt
- Rullastotelineet
- Koneen komponentit
6063 Alumiini
6063-terästä käytetään yleisesti CNC-koneistuksessa, kun ulkonäkö, pinnan sileys ja hyvä korroosionkestävyys ovat tärkeitä. Sitä käytetään usein pursotuksissa, ja se soveltuu kevyempiin rakenne- ja koristeellisiin sovelluksiin ja on käytännöllinen myös mittatilaustyönä koneistetuille komponenteille.
Sitä käytetään usein:
- Kotelot
- Rullastotelineet
- Peitepaneelit
- Arkkitehtoniset komponentit
- Kevyet rakenneosat
7075 Alumiini
7075-terästä käytetään laajalti CNC-koneistuksessa, kun vaaditaan suurempaa lujuutta ja parempaa mekaanista suorituskykyä. Se valitaan usein ilmailu- ja avaruusteollisuuden, suuren kuormituksen ja painoherkkien sovellusten käyttöön. Vaikka se on yleensä kalliimpaa kuin 6061, se tarjoaa erinomaisen lujuuden vaativille osille.
Sitä käytetään usein:
- Avaruusvarusteet
- Robotin komponentit
- Rakenteelliset kehykset
- Korkean kuormituksen kiinnikkeet
- Tarkkuusmekaaniset osat
Miten materiaalilaatu vaikuttaa jyrsintätehoon
Materiaalilaatu vaikuttaa koneistuksen suorituskykyyn seuraavien kautta:
- Voimataso
- Sirun toiminta
- Jäysteen taipumus
- Pinnan vaste
- Leikkausvoima
- Loppukäyttökelpoisuus
Siksi seoksen valinnan ei pitäisi perustua pelkästään työstettävyyteen. Sen tulisi myös vastata osan todellisia suorituskykyvaatimuksia.
Milloin alumiinia kannattaa jyrsiä muiden prosessien sijaan?
Alumiinia kannattaa jyrsiä, kun osa tarvitsee geometrista joustavuutta, tarkempaa työstönhallintaa, nopeita suunnittelumuutoksia tai räätälöityjä ominaisuuksia, joita ei voida tehokkaasti tuottaa pelkillä muovausprosesseilla. Jyrsintä on erityisen hyödyllistä prototyypeille, kehitysosille ja pienten ja keskisuurten tuotantomäärien tuotannolle.
Verrattuna sorvaukseen
Sorvaus sopii parhaiten pyöriville osille, kuten akseleille, holkeille ja renkaille. Jyrsintä on parempi vaihtoehto, kun kappaleessa on tasaisia pintoja, uria, taskuja, monimutkaisia ulkomuotoja tai monipintaisia ominaisuuksia.
Verrattuna leimaamiseen
Leimaus sopii paremmin suuria määriä tuotettaville ohutlevyosille, joilla on vakaa geometria ja tarkoituksenmukaiset työkalut. Jyrsintä sopii paremmin, kun osa on paksumpi, rakenteellisempi, räätälöidympi tai vielä kehitysvaiheessa.
Verrattuna valuun
Valaminen on hyödyllistä, kun lähes täydellinen muoto ja tilavuustehokkuus ovat tärkeitä, mutta jyrsintä on yleensä parempi menetelmä tiukempien toleranssien, tarkempien ominaisuuksien ja nopeampien suunnittelumuutosten saavuttamiseksi.
Verrattuna Extrusion Plus -toissijaiseen koneistukseen
Ekstruusio toimii hyvin pitkille, vakiopoikkileikkauksille tarkoitetuille osille, mutta monet ekstruusioalumiinista valmistetut osat vaativat silti jyrsintää jälkikäteen reikien, päätyominaisuuksien, urien, kiinnitystietojen tai paikallisten tarkkuuspintojen tekemiseksi.
UKK
Mikä on paras alumiinilaatu CNC-jyrsintään?
6061-T6 on yleisin alumiinilaatu CNC-jyrsintään, koska se tarjoaa hyvän lastottavuuden, lujuuden ja korroosionkestävyyden. Sen vetolujuus on noin 290 MPa. Lujampiin osiin käytetään usein 7075-T6:tta, jonka lujuus on noin 510 MPa.
Miten estät alumiinin tarttumisen leikkuutyökaluihin?
Alumiinin tarttumista voidaan vähentää käyttämällä teräviä kovametallityökaluja, kiillotettuja uria ja oikeanlaista jäähdytysnestettä. 2- tai 3-uraiset työkalut yleensä parantavat lastunpoistoa. Oikea lastukuorma ja vakaat leikkausolosuhteet auttavat myös estämään irtosärmän muodostumista.
Mitkä karan nopeudet ja syöttönopeudet sopivat alumiinin jyrsintään?
Alumiinia jyrsitään yleensä suuremmilla nopeuksilla kuin terästä. Kovametallityökalujen leikkausnopeudet vaihtelevat usein 300–1 000 m/min välillä. 6 mm:n varsijyrsin voi toimia nopeudella 12 000–18 000 rpm ja syöttönopeudella noin 1 000–3 000 mm/min.
Millaisen pinnanlaadun alumiinia jyrsimällä voi saavuttaa?
Alumiinin tavanomainen CNC-jyrsintä tuottaa usein pinnankarheuden Ra 1.6–3.2 µm. Viimeistelylastuilla ja vakailla työstöolosuhteilla pinta voi parantua noin Ra 0.8–1.6 µm:iin.
Voidaanko jyrsityt alumiiniosat anodisoida koneistuksen jälkeen?
Kyllä, jyrsityt alumiiniosat voidaan anodisoida koneistuksen jälkeen. Yleisesti käytetään seoksia, kuten 6061, koska ne kestävät anodisoinnin hyvin. Vakioanodisoidut kerrokset ovat yleensä 5–25 µm paksuja sovelluksesta riippuen.
Yhteenveto
Alumiinin jyrsintä on tärkeää, koska se tarjoaa valmistajille käytännöllisen tavan tuottaa kevyitä, tarkkoja ja monipuolisia osia monilla eri toimialoilla. Kun työkaluvalinta, leikkausparametrit, kiinnitys, lastunhallinta ja viimeistelystrategia hallitaan hyvin, alumiinin jyrsintä voi tuottaa vahvan mittatasaisuuden, hyvän pinnanlaadun ja tehokkaan tuotantotehon.
TiRapidilla tuemme valmistajia räätälöityjen alumiiniosien tarkassa CNC-koneistuksessa prototyyppien ja tuotanto - ohjelmien eri osissa. Lataa piirustuksesi keskustellaksesi koneistusvaatimuksistasi ja saadaksesi räätälöidyn ratkaisun seuraavaan projektiisi.
















