
Korkean kovuuden materiaalien sorvaukseen liittyy suuri leikkausvastus, nopea työkalun kuluminen ja korkeat vaatimukset työstövakaudelle. Yleisiä materiaaleja ovat karkaistu teräs, runsasseosteinen teräs, laakeriteräs ja jotkut esikarkaistut seokset. Työstön aikana lämpö keskittyy helposti, mikä pahentaa työkalun kulumista. Siksi työkalun valinta, leikkausparametrit ja työstökoneen jäykkyys ovat ratkaisevan tärkeitä. Todellisessa tuotannossa näiden materiaalien työstön ydintavoitteena ei ole pelkästään leikkausnopeuden lisääminen, vaan tasapainon saavuttaminen vakauden ja työkalun käyttöiän välillä, jotta varmistetaan työstöprosessin hallittavuus ja jatkuva toiminta.
Korkean kovuuden materiaalien työstöominaisuudet
Kovat materiaalit osoittavat voimakasta vastustuskykyä leikkauksen aikana. Plastisuus vähenee samalla kun hauraus lisääntyy, mikä johtaa suurempiin iskukuormitukseen leikkaustyökalussa. Samalla leikkauslämpötila nousee jyrkästi, mikä usein aiheuttaa nopeaa reunan kulumista tai mikrosirujen muodostumista.
Lastujen muodostuminen on yleensä lyhyttä ja katkonaista, mutta lämmön keskittyminen on edelleen korkeaa, mikä vaatii tehokasta lastunpoistoa ja jäähdytystä. Koneistuksen vakaus riippuu suuresti koneen jäykkyydestä ja työkalun lämmönkestävyydestä.
- Leikkausvoima on huomattavasti suurempi kuin tavallisilla teräsmateriaaleilla
- Nopea lämpötilan nousu leikkaussärmällä
- Nopeampi työkalun kulumisnopeus
- Paikallinen reunan lohkeilu tapahtuu helposti
- Koneen jäykkyydelle asetetut korkeat vaatimukset
- Sirut ovat lyhyitä, mutta kuumia
Koneistuksen vakaus riippuu järjestelmän jäykkyydestä ja lämmönsäätökyvystä.
Työkalumateriaali ja rakenteellinen valinta
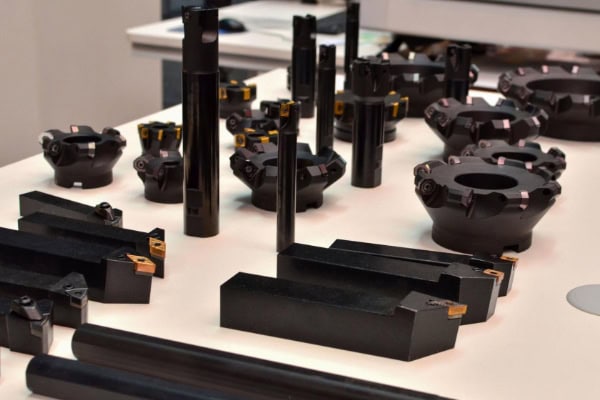
Kovaksi työstettävien työkalujen kovuus vaatii edistyneitä työkalumateriaaleja. Pikateräs ei riitä, joten käytetään yleisesti kovametalli-, keraami- ja CBN-työkaluja.
Yleisiä työkalumateriaalien sovelluksia
Eri työkalumateriaalien lämmönkestävyys ja kulumiskestävyys vaihtelevat, minkä vuoksi ne soveltuvat erilaisiin työstöolosuhteisiin.
- CBN-työkalut soveltuvat karkaistun teräksen viimeistelyyn
- Keraamiset työkalut soveltuvat jatkuvaan nopeaan leikkaukseen
- Pinnoitetut kovametallityökalut käytetään keskikovien materiaalien käsittelyyn
- PCD-työkalut sopivat ei-rautapitoisille koville materiaaleille
- Kestävät alustat parantavat iskunkestävyyttä
- Pinnoitetekniikka parantaa kulumis- ja lämmönkestävyyttä
Oikein valittu työkalu vähentää merkittävästi lohkeamisriskiä ja parantaa työstöjaksojen vakautta.
Työkalun geometrian optimointi
Työkalun geometrialla on suuri vaikutus lastuamisvakauteen, erityisesti kovien materiaalien koneistuksessa.
- Lisääntynyt reunan lujuus vähentää lohkeamisriskiä
- Optimoitu rintakulma vähentää leikkausvastusta
- Hallittu välyskulma vähentää kitkaa
- Parannettu lastunmurtajan vakaus
- Parannettu reunojen vahvistaminen
- Parannettu yleinen jäykkyys
Geometrian optimointi parantaa prosessin jatkuvuutta ja vähentää lastuamisen epävakautta.
Leikkausparametrien ohjausstrategia
Leikkausparametrit ovat kriittisiä kovien materiaalien koneistuksessa. Liian korkeat parametrit nopeuttavat työkalun rikkoutumista, kun taas liian konservatiiviset asetukset heikentävät tehokkuutta.
Leikkausnopeus ja syötön säätö
Oikea nopeuden ja syötön yhdistelmä auttaa hallitsemaan lämmön kertymistä ja vähentämään työkalun iskuja.
- Alhaisempi leikkausnopeus vähentää lämmön keskittymistä
- Hallittu syöttö estää työkalun ylikuormituksen
- Vakaa leikkausrytmi on välttämätön
- Vältä toistuvia parametrien vaihteluita
- Erilliset karhennus- ja viimeistelyparametrit
- Hallitse leikkausvoimahuippuja
Oikeat parametrit pidentävät työkalun käyttöikää ja parantavat koneistuksen vakautta.
Lastuamissyvyyden ja työkalun reitin optimointi
Lastuamissyvyys ja työkaluradan suunnittelu vaikuttavat suoraan kuormituksen jakautumiseen. Kerrosleikkaus on parempi vaihtoehto koville materiaaleille.
- Kerrosleikkaus vähentää huippukuormitusta
- Vältä liiallista yksittäisen ylityksen syvyyttä
- Optimoi työkalun kulkuradat tyhjäkäynnin vähentämiseksi
- Vähennä äkillisiä suunnanmuutoksia
- Paranna jatkuvaa leikkauskäyttäytymistä
- Vähennä paikallista ylikuumenemista
Kerrostettu työstö parantaa merkittävästi vakautta.
Jäähdytys ja työkalujen kulumisen hallinta
Lämmön keskittyminen on merkittävä ongelma kovien materiaalien koneistuksessa. Jäähdytystehokkuus vaikuttaa suoraan työkalun käyttöikään ja pinnanlaatuun.
Jäähdytysstrategian optimointi
Tehokas jäähdytys vähentää lämpöshokkeja ja työkalun pehmenemistä.
- Korkeapaineinen jäähdytysneste parantaa lastunpoistoa
- Tarkka suihkujäähdytys vähentää paikallista ylikuumenemista
- Leikkausneste vähentää kitkalämpöä
- Vakaa jäähdytysnesteen virtaus vaaditaan
- Vältä kuivia leikkausolosuhteita
- Optimoi suuttimien sijoittelu
Vakaa jäähdytys pidentää merkittävästi työkalun käyttöikää.
Työkalun kuluminen ja vikaantumistilat
Työkalujen kuluminen kovien materiaalien koneistuksessa keskittyy useisiin eri malleihin.
- Reunojen mikrosirutus on yleisintä
- Asteittainen reunan kulumisen laajeneminen
- Lämpöhalkeilu syklisen lämmön alla
- Pinnoitteen delaminaatio kiihdyttää vikaantumista
- Tärinä lisää kulumisnopeutta
- Paikallinen ylikuumeneminen heikentää työkalun suorituskykyä
Kulumisolosuhteiden seuranta auttaa estämään erävaurioita.
Koneen jäykkyys ja työstövakaus
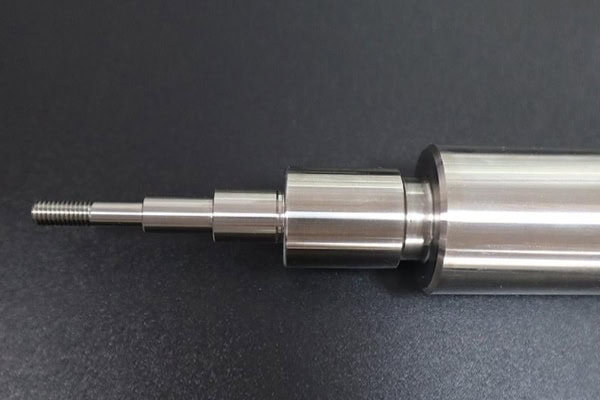
Koneen jäykkyys on ratkaisevan tärkeää kovien materiaalien työstössä. Tärinä voimistaa leikkauskuormitusta ja lyhentää työkalun käyttöikää.
Koneen rakenteen vakausvaatimukset
- Jäykkä alusta vähentää tärinää
- Karan tarkkuus vaikuttaa pinnanlaatuun
- Vakaa kiinnitys parantaa leikkauksen tasaisuutta
- Dynaaminen tasapainotus vähentää tärinää
- Ohjausradan tarkkuus parantaa tarkkuutta
- Kokonaisrakenne vaikuttaa työkalun käyttöikään
Vakaa koneen rakenne vähentää epänormaalia kulumista ja parantaa tarkkuutta.
Prosessin vakauden hallinta
Koneistuksen vakaus riippuu sekä laitteista että prosessisuunnittelusta.
- Säilytä tasainen työstörytmi
- Vältä usein toistuvia parametrien muutoksia
- Pidä työkalun kunto vakaana
- Varmista erän yhdenmukaisuus
- Seuraa kuormitusvaihteluita
- Vähennä ihmisen häiriöitä
Vakaa prosessisuunnittelu parantaa luotettavuutta.
Automaation rooli kovien materiaalien koneistuksessa
Automaatio vähentää inhimillisiä virheitä ja parantaa vakautta reaaliaikaisen valvonnan ja mukautuvan ohjauksen avulla.
- Reaaliaikainen työkalun kulumisen seuranta
- Automaattinen parametrien säätö
- Tärinäpoikkeamien havaitseminen
- Optimoitu työkaluradan toteutus
- Parannettu erän yhtenäisyys
- Vähentynyt ihmisen toiminnan vaihtelu
Automaatio tekee kovien materiaalien työstöstä ennustettavampaa ja vakaampaa.
















