
Sorvaustarkkuus vaikuttaa suoraan kokoonpanon laatuun, käyttöikään ja tuotteen kokonaisvakauteen. Koneistusteollisuudessa mittatarkkuus ja pinnanlaatu ovat aina kriittisiä, olipa kyseessä tavallisten akseliosien, tarkkuuskomponenttien tai vaativien teollisuusosien käsittely. Jos koneistuksen aikana esiintyy mittapoikkeamia, pyöreysvirheitä tai epävakaata pinnan karheutta, se voi vaikuttaa lopulliseen sovelluksen suorituskykyyn. Sorvaustarkkuuden parantaminen edellyttää paitsi vakaata laitteiston kuntoa myös työkalujen, leikkausparametrien, kiinnitysmenetelmien ja koneistusympäristön asianmukaista hallintaa. Koneistuksen laatu voi parantua vain, kun kaikki keskeiset tekijät pysyvät vakaina.
Koneen vakaus vaikuttaa kääntymistarkkuuteen
Työstökone on sorvaustoimintojen ydin. Jos koneen jäykkyys on riittämätön tai laitteet kärsivät pitkäaikaisesta kulumisesta, työstötarkkuus heikkenee. Erityisesti jatkuvassa työstössä ja tarkkuusoperaatioissa koneen kunto vaikuttaa suoraan työkalun liikerataan.
Paranna koneen jäykkyyttä
Mitä suurempi koneen jäykkyys, sitä pienempi on koneistuksen aikana syntyvä värähtely. Vakaa koneen rakenne vähentää työkalun poikkeamaa lastuamisen aikana ja parantaa samalla pinnanlaatua ja mittapysyvyyttä. Erityisesti pitkien akseleiden tai suurten lastuamissyvyyksien koneistuksessa riittämätön jäykkyys aiheuttaa helposti värähtelyjälkiä ja mittavirheitä. Siksi koneen yleisen vakauden parantaminen on erittäin tärkeää tarkkuuskoneistuksessa.
Säilytä vakaa koneen tarkkuus
Pitkäaikaisen käytön jälkeen johteet, johtoruuvit ja karat kuluvat vähitellen, mikä tekee säännöllisestä huollosta välttämätöntä.
Yleinen huolto sisältää:
- Ohjausradan välyksen tarkistaminen
- Johtoruuvin tarkkuuden säätö
- Karan suororunnan korjaaminen
- Vakaan voitelun ylläpitäminen
Kun koneen kunto vakautuu, työstön tasaisuus paranee merkittävästi.
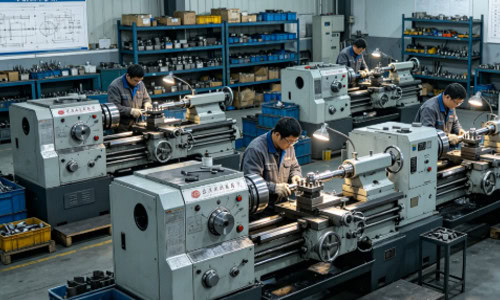
Työkalun kunto vaikuttaa merkittävästi työstötarkkuuteen
Leikkaustyökalu osallistuu suoraan työstöprosessiin, ja työkalun terävyys ja asennusolosuhteet vaikuttavat lopullisiin mittoihin ja pinnanlaatuun. Vaikka koneen tarkkuus olisi korkea, voimakas työkalun kuluminen voi silti aiheuttaa työstövirheitä.
Pidä leikkuutyökalu terävänä
Terävät leikkuutyökalut vähentävät leikkausvastusta ja parantavat leikkausvakautta.
Tämä auttaa parantamaan:
- Pintakäsittelyn laatu
- Mittojen johdonmukaisuus
- Jatkuvuuden leikkaaminen
- Työkappaleen reunan laatu
Työkalut tulee vaihtaa ajoissa pitkien työjaksojen jälkeen.
Valitse oikea työkalugeometria
Työkalun rintakulma, vapaa kulma ja nokkasäde vaikuttavat kaikki työstöolosuhteisiin. Eri materiaalit vaativat erilaisia työkalugeometrioita. Esimerkiksi ruostumaton teräs vaatii yleensä erittäin sitkeän työkalugeometrian, kun taas alumiini sopii paremmin terävämpiin leikkaussärmiin. Oikea työkalugeometria ei ainoastaan vähennä leikkausvastusta, vaan myös minimoi työkappaleen muodonmuutoksen ja pinnan karheusongelmat, mikä parantaa työstötarkkuutta.
Pidä työkalun asennus vakaana
Kun työkalun asennus on epävakaa, leikkauksen aikana voi esiintyä poikkeamaa.
Tämä voi johtaa:
- Epävakaat mitat
- Pinnan värähtelyjäljet
- Työstöradan muutokset
- Lisääntyneet toistuvat virheet
Ongelmat korostuvat, kun työkalunpitimen jäykkyys ei ole riittävä.
Leikkausparametrien on oltava oikein sovitettuja
Leikkausparametrit vaikuttavat suoraan työstölämpötilaan, leikkausvoimaan ja työkappaleen pinnan kuntoon. Vaikka kone ja työkalu olisivat hyvässä kunnossa, väärät parametriasetukset voivat silti heikentää työstötarkkuutta.
Hallitse oikeaa leikkuunopeutta
Liian suuri leikkausnopeus aiheuttaa helposti lämpömuodonmuutoksia ja työkalun kulumista.
Tämä voi johtaa:
- Mitta-ajo
- Pinnan palojäljet
- Lyhentynyt työkalun käyttöikä
- Huono työstövakaus
Eri materiaalit vaativat erilaisia nopeusalueita.
Säilytä vakaa syöttönopeus
Syöttönopeus vaikuttaa leikkauspaksuuteen ja pinnan karheuteen.
Esimerkiksi:
- Liiallinen syöttö vaikuttaa pinnanlaatuun
- Liian pieni syöttö aiheuttaa kitkaleikkausta
- Syötön vaihtelu vaikuttaa mittapysyvyyteen
- Viimeistely vaatii vakaampaa syöttöä
Vakaa leikkaus parantaa työstön tasaisuutta.
Hallitse leikkuusyvyyttä oikein
Suuret lastuamissyvyyden muutokset vaikuttavat merkittävästi työkalun kuormitukseen. Karkea työstö vaatii yleensä suurempaa lastuamissyvyyttä, kun taas viimeistely vaatii vakaampaa lastuamisvaraa. Jos lastuamissyvyys muuttuu liikaa, mittavaihteluita ja työkappaleen värähtelyä esiintyy helposti. Siksi karhennus- ja viimeistelyvaran asianmukainen järjestely on erittäin tärkeää työstötarkkuuden parantamiseksi.
Työkappaleen kiinnitysmenetelmä vaikuttaa työstötarkkuuteen
Työkappaleen kiinnitysolosuhteet vaikuttavat suoraan koneistuksen vakauteen. Jos kiinnitys on epävakaa tai paikoitus on epätarkka, koneistuksen aikana voi esiintyä liikettä. Tämä vaikutus on selvempi tarkkuuskoneistuksessa ja pitkien, hoikkien työkappaleiden koneistuksessa.
Säilytä vakaa kiinnitys
Puristusvoiman tulee pysyä kohtuullisena ja kiinnittää työkappale tiukasti aiheuttamatta muodonmuutoksia.
Tämä auttaa parantamaan:
- Mittapysyvyys
- keskittämistarkkuus
- Pyöreyden tarkkuus
- Koneistuksen toistettavuus
Ohutseinäiset osat ovat herkempiä puristusvoimalle.
Käytä yhdenmukaisia paikannusviittauksia
Jos paikannusreferenssit ovat epäjohdonmukaisia, erätyöstössä esiintyy helposti mittapoikkeamia.
Yleisiä ongelmia ovat:
- Useita asennusvirheitä
- Koneistusreferenssin vaihtelu
- Tuotteen heikentynyt sakeus
- Lisääntynyt korjausvaikeus
Yhdenmukainen referenssiasemointi vähentää kertyneitä virheitä.
Vähennä pitkien työkappaleiden muodonmuutoksia
Pitkät akseliosat muotoutuvat helposti leikkausvoiman alaisena koneistuksen aikana.
Yleisiä menetelmiä ovat:
- Takapylkän tuen käyttö
- Tukitukien käyttö
- Segmenttileikkaus
- Ylityspituuden lyhentäminen
Nämä menetelmät parantavat koneistuksen vakautta.
Lämpötilan muutokset vaikuttavat koneistuksen mittoihin
Sorvausoperaatioiden aikana syntyy jatkuvasti lämpöä. Jos lämpötilan säätö muuttuu epävakaaksi, sekä työkappaleessa että koneen rakenteessa esiintyy lämpömuodonmuutoksia, jotka vaikuttavat työstömittoihin. Tämä vaikutus korostuu entisestään suurnopeus- ja pitkäkestoisessa työstössä.
Hallitse leikkauslämpöä
Kun leikkausalueen lämpötila nousee liian korkeaksi, työkappale laajenee helposti.
Tämä voi aiheuttaa:
- Ylisuuret työstömitat
- Mittamuutos jäähdytyksen jälkeen
- Pinnan värimuutos
- Heikentynyt työstötarkkuus
Lämpövaikutus on selvempi suurnopeuskoneistuksessa.
Säilytä vakaa jäähdytys
Jäähdytysneste ei ainoastaan alenna lämpötilaa, vaan myös vähentää kitkaa.
Yleisiä menetelmiä ovat:
- Jäähdytysnesteen virtausnopeuden lisääminen
- Ruiskutusasennon säätö
- Korkeapainejäähdytyksen käyttö
- Jatkuvan jäähdytyksen ylläpitäminen
Vakaa jäähdytys auttaa säilyttämään mittasuhteet yhtenäisinä.
Pidä koneen lämmitys vakaana
Kun kone käynnistetään ensimmäisen kerran, karan ja johderadan lämpötilat muuttuvat vähitellen, mikä aiheuttaa työstötarkkuuden vaihteluita. Koneen asianmukainen lämmittäminen ennen työstöä mahdollistaa laitteen vakaan toimintatilan, mikä vähentää lämpöajautumista ja parantaa tarkkuustyöstön vakautta.
Kääntymistarkkuuden parantaminen vaatii pitkäaikaista vakautta
Sorvaustarkkuuden parantaminen ei perustu yhteen säätöön. Sen sijaan laitteiden kunnon, työkalujen, prosessiasetusten ja toiminnan vakauden on pysyttävä vakioina ajan kuluessa. Koneistuksen aikana mittamuutoksia ja pinnan kuntoa on seurattava jatkuvasti, ja leikkausparametreja ja työkalun kuntoa on säädettävä ajan kuluessa. Tarkkojen komponenttien valmistuksessa tarvitaan myös vakaat koneistusstandardit ja tarkastusmenettelyt ihmisperäisten vaihteluiden vähentämiseksi.
CNC-työstötekniikan kehittyessä nykyaikaiset sorvauslaitteet voivat saavuttaa yhä korkeampia tarkkuustasoja. Koneen kapasiteettia voidaan kuitenkin hyödyntää täysimääräisesti vain yhdistettynä asianmukaisiin työstöprosesseihin.















