
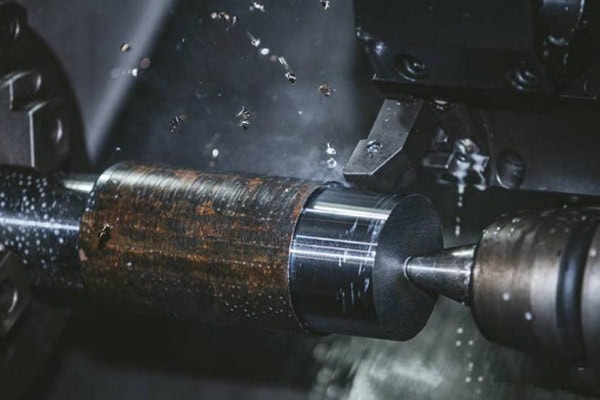
سیاه شدن، تغییر رنگ آبی، زرد شدن یا سایر تغییرات رنگ غیرطبیعی روی سطح قطعات تراشکاری شده با CNC از مشکلات رایج در تولید ماشینکاری، به ویژه هنگام پردازش فولاد ضد زنگ، فولاد آلیاژی، فولاد کربنی و برخی از مواد فلزی با استحکام بالا است. سیاه شدن سطح معمولاً با دمای برش بیش از حد، سایش ابزار، تأمین ناکافی مایع خنککننده، پارامترهای برش نامناسب، تخلیه ضعیف براده یا لرزش ماشینکاری مرتبط است. هنگامی که یک ابزار برش فلز را با سرعت بالا ماشینکاری میکند، مقدار قابل توجهی گرما در ناحیه برش تولید میشود. اگر این گرما نتواند به طور موثر منتقل و حذف شود، ممکن است اکسیداسیون، تغییر رنگ یا سوختگی موضعی روی سطح قطعه کار رخ دهد. تغییرات جزئی رنگ ممکن است به طور مستقیم بر عملکرد قطعه تأثیر نگذارد، اما اگر سیاه شدن با افزایش زبری سطح، علائم سوختگی، تغییرات ابعادی یا سختی غیرطبیعی مواد همراه باشد، تولید باید متوقف شود و فرآیند ماشینکاری باید بررسی شود. برای شفتهای دقیق، قطعات هیدرولیک، قطعات خودرو، اجزای تجهیزات اتوماسیون و کانکتورهای با دقت بالا، کیفیت سطح ارتباط نزدیکی با عملکرد مونتاژ، آببندی، مقاومت در برابر سایش و پایداری عملیاتی دارد. حل مشکل سیاه شدن سطح تراشکاری CNC نباید فقط به تمیزکاری پس از ماشینکاری متکی باشد. شرایط ابزار، پارامترهای برش، خنککاری، تخلیه براده، نگهداشتن قطعه کار و شرایط دستگاه، همگی باید بررسی و بهینهسازی شوند تا دمای برش کاهش یافته و شرایط برش پایدار حفظ شود.
علل رایج سیاه شدن سطح در حین تراشکاری CNC
لکههای سیاهی که در حین تراشکاری CNC ظاهر میشوند، معمولاً با تجمع گرمای بیش از حد در ناحیه برش یا روی سطح قطعه کار مرتبط هستند. هنگامی که یک ابزار برش با قطعه کار تماس پیدا میکند، نیروهای برشی و اصطکاک ایجاد میشوند. هرچه ماده سختتر و بار برش بیشتر باشد، معمولاً گرمای بیشتری تولید میشود. اگر سیستم خنککننده دستگاه نتواند این گرما را به طور مؤثر از بین ببرد، یا اگر ابزار برش به شدت فرسوده شده باشد، ناحیه برش ممکن است به دمای بیش از حد بالایی برسد و باعث تغییر رنگ سیاه، آبی یا زرد شود. برخی از مواد فلزی میتوانند در شرایط دمای بالا لایههای اکسید تشکیل دهند، در حالی که برادههای بلند که مرتباً روی قطعه کار ساییده میشوند نیز میتوانند سیاه شدن موضعی ایجاد کنند. هندسه ابزار، سرعت اسپیندل، سرعت پیشروی، عمق برش، استحکام نگهدارنده قطعه کار و غلظت مایع خنککننده همگی ممکن است بر وضعیت نهایی سطح تأثیر بگذارند، بنابراین عیبیابی باید بر اساس فرآیند ماشینکاری واقعی انجام شود.
دمای برش بیش از حد باعث تغییر رنگ سطح میشود
دمای برش بیش از حد یکی از دلایل اصلی سیاه شدن سطح در حین تراشکاری CNC است. وقتی سرعت اسپیندل خیلی زیاد باشد، سرعت نسبی بین ابزار و قطعه کار افزایش مییابد و ممکن است در یک دوره معین گرمای بیشتری تولید شود. اگر عمق برش زیاد و سرعت پیشروی بالا به طور همزمان استفاده شوند، بار برش روی ابزار بیشتر افزایش مییابد. برای فولاد ضد زنگ و برخی از فولادهای آلیاژی با رسانایی حرارتی نسبتاً ضعیف، احتمال تجمع گرمای برش در اطراف نوک ابزار و سطح قطعه کار بیشتر است و باعث افزایش سریع دمای محلی میشود.
- سرعت اسپیندل خیلی زیاد تنظیم شده است
- عمق برش بیش از حد است
- بار خوراک خیلی زیاد است
- اصطکاک بین ابزار و قطعه کار افزایش مییابد
- دمای سطح قطعه کار همچنان افزایش مییابد
- خنککننده نمیتواند گرما را به سرعت کافی از بین ببرد
- دمای بالای موضعی در ناحیه برش ایجاد میشود
هنگامی که تغییر رنگ آشکار سیاه یا آبی ظاهر میشود، سرعت برش را میتوان به طور مناسب با توجه به نیاز مواد و ابزار کاهش داد، در حالی که میتوان نرخ پیشروی و عمق برش را نیز تنظیم کرد. هدف، بازیابی شرایط برش پایدار است، نه اینکه صرفاً سرعت ماشینکاری را بیش از حد کاهش دهیم.
سایش ابزار باعث اصطکاک غیرطبیعی میشود
سایش ابزار به تدریج باعث میشود لبه برش تیزتر شود. عمل برش طبیعی لبه برش به طور فزایندهای تحت تأثیر فشار و اصطکاک قرار میگیرد. با پیشرفت سایش، ابزار برای برداشتن مواد به نیروی برش بیشتری نیاز دارد، در حالی که دمای برش نیز افزایش مییابد. این میتواند باعث ایجاد لکههای سیاه، سوختگی یا زبری غیرطبیعی سطح روی قطعه کار شود.
- ساییدگی قابل توجه پهلو
- تراشهها یا شکستگیهای کوچک در لبه برش
- بریدگیهای غیرطبیعی روی قطعهی درجشده
- لبهی توکار روی لبهی برش
- تغییرات محسوس در صدای برش
- کاهش تدریجی کیفیت سطح
- افزایش تنوع ابعادی
اگر سطح قطعه کار در ابتدای تولید طبیعی باشد اما پس از ماشینکاری مداوم به تدریج سیاه شود، عمر ناکافی ابزار باید به عنوان یک علت بالقوه در نظر گرفته شود. تولیدکنندگان میتوانند استانداردهای جایگزینی ابزار را بر اساس مقدار ماشینکاری، زمان برش و شرایط واقعی سایش تعیین کنند تا از استفاده بیش از حد ابزار جلوگیری شود.
خنککاری و روانکاری ناکافی
خنککننده در طول تراشکاری CNC، عملکردهای خنکسازی، روانکاری و حذف براده را فراهم میکند. اگر جریان خنککننده کافی نباشد، جهت نازل نادرست باشد، فشار پمپ کم باشد یا سیستم فیلتراسیون مسدود شده باشد، گرمای برش نمیتواند به طور موثر حذف شود و احتمال تغییر رنگ سطح را افزایش میدهد. خنککننده به ویژه در طول تولید دستهای مداوم، تراشکاری با سرعت بالا و ماشینکاری مواد دشوار برای برش اهمیت پیدا میکند.
- جریان ناکافی مایع خنک کننده
- نازل خیلی دور از منطقه برش قرار گرفته است
- غلظت نامناسب مایع خنک کننده
- کاهش فشار پمپ خنک کننده
- سیستم فیلتراسیون مسدود شده
- خطوط خنککننده آلوده
- مایع خنک کننده به طور دقیق به نوک ابزار نمی رسد
هنگام بررسی سیستم خنککننده، سطح مایع خنککننده، پمپ، لولهکشی، نازل، فیلتر و غلظت مایع خنککننده باید همگی بررسی شوند. رساندن دقیق مایع خنککننده به ناحیه تماس بین ابزار و قطعه کار میتواند کنترل گرما را به میزان قابل توجهی بهبود بخشد.
نحوه تنظیم پارامترهای برش تراش CNC
وقتی سیاه شدن سطح رخ میدهد، پارامترهای برش باید با توجه به جنس قطعه کار، جنس ابزار، هندسه ابزار و استحکام دستگاه تنظیم مجدد شوند. مواد مختلف دارای ویژگیهای حرارتی و برشی متفاوتی هستند، بنابراین فولاد ضد زنگ، فولاد آلیاژی، فولاد کربنی و آلیاژهای آلومینیوم نباید به طور خودکار از پارامترهای یکسان استفاده کنند. ماشینکاری خشن بیشتر بر راندمان حذف مواد و بار ابزار تمرکز دارد، در حالی که پرداختکاری بر دقت ابعادی، زبری سطح و کنترل تغییر شکل حرارتی تأکید دارد. در طول تنظیم پارامترها، اپراتورها باید شکل براده، بار اسپیندل، صدای برش و دمای ابزار را نیز مشاهده کنند. این شاخصها میتوانند به تعیین اینکه آیا شرایط برش به حالت پایدار بازگشته است یا خیر، کمک کنند.
سرعت برش را به طور مناسب کاهش دهید
سرعت برش تأثیر مستقیمی بر دمای ماشینکاری دارد. هنگامی که علائم سیاه یا آبی واضح روی قطعه کار ظاهر میشود، سرعت برش را میتوان در محدوده توصیه شده برای ابزار و ماده انتخاب شده کاهش داد. برای فولاد ضد زنگ و برخی آلیاژهای با استحکام بالا، سرعت برش بیش از حد میتواند به سرعت دمای نوک ابزار را افزایش داده و بارهای حرارتی بیشتری را بر لبه برش و پوشش تحمیل کند. پس از کاهش سرعت، باید راندمان ماشینکاری و کیفیت سطح کنترل شود تا از کاهش غیرضروری ظرفیت تولید جلوگیری شود.
نرخ تغذیه را به درستی تنظیم کنید
نرخ پیشروی بیش از حد، مقدار ماده برداشته شده توسط ابزار در واحد زمان را افزایش میدهد که میتواند نیروی برش و گرما را افزایش دهد. نرخ پیشروی بیش از حد پایین میتواند از برش مناسب جلوگیری کرده و سایش و فشردگی را افزایش دهد. نرخ پیشروی مناسب باید بر اساس مشخصات ابزار، شعاع نوک، سختی ماده و مرحله ماشینکاری انتخاب شود.
- حفظ بارهای برشی پایدار در طول عملیات خشنکاری
- کنترل بافت سطح در طول پرداخت نهایی
- از بارهای برشی آنی بیش از حد اجتناب کنید
- از نرخ تغذیه بیش از حد پایین که باعث افزایش سایش میشود، خودداری کنید.
- میزان پیشروی را با توجه به سایش ابزار تنظیم کنید
- حفظ تشکیل پایدار تراشه
نرخ پیشروی مناسب، ابزار را در شرایط برش مؤثر نگه میدارد و افزایش دمای ناشی از اصطکاک غیرطبیعی را کاهش میدهد.
عمق برش را به درستی کنترل کنید
عمق برش بیش از حد، بار ابزار را به طور قابل توجهی افزایش میدهد. این امر به ویژه زمانی مشکلساز است که برآمدگی ابزار زیاد باشد، استحکام قطعه کار کافی نباشد، یا قدرت دستگاه محدود باشد، زیرا ممکن است لرزش و دما افزایش یابد. هنگامی که سیاه شدن سطح رخ میدهد، میتوان مقادیر مجاز خشنکاری و پرداختکاری را دوباره طراحی کرد تا خشنکاری به طور موثر مواد را حذف کند و در عین حال مقدار مناسبی برای پرداختکاری باقی بگذارد. عمق برش پایدار و نسبتاً کم در طول پرداختکاری میتواند به کنترل نیروی برش و بهبود کیفیت سطح کمک کند.
تأثیر انتخاب ابزار بر کیفیت سطح تراشکاری CNC
ابزار برش مستقیماً با قطعه کار تماس دارد و جنس، پوشش، شعاع دماغه، زاویه براده، زاویه لقی و وضعیت لبه آن، همگی بر دمای برش و کیفیت سطح تأثیر میگذارند. برای فولاد، فولاد ضد زنگ، مس، آلیاژهای آلومینیوم و پلاستیکهای مهندسی، ابزارهای مختلفی مورد نیاز است. فولاد ضد زنگ به دلیل اینکه میتواند در حین ماشینکاری سخت شود، نیاز به توجه ویژه به چقرمگی ابزار و مقاومت در برابر لب پریدگی لبه دارد. آلیاژهای آلومینیوم عموماً به لبههای برش تیز و تخلیه کارآمد براده نیاز دارند، در حالی که مواد آلیاژی با سختی بالا به ابزارهایی با مقاومت سایشی قویتر و پوششهای مناسب نیاز دارند.
انتخاب مواد ابزار مناسب
ابزارهای کاربیدی معمولاً در تراشکاری CNC استفاده میشوند و گریدهای مختلفی از آنها با توجه به جنس قطعه کار انتخاب میشود. این ابزار باید مقاومت سایشی کافی را ارائه دهد و در عین حال چقرمگی کافی را برای جلوگیری از لبپریدگی در حین ماشینکاری حفظ کند. همچنین باید برآمدگی ابزار به حداقل برسد تا لرزش و انحراف ابزار کاهش یابد.
- با توجه به جنس قطعه کار، گرید ابزار مناسب را انتخاب کنید
- ابزارهای خشنکاری یا پرداختکاری را مطابق با الزامات ماشینکاری انتخاب کنید
- یک پوشش ابزار مناسب انتخاب کنید
- لبه برش تیز را حفظ کنید
- برآمدگی ابزار کنترل
- واشرهای فرسوده را به موقع تعویض کنید
- از استفاده از ابزارهای برش لب پریده خودداری کنید
پیکربندی مناسب ابزار، مقاومت برشی را کاهش داده و امکان برداشت روانتر مواد را فراهم میکند و به کاهش افزایش غیرطبیعی دما و خطر سیاه شدن سطح کمک میکند.
شعاع نوک ابزار و وضعیت لبه برش را بررسی کنید
شعاع دماغه ابزار بر نیروی برش، زبری سطح و استحکام ابزار تأثیر میگذارد. شعاع دماغه بیش از حد بزرگ ممکن است بار برش را افزایش دهد، در حالی که شعاع بیش از حد کوچک ممکن است استحکام لبه برش را کاهش دهد. اگر لبه برش حتی یک براده کوچک ایجاد کند، اصطکاک موضعی میتواند افزایش یابد و باعث ایجاد علائم ماشینکاری غیرطبیعی و تغییر رنگ شود. در طول تولید دستهای، وضعیت ابزار باید به طور منظم بررسی شود و فواصل تعویض مناسب باید بر اساس عملکرد واقعی ماشینکاری تعیین شود.
بهینهسازی سیستمهای خنککننده و تخلیه تراشه
خنکسازی و تخلیه براده برای کنترل دمای سطح در حین تراشکاری CNC بسیار مهم است. مایع خنککننده باید به طور مداوم و دقیق به ناحیه برش برسد، در حالی که برادههای تولید شده باید در اسرع وقت از قطعه کار خارج شوند. اگر برادهها برای مدت طولانی در اطراف نوک ابزار باقی بمانند، ممکن است برش ثانویه رخ دهد و باعث ایجاد خراش، لکههای سیاه و افزایش موضعی دما شود. کنترل مؤثر براده به ویژه هنگام ماشینکاری موادی مانند فولاد ضد زنگ و مس که تمایل به تولید برادههای بلند دارند، بسیار مهم است.
بهبود تحویل مایع خنک کننده
نازل خنککننده باید تا حد امکان نزدیک به محل برش قرار گیرد و زاویه پاشش آن با توجه به حرکت ابزار تنظیم شود. برای شیارهای عمیق، سوراخهای عمیق و پروفیلهای پیچیده، جریان خنککننده باید طوری تنظیم شود که ابزار یا برادهها مانع از مسدود شدن اسپری نشوند.
- فشار پمپ خنک کننده را بررسی کنید
- نازلهای خنککننده را تمیز کنید
- خطوط تأمین مایع خنککننده را بررسی کنید
- کنترل غلظت مایع خنک کننده
- سیستم فیلتراسیون را مرتباً تمیز کنید
- حفظ جریان مداوم خنککننده به ناحیه برش
- تنظیم جهت پاشش با توجه به هندسه قطعه کار
خنکسازی پایدار، دمای برش را کاهش میدهد، عمر ابزار را بهبود میبخشد و تغییر رنگ ناشی از گرمای بیش از حد را به حداقل میرساند.
بهبود کنترل تراشه
کنترل ضعیف براده میتواند منجر به گیر کردن ابزار و برش ثانویه شود. تشکیل براده را میتوان با انتخاب اینسرتهایی با هندسه مناسب برادهشکن و تنظیم سرعت پیشروی و عمق برش بهبود بخشید. هنگام ماشینکاری موادی که برادههای بلندی تولید میکنند، جریان خنککننده و سیستم تخلیه براده دستگاه باید با هم کار کنند تا برادهها به سرعت از ناحیه ماشینکاری خارج شوند.
تخلیه مؤثر براده، اصطکاک مکرر بین ابزار و قطعه کار را کاهش میدهد و در عین حال از خراشیدن برادهها روی سطوح از قبل ماشینکاری شده جلوگیری میکند. این امر به حفظ زبری و ظاهر پایدار سطح کمک میکند.
چگونه تشخیص دهیم که آیا سیاه شدن روی کیفیت قطعه تأثیر گذاشته است یا خیر
وجود لکه سیاه روی یک قطعه تراشیده شده با CNC به طور خودکار به این معنی نیست که قطعه باید اوراق شود. تغییر رنگ جزئی ممکن است ناشی از اکسیداسیون سطح، باقی ماندن مایع خنک کننده یا قرار گرفتن در معرض حرارت جزئی در حین ماشینکاری باشد. با این حال، لکههای سیاه آشکار همراه با سوختگی، تغییرات سختی، زبری غیرطبیعی یا انحرافات ابعادی نیاز به بازرسی بیشتر دارند. اینکه آیا یک قطعه قابل استفاده باقی میماند یا خیر، باید بر اساس الزامات نقشه، ویژگیهای مواد، وضعیت سطح و دادههای بازرسی واقعی تعیین شود، نه صرفاً ظاهر بصری.
بررسی زبری سطح
اگر ناحیه سیاه شده همچنین خراشهای واضح، علائم لرزش یا تغییرات در بافت ماشینکاری را نشان دهد، باید از دستگاه تست زبری سطح استفاده شود. سپس میتوان نتیجه اندازهگیری شده را با مقدار Ra مشخص شده در نقشه مهندسی مقایسه کرد تا مشخص شود که آیا سطح مطابق با استاندارد کیفیت مورد نیاز است یا خیر.
- زبری را در ناحیه سیاه شده اندازه گیری کنید
- با یک ناحیه ماشینکاری معمولی مقایسه کنید
- بررسی بافت ماشینکاری
- بررسی خراشهای سطحی
- علائم پچ پچ را بررسی کنید
- مشخص کنید که آیا علائم سوختگی وجود دارد یا خیر
اگر زبری در ناحیه سیاه شده به طور قابل توجهی بیشتر از ناحیه معمولی باشد، سایش ابزار، پارامترهای برش و شرایط خنک کاری باید بیشتر بررسی شوند.
بررسی دقت ابعادی و هندسی
دمای بالای ماشینکاری میتواند باعث تغییر شکل حرارتی شود و در موارد شدید، بر پایداری ابعادی تأثیر بگذارد. پس از ماشینکاری، ابعاد مهم مانند قطر خارجی، قطر داخلی، طول، گردی، هممرکزی و انحراف باید دوباره بررسی شوند. اگر تمام اندازهگیریها در محدوده تلرانسهای مشخص شده باقی بمانند و هیچ علامت سوختگی آشکاری وجود نداشته باشد، تغییر رنگ جزئی لزوماً بر عملکرد قطعه تأثیر نمیگذارد. قطعات با دقت بالا همچنان باید مطابق با الزامات مشتری ارزیابی شوند.
اقدامات پیشگیرانه برای سیاه شدن سطح تراشکاری CNC
کاهش سیاه شدن سطح نباید صرفاً به تمیز کردن یا پولیش پس از ماشینکاری بستگی داشته باشد. یک فرآیند ماشینکاری پایدار اهمیت بیشتری دارد. تولیدکنندگان میتوانند پایگاههای داده پارامترهای ماشینکاری را برای مواد مختلف ایجاد کنند و سرعت اسپیندل، نرخ پیشروی، عمق برش، مدل ابزار، روش خنککاری و عمر واقعی ابزار را ثبت کنند. در طول تولید دستهای، بازرسی قطعه اول و نمونهبرداری در حین فرآیند میتواند تغییرات رنگ سطح را قبل از اینکه مشکل گسترده شود، شناسایی کند. نگهداری ماشین نیز به همان اندازه مهم است زیرا میزان کارکرد اسپیندل، فشار پمپ خنککننده، دقت سیستم ابزار و استحکام نگهدارنده ابزار همگی میتوانند بر شرایط ماشینکاری نهایی تأثیر بگذارند.

پارامترهای ماشینکاری استاندارد را تعیین کنید
مواد مختلف به پارامترهای برش متناظر نیاز دارند. پارامترهای مورد استفاده برای فولاد کربنی معمولی نباید مستقیماً برای فولاد ضد زنگ یا آلیاژهای با استحکام بالا اعمال شوند. مهندسان فرآیند میتوانند محدوده پارامترهای استاندارد را بر اساس دادههای تولید تعیین کرده و به طور مداوم آنها را از طریق تجربه طولانی مدت تولید بهینه کنند.
- ایجاد پایگاه داده پارامترهای ماشینکاری مواد
- پارامترهای تولید پایدار را ثبت کنید
- ثبت زمان استفاده از ابزار
- شرایط سیاه شدن غیرطبیعی را ثبت کنید
- ثبت میزان مصرف و وضعیت مایع خنککننده
- پارامترهای فرآیند را به طور منظم بهینه کنید
- ایجاد رویههای عملیاتی استاندارد
یک پایگاه داده پارامتر پایدار، برش آزمایشی مکرر را کاهش میدهد، کارایی راهاندازی قطعات جدید را بهبود میبخشد و به اپراتورها کمک میکند تا به سرعت شرایط ماشینکاری مناسب را شناسایی کنند.
مدیریت عمر ابزار را برقرار کنید
ابزارها باید پس از رسیدن به عمر مفید معقول خود، بازرسی و تعویض شوند. تعویض نباید تا زمانی که قطعه سیاهشدگی یا انحرافات ابعادی پیدا کند، به تعویق بیفتد. تولیدکنندگان میتوانند تعداد قطعات ماشینکاری شده توسط هر ابزار، زمان ماشینکاری و شرایط سایش را ثبت کنند تا استانداردهای جایگزینی مناسب را برای مواد مختلف تعیین کنند. برای قطعات با ارزش بالا، سیستمهای نظارت بر ابزار نیز میتوانند برای ردیابی بار اسپیندل و شرایط برش استفاده شوند و در صورت بروز شرایط غیرعادی ابزار، هشدارهای اولیه را فراهم کنند.
تقویت تعمیر و نگهداری ماشین آلات CNC
اسپیندل، مسیرهای هدایت، پیچهای ساچمهای، پمپ خنککننده، سیستم روانکاری و تجهیزات نگهدارنده کار، همگی بر کیفیت تراشکاری CNC تأثیر میگذارند. میزان غیرعادی کارکرد اسپیندل میتواند باعث برش ناپایدار شود، در حالی که فشار ناکافی پمپ خنککننده میتواند دمای برش را افزایش دهد. استحکام ناکافی نگهدارنده کار نیز میتواند منجر به لرزش شود. نگهداری و بازرسی منظم اجزای حیاتی به حفظ دقت پایدار دستگاه و کاهش سیاهشدگی سطح ناشی از تغییرات در وضعیت دستگاه کمک میکند.
سیاه شدن سطح تراشکاری CNC معمولاً با دمای برش، سایش ابزار، خنککاری و روانکاری، تخلیه براده و پارامترهای ماشینکاری مرتبط است. هنگامی که تغییر رنگ سیاه، آبی یا سایر موارد غیرطبیعی ظاهر میشود، علت آن باید با توجه به محل تغییر رنگ، بافت ماشینکاری، وضعیت براده و زمان تولید بررسی شود. تنظیمات مناسب در سرعت برش، نرخ پیشروی و عمق برش میتواند گرمای بیش از حد را کاهش دهد. انتخاب ابزارهای مناسب برای جنس قطعه کار میتواند مقاومت برشی و سایش ابزار را کاهش دهد. بهبود تحویل مایع خنککننده و تخلیه براده، ناحیه برش را پایدارتر نگه میدارد. زبری سطح، دقت ابعادی و بازرسیهای تلرانس هندسی میتوانند تعیین کنند که آیا تغییر رنگ بر کیفیت قطعه تأثیر گذاشته است یا خیر. برای تولید تراشکاری CNC دستهای، پارامترهای استاندارد ماشینکاری، مدیریت عمر ابزار، نگهداری سیستم خنککننده و نگهداری دستگاه میتوانند به طور مؤثر سیاه شدن سطح را کاهش داده و در عین حال کیفیت سطح، ثبات ابعادی و پایداری کلی تولید را بهبود بخشند.















