
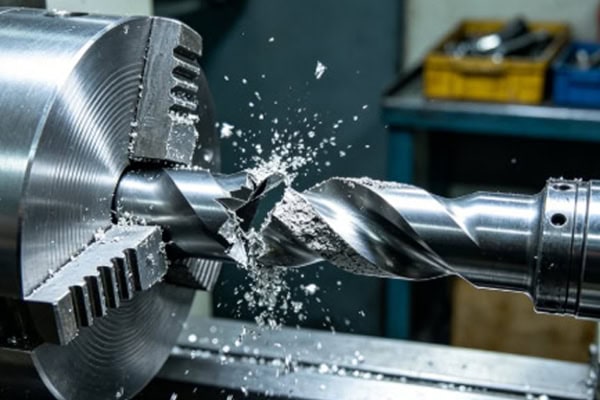
لب پریدگی ابزار یک مشکل رایج در طول عملیات تراشکاری است. هنگامی که یک ابزار برشی لب پر میشود، میتواند بر دقت ماشینکاری، پرداخت سطح و حتی باعث ناپایداری تجهیزات شود. در محیطهای تولید پرسرعت و مداوم، لب پریدگی ابزار همچنین میتواند راندمان کلی ماشینکاری را کاهش دهد.
عوامل زیادی میتوانند باعث لبپریدگی ابزار شوند، از جمله پارامترهای برش نامناسب، انتخاب نادرست مواد ابزار، لرزش دستگاه و خنکسازی ناکافی. تنها با شناسایی علت خاص و انجام تنظیمات هدفمند، تولیدکنندگان میتوانند آسیب ابزار را کاهش داده و پایداری ماشینکاری را بهبود بخشند.
علل اصلی لب پریدگی ابزار
لب پریدگی ابزار معمولاً زمانی رخ میدهد که بارهای برشی به طور ناگهانی تغییر کنند. هنگامی که لبه برشی نیروهای ضربهای فراتر از حد مجاز ماده را تجربه میکند، ترکها میتوانند تشکیل شوند و به تدریج گسترش یابند تا لب پریدگی رخ دهد. محیطهای مختلف ماشینکاری ممکن است علل مختلفی از لب پریدگی ایجاد کنند، بنابراین مشکل باید بر اساس شرایط واقعی ماشینکاری تجزیه و تحلیل شود. پارامترهای برش، خواص مواد قطعه کار و ساختار ابزار، همگی به طور مستقیم بر عمر ابزار تأثیر میگذارند. اگر دستگاه برای مدت طولانی تحت بار زیاد کار کند در حالی که پارامترها ناپایدار باقی بمانند، لبه برشی نوسانات تنش مداوم را تجربه میکند و خطر لب پریدگی را افزایش میدهد.
تنظیمات نادرست پارامترهای برش
پارامترهای برش مستقیماً بر بار ابزار و توزیع گرمای برش تأثیر میگذارند. اگر تنظیمات پارامترها از ظرفیت ابزار فراتر رود، لبه برش میتواند آسیب ببیند. در محیطهای ماشینکاری با سرعت بالا، سرعت اسپیندل، نرخ پیشروی و عمق برش باید به درستی متعادل باقی بمانند. تنظیمات تهاجمی میتوانند به سرعت دمای ابزار را افزایش داده و نیروی ضربه مداوم ایجاد کنند و در نهایت باعث ترک یا شکستگی در لبه برش شوند.
- نرخ پیشروی بیش از حد، ضربه برش را افزایش میدهد
- عمق برش بیش از حد، بار لبه را افزایش میدهد
- سرعت بالای اسپیندل باعث افزایش سریع دما میشود
- خنککاری ناکافی در حین ماشینکاری با سرعت بالا
- تغییرات ناگهانی پارامترها باعث ایجاد تنش ضربهای میشود
- استفاده از پارامترهای یکسان برای خشنکاری و پرداخت نهایی
تنظیمات نامناسب پارامترها، ابزار را برای مدت طولانی تحت بار زیاد نگه میدارد، که باعث تسریع سایش و افزایش احتمال لبپریدگی میشود.
عدم تطابق بین جنس ابزار و جنس قطعه کار
جنسهای مختلف قطعه کار به انواع مختلفی از ابزارهای برش نیاز دارند. اگر ابزار فاقد سختی، چقرمگی یا مقاومت حرارتی کافی باشد، ممکن است در برابر شرایط برش دشوار مقاومت نکند. در حین ماشینکاری مواد با سختی بالا، مقاومت سایشی ضعیف میتواند به سرعت به لبه برش آسیب برساند. برخی از مواد همچنین لبههای انباشته یا ضربات برشی منقطع ایجاد میکنند که خطر لبپریدگی ابزار را بیشتر میکند.
- مقاومت سایشی ناکافی هنگام ماشینکاری مواد سخت
- ماشینکاری فولاد ضد زنگ ممکن است لبههای انباشته ایجاد کند
- ماشینکاری چدن نیروهای ضربهای قوی ایجاد میکند
- پوشش ابزار برای شرایط برش نامناسب است
- زاویه لبه ابزار با مشخصات ماده مطابقت ندارد
- چقرمگی ناکافی ممکن است منجر به ترک خوردگی شود
تطابق ضعیف بین ابزار و جنس قطعه کار، فشار برش روی لبه را افزایش داده و خطر لب پریدگی را بالا میبرد.
تأثیر پایداری ماشین بر عمر ابزار
پایداری ماشین ارتباط نزدیکی با عمر ابزار دارد. حتی ابزارهای با کارایی بالا نیز ممکن است در صورت عدم استحکام یا مشکلات ارتعاشی ماشین، مرتباً لبپر شوند. در حین ماشینکاری، پایداری اسپیندل، دقت گیرهبندی و استحکام ساختار ماشین، همگی بر شرایط برش تأثیر میگذارند. هنگامی که ارتعاش یا انحراف رخ میدهد، نیروهای برشی به طور مداوم در نوسان هستند و ابزار را در یک محیط تنش ناپایدار قرار میدهند که در نهایت به لبه برش آسیب میرساند.
لرزش اسپیندل و ضربه برش
اگر اسپیندل در حین کار با سرعت بالا دچار لغزش یا لرزش شود، نیروهای برشی ناپایدار میشوند و ابزار بارهای ضربهای مکرری را دریافت میکند. در طول چرخههای طولانی و مداوم ماشینکاری، لرزش جمع میشود و به تدریج ترکهای کوچکی در امتداد لبه برش ایجاد میکند. هنگامی که این ترکها گسترش مییابند، ممکن است لبپریدگی یا حتی شکستگی ابزار رخ دهد.
- یاتاقانهای اسپیندل فرسوده، لرزش را افزایش میدهند
- تعادل دینامیکی ضعیف در حین ماشینکاری با سرعت بالا
- بیرون زدگی بیش از حد ابزار، استحکام را کاهش میدهد
- بستن ضعیف قطعه کار باعث حرکت میشود
- برش منقطع، تأثیر دورهای ایجاد میکند
- نوسان نیروی برش باعث ایجاد رزونانس میشود
ارتعاش طولانی مدت میتواند باعث ایجاد ترکهای ناشی از خستگی در ابزار شده و در نهایت منجر به لبپریدگی یا شکستگی شود.
خطاهای نصب و بستن ابزار
کیفیت نصب ابزار مستقیماً بر پایداری برش تأثیر میگذارد. ساختارهای گیره ناپایدار ممکن است باعث جابجایی ابزار و تنش غیرطبیعی شوند. در برخی از محیطهای ماشینکاری، توجه ناکافی به تمیزی محل قرارگیری ابزار و دقت قفل شدن، امکان حرکات کوچک ابزار را در حین ماشینکاری با سرعت بالا فراهم میکند. اگرچه این حرکات فوراً آشکار نمیشوند، اما به تدریج سایش لبه را با گذشت زمان افزایش میدهند.
- ابزار به طور کامل روی نگهدارنده قرار نگرفته است
- نیروی قفل ناکافی باعث ایجاد حرکت ریز میشود
- انحراف از مرکز نگهدارنده ابزار بر مسیر برش تأثیر میگذارد
- بیرون زدگی بیش از حد ابزار
- زاویه نصب نادرست اینسرت
- نشیمنگاههای ابزار فرسوده، دقت موقعیتیابی را کاهش میدهند
ساختارهای گیره پایدار، لرزش و هرزگردی را کاهش میدهند و پایداری ابزار و عمر مفید آن را بهبود میبخشند.
چگونه خطر لب پریدگی ابزار در تراشکاری را کاهش دهیم
کاهش برادهبرداری ابزار نیازمند بهینهسازی پارامترهای برش، مدیریت ابزار و شرایط ماشینکاری است تا برش در طول فرآیند پایدار بماند. تراشکاری مدرن به طور فزایندهای بر اتوماسیون و کنترل مبتنی بر داده تأکید دارد. با بهینهسازی ریتم ماشینکاری، تنظیم مسیرهای برش و بهبود شرایط خنککاری، تولیدکنندگان میتوانند نوسانات نیرو را به طور قابل توجهی کاهش داده و عمر ابزار را افزایش دهند.
بهینه سازی پارامترهای برش
پارامترهای ماشینکاری باید با جنس قطعه کار و عملکرد ابزار مطابقت داشته باشند تا از بارگذاری بیش از حد ابزار جلوگیری شود. مواد مختلف، ویژگیهای حرارتی برش متفاوتی ایجاد میکنند، بنابراین سرعت اسپیندل و نرخ پیشروی باید به صورت پویا مطابق با شرایط واقعی ماشینکاری تنظیم شوند.
- تنظیم سرعت برش بر اساس سختی مواد
- کنترل نرخ پیشروی برای کاهش ضربه برش
- برای کاهش فشار لبه، از برش لایهای استفاده کنید
- پارامترهای جداگانه خشنکاری و پرداختکاری
- از شتاب و کاهش سرعت ناگهانی خودداری کنید
- کاهش عمق برش در ماشینکاری با سرعت بالا
تنظیمات پارامتر منطقی، نوسان نیروی برش را کاهش داده و پایداری ابزار را بهبود میبخشد.
بهبود خنککنندگی و روانکاری
گرمای بیش از حد برش، استحکام ابزار را کاهش داده و گسترش ترک را تسریع میکند، و سیستمهای خنککننده را برای جلوگیری از لبپریدگی بسیار مهم میکند. خنککننده مؤثر نه تنها دمای لبه را کاهش میدهد، بلکه اصطکاک را نیز کاهش داده و پایداری برش را بهبود میبخشد. در محیطهای ماشینکاری با سرعت بالا، سیستمهای خنککننده فشار بالا برای افزایش عمر ابزار ضروری شدهاند.
- استفاده از خنککننده فشار بالا برای بهبود اتلاف گرما
- اطمینان حاصل کنید که مایع خنک کننده ناحیه لبه برش را پوشانده است
- بهبود روانکاری برای کاهش اصطکاک
- جلوگیری از تجمع گرمای متمرکز
- جریان مایع خنک کننده را مرتباً بررسی کنید
- از انسدادی که بر عملکرد خنککننده تأثیر میگذارد، جلوگیری کنید
شرایط خنکسازی پایدار، ترکخوردگی حرارتی را کاهش داده و عمر مفید ابزار را افزایش میدهد.
نقش سیستمهای نظارت خودکار در حفاظت از ابزار
با توسعه تولید هوشمند، اکنون ماشینهای تراشکاری بیشتری از سیستمهای نظارت خودکار برای تجزیه و تحلیل شرایط ابزار در زمان واقعی استفاده میکنند و به شناسایی ناهنجاریها قبل از وقوع لبپریدگی ناگهانی ابزار کمک میکنند. حسگرها و سیستمهای تجزیه و تحلیل دادهها، تغییرات بار، ارتعاش و دما را در طول فرآیند ماشینکاری رصد میکنند و شرایط ابزار را شفافتر و قابل کنترلتر میکنند.
فناوری پایش وضعیت ابزار
این سیستم دادههای ماشینکاری را از طریق حسگرها جمعآوری کرده و سایش ابزار و شرایط غیرعادی را شناسایی میکند. با تجزیه و تحلیل فرکانس ارتعاش و نوسانات بار اسپیندل، میتوان سایش غیرعادی ابزار را قبل از رسیدن ابزار به شرایط خرابی تشخیص داد.
- نظارت بر تغییرات ارتعاش در زمان واقعی
- تحلیل نوسان بار اسپیندل
- تشخیص شرایط دمایی ابزار
- تشخیص صدای برش غیرطبیعی
- نظارت بر تغییرات نیروی برش
- ارزیابی روند سایش ابزار
سیستمهای نظارت هوشمند میتوانند شرایط غیرعادی را زود تشخیص داده و از خرابیهای غیرمنتظره جلوگیری کنند.
تعویض خودکار ابزار و مدیریت طول عمر
سیستمهای خودکار میتوانند عمر ابزار را پیشبینی و مدیریت کنند و قبل از رسیدن به محدودیتهای سایش بحرانی، ابزارها را جایگزین کنند. پایگاههای داده عمر ابزار، زمان ماشینکاری و شرایط عملیاتی را ثبت میکنند و مدلهای پیشبینی عمر دقیقتری را امکانپذیر میسازند و خطاهای قضاوت انسانی را کاهش میدهند.
- ایجاد پایگاه داده عمر ابزار
- ثبت خودکار زمان ماشینکاری
- پیشبینی عمر باقیمانده ابزار
- تغییر خودکار به ابزارهای پشتیبانگیری
- کاهش خطاهای قضاوت انسانی
- بهبود پایداری ماشینکاری پیوسته
مدیریت عمر ابزار، تداوم ماشینکاری را بهبود میبخشد و در عین حال خطر آسیب ابزار را کاهش میدهد.
جابجایی صحیح پس از براده برداری ابزار
پس از وقوع برادهبرداری ابزار، ماشینکاری باید فوراً متوقف شود تا از تلفات بیشتر جلوگیری شود. پارامترهای برش، شرایط خنککننده و ارتعاش دستگاه باید قبل از شروع مجدد تولید بررسی شوند.
با بهینهسازی پارامترهای ماشینکاری، بهبود پایداری دستگاه و تقویت مدیریت ابزار، تولیدکنندگان میتوانند به طور مؤثر مشکلات برادهبرداری ابزار را کاهش داده و عملیات تراشکاری را با ثباتتر حفظ کنند.















