
لبه پخ خورده، سطحی صاف و زاویهدار است که با بریدن گوشه تیز از یک قطعه ایجاد میشود. در ساخت و تولید، از پخ زدن برای ایمنتر کردن لبهها، مونتاژ آسانتر، کاهش احتمال لبپریدگی و مناسبتر کردن آنها برای پرداخت یا تماس عملکردی استفاده میشود.
در این راهنما، ما توضیح میدهیم که لبه پخدار چیست، معنای پخ در مهندسی چیست، و لبههای پخدار چه تفاوتی با لبههای گوشهدار، اریب و لبههای گرد دارند.
لبه پخ خورده چیست؟
لبه پخدار، برشی زاویهدار بین دو سطح یک قطعه است که معمولاً یک گوشه تیز ۹۰ درجه را با یک سطح شیبدار مسطح جایگزین میکند. این نوع لبه معمولاً در قطعات فلزی، پلاستیکی، سنگی، سرامیکی و کامپوزیتی برای بهبود ایمنی، مونتاژ و دوام لبه استفاده میشود.
پخ میتواند در لبههای خارجی، دهانههای سوراخ، شیارها، رزوهها، جیبها و گوشههای قطعه ظاهر شود. در نقشههای مهندسی، پخها اغلب با زاویه و فاصله، مانند ۱ میلیمتر × ۴۵ درجه، یا با دو بعد خطی بسته به استانداردهای نقشه تعریف میشوند.
سادهترین راه برای درک لبه پخدار این است: سازنده به جای ایجاد یک گوشه تیز، یک بخش مورب کوچک را حذف میکند. این سطح زاویهدار به قطعه کمک میکند تا تمیزتر به نظر برسد، احساس امنیت بیشتری داشته باشد و در طول مونتاژ بهتر کار کند.
شکل، زاویه و ابعاد لبه پخ
لبه پخ معمولاً دارای شکل شیبدار مستقیم، زاویه مشخص و اندازه کنترلشده است. رایجترین زاویه پخ ۴۵ درجه است، اما بسته به مونتاژ، فاصله، دسترسی به ابزار و عملکرد طراحی، میتوان از زوایای دیگری مانند ۳۰ درجه یا ۶۰ درجه نیز استفاده کرد.
ابعاد پخ معمولاً در نقشهها به صورت فاصله و زاویه نشان داده میشود. برای مثال، "C1" ممکن است نشان دهنده پخ 1 میلیمتری باشد، در حالی که "1 × 45°" به معنای پخ 1 میلیمتری با زاویه 45 درجه است. برخی از نقشهها ممکن است پخ را با دو فاصله خطی تعریف کنند.
نحوه خواندن ابعاد پخ به استاندارد نقشه و قالب یادداشت بستگی دارد. مهندسان باید تأیید کنند که آیا این ابعاد، عرض، عمق، زاویه پخ یا هر دو پایه سطح زاویهدار را کنترل میکند، به خصوص زمانی که پخ بر تناسب یا مونتاژ تأثیر میگذارد.
چرا از لبههای پخدار استفاده میشود؟
لبههای پخدار برای بهبود ایمنی، مونتاژ، دوام، محافظت از لبهها، ظاهر و کیفیت تولید استفاده میشوند. آنها گوشههای تیز را حذف کرده و انتقالهای کنترلشدهای ایجاد میکنند که جابجایی و استفاده از قطعات را آسانتر میکند.
بهبود ایمنی و راحتی در جابجایی
لبههای پخدار با حذف گوشههای تیز که میتوانند دست را ببرند، به بستهبندی آسیب بزنند یا قطعات مجاور را خراش دهند، ایمنی را بهبود میبخشند. این یکی از رایجترین دلایل اضافه کردن پخ به قطعات ماشینکاری شده است.
در قطعات قابل جابجایی، حتی یک شکستگی کوچک در لبه میتواند راحتی را بهبود بخشد. گوشههای تیز فلزی یا پلاستیکی ممکن است زبر به نظر برسند، در حالی که یک پخ، انتقال تمیزتر و ایمنتری را فراهم میکند.
برای قطعات صنعتی، ایمنی فقط مربوط به کاربران نیست. پخها همچنین احتمال آسیب لبهها را در حین حمل و نقل، مونتاژ، نگهداری و نصب تجهیزات کاهش میدهند.
سادهسازی مونتاژ و نصب
لبههای پخدار با کمک به ترازبندی، ورود و قرارگیری روانتر قطعات، مونتاژ را ساده میکنند. یک پخ در اطراف یک سوراخ میتواند پیچها، پینها، شفتها یا بستها را بدون گیر کردن به لبه تیز، در موقعیت مناسب هدایت کند.
در مونتاژهای دقیق، پخها میتوانند تداخل بین قطعات جفتشده را کاهش دهند. به عنوان مثال، شفتی که وارد یک سوراخ میشود یا پینی که وارد یک سوراخ میشود، ممکن است با پخ زدن دهانه سوراخ، مونتاژ مطمئنتری داشته باشد.
پخها همچنین در مونتاژ دستی کمک میکنند. وقتی لبههای اتصال به طور واضح طراحی شوند، اپراتورها میتوانند قطعات را سریعتر نصب کنند، به خصوص در تولید تکراری یا فضاهای مونتاژ تنگ.
کاهش لب پریدگی و آسیب لبهها
لبههای پخدار با حذف گوشههای تیز و شکننده از قطعه، لبپریدگی و آسیب را کاهش میدهند. گوشههای تیز در حین ماشینکاری، جابجایی یا سرویس، احتمال ترک خوردن، شکستن، فرورفتگی یا لبپریدگی بیشتری دارند.
این امر برای فلزات، پلاستیکها، سنگ، سرامیکها و مواد شکننده مهم است. یک پخ کنترلشده میتواند از لبه محافظت کند و قطعه را در نواحی تماسی یا ضربهپذیر بادوامتر سازد.
برای قطعات ماشینکاری شده با CNC، پخها همچنین به از بین بردن پلیسههای باقی مانده از سوراخکاری، فرزکاری یا تراشکاری کمک میکنند. یک لبه پخ خورده تمیز، کیفیت قطعه را بهبود میبخشد و نیاز به پرداخت دستی اضافی را کاهش میدهد.
بهبود دوام و توزیع تنش
لبههای پخدار میتوانند با کاهش نقاط ضعف لبههای تیز و کمک به مقاومت قطعه در برابر آسیبهای موضعی، دوام را بهبود بخشند. با این حال، برای توزیع تنشهای عمده، یک فیلت اغلب بهتر از یک پخ است زیرا شعاع گرد، تمرکز تنش را به طور هموارتری کاهش میدهد.
پخها هنوز هم در مواردی که دغدغه اصلی محافظت از لبهها، تناسب مونتاژ یا حذف پلیسه است، مفید هستند. آنها میتوانند خیزشهای جزئی تنش را کاهش داده و از ترک خوردن گوشهها در حین جابجایی جلوگیری کنند.
برای قطعات با بارگذاری بالا، مهندسان نباید فقط به پخها تکیه کنند. مسیرهای بار بحرانی، نواحی خستگی و گوشههای داخلی ممکن است به فیلت، شعاع یا سایر بهبودهای طراحی ساختاری نیاز داشته باشند.
بهبود ظاهر و کیفیت نهایی
لبههای پخدار با ایجاد ظاهری تمیز، هدفمند و حرفهای در قطعات، ظاهر آنها را بهبود میبخشند. قطعهای با پخهای کنترلشده اغلب کاملتر از قطعهای با لبههای تیز خام به نظر میرسد.
پخها همچنین با آسانتر کردن پوششدهی، آنودایز کردن، صیقل دادن، سندبلاست یا پلیسهگیری لبهها، کیفیت پرداخت را بهبود میبخشند. گوشههای تیز ممکن است دارای پلیسه یا نقص پوشش باشند، در حالی که لبههای پخدار به طور یکنواختتر پرداخت میشوند.
برای قطعات قابل مشاهده، اندازه پخ باید در سراسر قطعه ثابت باشد. عرض پخ ناهموار میتواند باعث شود قطعهای که در غیر این صورت دقیق است، بد ساخته شده به نظر برسد.
انواع رایج پخ زنی
انواع رایج پخزنی شامل پخهای C شکل، پخهای R شکل، پخهای سوراخدار، پخهای رزوهدار، پخهای لبه خارجی و پخهای گوشه داخلی است. هر نوع عملکرد متفاوتی در ساخت و مونتاژ دارد.

C-چمفر
پخ C شکل، پخی با زاویه مستقیم است که معمولاً با اندازه و زاویه تعریف میشود. این نوع پخ یکی از رایجترین انواع پخ در ماشینکاری CNC و نقشههای مهندسی است.
برای مثال، C1 یا 1 × 45° نشان دهنده یک پخ کوچک و مسطح در امتداد لبه است. این نوع پخ معمولاً برای لبههای خارجی، دهانههای سوراخ، شیارها و گوشههای ماشینکاری شده استفاده میشود.
پخهای C شکل به دلیل سهولت در ماشینکاری، بازرسی و تکرار عملیات، کاربردی هستند. آنها برای اکثر الزامات استاندارد برش لبه و مونتاژ اولیه مناسب هستند.
پخ R
پخ R یک روش پرداخت لبه گرد است که به جای برش صاف مستقیم از یک شعاع استفاده میکند. اگرچه گاهی اوقات در بحثهای کلی با پخ زدن گروهبندی میشود، اما به لبه فیلت یا شعاعی نزدیکتر است.
پخهای R شکل زمانی مفید هستند که برای راحتی لمس، کاهش تنش، جریان یا ظاهر، به یک انتقال نرمتر نیاز باشد. این پخها در محصولات مصرفی، محفظههای دستگاههای پزشکی، قطعات قالبگیری شده و قطعاتی که نیاز به جابجایی نرم دارند، رایج هستند.
در مقایسه با پخ C، پخ R ممکن است به ابزار یا مسیرهای ابزار متفاوتی نیاز داشته باشد. همچنین در صورت نیاز به شعاع دقیق، میتواند زمان ماشینکاری را افزایش دهد.
سوراخ چمفر
پخ سوراخ، لبهای زاویهدار در اطراف دهانه سوراخ است. این پخ به از بین بردن پلیسهها، بهبود ورود بست، هدایت پینها یا شفتها و محافظت از لبه سوراخ در برابر آسیب کمک میکند.
سوراخ پخدار در قطعات سوراخکاری شده، سوراخکاری شده، برقوکاری شده یا قلاویزکاری شده رایج است. این نوع سوراخکاری به ویژه زمانی مفید است که پیچها، پینهای رولپلاک، شفتها یا یاتاقانها نیاز به ورود روان به سوراخ داشته باشند.
پخهای سوراخ باید به دقت کنترل شوند، به خصوص زمانی که بر سطوح نشیمنگاه یا عملکردهای شبیه به کانترسنک تأثیر میگذارند. اگر پخ خیلی بزرگ باشد، ممکن است سطح تماس را کاهش داده یا لبه اطراف را ضعیف کند.
پخ رزوه
پخ رزوه، ورودی زاویهداری در ابتدای سوراخ رزوهدار یا شفت رزوهدار است. این پخ به شروع روان پیچها کمک میکند و خطر رزوه شدن متقاطع یا آسیب دیدن رزوهها را کاهش میدهد.
پخهای رزوه در سوراخهای شیاردار، شفتهای رزوهدار، مهرهها، اینسرتها و اجزای بستها رایج هستند. آنها همچنین سرعت مونتاژ را بهبود میبخشند و سایش را در طول بستن مکرر کاهش میدهند.
برای اجزای رزوهدار دقیق، پخ باید به اندازه کافی بزرگ باشد تا بست را هدایت کند، اما نه آنقدر بزرگ که درگیری بیش از حد رزوه را از بین ببرد.
پخ لبه خارجی
پخ لبه خارجی، برشی زاویهدار در امتداد لبه خارجی یک قطعه است. این نوع پخ معمولاً برای حذف گوشههای تیز، بهبود ایمنی در جابجایی و ایجاد ظاهری تمیزتر استفاده میشود.
پخهای لبه خارجی روی صفحات، براکتها، محفظهها، بلوکها، پوششها، فیکسچرها و اجزای ماشینکاری شده با CNC سفارشی یافت میشوند. آنها را میتوان با فرزکاری، تراشکاری، سنگزنی، فرزکاری یا پرداخت دستی اعمال کرد.
اندازه پخ باید با عملکرد قطعه مطابقت داشته باشد. یک شکست لبه کوچک ممکن است برای ایمنی کافی باشد، در حالی که ممکن است برای ایجاد فاصله بین قطعات و طراحی بصری، پخ بزرگتری مورد نیاز باشد.
پخ گوشه داخلی
پخ گوشه داخلی، لبهای زاویهدار درون یک حفره، شیار، فرورفتگی یا یک ویژگی داخلی است. این پخ میتواند دسترسی به ابزار را بهبود بخشد، پلیسهها را کاهش دهد و به جفت شدن راحتتر قطعات کمک کند.
پخ زدن داخلی دشوارتر از پخ زدن خارجی است زیرا دسترسی به ابزار ممکن است محدود باشد. گوشههای داخلی کوچک ممکن است به برشدهندههای مخصوص، ابزارهای کوچکتر یا مسیرهای ابزار اضافی نیاز داشته باشند.
هنگام طراحی پخهای داخلی، مهندسان باید دسترسی ابزار برش، قطر ابزار، ضخامت دیواره و دسترسی بازرسی را در نظر بگیرند. پخهای داخلی بیش از حد پیچیده میتوانند به سرعت هزینه را افزایش دهند.
چگونه یک لبه پخدار بسازیم?
لبه پخ خورده را میتوان با فرزکاری CNC، تراشکاری، سوراخکاری، سنگزنی، فرزکاری دستی یا ابزارهای پرداخت کاری ایجاد کرد. بهترین روش به جنس، هندسه، اندازه پخ، تلرانس و حجم تولید بستگی دارد.
فرز CNC
پخهای فرزکاری CNC با استفاده از فرز پخزن، مته نقطهای، مسیر ابزار فرز انگشتی یا برش زاویهدار برای برش یک سطح شیبدار کنترلشده در امتداد یک لبه ساخته میشوند. این روش برای صفحات، براکتها، محفظهها، حفرهها، شیارها و قطعات پیچیده ماشینکاریشده رایج است.
فرزکاری انعطافپذیر است زیرا میتوان پخها را به بسیاری از ویژگیهای قطعه در یک مرحله اضافه کرد. برنامههای CNC میتوانند عرض، عمق و زاویه پخ را به طور مکرر در چندین قطعه کنترل کنند.
برای پخهای دقیق، استراتژی مسیر ابزار اهمیت دارد. میزان انحراف ابزار، سایش ابزار برشی، سرعت پیشروی، تثبیت قطعه و سختی مواد، همگی بر کیفیت نهایی پخ تأثیر میگذارند.
تراش CNC
پخهای تراشکاری با تراشیدن یک لبه زاویهدار روی یک قطعه استوانهای روی دستگاه تراش ساخته میشوند. این کار برای شفتها، بوشها، فاصلهدهندهها، غلافها، پینها، غلتکها و محفظههای گرد رایج است.
یک پخ تراشی میتواند به قرار گرفتن قطعات در سوراخها کمک کند، لبههای تیز را کاهش دهد، مونتاژ را بهبود بخشد و از ویژگیهای رزوهدار یا استوانهای محافظت کند. میتوان آن را با ابزار تراشکاری، ابزار شیارزنی یا ابزار فرمدهی برش داد.
برای قطعات تراشیده شده، میزان پخزنی به هندسه ابزار، تنظیمات دستگاه، استحکام قطعه و پارامترهای برش بستگی دارد. پخهای کوچک اغلب در دو انتهای قطعات گرد برای ایمنی و مونتاژ اضافه میشوند.
حفاری و سوراخکاری
سوراخکاری و پخ زنی سوراخ، ورودیهای زاویهداری را در اطراف سوراخهای سوراخکاری شده، قلاویزکاری شده یا سوراخکاری شده ایجاد میکند. این فرآیند ممکن است از یک ابزار پخزنی، مته نقطهای یا ابزار پخزنی جلو و عقب اختصاصی استفاده کند.
پخ زدن سوراخ مهم است زیرا سوراخکاری اغلب باعث ایجاد پلیسه در دهانه سوراخ میشود. پخ زدن این پلیسهها را از بین میبرد و به ورود روانتر پیچها، پینها یا شفتها کمک میکند.
برای سوراخهای سرتاسری، هر دو لبه جلویی و پشتی ممکن است نیاز به پخزنی داشته باشند. پخزنی از پشت میتواند به ابزارهای خاص یا عملیات ثانویه نیاز داشته باشد اگر قطعه به راحتی برگردانده نشود.
پلیسهگیری و پرداخت دستی
پلیسهگیری و پرداخت دستی میتواند با استفاده از ابزارهای دستی، سوهان، خراشنده، پدهای ساینده، تیغههای پلیسهگیری یا ابزارهای چرخشی، لبههای پخدار کوچکی ایجاد کند. این روش برای شکستگیهای کوچک لبه و قطعات با تیراژ کم رایج است.
پخ زنی دستی انعطافپذیر است، اما نسبت به ماشینکاری CNC از ثبات کمتری برخوردار است. مهارت اپراتور میتواند بر اندازه پخ، کیفیت لبه و ظاهر آن تأثیر بگذارد.
برای قطعات دقیق، پرداخت دستی باید با الزامات واضح کنترل شود. اگر اندازه پخ بسیار مهم باشد، ماشینکاری CNC یا بازرسی تعریف شده ممکن است بهتر از پلیسهگیری دستی باشد.
ابزار و تیغههای پخزنی
ابزارها و ابزارهای پخزنی شامل فرزهای پخزن، متههای شیارزن، متههای نقطهای، ابزارهای پلیسهگیری، فرزهای انتهایی زاویهدار، ابزارهای فرمدهی، ابزارهای تراشکاری و ابزارهای مخصوص پخزنی با مته هستند. ابزار مناسب به هندسه و جنس قطعه بستگی دارد.
مواد سخت ممکن است به ابزارهای کاربیدی، تنظیمات سفت و سخت و پارامترهای برش کنترلشده نیاز داشته باشند. مواد نرم ممکن است به ابزارهای تیز و تخلیه خوب براده برای جلوگیری از لکهدار شدن یا کیفیت پایین سطح نیاز داشته باشند.
انتخاب ابزار بر قوام پخ، پرداخت سطح، تشکیل پلیسه و زمان ماشینکاری تأثیر میگذارد. اگر از ابزار یا تنظیمات اشتباه استفاده شود، یک پخ ساده میتواند گران تمام شود.
پخ زنی در ماشینکاری CNC
پخزنی در ماشینکاری CNC برای حذف لبههای تیز، بهبود مونتاژ، کنترل ورودیهای سوراخ، محافظت از ویژگیها و ایجاد یک قطعه تمیزتر استفاده میشود. این یکی از رایجترین عملیات ثانویه یا یکپارچه در قطعات ماشینکاری شده است.
پیچ و بست
سوراخهای پخدار برای پیچها و بستها به هدایت مونتاژ و کاهش پلیسه در اطراف دهانه سوراخها کمک میکنند. آنها ورود پیچها، پینها، مهرهها و شفتها را به سوراخ بدون گیر کردن به لبه تیز آسانتر میکنند.
سوراخ پخدار همیشه با سوراخ کنتوری یکسان نیست. سوراخ کنتوری معمولاً برای قرارگیری سر پیچ در یک راستا طراحی میشود، در حالی که یک سوراخ کن ممکن است به سادگی لبه را بشکند یا اتصالدهنده را هدایت کند.
ابعاد پخ مورد نیاز به نوع بست، اندازه سوراخ، جنس و روش مونتاژ بستگی دارد. پخهای بیش از حد بزرگ میتوانند سطح تماس را کاهش داده یا لبه سوراخ را ضعیف کنند.
مونتاژ قطعات
لبههای پخدار برای مونتاژ قطعات به لغزش، تراز شدن و قرارگیری روانتر اجزا روی هم کمک میکنند. این لبهها به ویژه زمانی مفید هستند که یک قطعه باید وارد یک شیار، محفظه، سوراخ، فیکسچر یا قطعه جفت شونده شود.
پخهای مونتاژ، خطر تداخل ناشی از گوشههای تیز را کاهش میدهند. همچنین میتوانند مونتاژ دستی را سریعتر کرده و احتمال آسیب دیدن سطوح را کاهش دهند.
برای مونتاژهای محکم، جهت و اندازه پخ باید به وضوح تعریف شود. پخ روی لبه اشتباه ممکن است مشکل مونتاژ را حل نکند، در حالی که پخ ناقص ممکن است باعث مشکلات انطباق شود.
حفاظت از لبه
پخها برای پلیسهگیری و محافظت از لبهها، پلیسههای تیز و گوشههای شکننده را پس از ماشینکاری از بین میبرند. این امر ایمنی، جابجایی، بستهبندی و دوام قطعه را بهبود میبخشد.
پخهای پلیسهگیری اغلب کوچک هستند، مانند یک شکستگی جزئی در لبه. آنها همیشه به تلرانسهای دقیق نیاز ندارند، مگر اینکه لبه بخشی از یک مجموعه عملکردی باشد.
برای قطعات قابل مشاهده یا با کیفیت بالا، یکنواختی پخ مهم است. پلیسهگیری ناهموار میتواند باعث شود قطعه ماشینکاری شده حتی اگر ابعاد اصلی آن صحیح باشد، ناهماهنگ به نظر برسد.
پرداخت سطح
پخها میتوانند با ایجاد انتقالهای تمیز بین سطوح ماشینکاری شده و کاهش لبههای ناهموار، سطح نهایی را بهبود بخشند. آنها به قطعه کمک میکنند تا کنترلشدهتر و حرفهایتر به نظر برسد.
در قطعات فلزی، پخزنی میتواند با کاهش گوشههای تیز، کیفیت آنودایزینگ، آبکاری، پوششدهی یا سندبلاست را بهبود بخشد. در قطعات پلاستیکی، پخزنی میتواند سفیدشدگی ناشی از تنش، پلیسهها و زبری لبهها را کاهش دهد.
پرداخت سطح پخ به خودی خود به تیزی ابزار، سرعت پیشروی، جنس و روش برش بستگی دارد. یک پخ ضعیف اگر به درستی ماشینکاری نشود، هنوز هم میتواند رد ابزار یا پلیسههای قابل مشاهده ایجاد کند.
کنترل عرض، عمق و زاویه پخ
کنترل عرض، عمق و زاویه پخ زمانی مهم است که پخ بر تناسب، ظاهر یا عملکرد تأثیر بگذارد. یک شکستگی کوچک و کنترل نشده در لبه ممکن است برای پلیسهگیری قابل قبول باشد، اما یک پخ کاربردی نیاز به مشخصات واضح دارد.
زوایای پخ رایج شامل ۴۵ درجه، ۳۰ درجه و ۶۰ درجه است. رایجترین سبک ترسیم، اندازه × زاویه است، مانند ۰.۵ میلیمتر × ۴۵ درجه یا ۱ میلیمتر × ۴۵ درجه.
اگر پخ زدن مهم است، باید ابعاد و تلرانس آن در نقشه مشخص شود. اگر مهم نیست، یک نکته کلی مانند «لبههای تیز را بشکنید» ممکن است کافی باشد.
مواد مناسب برای پخ زنی
بیشتر مواد قابل ماشینکاری را میتوان پخ زد، از جمله فلزات، پلاستیکها، سنگ، سرامیکها، کامپوزیتها و مواد مهندسی شده. انتخاب فرآیند و ابزار به سختی، شکنندگی، چقرمگی، حساسیت به گرما و پرداخت مورد نیاز بستگی دارد.
| نوع | مواد معمولی | مناسب بودن پخ زنی | ملاحظات کلیدی ماشینکاری | برنامه های رایج |
| معاملات فلزات گرانبها: فرصتهای طلایی در بازارهای جهانی | آلومینیوم، فولاد ضد زنگ، فولاد کربنی، برنج، مس، تیتانیوم | بسیار مناسب است | فلزات سختتر به تنظیمات سفت و سخت، ابزارهای تیز، سرعت برش مناسب و کنترل خوب پلیسه نیاز دارند. فولاد ضد زنگ و تیتانیوم به مدیریت بهتر گرما و سایش ابزار نیاز دارند. | محفظههای CNC، براکتها، شفتها، صفحات، قطعات رزوهدار، قطعات هوافضا و صنعتی |
| پلاستیک های مهندسی | POM، نایلون، ABS، PC، PMMA، PEEK، PTFE، PVC | مناسب | پلاستیکها به ابزارهای تیز، نیروی برش سبک و کنترل حرارت نیاز دارند. پلاستیکهای نرم ممکن است لکهدار شوند، در حالی که پلاستیکهای شکننده در صورت کند بودن ابزار ممکن است لبپر شوند. | محفظههای پلاستیکی، بوشها، پوششها، عایقها، قطعات دستگاههای پزشکی، قطعات الکترونیکی |
| سنگ و بتن | گرانیت، مرمر، سنگ مهندسی شده، پنلهای بتنی | مناسب | لبههای شکننده به ابزارهای الماسه، پیشروی کنترلشده و پولیش در صورت اهمیت ظاهر نیاز دارند. پخها به کاهش لبپریدگی لبه کمک میکنند. | کانترها، کاشیها، تختهها، پنلهای معماری، لبههای تزئینی |
| سرامیک | آلومینا، زیرکونیا، سرامیکهای فنی، کاشیهای سرامیکی | مناسب اما چالش برانگیز | سرامیکها سخت و شکننده هستند، بنابراین ابزارهای سنگزنی الماس، لرزش کم و کنترل دقیق لبهها مهم هستند. | قطعات سایشی، قطعات عایق، کاشیها، اجزای سرامیکی دقیق |
| کائوچو و مواد مرکب | فیبر کربن، فایبرگلاس، FR4، G10 | مناسب با احتیاط | بیرون کشیدن الیاف، لایه لایه شدن و کنترل گرد و غبار از مسائل کلیدی هستند. ابزارهای تیز و استخراج مناسب مورد نیاز است. | پنلهای هوافضا، بردهای الکترونیکی، قطعات کامپوزیت سازهای، صفحات عایق |
| مواد نرم | آلومینیوم نرم، مس، PE، PP، پلاستیکهای لاستیکی مانند | مناسب است اما نیاز به کنترل دارد | مواد نرم ممکن است تغییر شکل دهند، لکه ایجاد کنند یا برآمدگیهایی از خود به جا بگذارند. محکمکاری پایدار و لبههای برش تیز مهم هستند. | پوششها، درزگیرها، پدهای نرم، قطعات محافظ، اجزای کم بار |
| مواد سخت | فولاد سخت شده، تیتانیوم، سرامیک، مواد مرتبط با کاربید | مناسبه ولی هزینه اش بالاست | مواد سخت، سایش ابزار و زمان ماشینکاری را افزایش میدهند. ابزار صلب، ابزارهای کاربیدی یا الماسی و پارامترهای کنترلشده مورد نیاز است. | قطعات با سایش بالا، ابزار دقیق، قطعات هوافضا، قطعات سایشی صنعتی |
چالشها و راهحلهای رایج پخزنی
چالشهای رایج پخزنی شامل لرزش، عرض ناهموار پخ، پلیسهها، کیفیت پایین لبه، مشکلات کنترل براده، سایش ابزار و مشکلات مربوط به استحکام ابزار است. این مشکلات میتوانند بر ظاهر، تلرانس، مونتاژ و ثبات قطعه تأثیر بگذارند.
صدای پچ پچ در حین پخ زنی
لرزش در حین پخزنی، ارتعاشی است که باعث ایجاد سطح صاف ضعیف، عرض پخ نامنظم و رد ابزار میشود. این اغلب زمانی اتفاق میافتد که ابزار، قطعه کار یا چیدمان فاقد استحکام کافی باشند.
لرزش را میتوان با بهبود فیکسچرینگ، استفاده از ابزارگیر سفتتر، کاهش برآمدگی ابزار، تنظیم سرعت اسپیندل، کاهش پیشروی یا استفاده از ابزار برشی تیزتر کاهش داد.
در ماشینکاری CNC، لرزش باید زود اصلاح شود زیرا میتواند هم بر پخ و هم بر سطوح مجاور تأثیر بگذارد. همچنین ممکن است عمر ابزار را کوتاه کند.
عرض پخ ناهموار
پهنای ناهموار پخ زمانی اتفاق میافتد که مسیر ابزار، تنظیمات قطعه، تغییرات سطح یا فرآیند دستی ثابت نباشد. این میتواند باعث شود قطعه بد به نظر برسد و اگر پخ کار کند، ممکن است بر مونتاژ تأثیر بگذارد.
پخهای ناهموار معمولاً زمانی ایجاد میشوند که قطعات به صورت دستی پولیش میشوند یا سطوح در طول ماشینکاری CNC به درستی تراز نشدهاند. سایش ابزار همچنین میتواند اندازه پخ را در طول یک دسته تغییر دهد.
راهحلها شامل نصب بهتر، عمق مسیر ابزار ثابت، نظارت بر سایش ابزار و بازرسی اولین قطعات قبل از تولید کامل است.
پلیسهها و کیفیت پایین لبهها
پلیسهها و کیفیت پایین لبه میتوانند زمانی رخ دهند که ابزار برش کند باشد، مواد لکهدار شوند، تخلیه براده ضعیف باشد یا پارامترهای برش نادرست باشند. یک پخ باید پلیسهها را از بین ببرد، نه اینکه پلیسههای جدید ایجاد کند.
اگر پیشروی و هندسه ابزار کنترل نشود، فلزات ممکن است پلیسه تشکیل دهند. اگر گرما خیلی زیاد باشد، پلاستیکها ممکن است لکهدار یا ذوب شوند. اگر نیروی برش بیش از حد باشد، مواد شکننده ممکن است لبپر شوند.
راهحلها شامل ابزارهای تیز، سرعت و پیشروی مناسب، خنککننده یا دمش هوا در صورت لزوم، و تطبیق هندسه ابزار با رفتار ماده است.
مشکلات مدیریت تراشه
مشکلات مدیریت براده زمانی رخ میدهد که برادهها در اطراف ابزار پخزنی جمع شوند، سطح را خراش دهند، به لبه آسیب بزنند یا کیفیت برش را کاهش دهند. این امر در برشهای عمیق، سوراخهای کوچک، مواد نرم و پخهای داخلی رایج است.
تخلیه خوب براده به حفظ پخ تمیز و محافظت از ابزار کمک میکند. دمش هوا، خنککننده، چرخههای نوکزنی، تنظیم مسیر ابزار و هندسه صحیح ابزار برش میتواند مفید باشد.
برای سوراخهای پخدار و قطعات داخلی، کنترل براده از اهمیت ویژهای برخوردار است زیرا برادههای به دام افتاده میتوانند به لبههای سوراخ یا رزوهها آسیب برسانند.
سایش ابزار و استحکام ابزار
سایش ابزار و استحکام آن مستقیماً بر دقت پخزنی، پرداخت سطح و ثبات آن تأثیر میگذارد. یک ابزار پخزنی فرسوده ممکن است باعث ایجاد پلیسه، عرض ناهموار یا کیفیت سطح پایین شود.
مواد سخت، سایش ابزار را سریعتر افزایش میدهند، در حالی که برآمدگی طولانی ابزار، استحکام را کاهش داده و خطر لرزش را افزایش میدهد. ابزارهای پخ کوچک نیز میتوانند به انحراف حساس باشند.
روش صحیح شامل استفاده از جنس ابزار مناسب، بررسی منظم سایش ابزار، به حداقل رساندن برآمدگی و تعویض ابزار قبل از افت کیفیت است.
ملاحظات هزینه برای پخ زنی
هزینه پخزنی به پیچیدگی، تلرانس، جنس، ابزار، تنظیمات، بازرسی و حجم تولید بستگی دارد. پخهای ساده معمولاً کمهزینه هستند، اما پخهای پیچیده یا کاملاً کنترلشده میتوانند زمان ماشینکاری را افزایش دهند.
پیچیدگی و زمان ماشینکاری
پیچیدگی پخزنی زمانی که قطعه دارای لبههای زیاد، گوشههای داخلی، ویژگیهای کوچک یا دسترسی دشوار به ابزار باشد، زمان ماشینکاری را افزایش میدهد. پخهای خارجی معمولاً آسانتر از پخهای داخلی یا پشتی هستند.
پخهای ساده ۴۵ درجه معمولاً کارآمد هستند. زوایای غیر استاندارد، پخهای متغیر، پخهای بسیار کوچک یا اندازههای مختلف میتوانند زمان تعویض ابزار و برنامهریزی را افزایش دهند.
برای کاهش هزینه، در صورت امکان از پخهای استاندارد استفاده کنید و از اضافه کردن پخ به لبههای غیرکاربردی خودداری کنید، مگر اینکه ایمنی یا ظاهر به آنها نیاز داشته باشد.
الزامات تحمل و هزینه بازرسی
الزامات تلرانس دقیق، هزینه بازرسی را افزایش میدهد زیرا اندازه و زاویه پخ باید با دقت بیشتری اندازهگیری شود. شکستهای لبهای غیر بحرانی معمولاً نیازی به تلرانسهای دقیق ندارند.
اگر پخ، تناسب مونتاژ، آببندی، ورود بست یا ظاهر قابل مشاهده را کنترل میکند، ممکن است تلرانس لازم باشد. اگر فقط تیزی را از بین میبرد، یک علامت شکست لبه کلی ممکن است کافی باشد.
یادداشتهای واضح نقشه به تأمینکنندگان کمک میکند تا بفهمند کدام پخها حیاتی هستند و کدامها فقط برای پلیسهگیری. این امر کنترل هزینه را بهبود میبخشد و از بازرسیهای غیرضروری جلوگیری میکند.
سختی مواد و هزینه ابزار
سختی مواد بر هزینه ابزار تأثیر میگذارد زیرا مواد سختتر، ابزارها را سریعتر میسایند و ممکن است به سرعت برش کمتری نیاز داشته باشند. فولاد ضد زنگ، تیتانیوم، سرامیک و مواد سخت شده میتوانند هزینه پخزنی را نسبت به آلومینیوم یا پلاستیک افزایش دهند.
مواد نرم همچنین میتوانند در صورت لکهدار شدن، تغییر شکل دادن یا نیاز به پشتیبانی ویژه، چالشهای هزینهای ایجاد کنند. هزینه فقط مربوط به سختی نیست، بلکه به نحوه رفتار ماده در حین برش نیز مربوط میشود.
انتخاب ابزار باید با رفتار ماده مطابقت داشته باشد. استفاده از ابزار نامناسب میتواند باعث افزایش پلیسه، سایش ابزار، خطر ضایعات و زمان پرداخت شود.
حجم تولید و کارایی هزینه
حجم تولید بر هزینه پخزنی تأثیر میگذارد زیرا زمان راهاندازی و برنامهنویسی میتواند بین قطعات بیشتری در دستههای بزرگتر تقسیم شود. برای نمونههای اولیه، هر پخ اضافی ممکن است هزینه نسبی بالاتری داشته باشد.
در مراحل تولید، پخزنی خودکار در صورت استاندارد بودن طراحی میتواند کارآمد باشد. اندازههای پخ ثابت و دسترسی به ابزار، تکرارپذیری را بهبود بخشیده و زمان چرخه را کاهش میدهد.
برای قطعات سفارشی با تیراژ کم، از پخهای تزئینی غیرضروری خودداری کنید، مگر اینکه عملکرد یا ظاهر را به اندازهای بهبود بخشند که هزینه را توجیه کنند.
پخ در مقابل فیلت در مقابل بولنوز
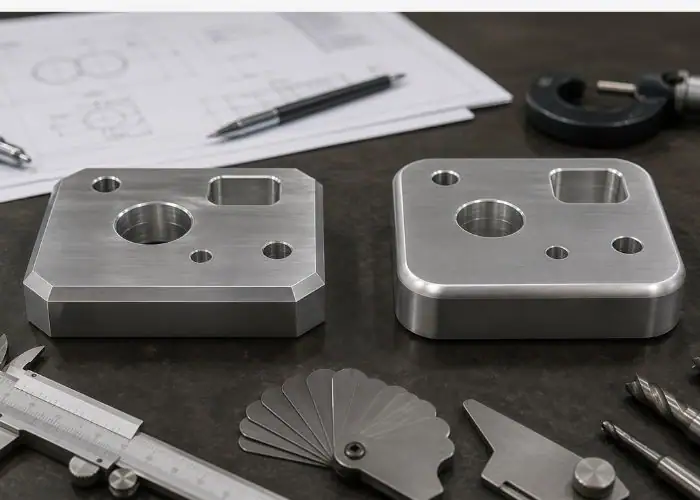
پخ، فیلت، مورب و گویهای گرد، روشهای مختلف پرداخت لبه هستند که برای اهداف طراحی مختلف استفاده میشوند. پخ یک لبه صاف و زاویهدار است، فیلت یک لبه گرد است، پخ معمولاً یک سطح زاویهدار بلندتر است و گویهای گرد، پروفیل لبه گرد بزرگی است.
چمفر در مقابل فیله
تفاوت اصلی بین پخ و فیلت در شکل آنهاست. پخ یک برش زاویهدار مستقیم است، در حالی که فیلت یک گذار گرد است. پخها سطوح شیبدار مسطح ایجاد میکنند، در حالی که لبههای فیلت شعاعهای منحنی صاف ایجاد میکنند.
پخها اغلب سریعتر و سادهتر ماشینکاری میشوند زیرا میتوانند با فرزهای پخ، سنبهکارها، ابزارهای تراشکاری یا استراتژیهای استاندارد مسیر ابزار برش داده شوند. فیلهها ممکن است به ابزارهای شعاعی، فرزهای سر گرد یا مسیرهای ابزار پیچیدهتر، به خصوص در ویژگیهای داخلی، نیاز داشته باشند.
وقتی به مونتاژ آسان، پلیسهگیری سریع، پیچگوشتی با لبه زاویهدار تمیز نیاز دارید، پخزن را انتخاب کنید. وقتی کاهش تنش، بهبود جریان، راحتی یا ظاهر صاف و گرد مهمتر است، فیلت را انتخاب کنید.
چمفر در مقابل بول
تفاوت اصلی بین پخ و پخ در نحوه استفاده از این اصطلاح است. پخ معمولاً یک لبه زاویهدار کوچک است که برای از بین بردن یک گوشه تیز اضافه میشود، در حالی که پخ اغلب یک برش زاویهدار بزرگتر یا سطح شیبدار بین دو وجه را توصیف میکند.
در بسیاری از کارگاهها، این کلمات ممکن است با هم همپوشانی داشته باشند. با این حال، در تولید دقیق، پخ معمولاً به یک شکست لبه مشخص یا یک ویژگی زاویهدار کنترلشده اشاره دارد، در حالی که پخ ممکن است به یک سطح شیبدار قابل مشاهدهتر که برای طراحی، جوشکاری، اتصال یا ظاهرسازی استفاده میشود، اشاره داشته باشد.
در مقایسهی مخروط و پخ، مخروط معمولاً قطر یا ضخامت خود را به تدریج در طول تغییر میدهد، در حالی که پخ یک تغییر زاویهدار کوتاه در لبه است. مخروط اغلب یک هندسهی کاربردی است، در حالی که پخ معمولاً یک نوع پرداخت لبه است.
چمفر در مقابل بولنوس
تفاوت اصلی بین لبه پخدار و لبه گاوی این است که لبه پخدار صاف و زاویهدار است، در حالی که لبه گاوی کاملاً گرد است. لبههای لبه گاوی در سنگ، کانترها، کاشیها، مبلمان و محصولات مصرفی که راحتی لمس و ظاهر اهمیت دارد، رایج هستند.
معمولاً ماشینکاری و بازرسی لبه پخ در قطعات فلزی و پلاستیکی آسانتر است. لبههای گرد ممکن است به شکلدهی، صیقلکاری یا ابزارکاری بیشتری نیاز داشته باشند، به خصوص در سطوح سنگی، سرامیکی یا تزئینی.
لبههای پخدار را برای تولید کاربردی، مونتاژ سریع و شکستهای لبه کنترلشده انتخاب کنید. لبههای بولنوز را زمانی انتخاب کنید که ظاهر، راحتی لمس و محافظت گرد اولویتهای اصلی هستند.
نحوه انتخاب نوع لبه مناسب
نوع لبه مناسب باید بر اساس عملکرد، جنس، روش تولید، هزینه و ظاهر انتخاب شود. پخها برای شکستهای ساده لبه، سرهمبندیهای مونتاژ و ماشینکاری مقرونبهصرفه بهترین هستند. فیلتها برای توزیع تنش و انتقالهای نرم بهتر هستند.
اگر قطعه باید با قطعه دیگری جفت شود، یک پخ میتواند به هدایت مونتاژ کمک کند. اگر قطعه باید در برابر خستگی یا تمرکز تنش مقاومت کند، یک فیلت ممکن است بهتر باشد. اگر قطعه تزئینی است یا مرتباً با آن کار میشود، یک لبه گرد یا لبه گرد میتواند راحتی را بهبود بخشد.
یک بررسی طراحی خوب باید این سوال را بپرسد: آیا لبه باید ایمن، محکم، صاف، دقیق، جذاب یا کمهزینه باشد؟ پاسخ به این سوال مشخص میکند که آیا پخ، فیلت، مورب یا نوک تیز بهترین انتخاب است.
چگونه برای تولید بهتر، پخها را طراحی کنیم؟?
پخها باید برای تولید بهتر طراحی شوند، به این صورت که آنها را کاربردی، عملی، استاندارد و متناسب با مواد و فرآیند نگه دارند. طراحی خوب پخ، کیفیت قطعه را بدون افزایش هزینههای ماشینکاری قابل اجتناب، بهبود میبخشد.
فقط در جاهایی که عملکرد را بهبود میبخشند از پخها استفاده کنید
پخها باید در مواردی که عملکرد، ایمنی، مونتاژ، محافظت از لبه یا ظاهر را بهبود میبخشند، استفاده شوند. اگر قطعه را بهبود نمیبخشند، نباید به طور خودکار به هر لبه اضافه شوند.
پخهای کاربردی شامل محل اتصال پیچ، ورودی سوراخ، لبههای جفتشونده، لبههای دستکاریشده و لبههای مستعد لبپریدگی هستند. پخهای غیرکاربردی فقط ممکن است زمان ماشینکاری را افزایش دهند.
یک نقشه خوب باید بین پخهای مورد نیاز و پلیسهگیری عمومی تمایز قائل شود. این به سازنده کمک میکند تا کنترل خود را روی ویژگیهای مهم متمرکز کند.
اندازههای پخ را کاربردی نگه دارید
اندازه پخها باید برای اندازه قطعه، جنس و فرآیند تولید مناسب باشد. پخهای خیلی ریز ممکن است به سختی قابل بررسی باشند، در حالی که پخهای خیلی بزرگ ممکن است لبهها را ضعیف کرده یا در جفت شدن قطعات اختلال ایجاد کنند.
اندازههای استاندارد مانند شکستهای لبهای کوچک ۴۵ درجه معمولاً آسانتر تولید میشوند. پخهای تزئینی بزرگ یا پخهای زاویه بسته ممکن است به زمان بیشتری برای مسیر ابزار نیاز داشته باشند.
طراحی کاربردی پخ، کیفیت را بهبود بخشیده و هزینه را کاهش میدهد. اگر پخ نیازی به کنترل دقیق ندارد، از تعیین دقت غیرضروری خودداری کنید.
طراحی پخ را با مواد و فرآیند مطابقت دهید
طراحی پخ باید با جنس و فرآیند مطابقت داشته باشد زیرا مواد مختلف به برش، سنگزنی، فرزکاری یا صیقلکاری واکنشهای متفاوتی نشان میدهند. فلزات، پلاستیکها، سنگها و سرامیکها رفتار یکسانی ندارند.
برای قطعات فلزی CNC، استحکام ابزار و کنترل پلیسه مهم است. برای قطعات پلاستیکی، گرما و تغییر شکل مهم است. برای قطعات سنگی و سرامیکی، لب پریدگی و پرداخت لبه مهم است.
قبل از نهایی کردن پخ، مهندسان باید در نظر بگیرند که آیا فرآیند انتخاب شده میتواند لبه مورد نظر را به طور مداوم و اقتصادی تولید کند یا خیر.
پخهای بحرانی را با سازنده خود تأیید کنید
پخهای بحرانی باید قبل از تولید با سازنده شما تأیید شوند زیرا دسترسی به ابزار، روشهای بازرسی و رفتار مواد ممکن است بر امکانسنجی تأثیر بگذارد. یک نقشه ممکن است ساده به نظر برسد، اما راهاندازی واقعی میتواند دشوار باشد.
این امر به ویژه برای پخهای داخلی، پخهای پشتی، پخهای سوراخ، مواد سخت، دیوارههای نازک و قطعات تزئینی اهمیت دارد. بررسی زودهنگام میتواند از تأخیر و دوبارهکاری جلوگیری کند.
یک بررسی کوتاه از طراحی برای تولید، به تأیید اندازه پخ، زاویه، تلرانس و هزینه قبل از شروع ماشینکاری کمک میکند.
اشتباهات رایج برای جلوگیری از
اشتباهات رایج در طراحی پخ زمانی اتفاق میافتد که پخها بدون در نظر گرفتن عملکرد، فرآیند، مواد یا بازرسی تعیین شوند. طراحی ضعیف پخ میتواند به جای حل مشکلات مونتاژ، هزینه را افزایش دهد یا باعث ایجاد آنها شود.
از این اشتباهات پرهیز کنید:
- اضافه کردن پخ به هر لبه بدون دلیل کاربردی
- استفاده از تلرانسهای پخ خیلی تنگ در لبههای غیر بحرانی
- گیج کننده بودن پخ در مقابل فیلت در نقشه ها
- تعیین پخ در جایی که شعاع برای آزادسازی تنش مورد نیاز است
- دسترسی به پخهای داخلی با ابزارهای استاندارد را دشوار میکند
- نادیده گرفتن سایش ابزار هنگام پخ زدن مواد سخت
- نادیده گرفتن پلیسهها پس از ماشینکاری سوراخ پخدار
- استفاده از اندازههای پخ ناهمگون در میان ویژگیهای مشابه
- تعیین پخهای تزئینی بدون در نظر گرفتن هزینه
- عدم تعریف واضح پخهای بحرانی
- با فرض اینکه همه پخها ۴۵ درجه هستند
- نادیده گرفتن اینکه چگونه اندازه پخ بر سطوح جفت شونده تأثیر میگذارد
سوالات متداول
لبه پخدار چه شکلی است؟
لبه پخ مانند یک برش زاویهدار مسطح بین دو سطح به نظر میرسد. به جای یک گوشه تیز ۹۰ درجه، لبه با شیب، معمولاً ۴۵ درجه، بریده میشود. به عنوان مثال، یک پخ ۱ میلیمتر × ۴۵ درجه یک سطح مورب کوچک در امتداد گوشه ایجاد میکند. در سوراخها، پخ به صورت یک ورودی شیبدار در اطراف دهانه ظاهر میشود و به پیچها، پینها یا شفتها کمک میکند تا به راحتی وارد شوند.
هدف از لبههای پخدار چیست؟
هدف از لبههای پخدار، حذف گوشههای تیز، بهبود ایمنی، سادهسازی مونتاژ و کاهش آسیب لبهها است. در ماشینکاری CNC، پخها اغلب روی سوراخها، رزوهها، شیارها و لبههای خارجی استفاده میشوند. یک پخ معمولی مانند 0.5 میلیمتر تا 1 میلیمتر × 45 درجه میتواند پلیسهها را کاهش دهد، جابجایی را بهبود بخشد، اتصالدهندهها را هدایت کند و قطعات ماشینکاری شده را تمیزتر و حرفهایتر نشان دهد.
آیا پخ و شیاردار یکسان هستند؟
پخ و شیاردار مشابه هستند، اما همیشه یکسان نیستند. پخ معمولاً یک لبه زاویهدار کوچک است که برای حذف یک گوشه تیز، اغلب برای ماشینکاری، مونتاژ یا ایمنی استفاده میشود. پخ میتواند یک سطح زاویهدار بزرگتر باشد که برای طراحی، جوشکاری، اتصال یا ظاهرسازی استفاده میشود. به عبارت ساده، همه پخها لبههای زاویهدار هستند، اما هر پخ یک پخ مهندسی کوچک نیست.
نتیجه
لبههای پخدار از ویژگیهای طراحی ساده اما مهمی هستند که ایمنی، مونتاژ، دوام، ظاهر و کیفیت قطعات CNC را بهبود میبخشند. لبه پخدار گوشههای تیز را حذف کرده و یک انتقال زاویهدار کنترلشده ایجاد میکند که میتواند به قطعات کمک کند تا بهتر جا بیفتند، در برابر آسیب مقاومت کنند و ظاهری حرفهایتر داشته باشند. بهترین طراحی پخ به جنس، عملکرد، تلرانس، دسترسی به ابزار و هزینه بستگی دارد.
در TiRapid ، ما خدمات ماشینکاری CNC دقیق را برای قطعات فلزی و پلاستیکی سفارشی ارائه میدهیم. اگر قطعه شما به سوراخهای پخدار، شکستگیهای لبه تمیز، ویژگیهای تلرانس دقیق یا پرداخت سطح سفارشی نیاز دارد، نقشه خود را آپلود کنید یا الزامات خود را به اشتراک بگذارید تا یک راه حل تولید متناسب دریافت کنید.















