
تجهیزات بازرسی خودکار از براکتهای حسگر، پایههای دوربین، بلوکهای مکانیابی دقیق و وسایل بازرسی استفاده میکنند که باید الزامات نصب، موقعیتیابی قطعات و بازرسی تکرارپذیر را برآورده کنند. انحرافات ابعادی یا ساختاری میتواند بر ثبات بازرسی تأثیر بگذارد و کار مونتاژ و راهاندازی تجهیزات را افزایش دهد. یک طرح ماشینکاری مناسب باید هندسه قطعات، خواص مواد، شرایط عملیاتی و معیارهای پذیرش را در نظر بگیرد. برنامهریزی مناسب فرآیند و بازرسی هدفمند به اطمینان از برآورده شدن الزامات مورد نظر توسط قطعات نهایی کمک میکند.
چالشهای ماشینکاری برای قطعات تجهیزات بازرسی خودکار
الزامات تولید به نحوه نصب هر جزء و عملکرد آن بستگی دارد. ساختارهای مختلف به استراتژیهای ماشینکاری مربوطه نیاز دارند.
سازههای موقعیتیابی و دقت نصب
اجزای موقعیتیابی معمولاً از طریق سوراخها، سطوح مبنا یا ویژگیهای جفت شدن به قطعات دیگر متصل میشوند. فاصله سوراخها، قطرها و انحرافات موقعیتی باید طبق نقشهها کنترل شوند. قطعاتی با خطوط منحنی پیچیده نیاز به نگهداری دقیق و برنامهریزی شده دارند تا خطاهای ناشی از موقعیتیابی مکرر کاهش یابد. قطعات با دیواره نازک ممکن است در حین بستن و برش تغییر شکل دهند، بنابراین نیروی بستن و توالی ماشینکاری باید تنظیم شود تا شکل و ابعاد آنها حفظ شود.
خواص مواد و مناسب بودن برای محیط زیست
انتخاب مواد بر روشهای برش، پایداری ابعادی و عملکرد قطعه تأثیر میگذارد. طرح تولید باید منعکس کننده محیط عملیاتی مورد نظر باشد.
- آلیاژهای آلومینیوم: آلیاژهای آلومینیوم که برای برخی از براکتها و پایههای سبک وزن مناسب هستند، نیاز به توجه به تغییر شکل در نواحی با دیواره نازک و کیفیت سطح حاصل از آن دارند.
- فولاد و فولاد ضد زنگ: این مواد را میتوان بر اساس الزامات مربوط به استحکام، مقاومت در برابر سایش یا مقاومت در برابر خوردگی انتخاب کرد. پارامترهای ماشینکاری و عملیات بعدی باید با ماده خاص سازگار باشند.
- پلاستیکهای مهندسی: موادی مانند POM و نایلون برای برخی از سازههای عایق و وسایل موقعیتیابی استفاده میشوند. با این حال، انبساط حرارتی آنها عموماً بیشتر از فلزات معمولی است و نایلون نیز ممکن است رطوبت را جذب کند. بنابراین باید شرایط عملیاتی و محیطهای بازرسی در نظر گرفته شوند.
پایداری ابعادی در شرایط متغیر دما و رطوبت، نکتهی مهمی برای اجزای پلاستیکی است.
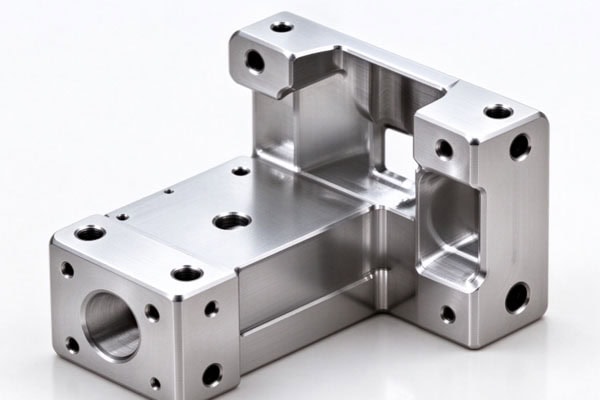
فرآیندهای ماشینکاری CNC و برنامه ریزی عملیات سطحی
پس از تعیین الزامات مربوط به مواد و سازه، توالی ماشینکاری، کنترل تغییر شکل و عملیات سطحی باید با هم برنامهریزی شوند تا از تأثیر فرآیندهای بعدی بر ابعاد بحرانی جلوگیری شود.
کنترل تغییر شکل و تغییرات ابعادی ماشینکاری
گیره، شرایط مواد و تغییرات دما میتوانند باعث انحرافات ابعادی در حین ماشینکاری شوند. اقدامات زیر میتواند به مدیریت این خطرات کمک کند:
- ماشینکاری مرحلهای: برای قطعاتی با ساختارهای پیچیده یا قطعات با نیاز به ماشینکاری قابل توجه، میتوان پس از ماشینکاری خشن، عملیات پرداختکاری را به صورت مناسب انجام داد و فضای کافی برای ابعاد بحرانی باقی گذاشت.
- ارزیابی تنش پسماند: برای اجزای فلزی با خطر تغییر شکل بالاتر، نیاز به عملیات آزادسازی تنش باید بر اساس شرایط ماده، ابعاد قطعه و الزامات تحمل ارزیابی شود. نباید به عنوان یک فرآیند اجباری برای هر قطعه در نظر گرفته شود.
- شرایط بازرسی ثابت: قطعاتی که الزامات ابعادی دقیقی دارند باید تحت شرایط دمایی مناسب اندازهگیری شوند. در صورت لزوم، ابعاد بحرانی را میتوان پس از ماشینکاری دوباره بررسی کرد تا مطابقت آنها با نقشهها تأیید شود.
حفظ شرایط بازرسی مناسب و مداوم به کاهش تأثیر محیط اندازهگیری بر نتایج بازرسی کمک میکند.
انتخاب عملیات سطحی بر اساس جنس ماده
عملیات سطحی باید ضمن در نظر گرفتن تغییرات در ابعاد، ظاهر و روابط جفت شدن، هدف مورد نظر قطعه را برآورده کند. آلیاژهای آلومینیوم را میتوان بر اساس درجه و الزامات عملکردی آنها، با توجه ویژه به اثرات پوشش بر قطر سوراخ، سطوح جفت شدن و ابعاد کلی، برای آندایزینگ ارزیابی کرد. اجزای فولادی ممکن است بسته به جنس و محیط کار، از اکسید سیاه، پسیواسیون یا سایر عملیات مناسب استفاده کنند. برای پلاستیکهای مهندسی، ابتدا باید مناسب بودن ماده برای کاربرد تأیید شود. در صورت نیاز به رنگآمیزی یا عملیات سطحی دیگر، اثرات آن بر ابعاد، وضعیت سطح و مونتاژ بعدی باید ارزیابی شود.
بازرسی کیفیت قطعات تجهیزات بازرسی خودکار
معیارهای بازرسی باید منعکس کننده عملکرد واقعی قطعه باشند. علاوه بر تأیید ابعادی، بازرسی باید ویژگیهایی را که بر دقت مونتاژ و موقعیتیابی تأثیر میگذارند، پوشش دهد.
تعریف ابعاد بحرانی و موارد بازرسی
الزامات پذیرش بر اساس نوع قطعه متفاوت است. طرحهای بازرسی باید مطابق با نقشههای مهندسی و الزامات مونتاژ تدوین شوند.
| نوع ملفه | موارد کلیدی بازرسی | هدف بازرسی |
| براکتهای سنسور | موقعیت سوراخهای نصب، سطوح مبنا و عمود بودن | موقعیت صحیح نصب را تأیید کنید |
| نصب دوربین | فاصله سوراخها، صافی و ابعاد جفت شدن | اطمینان از نصب و موقعیت یابی صحیح دوربین |
| بلوکهای مکانیابی دقیق | تعیین محل سوراخها، خطوط تراز و ابعاد بحرانی | الزامات موقعیتیابی قطعه کار را برآورده کنید |
| لامپهای پلاستیکی مهندسی | ابعاد بحرانی، تغییر شکل و شرایط ماده | کاهش انحرافات ابعادی ناشی از تغییرات محیطی |
| قطعات عملیات سطحی شده | ابعاد نهایی و الزامات پوشش یا عملیات | تأیید انطباق با الزامات پس از درمان |
تعریف موارد بازرسی بر اساس عملکرد قطعه، بررسیهای پذیرش را با نیازهای واقعی مونتاژ و بهرهبرداری مرتبطتر میکند.
حفظ ثبات دستهای و پایداری بلندمدت
قبولی در بازرسی نمونه اولیه به طور خودکار تضمین نمیکند که دستههای تولید بعدی نیز همان الزامات را برآورده کنند. بنابراین، تولید دستهای نیاز به یک فرآیند کنترل کیفیت مناسب دارد.
- بازرسی دستهای: بر اساس مقدار سفارش، ریسک قطعات و الزامات مشتری، تعیین کنید که آیا نمونهبرداری یا بازرسی کامل مناسب است یا خیر. سوابق ابعادی لازم را نگهداری کنید.
- تأیید ویژگیهای بحرانی: معیارهای پذیرش واضحی برای ابعادی که بر نصب و موقعیتیابی تأثیر میگذارند، تعیین کنید. در صورت بروز انحراف، فرآیندهای ماشینکاری و نگهداری را بررسی کنید.
- مدیریت تغییر: هنگامی که مواد، فرآیندهای ماشینکاری یا عملیات سطحی تغییر میکنند، به جای اعمال خودکار نتایج بازرسی اولیه، ابعاد و الزامات مونتاژ مربوطه را مجدداً ارزیابی کنید.
بررسی تغییرات تولید به حفظ ثبات کیفیت بین دستههای تولید کمک میکند.
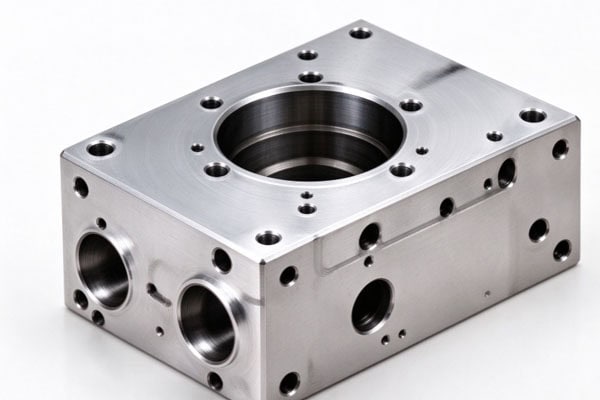
چگونه یک تامین کننده ماشینکاری برای قطعات تجهیزات بازرسی خودکار انتخاب کنیم
انتخاب یک تأمینکننده ماشینکاری نه تنها بر تحویل قطعات طبق نقشهها تأثیر میگذارد، بلکه بر مونتاژ، پذیرش و برنامهریزی تولید بعدی نیز تأثیر میگذارد.
ارزیابی قابلیتهای ماشینکاری و کنترل فرآیند
تواناییهای تأمینکننده باید در مقایسه با نقشههای قطعات و الزامات واقعی تولید ارزیابی شود.
- کنترل ابعادی: تأیید کنید که تأمینکننده میتواند ابعاد، تلرانسها و الزامات مبنای بحرانی را تفسیر کند و تجهیزات اندازهگیری مناسبی دارد.
- ماشینکاری قطعات پیچیده: برای قطعاتی با سوراخهای متعدد، دیوارههای نازک یا قطعاتی که از چند طرف ماشینکاری شدهاند، بررسی کنید که آیا روش نگهداری و توالی فرآیند تامینکننده با هندسه قطعه مطابقت دارد یا خیر.
- هماهنگی پسپردازش: در صورت نیاز به عملیات سطحی، دامنه فرآیند، اثرات ابعادی و مسئولیتهای پذیرش نهایی را از قبل مشخص کنید.
هماهنگی اولیه بین ماشینکاری و پسپردازش به کاهش اختلافات ابعادی در زمان تحویل کمک میکند.
ارائه نقشههای کامل و الزامات پذیرش
مستندات فنی شفاف به جلوگیری از سوءتفاهمها در طول نقل قول، ماشینکاری و تحویل کمک میکند.
- فایلهای مهندسی: ارائه جدیدترین نقشههای دوبعدی، مدلهای سهبعدی، گریدهای مواد، تلرانسها و مشخصات عملیات سطحی.
- شرایط عملیاتی: موقعیت نصب قطعه، روابط جفتگیری و محیط عملیاتی را توضیح دهید تا بتوان مناسب بودن مواد و فرآیند را ارزیابی کرد.
- اطلاعات سفارش: مقادیر سفارش، برنامههای تحویل، معیارهای بازرسی و الزامات بستهبندی را از قبل تأیید کنید تا به تأمینکننده در سازماندهی تولید و تحویل کمک کنید.
الزامات شفاف سفارش و پذیرش به کاهش شکافهای ارتباطی در طول برنامهریزی تولید و تحویل کمک میکند.
کیفیت ماشینکاری قطعات تجهیزات بازرسی خودکار به ارزیابی ساختاری، برنامهریزی فرآیند و بازرسی ابعادی بستگی دارد. قبل از ثبت سفارش، کسبوکارها باید تلرانسهای بحرانی، الزامات مواد و معیارهای پذیرش را تعریف کنند و تأمینکنندگان را بر اساس الزامات خاص قطعه ارزیابی کنند. TiRapid خدمات ماشینکاری CNC دقیقی متناسب با نقشهها، مواد و نیازهای سفارش مشتری ارائه میدهد و از ساخت قطعات تجهیزات بازرسی خودکار پشتیبانی میکند.
















