
انواع آندایزینگ نقش مهمی در بهبود عملکرد و ظاهر قطعات آلومینیومی دارند. از مقاومت بهتر در برابر خوردگی گرفته تا محافظت بالاتر در برابر سایش و پرداختهای تزئینی، آندایزینگ به تولیدکنندگان کمک میکند تا یک عملیات سطحی را انتخاب کنند که با نیازهای واقعی قطعه مطابقت داشته باشد.
این راهنما انواع آنودایزینگ، مقایسه انواع مختلف آنودایز و نحوه انتخاب بهترین پرداخت بر اساس عملکرد، ظاهر و نیازهای کاربردی را توضیح میدهد.
آنودایزینگ چیست؟
آنودایزینگ یک عملیات سطحی رایج است که عمدتاً برای آلومینیوم و آلیاژهای آن استفاده میشود. از طریق یک واکنش الکتروشیمیایی، یک لایه اکسید تشکیل میشود که به فلز پایه متصل میشود و مقاومت در برابر خوردگی، محافظت در برابر سایش، عایقبندی و ظاهر کلی را بهبود میبخشد.
آنودایزینگ صرفاً یک پوشش اعمال شده روی یک قطعه نیست. از نظر فنی، این یک فرآیند الکتروشیمیایی است که سطح فلز را به یک لایه اکسید آندی تبدیل میکند. برای قطعات آلومینیومی، این لایه اکسید در درجه اول اکسید آلومینیوم است و از خود زیرلایه میآید، که یکی از دلایلی است که پوششهای آنودایز شده به دلیل چسبندگی قوی و دوامشان ارزشمند هستند.
اصل اساسی ساده است. قطعه کار به عنوان آند در حمام الکترولیتی عمل میکند و جریان مستقیم، رشد کنترلشده یک لایه اکسید متخلخل را روی سطح هدایت میکند. این ساختار متخلخل مهم است زیرا مقاومت در برابر خوردگی و عملکرد سایش را بهبود میبخشد و همچنین در بسیاری از موارد رنگآمیزی را ممکن میسازد. منابع صنعتی خاطرنشان میکنند که آندسازی نوع II معمولاً در طیف وسیعی از رنگها رنگآمیزی میشود، در حالی که آندسازی سخت نوع III معمولاً به صورت طبیعی باقی میماند یا به رنگ سیاه رنگآمیزی میشود زیرا پوشش ضخیمتر آن تمایل به ایجاد یک سطح تیرهتر دارد.
از نقطه نظر تولید، آنودایزینگ چیزی فراتر از یک انتخاب ظاهری است. نوع استاندارد II اغلب زمانی انتخاب میشود که ظاهر، محافظت متوسط و تعادل هزینه بیشترین اهمیت را داشته باشند. در مقابل، نوع III زمانی استفاده میشود که سختی و مقاومت سایشی بالاتر برای شرایط کاری دشوار مورد نیاز باشد. منابع در این زمینه، پوششهای آندی مرسوم را در محدوده حدود 0.1 تا 1.0 میلیلیتر توصیف میکنند، در حالی که پوششهای نوع III معمولاً ضخیمتر از 25 میکرومتر هستند و در برخی کاربردها میتوانند بسیار بالاتر نیز بروند.
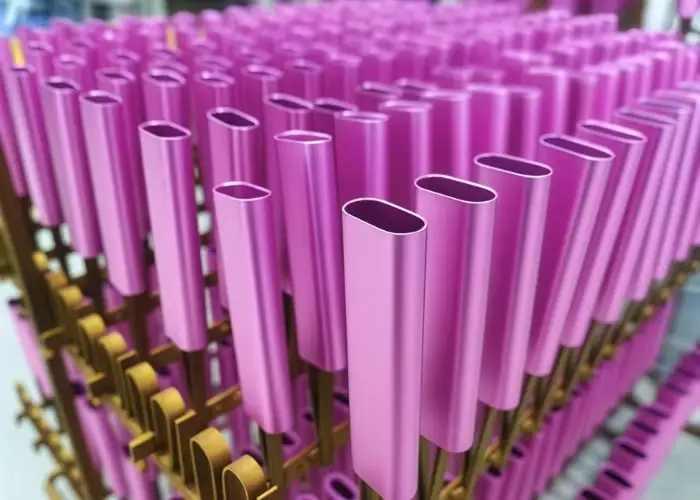
انواع اصلی آنودایزینگ چیست؟
انواع مختلف آندایزینگ برای دستیابی به نتایج مختلف در مقاومت در برابر خوردگی، محافظت در برابر سایش، ظاهر و ضخامت پوشش استفاده میشود. برای اکثر قطعات آلومینیومی، انواع اصلی آندایز نوع I، نوع II و نوع III هستند و هر کدام برای نیازهای عملکردی و کاربردی مختلف مناسب هستند.
آندایزینگ نوع اول (آندایزینگ اسید کرومیک)
آندایزینگ نوع اول از اسید کرومیک برای ایجاد یک لایه اکسید نسبتاً نازک استفاده میکند. در مقایسه با سایر انواع آندایزینگ، این روش باعث تجمع ابعادی کمتری میشود و در عین حال مقاومت خوبی در برابر خوردگی ارائه میدهد، به همین دلیل است که مدتهاست در هوافضا و سایر کاربردهایی که تلرانسهای دقیق اهمیت دارند، مورد استفاده قرار میگیرد. منابع صنعتی معمولاً ضخامت پوشش آن را در محدوده حدود 20 تا 100 میکرواینچ توصیف میکنند.
از آنجا که پوشش نازکتر است، نوع I معمولاً اولین انتخاب نیست وقتی که یک قطعه به مقاومت سایشی بالا یا رنگ تزئینی قوی نیاز دارد. در عوض، برای قطعاتی مناسبتر است که کنترل ابعادی و محافظت در برابر خوردگی از ظاهر مهمتر است. برای خریداران و مهندسان، این بدان معناست که نوع I اغلب گزینه تخصصیتری نسبت به پرداخت پیشفرض برای اجزای آلومینیومی عمومی است.
آندایزینگ نوع دوم (آندایزینگ اسید سولفوریک)
آندایزینگ نوع II رایجترین فرآیند آندایزینگ تجاری برای قطعات آلومینیومی است. معمولاً از اسید سولفوریک استفاده میکند و پوششی تولید میکند که تعادل خوبی بین مقاومت در برابر خوردگی، ظاهر و هزینه ارائه میدهد. بسیاری از منابع صنعتی، محدوده ضخامت عملی آن را تقریباً 5 تا 25 میکرومتر یا حدود 100 تا 1000 میکرواینچ بسته به مشخصات و کاربرد ذکر کردهاند.
یکی از بزرگترین مزایای نوع II، توانایی آن در جذب خوب رنگها به دلیل ساختار اکسید متخلخل آن است. به همین دلیل است که به طور گسترده برای رنگهای مشکی، آبی، قرمز و سایر رنگها روی بدنههای آلومینیومی، محصولات مصرفی، قطعات معماری و اجزای صنعتی عمومی استفاده میشود. اگر یک پروژه به ظاهر تمیز و محافظت روزمره قابل اعتماد نیاز دارد، نوع II اغلب عملیترین انتخاب است.
آنودایزینگ نوع III (آنودایزینگ سخت یا آنودایزینگ پوشش سخت)
آندایزینگ نوع III که آندایزینگ سخت یا آندایزینگ پوشش سخت نیز نامیده میشود، برای کاربردهای متمرکز بر عملکرد طراحی شده است. این روش معمولاً از یک فرآیند اسید سولفوریک با کنترل دقیقتر، چگالی جریان بالاتر و دمای عملیاتی پایینتر برای تشکیل یک لایه اکسید ضخیمتر و سختتر استفاده میکند. منابع معمولاً پوششهای نوع III را با ضخامتهای بالاتر از 25 میکرومتر توصیف میکنند و در کاربردهای دشوار به ضخامتهای بسیار بالاتری میرسند.
به دلیل سختی و مقاومت سایشی بیشتر، نوع III اغلب برای قطعات خودرو، تجهیزات صنعتی، قطعات نظامی و قطعات هوافضا که در معرض اصطکاک یا شرایط کاری سخت قرار دارند، استفاده میشود. مزیت آن این است که معمولاً هزینه بیشتری دارد، گزینههای رنگ کمتری ارائه میدهد و تأثیر بیشتری بر ابعاد قطعه دارد. برای قطعات دقیق، این افزایش ضخامت باید قبل از نهایی شدن ماشینکاری در نظر گرفته شود.
در پروژههای واقعی، انتخاب از بین این انواع آنودایزینگ نباید تنها بر اساس نام باشد. پرداخت مناسب به آلیاژ قطعه، حساسیت به تلرانس، الزامات ظاهری و محیط سرویس بستگی دارد. به همین دلیل است که درک انواع اصلی آنودایزینگ اولین قدم است، اما انتخاب بهترین آن مستلزم بررسی نحوه استفاده واقعی از قطعه است. به همین دلیل است که بسیاری از تأمینکنندگان ماشینکاری، الزامات پرداخت را همراه با نقشهها قبل از شروع تولید بررسی میکنند.
مقایسه انواع مختلف آنودایزینگ
پس از درک انواع اصلی آنودایزینگ، مرحله بعدی مقایسه آنها در کنار هم است. اگرچه نوع I، نوع II و نوع III همگی عملکرد سطح آلومینیوم را بهبود میبخشند، اما از نظر ضخامت پوشش، مقاومت در برابر خوردگی، محافظت در برابر سایش، ظاهر و هزینه متفاوت هستند. برای اکثر قطعات آلومینیومی CNC، این مقایسه به خریداران و مهندسان کمک میکند تا سطحی را انتخاب کنند که به بهترین وجه با نیازهای واقعی کاربرد مطابقت داشته باشد.
| مورد مقایسه | آنودایزینگ نوع اول | آنودایز نوع II | آنودایز نوع III |
| نام متداول | آندایزینگ اسید کرومیک | آندایزینگ اسید سولفوریک | آنودایزینگ سخت / آنودایزینگ پوشش سخت |
| ضخامت پوشش | پوشش نازک، مناسب برای قطعات حساس به تغییر ابعاد | پوشش متوسط، معمولاً برای قطعات آلومینیومی عمومی استفاده میشود | پوشش ضخیم، مناسب برای کاربردهای دشوار |
| مقاومت در برابر خوردگی | مقاومت در برابر خوردگی خوب | تعادل خوب بین مقاومت در برابر خوردگی و هزینه | مقاومت در برابر خوردگی قوی، به ویژه در محیطهای سختتر |
| مقاومت در برابر سایش | مقاومت در برابر سایش محدود | محافظت سطحی بهتر نسبت به آلومینیوم بدون پوشش | مقاومت سایشی عالی و سختی سطحی |
| سختی | پایینتر از نوع III | در حد متوسط | بالاترین در بین سه نوع |
| گزینه های رنگ | محدود شده | مناسب برای رنگرزی و رنگهای تزئینی | معمولاً تیرهتر، گزینههای رنگی کمتر |
| ظاهر | بیشتر کاربردی تا تزئینی | بهترین انتخاب از نظر ظاهر و ثبات رنگ | بیشتر متمرکز بر عملکرد تا تزئینات |
| تأثیر ابعادی | کوچکترین تجمع ابعادی | تجمع ابعادی متوسط | بزرگترین تجمع ابعادی |
| برنامه های کاربردی معمولی | قطعات هوافضا، قطعات دقیق، قطعات حساس به خوردگی | محصولات مصرفی، بدنه، قطعات معماری، قطعات صنعتی عمومی | قطعات خودرو، تجهیزات صنعتی، قطعات هوافضا، اجزای با اصطکاک بالا |
| سطح هزینه | معمولاً بالاتر از آنودایز تزئینی استاندارد، اما مختص کاربرد | مقرون به صرفه ترین و پرکاربردترین گزینه | بالاترین میزان به دلیل کنترل دقیقتر فرآیند |
| بهترین برای | قطعات با تلرانس بالا که نیاز به محافظت در برابر خوردگی دارند | پروژههایی که نیاز به تعادل بین ظاهر، حفاظت و هزینه دارند | قطعاتی که نیاز به مقاومت سایشی بالا و دوام طولانی مدت دارند |
چه موادی را میتوان آنودایز کرد؟
همه مواد به آنودایزینگ به یک شکل واکنش نشان نمیدهند. آلومینیوم رایجترین ماده آنودایز شده است، اما تنها ماده نیست. برخی از فلزات دیگر نیز میتوانند تحت شرایط مناسب آنودایز شوند، اگرچه رفتار پوشش، ظاهر و کاربردهای عملی آنها ممکن است متفاوت باشد.
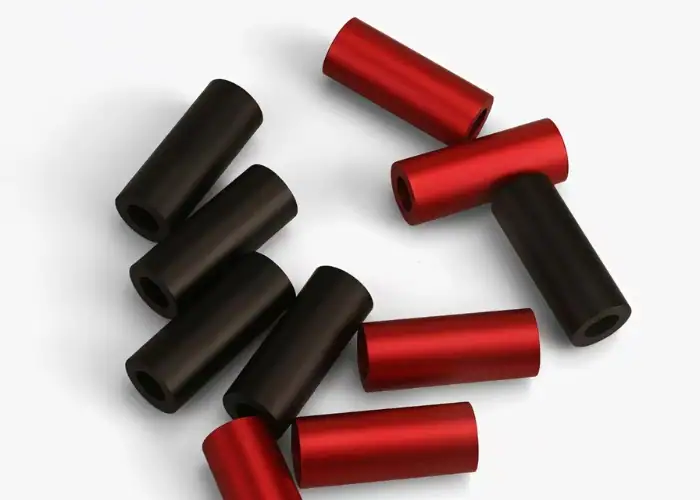
آلومینیوم و آلیاژهای آلومینیوم
آلومینیوم پرکاربردترین ماده آنودایز شده در تولید است. به طور طبیعی یک لایه اکسید تشکیل میدهد و فرآیند آنودایزینگ آن لایه را تقویت و کنترل میکند تا مقاومت در برابر خوردگی، محافظت در برابر سایش، عایقبندی و ظاهر را بهبود بخشد. این امر آنودایزینگ را به ویژه برای قطعات آلومینیومی CNC که به عملکرد عملکردی و سطح تمیز نیاز دارند، مفید میکند.
آلیاژهای مختلف آلومینیوم همگی میتوانند آنودایز شوند، اما نتیجه نهایی ممکن است متفاوت باشد. ترکیب آلیاژ، میزان سیلیکون، میزان مس و آمادهسازی سطح میتواند بر ثبات رنگ، براقیت و یکنواختی پوشش تأثیر بگذارد. در بسیاری از پروژههای واقعی، آلومینیوم همچنان اولین انتخاب است زیرا بهترین تعادل بین قابلیت ماشینکاری، کیفیت نهایی، هزینه و در دسترس بودن را ارائه میدهد.
منیزیم
منیزیم را نیز میتوان آنودایز کرد، اگرچه این روش کمتر از آلومینیوم رایج است. از آنجا که منیزیم از نظر شیمیایی فعالتر است، فرآیند آنودایز آن معمولاً تخصصیتر است و اغلب در مواردی که به محافظت بیشتر در برابر خوردگی نیاز است، استفاده میشود. این ماده عمدتاً در کاربردهای سازهای سبک وزن که کاهش وزن در آنها مهم است، یافت میشود.
در مقایسه با آلومینیوم، منیزیم اولین مادهای نیست که اکثر خریداران برای آندایزینگ به آن فکر میکنند. با این حال، هنوز هم میتواند گزینه مفیدی در پروژههایی باشد که هم وزن سبک و هم محافظت از سطح اهمیت دارند.
روی
روی همچنین میتواند تحت شرایط خاصی دچار اکسیداسیون آندی شود، اگرچه در بحثهای عمومی تولید بسیار کمتر رایج است. در عمل، روی بیشتر با سیستمهای آبکاری مرتبط است، اما برخی از عملیاتهای آندی تخصصی هنوز هم امکانپذیر است.
برای اکثر قطعات صنعتی، روی یک ماده آندایزینگ رایج نیست. با این حال، نشان میدهد که آندایزینگ فقط به آلومینیوم محدود نمیشود، اگرچه آلومینیوم همچنان کاربردیترین و پرکاربردترین گزینه است.
نیوبیوم
نیوبیوم فلز دیگری است که میتوان آنودایز کرد. این فلز معمولاً در کاربردهای تخصصیتری که خواص سطحی منحصر به فرد یا جلوههای رنگی مورد نظر است، استفاده میشود. این فلز در پروژههای استاندارد ماشینکاری CNC رایج نیست ، اما هنوز هم به عنوان مادهای که میتواند لایههای اکسید آندی تشکیل دهد، شناخته میشود.
از آنجا که نیوبیوم در طیف محدودتری از صنایع استفاده میشود، به ندرت در بحثهای عمومی آندایزینگ مورد توجه قرار میگیرد. با این حال، همچنان نمونه معتبری از فلزی است که میتواند تحت شرایط فرآیندی مناسب آندایز شود.
تانتالم
تانتالوم همچنین میتواند آندایز شود، عمدتاً در کاربردهای تخصصی به جای تولید قطعات صنعتی اصلی. مانند نیوبیوم، بیشتر در زمینههای فنی یا تخصصی که رفتار سطح و ویژگیهای لایه اکسید مهم هستند، مورد بحث قرار میگیرد.
برای اکثر خریداران و مهندسانی که روی قطعات ماشینکاری شده استاندارد کار میکنند، تانتالوم یک ماده آندایزینگ رایج نیست. با این حال، نشان میدهد که آندایزینگ میتواند علاوه بر آلومینیوم، برای موارد دیگری نیز کاربرد داشته باشد، حتی اگر آلومینیوم همچنان انتخاب غالب در تولید تجاری باشد.
کاربردهای رایج انواع مختلف آنودایزینگ
انواع مختلف آنودایزینگ در صنایع مختلف مورد استفاده قرار میگیرند زیرا میتوانند مقاومت در برابر خوردگی، محافظت در برابر سایش، عایق الکتریکی و ظاهر سطح را بهبود بخشند. در تولید واقعی، نوع آنودایزینگ مناسب معمولاً بر اساس نحوه استفاده از قطعه، میزان سایشی که با آن مواجه خواهد شد و اینکه آیا ظاهر نیز مهم است یا خیر، انتخاب میشود.
صنعت نیمه هادی
در صنعت نیمههادی، قطعات آلومینیومی آنودایز شده اغلب در فیکسچرها، براکتها، محفظهها، قابها و اجزای نگهدارنده استفاده میشوند. این قطعات معمولاً به مقاومت در برابر خوردگی خوب، پایداری ابعادی و سطح نهایی تمیز نیاز دارند. آنودایز نوع II اغلب زمانی انتخاب میشود که ظاهر و محافظت کلی سطح مهم باشد، در حالی که نوع III ممکن است برای قطعاتی که در معرض تماس مکرر یا سایش هستند در نظر گرفته شود.
برای این صنعت، ثبات اغلب از تنوع رنگ مهمتر است. یک پوشش آنودایز پایدار میتواند به بهبود دوام قطعه و حفظ سطح تمیزتر در محیطهای تولید کنترلشده کمک کند.
صنعت اتوماسیون
تجهیزات اتوماسیون اغلب از آلومینیوم آنودایز شده برای قطعات سازهای، اجزای راهنما، صفحات نصب، براکتهای حسگر و قابهای ماشین استفاده میکنند. در این کاربردها، آنودایز کردن به بهبود مقاومت در برابر خوردگی کمک میکند و باعث میشود قطعات در استفاده طولانی مدت تمیزتر به نظر برسند.
آندایزینگ نوع II برای قطعات سازهای عمومی و قطعات قابل مشاهده رایج است زیرا با هزینهای معقول، پرداختی متعادل ارائه میدهد. هنگامی که یک قطعه دچار اصطکاک، حرکت مکرر یا سایش تماسی میشود، آندایزینگ نوع III اغلب به دلیل سختی بالاتر و مقاومت به سایش بهتر، گزینه بهتری است.
تجهیزات صنعتی
تجهیزات صنعتی یکی از رایجترین زمینهها برای قطعات آلومینیومی آنودایز شده است. قطعاتی مانند پوششها، پنلهای ماشین، قابها، قطعات ابزار و تکیهگاههای مکانیکی اغلب به پرداختی نیاز دارند که بتواند سایش روزانه و مواجهه با محیطهای صنعتی را تحمل کند.
برای محافظت عمومی و ظاهر، آندایزینگ نوع II به طور گسترده مورد استفاده قرار میگیرد. برای قطعات سختتر مانند سطوح لغزشی، اجزای تماسی و قطعات مکانیکی مستعد سایش، آندایزینگ نوع III معمولاً ترجیح داده میشود زیرا لایه اکسید ضخیمتر و سختتری ایجاد میکند.
الکترونیک
در الکترونیک، آلومینیوم آنودایز شده به طور گسترده برای محفظهها، محفظههای سینک حرارتی، پنلهای جلویی، قطعات نصب و پوسته دستگاهها استفاده میشود. این قطعات اغلب به ترکیبی از ظاهر جذاب، مقاومت در برابر خوردگی و کیفیت سطح قابل اعتماد نیاز دارند.
آنودایزینگ نوع II به ویژه در این زمینه محبوب است زیرا از پرداختهای تزئینی و ثبات رنگ پشتیبانی میکند. این روش اغلب برای محصولاتی انتخاب میشود که کیفیت بصری به اندازه محافظت عملکردی اهمیت دارد.
ارتباطات
تجهیزات ارتباطی نیز به طور مکرر از قطعات آلومینیومی آنودایز شده استفاده میکنند، به خصوص برای محفظهها، قطعات پنل، قابهای نصب و تکیهگاههای سازهای. این قطعات اغلب در محیطهایی نصب میشوند که مقاومت در برابر خوردگی و پایداری سطح در درازمدت اهمیت دارد.
نوع II معمولاً برای قطعات بیرونی که نیاز به ظاهری مرتب و یکدست دارند استفاده میشود. در کاربردهای سختتر در فضای باز یا با تماس زیاد، نوع III ممکن است برای بهبود دوام طولانی مدت و سختی سطح استفاده شود.
رباتیک
قطعات رباتیک اغلب باید سبک، بادوام و از نظر ظاهری تمیز باشند. آلومینیوم آنودایز شده به طور گسترده در بازوهای رباتیک، براکتهای نصب، قابها، پوششها و اجزای ماشینکاری شده سفارشی استفاده میشود.
آنودایزینگ نوع II برای قطعاتی که نیاز به پرداخت ظاهری خوب و محافظت استاندارد دارند مناسب است. نوع III برای قطعات رباتیک که در معرض حرکت مکرر، تماس یا سایش مکانیکی قرار دارند، به خصوص در مواردی که طول عمر بیشتری مورد نیاز است، مناسبتر است.
هوافضا
هوافضا یکی از شناختهشدهترین صنایع برای قطعات آلومینیومی آنودایز شده است. بسته به کاربرد، آنودایزینگ ممکن است برای بهبود مقاومت در برابر خوردگی، پشتیبانی از پایداری ابعادی یا افزایش مقاومت در برابر سایش در اجزای ساختاری و عملکردی استفاده شود.
نوع اول به دلیل پوشش نازکتر و ضربهپذیری ابعادی پایینتر، مدتهاست که با کاربردهای هوافضا مرتبط بوده است. نوع دوم و نوع سوم نیز بسته به اینکه تمرکز بر ظاهر، محافظت در برابر خوردگی یا عملکرد سایشی باشد، مورد استفاده قرار میگیرند.
تجهیزات پزشکی
در دستگاههای پزشکی، قطعات آلومینیومی آنودایز شده ممکن است در محفظهها، بدنههای ابزار، تکیهگاهها و اجزای مکانیکی غیر ایمپلنتی استفاده شوند. این قطعات اغلب به ظاهری تمیز، مقاومت در برابر خوردگی خوب و کیفیت سطحی ثابت نیاز دارند.
آنودایزینگ نوع II اغلب زمانی انتخاب میشود که ظاهر و محافظت اولیه کافی باشد. در کاربردهایی که ممکن است یک قطعه سایش بیشتری داشته باشد یا بارها و بارها مورد استفاده قرار گیرد، بسته به طراحی و عملکرد، میتوان روکش آنودایز شده سختتر را در نظر گرفت.
خودرو
در صنعت خودرو، آلومینیوم آنودایز شده برای قطعات تزئینی، براکتها، محفظهها، اجزای عملکردی و قطعات ماشینکاری سفارشی استفاده میشود. این پرداخت به بهبود مقاومت در برابر خوردگی و دوام سطح کمک میکند و در عین حال از ظاهر بصری تمیزتری نیز پشتیبانی میکند.
آندایزینگ نوع II معمولاً برای قطعات تزئینی و عمومی استفاده میشود. نوع III برای قطعات خودرو که در معرض اصطکاک، سایش یا شرایط کاری سنگینتر قرار دارند، مناسبتر است.
اشتباهات رایج هنگام انتخاب انواع آنودایزینگ
انتخاب از بین انواع مختلف آنودایزینگ فقط به ظاهر سطح مربوط نمیشود. در بسیاری از پروژهها، مشکلات به این دلیل رخ میدهند که پرداخت خیلی دیر انتخاب میشود یا فقط بر اساس یک عامل انجام میشود. یک انتخاب خوب آنودایزینگ باید همزمان با عملکرد قطعه، محیط، تلرانس و الزامات بصری مطابقت داشته باشد.
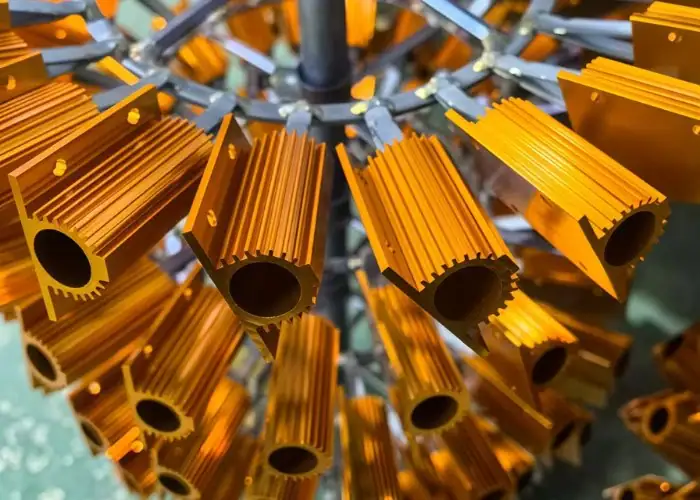
تمرکز فقط روی رنگ
یک اشتباه رایج، انتخاب آندایزینگ فقط بر اساس رنگ است. بسیاری از خریداران ابتدا آندایزینگ مشکی یا ظاهر تزئینی خاصی را درخواست میکنند، اما رنگ به تنهایی تعیین نمیکند که آیا پرداخت برای قطعه مناسب است یا خیر.
برای مثال، نوع II اغلب به دلیل ثبات رنگ و ظاهر تزئینی ترجیح داده میشود، در حالی که نوع III بیشتر مبتنی بر عملکرد است و ممکن است گزینههای رنگی کمتری ارائه دهد. اگر قطعه به مقاومت در برابر سایش یا دوام طولانی مدت نیاز دارد، ظاهر نباید تنها عامل در تصمیمگیری باشد.
فرض اینکه ضخیمتر همیشه بهتر است
یک لایه آنودایز ضخیمتر همیشه به معنای نتیجه بهتر نیست. اگرچه نوع III پوشش ضخیمتر و سختتری ارائه میدهد، اما این به طور خودکار آن را به بهترین گزینه برای هر قطعه تبدیل نمیکند.
در برخی موارد، یک پوشش با ضخامت نازکتر یا متوسط کاربردیتر است زیرا بدون افزایش هزینه یا تغییر ابعاد غیرضروری، محافظت کافی را فراهم میکند. پرداخت مناسب به نیازهای عملکردی واقعی بستگی دارد، نه صرفاً به ضخامت پوشش.
نادیده گرفتن افزایش تحمل
یکی دیگر از اشتباهات رایج، فراموش کردن این نکته است که آنودایزینگ ابعاد را تغییر میدهد. این امر به ویژه برای قطعات دقیق با اتصالات محکم، نواحی رزوهدار، سوراخها، شیارها و سطوح آببندی بسیار مهم است.
اگر ضخامت پوشش به موقع در نظر گرفته نشود، قطعه نهایی ممکن است خیلی سفت، خیلی بزرگ یا مونتاژ آن دشوار شود. به همین دلیل است که الزامات آنودایزینگ باید همراه با تلرانسهای ماشینکاری قبل از شروع تولید بررسی شود.
در نظر نگرفتن آلیاژ
آلیاژهای مختلف آلومینیوم همیشه به یک روش آندایز نمیشوند. حتی زمانی که از فرآیند آندایزینگ یکسانی استفاده میشود، ظاهر نهایی و یکنواختی پوشش میتواند بسته به ترکیب آلیاژ و شرایط سطح متفاوت باشد.
این بدان معناست که پرداختی که روی یک آلیاژ به خوبی جواب میدهد، ممکن است روی آلیاژ دیگر دقیقاً همان ظاهر یا عملکرد را نداشته باشد. نادیده گرفتن تفاوتهای آلیاژ میتواند منجر به ناهماهنگی رنگ، تغییرات بصری غیرمنتظره یا مشکلات عملکردی پس از پرداخت شود.
انتخاب صرفاً بر اساس هزینه
هزینه همیشه مهم است، اما انتخاب آندایزینگ فقط با کمترین قیمت میتواند بعداً مشکلات بزرگتری ایجاد کند. یک پرداخت ارزانتر ممکن است مقاومت در برابر سایش، محافظت در برابر خوردگی یا کیفیت ظاهری مورد نیاز قطعه را فراهم نکند.
در بسیاری از پروژههای تولیدی، دوبارهکاری، خرابی قطعه یا شکایات مشتری هزینه بیشتری نسبت به انتخاب پرداخت مناسب از ابتدا دارد. رویکرد بهتر، ایجاد تعادل بین هزینه و عملکرد، ظاهر و قابلیت اطمینان بلندمدت است.
برخورد یکسان با همه انواع آنودایزینگ
برخی از خریداران تصور میکنند که آنودایزینگ یک روش پرداخت استاندارد واحد است و همه انواع آنودایزینگ عملکرد مشابهی دارند. در واقع، نوع اول، نوع دوم و نوع سوم اهداف متفاوتی را دنبال میکنند و نباید آنها را به جای یکدیگر در نظر گرفت.
یک محفظه آلومینیومی تزئینی و یک قطعه مکانیکی با سایش بالا ممکن است هر دو آنودایز شوند، اما اغلب به انواع آنودایز بسیار متفاوتی نیاز دارند. درک این تفاوت برای تصمیمگیری صحیح در مورد پرداخت نهایی ضروری است.
خیلی دیر تصمیم گیری در مورد پایان کار را رها کردن
یکی دیگر از اشتباهات عملی، تصمیمگیری در مورد نوع آنودایزینگ پس از اتمام ماشینکاری است. در آن مرحله، تنظیم ابعاد، نواحی پوششی یا انتظارات ظاهری ممکن است دشوارتر باشد.
در پروژههایی که مدیریت بهتری دارند، الزامات پرداخت نهایی در طول مراحل بررسی نقشهها یا استعلام قیمت مورد بحث قرار میگیرند. این امر به جلوگیری از مشکلات مربوط به تلرانس، انتظارات نامتناسب و تأخیرهای غیرضروری در طول تولید کمک میکند.
عدم بحث شفاف در مورد شرایط استفاده نهایی
گاهی اوقات پرداخت بدون توضیح روشنی در مورد نحوه استفاده از قطعه انتخاب میشود. با این حال، محیط سرویس نقش مهمی در انتخاب نوع آندایزینگ مناسب دارد.
قطعهای که در داخل ساختمان استفاده میشود، ممکن است فقط به محافظت اولیه نیاز داشته باشد، در حالی که قطعهای که در معرض اصطکاک، رطوبت، شرایط بیرونی یا جابجایی مکرر قرار دارد، ممکن است به پرداخت بسیار متفاوتی نیاز داشته باشد. هرچه کاربرد نهایی به طور واضحتری تعریف شود، انتخاب فرآیند آندایزینگ مناسب آسانتر خواهد بود.
چگونه بهترین پرداخت را برای قطعات خود انتخاب کنیم؟
انتخاب بهترین روکش آنودایز شده به معنای انتخاب گرانترین یا ضخیمترین گزینه نیست. روکش مناسب باید با عملکرد واقعی قطعه، از جمله محیط کار، الزامات ظاهری، حساسیت به تلرانس و بودجه آن مطابقت داشته باشد. برای اکثر قطعات آلومینیومی CNC، یک انتخاب خوب آنودایز از ایجاد تعادل بین عملکرد و کاربرد حاصل میشود.
محیط کاری قطعه را در نظر بگیرید
اولین قدم این است که بررسی کنید قطعه کجا و چگونه استفاده خواهد شد. اگر قطعه در یک محیط داخلی معمولی با سایش محدود کار میکند، یک روکش آنودایز استاندارد ممکن است از قبل محافظت کافی را ارائه دهد. اگر در معرض اصطکاک، جابجایی مکرر، رطوبت، قرار گرفتن در معرض فضای باز یا شرایط صنعتی سختتر قرار گیرد، معمولاً روکش بادوامتری مورد نیاز است.
به همین دلیل است که نوع II اغلب برای قطعات آلومینیومی با کاربرد عمومی کافی است، در حالی که نوع III برای قطعاتی که به مقاومت سایشی بهتر و عمر مفید طولانیتری نیاز دارند، مناسبتر است. هرچه شرایط سرویس واضحتر تعریف شود، انتخاب پرداخت مناسب آسانتر میشود.
به ظاهر و نیازهای رنگی فکر کنید
برای بسیاری از قطعات، ظاهر به اندازه محافظت اهمیت دارد. محفظهها، براکتهای قابل مشاهده، اجزای روبروی مصرفکننده و محصولات برنددار اغلب به یک سطح پرداخت تمیز، یکنواخت و جذاب نیاز دارند. در این موارد، توانایی کنترل رنگ و ظاهر به یک عامل مهم تبدیل میشود.
آنودایزینگ نوع II معمولاً زمانی که ثبات رنگ و ظاهر تزئینی بیشترین اهمیت را دارند، انتخاب بهتری است، زیرا رنگها را راحتتر میپذیرد. اگر قطعه عمدتاً کاربردی است و ظاهر آن از سختی یا مقاومت در برابر سایش اهمیت کمتری دارد، یک روکش آنودایز شده سختتر میتواند گزینه بهتری باشد.
بررسی تلرانس و حساسیت ابعادی
آنودایزینگ یک لایه اکسید به سطح قطعه اضافه میکند، به این معنی که میتواند بر ابعاد تأثیر بگذارد. این امر به ویژه برای قطعاتی با سوراخها، رزوهها، شیارها، سطوح آببندی و ویژگیهای اتصال محکم دقیق بسیار مهم است. اگر این موضوع به موقع در نظر گرفته نشود، ممکن است پس از اتمام کار، مشکلات مونتاژ رخ دهد.
برای قطعات حساس به ابعاد، قبل از شروع تولید، باید در مورد پرداخت نهایی و تلرانسهای ماشینکاری بحث شود. در برخی موارد، نوع آنودایزینگ نازکتر مناسبتر است، زیرا باعث ایجاد رسوب کمتری میشود و خطر مشکلات مربوط به انطباق را کاهش میدهد.
تطبیق پرداخت با سایش و عملکرد سطح
همه قطعات به سطح یکسانی از محافظت سطحی نیاز ندارند. برخی قطعات فقط به مقاومت در برابر خوردگی بهتر و ظاهری تمیزتر نیاز دارند، در حالی که برخی دیگر باید در برابر تماس لغزشی، سایش یا فرسایش مکانیکی مکرر مقاومت کنند.
وقتی مقاومت در برابر سایش یک نگرانی اساسی است، نوع III معمولاً گزینه قویتری است زیرا یک لایه اکسید سختتر و ضخیمتر ایجاد میکند. وقتی قطعه عمدتاً به محافظت استاندارد و پرداخت سطح خوب نیاز دارد، نوع II اغلب انتخاب عملیتر و مقرونبهصرفهتری است.
قبل از نهایی کردن پرداخت، آلیاژ را در نظر بگیرید
انتخاب مواد نیز بر نتایج آندایزینگ تأثیر میگذارد. آلیاژهای مختلف آلومینیوم ممکن است از نظر ثبات رنگ، براقیت و یکنواختی پوشش، واکنشهای متفاوتی نشان دهند. حتی اگر از فرآیند یکسانی استفاده شود، ظاهر نهایی ممکن است از یک آلیاژ به آلیاژ دیگر متفاوت باشد.
به همین دلیل است که انتخاب پرداخت نباید از انتخاب آلیاژ جدا شود. در پروژههای واقعی، انتخاب گرید آلومینیوم مناسب اغلب به اندازه انتخاب نوع آنودایزینگ مناسب اهمیت دارد.
هزینه را با نیازهای عملکردی واقعی متعادل کنید
بهترین پرداخت، همیشه بالاترین عملکرد را ندارد. در برخی پروژهها، یک فرآیند آندایزینگ پیشرفتهتر ممکن است بدون ایجاد ارزش عملی کافی برای قطعه، هزینه را افزایش دهد. در موارد دیگر، انتخاب یک پرداخت ارزانتر ممکن است منجر به مشکلات سایش، دوبارهکاری یا عمر مفید کوتاهتر شود.
یک رویکرد بهتر، مقایسه نیازهای واقعی قطعه با آنچه هر پرداخت ارائه میدهد، است. وقتی هزینه، دوام، ظاهر و الزامات ابعادی با هم ارزیابی شوند، تصمیم نهایی معمولاً قابل اعتمادتر است.
سوالات متداول
کدام نوع آنودایز برای قطعات آلومینیومی بهترین است؟
هیچ گزینهی برتر واحدی برای هر قطعهی آلومینیومی وجود ندارد. نوع II اغلب برای محفظهها، براکتها و قطعات قابل مشاهده کاربردیترین است زیرا ظاهر و هزینه را متعادل میکند. نوع III برای قطعات کشویی، تماسی یا مستعد سایش بهتر است. انتخاب صحیح به عملکرد، محیط، تلرانس و الزامات پرداخت بستگی دارد.
آیا آنودایزینگ ابعاد قطعه را تغییر میدهد؟
بله. آنودایزینگ یک لایه اکسید روی سطح تشکیل میدهد، بنابراین میتواند بر روی سوراخها، رزوهها، شیارها و سطوح آببندی تأثیر بگذارد. آنودایزینگ استاندارد اغلب حدود 0.1 تا 1.0 میلیلیتر است، در حالی که نوع III میتواند بسیار ضخیمتر باشد. برای قطعات دقیق، ضخامت پوشش باید قبل از نهایی شدن ماشینکاری در نظر گرفته شود.
آیا آلیاژهای مختلف آلومینیوم میتوانند نتایج آنودایز متفاوتی ایجاد کنند؟
بله. آلیاژهای مختلف آلومینیوم میتوانند حتی تحت یک فرآیند یکسان، تفاوتهای قابل مشاهدهای در رنگ، براقیت و یکنواختی پوشش ایجاد کنند. این امر به ویژه برای پرداختهای تزئینی و قطعات قابل مشاهده مهم است. اگر ثبات رنگ مهم است، انتخاب آلیاژ و الزامات آنودایزینگ باید در اوایل پروژه با هم بررسی شوند.
آیا آنودایزینگ پوشش سخت همیشه بهتر از آنودایزینگ استاندارد است؟
نه همیشه. آنودایزینگ پوشش سخت برای قطعاتی که به مقاومت سایشی بالا، پوشش ضخیمتر و دوام قویتر نیاز دارند، بهتر است. با این حال، معمولاً هزینه بیشتری دارد، ضخامت بیشتری اضافه میکند و گزینههای رنگ تزئینی کمتری ارائه میدهد. برای بسیاری از قطعات آلومینیومی عمومی، آنودایزینگ نوع II استاندارد در حال حاضر کافی است.
نتیجه
انواع مختلف آندایزینگ اهداف متفاوتی را دنبال میکنند. نوع اول برای پوششهای نازکتر و کنترل ابعادی دقیقتر بهتر است، نوع دوم رایجترین انتخاب برای ایجاد تعادل بین ظاهر، مقاومت در برابر خوردگی و هزینه است و نوع سوم برای قطعاتی که به سختی و مقاومت در برابر سایش بالاتری نیاز دارند، بهتر است. برای قطعات آلومینیومی CNC، انتخاب زودهنگام پرداخت مناسب به بهبود کیفیت و کاهش دوبارهکاری کمک میکند.
در TiRapid ، ما به مشتریان کمک میکنیم تا بر اساس عملکرد قطعه، نوع آلیاژ، نیازهای تحمل و انتظارات سطحی، سطح آندایزینگ مناسب را انتخاب کنند. از بررسی نقشهها گرفته تا ماشینکاری و پرداخت نهایی، ما هم از نمونههای اولیه و هم از قطعات تولیدی با کیفیت قابل اعتماد پشتیبانی میکنیم.















