
قطعات خودرو معمولاً دارای ساختارهای فضایی پیچیده، ویژگیهای ماشینکاری چند جهته و الزامات دقت ابعادی بالا هستند. اجزای جانبی موتور، اتصالات شاسی خودرو، محفظههای گیربکس، اجزای سیستم فرمان و قطعات ساختاری خودروهای انرژی نو ممکن است شامل سطوح ماشینکاری متعدد، سوراخهای شیبدار، خطوط منحنی، شیارهای نصب و موقعیتهای نصب دقیق باشند. ماشینکاری CNC سه محوره سنتی نیاز به تنظیمات و تنظیمات متعدد در جهت قطعه کار دارد که میتواند زمان ماشینکاری را افزایش دهد و همچنین ممکن است به دلیل موقعیتیابی مکرر منجر به انحرافات ابعادی شود.
ماشینکاری CNC پنج محوره از کنترل هماهنگ سه محور خطی و دو محور چرخشی استفاده میکند و به ابزار برش اجازه میدهد تا از جهات مختلف به سطوح قطعه کار نزدیک شود و ماشینکاری روی سطوح مختلف را در یک یا چند مرحله انجام دهد. برای قطعات خودرو با هندسههای پیچیده، موقعیتهای مکانی سوراخ و ویژگیهای دقیق در سطوح مختلف، ماشینکاری پنج محوره میتواند موقعیتیابی مکرر را کاهش دهد، تداوم ماشینکاری را بهبود بخشد و راهحلهای فنی انعطافپذیری برای تولید سفارشی قطعات پیچیده ارائه دهد. TiRapid ماشینکاری CNC پنج محوره و خدمات تولیدی پشتیبانی را برای توسعه قطعات خودرو، تولید نمونه اولیه و تولید دستهای ارائه میدهد. از طریق تجزیه و تحلیل ساختار قطعه، طراحی فرآیند ماشینکاری، انتخاب مواد، کنترل دقیق و بازرسی کیفیت، الزامات طراحی برای قطعات خودرو چند سطحی به راهحلهای ماشینکاری قابل اجرا تبدیل میشوند و به مشتریان کمک میکنند تا زمانهای تولید، کیفیت قطعه و هزینههای تولید را کنترل کنند.
چالشهای ماشینکاری و راهکارهای ماشینکاری CNC پنج محوره برای قطعات خودرو چند سطحی
قطعات چند سطحی خودرو معمولاً نیاز به فرزکاری، سوراخکاری، سوراخکاری سطحی، ماشینکاری کانتور و ماشینکاری سطحی موضعی از جهات مختلف دارند. هرچه ساختار قطعه پیچیدهتر باشد، روابط فضایی بین سطوح ماشینکاری نزدیکتر و الزامات روشهای نگهداری کار، مسیرهای ابزار و دقت ماشینکاری بالاتر میرود.
ویژگیهای ساختاری و الزامات ماشینکاری قطعات خودرو چند سطحی
قطعات خودرو چند سطحی محدود به قطعاتی با سطوح صاف متعدد نیستند. آنها همچنین شامل قطعات دقیق با سوراخهای شیبدار، سطوح منحنی پیچیده، حفرههای عمیق و ساختارهای نصب نامنظم میشوند. ابعاد و موقعیتهای سطوح ماشینکاری مختلف ممکن است به طور مستقیم با هم مرتبط باشند. به عنوان مثال، انحراف موقعیتی در یک سوراخ نصب ممکن است بر مونتاژ و اتصال اجزای مجاور تأثیر بگذارد.
قطعات چند سطحی رایج خودرو و الزامات ماشینکاری آنها به شرح زیر است:
| نوع قطعه خودرو | ویژگیهای ساختاری معمول | کاربردهای ماشینکاری CNC پنج محوره |
| قطعات موتور و سیستم انتقال قدرت | موقعیتهای سوراخ چند سطحی، شیارهای نصب، سطوح منحنی و خطوط پیچیده | فرزکاری چند سطحی، ماشینکاری سوراخ شیبدار و ماشینکاری سطح نصب دقیق |
| محفظههای گیربکس و سیستم انتقال قدرت | سوراخهای اتصال چند جهته، سوراخهای یاتاقان و حفرههای داخلی | ماشینکاری چند سطحی، ماشینکاری الگوی سوراخ و ماشینکاری کانتور محفظه |
| اتصالات شاسی خودرو | اشکال نامنظم، سطوح نصب شیبدار و موقعیتهای فضایی سوراخ | فرزکاری چند زاویهای، ماشینکاری سطح اتصال و ماشینکاری موقعیت سوراخ |
| اجزای سیستم فرمان | سازههای منحنی، رابطهای اتصال و موقعیتهای دقیق نصب | ماشینکاری سطوح منحنی، ماشینکاری سطوح نصب شده و ماشینکاری کانتور دقیق |
| قطعات ساختاری خودروهای انرژی نو | سازههای سبک، رابطهای چند سطحی و اشکال فضایی پیچیده | فرزکاری چند سطحی، ماشینکاری کانتور سازهای و ماشینکاری موقعیت اتصال |
اولویتهای ماشینکاری برای این قطعات چیزی بیش از برآورده کردن الزامات ابعادی سطوح منفرد است. آنها همچنین نیاز به کنترل روابط موقعیتی بین سطوح ماشینکاری مختلف، فاصله سوراخها، عمود بودن و ابعاد رابط مونتاژ دارند. ماشینکاری CNC پنج محوره میتواند با تنظیم موقعیت نسبی بین ابزار برش و قطعه کار، محدودیتهای دسترسی به ابزار ناشی از ساختارهای پیچیده را کاهش دهد.
محدودیتهای ماشینکاری سنتی چند مرحلهای
ماشینکاری CNC سه محوره سنتی عمدتاً برای کنترل حرکت ابزار به سه محور حرکت خطی متکی است. هنگامی که قطعات خودرو دارای چندین ضلع، سطوح شیبدار یا ویژگیهای مکانی پیچیده هستند، ماشینکاری معمولاً نیاز به چرخش فیکسچر، تغییر موقعیت یا چندین ماشین دارد.
نصبهای چندگانه میتواند منجر به مشکلات زیر شود:
- موقعیتیابی مکرر ممکن است خطاهای تجمعی ایجاد کند و حفظ روابط موقعیتی ثابت بین سطوح مختلف ماشینکاری را دشوار سازد.
- فیکسچرهای اختصاصی و ابزارهای موقعیتیابی، زمان آمادهسازی را افزایش میدهند، در حالی که قطعات پیچیده ممکن است نیاز به طراحی چندین راهحل برای نگهداری قطعات داشته باشند.
- حفرههای عمیق، سوراخهای شیبدار و سطوح منحنی موضعی ممکن است توسط طول ابزار و جهت حرکت محدود شوند و سختی ماشینکاری را افزایش دهند.
- برداشتن، نصب مجدد و انتقال مکرر قطعه کار، مراحل تولید را افزایش داده و زمان تحویل نمونه اولیه و تولید انبوه را طولانیتر میکند.
برای قطعات سفارشی در مرحله توسعه خودرو، اصلاحات مکرر طراحی، حجم کار مربوط به تنظیمات فیکسچر و بازنگری برنامه ماشینکاری را نیز افزایش میدهد. ماشینکاری CNC پنج محوره میتواند نیاز به فیکسچرهای اختصاصی خاص را کاهش داده و از طریق دادههای یکپارچه نگهدارنده کار، هماهنگی موقعیتیابی بین ویژگیهای مختلف ماشینکاری را بهبود بخشد.
راهکارهای اساسی ماشینکاری CNC پنج محوره
ماشینکاری CNC پنج محوره از محورهای خطی X، Y و Z به همراه دو محور چرخشی برای کنترل جهت حرکت ابزار استفاده میکند. دستگاه جهت ابزار را با توجه به هندسه قطعه تنظیم میکند و به ابزار اجازه میدهد تا به اضلاع مختلف، سطوح شیبدار و سطوح منحنی پیچیده نزدیک شود. برای ماشینکاری قطعات خودرو چند سطحی، طرح فرآیند عموماً شامل تجزیه و تحلیل مدل سهبعدی، تعیین مبنای ماشینکاری، طراحی فیکسچر، برنامهریزی مسیر ابزار و تأیید برنامه ماشینکاری است. برای قطعات مناسب برای ماشینکاری تلفیقی، میتوان چندین سطح را در یک چیدمان واحد تکمیل کرد. برای قطعات بزرگتر، سازههای پیچیده یا قطعاتی با الزامات نگهداری خاص، دقت با تنظیم مناسب تعداد چیدمانها و توالی ماشینکاری کنترل میشود. ماشینکاری پنج محوره به این معنی نیست که هر قطعه باید روی یک دستگاه پنج محوره تولید شود. برای قطعات خودرو با ساختارهای ساده و سطوح ماشینکاری به راحتی در دسترس، ماشینکاری سه محوره یا چهار محوره نیز ممکن است الزامات تولید را برآورده کند. ترکیب مناسب تجهیزات و فرآیندها باید از طریق تجزیه و تحلیل ساختار قطعه و هزینه ماشینکاری انتخاب شود.

طراحی و پیادهسازی فرآیند گردش کار برای ماشینکاری CNC پنج محوره قطعات خودرو چند سطحی
کیفیت ماشینکاری قطعات چند سطحی خودرو به قابلیتهای تجهیزات و همچنین معقول بودن طراحی اولیه فرآیند بستگی دارد. راهحلهای ماشینکاری مربوطه باید بر اساس مواد مختلف، ابعاد قطعه، شکلهای ساختاری و الزامات مونتاژ توسعه داده شوند.
تحلیل نقشه قطعات و تعیین مبنای ماشینکاری
قبل از شروع ماشینکاری، ساختار قطعه باید بر اساس مدلهای سهبعدی، نقشههای مهندسی دوبعدی و الزامات فنی مشتری تجزیه و تحلیل شود. این شامل شناسایی ابعاد بحرانی، سطوح جفت شدن، موقعیت سوراخها، نواحی دیواره نازک و ویژگیهای ماشینکاری که نیاز به کنترل خاص دارند، میشود. برای محفظههای گیربکس خودرو، باید به سوراخهای نصب یاتاقان، سطوح اتصال و روابط موقعیتی بین الگوهای مختلف سوراخ توجه ویژهای شود. برای براکتهای نصب شاسی، تمرکز باید بر فاصله سوراخهای نصب، صافی سطوح اتصال و ابعاد ساختاری نواحی تحمل بار باشد. ابعاد بحرانی بین قطعات متفاوت است و دادههای ماشینکاری باید مطابق با الزامات واقعی مونتاژ تعیین شوند. دادههای ماشینکاری معقول، یک مرجع موقعیتیابی یکپارچه برای عملیات بعدی ارائه میدهند. با گنجاندن سطوح نصب اولیه، مکانیابی سوراخها یا دادههای طراحی در برنامهریزی فرآیند، میتوان خطاهای انتقال ابعادی بین عملیات را کاهش داد. برای قطعاتی با سطوح ماشینکاری دقیق متعدد، همچنین لازم است ارزیابی شود که آیا تبدیل دادهها بر موقعیت سوراخها، موازی بودن، عمود بودن و دقت کانتور تأثیر میگذارد یا خیر.
برنامهریزی مسیر ماشینکاری پنج محوره و جهتگیری ابزار
ماشینکاری CNC پنج محوره نه تنها نیاز به تعیین مسیرهای حرکت ابزار در امتداد جهات X، Y و Z دارد، بلکه کنترل جهت حرکت دو محور چرخشی را نیز میطلبد. تنظیم جهت ابزار میتواند دسترسی به ماشینکاری را برای سطوح منحنی پیچیده، سطوح شیبدار و حفرههای عمیق موضعی بهبود بخشد. در طول طراحی فرآیند، ابزارهای مناسب، جهتهای برش و توالیهای ماشینکاری معمولاً باید بر اساس هندسه قطعه انتخاب شوند. مسیرهای ابزار باید از تداخل بین فیکسچرها، قطعات کار و اجزای ماشین جلوگیری کنند و در عین حال طول برآمدگی ابزار را کنترل کنند تا لرزش و تغییر شکل در حین برش کاهش یابد.
| ویژگی ماشینکاری | ملاحظات کلیدی طراحی فرآیند | نتایج ماشینکاری مورد انتظار |
| سوراخهای نصب چند سطحی | یک مبنای موقعیتیابی یکپارچه ایجاد کنید و توالی ماشینکاری سوراخ را برنامهریزی کنید | کنترل فاصله سوراخها و روابط موقعیتی نسبی |
| سوراخهای شیبدار و سطوح زاویهدار | زاویه ابزار را تنظیم کنید و فضای دسترسی ابزار را بررسی کنید | کاهش تنظیمات پیچیده و ابزارهای کمکی |
| سطوح منحنی و خطوط نامنظم | بهینه سازی مسیر ابزار و جهت برش | بهبود پیوستگی سطح و کیفیت سطح |
| حفرههای عمیق و شیارهای موضعی | طول ابزار و پارامترهای برش مناسب را انتخاب کنید | کاهش خطر تداخل، لرزش و سایش ابزار |
برای قطعات خودرو با سطوح ماشینکاری متعدد، برنامهریزی جهتگیری ابزار باید تعادلی بین راندمان ماشینکاری و پایداری ابعادی برقرار کند. طراحی مسیر منطقی میتواند برش هوا و حرکات چرخشی غیرضروری را کاهش دهد و در عین حال به حداقل رساندن تغییرات موضعی در نیروهای برشی در حین ماشینکاری کمک کند.
طرح نگهداری کار و بهینهسازی توالی ماشینکاری
طرح نگهداری قطعه مستقیماً بر پایداری قطعه در حین ماشینکاری تأثیر میگذارد. قطعات خودرو چند سطحی ممکن است دارای دیوارههای نازک، ساختارهای کنسول، حفرههای عمیق یا اشکال نامنظم باشند. اگر موقعیتهای گیره به طور نامناسب انتخاب شوند، نیروهای برشی و نیروهای گیره ممکن است باعث تغییر شکل موضعی شوند. مهندسان فرآیند باید نقاط موقعیتیابی و مکانهای گیرهبندی را بر اساس ساختار قطعه انتخاب کنند تا اطمینان حاصل شود که قطعه کار در حین ماشینکاری پایدار میماند. برای قطعات آلیاژ آلومینیوم با دیواره نازک، نیروهای گیرهبندی باید به درستی کنترل شوند. روشهایی مانند حذف مرحلهای مواد و رزرو مقادیر پرداخت نهایی میتواند خطر تغییر شکل را کاهش دهد. برای قطعات با سطوح منحنی پیچیده، رابطه مکانی بین فیکسچر و میز دوار نیز باید بررسی شود. اگرچه ماشینهای پنج محوره میتوانند تعداد چرخشهای قطعه کار را کاهش دهند، اما همه ویژگیهای ماشینکاری را نمیتوان در یک چیدمان واحد تکمیل کرد. ممکن است هنوز عملیات جابجایی یا ماشینکاری کمکی برای سطوح زیرین، حفرههای داخلی خاص یا نواحی مسدود شده توسط فیکسچرها مورد نیاز باشد. انتخاب مواد، کنترل دقیق و بازرسی کیفیت برای قطعات خودرو چند سطحی. مواد و محیط عملیاتی قطعات خودرو مستقیماً بر فرآیند ماشینکاری تأثیر میگذارند. مواد مختلف از نظر مقاومت برشی، رسانایی حرارتی، استحکام، وزن و الزامات عملیات سطحی متفاوت هستند. برای ایجاد برنامههای مناسب تولید و بازرسی، باید خواص مواد در کنار کاربرد واقعی قطعه در نظر گرفته شود.
مواد و کاربردهای رایج برای ماشینکاری CNC پنج محوره قطعات خودرو
مواد رایج برای قطعات چند سطحی خودرو شامل آلیاژهای آلومینیوم، فولاد ضد زنگ، فولاد آلیاژی و پلاستیکهای مهندسی است. انتخاب مواد باید با توجه به الزامات تحمل بار قطعه، محیط عملیاتی، محدودیتهای وزن، الزامات مقاومت در برابر خوردگی و بودجه تعیین شود.
| دسته مواد | مواد رایج | قطعات قابل استفاده و ویژگیهای ماشینکاری |
| آلیاژهای آلومینیوم | 6061 ، 7075 و غیره | مناسب برای براکتهای سبک، محفظهها، اجزای نصب و قطعات سازهای پیچیده، با قابلیت ماشینکاری خوب |
| فولاد ضد زنگ | 304 ، 316 و غیره | مناسب برای کانکتورها، قطعات نصب و برخی از قطعات کاربردی خودرو که نیاز به مقاومت در برابر خوردگی دارند |
| فولاد | انتخاب شده بر اساس نیاز قطعه | مناسب برای سازههای اتصال و قطعات مکانیکی که نیاز به استحکام بالا و مقاومت در برابر سایش دارند |
| پلاستیک های مهندسی | POM، PEEK، ABS و غیره | مناسب برای قطعات عایق، قطعات سازهای غیرفلزی، نمونههای اولیه آزمایشی و برخی قطعات سبک وزن |
آلیاژهای آلومینیوم با وزن نسبتاً کم و راندمان بالای ماشینکاری مشخص میشوند که آنها را برای بسیاری از قطعات ساختاری خودرو و نمونههای اولیه توسعه مناسب میکند. آلیاژ آلومینیوم ۷۰۷۵ استحکام نسبتاً بالایی ارائه میدهد، اما هزینه مواد، تغییر شکل ماشینکاری و الزامات پردازش بعدی آن باید به طور جامع ارزیابی شود. آلیاژ آلومینیوم ۶۰۶۱ از نظر ماشینکاری، استحکام و هزینه، کاربرد خوبی دارد و میتواند برای اجزای مختلف خودرو مورد استفاده قرار گیرد. فولاد ضد زنگ و فولاد آلیاژی عموماً نیاز به توسعه فرآیند بر اساس پارامترهای برش، مواد ابزار و شرایط خنککننده دارند. پلاستیکهای مهندسی برای جلوگیری از تغییرات ابعادی یا نقصهای سطحی، نیاز به توجه ویژه به نیروی گیره، دمای ماشینکاری و تغییر شکل موضعی در حین برش دارند.
کنترل دقت ابعاد بحرانی و ماشینکاری چند سطحی
الزامات دقت برای قطعات خودرو چند سطحی عموماً بر روی سوراخهای نصب، سطوح جفت شونده، ساختارهای موقعیتیابی و روابط موقعیتی بین ویژگیهای مختلف ماشینکاری متمرکز است. حتی اگر ابعاد سطوح ماشینکاری منفرد الزامات نقشه را برآورده کنند، انحراف در فواصل بین موقعیتهای سوراخ یا عمود بودن بین سطوح ماشینکاری ممکن است بر مونتاژ نهایی تأثیر بگذارد. ماشینکاری پنج محوره میتواند با حذف برخی از تنظیمات تکراری، خطاهای ناشی از تبدیل مبنا را کاهش دهد. با این حال، دقت نهایی همچنان تحت تأثیر عواملی مانند وضعیت دستگاه، سایش ابزار، تغییر شکل مواد، پارامترهای برش و روشهای اندازهگیری قرار میگیرد.
کنترل دقیق را میتوان از طریق اقدامات فرآیندی زیر به دست آورد:
- برای سطوح نصب بحرانی و محل سوراخها، سطوح مبنای ماشینکاری واضحی ایجاد کنید تا تبدیلهای مبنای غیرضروری کاهش یابد.
- ماشینکاری خشن را از عملیات پرداختکاری جدا کنید و برای کاهش تغییرات ابعادی ناشی از آزاد شدن تنشهای داخلی ماده، یک زمان پرداختکاری مناسب در نظر بگیرید.
- الزامات ماشینکاری و بازرسی جداگانهای را برای موقعیتهای بحرانی سوراخ، سطوح اتصال و نواحی با دیواره نازک تعیین کنید.
- تجهیزات اندازهگیری مناسب را بر اساس ابعاد قطعه و الزامات تلرانس انتخاب کنید تا تأیید شود که آیا نتایج ماشینکاری با نقشههای مهندسی مطابقت دارد یا خیر.
برای قطعات خودرو با الزامات مونتاژ سختگیرانه، توصیه میشود ابعاد بحرانی، تلرانسها، نمادهای مبنا و الزامات زبری سطح در نقشهها به وضوح مشخص شوند. استانداردهای یکپارچه طراحی، ماشینکاری و بازرسی میتوانند دوبارهکاری ناشی از الزامات فنی نامشخص در طول تولید را کاهش دهند.
عملیات سطحی و بازرسی کیفی قطعات خودرو چند سطحی
عملیات سطحی باید با توجه به جنس قطعه و محیط عملیاتی تعیین شود. قطعات آلیاژ آلومینیوم میتوانند در صورت نیاز تحت آندایزینگ، سندبلاست یا سایر فرآیندهای مناسب عملیات سطحی قرار گیرند. قطعات فولاد ضد زنگ را میتوان با استفاده از روشهای مناسب بر اساس کاربردهای مورد نظرشان تمیز، غیرفعال یا سطح آنها پرداخت کرد. فرآیندهای مختلف عملیات سطحی ممکن است بر ابعاد نهایی، وضعیت سطح و مقاومت در برابر خوردگی قطعات تأثیر بگذارند، بنابراین الزامات مربوطه باید قبل از ماشینکاری تأیید شوند. بازرسی کیفیت باید طبق نقشههای مهندسی و استانداردهای پذیرش مشتری انجام شود. بازرسیهای معمول ممکن است شامل ظاهر، ابعاد بحرانی، موقعیت سوراخها، رزوهها، فرزهای ماشینکاری و وضعیت سطح باشد. برای قطعات با ساختارهای فضایی پیچیده، در صورت نیاز میتوان از دستگاههای اندازهگیری مختصات برای بازرسی ویژگیهای ابعادی و هندسی استفاده کرد.
برای نمونههای اولیه توسعهای و قطعات در دستههای کوچک، سوابق بازرسی ابعادی، گواهیهای مواد و اسناد کیفی مربوطه میتوانند مطابق با الزامات پروژه ارائه شوند. برای تولید دستهای بعدی، برنامههای ماشینکاری، دستههای مواد، پارامترهای حیاتی فرآیند و الزامات بازرسی نیز باید ثابت بمانند تا قطعات از دستههای مختلف مطابق با استانداردهای واحد پذیرفته شوند. لازم به ذکر است که قابلیتهای تجهیزات ماشینکاری CNC پنج محوره به این معنی نیست که هر قطعه میتواند به تلرانسهای یکسانی دست یابد. دقت قابل دستیابی باید مطابق با مواد، ساختار، ابعاد ماشینکاری، شرایط بازرسی و الزامات نقشه ارزیابی شود.
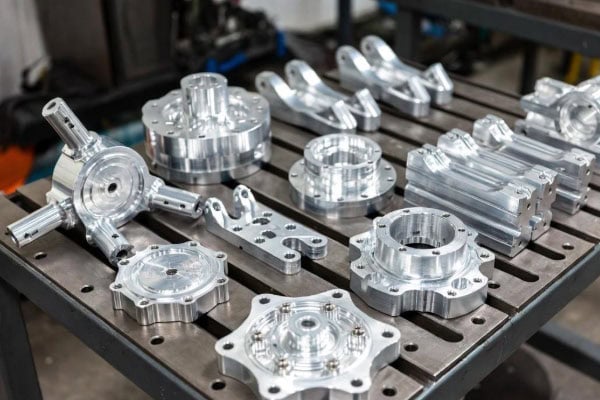
راهکارهای تولید و تحویل سفارشی برای ماشینکاری CNC پنج محوره قطعات خودرو چند سطحی
پروژههای قطعات خودرو معمولاً از طریق تأیید طراحی، تولید نمونه اولیه، تولید در دستههای کوچک و تولید دستهای پیش میروند. مراحل مختلف شامل مقادیر مختلف قطعات، الزامات ابعادی و برنامههای تحویل است. راهحلهای تولید باید درجه خاصی از انعطافپذیری را برای تطبیق با تغییرات توسعه و الزامات تولید بعدی ارائه دهند.
گردش کار خدمات از طراحی نقشههای قطعات خودرو تا تحویل محصول نهایی
TiRapid میتواند ارزیابیهای قابلیت ساخت قطعه را بر اساس مدلهای سهبعدی، نقشههای دوبعدی و الزامات فنی ارائه شده توسط مشتری انجام دهد و راهحلهای ماشینکاری را با توجه به نیازهای پروژه توسعه دهد. ماشینکاری CNC پنج محوره را میتوان با فرزکاری CNC معمولی، تراشکاری، ساخت ورق فلزی و سایر فرآیندهای تولیدی ترکیب کرد تا خدمات تولید سفارشی برای قطعات خودرو با ساختارهای مختلف ارائه دهد.
| مرحله ساخت | محتوای اصلی خدمات | نتایج کلیدی پروژه |
| ارزیابی نقاشی | مدلهای سهبعدی، مواد، تلرانسها، رابطهای مونتاژ و چالشهای ماشینکاری را تجزیه و تحلیل کنید. | الزامات تولید و امکانسنجی فرآیند را روشن کنید |
| طراحی فرآیند | توسعه مسیرهای ماشینکاری، طرحهای نگهداری کار، مسیرهای ابزار و الزامات بازرسی | روشهای ماشینکاری و روشهای کنترل ابعاد بحرانی را تأیید کنید |
| تولید نمونه اولیه | قطعات ماشینآلات مطابق نقشههای تأیید شده، بازرسیهای ابعادی انجام میدهند و تنظیمات لازم فرآیند را انجام میدهند. | الزامات ساختاری، ابعادی و مونتاژ را تأیید کنید |
| تولید دسته ای کوچک | تولید قطعات طبق فرآیندهای تایید شده و استانداردهای کیفیت | حفظ ثبات در ابعاد قطعه و کیفیت ماشینکاری |
| تولید دستهای | ترتیب تولید را بر اساس مقادیر سفارش، برنامههای تولید و الزامات بازرسی تنظیم کنید | ایجاد تعادل در برنامههای تحویل، ثبات تولید و کنترل هزینه |
در طول مرحله ارزیابی طراحی، DFM (طراحی برای قابلیت ساخت) میتواند به شناسایی ساختارهای ماشینکاری غیرمنطقی، فضای دسترسی ناکافی ابزار، تلرانسهای غیربحرانی بیش از حد تنگ و ویژگیهای طراحی که ممکن است هزینههای تولید را افزایش دهند، کمک کند. اطلاعرسانی در مورد این مسائل قبل از تولید میتواند اصلاحات موقت نقشه یا دوبارهکاری در حین ماشینکاری را کاهش دهد. برای قطعات خودرو در مرحله توسعه، مشتریان میتوانند ابتدا طرحهای مونتاژ و سازه را از طریق نمونههای اولیه تک قطعه یا دسته کوچک تأیید کنند، سپس نقشهها و الزامات تولید را طبق نتایج تأیید تنظیم کنند. پس از شروع تولید بعدی، الزامات فرآیند تأیید شده را میتوان برای کاهش ارتباطات مکرر و تنظیمات فرآیند دوباره استفاده کرد.
ترتیبات تولید برای نمونههای اولیه تکی، دستههای کوچک و تولید دستهای
مقادیر تولید قطعات خودرو بر برنامهریزی، آمادهسازی ابزار، تهیه مواد و هزینههای ماشینکاری واحد تأثیر میگذارد. ماشینکاری CNC پنج محوره انعطافپذیری فرآیند قابل توجهی را ارائه میدهد و برای سازههای پیچیده و قطعات سفارشی مناسب است. با این حال، برنامه تولید خاص هنوز باید با توجه به حجم سفارش و ویژگیهای قطعه تعیین شود. نمونههای اولیه معمولاً بر تأیید طراحی، تأیید ابعادی و آزمایش مونتاژ تمرکز دارند. در این مرحله، میتوان مواد ماشینکاری مناسب و روشهای عملیات سطحی را با توجه به نیازهای واقعی انتخاب کرد تا از سرمایهگذاری غیرضروری در ابزار اختصاصی قبل از نهایی شدن طراحی جلوگیری شود.
تولید در مقیاس کوچک نیاز به ایجاد تعادل بین سرعت تحویل و ثبات قطعه دارد. با استانداردسازی دادههای ماشینکاری، بهینهسازی مسیرهای ابزار و ایجاد استانداردهای بازرسی ثابت، میتوان تغییرات فرآیند را در طول تولید مکرر کاهش داد. برای قطعات خودرو که نیاز به پر کردن مکرر یا توسعه مداوم دارند، حفظ ثبات در اصلاح نقشهها و الزامات فنی نیز مهم است. تولید انبوه نیاز به ارزیابی بیشتر تأمین مواد، برنامهریزی تجهیزات، عمر ابزار، زمان چرخه تولید و برنامههای بازرسی کیفیت دارد. برای قطعات پیچیده مناسب برای ماشینکاری پنج محوره، تولید را میتوان در ترکیب با سایر فرآیندهای ماشینکاری CNC ترتیب داد تا از استفاده از روشهای ماشینکاری پرهزینهتر برای هر قطعه جلوگیری شود.
استعلام قیمت ماشینکاری، زمان تحویل و ارتباطات پروژه
قیمتهای ماشینکاری CNC پنج محوره عموماً به نوع ماده، ابعاد قطعه، زمان ماشینکاری، پیچیدگی ساختاری، الزامات تلرانس، عملیات سطحی و مقدار سفارش مربوط میشود. قطعاتی با حفرههای عمیق، سطوح منحنی پیچیده، ساختارهای دیواره نازک یا الگوهای سوراخ دقیق چندگانه ممکن است به زمانهای برنامهنویسی، ماشینکاری و بازرسی طولانیتری نیاز داشته باشند.
برای بهبود نرخگذاری و کارایی ارزیابی پروژه، به مشتریان توصیه میشود اطلاعات زیر را ارائه دهند:
- مدلهای سهبعدی یا نقشههای مهندسی دوبعدی، ترجیحاً در قالبهای موجود مانند STEP، IGES و DWG.
- گریدهای مواد، مقادیر قطعات و دستههای تولیدی مورد انتظار.
- ابعاد بحرانی، تلرانسها، زبری سطح و الزامات عملیات سطحی.
- برنامههای تحویل، الزامات مونتاژ و مستندات بازرسی مورد نیاز.
TiRapid گزارشهای DFM رایگان، پیشفاکتورهای فوری و پشتیبانی پروژه ارائه میدهد. قیمتهای خاص ماشینکاری و زمان تحویل بر اساس نقشهها، مواد، مقادیر و الزامات فنی تأیید میشوند. خدمات ذکر شده در وبسایت رسمی شامل ماشینکاری CNC پنج محوره، تولید قطعات سفارشی خودرو و پشتیبانی از تولید نمونه اولیه و دستهای است. شفافسازی الزامات ماشینکاری واقعی قبل از ارائه پیشفاکتور میتواند تأییدهای مکرر ناشی از اطلاعات ناقص را کاهش داده و به تنظیم کارآمدتر تهیه مواد، آمادهسازی فرآیند و برنامههای تولید بعدی کمک کند.
پرسش و پاسخهای متداول
ماشینکاری CNC پنج محوره برای قطعات خودرو چه دقتی میتواند داشته باشد؟
دقت ماشینکاری باید بر اساس جنس، ساختار قطعه، ابعاد، شرایط ابزار و روشهای بازرسی تعیین شود. قابلیتهای ماشینکاری CNC شرکت TiRapid شامل تلرانسهایی تا ±0.01 میلیمتر است، اما این مقدار را نمیتوان مستقیماً برای همه قطعات خودرو اعمال کرد. الزامات دقت خاص باید بر اساس نقشههای مهندسی و فرآیندهای ماشینکاری واقعی ارزیابی شوند.
آیا ماشینکاری CNC پنج محوره برای قطعات سفارشی خودرو در مقیاس کوچک مناسب است؟
این روش برای قطعات سفارشی با سطوح منحنی پیچیده، موقعیتهای سوراخ چند سطحی، ویژگیهای ماشینکاری شیبدار و ساختارهای نصب دقیق مناسب است. برای نمونههای اولیه تکی و سفارشهای دسته کوچک، میتواند مقداری از آمادهسازی اختصاصی فیکسچر و کارهای راهاندازی مکرر را کاهش دهد. با این حال، قطعات با ساختارهای ساده را میتوان با استفاده از تجهیزات سه محوره یا چهار محوره نیز ماشینکاری کرد. راهحل خاص باید با توجه به مقدار سفارش و سختی ماشینکاری تعیین شود.
چه مدارکی برای ماشینکاری قطعات خودرو مورد نیاز است؟
مدلهای سهبعدی، نقشههای مهندسی دوبعدی، گریدهای مواد، مقادیر قطعات و الزامات تلرانس عموماً مورد نیاز هستند. اگر قطعات دارای الزامات خاص عملیات سطحی، مونتاژ یا اسناد بازرسی باشند، این موارد نیز باید در طول استعلام قیمت ارائه شوند تا ارزیابی دقیق فرآیند و ارائه قیمت تسهیل شود.
آیا ماشینکاری CNC پنج محوره از تولید از نمونه اولیه تا تولید دستهای پشتیبانی میکند؟
نمونههای اولیه تکی، تولید در دستههای کوچک و تولید دستهای میتوانند بر اساس الزامات پروژه تنظیم شوند. مرحله نمونه اولیه در درجه اول برای تأیید ابعاد طراحی و الزامات مونتاژ استفاده میشود. تولید بعدی نیاز به یک برنامه خاص بر اساس حجم سفارش، تأمین مواد، فرآیندهای ماشینکاری و استانداردهای کیفیت دارد. زمانهای تحویل واقعی و مقادیر تولید باید از طریق ارزیابی نقشهها و تأیید سفارش تعیین شوند.
ماشینکاری قطعات چند سطحی خودرو نیاز به در نظر گرفتن پیچیدگی ساختاری، دقت ماشینکاری، خواص مواد و هزینههای تولید دارد. ماشینکاری CNC پنج محوره میتواند ماشینکاری سطوح چندگانه، موقعیتهای سوراخ شیبدار و سطوح منحنی پیچیده را با تنظیم جهت ابزار، کاهش برخی از عملیات راهاندازی مکرر و ارائه روشهای تولید انعطافپذیرتر برای توسعه و تولید قطعات خودرو تکمیل کند. برای مشتریانی که به کانکتورهای سفارشی خودرو، اجزای جانبی موتور، محفظههای گیربکس، براکتهای شاسی یا قطعات ساختاری خودروهای انرژی نو نیاز دارند، ارائه نقشههای کامل، مشخصات مواد و الزامات تلرانس به تعیین سریع امکانسنجی فرآیند و توسعه یک راهحل تولید واضح کمک میکند. چه پروژه در حال توسعه محصول، تأیید نمونه اولیه یا تولید دستهای باشد، تأیید الزامات ماشینکاری از قبل میتواند به تضمین تولید و تحویل روانتر کمک کند.
ایمیل: projects@tirapid.com
تلفن: + 86 760 8999 8536
















