
تجهیزات اتوماسیون پزشکی فرآیندهای آزمایش، نمونهبرداری، انتقال، موقعیتیابی، مرتبسازی و مونتاژ را پوشش میدهد. عملکرد آن به بسیاری از قطعات غیر استاندارد با ابعاد دقیق و تناسب پایدار متکی است. کیفیت ماشینکاری صفحات نصب، پایههای نگهدارنده، بلوکهای موقعیتیابی، اجزای راهنما و قطعات شفت میتواند مستقیماً بر حرکت مکانیسم و مونتاژ بعدی تأثیر بگذارد. ماشینکاری CNC برای تولید قطعات با انواع مختلف، دستههای کوچک و ساختارهای مرتباً در حال تغییر مناسب است. همچنین میتواند از توسعه نمونه اولیه و تولید بعدی پشتیبانی کند و پشتیبانی ماشینکاری انعطافپذیری را برای توسعه تجهیزات فراهم کند.
کدام قطعات تجهیزات اتوماسیون پزشکی برای ماشینکاری CNC مناسب هستند؟
تجهیزات اتوماسیون پزشکی ساختارهای پیچیدهای دارند و قطعات مختلف آنها عملکردهای متفاوتی را انجام میدهند. قبل از ماشینکاری، ساختار، مواد و الزامات دقت باید با توجه به کاربرد واقعی تعیین شوند.
قطعات سازهای و نصب تجهیزات
قطعات نصب شده عمدتاً برای ایمنسازی ماژولهای مختلف استفاده میشوند و ماشینکاری بر روی سطوح مرجع، موقعیت سوراخها و روابط مونتاژ متمرکز است.
- صفحات پایه نصب: سوراخهای نصب ماشین، سوراخهای موقعیتیابی، سوراخهای پیشخوان و سطوح مرجع برای فراهم کردن موقعیتهای ثابت برای چندین ماژول کاربردی.
- پایههای نگهدارنده و صفحات اتصال: پلههای ماشین، شیارها و سوراخهای چند جهته طبق طرح تجهیزات.
- قابهای نصب: مطابق با طرح مکانیزم داخلی، محلهای نصب سنسورها، سیمکشی و اجزای محرک را رزرو کنید.
حفظ روابط ابعادی مناسب در این قطعات میتواند کار تنظیم را در حین مونتاژ تجهیزات کاهش دهد.
اجزای موقعیتیابی، انتقال و فعالسازی
حرکات تکراری درون تجهیزات به تناسب ابعاد حساس هستند، بنابراین اجزای موقعیتیابی و انتقال نیاز به دقت ماشینکاری بر اساس نیازهای حرکتی واقعی خود دارند.
- بلوکهای موقعیتیابی و اجزای راهنما: فاصله را با توجه به جهت حرکت کنترل کنید تا از موقعیتیابی پایدار در تکرار اطمینان حاصل شود.
- شفتها و پایههای نصب: روی کنترل قطر سوراخ، قطر شفت، هممرکزی و ابعاد اتصال تمرکز کنید.
- فیکسچرها و ابزارآلات: شیارهای موقعیتیابی ماشین، سازههای گیره و فضاهای خالی با توجه به هندسه محصول.
تلرانسهای اجزای عملکردی باید بر اساس الزامات واقعی حرکت و مونتاژ تعیین شوند تا از هزینههای غیرضروری ماشینکاری با دقت بالا جلوگیری شود.
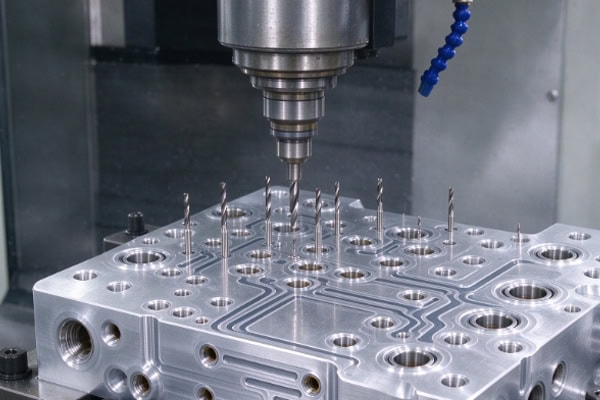
چگونه میتوان دقت ماشینکاری CNC را برای قطعات تجهیزات اتوماسیون پزشکی کنترل کرد؟
تجهیزات اتوماسیون پزشکی شامل چندین مکانیزم تعاملی هستند. برآورده کردن الزامات ابعادی یک قطعه، لزوماً عملکرد روان کل مکانیزم را تضمین نمیکند. بنابراین، ماشینکاری باید بر روی مبناها، ابعاد بحرانی و تغییر شکل قطعه تمرکز کند.
قبل از ماشینکاری، بررسی نقشهها و فرآیندها را انجام دهید
قبل از تولید رسمی، ساختار قطعه باید بر اساس مدلهای سهبعدی، نقشههای دوبعدی و روابط مونتاژ بررسی شود تا مشکلات احتمالی ماشینکاری از قبل شناسایی شوند.
- بررسی شیارها و سوراخهای عمیق: اطمینان حاصل کنید که ابزارهای برشی به درستی به نواحی ماشینکاری دسترسی دارند.
- تعریف مبنای ماشینکاری: سطوح اصلی نصب، سطوح موقعیتیابی و موقعیتهای بحرانی سوراخ را تعیین کنید.
- روش نصب ثابت را برنامهریزی کنید: خطاهای تجمعی ناشی از موقعیتیابی مکرر را کاهش دهید.
پرداختن به چالشهای تولید از قبل میتواند تغییرات موقت فرآیند را در حین ماشینکاری کاهش دهد.
بازرسی را طبق الزامات تحمل ترتیب دهید
قطعات مختلف به روشهای بازرسی متناظر نیاز دارند و یک ابزار اندازهگیری واحد نمیتواند همه ابعاد را پوشش دهد. کولیسها و میکرومترها برای برخی از ابعاد خطی مرسوم مناسب هستند، در حالی که میتوان از ارتفاعسنجها، سیستمهای اندازهگیری بینایی یا دستگاههای اندازهگیری مختصات برای موقعیت، سطح و ویژگیهای هندسی پیچیده مطابق با الزامات تلرانس استفاده کرد. تطبیق روشهای بازرسی با مشخصات نقشه، امکان تأیید صحیح الزامات مونتاژ واقعی قطعات را فراهم میکند.
کنترل تغییر شکل ماشینکاری فلزات و پلاستیکهای مهندسی
صفحات نصب بزرگ، قطعات دیواره نازک و پلاستیکهای مهندسی مانند POM و PEEK ممکن است هنگام حذف قابل توجه مواد، دچار آزادسازی تنش و تغییرات ابعادی شوند.
- در طول ماشینکاری خشن، مقدار کافی از مواد را باقی بگذارید: از برداشتن بیش از حد مواد در یک عملیات واحد خودداری کنید.
- ماشینکاری خشن و پرداخت را به درستی از هم جدا کنید: ابعاد بحرانی را زمانی که قطعه در وضعیت نسبتاً پایداری است، کامل کنید.
- کنترل نیروی گیره برای قطعات پلاستیکی: از تغییر شکل موضعی ناشی از فشار بیش از حد گیره جلوگیری کنید.
- در صورت لزوم، عملیات تنشزدایی را انجام دهید: برای قطعات پلاستیکی با دقت بالا، میتوان فرآیندهای استراحت یا تثبیت مناسب را با توجه به جنس و ساختار ترتیب داد.
تنظیم روشهای ماشینکاری با توجه به ویژگیهای مواد، به بهبود پایداری ابعادی پس از ماشینکاری کمک میکند.
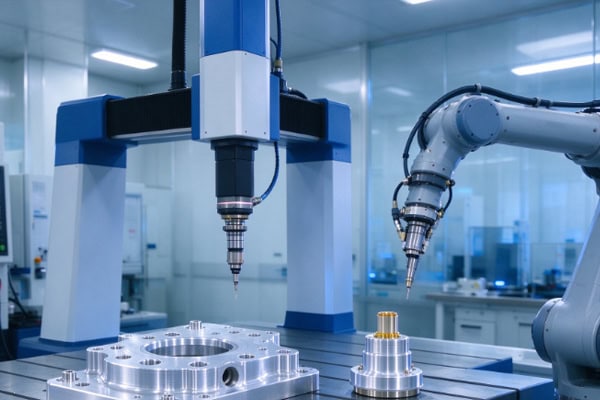
چگونه باید الزامات مربوط به مواد، عملیات سطحی و نظافت هماهنگ شوند؟
همه قطعات تجهیزات اتوماسیون پزشکی در یک محیط کار نمیکنند. انتخاب مواد و پسپردازش باید با توجه به عملکرد قطعه، محیط تماس، روشهای تمیزکاری و شرایط عملیاتی تجهیزات تعیین شود.
انتخاب مواد باید با عملکرد قطعه مطابقت داشته باشد
مواد مختلف از نظر وزن، استحکام، اصطکاک، مقاومت در برابر خوردگی و پایداری ابعادی ویژگیهای خاص خود را دارند.
| نوع قسمت | مواد رایج | تمرکز ماشینکاری | الزامات اصلی |
| نصب صفحه | آلیاژ آلومینیوم | مسطح بودن، موقعیت سوراخها | طراحی سبک، مونتاژ |
| پایگاه پشتیبانی | آلیاژ آلومینیوم ، فولاد ضد زنگ | سطوح مرجع، سوراخهای اتصال | قدرت، پایداری |
| اجزای شفت | فولاد ضد زنگ، فولاد آلیاژی | تمرکز، کیفیت سطح | دقت حرکت، دوام |
| اجزای راهنما | POM، PEEK و سایر پلاستیکهای مهندسی | فاصله مناسب، تغییر شکل | اصطکاک کم، پایداری ابعادی |
| فیکسچرهای دقیق | آلیاژ آلومینیوم، فولاد ضد زنگ، پلاستیکهای مهندسی | ابعاد موقعیتیابی، کیفیت سطح | تکرار موقعیتیابی، نظافت |
PEEK برای قطعات ساختاری خاصی که نیاز به مقاومت شیمیایی بالا، مقاومت دمایی یا پایداری ابعادی دارند مناسب است، در حالی که POM برای قطعات کم اصطکاک، سبک و عایق الکتریکی خاص مناسب است. انتخاب ماده خاص همچنان باید با توجه به شرایط عملیاتی واقعی انجام شود.
عملیات سطحی باید با محیط عملیاتی مطابقت داشته باشد
عملیات سطحی نباید صرفاً بر اساس جنس ماده انتخاب شود. مقاومت در برابر سایش، مقاومت در برابر خوردگی، روشهای تمیزکاری و تناسب ابعادی نیز باید در نظر گرفته شوند.
- قطعات آلیاژ آلومینیوم: آنودایزینگ یا آنودایزینگ سخت را میتوان با توجه به الزامات مقاومت در برابر سایش و خوردگی در نظر گرفت. نواحی با دقت بالا باید تغییرات ابعادی ناشی از لایه عملیات را در نظر بگیرند.
- قطعات فولادی ضد زنگ: برای قطعاتی که نیاز به مقاومت در برابر خوردگی بالاتر و تمیزی سطح دارند، میتوان بر اساس نیازهای واقعی، غیرفعالسازی یا الکتروپولیش را انتخاب کرد.
- نواحی با دقت مناسب: قبل از عملیات سطحی، باید فضای ماشینکاری مناسب در نظر گرفته شود و ابعاد مورد نیاز پس از عملیات از قبل تعیین گردد.
عملیات سطحی باید همراه با عملکرد واقعی قطعه برنامهریزی شود تا از تنظیمات واکنشی پس از ماشینکاری جلوگیری شود.
تمیز کردن و پلیسهگیری باید در فرآیند تحویل لحاظ شود
برای قطعاتی که ممکن است با معرفها یا نمونهها تماس داشته باشند یا در محیطهای تمیز کار کنند، تمیزی قطعات پس از ماشینکاری نیز نیاز به توجه دارد.
- برداشتن خارهای ماشینکاری: روی سوراخها، شیارها، رزوهها و لبههای تیز تمرکز کنید تا از تأثیر بقایای مواد زائد بر عملکرد مکانیسم جلوگیری شود.
- حذف بقایای ماشینکاری: مایعات برش، روغن و ذرات فلزی را طبق الزامات پروژه حذف کنید.
- استفاده از بستهبندی تمیز و مناسب: پس از تمیز کردن، قطعات باید به طور مناسب بستهبندی شوند تا خطر آلودگی مجدد در حین حمل و نقل کاهش یابد.
شفافسازی الزامات تمیزکاری، پلیسهگیری و بستهبندی از قبل، به قطعات اجازه میدهد تا راحتتر وارد فرآیندهای مونتاژ بعدی شوند.
یک تامینکننده CNC برای تجهیزات اتوماسیون پزشکی باید چه قابلیتهایی داشته باشد؟
قطعات تجهیزات اتوماسیون پزشکی اغلب شامل ساختارهایی با تغییرات سریع، مقادیر سفارش متغیر و الزامات تحویل کاملاً تعریفشده هستند. بنابراین، تأمینکنندگان به قابلیتهای ماشینکاری و قابلیتهای قوی هماهنگی پروژه نیاز دارند.
توانایی مدیریت ساختارهای پیچیده غیر استاندارد
قطعات تجهیزات اتوماسیون ممکن است همزمان شامل سوراخها، شیارها، پلهها، سطوح منحنی و ویژگیهای ماشینکاری چند جهته باشند. یک فرآیند مناسب باید مطابق با ساختار قطعه توسعه داده شود.
- ماشینکاری چند محوره: مناسب برای سازههای چند سطحی و ویژگیهای زاویهدار پیچیده.
- فرزکاری و تراشکاری دقیق: الزامات مختلف ماشینکاری برای قطعات صفحه، اجزای سازهای و قطعات شفت را پوشش میدهد.
- نصب مناسب: تأثیر موقعیتیابی مکرر بر ابعاد بحرانی را کاهش میدهد.
ترکیب قابلیتهای تجهیزات با برنامهریزی فرآیند میتواند پایداری ماشینکاری قطعات پیچیده غیر استاندارد را بهبود بخشد.
توانایی پشتیبانی از اصلاحات تحقیق و توسعه و تولید بعدی
تجهیزات اتوماسیون پزشکی ممکن است در طول توسعه، دچار تغییراتی در موقعیت سوراخها، ابعاد، ساختارهای فیکسچر یا رابطهای ماژول شوند. بنابراین، تأمینکننده ماشینکاری باید به سرعت تغییرات نقشه را درک کرده و فرآیند ماشینکاری را بر اساس آن تنظیم کند. در طول تولید در دستههای کوچک یا تکرار، ثبات در مواد، برنامهها، الزامات بازرسی و ابعاد حیاتی نیز باید حفظ شود. برای قطعاتی که نیازهای تمیزی خاصی دارند، مشخصات پلیسهگیری، تمیزکاری و بستهبندی نیز باید از قبل تعریف شوند تا ماشینکاری، پسپردازش و تحویل، یک گردش کار ثابت را تشکیل دهند.
ساخت قطعات برای تجهیزات اتوماسیون پزشکی نیازمند گسترش ملاحظات از نقشههای طراحی به مونتاژ واقعی و شرایط عملیاتی است. یک طرح ماشینکاری مناسب باید از قبل ویژگیهای مواد، کنترل ابعادی، خطرات تغییر شکل، عملیات سطحی و الزامات تمیزی را در نظر بگیرد. گنجاندن این عوامل در برنامهریزی اولیه فرآیند میتواند اصلاحات مکرر در طول توسعه را کاهش داده و به حفظ تناسب پایدارتر قطعه پس از ورود اجزا به مونتاژ تجهیزات کمک کند.
















