
Ronimisfreesimine ja tavapärane freesimine on kaks CNC-töötluses kasutatavat levinud freesimismeetodit. Need on tuntud oma erinevate lõikuri pöörlemissuundade, etteandesuundade, laastu moodustamise meetodite, lõikejõu käitumise ning pinnaviimistlusele, tööriista elueale, töötlemise stabiilsusele ja mõõtmete täpsusele avaldatava mõju poolest. Need erinevused selgitavad, miks mõlemat meetodit kasutatakse laialdaselt jämetöötluses, viimistluses, kiirfreesimisel, kõvade materjalide lõikamisel ja täppisdetailide tootmisel.
Selles juhendis selgitame, mis on tõusfreesimine, mis on tavapärane freesimine, kuidas tõusfreesimine ja tavapärane freesimine toimivad ning miks tuleb õige freesimismeetod hoolikalt valida.
Mis on ronimisfreesimine?
Rongfreesimine on freesimismeetod, mille puhul lõikuri pöörlemissuund on sama mis tooriku etteande suund. Seda nimetatakse ka allafreesimiseks ja seda kasutatakse sageli tänapäevases CNC-töötluses, kui on vaja paremat pinnaviimistlust, suuremat mõõtmete täpsust, madalamat lõikesoojust ja pikemat tööriista eluiga.
Definitsioon ja lõikesuuna põhimõte
Pärifreesimine tähendab, et lõikuri pöörlemissuund järgib etteande liikumissuunda. Töötleva detaili sisenemisel lõikab tööriist maksimaalsest laastupaksusest minimaalse laastupaksuseni.
See lõikesuund võimaldab tööriistal materjali enne lõikamist tõhusamalt lõigata, selle asemel et see pinna vastu hõõruks. See aitab ka töödeldavat detaili kinnitusvahendi vastu suruda, mis võib parandada stabiilsust, kui kinnitussüsteem on piisavalt jäik.
Kuna laast muutub tööriista materjalist väljudes õhemaks, annab pärifreesimine tavaliselt puhtama pinna ja vähendab ebatasasuste teket. Sama lõikejõud võib aga töödeldavat detaili või lauda ettepoole tõmmata, kui masinal on tagasilöök, seega on masina seisukord väga oluline.
Ronimisfreesimise eelised
Rongfreesimine tagab parema pinnaviimistluse, kuna lõikeserv eemaldab materjali puhtamalt ja vähendab hõõrdumist tööriista sisenemispunktis. Sobivates CNC tingimustes aitab see saavutada peeneid pinnaviimistlusi, näiteks Ra<0.8 μm, ja kiirel viimistlusel võib olla võimalik saavutada veelgi siledam tulemus.
Pärifreesimine võib samuti tööriista eluiga parandada. Kuna laastud tekivad korrapärasemalt ja juhivad soojust lõiketsoonist tõhusamalt eemale, on tööriista serval vähem hõõrdumist ja soojuse akumuleerumist. Stabiilse partiitootmise korral võib tööriista eluiga paraneda umbes 10–25%, olenevalt materjalist, tööriista kattest, jahutusvedelikust ja lõikeparameetritest.
Teine eelis on madalam lõikekuumus. Paksust õhukeseks muutuv laastukiht võimaldab soojusel koos laastuga kiiresti lahkuda, vähendades termilise deformatsiooni ohtu. See on eriti kasulik kuumustundlike materjalide, näiteks alumiiniumi, vasesulamite, titaanisulamite, tehniliste plastide ja kõrgjõudlusega plastide töötlemisel.
Ronimisfreesimise puudused
Pärifreesimine on tundlik masina lõtku suhtes. Kui tööpingil on juhtkruvis, kuulkruvis või ajamissüsteemis liiga palju lõtku, võib lõikur ootamatult lauda või toorikut tõmmata, põhjustades värinat, mõõtmete viga, tööriista purunemist või pinna süvendamist.
Samuti ei sobi pärifreesimine alati esimeseks jämetöötluskäiguks kõvade või ebatasaste materjalide puhul. Kuna lõikur siseneb maksimaalse laastupaksusega, võib lõikeserv sisenemisel saada suure löögikoormuse, eriti karastatud terase, katlakiviga kaetud materjalide, valupindade või üle HRC50 kõvadusega materjalide töötlemisel.
Teine piirang on vibratsioonioht kehva jäikuse korral. Kui masin, kinnitus, tööriistahoidik või tooriku seadistus ei ole stabiilne, võib ronimisfreesimise tõmbejõud tekitada värinajälgi ja ebajärjekindlaid mõõtmeid. Sel põhjusel on ronimisfreesimine kõige parem kasutada jäikadel CNC-töötluskeskustel, millel on usaldusväärne lõtku kompenseerimine ja kindel kinnitus.
Mis on tavaline freesimine?
Tavapärane freesimine on freesimismeetod, mille puhul lõikuri pöörlemissuund on vastupidine tooriku etteandesuunale. Seda nimetatakse ka vastufreesimiseks ja seda kasutatakse sageli jämeda töötlemise, vanemate masinate, käsitsi freesimise seadmete, ebastabiilsete toorikute ja olukordade puhul, kus lõikekontroll on olulisem kui pinnaviimistlus.
Definitsioon ja lõikesuuna põhimõte
Tavapärane freesimine tähendab, et lõikur pöörleb töödeldava detaili etteandesuuna vastassuunas. Lõikamisprotsessi käigus siseneb tööriist materjali järk-järgult õhukesest laastust paksema laastu suunas.
Kuna lõikamine algab peaaegu nulllaastupaksusega, võib tööriist enne lõikamise alustamist hõõrduda. See võib suurendada hõõrdumist, kuumenemist ja tööriista kulumist, eriti materjalide puhul, mis kõvastuvad töötlemiskõvenemisel või millel on halb soojusjuhtivus.
Järkjärguline sisenemine muudab aga tavapärase freesimise ka jämetöötlusoperatsioonidel andestavamaks. See vähendab ohtu, et lõikur haarab äkiliselt toorikust kinni, mistõttu on see sageli ohutum käsitsi freesitavatel masinatel või CNC-seadmetel, millel on märgatav lõtk.
Tavapärase freesimise eelised
Tavapärane freesimine pakub töötlemata töötlemisel suurt stabiilsust, kuna tööriist siseneb lõikesse järk-järgult. See aitab vähendada äkilisi lööke ja lihtsustab ebakorrapäraste toorikute, toormaterjalide, valandite, sepiste ja ebaühtlase kõvadusega materjalide töötlemise juhtimist.
See sobib paremini masinatele, millel puudub efektiivne tagasilöögi kompensatsioon. Kuna lõikejõud kipub laua ettepoole tõmbamise asemel suruma etteandesuunale vastu, vähendab tavapärane freesimine vanemate masinate puhul tööriista äkilise haardumise ohtu.
Tavapärane freesimine võib olla kasulik ka raskete materjalide eemaldamiseks, kui pinnaviimistlus ei ole peamine nõue. Suure lihvimisvaru, tugeva kinnituse ja stabiilsete tööradade korral jämetöötluse korral saab sellega enne lõplikku viimistlust tõusufreesimisega liigse materjali ohutult eemaldada.
Tavapärase freesimise puudused
Tavapärane freesimine annab tavaliselt halvema pinnaviimistluse, kuna tööriist hõõrdub enne lõikamist ja väljub suurema laastupaksusega. See võib jätta nähtavamad tööriistajäljed, rebenemise ja jääkdeformatsiooni, mille karedus on materjalist ja parameetritest olenevalt sageli suurem kui Ra1.6 μm.
Tavapärase freesimise puhul võib tööriista kulumine olla kiirem. Esialgne hõõrdumine tekitab hõõrdumist ja kuumust enne, kui lõikeserv täielikult materjali siseneb. See võib kiirendada külgkulumist, lõikeserva tuhmumist ja töötlemiskõvenemist, eriti roostevaba terase, titaani ja mõnede vasesulamite puhul.
Lõikekuumus püsib ka tõenäolisemalt tööriista ja tooriku kokkupuutealal. Kuna laastu teke on aeglasem ja hõõrdumine suurem, võib kuumus kanduda toorikusse ja tööriista, suurendades soojuspaisumise, mõõtmete varieerumise ja pinnakvaliteedi probleemide ohtu.
Peamine erinevus ronimisfreesimise ja tavapärase freesimise vahel
Peamine erinevus tõusufreesimise ja tavalise freesimise vahel on lõikuri pöörlemise ja etteandesuuna vaheline seos. Tõusufreesimisel pöörleb lõikur etteandesuunaga koos, tavalise freesimise puhul aga etteandesuunale vastupidises suunas.
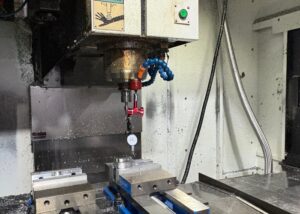
Tööriista nihke ja lõiketäpsuse võrdlus
Tõusfreesimisel surub lõikejõud jäiga seadistuse korral töödeldavat detaili kinnituse poole. See aitab parandada tööriista teekonna stabiilsust ja mõõtmete täpsust, eriti viimistluse ajal.
Täppisdetailide puhul, mille tolerants on väike (nt ±0.01 mm), eelistatakse sageli ronimisfreesimist, kui CNC-masinal on hea jäikus ja lõtku kompenseerimine. See aitab vähendada pinna rebenemist ja parandab suuruse ühtlust korduvate detailide puhul.
Tavapärasel freesimisel võib lõikejõud suruda tööriista ja toorikut ebasoodsamas suunas. Suure lõtkuga masinatel võib see põhjustada tööriista läbipainde, vibratsiooni ja mõõtmete kõikumist. Siiski võib see olla ohutum jämetöötluse puhul, kui masina lõtku on raske kontrollida.
Kuumuse mõju ja lõikejõu suund
Pärifreesimine tekitab paksust õhukeseks muutuvaid laaste, mis võimaldab soojusel koos laastuga lõiketsoonist kiiresti lahkuda. See aitab vähendada tööriista temperatuuri, tooriku kuumenemist ja termilist deformatsiooni.
Tavapärane freesimine tekitab õhukestest paksudeks muutuvaid laaste. Tööriist võib enne lõikamist hõõrduda ja kokkupuutetsooni lähedale jääb rohkem soojust. See võib suurendada hõõrdumist, eriti alumiiniumi, vase, roostevaba terase, titaani või kuumuse suhtes tundlike plastide töötlemisel.
Lõikejõu suund on samuti erinev. Pärifreesimine võib töödeldavat detaili lõikurisse tõmmata, samas kui tavapärane freesimine surub etteandesuunale vastupidises suunas. Seetõttu nõuab pärifreesimine tugevamat lõtku kontrolli ja tavapärane freesimine on vanemate seadmete puhul sageli ohutum.
Pinna kvaliteedi ja töötlemise efektiivsuse analüüs
Pöördfreesimine tagab tavaliselt parema pinnakvaliteedi, kuna see vähendab hõõrdumist, vähendab lõikejõu kõikumist ja loob puhtama laastueralduse. Viimistlusoperatsioonidel aitab see saavutada siledamaid pindu, näiteks Ra0.8 μm või alla selle, kui masina jäikus, tööriista teravus ja parameetrid on hästi kontrollitud.
Rongfreesimine võib parandada ka töötlemise efektiivsust, kuna tööriist lõikab tõhusamalt ja tekitab vähem hõõrdumist. Partii-CNC-töötlemisel võib see aidata tsükliaega vähendada umbes 10–20%, olenevalt detaili geomeetriast, materjalist, tööriistateest ja masina võimekusest.
Tavapärane freesimine jätab tavaliselt rohkem tööriistajälgi ja ebatasasusi, kuna lõikur hõõrdub enne lõikamist ja väljub suurema laastupaksusega. Kõrgete pinnakvaliteedi nõuete täitmiseks võib vaja minna täiendavat viimistlust, poleerimist, ebatasasuste eemaldamist või viimast tõusufreesimist.
Tööpingi struktuuri ja juhtimissüsteemi nõuded
Tõusfreesimine nõuab suuremat masina jäikust, stabiilset servojuhtimist ja efektiivset lõtkukompensatsiooni. Kui masina laud, kuulkruvi, spindl, kinnitus või tööriistahoidik on ebastabiilne, võib tõusfreesimine põhjustada vibratsiooni, tööriista kinnikiilumist või mõõtmete viga.
Kaasaegsed CNC-töötluskeskused sobivad tavaliselt paremini ronimisfreesimiseks, kuna neil on tugevam konstruktsioon, täpne etteande juhtimine ja tarkvaraline kompensatsioon. See võimaldab ronimisfreesimisel saavutada parema viimistluse, pikema tööriista eluea ja suurema efektiivsuse.
Tavapärane freesimine sobib paremini vanemate masinate, käsitsi freespinkide või märgatava lõtkuga seadmete jaoks. Selle lõikesuund on andestavam ja vähendab ohtu, et tööriist tõmbab tooriku järsult lõikurisse.
Millal valida ronimis- või tavapärane freesimine
Rongfreesimine või tavapärane freesimine tuleks valida materjali tüübi, töötlemisetapi, tööpingi seisukorra, kinnitusdetailide jäikuse, tolerantsinõude ja pinnaviimistluse eesmärgi põhjal. Parim meetod sõltub pigem tegelikust töötlemiskeskkonnast kui fikseeritud reeglist.
Valik materjali tüübi järgi
Erinevad materjalid reageerivad ronimis- ja tavapärasele freesimisele erinevalt. Materjali kõvadus, venivus, soojusjuhtivus, laastukäitumine ja töötlemiskõvenemise kalduvus mõjutavad kõik parimat freesimisstrateegiat.
| Materjal Type | Ühised klassid | Soovitatav freesimismeetod | Professionaalsed nõuanded |
| Alumiiniumi sulam | 6061, 7075 | Roni freesimine | Aitab vähendada tööriista kinnikiilumist, parandada laastu eemaldamist ja saavutada parema pinnaviimistluse. |
| Keskmise süsinikusisaldusega teras / stantsteras | P20, H13, S50C | Jämetöötlus: tavapärane freesimine, viimistlus: ronimisfreesimine | Tavapärane freesimine parandab jämetöötluse stabiilsust, tõusufreesimine aga lõppviimistlust ja täpsust. |
| Titaani sulam | Ti6Al4V, TC4 | Roni freesimine | Tugeva jahutuse ja väikese ettenihke kombineerimisel vähendab kuumenemist ja tööriista koormust. |
| Roostevaba teras | 304, 316, 17-4PH | Jämetöötlus: tavapärane freesimine, viimistlus: ronimisfreesimine | Tavapärane freesimine parandab stabiilsust raskete lõikete ajal, ronimisfreesimine aitab kontrollida ebatasasusi ja viimistlust. |
| Copper | C110, C101 | Tavaline freesimine | Stabiilsem lõikejõud aitab vähendada määrimist, ummistumist ja ülekuumenemist. |
| messing | H62, C360 | Roni freesimine | Suurepärane töödeldavus võimaldab kiiret lõikamist ja paremat pinnaviimistlust. |
| Insenerplastid | POM, PA6, PTFE | Roni freesimine | Aitab vähendada kuumust, ebatasasusi, sulamist ja materjali deformatsiooni. |
| Suure jõudlusega plastid | PEEK, PI, UPE | Roni freesimine | Toetab kallite materjalide puhul paremat mõõtmete täpsust ja puhtamaid pindu. |
| Magneesiumi sulam | AZ31B, ZK60 | Roni freesimine | Vähendab lõikamisaega ja kuumust, kuid tuleohutust tuleb hoolikalt kontrollida. |
| Süsinikkiust komposiitmaterjalid | CFRP | Tavapärane freesimine spetsiaalsete tööriistadega | Aitab vähendada kiudude väljatõmbumist ja servade delaminatsiooni, kui tööriista geomeetria on sobiv. |
Vastavalt protsessi nõuetele
CNC-freesimisel on ronimis- ja tavapärase freesimise vahel valimisel üks olulisemaid tegureid protsessi etapp. Jämetöötlusel ja viimistlusel on erinevad prioriteedid, seega võivad need vajada erinevaid lõikesuundi.
CNC-freesimisel keskendutakse jämetöötluses kiirele materjali eemaldamisele, tööriista ohutusele ja protsessi stabiilsusele. Viimistlemisel keskendutakse pinna kvaliteedile, mõõtmete täpsusele, ebatasasuste kontrollile ja lõpptoote ühtlusele.
Seetõttu kasutatakse ebastabiilsetes tingimustes jämetöötluseks sageli tavapärast freesimist, samas kui jäikadel CNC-freespingitel viimistlemiseks sageli tõusufreesimist.
töötlemata töötlemine
Jämetöötlus nõuab suures koguses materjali kiiret ja ohutut eemaldamist. Tavapärane freesimine sobib sageli jämetöötluseks, kuna tööriist siseneb lõikesse järk-järgult ja tagab parema kontrolli ebakorrapäraste toorikute või suure toormevaru töötlemisel.
See järkjärguline lõikamistoiming aitab vähendada tööriista järsku haardumist, eriti kõvade pindade, katlakivi, valukihi või ebaühtlase kõvadusega materjalide puhul. See on kasulik ka siis, kui kinnitusvahendi jäikus pole ideaalne.
Jämetöötlus ei nõua aga alati tavapärast freesimist. Kaasaegsetel jäikadel CNC-pinkidel, millel on tugevad tööriistad ja stabiilsed seadistused, saab ka tõusufreesimist kasutada tõhusaks jämetöötluseks, kui lõtk ja lõikekoormus on korralikult kontrollitud.
Viimistlus
Viimistlemine nõuab paremat pinnaviimistlust, mõõtmete täpsust ja serva kvaliteeti. Viimistlemiseks eelistatakse tavaliselt ronimisfreesimist, kuna see vähendab hõõrdumist, tagab puhtama laastu moodustumise ja vähendab pinna rebenemist.
Kui eesmärk on saavutada kitsad tolerantsid, näiteks ±0.01 mm või pinnakaredus alla Ra0.8 μm, võib tõusfreesimine jäikadel CNC-pinkidel anda järjepidevamaid tulemusi.
Tipptasemel komponentide puhul võib viimane tõusufreesimine vähendada ebatasasusi, parandada kontuuri täpsust ja vähendada käsitsi poleerimise või järelviimistluse vajadust.
Masina tüübi järgi
Masina tüüp mõjutab oluliselt seda, kas ronimis- või tavapärane freesimine on ohutum ja efektiivsem. Kaasaegsed CNC-töötluskeskused ja vanemad manuaalmasinad käituvad lõikejõu all väga erinevalt.
Suure jäikusega CNC-masinad toetavad tavaliselt ronimisfreesimist, kuna neil on tugevam konstruktsioon, parem etteande reguleerimine ja lõtku kompenseerimine. Manuaalmasinad või vanemad seadmed võivad tavapärase freesimisega paremini toimida, kuna need on lõtku suhtes tundlikumad.
Enne meetodi valimist peaksid masinaehitajad kontrollima spindli jäikust, laua kliirensit, kinnitusdetailide tugevust, servo reageeringut, tööriistahoidiku väljaviskumist ja lõikekoormust.
Ülitäpsed CNC-töötluskeskused
Kõrge täpsusega CNC-töötluskeskused sobivad üldiselt hästi ronimisfreesimiseks. Nendel masinatel on tavaliselt kuulkruvid, servojuhtimine, sammu kompenseerimine, tugev spindli jäikus ja stabiilne etteande täpsus.
Nende masinate ronimisfreesimine võimaldab kiiret töötlemist, peenviimistlust ja ühtlast partiitootmist. Seda kasutatakse laialdaselt lennunduses, meditsiiniseadmetes, täppisvormides, robootikas ja tipptasemel tööstuskomponentides.
Kallite materjalide või kitsa tolerantsiga osade töötlemisel võib tõusfreesimine vähendada järeltöötlust, parandades pinnaviimistlust, tööriista stabiilsust ja mõõtmete korduvust.
Manuaalsed või tavalised freespingid
Tavapäraseks freesimiseks sobivad sageli paremini käsitsi freespingid ja vanemad tavalised freesid. Nendel masinatel võib olla märgatav lõtk ja piiratud kompensatsioonivõime.
Tõusufreesimisel võib tagasilöök põhjustada lõikuri äkilist laua tõmbamist, mis tekitab vibratsiooni, ülelõikamist või tööriista purunemist. Tavapärane freesimine vähendab seda riski, kuna lõikejõud toimib etteandesuunale vastupidiselt.
Vanade seadmete, jämeda töötlemise ja mittekriitiliste tolerantside puhul on tavapärane freesimine sageli ohutum ja prognoositavam.
Ärijuhtumi analüüsi töötlemine
Ärijuhtumite analüüsi töötlemine aitab siduda freesimisteooriat reaalsete tootmisotsustega. Erinevatel tööstusharudel on erinevad prioriteedid, näiteks tolerants, pinna karedus, materjalikulu, ebatasasuste kontroll, tsükliaeg, tööriistade kulumine ja detailide töökindlus.
Lennunduse ja kosmonautika komponendid
Lennunduskomponentide puhul eelistatakse viimistluse ajal sageli ronimisfreesimist, kuna see toetab paremat pinna terviklikkust, mõõtmete täpsust ja tööriista eluiga. Titaanisulamist raamid, alumiiniumist konstruktsiooniosad ja õhukeseinalised komponendid saavad sageli kasu stabiilsest laastu eemaldamisest ja madalamast lõikekuumusest.
Kuna lennunduse ja kosmosetööstuse osad on tavaliselt kõrge väärtusega ja range tolerantsiga, on masina jäikus, kinnitusdetailide disain ja tööraja juhtimine kriitilise tähtsusega. Järsk freesimine võib vähendada pinna rebenemist ja parandada järjepidevust koos tugeva jahutusvedeliku ja optimeeritud lõikeparameetritega.
Raskete materjalide või ebaühtlaste toorikute jämeda töötlemise korral võib tavapärast freesimist siiski kasutada, kui stabiilsus on olulisem kui pinnaviimistlus.
Täppisvormide tööstus
Täppisvormide tootmisel kasutatakse viimistlusprotsessides tavaliselt ronimisfreesimist, et parandada õõnsuste siledust, vähendada lõikejälgi ja lühendada poleerimisaega. See on kasulik plastmassist survevaluvormide, survevaluvormide ja EDM-vaskelektroodide puhul.
Materjali ohutuks eemaldamiseks jämeda töötlemise ajal, eriti kõva valuterase või ebakorrapärase materjali töötlemisel, võib kasutada tavapärast freesimist. Kui materjalivaru on stabiliseerunud, kasutatakse poolviimistluseks ja lõppviimistluseks sageli tõusufreesimist.
Kombineeritud strateegia aitab tasakaalustada tööriista eluiga, pinnakvaliteeti ja tootmise efektiivsust.
Meditsiiniseadmete
Meditsiiniseadmed vajavad täpset mõõtmete kontrolli, siledaid pindu, ebatasasusi ja stabiilset protsessi korduvust. Rongfreesimist eelistatakse sageli meditsiiniliste osade, näiteks luukruvide, implantaadikomponentide, kirurgiliste tööriistade ja täppiskorpuste viimistlemisel.
Titaani, roostevaba terase, PEEKi ja muude meditsiinilise kvaliteediga materjalide puhul võib teravate tööriistade ja kontrollitud lõikeparameetrite korral ronimisfreesimine vähendada kuumenemist ja pinnadefekte.
Kuna meditsiinilised komponendid vajavad suurt töökindlust, peab freesimissuund sobima tööriista geomeetria, jahutusvedeliku strateegia, pinnaviimistluse nõuete ja saastumise kontrolliga.
Praktilised nõuanded ja näpunäited
Praktiline freesimise tulemuslikkus sõltub enamast kui lihtsalt ronimis- või tavalise freesimise valikust. Lõpptulemusi mõjutavad tööriista geomeetria, lõikeparameetrid, tooriku kinnitus, masina jäikus, jahutusvedelik, tööraja strateegia ja operaatori kontrollid.
Näpunäited lõikeparameetrite määramiseks ronimis- ja tavalise freesimise jaoks
Lõikeparameetreid tuleks kohandada vastavalt materjalile, tööriista läbimõõdule, tööriista kattele, spindli võimsusele, kinnitusdetailide jäikusele ja pinnaviimistluse eesmärgile. Rongfreesimine ja tavapärane freesimine nõuavad tavaliselt erinevaid parameetristrateegiaid.
Tõusfreesimisel kasutatakse viimistluse parandamiseks ja kuumuse vähendamiseks sageli suuremat spindli kiirust, keskmist ettenihet, väikest lõikesügavust ja efektiivset jahutust. Tavapärase freesimise puhul on jämetöötluse ajal tavalisem veidi madalam kiirus, mõõdukas ettenihe, suurem lõikesügavus ja pidev jahutus.
Neid väärtusi tuleks käsitleda lähtepunktidena, mitte fikseeritud standarditena. Enne partiitootmist on siiski vaja proovilõikust ja kontrolli.
Soovitatavad parameetrid ronimisfreesimiseks
Soovitatavad tõusul freesimise parameetrid hõlmavad sageli suurt spindli kiirust, keskmist ettenihet, väikest lõikesügavust ja stabiilset jahutust. Tüüpiline algvahemik võib olla 3000–8000 p/min, ettenihe 600–1200 mm/min, aksiaalne lõikesügavus 0.5–1 mm ja radiaalne lõikelaius 50–70% tööriista läbimõõdust.
Teravad tööriistad, jäik tooriku kinnitus ja stabiilne masina juhtimine annavad eelise ronimisfreesimisel. Sundjahutusvedelik või minimaalse koguse määrimine aitavad kontrollida kuumust ja parandada laastu eemaldamist.
Viimistlemisel võivad väiksemad sammud ja kergemad lõikekoormused parandada pinna karedust ja mõõtmete täpsust.
Soovitatavad parameetrid tavapäraseks freesimiseks
Soovitatavad tavapärased freesimisparameetrid kasutavad jämeda töötlemise puhul sageli veidi madalamat spindli pöörlemiskiirust, mõõdukat ettenihet ja suuremat lõikesügavust. Tüüpiline algusvahemik võib olla 2000–5000 p/min, ettenihe 400–800 mm/min, aksiaalne lõikesügavus 1–2 mm ja radiaalne lõikelaius 30–50% tööriista läbimõõdust.
Tavapärane freesimine talub karedamaid seadistusi paremini kui tõusufreesimine, kuid liigset kuumust ja hõõrdumist tuleb kontrollida. Pidev jahutamine aitab vähendada tooriku kuumenemist ja tööriista kulumist.
Kõvade materjalide, ebakorrapäraste toorikute või vanade masinate puhul võivad konservatiivsed parameetrid vähendada tööriista mõranemist ja vibratsiooni.
Kuidas vältida kriimustusjälgi ja lõikepragusid
Lõikejälgi ja lõikepragusid saab vähendada tööriista jäikuse parandamise, lõikeparameetrite optimeerimise ja ebastabiilse tööriista haarde vältimise abil. Olulised on lühem tööriista üleulatus, jäigad hoidikud, kaetud tööriistad ja stabiilne kinnitus.
Lõikekiirus peaks vältima resonantsitsoone. Kui ilmneb värin, saab lõike stabiliseerimiseks vähendada spindli kiirust, reguleerida etteandekiirust, vähendada lõikesügavust või muuta tööriistaraja haardumist.
Sügavate õõnsuste puhul võib astmeline lõikamine või kihiline Z-suunaline freesimine vähendada tööriista järsku koormust. Tööriistaraja eelvaade ja kinnitusdetailide kontroll tuleks teha enne tegelikku töötlemist.
Tooriku kinnitus ja tagasilöögi kontroll
Tooriku kinnitus ja lõtku kontroll on stabiilse freesimise jaoks olulised. Halb kinnitus võib põhjustada detaili liikumist, värinat, mõõtmete vigu ja tööriista purunemist.
Jäik süsteem peaks tagama usaldusväärse positsioneerimise, piisava kontaktpinna ja tasakaalustatud kinnitusjõu. Pehmete materjalide, näiteks alumiiniumi või vase puhul võivad kaitsekiilid või pehmed lõuad aidata vältida pinna deformatsiooni.
Lõtk on eriti oluline ronimisfreesimisel. Vanemaid masinaid tuleks enne ronimisfreesimist testida ja võimaluse korral rakendada kompensatsiooni. Kui lõtku ei ole võimalik kontrollida, on tavaline freesimine tavaliselt ohutum.
Tüüpilised vead ja lahendused
Tüüpiliste freesimisvigade hulka kuuluvad ronimisfreesimine lõtkuga masinatel, liigse etteande rakendamine, nüride tööriistade kasutamine, tooriku halb kinnitamine ja jahutusvedeliku nõuete eiramine. Need probleemid võivad põhjustada tööriista mõranemist, halba pinnakvaliteeti, tööriista kinnikiilumist või detailide ebaühtlast suurust.
| Probleem | Põhjuste analüüs | Lahendusettepanekud |
| Ronimisfreesimise tööriista hakkimine | Liiga kiire etteanne, liiga agressiivne tööriista sisenemine, halb jäikus | Vähendage etteandekiirust, optimeerige sisenemisteed, parandage tööriista hoidmist |
| Halb pinna karedus tavapärasel freesimisel | Tööriista hõõrdumine, nüri lõiketera, suur lõikelöök | Vaheta tööriist välja, vähenda sisenemiskiirust, lisa viimistlusläbi |
| Tööriista kleepumine või määrimine | Kõrge kuumus, halb määrimine, sobimatu kate | Parandage jahutust, kasutage kaetud tööriistu, reguleerige kiirust ja etteannet |
| Ebajärjekindel osa suurus | Tooriku nihkumine, tagasilöök, spindli termiline triiv | Tugevdage kinnitusdetaile, kontrollige lõtku, stabiliseerige temperatuur |
| Burri moodustumine | Vale lõikesuund, tuhm serv, halb väljumisstrateegia | Kasutage ronimisviimistlust, teritage tööriista, optimeerige töörada |
Enne töötlemist on kasulik veeta paar minutit kinnitusdetailide turvalisuse, tööriistaraja eelvaate, etteandekiiruste, spindli pöörlemiskiiruse, jahutusvedeliku sätete ja lõtku kontrollimisega. Lühike seadistuskontroll aitab vältida tööriista kahjustusi, praagiosi ja kulukat ümbertöötlemist.
KKK
Kumb on parem, tavapärane või ronifreesimine?
Oma töös eelistan enamiku CNC-tööde puhul ronimisfreesimist selle sujuvama viimistluse ja pikema tööriista eluea tõttu. See minimeerib lõikejõu kõikumist ja vähendab kuumenemist. Märgatava lõtkuga või kompensatsioonisüsteemideta masinatel on aga tavapärane freesimine ohutum ja stabiilsem. Kui täpsusnõuded on rangemad kui ±0.01 mm, pakub ronimisfreesimine paremat järjepidevust – eriti alumiiniumi või titaanisulamite töötlemisel.
Millised on ronimisfreesimise puudused?
Kuigi ronimisfreesimine on väga tõhus, kaasneb sellega riske halva lõtkukontrolliga masinatel. Lõikuri liikumine tõmbab detaili tööriista sisse, mis võib põhjustada tööriista järsku haardumist, detaili nihkumist või pinna lõhenemist. Ilma korraliku lõtkukompensatsioonita olen täheldanud tolerantsivigu, mis ületavad 0.05 mm, ja suurenenud tööriista mõranemist, eriti kõvade materjalide, näiteks roostevaba terase või karastatud terase lõikamisel.
Millised on üleslõikelise freesimise eelised?
Üleslõikeline freesimine ehk tavapärane freesimine tagab jämetöötluse ajal parema kontrolli ja neelab vibratsiooni paremini. Valin selle sageli malmi, sepiste või karastatud terase töötlemisel, kus jäikus ja tööriista stabiilsus on pinnakvaliteedist olulisemad. See on eriti kasulik vanade või käsitsi juhitavate masinate puhul – eriti kui tolerantsid on üle ±0.05 mm ja töötlemise stabiilsus on viimistluse suhtes prioriteetsem.
Mis on üles- ja allafreesimine?
Ülesfreesimine (tavapärane) sunnib tööriista etteandesuunale vastupidises suunas, suurendades tööriista sisenemise sujuvust ja neelates lööke – ideaalne jämetöötluseks või ebastabiilseteks seadistusteks. Allafreesimine (ronima) tõmbab tööriista etteandesuunaga samas suunas, tagades puhtama viimistluse ja vähendades tööriista kulumist. Alumiiniumi, vase ja insenerplastide puhul valin ronima freesimise, abrasiivsete või suure vastupidavusega metallide puhul väldib tavapärane freesimine lõtkust tingitud moonutusi.
Mis on tagasilöök allapoole freesimisel?
Lõtk ronimisfreesimisel viitab mehaanilisele lõtkule komponentide, näiteks kruvide või hammasrataste vahel. Kui seda ei korrigeerita, võib see põhjustada tööriista ebakorrapärast liikumist, värinat ja mõõtmete ebatäpsusi. Minu töökojas oleme vananevatel masinatel mõõtnud kuni 0.03 mm lõtku – see on enam kui küll, et rikkuda kitsa tolerantsiga detaile. Seetõttu kontrollin enne ronimisfreesimise kasutamist kriitilistes toimingutes alati lõtku kompenseerimist.
Järeldus
Rongfreesimine ja tavapärane freesimine ei ole lihtsalt teineteisest paremad või halvemad. Need on kaks erinevat freesimisstrateegiat, mis tuleks valida vastavalt masina jäikusele, lõtku kontrollimisele, materjali tüübile, töötlemisetapile, pinnaviimistluse nõuetele ja tolerantsi sihtväärtusele. Rongfreesimine sobib paremini tänapäevastele jäikadele CNC-masinatele, viimistlustöödele, kiirele töötlemisele ja osadele, mis vajavad paremat pinnaviimistlust ja tööriista eluiga. Tavapärane freesimine sobib paremini vanemate masinate, jämetöötluse, ebastabiilsete toorikute ja olukordade jaoks, kus lõikestabiilsus on olulisem kui lõplik pinnakvaliteet.
TiRapidis pakume täppis - CNC-töötlemisteenuseid kohandatud metall- ja plastkomponentidele. Kui teie projekt nõuab freesimist, treimist, puurimist, sisetreimist, keermestamist, pinnaviimistlust või kitsa tolerantsiga CNC-töötlemist, saab meie insenerimeeskond aidata teil üle vaadata materjali käitumist, töötlemismeetodit, kinnitusdetailide stabiilsust, tolerantsikontrolli ja tootmise teostatavust, et toetada usaldusväärset detailide kvaliteeti ja tõhusat tootmist.
















