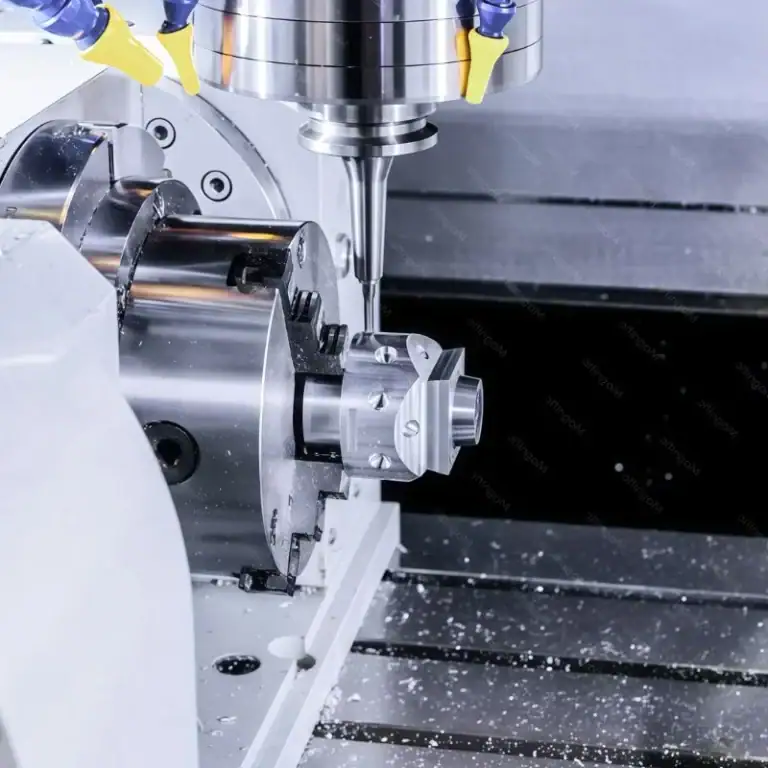
Στην μερική κατεργασία, οι αυστηρότερες ανοχές δεν είναι πάντα καλύτερες. Ο πραγματικός στόχος είναι να βρεθεί μια λογική ισορροπία μεταξύ λειτουργίας, κόστους και χρόνου παράδοσης. Αυτό που πραγματικά ενδιαφέρει πολλούς πελάτες δεν είναι μόνο το αν ένα σχέδιο μπορεί να κατασκευαστεί, αλλά και το αν οι διαστάσεις θα μεταβληθούν κατά τη μαζική παραγωγή, αν η συναρμολόγηση θα γίνει δύσκολη και αν η επανεπεξεργασία θα αυξηθεί. Για να ελέγχονται σταθερά οι ανοχές στην κατεργασία με CNC, δεν αρκεί να βασίζεστε σε ένα μόνο μηχάνημα. Αντίθετα, απαιτείται συστηματική διαχείριση σε όλα τα σημεία αναφοράς σχεδιασμού, τις παραμέτρους διεργασίας, τη σύσφιξη των εξαρτημάτων, την επιθεώρηση και την αντιστάθμιση.
Αρχικά, ορίστε με σαφήνεια τα σημεία αναφοράς σχεδίασης και επεξεργασίας
Πριν ξεκινήσει η επίσημη κατεργασία, είναι συχνά πιο σημαντικό να διευθετηθούν οι απαιτήσεις σχεδίασης και τα δεδομένα αναφοράς της διαδικασίας παρά να γίνουν επανειλημμένες διορθώσεις αργότερα, επειδή μόλις το δεδομένο επιλεγεί λανθασμένα, ακόμη και ο πιο ακριβής εξοπλισμός και η πιο προσεκτική λειτουργία θα δυσκολευτούν να εξαλείψουν πλήρως τα συσσωρευμένα σφάλματα.
Οι λειτουργικές διαστάσεις πρέπει να ελέγχονται πρώτα
Το πρώτο βήμα στον έλεγχο ανοχών δεν είναι η τυφλή επιδίωξη της ακραίας ακρίβειας για κάθε διάσταση, αλλά ο προσδιορισμός των διαστάσεων που επηρεάζουν άμεσα τη συναρμολόγηση, τη σφράγιση, την τοποθέτηση και την αντοχή.
- Για βασικές διαστάσεις όπως οι θέσεις των οπών, οι επιφάνειες συναρμογής και η τοποθέτηση των αυλακώσεων, θα πρέπει να δοθεί προτεραιότητα σε αυστηρότερες απαιτήσεις ανοχής.
- Για αισθητικές επιφάνειες και επιφάνειες που δεν χρειάζονται συναρμολόγηση, οι απαιτήσεις μπορούν να χαλαρώσουν κατάλληλα για να αποφευχθεί το περιττό κόστος κατεργασίας.
- Αυτή η προσέγγιση όχι μόνο διασφαλίζει τη λειτουργικότητα του εξαρτήματος, αλλά κάνει και την άλεση CNC πιο αποτελεσματική και σταθερή.
Μόνο εστιάζοντας στις λειτουργικές διαστάσεις μπορεί ο έλεγχος ανοχής να αποφύγει την παγίδα της «υπερβολικής προδιαγραφής».
Τα σημεία αναφοράς κατεργασίας πρέπει να ενοποιηθούν
Εάν τα δεδομένα που χρησιμοποιούνται σε κάθε διεργασία είναι ασυνεπή, τα σφάλματα θα συσσωρεύονται στρώση προς στρώση και τελικά θα υπερβαίνουν τα επιτρεπόμενα όρια.
- Προσπαθήστε να χρησιμοποιήσετε ένα ενιαίο στοιχείο αναφοράς για την πρόχειρη κατεργασία, την τελική κατεργασία και την επιθεώρηση, ώστε να μειώσετε τις αποκλίσεις που προκαλούνται από την επαναλαμβανόμενη τοποθέτηση.
- Για εξαρτήματα που απαιτούν κατεργασία πολλαπλών όψεων, σχεδιάστε την ακολουθία σύσφιξης εκ των προτέρων για να αποφύγετε υπερβολικές αλλαγές δεδομένων.
- Όσο πιο σαφής είναι ο ορισμός του δεδομένου, τόσο πιο εύκολο είναι να ελέγχετε τις διαστάσεις αργότερα και τόσο καλύτερη θα είναι η συνέπεια της παρτίδας.
Ένα ενοποιημένο δεδομένο όχι μόνο μειώνει τη συσσώρευση σφαλμάτων, αλλά βελτιώνει επίσης σημαντικά τη σταθερότητα της διαδικασίας.
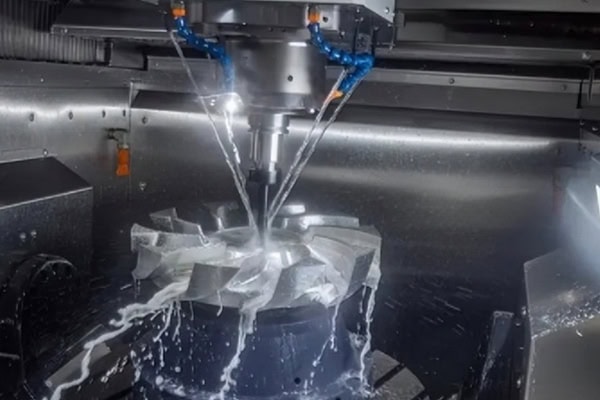
Τα σφάλματα κατά την κατεργασία πρέπει να ελέγχονται
Κατά την πραγματική κοπή, ακόμη και μια μικρή διακύμανση μπορεί να ενισχυθεί σε διαστασιακή απόκλιση. Επομένως, είναι απαραίτητο να ελέγχεται η διαδικασία από πολλαπλές πτυχές ταυτόχρονα, συμπεριλαμβανομένης της μηχανής, του εργαλείου, των παραμέτρων και της σύσφιξης, έτσι ώστε η κατεργασία να παραμένει εντός ενός σταθερού εύρους.
Η κατάσταση του μηχανήματος πρέπει να είναι σταθερή
Ανεξάρτητα από το πόσο καλό είναι το πρόγραμμα, εάν η κατάσταση της μηχανής είναι ασταθής, θα είναι δύσκολο να διατηρηθεί η ανοχή.
- Η κατάσταση των οδηγών, των σφαιρικών βιδών, του άξονα και του γεμιστήρα εργαλείων θα πρέπει να ελέγχεται τακτικά για να αποφευχθεί η επηρεασμός της ακρίβειας κατεργασίας από φθορά ή κραδασμούς.
- Η θερμική σταθερότητα της μηχανής είναι επίσης κρίσιμη. Κατά τη διάρκεια μακράς συνεχούς κατεργασίας, η αύξηση της θερμοκρασίας θα πρέπει να παρακολουθείται για να αποτρέπεται η διαστατική απόκλιση.
- Για εξαρτήματα υψηλής ακρίβειας, η σταθερότητα της μηχανής είναι συχνά πιο σημαντική από ένα μόνο σύνολο παραμέτρων κοπής.
Όσο πιο σταθερή είναι η κατάσταση του μηχανήματος, τόσο πιο εύκολο είναι να διατηρηθούν σταθερές οι διαστάσεις του εξαρτήματος.
Τα εργαλεία και οι παράμετροι πρέπει να αντιστοιχίζονται σωστά
Η ακατάλληλη επιλογή εργαλείου ή οι υπερβολικά επιθετικές παράμετροι κοπής θα επηρεάσουν άμεσα τις διαστάσεις και την ποιότητα της επιφάνειας.
- Επιλέξτε την κατάλληλη διάμετρο εργαλείου, μήκος αυλάκωσης και επίστρωση για να μειώσετε την παραμόρφωση κοπής και τη φθορά του εργαλείου.
- Ο ρυθμός τροφοδοσίας, η ταχύτητα του άξονα και το βάθος κοπής θα πρέπει να προσαρμόζονται ανάλογα με τα χαρακτηριστικά του υλικού αντί να χρησιμοποιούν ένα ενιαίο σύνολο παραμέτρων.
- Η εστίαση ελέγχου της φρεζαρίσματος CNC διαφέρει επίσης για κράματα αλουμινίου, ανοξείδωτο χάλυβα, εξαρτήματα χαλκού και άλλα υλικά.
Όσο καλύτερη είναι η αντιστοίχιση του εργαλείου και της παραμέτρου, τόσο πιο ομαλή θα είναι η διαδικασία κατεργασίας και τόσο πιο αξιόπιστος θα γίνει ο έλεγχος ανοχών.
Η σύσφιξη πρέπει να είναι αξιόπιστη
Πολλά προβλήματα εκτός ανοχής δεν προκαλούνται από την ίδια την κατεργασία, αλλά από προβλήματα που παρουσιάζονται κατά τη σύσφιξη.
- Τα εξαρτήματα πρέπει να διασφαλίζουν την ακριβή τοποθέτηση και την ομοιόμορφη κατανομή της δύναμης, ώστε να αποτρέπεται η παραμόρφωση των λεπτών τοιχωμάτων κατά την κατεργασία.
- Για μακριά μέρη, λεπτές πλάκες και σύνθετες κατασκευές, θα πρέπει να χρησιμοποιείται μια πιο σταθερή μέθοδος στήριξης.
- Όσο πιο σταθερή είναι η σύσφιξη, τόσο μικρότερη είναι η μετατόπιση του εξαρτήματος κατά την κοπή και τόσο πιο εύκολο είναι να ελέγχετε τις διαστάσεις.
Μια αξιόπιστη μέθοδος σύσφιξης είναι το θεμέλιο για την εξασφάλιση της ακρίβειας κατεργασίας και της συνέπειας της παρτίδας.
Η επιθεώρηση και η αποζημίωση είναι η τελική γραμμή άμυνας
Η τελική κατεργασία δεν σημαίνει ότι ο έλεγχος ανοχών είναι πλήρης. Η πραγματικά σταθερή παραγωγή συχνά εξαρτάται από την ανατροφοδότηση από τον έλεγχο και την έγκαιρη αντιστάθμιση. Μόνο με την έγκαιρη ανίχνευση και διόρθωση των αποκλίσεων μπορούν να αποτραπούν τα προβλήματα από την αύξηση κατά τη μαζική παραγωγή.
Η πρώτη επιθεώρηση άρθρου δεν μπορεί να παραλειφθεί
Η επιβεβαίωση του πρώτου προϊόντος είναι ένα βασικό βήμα για να προσδιοριστεί εάν μια παρτίδα μπορεί να παραχθεί σταθερά και είναι επίσης μια σημαντική διαδικασία για να διασφαλιστεί ότι οι διαστάσεις, η εμφάνιση και οι απαιτήσεις συναρμολόγησης πληρούν όλα τα πρότυπα πριν από την επίσημη μαζική παραγωγή.
- Μετά την κατεργασία του πρώτου εξαρτήματος, οι διαστάσεις των κλειδιών θα πρέπει να μετρηθούν αμέσως για να επιβεβαιωθεί η συμμόρφωση με το σχέδιο.
- Εάν εντοπιστούν αποκλίσεις, οι μετατοπίσεις εργαλείων, τα προγράμματα ή οι μέθοδοι σύσφιξης θα πρέπει να προσαρμόζονται αμέσως αντί να ξεκινά η παραγωγή σε παρτίδες απευθείας.
- Αν και αυτό το βήμα απαιτεί χρόνο, μπορεί αποτελεσματικά να αποτρέψει την απόρριψη ολόκληρης της παρτίδας.
Όσο πιο προσεκτικά εκτελείται ο πρώτος έλεγχος του αντικειμένου, τόσο χαμηλότερος είναι ο κίνδυνος στην επόμενη παρτίδα παραγωγής.
Η επιθεώρηση δειγματοληψίας κατά τη διάρκεια της διαδικασίας πρέπει να είναι συνεχής
Κατά την κατεργασία σε παρτίδες, η διακύμανση των διαστάσεων συνήθως δεν συμβαίνει ξαφνικά. Συσσωρεύεται σταδιακά. Η τακτική δειγματοληψία κατά την κατεργασία μπορεί να βοηθήσει στην έγκαιρη ανίχνευση φθοράς του εργαλείου, θερμικής παραμόρφωσης ή μετατόπισης θέσης. Για εξαρτήματα υψηλών απαιτήσεων, οι βασικές διαστάσεις θα πρέπει να περιλαμβάνονται στον έλεγχο της διαδικασίας αντί να ελέγχονται μόνο στο τελικό στάδιο. Η συνεχής δειγματοληψία όχι μόνο καθιστά τον έλεγχο ανοχών πιο σταθερό, αλλά ανταποκρίνεται επίσης καλύτερα στις προσδοκίες των πελατών για τον χρόνο παράδοσης και τη συνέπεια, διατηρώντας τα προβλήματα υπό έλεγχο σε πρώιμο στάδιο και αποτρέποντας τις μικρές αποκλίσεις από το να μετατραπούν σε μεγάλης κλίμακας ελαττώματα.
Οι μετατοπίσεις εργαλείων και τα προγράμματα πρέπει να διορθώνονται άμεσα
Ένα από τα πλεονεκτήματα της φρεζαρίσματος CNC είναι ότι τα σφάλματα μπορούν να διορθωθούν γρήγορα μέσω ψηφιακών μεθόδων.
- Όταν παρουσιάζεται φθορά του εργαλείου, η ρύθμιση της μετατόπισης του εργαλείου εγκαίρως μπορεί να αποτρέψει την περαιτέρω αύξηση της διαστατικής απόκλισης.
- Εάν μια διεργασία παρουσιάζει συστηματικό σφάλμα, η διαδρομή του προγράμματος, η ακολουθία κοπής και η κατανομή των δικαιωμάτων αποθέματος θα πρέπει να βελτιστοποιηθούν μαζί.
- Αυτή η μέθοδος δυναμικής αντιστάθμισης είναι ιδιαίτερα κατάλληλη για παραγγελίες μικρών παρτίδων, πολλαπλών ποικιλιών και υψηλής ακρίβειας.
Η έγκαιρη διόρθωση των μετατοπίσεων και των προγραμμάτων των εργαλείων βοηθά στη διατήρηση της διαδικασίας κατεργασίας εντός ενός ελεγχόμενου εύρους.
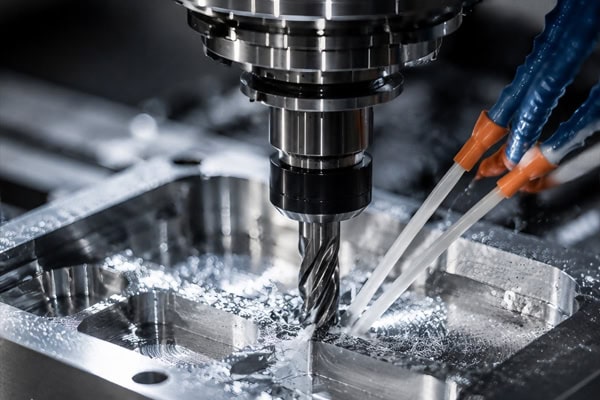
Η επιλογή του σωστού παρόχου υπηρεσιών κατεργασίας διευκολύνει τον έλεγχο ανοχών
Για πολλούς πελάτες, αυτό που πραγματικά καθορίζει τα αποτελέσματα της παράδοσης δεν είναι μόνο το αν ο εξοπλισμός είναι προηγμένος, αλλά και το αν η ομάδα κατεργασίας διαθέτει ώριμη κρίση όσον αφορά τη διαδικασία, επειδή οι έμπειροι πάροχοι υπηρεσιών μπορούν συχνά να αποφύγουν τους κινδύνους πριν προκύψουν προβλήματα.
Η εμπειρία επηρεάζει άμεσα το αποτέλεσμα
Το ίδιο σχέδιο μπορεί να παράγει πολύ διαφορετικά αποτελέσματα σε διαφορετικά εργοστάσια και η βασική διαφορά έγκειται στο αν η εμπειρία της διαδικασίας είναι ώριμη.
- Οι έμπειρες ομάδες μπορούν να εντοπίσουν εκ των προτέρων ποιες διαστάσεις είναι πιθανό να ξεφύγουν από τα όρια ανοχής και να λάβουν προληπτικά μέτρα στη διαδικασία.
- Για σύνθετα εξαρτήματα, δίνουν μεγαλύτερη προσοχή στον συντονισμό των σημείων αναφοράς, των εξαρτημάτων και της επιθεώρησης αντί να εστιάζουν μόνο στις παραμέτρους της μηχανής.
- Αυτός είναι επίσης ο λόγος για τον οποίο πολλοί πελάτες προτιμούν επαγγελματικές υπηρεσίες φρεζαρίσματος CNC.
Η ώριμη εμπειρία στη διαδικασία συχνά καθορίζει την τελική ακρίβεια περισσότερο από τις προδιαγραφές της μηχανής μόνο.
Η συνέπεια της παρτίδας είναι πιο σημαντική από την ακρίβεια ενός μόνο μέρους
Αυτό που πραγματικά ανησυχεί τους πελάτες συχνά δεν είναι αν μπορεί να κατασκευαστεί ένα πρωτότυπο, αλλά αν δεκάδες ή εκατοντάδες επόμενα εξαρτήματα μπορούν να παραμείνουν ομοιόμορφα.
- Μια σταθερή ροή διεργασίας μπορεί να μειώσει την διακύμανση των παρτίδων και τον κίνδυνο επανεπεξεργασίας και επισκευής.
- Για τα εξαρτήματα που πρέπει να συναρμολογηθούν, η συνέπεια είναι πιο πολύτιμη από την εξαιρετική ακρίβεια ενός μεμονωμένου εξαρτήματος.
- Μόνο με τον καλό έλεγχο της διαδικασίας μπορεί η παράδοση σε παρτίδες να γίνει πραγματικά αξιόπιστη.
Όσο υψηλότερη είναι η συνέπεια της παρτίδας, τόσο ισχυρότερη είναι η εμπιστοσύνη του πελάτη στην ποιότητα παράδοσης.
Συμπέρασμα
Ο έλεγχος ανοχών στην φρεζάρισμα CNC είναι ουσιαστικά μια διαδικασία διαχείρισης κλειστού βρόχου, από το σχεδιασμό έως την παραγωγή και στη συνέχεια την επιθεώρηση. Εφόσον τα σημεία αναφοράς, η μηχανή, τα εργαλεία, τα εξαρτήματα και η επιθεώρηση ελέγχονται σωστά, η ακρίβεια των εξαρτημάτων και η συνέπεια της παρτίδας μπορούν να βελτιωθούν σημαντικά. Αν ψάχνετε για πιο σταθερή υποστήριξη φρεζαρίσματος CNC, το TiRapid μπορεί να παρέχει πιο αξιόπιστο έλεγχο ακριβείας και διασφάλιση παράδοσης για το έργο σας.