
Η κατεργασία με υποκοπή δημιουργεί εσοχές, κρυφές ή προς τα πίσω επιφάνειες στις οποίες ένας τυπικός κόφτης με ευθύ στέλεχος δεν μπορεί να φτάσει από την κύρια κατεύθυνση κατεργασίας. Η κύρια πρόκληση συνήθως δεν είναι η αφαίρεση του υλικού, αλλά η παροχή επαρκούς πρόσβασης στην κοπτική άκρη, διατηρώντας παράλληλα το στέλεχος και τη βάση του εργαλείου μακριά από την περιβάλλουσα γεωμετρία.
Αυτός ο οδηγός εξηγεί πώς κατεργάζονται οι υποκοπές, ποια κοπτικά εργαλεία ταιριάζουν σε κοινά χαρακτηριστικά, πώς η πρόσβαση στα εργαλεία επηρεάζει τις στρατηγικές 3 και 5 αξόνων και ποιες επιλογές σχεδιασμού βελτιώνουν την ακρίβεια και την κατασκευασιμότητα. Καλύπτει επίσης ανοχές, υλικά, συνηθισμένα προβλήματα κατεργασίας, εφαρμογές και κόστος.
Τι είναι η κατεργασία με υποκοπή;
Μια υποκοπή είναι ένα χαρακτηριστικό που βρίσκεται πίσω, κάτω ή δίπλα σε μια άλλη επιφάνεια όπου μια συμβατική φρέζα δεν μπορεί να προσεγγίσει άμεσα. Μπορεί να εμφανίζεται ως εσωτερική αυλάκωση, χελιδονοουρά, χαρακτηριστικό συγκράτησης, εσοχή πίσω πλευράς ή άλλη γεωμετρία που είναι κρυμμένη από μια κανονική διαδρομή εργαλείου από πάνω προς τα κάτω.
Επομένως, η κατεργασία υποκοπής εξαρτάται από δύο πράγματα ταυτόχρονα: το σχήμα της κοπτικής ακμής και τη διαδρομή που πρέπει να ακολουθήσει ολόκληρο το συγκρότημα εργαλείου για να φτάσει στο χαρακτηριστικό.
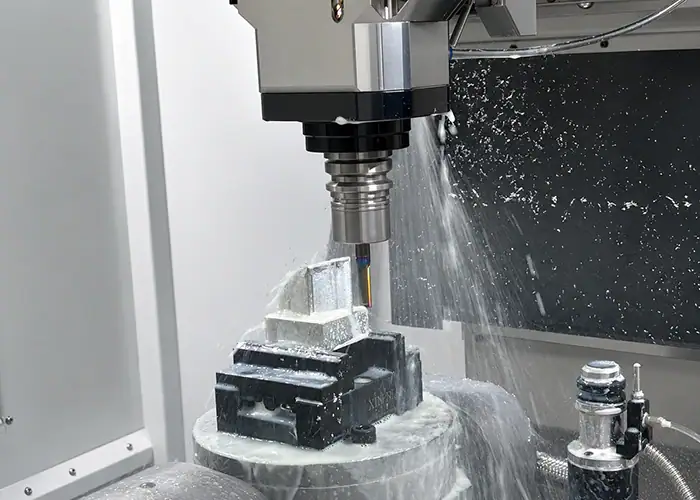
Τι κάνει ένα χαρακτηριστικό να είναι υποτιμημένο;
Ένα κατακόρυφο τοίχωμα, μια ανοιχτή θήκη ή μια διαμπερής σχισμή μπορούν συνήθως να κατεργαστούν απευθείας με μια τυπική φρέζα. Μια εσωτερική πλευρική αυλάκωση ή μια κωνική επιφάνεια στο πίσω μέρος είναι διαφορετική επειδή ένα άλλο τμήμα του εξαρτήματος εμποδίζει την κανονική κατεύθυνση κοπής.
Η κεφαλή κοπής μπορεί να χωράει φυσικά μέσα στο χαρακτηριστικό, ενώ το στέλεχος ή η βάση του εργαλείου όχι. Για αυτόν τον λόγο, ο έλεγχος της διαμέτρου του κόπτη από μόνος του δεν αρκεί. Η διαθέσιμη διαδρομή εισόδου και το διάκενο γύρω από ολόκληρο το συγκρότημα εργαλείου καθορίζουν εάν η γεωμετρία είναι ρεαλιστικά κατεργάσιμη.
Αυτό καθιστά τις υποσκαφές ουσιαστικά ένα πρόβλημα προσβασιμότητας. Μόλις επιβεβαιωθεί η πρόσβαση, η γεωμετρία του κοπτικού, η ακαμψία, η ανοχή και το φινίρισμα της επιφάνειας καθορίζουν πόσο δύσκολη θα είναι η εργασία.
Πότε είναι λειτουργικά απαραίτητη μια υποσκαφή;
Οι υποσκαφές είναι χρήσιμες όταν η γεωμετρία παρέχει μια σαφή μηχανική λειτουργία. Τυπικοί λόγοι περιλαμβάνουν τη συγκράτηση ενός άλλου εξαρτήματος, τη δημιουργία ενός χαρακτηριστικού ασφάλισης, την παροχή χώρου στεγανοποίησης, την απομάκρυνση ενός εξαρτήματος που να ταιριάζει ή την άδεια συναρμολόγησης που δεν θα λειτουργούσε με έναν ευθύγραμμο τοίχο.
Για παράδειγμα, οι αυλακώσεις σχήματος Τ μπορούν να συγκρατούν το υλικό στερέωσης, οι χελιδονοουρές μπορούν να παρέχουν καθοδηγούμενη ή ασφαλιζόμενη εμπλοκή και οι αυλακώσεις δακτυλίου Ο μπορούν να δημιουργήσουν ελεγχόμενες διεπαφές στεγανοποίησης. Τα χαρακτηριστικά ανακούφισης μπορεί να παρέχουν διάκενο κοντά σε ώμους, σπειρώματα ή επιφάνειες σύνδεσης.
Επομένως, ο σχεδιασμός θα πρέπει να ξεκινά με τη λειτουργία. Η προσθήκη ενός κρυφού χαρακτηριστικού που παρέχει μικρή λειτουργική αξία μπορεί να εισαγάγει εξειδικευμένα εργαλεία, περισσότερο προγραμματισμό, πρόσθετες ρυθμίσεις και πιο δύσκολο έλεγχο χωρίς να βελτιώσει το εξάρτημα.
Κοινά χαρακτηριστικά υποκοπής σε εξαρτήματα CNC
Οι υποκοπές μπορεί να είναι εσωτερικές ή εξωτερικές, αλλά οι κατασκευαστικές αποφάσεις καθορίζονται συχνότερα από το σχήμα των χαρακτηριστικών και την πρόσβαση στον κόφτη. Οι σχισμές σε σχήμα Τ, οι χελιδονοουρές, οι μονόπλευρες αυλακώσεις, οι καμπύλες εσοχές, τα χαρακτηριστικά των κλειδιών και τα ανάγλυφα είναι από τις πιο συνηθισμένες μορφές.
Κάθε γεωμετρία θέτει διαφορετικές απαιτήσεις στο προφίλ κοπής, το πλάτος εισόδου, την εμβέλεια και την ακαμψία.
Υποσκαφές με υποδοχή T και κάθισμα κλειδιού
Μια σχισμή σε σχήμα Τ συνήθως ξεκινά με μια συμβατική ευθεία σχισμή. Στη συνέχεια, ένας κόφτης σε σχήμα Τ περνάει μέσα από αυτό το άνοιγμα και κόβει πλευρικά κάτω από το άνω τοίχωμα, δημιουργώντας ένα ευρύτερο κρυφό τμήμα.
Η σημαντική σχέση σχεδιασμού είναι μεταξύ της υποδοχής εισόδου και του στελέχους κοπής. Η κεφαλή κοπής μπορεί να είναι πιο φαρδιά από το άνοιγμα, αλλά το στέλεχος πρέπει να περνάει μέσα από την υποδοχή με επαρκή απόσταση.
Οι κόφτες με έδρανο κλειδιού χρησιμοποιούν παρόμοια αρχή. Ο μικρότερος λαιμός ή στέλεχος τους παρέχει πρόσβαση, ενώ το ευρύτερο τμήμα κοπής σχηματίζει μια εσωτερική αυλάκωση. Αυτά τα εργαλεία είναι χρήσιμα για τη συγκράτηση αυλακώσεων, κλειδωμένων στοιχείων και άλλων εσοχών προφίλ.
Χειμωνιάτικες και κωνικές άκρες
Τα χαρακτηριστικά τύπου χελιδονοουράς περιέχουν γωνιακά πλευρικά τοιχώματα και απαιτούν κόφτη με αντίστοιχο προφίλ. Χρησιμοποιούνται συνήθως για συρόμενες διεπαφές, τοποθέτηση χαρακτηριστικών, δομές συγκράτησης και μηχανικά ασφαλισμένες αρθρώσεις.
Οι τυπικές γωνίες κοπής είναι προτιμότερες επειδή είναι πιο εύκολο να βρεθούν και να αντικατασταθούν. Οι δημοσιευμένες οδηγίες εργαλείων αναφέρονται συνήθως σε κοπτικά σχήματος χελιδονοουράς 45°, 60° και 90°, ενώ οι μη τυπικές γωνίες ενδέχεται να απαιτούν προσαρμοσμένα εργαλεία.
Ο κόφτης πρέπει επίσης να έχει αρκετό μήκος κοπής για να φτάσει στο πλήρες βάθος χωρίς να πιέζει τον λαιμό ή τη βάση στο περιβάλλον υλικό.
Μονόπλευρες και καμπύλες υποκοπές
Τα καμπύλα και τα πίσω χαρακτηριστικά χρησιμοποιούν συχνά κόφτες με γλειφιτζούρι ή σφαιρικούς κόφτες με υποκοπή. Οι στρογγυλεμένες κεφαλές κοπής και οι μειωμένοι λαιμοί επιτρέπουν στο εργαλείο να φτάνει γύρω από άκρες και επιφάνειες κατεργασίας που δεν μπορεί να αγγίξει μια συμβατική φρέζα.
Είναι χρήσιμα για στρογγυλεμένες εσωτερικές αυλακώσεις, ανάγλυφες επιφάνειες, κωνικές περιοχές στο πίσω μέρος και δύσκολα προσβάσιμες άκρες.
Το αντάλλαγμα είναι η ακαμψία. Ένας μικρότερος λαιμός βελτιώνει την πρόσβαση αλλά μειώνει την ακαμψία, επομένως η βαθιά εμπλοκή ή η μεγάλη εμβέλεια μπορεί να αυξήσει την εκτροπή και το κραδασμό.
Χαρακτηριστικά ανακούφισης και αυλάκωσης O-Ring
Οι ανακουφιστικές υποτομές προστίθενται συχνά κοντά σε ώμους, σπειρώματα, θέσεις ρουλεμάν ή επιφάνειες συναρμογής για να παρέχουν χώρο για ένα άλλο εξάρτημα ή κατασκευαστική εργασία. Οι αυλακώσεις δακτυλίου Ο παρέχουν ελεγχόμενη γεωμετρία για τις στεγανοποιήσεις και πρέπει να ταιριάζουν με τις διαστατικές ανάγκες του συστήματος στεγανοποίησης.
Δεν είναι κάθε αυλάκωση μια υποκοπή. Μια ανοιχτή αυλάκωση στην οποία μπορεί να φτάσει απευθείας ένα τυπικό εργαλείο μπορεί απλώς να είναι μια συμβατική μηχανικά κατεργασμένη σχισμή.
Η διάκριση έχει σημασία επειδή οι πραγματικές υποσκαφές εισάγουν περιορισμούς πρόσβασης που επηρεάζουν τα εργαλεία, τη ρύθμιση, την επιθεώρηση και το κόστος.
Πώς λειτουργεί η κατεργασία υποκοπής;
Δεν υπάρχει μία συγκεκριμένη διαδικασία για κάθε υποκοπή. Η ακολουθία κατεργασίας εξαρτάται από τη θέση των χαρακτηριστικών, την κατεύθυνση εισόδου, το διάκενο του εργαλείου, το βάθος, το υλικό και την ανοχή.
Μια πρακτική στρατηγική είναι να επιβεβαιωθεί πρώτα η πρόσβαση, στη συνέχεια να κατεργαστεί η συμβατική γεωμετρία και να αφεθεί το κρυφό χαρακτηριστικό για έναν κατάλληλο ειδικό κόφτη ή λειτουργία πολλαπλών αξόνων.
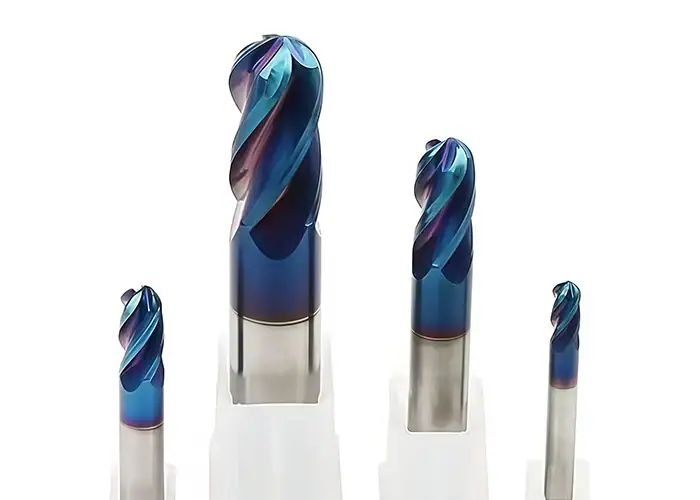
Ανασκόπηση Γεωμετρίας και Πρόσβασης σε Εργαλεία
Το πρώτο βήμα είναι να προσδιοριστεί πού πρέπει να φτάσει η αιχμή και πώς θα φτάσει εκεί. Ο προγραμματιστής πρέπει να λάβει υπόψη το μέγεθος του ανοίγματος, τους περιβάλλοντες τοίχους, το βάθος των χαρακτηριστικών, την κατεύθυνση προσέγγισης και το διαθέσιμο διάκενο για τους συγκρατητήρες.
Αυτή η αναθεώρηση θα πρέπει να γίνει πριν από την επιλογή των ακριβών παραμέτρων κοπής. Ένα πρόβλημα χωρίς φυσική διαδρομή εισόδου δεν μπορεί να λυθεί με τη μείωση του ρυθμού πρόωσης ή την επιλογή ενός πιο άκαμπτου εργαλείου.
Για εσωτερικά χαρακτηριστικά, ενδέχεται να απαιτείται ανοιχτή άκρη, διαμπερής σχισμή ή κατάλληλη οπή πρόσβασης. Οι πλήρως κλειστές υποτομές ενδέχεται να απαιτούν αλλαγή σχεδιασμού ή διαφορετική διαδικασία.
Μηχανή Η Προσβάσιμη Γεωμετρία Πρώτα
Οι τυπικοί μύλοι άκρων χρησιμοποιούνται συνήθως πρώτα για την αφαίρεση προσβάσιμου υλικού και τη δημιουργία τσεπών, σχισμών, οπών και διαδρομών εισόδου.
Ο ειδικός κόφτης εισάγεται μόνο αφού υπάρχει επαρκής απόσταση. Ένας κόφτης σε σχήμα Τ, για παράδειγμα, δεν μπορεί να δημιουργήσει το δικό του στενό κανάλι εισόδου επειδή η κεφαλή κοπής του είναι μεγαλύτερη από το στέλεχος του.
Αυτή η ακολουθία διατηρεί την αφαίρεση υλικού αποτελεσματική, περιορίζοντας παράλληλα τα ακριβά εξειδικευμένα εργαλεία στο χαρακτηριστικό που τα απαιτεί πραγματικά.
Ολοκληρώστε, αφαιρέστε τα γρέζια και ελέγξτε την υποκοπή
Τα περάσματα φινιρίσματος φέρνουν την υποκοπή στο τελικό πλάτος, βάθος, γωνία, ακτίνα και θέση της. Επειδή αυτά τα χαρακτηριστικά είναι συχνά εσοχή, η σταθερότητα κοπής αποκτά ιδιαίτερη σημασία κατά το τελικό πέρασμα.
Η αφαίρεση γρεζιών μπορεί επίσης να είναι πιο δύσκολη από ό,τι σε εκτεθειμένη γεωμετρία. Μια γρεζιά που αφήνεται πίσω από ένα εσωτερικό χείλος ή γύρω από μια κρυφή αυλάκωση μπορεί να επηρεάσει τη συναρμολόγηση ακόμα και όταν οι κύριες διαστάσεις είναι σωστές.
Συνεπώς, η επιθεώρηση πρέπει να σχεδιάζεται παράλληλα με τη διαδικασία κατεργασίας. Ένα σημείο που είναι δύσκολο να φτάσει ένας κόφτης μπορεί επίσης να είναι δύσκολο να το φτάσει ένα συμβατικό εργαλείο μέτρησης.
Εργαλεία που χρησιμοποιούνται για κατεργασία υποκοπής
Οι κόφτες υποκοπής επιλέγονται ανάλογα με το προφίλ χαρακτηριστικών και την πρόσβαση. Η κεφαλή κοπής πρέπει να δημιουργεί την απαιτούμενη γεωμετρία, ενώ ο λαιμός, το στέλεχος και η βάση πρέπει να χωράνε στον διαθέσιμο χώρο χωρίς σύγκρουση.
Οι τρεις πιο συνηθισμένες ομάδες είναι οι κοπτήρες με σχισμή Τ ή κλειδοκάθισμα, οι κοπτήρες με χελιδονοουρά και οι φρέζες με υποκοπή σε σχήμα γλειφιτζουριού.
Κόφτες με υποδοχή T και έδρα κλειδιού
Οι κόφτες με σχισμή Τ χρησιμοποιούν μια κεφαλή κοπής σε σχήμα δίσκου τοποθετημένη σε ένα μικρότερο στέλεχος. Η κεφαλή δημιουργεί την ευρύτερη κρυφή περιοχή αφού το στέλεχος περάσει από την σχισμή εισόδου.
Οι σημαντικές διαστάσεις τους περιλαμβάνουν τη διάμετρο της κεφαλής, το πλάτος κοπής, τη διάμετρο του στελέχους και την ωφέλιμη εμβέλεια. Αυτές οι διαστάσεις θα πρέπει να ελέγχονται σε σχέση με τη γεωμετρία CAD πριν από την κυκλοφορία του σχεδίου.
Όταν ένα άνοιγμα εισόδου είναι αρκετά μεγάλο μόνο για το πλάτος κοπής αλλά όχι για το στέλεχος, ο κόφτης δεν μπορεί να φτάσει στο χαρακτηριστικό.
Κόφτες χελιδονοουράς
Οι κόφτες τύπου χελιδονοουράς έχουν γωνιακές ακμές κοπής που δημιουργούν κωνικά πλευρικά τοιχώματα. Είναι αποτελεσματικοί όταν η γωνία σχεδιασμού ταιριάζει με έναν άμεσα διαθέσιμο κόφτη.
Η χρήση της τυπικής γεωμετρίας του κοπτικού μειώνει γενικά τον χρόνο προμήθειας, το κόστος του εργαλείου και τον κίνδυνο αντικατάστασης. Μπορεί να κατασκευαστεί μια προσαρμοσμένη γωνία χελιδονοουράς, αλλά καθιστά ένα κατά τα άλλα απλό χαρακτηριστικό πιο εξειδικευμένο.
Η εμβέλεια του εργαλείου χρειάζεται επίσης προσοχή, επειδή το τμήμα κοπής πρέπει να καλύπτει το απαιτούμενο βάθος χωρίς να παρεμβάλλεται η λαβή.
Μύλοι για γλειφιτζούρια και υποκοπές
Τα κοπτικά γλειφιτζουριών έχουν σφαιρικές ή σχεδόν σφαιρικές κεφαλές προσαρτημένες σε έναν μειωμένο λαιμό. Αυτή η γεωμετρία τους δίνει καλύτερη πρόσβαση γύρω από καμπύλες επιφάνειες και πίσω από τοπικά εμπόδια.
Είναι ιδιαίτερα χρήσιμα όταν ο κόφτης πρέπει να προσεγγίσει το χαρακτηριστικό από διάφορες γωνίες ή να συνδυάσει μια καμπύλη υποκοπή.
Η ευελιξία τους είναι επίσης ο περιορισμός τους. Οι λεπτοί λαιμοί και οι μακριές εκτάσεις μειώνουν την ακαμψία, καθιστώντας τις ελαφριές, σταθερές συνθήκες κοπής πιο σημαντικές όταν το φινίρισμα της επιφάνειας ή η διαστατική ομοιομορφία είναι κρίσιμα.
Η πρόσβαση στο εργαλείο καθορίζει εάν μια υποκοπή είναι μηχανικά κατεργάσιμη
Η πρόσβαση στο εργαλείο είναι ο κεντρικός περιορισμός σχεδιασμού στην κατεργασία με υποκοπή. Ένα μοντέλο CAD μπορεί να περιέχει γεωμετρικά έγκυρες επιφάνειες στις οποίες κανένα πρακτικό μηχάνημα κοπής δεν μπορεί να φτάσει χωρίς να συγκρουστεί με άλλο μέρος του εξαρτήματος.
Επομένως, ο σχεδιασμός θα πρέπει να αξιολογείται με βάση την πλήρη κίνηση του κόπτη και όχι μόνο το τελικό σχήμα του χαρακτηριστικού.
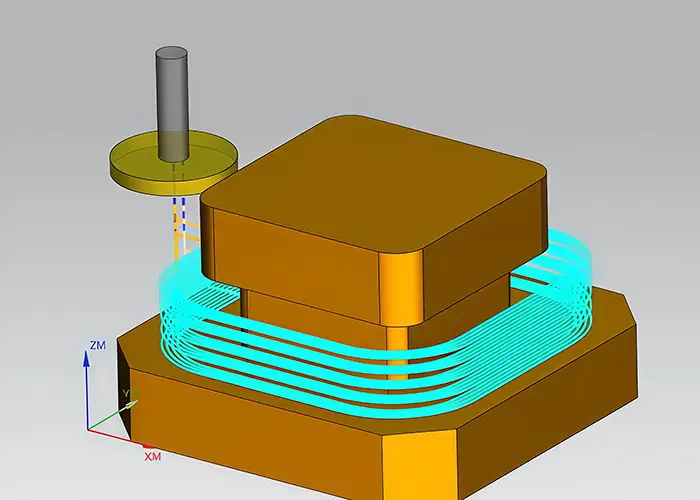
Πορεία εισόδου και εκκαθάριση στελέχους
Το άνοιγμα εισόδου πρέπει να επιτρέπει στο στέλεχος του εργαλείου να φτάνει στη θέση κοπής χωρίς να τρίβει τις παρακείμενες επιφάνειες.
Μια χρήσιμη αρχή σχεδιασμού είναι απλή: σχεδιάστε τη διαδρομή πρόσβασης πριν οριστικοποιήσετε το κρυφό προφίλ. Για τα χαρακτηριστικά σχισμής Τ, η σχισμή πρέπει να χωράει το στέλεχος, παρόλο που η κεφαλή κοπής είναι μεγαλύτερη.
Η παροχή εύλογου χώρου καθιστά επίσης τον προγραμματισμό ασφαλέστερο και μειώνει την πιθανότητα μικρής απόκλισης από το εργαλείο ή τη ρύθμιση να προκαλέσει επαφή με το εξάρτημα.
Εμβέλεια εργαλείου και βάθος υποκοπής
Ένα κοπτικό που είναι αρκετά μακρύ δεν είναι αυτόματα και αρκετά άκαμπτο.
Καθώς αυξάνεται η εμβέλεια του εργαλείου, οι δυνάμεις κοπής ασκούνται σε μεγαλύτερη απόσταση από τη θήκη. Το εργαλείο γίνεται πιο ευαίσθητο στην κάμψη και τους κραδασμούς, κάτι που μπορεί να αφήσει σημάδια στο χαρακτηριστικό ή να δημιουργήσει διαστασιακή διακύμανση.
Συνεπώς, οι βαθιές υποσκαφές θα πρέπει να δικαιολογούνται από τη λειτουργία τους. Η μείωση του περιττού βάθους μπορεί να επιτρέψει ένα κοντύτερο και πιο άκαμπτο εργαλείο και συχνά βελτιώνει τόσο την αξιοπιστία της κατεργασίας όσο και το φινίρισμα.
Παρεμβολή κάτοχου και κομματιού εργασίας
Οι έλεγχοι πρόσβασης στα εργαλεία θα πρέπει να περιλαμβάνουν τη βάση και, όπου είναι απαραίτητο, τη μύτη του άξονα. Μια κεφαλή κοπής και ένα στέλεχος μπορεί να απομακρύνουν το χαρακτηριστικό, ενώ η μεγαλύτερη βάση συγκρούεται με έναν κοντινό τοίχο.
Αυτό είναι ιδιαίτερα σημαντικό σε βαθιές τσέπες και εσωτερικές δομές όπου οι γύρω επιφάνειες στενεύουν το περίβλημα προσέγγισης.
Η προσομοίωση CAM μπορεί να εντοπίσει πολλές πιθανές συγκρούσεις, αλλά δεν μπορεί να καταστήσει κατασκευάσιμη τη φυσικά απρόσιτη γεωμετρία. Ο σχεδιασμός CAD χρειάζεται ακόμη επαρκή χώρο.
Κατεργασία υποκοπής 3 αξόνων έναντι 5 αξόνων
Μια υποκοπή δεν απαιτεί αυτόματα κατεργασία 5 αξόνων. Πολλά απλά χαρακτηριστικά μπορούν να παραχθούν αποτελεσματικά σε μια φρέζα 3 αξόνων με κατάλληλα εργαλεία κοπής και πρόσβαση.
Η κατεργασία πέντε αξόνων καθίσταται πολύτιμη όταν ο ίδιος ο προσανατολισμός του εργαλείου πρέπει να αλλάξει για να επιτευχθεί η γεωμετρία ή για να αποφευχθεί το υπερβολικό μήκος του εργαλείου.
Όταν το CNC 3 αξόνων είναι αρκετό
Η τριαξονική κατεργασία λειτουργεί καλά για χαρακτηριστικά με σαφή ευθεία διαδρομή εισόδου, όπως προσβάσιμες σχισμές σε σχήμα Τ, πλευρικές αυλακώσεις, ανακουφίσεις άξονα και υποκοπές με ανοιχτή άκρη.
Ένα εξειδικευμένο κοπτικό μπορεί να εισέλθει μέσω μιας σχισμής ή από το πλάι, να μετακινηθεί στην εσοχή και να επεξεργαστεί το τελικό προφίλ. Χαρακτηριστικά σε διαφορετικές επιφάνειες ενδέχεται να απαιτούν επανατοποθέτηση του τεμαχίου εργασίας.
Για απλή γεωμετρία, αυτή η προσέγγιση μπορεί να είναι πιο οικονομική από την εισαγωγή μιας πιο σύνθετης μηχανής απλώς και μόνο επειδή το εξάρτημα περιέχει υποκοπή.
Όταν το CNC 5 αξόνων έχει περισσότερο νόημα
Η κατεργασία πέντε αξόνων επιτρέπει στο εργαλείο ή το τεμάχιο εργασίας να αλλάζει προσανατολισμό, βελτιώνοντας την πρόσβαση σε κρυφές επιφάνειες, γωνιακά χαρακτηριστικά και καμπύλη γεωμετρία.
Μπορεί επίσης να επιτρέψει σε ένα μικρότερο κοπτικό να προσεγγίσει το χαρακτηριστικό από καλύτερη κατεύθυνση. Τα μικρότερα εργαλεία είναι γενικά πιο άκαμπτα, γεγονός που μπορεί να βελτιώσει τη σταθερότητα της κατεργασίας και να μειώσει την ανάγκη για επαναλαμβανόμενες ρυθμίσεις.
Τα σύνθετα αεροδιαστημικά περιβλήματα, τα ιατρικά εξαρτήματα και τα εξαρτήματα με υποσχέσεις σε διάφορους προσανατολισμούς είναι τυπικές περιπτώσεις όπου αυτή η ευελιξία καθίσταται χρήσιμη.
Πότε είναι καλύτερο το EDM ή μια αλλαγή σχεδιασμού
Κάποια γεωμετρία παραμένει μη πρακτική για κατεργασία με ηλεκτρική εκκένωση ακόμη και με πρόσθετους άξονες. Πλήρως κλειστές περιοχές, πολύ αιχμηρές εσωτερικές λεπτομέρειες ή δυσπρόσιτα χαρακτηριστικά σε σκληρά αγώγιμα υλικά μπορεί να είναι πιο κατάλληλα για κατεργασία με ηλεκτρική εκκένωση.
Μια αλλαγή στο σχεδιασμό μπορεί να είναι ακόμη πιο αποτελεσματική. Ο διαχωρισμός ενός εξαρτήματος με μεγάλους περιορισμούς σε δύο απλούστερα κατεργασμένα κομμάτια μπορεί να εξαλείψει εντελώς την υποκοπή.
Η σωστή απόφαση θα πρέπει να συγκρίνει τη λειτουργία, την ανοχή, την ποσότητα παραγωγής, τις απαιτήσεις συναρμολόγησης και το συνολικό κόστος κατασκευής, αντί να υποθέτει ότι κάθε χαρακτηριστικό πρέπει να παραμείνει ακριβώς όπως έχει μοντελοποιηθεί.
Κανόνες Σχεδιασμού για Καλύτερη Μηχανική Κοπή
Ο καλός σχεδιασμός υποκοπής μειώνει τα ειδικά εργαλεία, την κοπή σε μεγάλη απόσταση, τις επαναλαμβανόμενες ρυθμίσεις και τη δύσκολη επιθεώρηση. Οι καλύτερες βελτιώσεις συνήθως προέρχονται από τη συμβατότητα της γεωμετρίας με τα υπάρχοντα εργαλεία κατασκευής.
Συνεπώς, η πρόσβαση σε εργαλεία θα πρέπει να λαμβάνεται υπόψη κατά τον σχεδιασμό CAD και όχι αφού το εξάρτημα έχει ήδη κυκλοφορήσει για παραγωγή.
Σχεδιάστε τη διαδρομή πρόσβασης πριν από την υποσκαφή
Κάθε κρυφό χαρακτηριστικό χρειάζεται μια ρεαλιστική διαδρομή για τον κόφτη.
Μια εσωτερική υποκοπή μπορεί να απαιτεί ανοιχτό άκρο, διαμπερή σχισμή, οπή πρόσβασης ή επαρκή πλευρική απόσταση για την κεφαλή κοπής και το στέλεχος. Εάν δεν υπάρχει διαδρομή, ο σχεδιασμός μπορεί να χρειάζεται μια άλλη διαδικασία ή μια προσέγγιση διαχωρισμού τεμαχίων.
Η πρόσβαση θα πρέπει επίσης να υποστηρίζει την αφαίρεση εργαλείων και την απομάκρυνση θραυσμάτων, όχι μόνο την είσοδο εργαλείων.
Διατηρήστε το βάθος σε απόσταση αναπνοής από ένα πρακτικό εργαλείο
Τα βαθύτερα χαρακτηριστικά απαιτούν μεγαλύτερη εμβέλεια του εργαλείου, κάτι που κανονικά μειώνει την ακαμψία και αυξάνει την πιθανότητα κροταλίσματος.
Ένα χαρακτηριστικό μπορεί θεωρητικά να είναι εφικτό με ένα προσαρμοσμένο κόφτη με μακρύ λαιμό, αλλά να εξακολουθεί να είναι δύσκολο να υποστεί κατεργασία με συνέπεια. Οι τυπικές οδηγίες για τα εργαλεία δείχνουν επίσης ότι κάθε στυλ κόφτη έχει φυσικά όρια εμβέλειας.
Η μείωση του βάθους όπου η λειτουργία το επιτρέπει μπορεί να μειώσει τον χρόνο κύκλου και να βελτιώσει τη σταθερότητα των διαστάσεων χωρίς να αλλάξει ο σκοπός του χαρακτηριστικού.
Χρησιμοποιήστε τυπική γεωμετρία κοπής όπου είναι δυνατόν
Τα τυπικά πλάτη σχισμής T, οι συνήθεις γωνίες χελιδονοουράς, οι πρακτικές ακτίνες γωνιών και τα άμεσα διαθέσιμα μεγέθη κοπτών καθιστούν τη διαδικασία ευκολότερη στον σχεδιασμό.
Τα προσαρμοσμένα προφίλ είναι μερικές φορές απαραίτητα, αλλά αυξάνουν το κόστος των εργαλείων και ενδέχεται να προσθέσουν χρόνο παράδοσης. Τα τυποποιημένα εργαλεία διευκολύνουν επίσης την αντικατάσταση κατά την επαναλαμβανόμενη παραγωγή.
Η τυποποίηση παρόμοιων υποκοπών εντός του ίδιου εξαρτήματος μπορεί επίσης να μειώσει τις αλλαγές εργαλείων.
Αποφύγετε τις περιττές αιχμηρές εσωτερικές γωνίες
Τα εργαλεία φρεζαρίσματος έχουν φυσικές ακτίνες κοπής, επομένως μια τέλεια αιχμηρή εσωτερική γωνία συνήθως δεν παράγεται απευθείας από έναν περιστρεφόμενο κόφτη.
Η απαίτηση για γωνία μηδενικής ακτίνας μπορεί να εισαγάγει μια πρόσθετη μέθοδο κατεργασίας, συμπεριλαμβανομένης της EDM σε ορισμένες περιπτώσεις.
Επιτρέποντας μια λειτουργική ακτίνα που ταιριάζει με τα πρακτικά εργαλεία, το χαρακτηριστικό είναι ευκολότερο στην κατεργασία και συχνά βελτιώνει επίσης τη συμπεριφορά της τοπικής τάσης.
Ανοχές και ακρίβεια στην κατεργασία με υποκοπή
Οι ανοχές υποκοπής πρέπει να λαμβάνουν υπόψη τον τρόπο με τον οποίο επιτυγχάνεται το χαρακτηριστικό. Οι κόφτες με λεπτό λαιμό, οι μακριές προεξοχές, οι κρυφές επιφάνειες και οι πολλαπλές ρυθμίσεις μπορούν να κάνουν αυτά τα χαρακτηριστικά λιγότερο επιεικής από τις ανοιχτές τσέπες.
Συνεπώς, οι κρίσιμες διαστάσεις θα πρέπει να συνδέονται με λειτουργικές απαιτήσεις αντί να ορίζεται η ίδια αυστηρή ανοχή σε ολόκληρη την υποκοπή.
Ποιες διαστάσεις έχουν τη μεγαλύτερη σημασία;
Ανάλογα με το σχέδιο, οι σημαντικές διαστάσεις μπορεί να περιλαμβάνουν το πλάτος της αυλάκωσης, το βάθος υποκοπής, τη γωνία χελιδονοουράς, την ακτίνα της γωνίας και τη θέση σε σχέση με ένα σημείο αναφοράς ή ένα χαρακτηριστικό ζευγαρώματος.
Μια αυλάκωση συγκράτησης μπορεί να εξαρτάται σε μεγάλο βαθμό από το πλάτος και τη θέση, ενώ μια διεπαφή σε σχήμα χελιδονοουράς μπορεί να είναι πιο ευαίσθητη στη γωνία και τη γεωμετρία ζευγαρώματος.
Το σχέδιο θα πρέπει να αναφέρει ποιες διαστάσεις ελέγχουν την εφαρμογή, τη σφράγιση, τη συναρμολόγηση ή την κίνηση, ώστε η κατασκευαστική προσπάθεια να μπορεί να επικεντρωθεί εκεί που έχει σημασία.
Εκτροπή και Τραυματισμός Εργαλείου
Τα εργαλεία υποκοπής συχνά τοποθετούν την κοπτική ακμή μακρύτερα από την κύρια στήριξη της θήκης. Αυτό αυξάνει την ευαισθησία στην παραμόρφωση και τους κραδασμούς.
Η παραμόρφωση μπορεί να μετατοπίσει την αποτελεσματική θέση κοπής και να αλλάξει το βάθος ή το πλάτος των χαρακτηριστικών. Ο κυματισμός μπορεί να δημιουργήσει ορατά σημάδια, ασταθείς διαστάσεις και κακό φινίρισμα επιφάνειας.
Ένα κοντύτερο εργαλείο, μειωμένη προεξοχή, σταθερή συγκράτηση του τεμαχίου, κατάλληλη διαδρομή εργαλείου και ελεγχόμενες συνθήκες κοπής παρέχουν γενικά καλύτερα αποτελέσματα από την προσπάθεια αντιστάθμισης μιας αδύναμης ρύθμισης μόνο μέσω επιθεώρησης.
Επιθεώρηση κρυφών χαρακτηριστικών
Η πρόσβαση για επιθεώρηση μπορεί να είναι εξίσου δύσκολη με την πρόσβαση για μηχανουργική κατεργασία.
Οι εξωτερικές διαστάσεις μπορεί να είναι εύκολο να ελεγχθούν με συμβατικά όργανα, ενώ μια εσωτερική αυλάκωση ή μια επιφάνεια πίσω πλευράς μπορεί να απαιτεί ειδικό μετρητή, στρατηγική μέτρησης συντεταγμένων, οπτική μέθοδο ή έμμεσο λειτουργικό έλεγχο.
Οι σχεδιαστές θα πρέπει επομένως να εξετάσουν πώς θα μετρηθεί μια κρίσιμη υποσκαφή πριν ορίσουν πολύ αυστηρές ανοχές σε επιφάνειες που είναι δύσκολο στην πρόσβαση.
Πώς το υλικό επηρεάζει την κατεργασία με υποκοπή
Οι υποκοπές μπορούν να κατεργαστούν σε αλουμίνιο, χάλυβες, ανοξείδωτους χάλυβες, τιτάνιο, κράματα χαλκού και πλαστικά μηχανικής, αλλά η συμπεριφορά του υλικού αλλάζει τη δύναμη κοπής, τη θερμότητα, τη φθορά του εργαλείου, τον σχηματισμό γρεζιών και τη σταθερότητα των χαρακτηριστικών. Η σκληρότητα, η ελαστικότητα και η θερμική συμπεριφορά είναι ιδιαίτερα σημαντικές όταν το εργαλείο έχει ήδη περιορισμούς πρόσβασης ή ακαμψία.
| Υλικα | Συμπεριφορά κατεργασίας | Κύριο πρόβλημα υποτίμησης |
| Αλουμίνιο | Γενικά εύκολο στην κατεργασία | Γρεζάκια και σταθερότητα λεπτών χαρακτηριστικών |
| Άνθρακα / Κράμα Χάλυβας | Υψηλότερες δυνάμεις κοπής | Ακαμψία και φθορά εργαλείου |
| Ανοξείδωτο ατσάλι | Μπορεί να σκληρύνει | Σταθερότητα στη θερμότητα και την κοπή |
| Τιτάνιο | Διατηρεί τη θερμότητα κοντά στη ζώνη κοπής | Φθορά εργαλείων και θερμικός έλεγχος |
| Χαλκός / Ορείχαλκος | Γενικά μηχανικά επεξεργάσιμο | Σχηματισμός και φινίρισμα γρεζιών |
| Βιομηχανικά πλαστικά | Χαμηλότερη ακαμψία | Θερμότητα και παραμόρφωση |
Η επιλογή υλικού θα πρέπει να βασίζεται στις λειτουργικές απαιτήσεις του εξαρτήματος. Η στρατηγική κατεργασίας μπορεί στη συνέχεια να προσαρμοστεί ανάλογα με το υλικό, αντί να επιλέγεται ένα κατώτερο υλικό απλώς και μόνο επειδή υπάρχει υποκοπή.
Συνήθη προβλήματα κατεργασίας με υποκοπή
Οι περισσότερες αστοχίες υποκοπής προέρχονται από την αλληλεπίδραση μεταξύ γεωμετρίας, πρόσβασης, ακαμψίας κοπτικού, διαδρομής εργαλείου και υλικού. Μικρές αλλαγές σε οποιονδήποτε από αυτούς τους παράγοντες μπορούν να έχουν αισθητή επίδραση επειδή το κοπτικό λειτουργεί σε μια περιορισμένη περιοχή.
Τα πιο συνηθισμένα προβλήματα είναι ο κρότος, το κακό φινίρισμα, η δύσκολη αφαίρεση γρεζιών και ο κίνδυνος σύγκρουσης.
Φλυαρία και εκτροπή εργαλείου
Οι κόφτες με μακριά εμβέλεια ή λεπτό λαιμό είναι φυσικά πιο εύκαμπτοι. Οι δυνάμεις κοπής μπορούν να ωθήσουν το εργαλείο μακριά από την προγραμματισμένη θέση ή να προκαλέσουν κραδασμούς.
Αυτό μπορεί να προκαλέσει ασυνεπές βάθος, ορατά σημάδια κυματισμού και διακύμανση κατά μήκος του χαρακτηριστικού.
Η βελτίωση της πρόσβασης, ώστε να μπορεί να χρησιμοποιηθεί ένα μικρότερο εργαλείο, είναι συχνά πιο αποτελεσματική από την προσπάθεια επίλυσης ολόκληρου του προβλήματος με τις παραμέτρους κοπής.
Κακή επιφάνεια και δύσκολη αφαίρεση γρεζιών
Η εκκένωση των θραυσμάτων είναι λιγότερο προβλέψιμη μέσα σε εσοχές και τα θραύσματα μπορούν να έρθουν σε επαφή με ήδη κατεργασμένες επιφάνειες.
Οι κρυφές άκρες μπορούν επίσης να συγκρατήσουν γρέζια που είναι δύσκολο να προσεγγιστούν με τα τυπικά εργαλεία αφαίρεσης γρεζιών. Αυτό αποκτά ιδιαίτερη σημασία όταν το χαρακτηριστικό συνδυάζεται με μια στεγανοποίηση, ένα συρόμενο εξάρτημα ή μια επιφάνεια τοποθέτησης.
Η παροχή πρόσβασης για φινίρισμα και αφαίρεση γρεζιών μπορεί να αποτρέψει τη δημιουργία προβλημάτων από ένα ονομαστικά σωστό χαρακτηριστικό κατά τη συναρμολόγηση.
Σφάλματα σύγκρουσης και πρόσβασης σε εργαλεία
Μια προγραμματισμένη διαδρομή μπορεί να φαίνεται σωστή όταν λαμβάνεται υπόψη μόνο η άκρη του κόπτη, ωστόσο ο λαιμός, το στέλεχος ή η βάση μπορούν να χτυπήσουν σε γειτονική γεωμετρία.
Συνεπώς, οι σύνθετες υποκοπές επωφελούνται από τον προσεκτικό ορισμό και την προσομοίωση της συναρμολόγησης του εργαλείου πριν από την κοπή.
Παρόλα αυτά, η προσομοίωση είναι ένα εργαλείο επαλήθευσης και όχι μια αντικατάσταση του κατασκευαστικού σχεδιασμού. Μια αδύνατη διαδρομή εισόδου παραμένει αδύνατη ανεξάρτητα από το πόσο ακριβώς μοντελοποιείται.
Εφαρμογές κατεργασίας υποκοπής
Η κατεργασία υποκοπής χρησιμοποιείται όταν η συμπαγής συσκευασία, η μηχανική συγκράτηση, η σφράγιση, η καθοδηγούμενη εμπλοκή ή το κρυφό διάκενο απαιτούν γεωμετρία που η τυπική κατεργασία με φρεζάρισμα από πάνω προς τα κάτω δεν μπορεί να δημιουργήσει.
Τυπικές εφαρμογές εμφανίζονται στην αυτοκινητοβιομηχανία, τον βιομηχανικό εξοπλισμό, τις ιατρικές συσκευές, την αεροδιαστημική, τον αυτοματισμό και την ηλεκτρονική.
Αυτοκίνητο
Τα εξαρτήματα αυτοκινήτων ενδέχεται να χρησιμοποιούν υποκοπές σε μέρη του κιβωτίου ταχυτήτων, άξονες, χαρακτηριστικά συγκράτησης, αυλακώσεις στεγανοποίησης και μηχανικές διεπαφές.
Αυτά τα χαρακτηριστικά μπορούν να υποστηρίξουν τη μετάδοση ροπής, τη συγκράτηση εξαρτημάτων, την απόσταση συναρμολόγησης ή τη στεγανοποίηση υγρών.
Ο σχεδιασμός τους πρέπει να λαμβάνει υπόψη τα κυκλικά φορτία και την επαναληψιμότητα της παραγωγής, καθώς και την κατεργασιμότητα.
Βιομηχανικός εξοπλισμός
Τα κιβώτια ταχυτήτων, τα εξαρτήματα, ο υδραυλικός εξοπλισμός, τα εξαρτήματα μηχανών και τα εργαλεία χρησιμοποιούν συχνά σχισμές σε σχήμα Τ, ανάγλυφα, χαρακτηριστικά έδρασης κλειδιού και εσωτερικές αυλακώσεις.
Πολλά από αυτά τα χαρακτηριστικά έχουν λειτουργίες άμεσης συναρμολόγησης ή ευθυγράμμισης, καθιστώντας τη θέση των χαρακτηριστικών τόσο σημαντική όσο και το ίδιο το σχήμα.
Για μεγαλύτερα βιομηχανικά εξαρτήματα, η πρόσβαση σε εργαλεία και βάσεις μπορεί να αποτελέσει σημαντική παράμετρο, επειδή οι γύρω κατασκευές ενδέχεται να περιορίζουν τις γωνίες προσέγγισης.
Ιατρικός
Ο ιατρικός εξοπλισμός ενδέχεται να απαιτεί συμπαγή εσωτερικά χαρακτηριστικά κλειδώματος, διεπαφές οργάνων ή εσοχή στη γεωμετρία σύνδεσης.
Επειδή αυτά τα εξαρτήματα μπορεί να έχουν απαιτητικές απαιτήσεις υλικού, καθαριότητας και λειτουργικότητας, η υποκοπή θα πρέπει να σχεδιάζεται με γνώμονα το συγκεκριμένο προϊόν και όχι να αντιμετωπίζεται ως γενικό ιατρικό χαρακτηριστικό.
Όταν η πρόσβαση είναι περιορισμένη, η κατεργασία σε πολλαπλούς άξονες μπορεί να βοηθήσει στη μείωση του αριθμού των ρυθμίσεων που απαιτούνται για πολύπλοκα σώματα.
Αεροδιαστημική
Τα αεροδιαστημικά εξαρτήματα συχνά συνδυάζουν πολύπλοκη γεωμετρία, ελαφριές κατασκευές, δύσκολα υλικά και ελεγχόμενες ανοχές.
Ενδέχεται να εμφανιστούν υποσκαφές σε περιβλήματα, βραχίονες, εξαρτήματα συγκράτησης και άλλες συμπαγείς μηχανικές διεπαφές. Η κατεργασία πολλαπλών αξόνων μπορεί να βελτιώσει την πρόσβαση όπου οι ευθείες προσεγγίσεις είναι μπλοκαρισμένες.
Ο συνδυασμός δύσκολων υλικών και λεπτών ή μακριών εργαλείων καθιστά την ακαμψία ιδιαίτερα σημαντική.
Αυτοματισμός και Ηλεκτρονικά
Τα συστήματα αυτοματισμού και τα ηλεκτρονικά συγκροτήματα συχνά απαιτούν συμπαγή περιβλήματα, χαρακτηριστικά τοποθέτησης, αυλακώσεις συγκράτησης, συνδετήρες και διεπαφές εξαρτημάτων.
Οι υποσκαφές επιτρέπουν στα εξαρτήματα να κλειδώνουν ή να εντοπίζονται χωρίς την προσθήκη ξεχωριστού εξωτερικού υλικού σε ορισμένα σχέδια.
Ωστόσο, η μείωση του αριθμού των εξαρτημάτων δημιουργεί αξία μόνο όταν η ενσωματωμένη λειτουργία παραμένει πρακτική στην κατεργασία και τον έλεγχο.
Τι κάνει την κατεργασία με υποκοπή πιο ακριβή;
Μια υποσκαφή δεν είναι αυτόματα ακριβή, αλλά η περιορισμένη πρόσβαση συχνά εισάγει πρόσθετες εργασίες που δεν απαιτεί η συμβατική γεωμετρία. Ειδικοί κόφτες, εργαλεία μεγάλης εμβέλειας, επιπλέον ρυθμίσεις, πιο αργή κατεργασία και πιο περίπλοκη επιθεώρηση μπορούν όλα να αυξήσουν το κόστος.
Ο αντίκτυπος στο κόστος εξαρτάται περισσότερο από την πολυπλοκότητα της κατασκευής παρά από τον φυσικό όγκο του αφαιρούμενου υλικού.
Ειδικά εργαλεία και πρόσθετες λειτουργίες
Μια τυπική φρέζα με άκρα είναι ευρέως διαθέσιμη και συχνά μπορεί να επεξεργαστεί πολλά χαρακτηριστικά σε μία διάταξη. Μια υποκοπή μπορεί να απαιτεί ειδικό κόφτη σε σχήμα Τ, χελιδονοουρά, κλειδί ή κόφτη γλειφιτζουριού.
Τα μη τυποποιημένα προφίλ μπορεί να απαιτούν προσαρμοσμένα εργαλεία, τα οποία προσθέτουν χρόνο και κόστος προμήθειας.
Κάθε επιπλέον εργαλείο μπορεί επίσης να προσθέσει προγραμματισμό, αλλαγές εργαλείων, επαλήθευση εγκατάστασης και επιθεώρηση.
Βαθιά ή δυσπρόσιτα χαρακτηριστικά
Οι βαθιές εσοχές αυξάνουν την απαιτούμενη εμβέλεια του εργαλείου και ενδέχεται να επιβάλουν τη χρήση μικρότερων στελεχών ή μακρύτερων λαιμών.
Αυτό μειώνει την ακαμψία και μπορεί να απαιτήσει ελαφρύτερες συνθήκες κοπής, αυξάνοντας τον χρόνο κύκλου.
Εάν η πρόσβαση γίνει αρκετά περίπλοκη, μπορεί να δικαιολογηθεί μια στρατηγική 5 αξόνων ή μια πρόσθετη συγκράτηση τεμαχίου, αλλά και τα δύο θα πρέπει να συγκριθούν με έναν απλούστερο σχεδιασμό πριν από την παραγωγή.
Σφιχτές ανοχές στην κρυφή γεωμετρία
Οι αυστηρότερες ανοχές απαιτούν γενικά πιο σταθερή κοπή, επιπλέον φινίρισμα και περισσότερες μετρήσεις.
Αυτές οι απαιτήσεις γίνονται πιο ακριβές όταν η επιφάνεια είναι κρυμμένη, επειδή τόσο η μηχανική κατεργασία όσο και η επιθεώρηση είναι λιγότερο προσβάσιμες.
Η εφαρμογή στενών ανοχών μόνο στις λειτουργικές διαστάσεις είναι ένας από τους απλούστερους τρόπους για να διατηρήσετε μια υποκοπή κατασκευάσιμη χωρίς συμβιβασμούς στην απόδοση.
Πώς να αποφασίσετε εάν ένα υποσκάψιμο πρέπει να παραμείνει στο σχέδιο
Μια υποκοπή δεν πρέπει να αφαιρείται απλώς και μόνο επειδή είναι πιο δύσκολο να κατεργαστεί μηχανικά. Πολλές υποκοπές παρέχουν σημαντικές μηχανικές λειτουργίες που δικαιολογούν την πρόσθετη κατασκευαστική εργασία.
Η απόφαση θα πρέπει να εξισορροπεί τη λειτουργία με την πρόσβαση στο εργαλείο, τη γεωμετρία του κοπτικού, την ακαμψία, την ανοχή, την επιθεώρηση και το κόστος.
Κρατήστε το όταν η λειτουργία έχει σαφή λειτουργία
Οι αυλακώσεις συγκράτησης, τα χαρακτηριστικά στεγανοποίησης, οι ασφάλειες συναρμολόγησης, οι ανακουφίσεις διάκενου και τα χαρακτηριστικά μεταφοράς ροπής μπορούν να προσφέρουν πραγματική αξία.
Όταν η υποκοπή εξαλείφει ένα άλλο εξάρτημα, βελτιώνει τη συσκευασία ή επιτρέπει την απαιτούμενη μηχανική διεπαφή, η πολυπλοκότητα κατασκευής μπορεί να δικαιολογηθεί.
Ο στόχος θα πρέπει στη συνέχεια να είναι να καταστεί η απαραίτητη λειτουργία όσο το δυνατόν πιο προσβάσιμη και τυποποιημένη.
Απλοποιήστε το όταν η πρόσβαση σε εργαλεία καθοδηγεί τη γεωμετρία
Εάν η ίδια λειτουργία μπορεί να επιτευχθεί με μικρότερο βάθος, μεγαλύτερο άνοιγμα πρόσβασης, τυπική γωνία ή μεγαλύτερη ακτίνα, η απλοποιημένη έκδοση θα είναι συνήθως ευκολότερη στην κατασκευή.
Το άνοιγμα της μίας πλευράς ενός χαρακτηριστικού μπορεί μερικές φορές να εξαλείψει εντελώς μια δύσκολη προσέγγιση.
Αυτές οι αλλαγές δεν καθιστούν απαραίτητα το εξάρτημα λιγότερο εξελιγμένο. Κάνουν τον σχεδιασμό καλύτερα ευθυγραμμισμένο με τους φυσικούς περιορισμούς των εργαλείων κοπής.
Εξετάστε εναλλακτικές λύσεις όταν η γεωμετρία γίνεται ανέφικτη
Εάν μια υποκοπή απαιτεί υπερβολική εμβέλεια εργαλείου, πολλαπλά εξειδικευμένα εργαλεία κοπής, επαναλαμβανόμενες ρυθμίσεις ή δύσκολη επιθεώρηση, ο σχεδιασμός θα πρέπει να αναθεωρηθεί πριν από τη μετάβαση στην παραγωγή. Σε αυτό το σημείο, η πολυπλοκότητα της κατεργασίας μπορεί να υπερτερεί της λειτουργικής αξίας της διατήρησης του χαρακτηριστικού στην αρχική του μορφή.
Η κατεργασία πέντε αξόνων μπορεί να βελτιώσει την πρόσβαση σε γωνιακές ή εσοχές περιοχές, ενώ η ηλεκτροδιαβρωτική επεξεργασία (EDM) μπορεί να είναι πιο κατάλληλη για αιχμηρά ή βαθιά κρυμμένα χαρακτηριστικά σε αγώγιμα υλικά. Σε ορισμένες περιπτώσεις, η διαίρεση του εξαρτήματος σε δύο απλούστερα μέρη μπορεί να αφαιρέσει εντελώς την υποκοπή και να διευκολύνει τόσο την κατεργασία όσο και την επιθεώρηση.
Η καλύτερη προσέγγιση είναι να συγκρίνετε τη λειτουργία του χαρακτηριστικού με τις απαιτήσεις κατασκευής του. Η πρόσβαση στο εργαλείο, η γεωμετρία του κοπτικού, η ακαμψία, η ανοχή, η δυσκολία επιθεώρησης και το συνολικό κόστος παραγωγής θα πρέπει να λαμβάνονται υπόψη πριν αποφασιστεί εάν θα διατηρηθεί ο αρχικός σχεδιασμός ή θα χρησιμοποιηθεί μια εναλλακτική στρατηγική κατασκευής.
Συχνές Ερωτήσεις
Ποια είναι τα μειονεκτήματα του να έχεις ένα undercut;
Οι υποσκαφές μπορούν να αυξήσουν την πολυπλοκότητα της κατεργασίας επειδή συχνά απαιτούν ειδικά εργαλεία κοπής, μεγαλύτερη εμβέλεια εργαλείου, επιπλέον ρυθμίσεις ή πρόσβαση σε πολλαπλούς άξονες. Μπορεί επίσης να είναι πιο δύσκολο να επιθεωρηθούν και να αφαιρεθούν τα γρέζια. Οι βαθιές ή οι υποσκαφές με μικρές ανοχές μπορεί να αυξήσουν την παραμόρφωση του εργαλείου, τον χρόνο κύκλου και το συνολικό κόστος κατασκευής.
Ποιος είναι ο σκοπός ενός υποκοπτικού;
Μια υποκοπή δημιουργεί διάκενο ή κρυφή γεωμετρία που δεν μπορεί να παραχθεί με ένα απλό ευθύγραμμο τοίχωμα. Μπορεί να χρησιμοποιηθεί για τη συγκράτηση εξαρτημάτων, χαρακτηριστικά ασφάλισης, αυλακώσεις στεγανοποίησης, διάκενο συναρμολόγησης, ανακούφιση σπειρώματος ή άλλες απαιτήσεις ζευγαρώματος. Το χαρακτηριστικό αυτό θα πρέπει να παρέχει ένα σαφές λειτουργικό πλεονέκτημα που δικαιολογεί την πρόσθετη πολυπλοκότητα κατεργασίας.
Πώς γίνεται η μηχανική κατεργασία μιας υποκοπής;
Οι υποκοπές συνήθως κατεργάζονται αφού ολοκληρωθεί η προσβάσιμη γεωμετρία. Στη συνέχεια, χρησιμοποιούνται ειδικά εργαλεία όπως κόφτες σε σχήμα Τ, κόφτες με σχήμα χελιδονοουράς, κόφτες με κλειδί ή κόφτες γλειφιτζουριού για να επιτευχθεί η εσοχή. Πολύπλοκα χαρακτηριστικά ενδέχεται να απαιτούν κατεργασία 5 αξόνων, ενώ η ηλεκτροδιαβρωτική επεξεργασία (EDM) μπορεί να ληφθεί υπόψη όταν τα συμβατικά εργαλεία κοπής δεν μπορούν να φτάσουν στη γεωμετρία.
Συμπέρασμα
Η καλή κατεργασία με υποκοπή ξεκινά με την πρόσβαση στο εργαλείο. Η γεωμετρία του κοπτικού, η απόσταση εισόδου, το βάθος των χαρακτηριστικών, η ακαμψία του εργαλείου, η ανοχή και η επιθεώρηση πρέπει να συνεργάζονται πριν ξεκινήσει η κατεργασία. Μια σύνθετη υποκοπή μπορεί να παραχθεί αξιόπιστα όταν ταιριάζει με τα πρακτικά εργαλεία, ενώ ένα μικρό κρυφό χαρακτηριστικό μπορεί να γίνει ακριβό όταν η πρόσβαση είναι κακή ή ο σχεδιασμός απαιτεί περιττή εμβέλεια και ακρίβεια.
Στην TiRapid , παρέχουμε υπηρεσίες ακριβούς κατεργασίας και κατασκευής CNC για σύνθετα μεταλλικά και πλαστικά εξαρτήματα. Οι δυνατότητές μας υποστηρίζουν κατεργασία CNC 3 και 5 αξόνων, απαιτητικά χαρακτηριστικά υποκοπής, αξιολόγηση υλικών, έλεγχο διαστάσεων και πρακτική ανατροφοδότηση κατασκευής για πρωτότυπα και παραγωγή χαμηλού όγκου.
















