
Ένας άξονας πρέπει να εισέλθει στην αντίστοιχη οπή, ένα ρουλεμάν πρέπει να παραμείνει στη θέση του και ένα κάλυμμα πρέπει να τοποθετηθεί σωστά στο περίβλημά του. Κάθε λειτουργία επιτρέπει κάποια διαστατική διακύμανση. Το μηχανικό έργο είναι να οριστεί πόση διακύμανση μπορεί να δεχτεί το συγκρότημα και στη συνέχεια να κοινοποιηθεί αυτή η απαίτηση με αρκετή σαφήνεια για την κατασκευή και την επιθεώρηση.
Η ανοχή κατεργασίας καθορίζει αυτά τα όρια. Η σωστή επιλογή της βοηθά στον έλεγχο της εφαρμογής και της εναλλαξιμότητας, διατηρώντας παράλληλα την προσπάθεια κατεργασίας και ελέγχου ανάλογη με τη λειτουργία του εξαρτήματος.
Αυτός ο οδηγός εξηγεί την ορολογία ανοχής, τις κοινές μορφές σχεδίασης, τα πρότυπα και τις προσαρμογές. Δείχνει επίσης πώς οι συνθήκες κατασκευής επηρεάζουν τα επιτεύξιμα αποτελέσματα και γιατί οι άσκοπα αυστηρές απαιτήσεις μπορούν να αυξήσουν το κόστος.
Τι είναι η ανοχή κατεργασίας;
Η ανοχή κατεργασίας είναι η επιτρεπόμενη διακύμανση σε ένα κατεργασμένο χαρακτηριστικό. Για μια διάσταση μεγέθους, ορίζει το εύρος μεταξύ της μεγαλύτερης και της μικρότερης αποδεκτής τιμής. Οι γεωμετρικές ανοχές ελέγχουν ξεχωριστά χαρακτηριστικά όπως η μορφή, ο προσανατολισμός, η θέση και το προφίλ.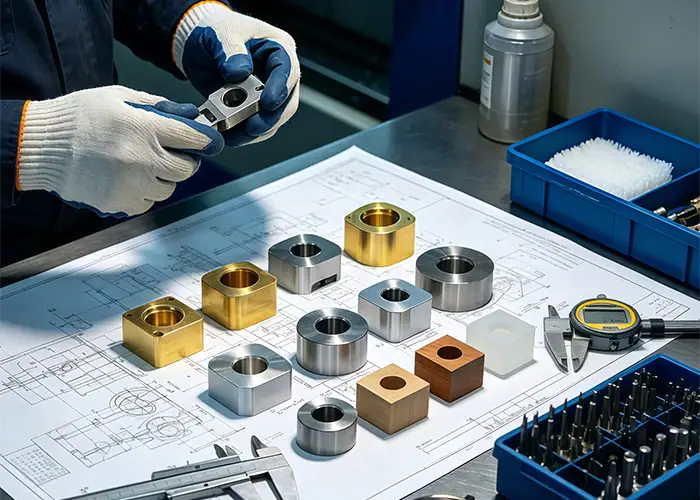
Ονομαστικό μέγεθος, όρια και αποκλίσεις
Το ονομαστικό μέγεθος είναι η διάσταση αναφοράς που χρησιμοποιείται για την περιγραφή του χαρακτηριστικού. Τα ανώτερα και κατώτερα όρια καθορίζουν το επιτρεπόμενο εύρος μεγέθους του. Οι ανώτερες και κατώτερες αποκλίσεις εκφράζουν αυτά τα όρια σε σχέση με τη διάσταση αναφοράς.
Μια μετρούμενη απόκλιση περιγράφει ένα συγκεκριμένο αποτέλεσμα σε σχέση με την ονομαστική του τιμή. Διαφέρει από τη συνολική ανοχή, η οποία περιγράφει το πλάτος του επιτρεπόμενου εύρους.
Στο GD&T, μια βασική διάσταση σε πλαίσιο έχει μια συγκεκριμένη σημασία. Ορίζει μια θεωρητικά ακριβή τιμή, με επιτρεπόμενη διακύμανση που ελέγχεται από τις σχετικές γεωμετρικές απαιτήσεις. Δεν θα πρέπει να διαβάζεται ως μια συνηθισμένη διάσταση που διέπεται αυτόματα από την ανοχή συν/πλην του μπλοκ τίτλου.
Υπολογισμός της συνολικής ανοχής
Θεωρήστε μια ενδεικτική διάσταση 20.00 ± 0.05 mm. Τα όριά της είναι:
- Ανώτερο όριο: 20.05 mm
- Κάτω όριο: 19.95 mm
- Συνολική ανοχή: 20.05 − 19.95 = 0.10 mm
Η τιμή ±0.05 mm περιγράφει την επιτρεπόμενη απόκλιση σε κάθε κατεύθυνση. Η συνολική ζώνη ανοχής έχει πλάτος 0.10 mm.
Εάν το μετρούμενο μέγεθος είναι 20.03 mm, η απόκλισή του από την ονομαστική τιμή είναι +0.03 mm. Το αποτέλεσμα αυτό βρίσκεται εντός των δηλωμένων ορίων διαστάσεων.
Ανοχή, Ακρίβεια και Επαναληψιμότητα
Η ανοχή είναι μια απαίτηση σχεδιασμού. Στην κατεργασία, η ακρίβεια αφορά το πόσο στενά ταιριάζει το παραγόμενο χαρακτηριστικό με την προβλεπόμενη τιμή του. Η επαναληψιμότητα αφορά τη συμφωνία επαναλαμβανόμενων αποτελεσμάτων υπό καθορισμένες συνθήκες.
Μια διεργασία μπορεί να παράγει στενά ομαδοποιημένες διαστάσεις που είναι σταθερά μετατοπισμένες από τον στόχο. Μια άλλη μπορεί να έχει μέσο όρο κοντά στον στόχο, αλλά να διαφέρει πολύ. Καμία από τις δύο συμπεριφορές δεν μπορεί να γίνει κατανοητή μόνο από την τιμή ανοχής.
Για την προμήθεια, ρωτήστε εάν η προτεινόμενη διαδικασία μπορεί να διατηρήσει τα απαιτούμενα χαρακτηριστικά σε ολόκληρη την παραγγελία. Η προδιαγραφή τοποθέτησης ενός μηχανήματος είναι μόνο μέρος αυτής της αξιολόγησης.
Ένας προμηθευτής μπορεί να στοχεύσει σε έναν στόχο διεργασίας εντός της επιτρεπόμενης ζώνης για να αφήσει περιθώρια για αναμενόμενες διακυμάνσεις. Αυτός ο στόχος υποστηρίζει τον έλεγχο της παραγωγής, ενώ το σχέδιο συνεχίζει να καθορίζει τα όρια αποδοχής. Ένα αποτέλεσμα δεν χρειάζεται να είναι ακριβώς ίσο με την ονομαστική τιμή για να ικανοποιήσει την απαίτηση μεγέθους.
Ποιοι είναι οι κύριοι τύποι ανοχών κατεργασίας;
Οι ανοχές μεγέθους μπορούν να εκφραστούν μέσω διμερών αποκλίσεων, μονομερών αποκλίσεων ή άμεσων ορίων. Οι γεωμετρικές ανοχές περιγράφουν διαφορετικές απαιτήσεις, συμπεριλαμβανομένου του σχήματος και των χωρικών σχέσεων των χαρακτηριστικών. Η επιλογή της σωστής μορφής βοηθά στην επικοινωνία της πρόθεσης σχεδιασμού.
Διμερείς και μονομερείς διαστατικές ανοχές
Μια αμφίπλευρη ανοχή επιτρέπει διακύμανση και στις δύο πλευρές του ονομαστικού μεγέθους. Οι αποκλίσεις μπορεί να είναι ίσες ή άνισες. Η συμμετρική συμβολισμός συν/πλην είναι συνηθισμένη όταν το επιτρεπόμενο εύρος είναι κεντραρισμένο στην τιμή αναφοράς.
Μια μονομερής ανοχή επιτρέπει απόκλιση προς μία κατεύθυνση από το δηλωμένο μέγεθος. Μπορεί να είναι χρήσιμη όταν ένα όριο είναι ιδιαίτερα σημαντικό για ένα σχέδιο ή ταιριάζει με το επιλεγμένο σύστημα εφαρμογής.
Καμία από τις δύο σημειώσεις δεν καθορίζει αυτόματα τη δυσκολία κατασκευής. Δύο διαφορετικά γραπτές διαστάσεις μπορούν να περιγράψουν τα ίδια αποδεκτά όρια. Συγκρίνετε αυτά τα όρια πριν θεωρήσετε μια επεξήγηση ως πιο αυστηρή από μια άλλη.
Όριο διαστάσεων
Οι οριακές διαστάσεις δηλώνουν απευθείας τα μέγιστα και ελάχιστα αποδεκτά μεγέθη. Ο αναγνώστης δεν χρειάζεται να τα υπολογίσει από ένα ονομαστικό μέγεθος και αποκλίσεις.
Τα ακόλουθα παραδείγματα σχεδίασης χρησιμοποιούν χιλιοστά και απεικονίζουν μόνο τη σημειογραφία.
| Σχέδιο μορφής | Παράδειγμα | Επιτρεπόμενο εύρος μεγέθους |
| Διμερής | 20.00 0.05 ± | από 19.95 έως 20.05 |
| Μονομερής | 20.00 +0.05/−0.00 | από 20.00 έως 20.05 |
| Άμεσα όρια | από 19.95 έως 20.05 | από 19.95 έως 20.05 |
Τα παραδείγματα αμφίπλευρου και άμεσου ορίου ορίζουν το ίδιο εύρος. Το παράδειγμα μονομερούς ορίου έχει μικρότερο συνολικό εύρος και διαφορετικό κάτω όριο.
Γεωμετρικές ανοχές και αναφορές δεδομένων
Το μέγεθος από μόνο του δεν μπορεί να περιγράψει κάθε λειτουργική απαίτηση. Μια οπή μπορεί να έχει αποδεκτή διάμετρο ενώ ο άξονάς της δεν είναι σωστά τοποθετημένος. Μια επιφάνεια καθίσματος μπορεί να έχει αποδεκτό ύψος ενώ η επιφάνειά της δεν είναι επαρκώς επίπεδη.
Το GD&T παρέχει ελέγχους για αυτά τα χαρακτηριστικά. Η επιπεδότητα αξιολογεί τη μορφή της επιφάνειας χωρίς ένα δεδομένο στοιχείο. Η θέση και η καθετότητα μπορούν να συσχετίσουν χαρακτηριστικά με ένα συγκεκριμένο πλαίσιο αναφοράς στοιχείου. Το προφίλ ελέγχει την επιτρεπόμενη διακύμανση μιας γραμμής ή επιφάνειας.
Εφαρμόστε το πλήρες πλαίσιο ελέγχου χαρακτηριστικών, συμπεριλαμβανομένης της σειράς δεδομένων και τυχόν τροποποιητών της κατάστασης υλικού. Η ανοχή θέσης δεν μπορεί να ερμηνευτεί ως μια γενική ανοχή συν/πλην σε κάθε συντεταγμένη.
Ποιες είναι οι τυπικές ανοχές κατεργασίας CNC;
Οι τυπικές ανοχές κατεργασίας CNC μπορεί να αναφέρονται στις γενικές προδιαγραφές ανοχής ενός σχεδίου ή στις προεπιλεγμένες απαιτήσεις υπηρεσίας ενός προμηθευτή. Η εφαρμογή τους εξαρτάται από το δηλωμένο πρότυπο, την κατηγορία ανοχής, το μέγεθος των χαρακτηριστικών και τις συμφωνημένες απαιτήσεις παραγγελίας.
Γενικές ανοχές και σημειώσεις σχεδίασης
Οι γενικές ανοχές απλοποιούν τα σχέδια καλύπτοντας τις εφαρμοστέες διαστάσεις χωρίς μεμονωμένες ενδείξεις ανοχής. Το πρότυπο ISO 2768-1:1989 αποτελεί αναφορά για γενικές γραμμικές και γωνιακές ανοχές. Οι κατηγορίες και τα εύρη μεγεθών του καθορίζουν την εφαρμοστέα ανοχή.
Συνεπώς, η ανάγνωση μιας γενικής ανοχής απαιτεί περισσότερα από την εύρεση ενός γνωστού τυπικού αριθμού. Προσδιορίστε την αναφερόμενη έκδοση και κλάση, εντοπίστε τη σχετική κατηγορία διάστασης και το διάστημα μεγέθους και ελέγξτε εάν ισχύει ξεχωριστή απαίτηση για το χαρακτηριστικό.
Πρέπει επίσης να γίνεται διάκριση μεταξύ των γενικών ανοχών μεγέθους και των γενικών γεωμετρικών προδιαγραφών. Το πρότυπο ISO 2768-2:1989 έχει αποσυρθεί και αντικατασταθεί από το πρότυπο ISO 22081:2021. Το νεότερο έγγραφο χρησιμοποιεί μια διαφορετική προσέγγιση σε σχέση με τις γενικές προδιαγραφές, επομένως οι παλαιότερες σημειώσεις σχεδίασης θα πρέπει να επανεξετάζονται και όχι να τροποποιούνται μηχανικά.
Ακολουθήστε τον ορισμό προϊόντος που έχει συμφωνηθεί για την εργασία. Όπου εξακολουθεί να καθορίζεται ένα παλαιότερο σχέδιο, επιλύστε τυχόν αβεβαιότητες με την αρμόδια ομάδα μηχανικών πριν αλλάξετε τις απαιτήσεις του.
Προεπιλογές προμηθευτών και απαιτήσεις για συγκεκριμένα χαρακτηριστικά
Ένας προμηθευτής μπορεί να δηλώσει μια προεπιλεγμένη ανοχή για χαρακτηριστικά χωρίς μεμονωμένες αναφορές. Αυτή η προεπιλογή μπορεί να εξαρτάται από τη διαδρομή εξυπηρέτησης, το υλικό, το μέγεθος του εξαρτήματος ή τις συνθήκες προσφοράς.
Για μια κρίσιμη έδρα ρουλεμάν, διεπαφή στεγανοποίησης ή χαρακτηριστικό εντοπισμού, κοινοποιήστε ρητά τον απαιτούμενο έλεγχο. Επιβεβαιώστε ότι η προσφορά τον περιλαμβάνει και ότι ο έλεγχος μπορεί να τον επαληθεύσει στην απαιτούμενη κατάσταση του εξαρτήματος.
| Πηγή Απαιτήσεων | Τυπικός Ρόλος | Τι να επιβεβαιώσετε |
| Γενική σημείωση σχεδίου | Καλύπτει εφαρμόσιμες απροσδιόριστες διαστάσεις | Πρότυπο, έκδοση, κλάση και πεδίο εφαρμογής |
| Ατομική κλήση | Ορίζει μια συγκεκριμένη απαίτηση χαρακτηριστικού | Όρια, σημεία αναφοράς, τροποποιητές και συνθήκη ολοκλήρωσης |
| Προσφορά προμηθευτή | Καταγράφει το αποδεκτό πεδίο εφαρμογής της κατασκευής | Περιλαμβανόμενες απαιτήσεις και συμφωνημένες εξαιρέσεις |
Μια μεμονωμένα καθορισμένη κρίσιμη διάσταση μπορεί επομένως να απαιτεί διαφορετικό έλεγχο από τα παρακείμενα χαρακτηριστικά που καλύπτονται από μια γενική σημείωση. Η εφαρμογή της πιο αυστηρής επεξήγησης σε ολόκληρο το εξάρτημα μπορεί να αλλάξει σημαντικά το πεδίο εφαρμογής της κατασκευής.
Πώς οι ανοχές κατεργασίας καθορίζουν την εφαρμογή του εξαρτήματος;
Η προσαρμογή εξαρτάται από τα συνδυασμένα όρια των χαρακτηριστικών συναρμογής. Η αξιολόγηση της μικρότερης και μεγαλύτερης δυνατής απόστασης ή παρεμβολής δείχνει εάν οι επιλεγμένες διαστάσεις υποστηρίζουν την προβλεπόμενη συναρμολόγηση, κίνηση ή συγκράτηση.
Εκκαθάριση, Μετάβαση και Παρεμβολές
Μια εφαρμογή διάκενου επιτρέπει χώρο μεταξύ του άξονα και της οπής. Μια εφαρμογή μετάβασης μπορεί να δημιουργήσει διάκενο ή παρεμβολή ανάλογα με τα πραγματικά μεγέθη ζευγαρώματος. Μια εφαρμογή παρεμβολής δημιουργεί διαστατική επικάλυψη που πρέπει να ληφθεί υπόψη κατά τη συναρμολόγηση.
Επιλέξτε την εφαρμογή από την απαιτούμενη λειτουργία. Ένας ελεύθερα κινούμενος άξονας, ένα αφαιρούμενο εξάρτημα τοποθέτησης και ένα μόνιμα συγκρατούμενο χιτώνιο έχουν διαφορετικές ανάγκες. Η λίπανση, το φορτίο, η μέθοδος συναρμολόγησης και η θερμοκρασία λειτουργίας ενδέχεται επίσης να επηρεάσουν την επιλογή.
Για έναν ενδεικτικό υπολογισμό του διακένου μόνο με βάση το μέγεθος, υποθέστε:
- Όρια οπής: 20.000 έως 20.020 mm
- Όρια άξονα: 19.970 έως 19.990 mm
- Ελάχιστη απόσταση: 20.000 − 19.990 = 0.010 mm
- Μέγιστη απόσταση: 20.020 − 19.970 = 0.050 mm
Τα όρια μεγέθους παρέχουν θετική απόσταση σε όλο αυτό το παράδειγμα. Ο σχεδιασμός πρέπει επίσης να καλύπτει τις σχετικές απαιτήσεις μορφής και ευθυγράμμισης.
Το ISO 286 παρέχει ένα σύστημα για τον καθορισμό ορίων και προσαρμογών. Σε μια ονομασία όπως H7/g6, τα γράμματα προσδιορίζουν τις θέσεις των ζωνών ανοχής σε σχέση με το ονομαστικό μέγεθος και οι αριθμοί προσδιορίζουν τους βαθμούς ανοχής. Τα πραγματικά όρια εξαρτώνται επίσης από το εύρος ονομαστικών μεγεθών.
Τα κεφαλαία γράμματα προσδιορίζουν τις κατηγορίες ανοχής οπών, ενώ τα πεζά γράμματα προσδιορίζουν τις κατηγορίες άξονα. Σε ένα σύστημα με βάση οπές, η επιλεγμένη ζώνη οπών διατηρείται και η κατηγορία άξονα μεταβάλλεται για να επιτευχθεί η απαιτούμενη εφαρμογή. Καθορίστε και τα δύο χαρακτηριστικά ζευγαρώματος όταν η συναρμολόγηση εξαρτάται από τα συνδυασμένα όριά τους και, στη συνέχεια, ελέγξτε τον ισχύοντα πίνακα για την πραγματική ονομαστική διάμετρο.
Ανοχή Stack-Ups και Απαιτήσεις Συναρμολόγησης
Ένα κενό συναρμολόγησης μπορεί να εξαρτάται από διάφορες διαστάσεις, καθεμία από τις οποίες ποικίλλει. Μια στοίβα χειρότερης περίπτωσης αξιολογεί τους ακραίους συνδυασμούς τους ανάλογα με το πώς κάθε διάσταση συμβάλλει στο κενό.
Θεωρήστε ένα ξεχωριστό ενδεικτικό αξονικό συγκρότημα, με όλες τις διαστάσεις σε χιλιοστά:
| Στοιχείο στοίβας | Ονομαστικό μέγεθος και ανοχή | Συνεισφορά στο κενό |
| Στεγαστικός χώρος | 30.00 0.05 ± | Προσθέτει διαθέσιμο χώρο |
| Αραιώνων | 10.00 0.02 ± | Καταλαμβάνει χώρο |
| Κύριο θέμα | 19.80 0.03 ± | Καταλαμβάνει χώρο |
Το ονομαστικό κενό είναι 30.00 − 10.00 − 19.80 = 0.20 mm. Το ελάχιστο κενό είναι 29.95 − 10.02 − 19.83 = 0.10 mm. Το μέγιστο κενό είναι 30.05 − 9.98 − 19.77 = 0.30 mm. Αυτή η απλοποιημένη στοίβα υποθέτει πλήρως τοποθετημένα, άκαμπτα εξαρτήματα υπό τις ίδιες συνθήκες αναφοράς.
Εάν το απαιτούμενο κενό είναι μικρότερο από αυτό το εύρος, ελέγξτε τις διαστάσεις που οδηγούν στην απόκλιση. Η αλλαγή του σχήματος τοποθέτησης ή η μείωση του αριθμού των διαστάσεων που συμβάλλουν μπορεί να είναι προτιμότερη από τη σύσφιξη κάθε χαρακτηριστικού.
Οι στατιστικές μέθοδοι στοίβαξης χρησιμοποιούν πρόσθετες υποθέσεις σχετικά με τη συμπεριφορά της διεργασίας. Θα πρέπει να επιλέγονται με στοιχεία σχετικά με την παραλλαγή και τον αποδεκτό κίνδυνο συναρμολόγησης.
Τι επηρεάζει την επιτεύξιμη ανοχή κατεργασίας;
Η επιτεύξιμη ανοχή εξαρτάται από το υλικό, τη γεωμετρία των χαρακτηριστικών, τα εργαλεία, τη συγκράτηση του τεμαχίου, τις θερμικές συνθήκες και την πλήρη διαδικασία κατασκευής. Μια απαίτηση που είναι απλή σε ένα χαρακτηριστικό μπορεί να είναι δύσκολη σε ένα άλλο με το ίδιο ονομαστικό μέγεθος.
Υλικό και Θερμική Συμπεριφορά
Η ακαμψία του υλικού και η συμπεριφορά κοπής επηρεάζουν τον τρόπο με τον οποίο ένα εξάρτημα αποκρίνεται κατά την κατεργασία. Οι υπολειμματικές τάσεις μπορούν επίσης να προκαλέσουν αλλαγές στο σχήμα καθώς αφαιρείται το υλικό, ιδιαίτερα σε εξαρτήματα με ανώμαλες διατομές ή εκτεταμένη αφαίρεση υλικού.
Τα πλαστικά απαιτούν προσοχή στη θερμική διαστολή, την ευκαμψία και, για τις ευαίσθητες στην υγρασία ποιότητες, στη βελτίωση της ποιότητας. Η ποιότητα του υλικού και η κατάσταση ελέγχου θα πρέπει να λαμβάνονται υπόψη μαζί κατά τον καθορισμό των απαιτήσεων διαστάσεων.
Ένα εξάρτημα που μετριέται ενώ είναι ζεστό μπορεί να αλλάξει μέγεθος καθώς σταθεροποιείται. Για απαιτητικές εργασίες, τα σχέδια κατεργασίας και μέτρησης θα πρέπει να λαμβάνουν υπόψη τη θερμοκρασία αντί να αντιμετωπίζουν κάθε ένδειξη ως άμεσα συγκρίσιμη.
Γεωμετρία χαρακτηριστικών, εργαλεία και συγκράτηση τεμαχίου
Τα λεπτά τοιχώματα μπορεί να παραμορφωθούν υπό τις δυνάμεις κοπής ή σύσφιξης. Οι βαθιές οπές και κοιλότητες μπορεί να απαιτούν εκτεταμένα εργαλεία, γεγονός που καθιστά πιο δύσκολη την πρόσβαση και την ακαμψία. Η φθορά και η εκκεντρότητα των εργαλείων μπορούν να επηρεάσουν περαιτέρω το τελικό μέγεθος και τη γεωμετρία.
Οι πολλαπλές ρυθμίσεις εισάγουν μια άλλη ανησυχία όταν οι ελεγχόμενες λειτουργίες σχετίζονται σε διαφορετικές επιφάνειες. Η διαδικασία πρέπει να διατηρήσει ή να επαναφέρει τις απαραίτητες αναφορές.
Επιλέξτε τη διαδρομή κατασκευής για το χαρακτηριστικό. Μια οπή μπορεί να χρειάζεται διάτρηση, εξομάλυνση ή λείανση μετά από πρόχειρη κατεργασία. Άλλες επιφάνειες μπορεί να απαιτούν λείανση ή διαφορετική διαδικασία φινιρίσματος. Η επιλογή θα πρέπει να ακολουθεί το απαιτούμενο μέγεθος, μορφή, πρόσβαση και υλικό.
Επιφανειακές Επεξεργασίες και η Τελική Κατάσταση του Μέρους
Οι επιστρώσεις, η επιμετάλλωση, η ανοδίωση και άλλες επεξεργασίες μπορούν να αλλάξουν τις ελεγχόμενες διαστάσεις. Οι επιπτώσεις τους εξαρτώνται από την επεξεργασία και την επιφάνεια, επομένως το επιτρεπόμενο όριο κατεργασίας και οι τελικές συνθήκες αποδοχής θα πρέπει να συμφωνηθούν πριν από την παραγωγή.
Προσδιορίστε τις διαστάσεις που ισχύουν μετά το φινίρισμα και τυχόν επιφάνειες που πρέπει να καλυφθούν ή να υποστούν διαφορετική επεξεργασία. Μια οπή που ελέγχθηκε πριν από την επίστρωση ενδέχεται να μην αντιπροσωπεύει πλέον την κατάσταση παράδοσης.
Η τραχύτητα της επιφάνειας είναι ξεχωριστή απαίτηση από την ανοχή μεγέθους. Όταν και οι δύο επηρεάζουν τη λειτουργία, προσδιορίστε και τις δύο και επιλέξτε μεθόδους κατασκευής και επιθεώρησης που μπορούν να τις αντιμετωπίσουν.
Γιατί οι αυστηρότερες ανοχές κατεργασίας κοστίζουν περισσότερο;
Οι αυστηρότερες ανοχές μπορούν να αυξήσουν το κόστος απαιτώντας πιο ελεγχόμενες ρυθμίσεις, πρόσθετες εργασίες κατεργασίας, στενότερη παρακολούθηση και πιο απαιτητική επιθεώρηση. Η επίδραση στο κόστος εξαρτάται από το συγκεκριμένο χαρακτηριστικό και τη διαδικασία, και όχι μόνο από τον αριθμό ανοχής.
Ρύθμιση, Μηχανική κατεργασία και πρόσθετες λειτουργίες
Ένα μικρότερο επιτρεπόμενο εύρος μπορεί να απαιτεί περισσότερη προετοιμασία για την καθιέρωση μιας σταθερής διαδικασίας. Αυτό μπορεί να περιλαμβάνει ανάπτυξη εξαρτημάτων, δοκιμαστικές κοπές, προεπιλογή εργαλείων και ελέγχους πριν από την κυκλοφορία της παραγωγής.
Κατά τη διάρκεια της κατεργασίας, ο προμηθευτής ενδέχεται να χρειαστεί να διαχειριστεί την κατάσταση του εργαλείου πιο προσεκτικά ή να προσθέσει εργασίες φινιρίσματος. Για ορισμένα χαρακτηριστικά, η εκπλήρωση μιας αυστηρότερης απαίτησης αλλάζει τη διαδρομή από την κανονική κατεργασία με φρεζάρισμα ή τόρνευση σε μια διαδικασία με διαφορετικό εξοπλισμό και ανάγκες εγκατάστασης.
Η ποσότητα παραγγελίας έχει επίσης σημασία. Η προσπάθεια προετοιμασίας κατανέμεται διαφορετικά σε ένα πρωτότυπο και σε μια επαναλαμβανόμενη παρτίδα παραγωγής. Μια χρήσιμη προσφορά θα πρέπει να αντικατοπτρίζει την πραγματική ποσότητα και το σχέδιο κατασκευής.
Προσπάθεια Επιθεώρησης και Κίνδυνος Παραγωγής
Η επιθεώρηση γίνεται πιο απαιτητική όταν η διαθέσιμη ανοχή είναι μικρή σε σχέση με την αβεβαιότητα μέτρησης. Ενδέχεται να απαιτείται πρόσθετη ρύθμιση, περιβαλλοντικός έλεγχος ή εξειδικευμένες μετρήσεις.
Ένα στενό εύρος αποδοχής μπορεί επίσης να αφήνει λιγότερο περιθώριο για διακυμάνσεις στη διαδικασία. Ο προμηθευτής πρέπει να λάβει υπόψη την παρακολούθηση, τις προσαρμογές και τον κίνδυνο επανεπεξεργασίας ή απόρριψης.
| Αλλαγή απαίτησης | Πρόσθετη εργασία που μπορεί να δημιουργήσει | Περιοχή κόστους που επηρεάζεται |
| Σφιχύτερο μέγεθος ή μορφή οπής | Αφιερωμένο φινίρισμα και μέτρηση | Εγκατάσταση και μηχανική κατεργασία |
| Ακριβέστερη τοποθεσία που σχετίζεται με δεδομένα | Πιο ελεγχόμενος εντοπισμός και επαλήθευση | Εγκατάσταση και επιθεώρηση |
| Τελικό μέγεθος μετά την επίστρωση | Συντονισμένα επιδόματα και τελικοί έλεγχοι | Φινίρισμα και ποιοτικός έλεγχος |
| Ατομικές αναφορές για κάθε μέρος | Πρόσθετες μετρήσεις και διαχείριση αρχείων | Επιθεώρηση και τεκμηρίωση |
Συγκεντρώστε αυτήν την προσπάθεια εκεί που υποστηρίζει τη λειτουργία. Μια κρίσιμη έδρα ρουλεμάν και μια εξωτερική επιφάνεια ανακούφισης δεν χρειάζονται απαραίτητα το ίδιο επίπεδο ελέγχου.
Όταν συγκρίνετε προσφορές, βεβαιωθείτε ότι οι προμηθευτές έχουν τιμολογήσει την ίδια τελική κατάσταση και το ίδιο εύρος επαλήθευσης. Μια χαμηλότερη τιμή κατεργασίας μπορεί να αποκλείσει μια εργασία φινιρίσματος ή ένα αρχείο επιθεώρησης που απαιτείται από το σχέδιο. Η διευκρίνιση αυτών των στοιχείων καθιστά τη σύγκριση πιο χρήσιμη από τη σύγκριση μόνο μιας βασικής τιμής μονάδας.
Πώς επιλέγετε και καθορίζετε τη σωστή ανοχή κατεργασίας;
Ξεκινήστε με τις απαιτήσεις λειτουργίας και ζευγαρώματος, αξιολογήστε την παραλλαγή συναρμολόγησης και, στη συνέχεια, επιβεβαιώστε μια πρακτική διαδρομή κατασκευής και επιθεώρησης. Τοποθετήστε κρίσιμους ελέγχους στο σχέδιο και χρησιμοποιήστε κατάλληλες γενικές απαιτήσεις για τα υπόλοιπα χαρακτηριστικά.
Ξεκινήστε με λειτουργικές απαιτήσεις και απαιτήσεις ζευγαρώματος
Προσδιορίστε τι πρέπει να επιτύχει κάθε ελεγχόμενο χαρακτηριστικό. Εντοπίζει ένα άλλο εξάρτημα, διατηρεί ένα διάκενο κίνησης, διατηρεί ένα ρουλεμάν ή στηρίζει μια στεγανοποίηση; Χρησιμοποιήστε την απάντηση για να προσδιορίσετε ποιες παραλλαγές έχουν σημασία.
Ελέγξτε τα όρια του εξαρτήματος ζευγαρώματος και τη σχετική στοίβαξη. Συμπεριλάβετε τις συνθήκες λειτουργίας όταν μπορούν να αλλάξουν την εφαρμογή ή την ευθυγράμμιση.
Επίσης, ελέγξτε εάν το χαρακτηριστικό έχει διαστασιολογηθεί με βάση την αναφορά που έχει σημασία κατά τη συναρμολόγηση. Ο άμεσος έλεγχος μιας λειτουργικής απόστασης μπορεί να μειώσει την εξάρτηση από ενδιάμεσες διαστάσεις. Αυτό μπορεί να διευκολύνει την κατασκευή και την επαλήθευση της απαίτησης χωρίς να αλλάξει η επιτρεπόμενη παραλλαγή συναρμολόγησης.
Για μη κρίσιμα χαρακτηριστικά, επιλέξτε απαιτήσεις που παρέχουν επαρκή χώρο για οικονομική κατασκευή, διατηρώντας παράλληλα την προβλεπόμενη λειτουργία. Η χαλάρωση μιας ανοχής θα πρέπει να ακολουθεί την μηχανική ανασκόπηση των συνεπειών της.
Καθορίστε σημεία αναφοράς, κρίσιμα χαρακτηριστικά και επιθεώρηση
Χρησιμοποιήστε διαστάσεις και γεωμετρικά στοιχεία ελέγχου που εκφράζουν τις λειτουργικές σχέσεις. Καθορίστε τα απαραίτητα δεδομένα και αποφύγετε την προσθήκη επικαλυπτόμενων απαιτήσεων που είναι δύσκολο να ερμηνευθούν μαζί.
Επιβεβαιώστε πώς θα ελεγχθεί κάθε κρίσιμο χαρακτηριστικό. Ένα μικρόμετρο μπορεί να ταιριάζει σε ένα προσβάσιμο μέγεθος, ενώ η θέση ή το προφίλ που σχετίζεται με το σημείο αναφοράς μπορεί να χρειάζονται μέτρηση συντεταγμένων. Η υφή της επιφάνειας και η λειτουργία του νήματος χρειάζονται τις δικές τους κατάλληλες μεθόδους.
Για αυστηρά ή οριακά αποτελέσματα, συμφωνήστε ως προς την προσέγγιση μέτρησης και τον κανόνα απόφασης συμμόρφωσης. Η διακριτική ικανότητα του οργάνου από μόνη της δεν καθορίζει εάν η μέθοδος είναι κατάλληλη.
Αναφέρετε την απαιτούμενη κατάσταση του εξαρτήματος, το εύρος δειγματοληψίας και τις ανάγκες αναφοράς. Αυτές οι αποφάσεις ανήκουν στις απαιτήσεις του έργου αρκετά νωρίς ώστε να επηρεάσουν το σχέδιο της διαδικασίας.
Προετοιμάστε μια σαφή RFQ για το TiRapid
Στείλτε στην TiRapid το τρέχον σχέδιο και το αντίστοιχο μοντέλο CAD, μαζί με το υλικό, την επεξεργασία επιφάνειας, την ποσότητα και τις απαιτήσεις παράδοσης.
Προσδιορίστε τις κρίσιμες διεπαφές και τυχόν έγγραφα ελέγχου που απαιτούνται με την αποστολή. Εάν μια ανοχή βρίσκεται ακόμη υπό εξέταση, περιγράψτε τη λειτουργική απαίτηση, ώστε η συζήτηση να μπορέσει να αντιμετωπίσει τις πραγματικές ανάγκες του εξαρτήματος.
Πριν από την παραγγελία, επιβεβαιώστε εγγράφως τις αποδεκτές ανοχές και τυχόν προτεινόμενες εξαιρέσεις. Αυτό παρέχει στη μηχανική, την κατασκευή και τις αγορές μια συνεπή βάση για την αξιολόγηση της προσφοράς και την αποδοχή των παραδοθέντων εξαρτημάτων.
Συχνές Ερωτήσεις
Περισσότερα δεκαδικά ψηφία σημαίνουν πάντα αυστηρότερη ανοχή;
Όχι. Τα δεκαδικά ψηφία μπορούν να καθορίσουν μια προεπιλεγμένη ανοχή όταν το μπλοκ τίτλου του σχεδίου τα συνδέει ρητά. Διαφορετικά, τα δηλωμένα όρια, οι γενικές σημειώσεις και τα ισχύοντα πρότυπα ορίζουν την απαίτηση. Τα επιπλέον μηδενικά από μόνα τους δεν καθορίζουν μια μικρότερη ζώνη ανοχής.
Είναι η τραχύτητα της επιφάνειας η ίδια με την ανοχή κατεργασίας;
Όχι. Η τραχύτητα περιγράφει την υφή της επιφάνειας, ενώ το μέγεθος και οι γεωμετρικές ανοχές ελέγχουν άλλα χαρακτηριστικά. Μια λεία επιφάνεια μπορεί να έχει λάθος μέγεθος ή θέση. Καθορίστε ξεχωριστά τις απαιτήσεις που απαιτούνται για τη λειτουργία του χαρακτηριστικού.
Μπορεί ένας προμηθευτής να αλλάξει μια καθορισμένη ανοχή χωρίς έγκριση;
Μια προτεινόμενη αλλαγή θα πρέπει να εξετάζεται και να εγκρίνεται από τον υπεύθυνο πελάτη ή την αρμόδια αρχή σχεδιασμού πριν από την κατασκευή. Η αναθεωρημένη απαίτηση θα πρέπει να αντικατοπτρίζεται στο συμφωνημένο σχέδιο, παραγγελία ή αρχείο ελεγχόμενης απόκλισης.
Συμπέρασμα
Η ανοχή κατεργασίας μεταφράζει τις λειτουργικές απαιτήσεις σε μετρήσιμα όρια. Η αποτελεσματική επιλογή συνδέει το μέγεθος και τη γεωμετρία των χαρακτηριστικών με τα εξαρτήματα που ταιριάζουν, την παραλλαγή συναρμολόγησης, τις συνθήκες κατασκευής και την επιθεώρηση. Ο αυστηρός έλεγχος είναι πιο χρήσιμος όταν προστατεύει μια συγκεκριμένη λειτουργία.
Η TiRapid παρέχει κατεργασία CNC ακριβείας 3 και 5 αξόνων για σύνθετα μεταλλικά και πλαστικά εξαρτήματα μηχανικής. Εξετάζουμε τις κρίσιμες ανοχές, τις απαιτήσεις υλικών και τις ανάγκες επιθεώρησης για να αναπτύξουμε πρακτικά σχέδια κατασκευής για πρωτότυπα και παραγωγή χαμηλού όγκου. Στείλτε μας τα σχέδιά σας, το μοντέλο CAD και τις απαιτήσεις του έργου για σχόλια σχετικά με την κατασκευή και μια προσαρμοσμένη προσφορά.
















