
Η τόρνευση με CNC είναι μια βασική διαδικασία στην κατασκευή ακριβείας μηχανημάτων, παίζοντας καθοριστικό ρόλο στην κατεργασία κυλινδρικών εξαρτημάτων. Αντιμέτωποι με ολοένα και πιο αυστηρές ανοχές πελατών και συμπιεσμένα χρονοδιαγράμματα παραγωγής, η βελτιστοποίηση της απόδοσης κοπής, διασφαλίζοντας παράλληλα την ακρίβεια των διαστάσεων και το φινίρισμα της επιφάνειας, παραμένει κορυφαία τεχνική προτεραιότητα για τους μηχανικούς διεργασιών και τους χειριστές μηχανημάτων.
Έλεγχος ανοχής διαστάσεων σε τόρνευση ακριβείας CNC
Ο έλεγχος των διαστάσεων των εξαρτημάτων αποτελεί το θεμελιώδες σημείο αναφοράς στις εργασίες τόρνευσης. Οι παράγοντες που επηρεάζουν τη σταθερότητα των διαστάσεων κυμαίνονται από την κατάσταση του υλικού του μηχανήματος και τη θερμική διαστολή έως τη σταθερότητα του τεμαχίου. Η καθιέρωση τυποποιημένων διαδικασιών λειτουργίας είναι απαραίτητη για την αποφυγή συσσώρευσης σφαλμάτων.
Έλεγχος Θερμικής Παραμόρφωσης σε Εργαλειομηχανές
Κατά τη διάρκεια εκτεταμένων συνεδριών κατεργασίας, η θερμότητα που παράγεται από την τριβή στα ρουλεμάν του άξονα και στα κανάλια οδηγών προκαλεί δομική θερμική διαστολή, μετατοπίζοντας τη σχετική θέση μεταξύ της άκρης του εργαλείου και του τεμαχίου εργασίας. Η εφαρμογή ενός δομημένου πρωτοκόλλου θερμικής διαχείρισης βοηθά στον μετριασμό αυτών των αποκλίσεων:
- Πρωτόκολλο Προθέρμανσης Άξονα: Πριν ξεκινήσετε την παραγωγή κάθε μέρα ή μετά από παρατεταμένο χρόνο εκτός λειτουργίας, εκτελέστε έναν κύκλο προθέρμανσης χαμηλής ταχύτητας 15-30 λεπτών. Αυτό επιτρέπει στο περίβλημα του άξονα και στο λάδι λίπανσης να επιτύχουν θερμική ισορροπία, διασφαλίζοντας ότι η εκροή παραμένει εντός ελάχιστων ορίων μόλις ξεκινήσει η κατεργασία.
- Διαχείριση Σταθερής Θερμοκρασίας: Τα εργαστήρια ακριβείας κατεργασίας πρέπει να είναι εξοπλισμένα με συστήματα ελέγχου κλίματος που διατηρούν τις θερμοκρασίες περιβάλλοντος εντός ±2°C. Οι σταθερές θερμοκρασίες δωματίου εμποδίζουν τις δομές κλίνης, τις στήλες και τα βαριά χυτά από το να διαστέλλονται ή να συστέλλονται καθ' όλη τη διάρκεια των κύκλων θερμοκρασίας ημέρας-νύχτας.
- Ρύθμιση Θερμικής Αντιστάθμισης: Χρησιμοποιήστε τη μονάδα θερμικής αντιστάθμισης του συστήματος CNC σε συνδυασμό με διαδικτυακούς αισθητήρες ή θερμικούς αισθητήρες. Μετρώντας τους άξονες δοκιμών σε τακτά χρονικά διαστήματα, δεδομένα θερμικής μετατόπισης σε πραγματικό χρόνο τροφοδοτούνται στον ελεγκτή για τη δυναμική ενημέρωση των μετατοπίσεων του εργαλείου.
Η συστηματική διαχείριση αυτών των θερμικών μεταβλητών μειώνει τα σφάλματα κατεργασίας που προκαλούνται από τη θερμοκρασία κατά πάνω από 60%, δημιουργώντας μια σταθερή βάση για συνεχή παραγωγή υψηλής ακρίβειας.
Δύναμη σύσφιξης εξισορρόπησης και παραμόρφωση τεμαχίου εργασίας
Η μηχανική πίεση που ασκείται κατά τη συγκράτηση του τεμαχίου αποτελεί συχνό παράγοντα που προκαλεί παραμόρφωση των εξαρτημάτων, ιδιαίτερα κατά την κατεργασία λεπτών τοιχωμάτων ή λεπτών γεωμετριών. Οι ανεπαίσθητες διακυμάνσεις στη δύναμη σύσφιξης επηρεάζουν άμεσα τις τελικές διαστάσεις του εξαρτήματος:
- Μείωση πίεσης υδραυλικού τσοκ: Προσαρμόστε δυναμικά τις δυνάμεις συγκράτησης ανάλογα με τη φάση κατεργασίας. Κατά τη διάρκεια βαριάς χοντροκομμένης κατεργασίας, όπου η υψηλή αφαίρεση υλικού δημιουργεί σημαντικές δυνάμεις κοπής, εφαρμόστε υψηλότερη υδραυλική πίεση. Αλλάξτε σε μειωμένη δύναμη σύσφιξης (μειωμένη κατά 50%–70%) κατά τα περάσματα φινιρίσματος για να αποτρέψετε την ελαστική επαναφορά κατά την αποσύμπλεξη.
- Προσαρμοσμένες μαλακές σιαγόνες και επαφή τόξου: Για κρίσιμες εξωτερικές διαμέτρους, τρυπήστε προσαρμοσμένες μαλακές σιαγόνες στον τόρνο πριν από το φινίρισμα. Η αύξηση της επιφάνειας επαφής μεταξύ της επιφάνειας της σιαγόνας και του τεμαχίου εργασίας κατανέμει ομοιόμορφα τη μηχανική δύναμη σύσφιξης, εξαλείφοντας την τοπική εσοχή.
- Βοηθητικά Συστήματα Στήριξης: Κατά την κατεργασία αξόνων με λόγο μήκους προς διάμετρο που υπερβαίνει το 6:1, η σύσφιξη του τσοκ από μόνη της δεν έχει επαρκή ακαμψία. Τα υδραυλικά κέντρα κίνησης του κοντράμαντου σε συνδυασμό με βάσεις στήριξης ή βάσεις στήριξης πρέπει να αναπτύσσονται για να παρέχουν στήριξη σε πολλαπλά σημεία και να αντισταθμίζουν την παραμόρφωση που προκαλείται από την ώθηση του εργαλείου.
Η επίτευξη της σωστής ισορροπίας μεταξύ της ακαμψίας του τεμαχίου συγκράτησης και των δομικών ορίων των εξαρτημάτων αποτρέπει τα εκτός προδιαγραφών απορρίμματα, βελτιώνοντας παράλληλα την αξιοπιστία της διαδικασίας χωρίς να καταστρέφονται οι επιφάνειες των εξαρτημάτων.
Επιλογή Εργαλείων και Βελτιστοποίηση Παραμέτρων Κοπής
Η απόδοση του εργαλείου κοπής διέπει τον χρόνο κύκλου, τη διάρκεια ζωής του εργαλείου και την ακεραιότητα της επιφάνειας. Η επιλογή των κατάλληλων συνδυασμών παραμέτρων μειώνει σημαντικά το κόστος παραγωγής ανά μονάδα.

Υλικό εργαλείου και αντιστοίχιση επίστρωσης
Οι φυσικές ιδιότητες ποικίλλουν δραματικά μεταξύ των υλικών του τεμαχίου εργασίας. Η αντιστοίχιση του υποστρώματος και της τεχνολογίας επίστρωσης του εργαλείου με τη σκληρότητα, την ανθεκτικότητα και τη θερμική αγωγιμότητα του υλικού είναι κρίσιμη για τη μεγιστοποίηση της παραγωγικότητας:
| Υλικό τεμαχίου | Συνιστώμενο υπόστρωμα | Τύπος επίστρωσης | Χαρακτηριστικά απόδοσης
|
| Άνθρακα / Κράμα Χάλυβας | Καρβίδιο (Κλάση ISO P) | Καρδιαγγειακά νοσήματα (TiCN + Al₂O₃) | Υψηλή αντοχή στη φθορά, κατάλληλο για υγρή και ξηρή κοπή υψηλής ταχύτητας. |
| Ανοξείδωτο ατσάλι | Καρβίδιο μικροκόκκων (ISO M) | PVD (TiAlN) | Υψηλή ανθεκτικότητα επίστρωσης· αποτρέπει τη συσσώρευση ακμών (BUE) και την προσκόλληση τεμαχίου εργασίας. |
| Κράμμα αλουμινίου | Διαμάντι PCD / Μη επικαλυμμένο καρβίδιο | Καμία / Επίστρωση DLC | Εξαιρετικά λεία επιφάνεια κύλισης· ομαλή απομάκρυνση των τσιπ· αποτρέπει τη συγκόλληση τσιπ. |
| Υπερκράματα υψηλής θερμοκρασίας | Κεραμικό / CBN | Κανένα / Εξειδικευμένο PVD | Ανώτερη σκληρότητα εν θερμώ, ιδανική για σκληρή τόρνευση και δύσκολα στην κοπή μέταλλα. |
Η επιλογή προσαρμοσμένων συνδυασμών εργαλείων αποτρέπει την πρόωρη φθορά των εργαλείων, αυξάνοντας τη διάρκεια ζωής της ακμής κατά 30% έως 80% και μειώνοντας το κόστος αναλώσιμων ανά εξάρτημα.
Εναρμόνιση των Τριών Στοιχείων Κοπής
Η ταχύτητα κοπής (Vc), ο ρυθμός πρόωσης (f) και το βάθος κοπής (ap) αλληλεπιδρούν άμεσα για να καθορίσουν τον ρυθμό αφαίρεσης μετάλλου (MRR) και τη διάρκεια ζωής της ακμής. Ο καθορισμός παραμέτρων απαιτεί μια ισορροπημένη προσέγγιση μεταξύ απόδοσης και ποιότητας:
- Στρατηγική Τραχιάς Κατεργασίας: Ο κύριος στόχος κατά την τραχιά κατεργασία είναι η μεγιστοποίηση της αφαίρεσης όγκου ανά λεπτό. Χρησιμοποιήστε υψηλό βάθος κοπής (ap = 2.0–5.0 mm), μέτριο ρυθμό πρόωσης (f = 0.25–0.4 mm/περιστροφή) και μέτρια ταχύτητα κοπής. Αυτό κατευθύνει τις πρωτογενείς δυνάμεις στο ισχυρότερο μέρος του ένθετου καρβιδίου.
- Στρατηγική Φινιρίσματος Κατεργασίας: Οι εργασίες φινιρίσματος επικεντρώνονται αυστηρά στο φινίρισμα της επιφάνειας και στην ακρίβεια των διαστάσεων. Εφαρμόστε μικρό βάθος κοπής (ap = 0.1–0.3 mm), χαμηλό ρυθμό τροφοδοσίας (f = 0.05–0.12 mm/περιστροφή) και αυξημένη ταχύτητα επιφάνειας. Η υψηλή ταχύτητα κοπής μαλακώνει τη ζώνη διάτμησης για να καταστέλλει τον σχηματισμό BUE, ενώ οι χαμηλοί ρυθμοί τροφοδοσίας ελαχιστοποιούν τα ύψη από κορυφή σε κοιλάδα.
- Ενσωμάτωση Σταθερής Ταχύτητας Επιφάνειας (G96): Προγραμματίστε τη λειτουργία Σταθερής Ταχύτητας Επιφάνειας (G96) στον ελεγκτή CNC. Καθώς το εργαλείο κινείται προς τα μέσα προς μικρότερες διαμέτρους, η ταχύτητα του άξονα αυξάνεται αυτόματα, διατηρώντας τη βέλτιστη ταχύτητα κοπής με την άκρη του εργαλείου στην επιφάνεια και αποτρέποντας την υποβάθμιση του φινιρίσματος της επιφάνειας.
Ο καθορισμός των παραμέτρων κοπής μέσω αρχών μηχανικής αντί για δοκιμές και λάθη μειώνει τους συνολικούς χρόνους κύκλου κατά πάνω από 15%, διασφαλίζοντας παράλληλα τη σταθερότητα του εργαλείου.
Αντιμετώπιση συνηθισμένων ελαττωμάτων περιστροφής
Ελαττώματα όπως κραδασμοί λόγω κροταλίσματος, γρατσουνιές στην επιφάνεια και ξεφλούδισμα στις άκρες εμφανίζονται συχνά κατά τη διάρκεια των εργασιών τόρνευσης. Ο εντοπισμός των βαθύτερων αιτιών και η εφαρμογή διορθωτικών ενεργειών μειώνουν σημαντικά τα ποσοστά απόρριψης.
Διάγνωση και εξάλειψη κραδασμών κροταλίσματος
Το κροτάλισμα κατά την κοπή είναι ένα φαινόμενο αυτοδιεγειρόμενων κραδασμών που αφήνει αισθητά κυματοειδή μοτίβα στις τελειωμένες επιφάνειες και προκαλεί γρήγορο ξεφλούδισμα των άκρων ή καταστροφική αστοχία του εργαλείου. Η εξάλειψη του κροτάλισμα απαιτεί αυξημένη δυναμική ακαμψία της διεργασίας:
- Μείωση Ακτίνας Γωνίας Εργαλείου: Κατά την τόρνευση εύκαμπτων λεπτών αξόνων ή κυλίνδρων με λεπτά τοιχώματα, αντικαταστήστε τα τυπικά ένθετα R0.8 mm με ακτίνες μύτης R0.4 mm ή R0.2 mm. Οι μικρότερες ακτίνες μύτης μειώνουν σημαντικά τις δυνάμεις ακτινικής κοπής, μειώνοντας την πιθανότητα κραδασμών που προκαλούνται από την παραμόρφωση.
- Βελτιστοποίηση γωνίας κοπής: Προτιμήστε βάσεις εργαλείων με γωνίες κοπής 93° ή 90° αντί για παραλλαγές 45° ή 75°. Μια γωνία κοπής 90°/93° κατευθύνει την πλειονότητα των δυνάμεων κοπής κατά μήκος του άξονα της ατράκτου—όπου η ακαμψία είναι η υψηλότερη—αντί να πιέζει ακτινικά το τεμάχιο εργασίας.
- Ρύθμιση ταχύτητας ατράκτου: Μόλις εντοπιστούν αρμονικές κυματισμού υψηλής συχνότητας, ρυθμίστε τον διακόπτη παράκαμψης ταχύτητας ατράκτου κατά ±10% έως ±15%. Η μετατόπιση των στροφών του ατράκτου διαταράσσει τον συγχρονισμό συχνότητας μεταξύ της δομής του μηχανήματος και της εμπλοκής του εργαλείου, διακόπτοντας την κατάσταση συντονισμού.
Η εξάλειψη των πηγών κροταλίσματος διατηρεί την οπτική ποιότητα της επιφάνειας και προστατεύει τα ρουλεμάν της ατράκτου από κραδασμούς υψηλής συχνότητας.
Διορθωτικά μέτρα για την υποτυπώδη τραχύτητα της επιφάνειας
Οι υψηλές τιμές φινιρίσματος επιφάνειας αποτελούν αυστηρές απαιτήσεις στην κατασκευή ακριβείας. Όταν οι στόχοι απαιτούν Ra 0.8 µm ή Ra 0.4 µm, ο μικροσκοπικός έλεγχος της εκκένωσης των θραυσμάτων και της εμπλοκής των άκρων καθίσταται απαραίτητος:
- Ένθετα Υαλοκαθαριστήρων Εξαρτήματος: Τα ένθετα υαλοκαθαριστήρων διαθέτουν μια μικρή επίπεδη ακμή λείανσης δίπλα στην κύρια ακτίνα κοπής. Λειτουργώντας με πανομοιότυπους ρυθμούς τροφοδοσίας, η γεωμετρία του υαλοκαθαριστήρα ψαλιδίζει προς τα κάτω τις κορυφογραμμές που έχουν απομείνει από προηγούμενα περάσματα, μειώνοντας τις τιμές τραχύτητας επιφάνειας στο μισό ή επιτρέποντας διπλάσιο ρυθμό τροφοδοσίας στον ίδιο στόχο Ra.
- Βελτιστοποίηση θραύσης τσιπ: Για όλκιμα υλικά όπως άνθρακα ή ανοξείδωτο χάλυβα, επιλέξτε ένθετα με επιθετική γεωμετρία θραύσης τσιπ 3D. Η αναγκαστική καθαρή θραύση των τσιπ σε συμπαγή σχήματα "C" εμποδίζει τα συνεχόμενα τσιπ από το να φθείρουν τις ολοκληρωμένες επιφάνειες.
- Ανάπτυξη ψυκτικού μέσου υψηλής πίεσης (HPC): Αναβαθμίστε το παραδοσιακό ψυκτικό μέσο πλημμύρας σε συστήματα υψηλής πίεσης που λειτουργούν πάνω από 70 bar. Οι πίδακες υγρού υψηλής πίεσης εξατμίζουν το θερμικό φράγμα στη ζώνη κοπής, παρέχοντας γρήγορη ψύξη, ενώ παράλληλα απομακρύνουν με φυσικό τρόπο τα θραύσματα από την κοπτική άκρη.
Η λεπτή ρύθμιση του σχηματισμού θραυσμάτων και των χαρακτηριστικών τριβής διασφαλίζει σταθερή συμμόρφωση με το φινίρισμα της επιφάνειας, εξαλείφοντας τις δευτερογενείς διαδικασίες χειροκίνητης στίλβωσης ή λείανσης.
Προηγμένες εφαρμογές αυτοματισμού και τόρνευσης υψηλής απόδοσης
Οι σύγχρονες πρακτικές τόρνευσης συνεχίζουν να εξελίσσονται προς την αυτοματοποίηση και την ενσωμάτωση πολλαπλών εργασιών. Η ελαχιστοποίηση του χρόνου βοηθητικής εργασίας που δεν σχετίζεται με την κοπή είναι κεντρικής σημασίας για την ενίσχυση της παραγωγής της μονάδας.
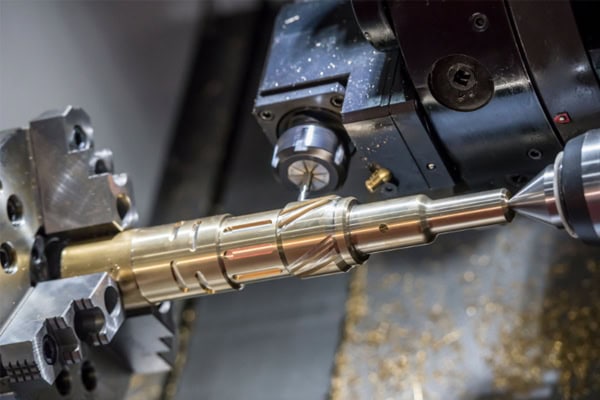
Διαχείριση Διάρκειας Ζωής Εργαλείου και Έλεγχος Εντός Διεργασίας
Η παραγωγή σε νυχτερινή βάρδια χωρίς επίβλεψη και η κατασκευή χωρίς φώτα απαιτούν την αντικατάσταση της χειροκίνητης επιθεώρησης εργαλείων και των μετρήσεων με μικρομέτρα με αυτοματοποιημένα συστήματα παρακολούθησης:
- Αυτοματοποιημένη Παρακολούθηση Διάρκειας Ζωής Εργαλείου: Ενεργοποιήστε τις μονάδες διαχείρισης διάρκειας ζωής του εργαλείου μέσα στη μονάδα CNC. Ορίστε τα μέγιστα λεπτά κοπής ή τα όρια αριθμού εξαρτημάτων με βάση τα εμπειρικά δεδομένα φθοράς. Μόλις επιτευχθεί αυτό, ο ελεγκτής καταχωρεί αυτόματα ένα αδελφό εργαλείο στον πυργίσκο χωρίς παρέμβαση του χειριστή.
- Προρυθμιστές και αισθητήρες εν λειτουργία: Ενσωματώστε οπτικούς προρυθμιστές εργαλείων για αυτόματη εισαγωγή μετατόπισης. Συνδυάστε τους με ασύρματους αισθητήρες αφής τοποθετημένους σε άξονα ή πυργίσκο για αυτόματη μέτρηση κρίσιμων διαμέτρων τεμαχίων εργασίας μετά από βασικές λειτουργίες, εγγράφοντας διαστατική ανατροφοδότηση απευθείας σε καταχωρητές μετατόπισης εργαλείου για αντιστάθμιση κλειστού βρόχου.
Η συγχώνευση της αυτοματοποιημένης ανίχνευσης με την παρακολούθηση εργαλείων σε πραγματικό χρόνο αποτρέπει τα περιστατικά απόρριψης σε παρτίδες, ενώ παράλληλα αυξάνει τα συνολικά ποσοστά αξιοποίησης των εργαλειομηχανών κατά 25%.
Τόρνοι Ελβετικού Τύπου και Τεχνολογία Τόρνου Πολλαπλών Εργασιών
Για σύνθετες γεωμετρίες, λεπτούς άξονες και μικρά εξαρτήματα υψηλής ακρίβειας, οι συμβατικοί τόρνοι μονής ατράκτου αντιμετωπίζουν περιορισμούς όσον αφορά τους χρόνους εγκατάστασης και την ακαμψία. Οι προηγμένες πλατφόρμες τόρνευσης πολλαπλών εργασιών ξεπερνούν αυτά τα εμπόδια:
Τόρνοι CNC Ελβετικού Τύπου: Οι αυτόματοι τόρνοι Ελβετικού τύπου διαθέτουν συρόμενη κεφαλή που τροφοδοτεί το υλικό της ράβδου μέσω ενός δακτυλίου οδηγού υψηλής ακρίβειας. Επειδή οι δυνάμεις κοπής ασκούνται σε απόσταση χιλιοστών από την έξοδο του δακτυλίου στήριξης, η ακτινική παραμόρφωση ουσιαστικά εξαλείφεται, επιτρέποντας εξαιρετική ακαμψία κατά την κοπή λεπτών πείρων και μακριών μικροαξόνων.
Κέντρα Πολλαπλών Εργασιών Τόρνου-Φρέζας: Ενσωματώνοντας την κίνηση του άξονα Υ, τις δευτερεύουσες ατράκτους και τους πυργίσκους εργαλείων με κινητήρια δύναμη, τα κέντρα τόρνου συνδυάζουν την τόρνευση, τη διάτρηση εκτός κέντρου, το φρεζάρισμα του άξονα Υ και την κοπή με σπείρωμα σε μία ενιαία πλατφόρμα. Τα εξαρτήματα μεταφέρονται αυτόματα μεταξύ της κύριας και των δευτερευουσών ατράκτων για πλήρη κατεργασία εμπρός και πίσω σε μία μόνο εγκατάσταση, εξαλείφοντας τα σφάλματα χειροκίνητης επανασύσφιξης και μειώνοντας δραστικά τους χρόνους αναμονής μεταξύ των μηχανών.
Η υιοθέτηση τόρνων ελβετικού τύπου και τεχνολογίας τόρνου πολλαπλών εργασιών αντιπροσωπεύει το μέλλον της κατασκευής εξαρτημάτων υψηλής ακρίβειας, προσφέροντας ανταγωνιστικό πλεονέκτημα μέσω πλήρους επεξεργασίας σε μία μόνο εγκατάσταση.
















