Η τόρνευση CNC χρησιμοποιείται ευρέως σε μηχανήματα ακριβείας, εξαρτήματα αυτοκινήτων, εξοπλισμό αυτοματισμού, ηλεκτρονικά και βιομηχανικά εξαρτήματα. Για επιχειρήσεις που απαιτούν άξονες κατά παραγγελία, μεταλλικά χιτώνια, βιδωτούς συνδέσμους και περιστρεφόμενα εξαρτήματα ακριβείας, η τραχύτητα της επιφάνειας επηρεάζει την τριβή, την ακρίβεια εφαρμογής, την απόδοση στεγανοποίησης και τη διάρκεια ζωής. Ακόμα και όταν ένα εξάρτημα πληροί τις διαστατικές απαιτήσεις που καθορίζονται σε ένα μηχανολογικό σχέδιο, ορατά σημάδια εργαλείων, γρέζια ή εντοπισμένες γρατσουνιές μπορούν να επηρεάσουν τη συναρμολόγηση και τη λειτουργία του εξοπλισμού. Η επιλογή κατάλληλων εργαλείων κοπής, η βελτιστοποίηση των παραμέτρων κατεργασίας, ο έλεγχος των κραδασμών του τεμαχίου εργασίας και η εφαρμογή αξιόπιστων διαδικασιών επιθεώρησης μπορούν να βελτιώσουν το φινίρισμα της επιφάνειας της τόρνευσης CNC, να μειώσουν την επανεπεξεργασία και τα θραύσματα και να ενισχύσουν τη συνοχή της κατασκευής.
Παράγοντες που επηρεάζουν την τραχύτητα της επιφάνειας τόρνευσης CNC
Η τραχύτητα της επιφάνειας τόρνευσης CNC αξιολογείται συνήθως χρησιμοποιώντας παραμέτρους όπως Ra και Rz. Το Ra αντιπροσωπεύει τον αριθμητικό μέσο όρο των απόλυτων αποκλίσεων του προφίλ και συχνά καθορίζεται σε μηχανολογικά σχέδια. Διαφορετικά εξαρτήματα απαιτούν διαφορετικά φινιρίσματα επιφάνειας. Τα γενικά δομικά μέρη μπορεί να δίνουν προτεραιότητα στην αποτελεσματικότητα της κατεργασίας, ενώ οι συναρμογές των ρουλεμάν, οι επιφάνειες στεγανοποίησης και οι επιφάνειες ολίσθησης μπορεί να απαιτούν αυστηρότερο έλεγχο ποιότητας επιφάνειας. Η κατανόηση των κύριων παραγόντων που επηρεάζουν την τραχύτητα βοηθά τους κατασκευαστές να αναπτύξουν πιο αποτελεσματικές διαδικασίες κατεργασίας.
Ταχύτητα κοπής και ρυθμός τροφοδοσίας
Η ταχύτητα κοπής και ο ρυθμός τροφοδοσίας επηρεάζουν άμεσα τις συνθήκες κοπής, τη φθορά του εργαλείου και την υφή της επιφάνειας. Ένας υψηλότερος ρυθμός τροφοδοσίας γενικά παράγει πιο αισθητά γεωμετρικά σημάδια από το εργαλείο, ενώ η μείωση του ρυθμού τροφοδοσίας μπορεί να βελτιώσει τη θεωρητική τραχύτητα της επιφάνειας, αν και ο χρόνος κατεργασίας μπορεί να αυξηθεί. Η ταχύτητα κοπής επηρεάζει τη θερμοκρασία κοπής, τον σχηματισμό συσσωρευμένων άκρων και τη φθορά του εργαλείου, και διαφορετικά υλικά αντιδρούν διαφορετικά στις αλλαγές στην ταχύτητα.
- Προσαρμόστε κατάλληλα τον ρυθμό τροφοδοσίας: Για άξονες ακριβείας, χιτώνια και συνδέσμους που απαιτούν φινίρισμα επιφάνειας υψηλής ποιότητας, ο ρυθμός τροφοδοσίας φινιρίσματος μπορεί να μειωθεί όταν το επιτρέπουν οι απαιτήσεις παραγωγής. Οι ρυθμίσεις θα πρέπει επίσης να λαμβάνουν υπόψη την ακτίνα της μύτης του εργαλείου, τις ιδιότητες του υλικού και την κατάσταση του εργαλείου, ώστε να αποτρέπεται η ασταθής ποιότητα της επιφάνειας που προκαλείται από ακατάλληλες ρυθμίσεις.
- Επιλέξτε μια κατάλληλη ταχύτητα κοπής: Για υλικά με καλή μηχανική κατεργασία, όπως κράματα αλουμινίου, οι ταχύτητες κοπής μπορούν να επιλεγούν σύμφωνα με τις συστάσεις των εργαλείων και τις δυνατότητες της μηχανής. Κατά την κατεργασία ορισμένων ποιοτήτων ανοξείδωτου χάλυβα, πρέπει να δοθεί ιδιαίτερη προσοχή στη θερμότητα κοπής και στη σκλήρυνση κατά την εργασία, για να αποφευχθεί η ανώμαλη φθορά του εργαλείου και τα επιφανειακά ελαττώματα που προκαλούνται από ακατάλληλες ταχύτητες.
- Έλεγχος του βάθους κοπής: Οι εργασίες φινιρίσματος χρησιμοποιούν γενικά ένα κατάλληλο βάθος κοπής για τη διατήρηση σταθερών συνθηκών κοπής. Εάν το περιθώριο κοπής είναι πολύ μικρό, το εργαλείο μπορεί να τρίψει ή να παραμορφώσει το υλικό αντί να το κόψει αποτελεσματικά. Ένα υπερβολικό περιθώριο κοπής μπορεί να αυξήσει τα φορτία κοπής και να προκαλέσει κραδασμούς ή διαστασιακές διακυμάνσεις.
- Επικύρωση συνδυασμών παραμέτρων: Η ταχύτητα κοπής, ο ρυθμός πρόωσης, το βάθος κοπής και η γεωμετρία του εργαλείου είναι αλληλένδετα. Αντί να προσαρμόζουν μόνο μία παράμετρο, οι κατασκευαστές θα πρέπει να επαληθεύουν τον συνδυασμό μέσω δοκιμαστικής κατεργασίας για να εξισορροπήσουν την τραχύτητα της επιφάνειας, τον χρόνο κύκλου και τη διάρκεια ζωής του εργαλείου.
Για παραγγελίες τόρνευσης CNC σε παρτίδες, καταγράψτε τις παραμέτρους κοπής και τα αποτελέσματα επιθεώρησης επιφάνειας κατά την παραγωγή του πρώτου αντικειμένου. Η εφαρμογή επαληθευμένων διαδικασιών στα επόμενα εξαρτήματα και η πραγματοποίηση προσαρμογών με βάση τη φθορά του εργαλείου μπορεί να μειώσει τις διακυμάνσεις στην ποιότητα της επιφάνειας μεταξύ των παρτίδων.
Υλικό εργαλείου κοπής και γεωμετρία μύτης
Το υλικό του εργαλείου, η αιχμηρότητα της αιχμής, η ακτίνα της μύτης και ο σχεδιασμός του θραυστήρα θραυσμάτων επηρεάζουν όλα την κατεργασμένη επιφάνεια. Η υπερβολική φθορά του εργαλείου μπορεί να προκαλέσει σημάδια έλξης, γρατσουνιές ή σχίσιμο του υλικού. Μια ακατάλληλη σχέση μεταξύ της γεωμετρίας του εργαλείου και του ρυθμού τροφοδοσίας μπορεί επίσης να δημιουργήσει αισθητά περιοδικά σημάδια εργαλείου. Η επιλογή του εργαλείου θα πρέπει επομένως να αντικατοπτρίζει το υλικό του τεμαχίου εργασίας, τη γεωμετρία του εξαρτήματος και την απαιτούμενη τραχύτητα της επιφάνειας.
- Επιλέξτε κατάλληλα υλικά εργαλείων: Κατά την κατεργασία κραμάτων αλουμινίου, η αιχμηρότητα του εργαλείου και ο έλεγχος της συσσωρευμένης ακμής είναι σημαντικά. Για τον ανοξείδωτο χάλυβα, η αντοχή στη φθορά, η σκληρότητα και η αντοχή στη θερμότητα πρέπει να λαμβάνονται υπόψη από κοινού. Τα υλικά που είναι δύσκολα στην κατεργασία, όπως τα κράματα τιτανίου, απαιτούν επίσης αξιολόγηση της σταθερότητας του εργαλείου υπό υψηλές θερμοκρασίες και φορτία κοπής.
- Επιλέξτε μια κατάλληλη ακτίνα μύτης εργαλείου: Υπό κατάλληλες συνθήκες, μια μεγαλύτερη ακτίνα μύτης εργαλείου μπορεί να βελτιώσει τη θεωρητική τραχύτητα της επιφάνειας. Ωστόσο, μπορεί επίσης να αυξήσει τις ακτινικές δυνάμεις κοπής, καθιστώντας τους λεπτούς άξονες και τα εξαρτήματα με λεπτό τοίχωμα πιο ευάλωτα σε κραδασμούς. Η τελική επιλογή θα πρέπει να λαμβάνει υπόψη την ακαμψία του τεμαχίου εργασίας, τον ρυθμό τροφοδοσίας και τη σταθερότητα του μηχανήματος.
- Αντικαταστήστε τα φθαρμένα εργαλεία άμεσα: Καθώς χρησιμοποιούνται τα εργαλεία κοπής, οι άκρες τους φθείρονται σταδιακά και γίνονται λιγότερο αιχμηρές, αυξάνοντας ενδεχομένως τις δυνάμεις κοπής και μειώνοντας την ποιότητα της επιφάνειας. Η διατήρηση αρχείων διάρκειας ζωής των εργαλείων, η παρακολούθηση των αλλαγών στην κατεργασμένη επιφάνεια και η αντικατάσταση των εργαλείων όταν φτάσουν στα καθορισμένα όρια μπορούν να μειώσουν τον κίνδυνο ελαττωμάτων τραχύτητας στην παραγωγή σε παρτίδες.
- Ελέγξτε την εγκατάσταση του εργαλείου: Το λανθασμένο ύψος του εργαλείου, η υπερβολική προεξοχή του εργαλείου και η ανεπαρκής σύσφιξη μπορούν να επηρεάσουν τη σταθερότητα της κοπής. Η ελαχιστοποίηση της περιττής προεξοχής και η διασφάλιση της ασφαλούς εγκατάστασης του εργαλείου βοηθούν στη μείωση των κραδασμών και των ακανόνιστων επιφανειακών μοτίβων.
Για τα εξαρτήματα υψηλής ακρίβειας που κατασκευάζονται με CNC, η διαχείριση εργαλείων θα πρέπει να ενσωματωθεί σε τυποποιημένες διαδικασίες παραγωγής. Οι συνεπείς προδιαγραφές εργαλείων, τα αρχεία διάρκειας ζωής και οι τακτικοί έλεγχοι εργαλείων μπορούν να βελτιώσουν την επαναληψιμότητα και να ελαχιστοποιήσουν τις διακυμάνσεις στην ποιότητα της επιφάνειας που προκαλούνται από διαφορές στην κατάσταση του εργαλείου.
Ακαμψία τεμαχίου εργασίας και σταθερότητα μηχανής
Ακόμα και με κατάλληλες παραμέτρους κοπής, η ασταθής συγκράτηση του τεμαχίου εργασίας, η κακή κατάσταση του μηχανήματος ή οι υπερβολικοί κραδασμοί μπορούν να εμποδίσουν τους κατασκευαστές να επιτύχουν ομοιόμορφο φινίρισμα επιφάνειας. Οι λεπτοί άξονες, τα χιτώνια με λεπτά τοιχώματα και τα εξαρτήματα μικρής διαμέτρου είναι ιδιαίτερα ευαίσθητα στις δυνάμεις κοπής και ενδέχεται να εμφανίσουν σημάδια κυματισμού, εντοπισμένη κυματισμό ή αλλαγές διαστάσεων.
Η συγκράτηση του τεμαχίου πρέπει να σχεδιάζεται σύμφωνα με τη διάμετρο, το μήκος, το πάχος τοιχώματος και τη θέση κατεργασίας του. Οι λεπτοί άξονες ενδέχεται να απαιτούν κοντράμαντο ή άλλη κατάλληλη μέθοδο στήριξης. Τα χιτώνια με λεπτό τοίχωμα απαιτούν προσεκτικά ελεγχόμενες δυνάμεις σύσφιξης για την αποφυγή παραμόρφωσης. Οι σιαγόνες τσοκ, οι μαλακές σιαγόνες και οι επιφάνειες τοποθέτησης πρέπει επίσης να παραμένουν καθαρές, ώστε τα θραύσματα και τα υπολείμματα να μην επηρεάζουν την ακρίβεια τοποθέτησης.
Η κατάσταση του άξονα του μηχανήματος, η φθορά του οδηγού, η ακαμψία του πυργίσκου και η ποιότητα συντήρησης μπορούν επίσης να επηρεάσουν τα αποτελέσματα της κατεργασίας. Οι τακτικοί έλεγχοι της λειτουργίας του άξονα, της ακρίβειας των εξαρτημάτων και των κρίσιμων εξαρτημάτων του μηχανήματος βοηθούν στον εντοπισμό πηγών κραδασμών. Εάν εμφανίζεται τακτική κυματισμός στην επιφάνεια, ελέγξτε το μηχάνημα, το εργαλείο, τη διάταξη του τεμαχίου εργασίας και τις παραμέτρους κοπής αντί να βασίζεστε μόνο στη μείωση του ρυθμού τροφοδοσίας.
Μέθοδοι για τη βελτίωση του φινιρίσματος επιφάνειας τόρνευσης CNC
Η βελτίωση της τελικής επεξεργασίας επιφάνειας με τόρνο CNC απαιτεί συντονισμένο σχεδιασμό διεργασιών, βελτιστοποίηση παραμέτρων κοπής, διαχείριση ψυκτικού μέσου και αλληλουχία λειτουργιών. Διαφορετικά υλικά και γεωμετρίες εξαρτημάτων απαιτούν διαφορετικές στρατηγικές κατεργασίας. Μια αποτελεσματική διαδικασία τελικής επεξεργασίας θα πρέπει να πληροί τις προδιαγραφές σχεδίασης, ελαχιστοποιώντας παράλληλα τους κραδασμούς, τη θερμική παραμόρφωση και τη φθορά του εργαλείου.
Βελτιστοποίηση εργασιών χοντροκοπής και φινιρίσματος
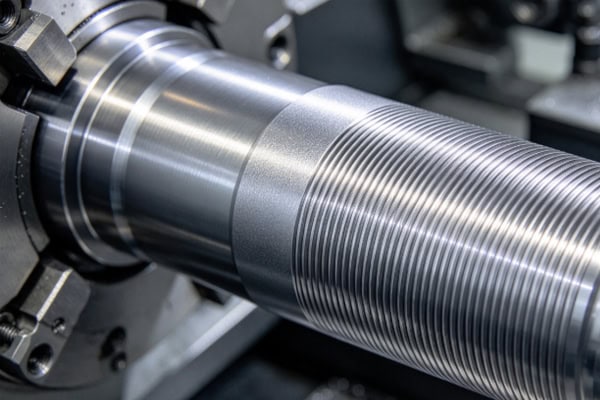
Η χοντροκομμένη κατεργασία και η τελική επεξεργασία εξυπηρετούν διαφορετικούς σκοπούς κατασκευής. Η χοντροκομμένη κατεργασία απομακρύνει αποτελεσματικά την περίσσεια υλικού, ενώ η τελική επεξεργασία επιτυγχάνει τις τελικές διαστάσεις και την ποιότητα της επιφάνειας. Εάν τα περιθώρια κατεργασίας δεν έχουν κατανεμηθεί σωστά ή το τεμάχιο εργασίας παραμένει ευάλωτο σε παραμόρφωση πριν από την τελική επεξεργασία, η τραχύτητα της επιφάνειας μπορεί να γίνει ασυνεπής.
- Διατηρήστε ένα κατάλληλο περιθώριο φινιρίσματος: Κατά την χοντροκομμένη κατεργασία, αφήστε μια κατάλληλη ποσότητα υλικού με βάση το υλικό του τεμαχίου εργασίας, τις διαστάσεις και τις επακόλουθες εργασίες. Η υπερβολική περιθώριο αυξάνει το φορτίο φινιρίσματος, ενώ η ανεπαρκής περιθώριο μπορεί να εμποδίσει τη σταθερή κοπή και να θέσει σε κίνδυνο την ποιότητα της επιφάνειας και τον έλεγχο των διαστάσεων.
- Σχεδιάστε την ακολουθία κατεργασίας: Για τορνευμένα εξαρτήματα με σκαλοπάτια, αυλακώσεις, εσωτερικές οπές και σπειρώματα, οργανώστε τις εργασίες σύμφωνα με τη γεωμετρία των εξαρτημάτων. Οι επιφάνειες που απαιτούν ομοκεντρικότητα ή ακριβείς συναρμογές θα πρέπει να υποβάλλονται σε κατεργασία υπό σταθερές συνθήκες τοποθέτησης, ώστε να ελαχιστοποιούνται τα σφάλματα που προκαλούνται από επαναλαμβανόμενες τοποθετήσεις.
- Έλεγχος φορτίων φινιρίσματος: Κατά τη διάρκεια του φινιρίσματος, διατηρήστε συνεχείς και σταθερές συνθήκες κοπής. Αποφύγετε τη συχνή είσοδο και έξοδο του εργαλείου ή τις μεγάλες διακυμάνσεις στο φορτίο κοπής που προκαλούνται από ανομοιόμορφα περιθώρια κέρδους. Για λεπτούς άξονες και εξαρτήματα με λεπτό τοίχωμα, βελτιστοποιήστε τις ακολουθίες στήριξης και κατεργασίας για να μειώσετε την παραμόρφωση.
- Αποφύγετε τις περιττές δευτερεύουσες εργασίες: Εάν η καθορισμένη τραχύτητα επιφάνειας μπορεί να επιτευχθεί με κατάλληλα εργαλεία και βελτιστοποιημένες παραμέτρους κοπής, ενδέχεται να μην απαιτούνται πρόσθετες εργασίες στίλβωσης ή φινιρίσματος. Όταν η λειτουργία του εξαρτήματος απαιτεί λεπτότερο φινίρισμα, επιλέξτε μια κατάλληλη μέθοδο φινιρίσματος ή μετεπεξεργασίας σύμφωνα με τις απαιτήσεις σχεδίασης.
Ο σαφής διαχωρισμός των εργασιών χοντροκομμένης κατεργασίας και τελικής επεξεργασίας βελτιώνει τη σταθερότητα της διαδικασίας και αποτρέπει τα περιττά κόστη που προκαλούνται από την αντιστάθμιση προβλημάτων σε προηγούμενες λειτουργίες.
Χρησιμοποιήστε αποτελεσματικά το ψυκτικό και το λιπαντικό
Η θερμότητα που παράγεται κατά την κοπή επηρεάζει τη φθορά του εργαλείου, τη σταθερότητα των διαστάσεων του τεμαχίου εργασίας και την κατάσταση της επιφάνειας. Η κατάλληλη ψύξη και λίπανση μπορούν να μειώσουν τις θερμοκρασίες στη ζώνη κοπής, να βελτιώσουν την απομάκρυνση των θραυσμάτων και να μειώσουν την τριβή μεταξύ του εργαλείου και του τεμαχίου εργασίας υπό κατάλληλες συνθήκες. Ωστόσο, η μέθοδος ψύξης πρέπει να ταιριάζει με τις παραμέτρους του υλικού, του εργαλείου και της κατεργασίας. Η αύξηση της ροής ψυκτικού από μόνη της δεν εγγυάται καλύτερο φινίρισμα της επιφάνειας.
- Διατηρήστε σταθερή παροχή ψυκτικού μέσου: Για εργασίες που απαιτούν ψυκτικό μέσο, βεβαιωθείτε ότι φτάνει αποτελεσματικά στη ζώνη κοπής. Η κακή τοποθέτηση του ψυκτικού μέσου ή η ασυνεπής ροή μπορεί να προκαλέσει τοπικές αλλαγές θερμοκρασίας που επηρεάζουν τη διάρκεια ζωής του εργαλείου και τη συνέπεια της κατεργασίας.
- Διατηρήστε το ψυκτικό υγρό καθαρό: Τα θραύσματα, οι ρύποι και τα υπολείμματα λαδιού στο ψυκτικό υγρό μπορούν να επηρεάσουν τις συνθήκες κατεργασίας και να αυξήσουν τον κίνδυνο γρατσουνιών στην επιφάνεια. Συντηρείτε τα συστήματα φιλτραρίσματος και ελέγχετε τακτικά την κατάσταση του ψυκτικού υγρού για να υποστηρίξετε τη σταθερή παραγωγή.
- Προσαρμόστε τις μεθόδους ψύξης στο υλικό: Τα κράματα αλουμινίου, ο ανοξείδωτος χάλυβας και τα κράματα τιτανίου έχουν διαφορετικά χαρακτηριστικά κοπής. Επιλέξτε μεθόδους ψύξης σύμφωνα με τις συστάσεις του κατασκευαστή του εργαλείου και τις συνθήκες διεργασίας. Ορισμένες λειτουργίες εξαρτώνται περισσότερο από την αποτελεσματική απομάκρυνση των θραυσμάτων και τη διαχείριση της θερμότητας παρά από την απλή αύξηση του όγκου του ψυκτικού μέσου.
- Αποτροπή θερμικών επιδράσεων στις διαστάσεις: Για εξαρτήματα με περιορισμένες ανοχές, παρακολουθήστε τις αυξήσεις της θερμοκρασίας κατά τη συνεχή κατεργασία. Όταν είναι απαραίτητο, προσαρμόστε τον χρόνο κύκλου, τις συνθήκες ψύξης και τις διαδικασίες επιθεώρησης για να μειώσετε την επίδραση των αλλαγών θερμοκρασίας στις μετρήσεις διαστάσεων.
Η διαχείριση του ψυκτικού θα πρέπει να ενσωματωθεί στη συντήρηση του εξοπλισμού και στην τεκμηρίωση της διαδικασίας. Οι σταθερές συνθήκες ψύξης συμβάλλουν στη μείωση της ανώμαλης φθοράς των εργαλείων και των επιφανειακών ελαττωμάτων, βελτιώνοντας παράλληλα τη σταθερότητα της ποιότητας κατά τη συνεχή παραγωγή.
Έλεγχος γδαρσιμάτων, γρατσουνιών και υπολειμμάτων τσιπς
Τα επιφανειακά ελαττώματα δεν προκαλούνται πάντα από παραμέτρους κοπής. Γρεζίσματα, γρατσουνιές, σημάδια σύσφιξης και ζημιές κατά τον χειρισμό μπορούν επίσης να επηρεάσουν την εμφάνιση, τη συναρμολόγηση και την τελική παραλαβή. Συνεπώς, τα εξαρτήματα ακριβείας απαιτούν κατάλληλα προστατευτικά μέτρα κατά την κατεργασία, τον καθαρισμό, την επιθεώρηση και τη συσκευασία.
Τα γρέζια εμφανίζονται συνήθως στις άκρες των εξαρτημάτων, στις εξόδους των αυλακώσεων και στις θέσεις αποκοπής. Μπορούν να ελεγχθούν βελτιστοποιώντας τις διαδρομές των εργαλείων, προσαρμόζοντας τις παραμέτρους κοπής και εφαρμόζοντας κατάλληλες λειτουργίες αφαίρεσης γρεζιών. Για εξαρτήματα με μικρά ανοίγματα ή σύνθετες άκρες, ορίστε αποδεκτές διαστάσεις λοξοτομής και όρια γρεζιών για να αποτρέψετε την αφαίρεση γρεζιών από την καταστροφή κρίσιμων χαρακτηριστικών.
Γρατζουνιές από θραύσματα μπορεί να προκληθούν κατά την κατεργασία ή κατά τον χειρισμό, τον καθαρισμό και τη μεταφορά των εξαρτημάτων. Η άμεση αφαίρεση των θραυσμάτων από το τεμάχιο εργασίας και τα εξαρτήματα, η χρήση κατάλληλων εργαλείων καθαρισμού και η αποτροπή της σύγκρουσης μεταλλικών εξαρτημάτων μπορεί να μειώσει τις ανεπιθύμητες γρατζουνιές. Τα προϊόντα με αυστηρές απαιτήσεις εμφάνισης ενδέχεται επίσης να χρειάζονται προστατευτικά διαχωριστικά ή κατάλληλη συσκευασία για την αποφυγή ζημιών κατά τη μεταφορά.
Εάν ένα εξάρτημα απαιτεί ανοδίωση, ηλεκτρολυτική επιμετάλλωση ή άλλη επιφανειακή επεξεργασία, επιβεβαιώστε τη σχέση μεταξύ της απαιτούμενης τραχύτητας της επιφάνειας και της διαδικασίας φινιρίσματος πριν ξεκινήσετε την κατεργασία. Ορισμένες επιφανειακές επεξεργασίες δεν μπορούν να εξαλείψουν τις βαθιές γρατσουνιές ή τα έντονα σημάδια από τα εργαλεία, επομένως η απαιτούμενη κατάσταση της επιφάνειας ενδέχεται να χρειαστεί να επιτευχθεί σε ένα προηγούμενο στάδιο κατασκευής.
Επιθεώρηση τραχύτητας επιφάνειας τόρνευσης CNC και διαχείριση ποιότητας
Μια κατάλληλη διαδικασία κατεργασίας πρέπει να επαληθεύεται μέσω επιθεώρησης. Για εξαρτήματα ακριβείας με αυστηρές απαιτήσεις επιφάνειας, η οπτική εξέταση από μόνη της δεν μπορεί να προσδιορίσει με ακρίβεια εάν η τραχύτητα πληροί τις προδιαγραφές σχεδίασης. Η επιλογή κατάλληλου εξοπλισμού μέτρησης, ο καθορισμός των θέσεων επιθεώρησης και η εφαρμογή συνεπών ελέγχων διεργασίας βοηθούν στην αξιόπιστη αξιολόγηση των αποτελεσμάτων κατεργασίας και στην αποτροπή της άφιξης μη συμμορφούμενων εξαρτημάτων στο συγκρότημα.
Επιλέξτε μια κατάλληλη μέθοδο μέτρησης τραχύτητας επιφάνειας
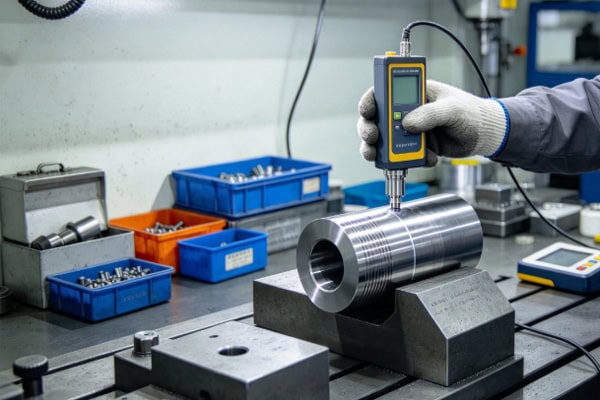
Η μέθοδος επιθεώρησης θα πρέπει να επιλέγεται σύμφωνα με τη γεωμετρία των εξαρτημάτων, τη θέση της επιφάνειας, τις παραμέτρους σχεδίασης και τα κριτήρια αποδοχής. Οι συνήθεις μέθοδοι περιλαμβάνουν μετρητές επαφών που μετρούν τα προφίλ της επιφάνειας και οπτικό εξοπλισμό μέτρησης για ανάλυση επιφάνειας, όπου είναι απαραίτητο.
- Συσκευές ελέγχου τραχύτητας επιφάνειας επαφής: Μια γραφίδα κινείται κατά μήκος μιας καθορισμένης διαδρομής μέτρησης για τη συλλογή δεδομένων προφίλ επιφάνειας και τον υπολογισμό των παραμέτρων τραχύτητας. Επιλέξτε τη σωστή κατεύθυνση μέτρησης, το μήκος αξιολόγησης και το μήκος κύματος αποκοπής και βεβαιωθείτε ότι το τεμάχιο εργασίας είναι καθαρό και τοποθετημένο με ασφάλεια.
- Οπτικός εξοπλισμός μέτρησης: Για ορισμένες μικροδομές, εξειδικευμένες επιφάνειες ή τοποθεσίες ακατάλληλες για μέτρηση με επαφή, μπορούν να ληφθούν υπόψη οι οπτικές μέθοδοι. Πριν από τη χρήση, επαληθεύστε την ικανότητα μέτρησης του εξοπλισμού, το ισχύον εύρος και τη συμβατότητα με τις απαιτήσεις αποδοχής του σχεδίου.
- Τυποποίηση συνθηκών μέτρησης: Η θέση μέτρησης, η κατεύθυνση και η κατάσταση του τεμαχίου μπορούν να επηρεάσουν τα αποτελέσματα. Για κυλινδρικές τορνευμένες επιφάνειες, προσδιορίστε την κατεύθυνση μέτρησης σύμφωνα με τα ισχύοντα πρότυπα και τις απαιτήσεις σχεδίασης και χρησιμοποιήστε επαναλήψιμες θέσεις μέτρησης.
- Βαθμονόμηση και συντήρηση εξοπλισμού: Τα όργανα μέτρησης απαιτούν τακτική βαθμονόμηση και συντήρηση. Μια φθαρμένη γραφίδα, η μη φυσιολογική κατάσταση του εξοπλισμού ή οι ασυνεπείς διαδικασίες λειτουργίας μπορούν να προκαλέσουν σφάλματα μέτρησης και αναξιόπιστες αξιολογήσεις ποιότητας.
Τα αποτελέσματα της επιθεώρησης θα πρέπει να συγκρίνονται με τις παραμέτρους και τα ισχύοντα πρότυπα που καθορίζονται στο μηχανολογικό σχέδιο. Εάν το σχέδιο καθορίζει Ra, Rz ή άλλη παράμετρο, επιθεωρήστε σύμφωνα με αυτήν την απαίτηση αντί να αντιμετωπίζετε τις διαφορετικές παραμέτρους τραχύτητας ως εναλλάξιμες.
Καθιέρωση Επιθεώρησης Πρώτου Άρθρου και Παρακολούθησης Διαδικασίας
Η συνεπής διαχείριση ποιότητας θα πρέπει να καλύπτει την έγκριση του πρώτου προϊόντος, την επιθεώρηση κατά τη διάρκεια της διαδικασίας και την τελική αποδοχή. Η επιθεώρηση του πρώτου προϊόντος επαληθεύει εάν το πρόγραμμα, τα εργαλεία, η μέθοδος συγκράτησης του τεμαχίου εργασίας και οι παράμετροι κοπής πληρούν τις απαιτήσεις. Η επιθεώρηση κατά τη διάρκεια της διαδικασίας βοηθά στον εντοπισμό προβλημάτων που προκαλούνται από τη φθορά του εργαλείου, τις αλλαγές στην κατάσταση του μηχανήματος ή τις διακυμάνσεις στις συνθήκες κατεργασίας.
- Έγκριση πρώτου αντικειμένου: Πριν από την έναρξη της παραγωγής σε παρτίδες, επιθεωρήστε τις κρίσιμες διαστάσεις, την τραχύτητα της επιφάνειας, τα σπειρώματα και τις σχετικές γεωμετρικές ανοχές. Μόλις τα αποτελέσματα πληρούν τις απαιτήσεις, προχωρήστε στην παραγωγή χρησιμοποιώντας την επαληθευμένη διαδικασία.
- Δειγματοληψία κατά τη διάρκεια της διεργασίας: Προσδιορίστε τη συχνότητα δειγματοληψίας με βάση τον όγκο παραγγελίας, τον κίνδυνο εξαρτήματος και τις απαιτήσεις ποιότητας. Για εξαρτήματα ευαίσθητα στη φθορά των εργαλείων ή που απαιτούν αυστηρή ποιότητα επιφάνειας, παρακολουθήστε στενά τις αλλαγές στην τραχύτητα και συντομεύστε τα διαστήματα επιθεώρησης όταν είναι απαραίτητο.
- Ιχνηλασιμότητα ελαττωμάτων: Όταν η ποιότητα της επιφάνειας δεν πληροί τις απαιτήσεις, καταγράψτε την παρτίδα του εξαρτήματος, την κατάσταση του μηχανήματος, τη χρήση του εργαλείου και τις παραμέτρους κατεργασίας. Η διερεύνηση της βασικής αιτίας και η εφαρμογή διορθωτικών ενεργειών βοηθά στην πρόληψη επαναλαμβανόμενων ελαττωμάτων.
- Διατήρηση αρχείων ποιότητας: Για εξαρτήματα που απαιτούν συνεπή παράδοση παρτίδων, διατηρήστε σχετικά δεδομένα επιθεώρησης, αναθεωρήσεις διεργασιών και αρχεία διορθωτικών ενεργειών. Αυτά τα αρχεία υποστηρίζουν την ιχνηλασιμότητα και βοηθούν στην επαλήθευση της ποιότητας σε μελλοντικές παραγγελίες.
Ο συνδυασμός της επιθεώρησης τραχύτητας με τα δεδομένα της διαδικασίας κατεργασίας διευκολύνει την έγκαιρη ανίχνευση τάσεων ποιότητας και μειώνει το κόστος απόρριψης παρτίδων και επανεπεξεργασίας.
Επιλέξτε έναν αξιόπιστο προμηθευτή ακριβείας CNC τόρνευσης
Για τις επιχειρήσεις που αναθέτουν σε εξωτερικούς συνεργάτες την ακριβή τόρνευση, οι δυνατότητες εξοπλισμού ενός προμηθευτή, η εμπειρία στις διαδικασίες και οι διαδικασίες διαχείρισης ποιότητας επηρεάζουν άμεσα το τελικό φινίρισμα της επιφάνειας. Οι αποφάσεις αγοράς θα πρέπει να λαμβάνουν υπόψη περισσότερα από την τιμή μονάδας. Είναι επίσης σημαντικό να επιβεβαιωθεί ότι ο προμηθευτής διαθέτει τις απαραίτητες δυνατότητες κατεργασίας και ελέγχου για την κάλυψη των απαιτήσεων σχεδίασης.
Κατά την αξιολόγηση προμηθευτών, ελέγξτε εάν διαθέτουν εξοπλισμό τόρνευσης CNC κατάλληλο για τα υλικά-στόχους και τη γεωμετρία του εξαρτήματος, εάν μπορούν να αναπτύξουν κατάλληλα εργαλεία και παραμέτρους κοπής και εάν διαθέτουν κατάλληλο εξοπλισμό μέτρησης τραχύτητας επιφάνειας. Για εξαρτήματα που απαιτούν ακριβείς συναρμολογήσεις, επιβεβαιώστε ότι ο προμηθευτής κατανοεί τις καθορισμένες διαστάσεις, ανοχές και απαιτήσεις φινιρίσματος επιφάνειας και μπορεί να παράσχει τα συμφωνημένα αρχεία επιθεώρησης.
Όταν ζητάτε προσφορά, να παρέχετε πλήρη μηχανολογικά σχέδια, ποιότητες υλικών, παραμέτρους τραχύτητας, απαιτήσεις ανοχής, ποσότητες παραγγελίας και χρονοδιαγράμματα παράδοσης. Εάν το προϊόν απαιτεί συγκεκριμένες επιφανειακές επεξεργασίες, πρότυπα αφαίρεσης γρεζιών ή εκθέσεις επιθεώρησης, κοινοποιήστε αυτές τις απαιτήσεις εκ των προτέρων. Οι σαφείς τεχνικές πληροφορίες επιτρέπουν στους προμηθευτές να αξιολογούν τη σκοπιμότητα της διαδικασίας και μειώνουν τα σφάλματα προσφοράς και τις επακόλουθες αλλαγές.
Η σταθερή ποιότητα της επιφάνειας τόρνευσης CNC εξαρτάται από τις κατάλληλες παραμέτρους κοπής, τα κατάλληλα εργαλεία, την αξιόπιστη συγκράτηση του τεμαχίου εργασίας, την αποτελεσματική ψύξη και λίπανση και τις τυποποιημένες διαδικασίες επιθεώρησης. Η βελτιστοποίηση των εργασιών φινιρίσματος, η ελαχιστοποίηση των κραδασμών, ο έλεγχος της φθοράς των εργαλείων και η τακτική μέτρηση της τραχύτητας της επιφάνειας μπορούν να βελτιώσουν τη συνέπεια και την αξιοπιστία των εξαρτημάτων ακριβείας. Για τα έργα κατεργασίας κατά παραγγελία, οι σαφώς καθορισμένες απαιτήσεις σχεδίασης και ένας προμηθευτής με αποδεδειγμένες δυνατότητες ελέγχου διεργασιών και ποιότητας βοηθούν στην εξισορρόπηση της ακρίβειας της κατεργασίας, των χρονοδιαγραμμάτων παράδοσης και του κόστους κατασκευής.