
Στις εργασίες τόρνευσης, το βάθος κοπής επηρεάζει άμεσα την αποτελεσματικότητα της κατεργασίας, την ποιότητα της επιφάνειας και τη διάρκεια ζωής του εργαλείου. Κατά την κατεργασία με τόρνο, προβλήματα όπως το κροτάλισμα, τα σφάλματα διαστάσεων, η ταχεία φθορά του εργαλείου και οι τραχιές επιφάνειες συχνά σχετίζονται με ακατάλληλες ρυθμίσεις βάθους κοπής. Διαφορετικά υλικά, εργαλεία κοπής και στάδια κατεργασίας απαιτούν διαφορετικές τιμές βάθους κοπής. Η λογική προσαρμογή των παραμέτρων μπορεί να βελτιώσει τη σταθερότητα της κατεργασίας, μειώνοντας παράλληλα το κόστος παραγωγής.
Τι είναι το βάθος κοπής με τόρνο;
Το βάθος κοπής με τόρνο συνήθως αναφέρεται στο πάχος του υλικού που αφαιρείται από το εργαλείο κοπής με ένα μόνο πέρασμα. Είναι επίσης γνωστό ως βάθος κοπής.
Η μέθοδος υπολογισμού είναι σχετικά απλή:
- Βάθος κοπής = (Αρχική διάμετρος − Τελική διάμετρος) ÷ 2
- Μια μεγαλύτερη τιμή αφαιρεί περισσότερο υλικό με ένα πέρασμα
- Μια μικρότερη τιμή παρέχει καλύτερα αποτελέσματα κατεργασίας
Για παράδειγμα, εάν η αρχική διάμετρος του τεμαχίου εργασίας είναι 60 mm και η τελική διάμετρος είναι 56 mm, το βάθος κοπής είναι 2 mm.
Το βάθος κοπής δεν είναι πάντα καλύτερο όταν είναι μεγαλύτερο. Το υπερβολικό βάθος κοπής αυξάνει το φορτίο της μηχανής και μπορεί εύκολα να προκαλέσει κραδασμούς ή θραύση του εργαλείου. Εάν το βάθος κοπής είναι πολύ μικρό, η απόδοση της κατεργασίας μειώνεται και μπορεί να συμβεί κοπή με τριβή, επηρεάζοντας το φινίρισμα της επιφάνειας.
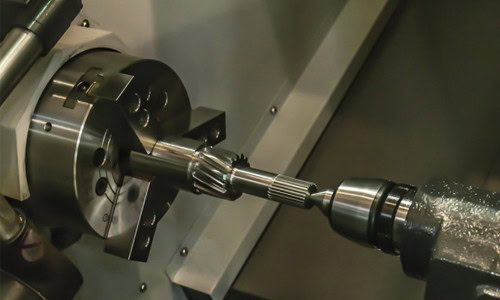
Πώς να επιλέξετε βάθος κοπής για χοντροκομμένο και φινίρισμα
Η ακατέργαστη κατεργασία και η τελική κατεργασία χρησιμοποιούν πολύ διαφορετικές παραμέτρους, επειδή οι στόχοι επεξεργασίας τους είναι εντελώς διαφορετικοί.
Βάθος κοπής τραχιάς κατεργασίας
Ο κύριος σκοπός της τόρνευσης είναι η γρήγορη αφαίρεση υλικού, επομένως συνήθως επιλέγεται μεγαλύτερο βάθος κοπής.
Οι συνήθεις σειρές περιλαμβάνουν:
- Μαλακός χάλυβας: 2 mm–5 mm
- Χυτοσίδηρος: 3 mm–8 mm
- Κράμα αλουμινίου: 2 mm–6 mm
Κατά την τραχιά κατεργασία, το μεγαλύτερο βάθος κοπής βελτιώνει την παραγωγικότητα. Ωστόσο, εάν η ακαμψία της μηχανής είναι ανεπαρκής ή το τεμάχιο εργασίας δεν είναι στερεωμένο με ασφάλεια, η παράμετρος θα πρέπει να μειωθεί.
Η τραχιά τόρνευση συνήθως συνδυάζεται με μεγαλύτερο ρυθμό πρόωσης για να βελτιωθεί η συνολική απόδοση της κατεργασίας.
Τελειώστε το βάθος κοπής στη μηχανή
Η τελική κατεργασία επικεντρώνεται περισσότερο στην ακρίβεια των διαστάσεων και στην ποιότητα της επιφάνειας, επομένως το βάθος κοπής είναι γενικά πολύ μικρότερο.
Οι συνήθεις σειρές περιλαμβάνουν:
- Τυπική τελική τόρνευση: 0.2 mm–0.5 mm
- Μέρη υψηλής ακρίβειας: 0.05 mm–0.2 mm
- Φινίρισμα καθρέφτη: μικρότερο βάθος με κοπή υψηλής ταχύτητας
Εάν το βάθος κοπής είναι πολύ μεγάλο κατά το φινίρισμα, ενδέχεται να εμφανιστούν σημάδια εργαλείων και διαστατικές ανακρίβειες, μειώνοντας την ποιότητα της επιφάνειας.
Πολλοί τόρνοι CNC περιλαμβάνουν επίσης ένα στάδιο ημι-φινιρίσματος για τη διόρθωση διαστατικών σφαλμάτων που απομένουν μετά την πρόχειρη κατεργασία και τη βελτίωση της σταθερότητας κατά την τελική κατεργασία.
Επιλογή βάθους κοπής για διαφορετικά υλικά
Διαφορετικά υλικά έχουν διαφορετικά επίπεδα σκληρότητας, επομένως το βάθος κοπής πρέπει να προσαρμόζεται ανάλογα.
Χάλυβας άνθρακα και χάλυβας 45
Ο κοινός ανθρακούχος χάλυβας έχει καλή μηχανική κατεργασία και μπορεί να χρησιμοποιήσει μεσαία έως μεγάλα βάθη κοπής.
Τυπικές ρυθμίσεις:
- Τραχιά τόρνευση: 2 mm–4 mm
- Τελική τόρνευση: 0.2 mm–0.5 mm
Ο χάλυβας 45 χρησιμοποιείται ευρέως στη μηχανική κατεργασία. Με τα κατάλληλα εργαλεία κοπής, οι περισσότερες μηχανές μπορούν να τον επεξεργαστούν αποτελεσματικά.
Μηχανική από ανοξείδωτο χάλυβα
Ο ανοξείδωτος χάλυβας είναι επιρρεπής σε συσσώρευση ακμών και σκλήρυνση λόγω κατεργασίας.
Κατά την κατεργασία ανοξείδωτου χάλυβα:
- Το βάθος κοπής δεν πρέπει να είναι πολύ μικρό
- Πρέπει να αποφεύγεται η επαναλαμβανόμενη τριβή μεταξύ του εργαλείου και του τεμαχίου εργασίας.
- Θα πρέπει να διατηρείται σταθερή συνεχής κοπή
Πολλοί έμπειροι μηχανικοί προτιμούν ελαφρώς βαθύτερες και ταχύτερες παραμέτρους κοπής για την κατεργασία ανοξείδωτου χάλυβα.
Μηχανική κατεργασία αλουμινίου
Το αλουμίνιο έχει χαμηλή αντίσταση κοπής και υποστηρίζει μεγαλύτερα βάθη κοπής και υψηλότερες ταχύτητες άξονα.
Τα χαρακτηριστικά κατεργασίας του περιλαμβάνουν:
- Εύκολη αφαίρεση τσιπ
- Υψηλή απόδοση κατεργασίας
- Καλύτερο φινίρισμα επιφάνειας
Σε ορισμένες εργασίες χοντροκομμένης κατεργασίας αλουμινίου, το βάθος κοπής μπορεί να υπερβαίνει τα 5 mm.
Υλικά υψηλής σκληρότητας
Ο σκληρυμένος χάλυβας και τα κράματα υψηλής σκληρότητας θέτουν υψηλότερες απαιτήσεις στα εργαλεία κοπής.
Οι συστάσεις για την κατεργασία περιλαμβάνουν:
- Μειώστε το βάθος κοπής
- Μειώστε τον ρυθμό τροφοδοσίας
- Έλεγχος θερμότητας κοπής
Για πολλά σκληρυμένα εξαρτήματα, το βάθος τελικής τόρνευσης μπορεί να είναι μόνο περίπου 0.1 mm.
Βασικοί παράγοντες που επηρεάζουν το βάθος κοπής
Το βάθος κοπής δεν είναι μια σταθερή τιμή. Θα πρέπει να προσαρμόζεται ανάλογα με τις πραγματικές συνθήκες κατεργασίας.
Ακαμψία μηχανής
Οι μεγάλοι τόρνοι CNC έχουν συνήθως ισχυρή ακαμψία και μπορούν να αντέξουν βαρύτερα φορτία κοπής. Οι μικροί τόρνοι ή οι φθαρμένες μηχανές είναι λιγότερο κατάλληλες για βαριά κοπή επειδή μπορούν να προκληθούν εύκολα κραδασμοί.
Τύπος εργαλείου
Διαφορετικά εργαλεία μπορούν να χειριστούν διαφορετικές δυνατότητες κοπής.
Για παράδειγμα:
- Τα ένθετα καρβιδίου είναι κατάλληλα για βαριά κοπή
- Τα εργαλεία από χάλυβα υψηλής ταχύτητας είναι καλύτερα για ελαφρύτερες κοπές
- Τα εργαλεία CBN είναι κατάλληλα για σκληρυμένα υλικά
Οι μεγαλύτερες ακτίνες μύτης εργαλείου υποστηρίζουν γενικά βαθύτερη κοπή.
Κατάσταση σύσφιξης του τεμαχίου εργασίας
Οι μακριές και λεπτές άξονες μπορεί εύκολα να δονούνται εάν η σταθερότητα σύσφιξης είναι κακή.
Σε αυτή την κατάσταση:
- Το βάθος κοπής πρέπει να μειωθεί
- Ο ρυθμός τροφοδοσίας θα πρέπει να μειωθεί
- Ενδέχεται να απαιτούνται κοντράμαντα ή σταθερά στηρίγματα
Διαφορετικά, ενδέχεται να εμφανιστεί κωνικότητα και κυματισμός στην επιφάνεια.
Αφαίρεση τσιπ και ψύξη
Καθώς αυξάνεται το βάθος κοπής, αυξάνεται και ο όγκος των θραυσμάτων.
Η κακή εκκένωση των τσιπ μπορεί να προκαλέσει:
- Εμπλοκή τσιπ
- Επιφανειακές γρατσουνιές
- Ταχεία αύξηση της θερμοκρασίας του εργαλείου
Η σωστή χρήση ψυκτικού μπορεί να βελτιώσει σημαντικά τη σταθερότητα της κατεργασίας.
Συνήθη προβλήματα στις ρυθμίσεις βάθους κοπής
Πολλές βλάβες στην κατεργασία σχετίζονται άμεσα με την ακατάλληλη επιλογή βάθους κοπής.
Όταν το βάθος κοπής είναι πολύ μεγάλο:
- Αυξάνεται το φορτίο του άξονα
- Η φλυαρία γίνεται πιο πιθανή
- Αυξάνεται ο κίνδυνος θραύσης εργαλείων
- Η ποιότητα της επιφάνειας μειώνεται
Όταν το βάθος κοπής είναι πολύ μικρό:
- Η απόδοση της μηχανικής κατεργασίας γίνεται πολύ χαμηλή
- Μπορεί να συμβεί κοπή με τριβή
- Ο ανοξείδωτος χάλυβας μπορεί να σκληρύνει
- Μπορεί να εμφανιστούν επιφανειακές μουτζούρες
Ένα άλλο συνηθισμένο πρόβλημα είναι η κακή αντιστοίχιση παραμέτρων. Το βάθος κοπής, η ταχύτητα του άξονα και ο ρυθμός πρόωσης πρέπει να συνεργάζονται. Η ρύθμιση μόνο μίας παραμέτρου μπορεί να οδηγήσει σε ασταθείς συνθήκες κατεργασίας.
















