
Πριν μετατρέψω τις ιδέες σε εξαρτήματα, αξιολογώ την κατεργασιμότητα—χρησιμοποιώντας τυπικά εργαλεία, κατάλληλες ανοχές και ελάχιστες ρυθμίσεις. Αυτός ο οδηγός Σχεδιασμού για Κατεργασία CNC προσφέρει πρακτικούς κανόνες και συμβουλές DFM από την ιδέα έως την παράδοση, βοηθώντας σας να δημιουργείτε εξαρτήματα υψηλής ακρίβειας πιο γρήγορα, πιο αξιόπιστα και οικονομικά αποδοτικά.
Τι είναι η κατεργασία CNC
Η κατεργασία CNC (Computer Numerical Control - Αριθμητικός Έλεγχος Υπολογιστή) είναι μια αφαιρετική διαδικασία όπου προγραμματισμένα εργαλεία κόβουν με ακρίβεια τις πρώτες ύλες σε εξαρτήματα. Προσφέρει εξαιρετική ακρίβεια, επαναληψιμότητα και συμβατότητα με μέταλλα και πλαστικά, γεφυρώνοντας τον σχεδιασμό CAD και την παραγωγή στον πραγματικό κόσμο για ταχύτερη και πιο αποτελεσματική κατασκευή.
Αρχές OΜηχανική κατεργασία CNC f
Η κατεργασία CNC αφαιρεί υλικό στρώμα-στρώση από ένα συμπαγές μπλοκ (τεμάχιο εργασίας). Σε αντίθεση με την προσθετική φύση της τρισδιάστατης εκτύπωσης, η CNC είναι αφαιρετική — κάθε κοπή μετράει για την τελική γεωμετρία.
Φρεζάρισμα : Χρησιμοποιεί περιστρεφόμενα εργαλεία κοπής για τη χάραξη επιφανειών, σχισμών και κοιλοτήτων. Είναι ιδανικό για πρισματικά ή σύνθετα τρισδιάστατα σχήματα. Για παράδειγμα, στην καθημερινή μου εργασία, τα περιβλήματα αλουμινίου με ανοχές ±0.01 mm φρεζάρονται χρησιμοποιώντας κέντρα 5 αξόνων για την επίτευξη ακριβών περιγραμμάτων και λείων φινιρισμάτων.
Τόρνευση : Περιστρέφει το τεμάχιο εργασίας ενώ ένα σταθερό εργαλείο κόβει υλικό, παράγοντας κυλινδρικά ή κωνικά σχήματα. Αυτή η μέθοδος είναι ιδανική για άξονες, δακτυλίους και σώματα βαλβίδων, όπου η ομοκεντρικότητα είναι κρίσιμη.
Διάτρηση : Σχηματίζει τρύπες χρησιμοποιώντας τρυπάνια, με διάμετρο που συνήθως κυμαίνεται από 0.5 mm έως 50 mm. Οι βαθιές τρύπες συχνά απαιτούν βαθμιδωτή διάτρηση ή εργαλεία διέλευσης ψυκτικού υγρού για να διασφαλιστεί η ακρίβεια και η απομάκρυνση των θραυσμάτων.
Στα σύγχρονα εργοστάσια, αυτές οι λειτουργίες συχνά συνδυάζονται αυτόματα — φρεζάρισμα, τόρνευση και διάτρηση σε μία εγκατάσταση — βελτιώνοντας δραματικά την απόδοση και την ακρίβεια.
Κοινοί τύποι OΜηχανές CNC
Οι μηχανές CNC διαφέρουν ανάλογα με τον αριθμό των αξόνων κίνησης:
Μηχανές 2–3 αξόνων: Αυτές είναι οι πιο συνηθισμένες και οικονομικά αποδοτικές. Ιδανικές για επίπεδα μέρη και απλές κοιλότητες, κινούνται στις κατευθύνσεις X, Y και Z.
Μηχανές 4–5 αξόνων: Προσφέρουν πρόσθετες κινήσεις περιστροφής και κλίσης, επιτρέποντας την κατεργασία πολλαπλών όψεων ή σύνθετων καμπυλωμένων επιφανειών σε μία διάταξη. Για παράδειγμα, τα εξαρτήματα αεροδιαστημικής ή τα εμφυτεύματα τιτανίου συχνά απαιτούν ταυτόχρονη κατεργασία 5 αξόνων για ακρίβεια και συνέπεια.
Υβριδικά και πολυλειτουργικά μηχανήματα: Συνδυάζουν φρεζάρισμα, τόρνευση και μερικές φορές λείανση ή κοπή με λέιζερ σε μία μόνο μονάδα, ελαχιστοποιώντας τις ρυθμίσεις και το ανθρώπινο λάθος.
Στην TiRapid, συνήθως επιλέγουμε εξοπλισμό με βάση τη γεωμετρία του εξαρτήματος και τις απαιτήσεις ανοχής. Για τα πρωτότυπα, ο 3-άξονας προσφέρει ταχύτητα. Για σύνθετα εξαρτήματα ή παραγωγή, ο 5-άξονας εξασφαλίζει διαστατική συνέπεια και εξοικονόμηση κόστους σε σχέση με πολλαπλά εξαρτήματα.
Τι είναι ο σχεδιασμός Fή κατεργασία CNC
Πριν ξεκινήσει η παραγωγή, ο σχεδιασμός καθορίζει την κατασκευασιμότητα. Ο σχεδιασμός για κατεργασία CNC στοχεύει στην ταχύτερη, ευκολότερη και οικονομικότερη παραγωγή εξαρτημάτων, επιτυγχάνοντας παράλληλα όλους τους λειτουργικούς και οπτικούς στόχους. Ο βελτιστοποιημένος σχεδιασμός μειώνει τις διαδρομές των εργαλείων, τις ρυθμίσεις και την πολυπλοκότητα, βελτιώνοντας την ακρίβεια και την ταχύτητα παράδοσης.
Ο ρόλος OΣχεδιασμός f In Tο Κύκλος Παραγωγής
Ο σχεδιασμός διαμορφώνει κάθε φάση της παραγωγικής διαδικασίας:
Ορίζει τις διαδρομές εργαλείων και την πολυπλοκότητα: Η γεωμετρία, το πάχος τοιχώματος και η ανοχή επηρεάζουν την επιλογή εργαλείου και τον χρόνο κύκλου. Ο έξυπνος σχεδιασμός μπορεί να μειώσει τον χρόνο κατεργασίας κατά περισσότερο από 30%.
Μειώνει τις ρυθμίσεις και τις εργασίες σύσφιξης: Η λήψη υπόψη της προσβασιμότητας και των τυπικών εξαρτημάτων κατά τον σχεδιασμό βελτιώνει τη σταθερότητα και την αποδοτικότητα.
Βελτιώνει την ακρίβεια και την επαναληψιμότητα: Οι σαφείς αναφορές δεδομένων και η συνεπής ευθυγράμμιση μειώνουν τις διακυμάνσεις. Στο TiRapid, η τυποποίηση των οπών αναφοράς μείωσε τα σφάλματα επανατοποθέτησης σε ±0.01 mm.
Επιτρέπει την ενσωμάτωση ψηφιακής κατασκευής: Σύγχρονες ροές εργασίας CNC συνδέουν τον σχεδιασμό, την CAM και τα δεδομένα επιθεώρησης για τη διατήρηση της ακρίβειας σε όλη τη διαδικασία.
Πώς ο σχεδιασμός επηρεάζει το κόστος And Χρόνος Παράδοσης
Κάθε διάσταση που σχεδιάζετε επηρεάζει το κόστος και τον χρόνο παραγωγής:
Υλικό και γεωμετρία που οδηγούν σε χρόνο κοπής: Οι βαθιές τσέπες ή τα λεπτά τοιχώματα αυξάνουν τη φθορά του εργαλείου. Η μείωση του βάθους κατά 10% μπορεί να μειώσει το κόστος κατά περίπου 15%.
Οι αυστηρές ανοχές αυξάνουν το κόστος: Οι τυπικές ανοχές ±0.05 mm είναι γρήγορες. Τα ±0.01 mm διπλασιάζουν τον χρόνο επεξεργασίας.
Ο απλοποιημένος σχεδιασμός επιταχύνει την παράδοση: Οι αξιολογήσεις DFM της TiRapid μείωσαν τον μέσο χρόνο παράδοσης κατά 2 ημέρες μέσω προσαρμογών στο σχεδιασμό, όπως λοξοτμήσεις και φιλέτα.
Η τυποποίηση εξοικονομεί χρόνο: Η χρήση τυποποιημένων σπειρωμάτων, μεγεθών οπών και κενών τεμαχίων βελτιστοποιεί την υποβολή προσφορών, την προμήθεια και την κατασκευή — ειδικά για την παγκόσμια παραγωγή.
Τι είναι Tτα πλεονεκτήματα Aκαι Περιορισμοί OΣχεδιασμός f Fή κατεργασία CNC
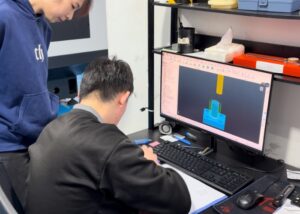
Ο σχεδιασμός για κατεργασία CNC προσφέρει απαράμιλλη ακρίβεια και επαναληψιμότητα, επιτρέποντας την αποτελεσματική παραγωγή σύνθετων γεωμετριών. Ωστόσο, παράγοντες όπως η γεωμετρία του εργαλείου, η εμβέλεια και η διαδρομή της μηχανής επιβάλλουν όρια. Η κατανόηση αυτών των ορίων - και του τρόπου σχεδιασμού γύρω από αυτά - διασφαλίζει υψηλής ποιότητας και οικονομικά αποδοτική παραγωγή.
Πλεονεκτήματα
Ο σχεδιασμός είναι το θεμέλιο του κόστους, της ταχύτητας και της ποιότητας.
Αυτοματοποίηση και ακρίβεια: Τα συστήματα CNC επιτυγχάνουν επαναληψιμότητα εντός ±0.01 mm, ιδανική για συνεπή εξαρτήματα όπως περιβλήματα βαλβίδων ή ρομποτικές αρθρώσεις.
Ευελιξία υλικών: Η κατεργασία CNC χειρίζεται μέταλλα και πλαστικά ρυθμίζοντας τις τροφοδοσίες και τις ταχύτητες.
Βραχύτεροι κύκλοι κατασκευής πρωτοτύπων: Η έγκαιρη επικύρωση DFM βοηθά στην πρόβλεψη των δυνάμεων κοπής και των διαδρομών των εργαλείων. Το TiRapid μειώνει τους χρόνους παράδοσης του πρωτοτύπου κατά 60%.
Ενοποίηση Δεδομένων: Οι ροές εργασίας CAD-to-CAM διασφαλίζουν ότι η σχεδιαστική πρόθεση διατηρείται κατά την κατασκευή και την επιθεώρηση.
Περιορισμοί
Ακόμα και τα προηγμένα συστήματα CNC αντιμετωπίζουν γεωμετρικούς περιορισμούς.
Σχήμα εργαλείου: Τα στρογγυλά εργαλεία δεν μπορούν να κόψουν αιχμηρές εσωτερικές γωνίες. Απαιτείται ακτίνα γωνίας ≥1.3× η διάμετρος του εργαλείου.
Περιορισμός εμβέλειας: Οι βαθιές τσέπες πέραν του 3× της διαμέτρου του εργαλείου προκαλούν κρότο, αυξάνοντας την τραχύτητα της επιφάνειας από Ra0.8 σε Ra3.2.
Μετακίνηση μηχανήματος: Τα υπερμεγέθη εξαρτήματα ή οι πολύπλευρες λειτουργίες συχνά απαιτούν πολλαπλές ρυθμίσεις, αυξάνοντας τον κίνδυνο σφάλματος.
Λύσεις: Στρατηγικές Βελτιστοποίησης Σχεδιασμού
Αναλογία τσεπών: Διατηρήστε το βάθος προς το πλάτος ≤3:1 για να μειώσετε την παραμόρφωση του εργαλείου.
Ακτίνες γωνίας: Αυξήστε την ακτίνα φιλέτου (π.χ., R1.5→R2.0) για να παρατείνετε τη διάρκεια ζωής του εργαλείου.
Λεπτά τοιχώματα: Χρησιμοποιήστε πάχος ≥0.8 mm για μέταλλα, ≥1.5 mm για πλαστικά για την αποφυγή κραδασμών.
Σχεδιασμός οπής: Βάθος ≤4× διάμετρος· αφήστε διάκενο στο κάτω μέρος των τυφλών οπών.
Σπειρώματα: Αφήστε τα τμήματα χωρίς σπείρωμα σε βάθος βήματος 1.5×.
Κείμενο: Χρησιμοποιήστε γραμματοσειρές sans-serif 20 pt με χαραγμένο, όχι ανάγλυφο, κείμενο.
Νευρώσεις και προεξοχές: Πάχος ≈60% του παρακείμενου τοίχου για την αποφυγή στρέβλωσης.
Λοξοτμήσεις & Φιλέτα: Χρησιμοποιήστε καθολικές νότες "σπάσιμο όλων των άκρων" για αποτελεσματικότητα.
Γωνίες έλξης: Προσθέστε 1–2° σε κάθετους τοίχους για να μειώσετε την τάση κοπής και να βελτιώσετε το φινίρισμα.
Πως To Προσδιορισμός Βασικών Παραμέτρων Μηχανουργικής Κατεργασίας κατά τον Σχεδιασμό
Στον Σχεδιασμό για Μηχανουργικές Εργασίες CNC, οι αποφάσεις σχεδιασμού καθορίζουν την ακρίβεια, το κόστος και τον χρόνο παράδοσης. Ορίζοντας έγκαιρα τις ανοχές, τα φινιρίσματα, τα υλικά και τα μεγέθη των αποθεμάτων, οι μηχανικοί διασφαλίζουν την κατασκευασιμότητα και την αποτελεσματικότητα, μετατρέποντας την πρόθεση σχεδιασμού σε αξιόπιστη, υψηλής ακρίβειας και οικονομικά αποδοτική παραγωγή.
Ανοχές Aκαι Εφαρμογές GD&T
Οι ανοχές αποτελούν τη γέφυρα μεταξύ σχεδιασμού και κατασκευής.
Η ανοχή οδηγεί στο κόστος: Δεν χρειάζονται όλα τα χαρακτηριστικά ακρίβεια ±0.01 mm. Το TiRapid εξοικονόμησε 25% χρόνο κατεργασίας ρυθμίζοντας ±0.02 mm στις περιοχές εφαρμογής και ±0.1 mm αλλού.
Το GD&T βελτιώνει τη σαφήνεια: Αντί για γραμμικές ανοχές, το GD&T ορίζει γεωμετρικά χαρακτηριστικά όπως παραλληλισμό, εκκεντρότητα και θέση.
Βέλτιστες πρακτικές:
Χρησιμοποιήστε IT7–IT8 για κρίσιμες προσαρμογές.
Χαλαρώστε στο IT10–IT11 για μη κρίσιμες περιοχές.
Ορίστε γενικές σημειώσεις ανοχής στο σχέδιο για να μειώσετε την παρεξήγηση.
Η σωστή κατανομή ανοχών μπορεί να μειώσει το συνολικό κόστος κατεργασίας κατά 10-30%.
Η επιφάνεια τελειώνει Aκαι Αισθητικές Απαιτήσεις
Η εξισορρόπηση της λειτουργίας και της εμφάνισης διασφαλίζει την καλύτερη ικανοποίηση του πελάτη.
Χρόνος κύκλου επιπτώσεων τραχύτητας επιφάνειας: Για Ra 0.8 µm απαιτούνται λεπτά περάσματα φινιρίσματος, ενώ για Ra 3.2 µm μπορεί να γίνει με μία κοπή.
Κοινά φινιρίσματα:
Αλουμίνιο: Ανοδίωση (Τύπος II/III) για αντοχή στη διάβρωση.
Χάλυβας: QPQ ή μαύρο οξείδιο για αντισκωριακή προστασία.
Πλαστικά: Γυάλισμα ή αμμοβολή για εμφάνιση.
Συμβουλή Σχεδιασμού: Διαχωρίστε με σαφήνεια τις λειτουργικές και τις αισθητικές επιφάνειες στο μοντέλο CAD σας για να αποφύγετε περιττά φινιρίσματα.
Επιλογή υλικού Aκαι Θερμική Επεξεργασία
Το υλικό καθορίζει την κατεργασιμότητα και την απόδοση του εργαλείου.
Συμπεριφορά κοπής:
Αλουμίνιο (6061, 7075): ταχύτητα κοπής 500–800 m/min.
Ανοξείδωτο ατσάλι (304, 316): πιο αργό στα 150 m/min.
Τιτάνιο (Ti-6Al-4V): απαιτεί άκαμπτα εργαλεία και ψυκτικό υγρό.
Θερμική κατεργασία:
Τα σκληρυμένα (>45 HRC) υλικά χρειάζονται εργαλεία με επικάλυψη καρβιδίου.
Ανακούφιση από την τάση των εξαρτημάτων που έχουν υποστεί ανόπτηση πριν από την τελική κατεργασία.
Η επιλογή του σωστού υλικού και επεξεργασίας μπορεί να παρατείνει τη διάρκεια ζωής του εργαλείου κατά 2–3 φορές.
Γιατί τα τυπικά μεγέθη αποθεμάτων μειώνουν το κόστος
Η επιλογή τυποποιημένων μεγεθών αποθεμάτων είναι μια από τις απλούστερες μεθόδους εξοικονόμησης κόστους.
Λιγότερη κατεργασία = Λιγότερος χρόνος: Ένα τεμάχιο 25 mm έναντι 30 mm εξοικονομεί 20% χρόνο κοπής για ένα εξάρτημα πάχους 20 mm.
Άμεσα διαθέσιμο: Κοινά μεγέθη όπως πλάκες αλουμινίου 100 × 100 × 20 mm είναι ευρέως διαθέσιμα.
Συντομότεροι χρόνοι παράδοσης: Η αποφυγή των προσαρμοσμένων κενών τεμαχίων μπορεί να μειώσει τον χρόνο προμήθειας από 7 ημέρες σε 1-2 ημέρες.
Η TiRapid πέτυχε 30% ταχύτερη παράδοση και υψηλότερη απόδοση υλικών τυποποιώντας τις διαστάσεις του αποθέματος.
Πως TΣχεδιασμός Fή διαφορετικές διαδικασίες κατεργασίας
Κατά τον σχεδιασμό για κατεργασίες CNC, κάθε διαδικασία - φρεζάρισμα, τόρνευση και διάτρηση - απαιτεί μοναδικές σχεδιαστικές παραμέτρους. Οι έξυπνοι σχεδιασμοί ελαχιστοποιούν την καταπόνηση του εργαλείου, μειώνουν τους κραδασμούς και απλοποιούν τις ρυθμίσεις, βελτιώνοντας την ακρίβεια και το φινίρισμα της επιφάνειας. Παρακάτω παρατίθενται βασικές πληροφορίες σχεδιασμού από την πραγματική εμπειρία κατασκευής της TiRapid.
Συμβουλές σχεδιασμού φρεζαρίσματος
Η φρεζάρισμα είναι ευέλικτη αλλά ευαίσθητη στην ακαμψία και τη γεωμετρία του εργαλείου.
Έλεγχος λόγου βάθους προς πλάτος: Διατηρήστε το βάθος της κοιλότητας εντός 4x της διαμέτρου του εργαλείου. Το TiRapid βελτίωσε την ποιότητα της επιφάνειας κατά 30% στο αλουμίνιο 7075 περιορίζοντας την αναλογία σε 2.5×D.
Διάμετρος εργαλείου: Τα πιο κοντά εργαλεία προσφέρουν καλύτερη ακαμψία. Σχεδιασμός γύρω από τυπικές διαμέτρους (Ø6, Ø8, Ø10 mm) για την αποφυγή δαπανηρών, προσαρμοσμένων κοπτικών μηχανημάτων.
Βελτιστοποίηση Ακτίνας Γωνίας: Χρησιμοποιήστε ακτίνα εσωτερικής γωνίας ⅓ του βάθους της κοιλότητας (π.χ., R4 για βάθος 12 mm). Μεγαλύτερες ακτίνες μειώνουν την καταπόνηση του εργαλείου και τα σημάδια κροταλίσματος.
Συμβουλές Σχεδιασμού Τόρνου
Η τόρνευση υπερέχει στην παραγωγή στρογγυλών εξαρτημάτων, αλλά απαιτεί προσοχή στη σταθερότητα.
Λόγος Λυγερότητας: Διατηρήστε την αναλογία μήκους προς διάμετρο του εξαρτήματος ≤8:1. Για μεγάλους άξονες, το TiRapid χρησιμοποιεί σταθερές βάσεις ή διπλά κέντρα για στήριξη.
Η συμμετρία μετράει: Η συμμετρική γεωμετρία εξασφαλίζει ισορροπημένες δυνάμεις κοπής και αποτρέπει την εκκεντρότητα.
Έλεγχος κραδασμών: Για σκληρά υλικά (π.χ., SUS420, HRC50), χρησιμοποιήστε χαμηλότερες στροφές άξονα και κατάλληλο ψυκτικό.
Σημείωση σχεδιασμού: Προσθέστε την ένδειξη «Απαιτείται κεντρική υποστήριξη» στα σχέδια για καλύτερο σχεδιασμό της διαδικασίας.
Συμβουλή σχεδιασμού διάτρησηςs
Η διάτρηση είναι θεμελιώδης αλλά συχνά παραβλέπεται.
Λόγος βάθους προς διάμετρο: Διατηρήστε το βάθος της οπής ≤10× διάμετρο. Για βαθύτερες οπές, τρυπήστε και από τις δύο πλευρές ή χρησιμοποιήστε βαθμιδωτή διάτρηση. Το TiRapid επιτυγχάνει ακρίβεια ±0.02 mm χρησιμοποιώντας τρυπάνια 5×D με κύκλους εκκένωσης θραυσμάτων.
Κάθετο: Οι επιφάνειες εισόδου της γεώτρησης πρέπει να είναι επίπεδες και κάθετες για να αποφευχθεί η μετατόπιση. Προσθέστε μια μικρή επιφάνεια σε γωνιακές επιφάνειες.
Αποφύγετε τις μισές τρύπες: Οι μισές τρύπες καταστρέφουν τα εργαλεία και αφήνουν γρέζια. Εάν είναι αναπόφευκτο, σκεφτείτε το ενδεχόμενο φρεζαρίσματος ή ηλεκτροδιαβρωτικής ηλεκτροδίωσης (EDM).
Πως To Σχεδιασμός υποτομών Aκαι Σύνθετα Χαρακτηριστικά
Στο Σχεδιασμό για Μηχανουργικές Εργασίες CNC, οι υποσκαφές και οι εσωτερικές γεωμετρίες θέτουν σημαντικές προκλήσεις. Αυτές οι κρυφές περιοχές είναι δύσκολο να προσεγγιστούν με τα τυπικά εργαλεία και μπορούν να αυξήσουν το κόστος ή να προκαλέσουν σφάλματα. Οι έξυπνες ισορροπίες σχεδιασμού λειτουργούν με την προσβασιμότητα των εργαλείων. Αυτή η ενότητα δείχνει πώς να απλοποιήσετε ή να διαχωρίσετε εξαρτήματα για να εξοικονομήσετε χρόνο και κόστος.
Διαστάσεις υποκοπής, εργαλεία και προσβασιμότητα
Οι υποκοπές είναι κλασικές «κρυφές γεωμετρίες». Αν δεν σχεδιαστούν σωστά, μπορούν να καταστήσουν ένα εξάρτημα μη κατεργάσιμο.
Οδηγίες μεγέθους:
Διατηρήστε το βάθος υποκοπής ≤70% του μήκους του λαιμού του εργαλείου και το πλάτος ≤1.5× της διαμέτρου του εργαλείου. Στο TiRapid, η ρύθμιση του βάθους υποκοπής του περιβλήματος μιας βαλβίδας από 8 mm σε 5.5 mm επέτρεψε την κατεργασία με ένα τυπικό φρέζα με σφαιρικά άκρα, εξοικονομώντας 25% του χρόνου παραγωγής.
Εργαλεία και διαδρομές:
Χρησιμοποιήστε φρέζες με εγκοπή Τ ή με σφαιρικό άκρο για υποκοπές. Σε στενούς χώρους, επιλέξτε κοπτικά με μακρύ λαιμό ή διατάξεις 5 αξόνων. Να παρέχετε πάντα τουλάχιστον 1.5× διάμετρος εργαλείου απόσταση για ασφαλή έξοδο εργαλείων.
Έλεγχος προσβασιμότητας:
Προσομοίωση διαδρομών εργαλείων σε λογισμικό CAD/CAM. Οι μηχανικοί της TiRapid χρησιμοποιούν το Fusion 360. Χάρτης Προσβασιμότητας Εργαλείων για τον εντοπισμό τυφλών ζωνών πριν από τον προγραμματισμό, αποτρέποντας δαπανηρές επαναλήψεις.
Οικονομικές Εναλλακτικές λύσεις
Οι σύνθετες γεωμετρίες δεν απαιτούν πάντα ακριβή κατεργασία 5 αξόνων. Η βελτιστοποίηση του σχεδιασμού μπορεί συχνά να επιτύχει το ίδιο αποτέλεσμα πιο αποτελεσματικά.
Επανασχεδιασμός της δομής:
Εάν μια υποκοπή χρησιμεύει μόνο ως χαρακτηριστικό ασφάλισης ή συναρμολόγησης, αντικαταστήστε την με σχεδιασμό με λοξοτομή ή σπειρώματα. Για παράδειγμα, η TiRapid ανασχεδίασε ένα περίβλημα αλουμινίου χρησιμοποιώντας συρόμενη εφαρμογή 45°, αλλάζοντας από κατεργασία 5 αξόνων σε κατεργασία 3 αξόνων και μειώνοντας το κόστος των εξαρτημάτων κατά 40%.
Διαχωρισμένη κατεργασία και συναρμολόγηση:
Χωρίστε το εξάρτημα σε πολλά τμήματα για ευκολότερη πρόσβαση και, στη συνέχεια, επανασυνδέστε το με βίδες ή συγκολλήσεις. Αυτή η «μονάδα» είναι δημοφιλής στην αεροδιαστημική και τον αυτοματισμό.
Πλεονεκτήματα: Χαμηλότερο κόστος εξοπλισμού και ευκολότερη συντήρηση.
Συμβουλή: Προσθέστε οπές για πείρο για ακριβή ευθυγράμμιση κατά τη συναρμολόγηση.
Υβριδική Παραγωγή:
Για εξαιρετικά πολύπλοκες εσωτερικές κοιλότητες, συνδυάστε την τρισδιάστατη εκτύπωση για την επικύρωση σχήματος με την επεξεργασία CNC σε λειτουργικές επιφάνειες. Αυτή η υβριδική προσέγγιση εξισορροπεί την ελευθερία σχεδιασμού και την ακρίβεια—ιδανική για την κατασκευή καλουπιών και ιατρικών συσκευών.
Πως To Προσανατολισμός ανά μέρος του σχεδίου Aκαι Στερέωση
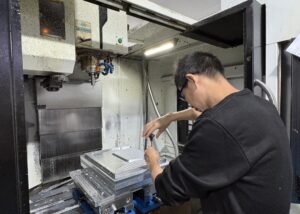
Στο Σχεδιασμό για Κατεργασίες CNC, ο προσανατολισμός και η στερέωση των εξαρτημάτων επηρεάζουν σημαντικά την ακρίβεια, την αποδοτικότητα και το κόστος. Ο καλός σχεδιασμός προβλέπει τον τρόπο με τον οποίο στερεώνονται και προσεγγίζονται τα εξαρτήματα. Τα σαφή σημεία αναφοράς και οι λιγότερες ρυθμίσεις βελτιώνουν την επαναληψιμότητα, μειώνουν τον χρόνο κύκλου και διασφαλίζουν σταθερή ποιότητα κατεργασίας.
Σύστημα δεδομένων AΤοποθέτηση εξαρτήματος και
Ο ορισμός σημείων αναφοράς ευθυγραμμίζει την πρόθεση σχεδιασμού με την πραγματικότητα της κατεργασίας. Τα κακώς επιλεγμένα σημεία αναφοράς οδηγούν σε συχνά σφάλματα επανατοποθέτησης και ευθυγράμμισης.
Δημιουργήστε ένα σαφές σύστημα δεδομένων
Επιλέξτε μια λειτουργική επιφάνεια ή επιφάνεια συναρμολόγησης ως κύριο σημείο αναφοράς. Για παράδειγμα, η TiRapid κατασκευάζει ρομποτικά περιβλήματα συνδέσμων χρησιμοποιώντας την επιφάνεια στήριξης ως κύριο σημείο αναφοράς και δύο οπές τοποθέτησης ως δευτερεύοντα σημεία αναφοράς, επιτυγχάνοντας απόκλιση συναρμολόγησης <0.02 mm.
Αρχή τοποθεσίας 3 σημείων
Εφαρμόστε τον κανόνα «3-2-1»—τρία σημεία για ένα επίπεδο, δύο για την κατεύθυνση, ένα για την περιστροφή. Αυτό παρέχει σταθερότητα και διατηρεί το σφάλμα επανασύσφιξης κάτω από ±0.01 mm.
Σχεδιασμός και Επιλογή Εξαρτημάτων
Για τις παραγωγικές διαδικασίες, χρησιμοποιήστε πνευματικά ή κενού εξαρτήματα για να επιταχύνετε τις αλλαγές εξαρτημάτων. Για τα πρωτότυπα, οι τυπικές μέγγενες ή οι μαλακές σιαγόνες λειτουργούν καλά. Οι αναφορές DFM της TiRapid συχνά επισημαίνουν τις «Περιοχές Παρεμβολής Εξαρτημάτων» για να αποφευχθούν συγκρούσεις μεταξύ των χαρακτηριστικών σχεδιασμού και των ζωνών σύσφιξης.
Μείωση ρυθμίσεων Aκαι Αλλαγές Εργαλείων
Κάθε ρύθμιση ή αλλαγή εργαλείου εισάγει πιθανό σφάλμα και προσθέτει χρόνο. Ο έξυπνος προσανατολισμός και η αλληλουχία των διαδικασιών μπορούν να εξαλείψουν την αναποτελεσματικότητα.
Ελαχιστοποίηση ρυθμίσεων
Σχεδιάστε έτσι ώστε τα περισσότερα χαρακτηριστικά (70%+) να μπορούν να υποστούν κατεργασία σε μία μόνο διάταξη. Ομαδοποιήστε τις κρίσιμες οπές και επιφάνειες σε ένα ενιαίο σύστημα συντεταγμένων για να μειώσετε τον επαναπροσανατολισμό. Η TiRapid κάποτε μείωσε μια βάση αλουμινίου από 3 διατάξεις σε 1, μειώνοντας τον χρόνο παράδοσης κατά 2 ημέρες.
Βελτιστοποίηση στρατηγικής αλλαγής εργαλείων
Ομαδοποιημένα χαρακτηριστικά που απαιτούν το ίδιο μέγεθος ή βάθος κοπής. Στην κατεργασία 5 αξόνων, το TiRapid χρησιμοποιεί Ø8 mm για χοντροκομμένη κατεργασία, στη συνέχεια Ø4 mm και Ø2 mm για τελική επεξεργασία, εξοικονομώντας έτσι 15% χρόνο κύκλου και βελτιώνοντας τη διάρκεια ζωής του εργαλείου.
Επιλέξτε Αποδοτικό Προσανατολισμό Κατεργασίας
Όποτε είναι δυνατόν, προσανατολίστε τα εξαρτήματα έτσι ώστε η κύρια επιφάνεια να βλέπει προς τα πάνω για καλύτερη απομάκρυνση των θραυσμάτων και λιγότερη παραμόρφωση του εργαλείου. Για γωνιακά χαρακτηριστικά, γείρετε το εξάρτημα για να επιτρέψετε κανονικές διαδρομές κοπής, βελτιώνοντας το φινίρισμα και τη συνοχή της επιφάνειας.
Πως To Προετοιμασία σχεδίων και αρχείων κατεργασίας CNC
Στο Designing for CNC Machining, τα σχέδια και τα αρχεία 3D συνδέουν το σχεδιασμό με την κατασκευή. Τα σαφή, τυποποιημένα έγγραφα βοηθούν τους μηχανικούς να κατανοήσουν άμεσα την πρόθεση, ελαχιστοποιώντας την επανεπεξεργασία και βελτιώνοντας την ακρίβεια. Αυτή η ενότητα περιγράφει τις βασικές λεπτομέρειες σχεδίασης και τις μορφές αρχείων για γρήγορη και ακριβή υποβολή προσφορών.
Τι To Συμπερίληψη In Τα Σχέδιά σας
Ένα καλά προετοιμασμένο τεχνικό σχέδιο διασφαλίζει ότι κάθε κατεργασμένο εξάρτημα ανταποκρίνεται στον σκοπό σχεδιασμού του.
GD&T (Γεωμετρική Διαστασιολόγηση και Ανοχή)
Χρησιμοποιήστε γεωμετρικές ανοχές όπως θέση, καθετότητα και ομοκεντρικότητα για να εκφράσετε λειτουργικές απαιτήσεις. Οι μηχανικοί της TiRapid επαληθεύουν όλα τα σύμβολα GD&T πριν από την κατεργασία για να διασφαλίσουν ότι ταιριάζουν με τις δυνατότητες του εξοπλισμού μας.
Ανοχές διαστάσεων:
Ακολουθήστε κοινά πρότυπα όπως το ISO 2768-mK ή το ASME Y14.5. Τυπικές οδηγίες:
Γενική κατεργασία: ±0.1 mm
Ακριβής εφαρμογή: ±0.02 mm
Ανοχές οπών: H7 ή H8
Η εφαρμογή αυτών των προτύπων βοηθά στην εξισορρόπηση του κόστους και της ακρίβειας.
Φινίρισμα και επεξεργασία επιφάνειας:
Να καθορίζετε πάντα τιμές Ra και τύπους φινιρίσματος, π.χ.:
Ra 3.2 μm για γενική κατεργασία
Ra 0.8 μm για στίλβωση
Μαύρο οξείδιο τύπου II ή μαύρο οξείδιο QPQ για προστασία
Το TiRapid αντιστοιχίζει αυτόματα παραμέτρους εργαλείων και διεργασιών ανάλογα με τις απαιτήσεις της επιφάνειας.
Προτεινόμενες μορφές αρχείων AΣυμβουλές μεταφόρτωσης
Η επιλογή της σωστής μορφής επιταχύνει την παράθεση παραθέσεων και αποτρέπει τα σφάλματα μετάφρασης.
Μορφές τρισδιάστατων μοντέλων
STEP (.stp/.step) — καθολικό, προτιμάται για CNC
IGES (.igs) — για σύνθετες επιφάνειες
STL (.stl) — για τρισδιάστατη εκτύπωση, δεν είναι ιδανικό για προσφορές CNC
Parasolid (.x_t) — ιδανικό για χρήστες SolidWorks/NX
Μορφές σχεδίασης 2D
PDF — για σημειώσεις, ανοχές, φινίρισμα επιφάνειας
DWG/DXF — για κοπή με λέιζερ ή ηλεκτροδιάβρωση με σύρμα
Λίστα ελέγχου πριν από τη μεταφόρτωση
Συνεπείς μονάδες (mm ή ίντσες)
Αφαιρέστε αχρησιμοποίητα σώματα ή κρυμμένα σκίτσα
Ένα μέρος ανά αρχείο
Επαλήθευση ευθυγράμμισης μεταξύ σχεδίου και τρισδιάστατου μοντέλου
Συμπεριλάβετε σημειώσεις για το φινίρισμα της επιφάνειας και την επεξεργασία
Η τήρηση αυτών των προτύπων αρχείων διασφαλίζει ότι το έργο κατεργασίας CNC σας μεταβαίνει από το σχεδιασμό στην παραγωγή απρόσκοπτα και με ακρίβεια.
Πως To Εξασφαλίστε την ποιότητα κατεργασίας Aκαι Ακρίβεια
Στον Σχεδιασμό για Μηχανουργικές Κατεργασίες CNC , η διασφάλιση ποιότητας υπερβαίνει τον τελικό έλεγχο—εκτείνεται από τον σχεδιασμό έως την παράδοση. Κάθε βήμα, από την επιλογή εργαλείου έως την επαλήθευση της επιφάνειας, επηρεάζει την ακρίβεια και τη συνέπεια. Αυτή η ενότητα δείχνει πώς να διασφαλίσετε ότι τα εξαρτήματα CNC πληρούν τα λειτουργικά και οπτικά πρότυπα.
Μέθοδοι μέτρησης Aκαι Εργαλεία
Η ακριβής κατεργασία εξαρτάται από αξιόπιστες μεθόδους επιθεώρησης προσαρμοσμένες στις απαιτήσεις ανοχής και τη γεωμετρία του εξαρτήματος.
Μέτρηση επαφής (CMM)
Οι μηχανές μέτρησης συντεταγμένων (CMM) παρέχουν ακρίβεια σε επίπεδο μικρών:
Ακρίβεια έως ±2 µm
Ιδανικό για σύνθετες γεωμετρίες και επιφάνειες ελεύθερης μορφής
Αυτοματοποιημένες αναφορές σύγκρισης 3D για ταχύτερη επικύρωση
Οπτική μέτρηση χωρίς επαφή
Η οπτική και η λέιζερ σάρωση καταγράφουν εκατομμύρια σημεία επιφάνειας σε δευτερόλεπτα:
Ακρίβεια περίπου ±10 µm
Ιδανικό για αισθητικά ή εύκαμπτα εξαρτήματα
Δημιουργεί γρήγορα έναν τρισδιάστατο χάρτη cloud για επαλήθευση διαστάσεων
Χειροκίνητη μέτρηση
Για λιγότερο απαιτητικές ανοχές (>0.05 mm), τα παχύμετρα και τα μικρόμετρα παρέχουν επαρκή ακρίβεια.
Παράδειγμα: Μέτρηση περιβλήματος αλουμινίου 6061 με ανοχή εφαρμογής ±0.05 mm χρησιμοποιώντας ψηφιακό μικρόμετρο Mitutoyo.
Ποιότητα τελικού εξαρτήματος AΠροσδοκίες εμφάνισης
Τα υψηλής ποιότητας εξαρτήματα CNC συνδυάζουν την ακρίβεια διαστάσεων με την τελειότητα της επιφάνειας.
Πρότυπα τραχύτητας επιφάνειας
Ra 3.2 μm: Τυπικό φινίρισμα με άλεση
Ra 1.6 μm: Λεπτή κατεργασία
Ra 0.8 μm: Γυαλισμένο ή με καθρέφτη φινίρισμα
Οπτική και αισθητική επιθεώρηση
Οι έλεγχοι περιλαμβάνουν γρατσουνιές, βαθουλώματα, γρέζια και αποχρωματισμό.
Μικρές χρωματικές διακυμάνσεις (ΔE < 2.0) σε ανοδιωμένα φινιρίσματα είναι αποδεκτές σύμφωνα με τα πρότυπα ISO.
Ακρίβεια διαστάσεων και μορφής
Χρησιμοποιώντας το SPC (Στατιστικός Έλεγχος Διεργασιών), το TiRapid παρακολουθεί τη φθορά του εργαλείου και προσαρμόζει τις μετατοπίσεις σε πραγματικό χρόνο, διατηρώντας τις αποκλίσεις εντός ±0.005 mm κατά τη μαζική παραγωγή.
Συνδυάζοντας την επιθεώρηση CMM, την ανάλυση SPC και την αισθητική αξιολόγηση, οι κατασκευαστές επιτυγχάνουν σταθερά, υψηλής ποιότητας εξαρτήματα CNC με ελαχιστοποιημένη επανακατεργασία και βελτιωμένη ικανοποίηση των πελατών.
Συχνές Ερωτήσεις
Ποιο λογισμικό χρησιμοποιείται για το σχεδιασμό εξαρτημάτων CNC;
Χρησιμοποιώ κυρίως λογισμικό CAD όπως το SolidWorks, το Fusion 360 ή το AutoCAD για τρισδιάστατη μοντελοποίηση και εργαλεία CAM όπως το Mastercam ή το NX CAM για τη δημιουργία διαδρομής εργαλείων. Αυτές οι πλατφόρμες ενσωματώνουν το σχεδιασμό και την κατασκευή, βελτιώνοντας την ακρίβεια έως και 30% και μειώνοντας τον χρόνο προγραμματισμού κατά 40% μέσω της αυτοματοποιημένης δημιουργίας G-code.
Ποια είναι τα κριτήρια για το σχεδιασμό εργαλειομηχανών CNC;
Κατά τον σχεδιασμό εργαλειομηχανών CNC, δίνω προτεραιότητα στην ακαμψία, την ταχύτητα του άξονα και τη θερμική σταθερότητα. Μια άκαμπτη δομή εξασφαλίζει έλεγχο των κραδασμών εντός ±2 µm, ενώ η ισορροπημένη αναλογία ταχύτητας-ροπής βελτιώνει την απόδοση της κατεργασίας κατά 25%. Λαμβάνω επίσης υπόψη τη δυνατότητα φόρτωσης, τον χρόνο αλλαγής εργαλείων και την προσβασιμότητα στη συντήρηση για τη σταθερότητα της παραγωγής.
Πώς μπορώ να βελτιστοποιήσω το σχέδιό μου για κατεργασία CNC;
Βελτιστοποιώ το σχέδιό μου ευθυγραμμίζοντας τη γεωμετρία με τα τυπικά μεγέθη εργαλείων και τις ακτίνες που μπορούν να κατεργαστούν. Η αποφυγή βαθιών κοιλοτήτων και η ελαχιστοποίηση των ρυθμίσεων μειώνει τον χρόνο κύκλου έως και 35%. Η χρήση των αρχών Σχεδιασμού για Κατασκευασιμότητα (DFM) νωρίς στο CAD εξασφαλίζει ομαλότερες διαδρομές εργαλείων, καλύτερα φινιρίσματα επιφάνειας και λιγότερες αλλαγές εργαλείων.
Πώς μπορώ να βελτιώσω την οικονομική αποδοτικότητα του έργου σχεδιασμού κατεργασίας CNC μου;
Για να ενισχύσω την οικονομική αποδοτικότητα, απλοποιώ τη γεωμετρία των εξαρτημάτων, τυποποιώ τα μεγέθη των οπών και σχεδιάζω για κατεργασία μίας μόνο εγκατάστασης. Η αξιοποίηση των υλικών και η παρακολούθηση της διάρκειας ζωής των εργαλείων μπορούν να εξοικονομήσουν 15-25% στο κόστος παραγωγής. Ομαδοποιώ επίσης παρόμοιες λειτουργίες και χρησιμοποιώ εγκαταστάσεις πολλαπλών αξόνων για να μειώσω σημαντικά το κόστος εργασίας και εξαρτημάτων.
Πώς μπορώ να διασφαλίσω αυστηρές ανοχές στα εξαρτήματα που έχουν υποστεί κατεργασία CNC;
Εξασφαλίζοντας αυστηρές ανοχές (τόσο κοντά στο ±0.005 mm) ελέγχοντας τη θερμοκρασία κοπής, χρησιμοποιώντας επιθεώρηση CMM και προγραμματίζοντας την αντιστάθμιση φθοράς του εργαλείου. Η ακριβής στερέωση, τα σταθερά υλικά όπως το αλουμίνιο 6061-T6 και η επαλήθευση μετά την επεξεργασία βοηθούν στη διατήρηση της διαστατικής συνέπειας σε πολλαπλές παραγωγικές διαδικασίες.
Συμπέρασμα
Ο σχεδιασμός για κατεργασίες CNC δεν αφορά μόνο σχέδια και διαστάσεις — πρόκειται για την εξισορρόπηση της ακρίβειας, της αποδοτικότητας και του κόστους. Λαμβάνοντας υπόψη έγκαιρα την προσβασιμότητα των εργαλείων, τις ανοχές, τα υλικά και τη στερέωση, οι μηχανικοί μπορούν να ελαχιστοποιήσουν τους κινδύνους, να βελτιώσουν τη συνέπεια και να επιτύχουν εξαρτήματα υψηλής ακρίβειας με πιο οικονομικό τρόπο. Έχετε ιδέες ή ανάγκες σχετικά με το σχεδιασμό κατεργασίας CNC; Η επικοινωνία σας θα γίνει η πολύτιμη εμπειρία μας!
















