
Τα λεπτά τοιχώματα αποτελούσαν ανέκαθεν ένα από τα πιο απαιτητικά τεμάχια εργασίας στην κατασκευή ακριβείας. Λόγω του μικρού πάχους τοιχώματος και της περιορισμένης συνολικής ακαμψίας τους, οι δυνάμεις κοπής που παράγονται κατά την άλεση CNC, η τάση σύσφιξης και η εσωτερική υπολειμματική τάση του υλικού μπορούν να οδηγήσουν σε παραμόρφωση. Αυτό είναι ιδιαίτερα κρίσιμο στην αεροδιαστημική, την αυτοκινητοβιομηχανία, τις ιατρικές συσκευές και τον εξοπλισμό υψηλής τεχνολογίας, όπου τα λεπτά τοιχώματα απαιτούν υψηλή ακρίβεια διαστάσεων, συνέπεια πάχους τοιχώματος και ποιότητα επιφάνειας. Για να μειωθεί πραγματικά η παραμόρφωση, δεν αρκεί να βασιζόμαστε στη διόρθωση μετά την επεξεργασία. Αντίθετα, πρέπει να ελέγχεται σε όλη τη διαδικασία, συμπεριλαμβανομένης της επιλογής υλικού, της στερέωσης, των εργαλείων, των παραμέτρων κοπής και της στρατηγικής κατεργασίας.
Γιατί τα λεπτά τοιχώματα των εξαρτημάτων είναι επιρρεπή σε παραμόρφωση λόγω φρεζαρίσματος
Η κατανόηση των βαθύτερων αιτιών της παραμόρφωσης είναι απαραίτητη για την ανάπτυξη πιο αποτελεσματικών στρατηγικών ελέγχου διεργασιών.
Οι δυνάμεις κοπής προκαλούν δομική παραμόρφωση
Τα λεπτά τοιχώματα έχουν εγγενώς χαμηλή ακαμψία και οι ακτινικές δυνάμεις κοπής που παράγονται κατά την κατεργασία μπορούν εύκολα να προκαλέσουν τοπική ελαστική παραμόρφωση.
- Μειώστε εύλογα το φορτίο κοπής με ένα πέρασμα για να ελαχιστοποιήσετε την πίεση του εργαλείου σε περιοχές με λεπτά τοιχώματα.
- Βελτιστοποιήστε την κατεύθυνση τροφοδοσίας του εργαλείου έτσι ώστε οι δυνάμεις κοπής να μεταφέρονται σε πιο άκαμπτες περιοχές στήριξης.
- Χρησιμοποιήστε στρατηγικές κατεργασίας σε στρώσεις ή ζώνες για περιοχές επιρρεπείς σε κραδασμούς, για να μειώσετε τα μέγιστα στιγμιαία φορτία.
Μόνο διατηρώντας τις δυνάμεις κοπής εντός ενός σταθερού εύρους μπορεί να μειωθεί ουσιαστικά ο κίνδυνος δομικής παραμόρφωσης.
Η τάση σύσφιξης επηρεάζει τα αποτελέσματα κατεργασίας
Εάν η δύναμη σύσφιξης είναι ανομοιόμορφη ή υπερβολική, τα λεπτά τοιχώματα ενδέχεται να παραμορφωθούν κατά την κατεργασία και να ανακάμψουν εν μέρει μετά την αποσύσφιξη, με αποτέλεσμα σφάλματα διαστάσεων.
- Επιλέξτε κατάλληλες θέσεις σύσφιξης για να εξασφαλίσετε πιο ομοιόμορφη κατανομή δύναμης.
- Για εξαρτήματα χαμηλής ακαμψίας, χρησιμοποιήστε μαλακές σιαγόνες, βοηθητικά στηρίγματα ή ειδικά εξαρτήματα για βελτίωση της σταθερότητας.
- Ελέγξτε τη δύναμη σύσφιξης για να αποφύγετε την τοπική παραμόρφωση που προκαλείται από υπερβολικό σφίξιμο.
Μια σταθερή και σωστά ελεγχόμενη μέθοδος στερέωσης αποτελεί βασική προϋπόθεση για τη διασφάλιση της ακρίβειας των διαστάσεων των λεπτών τοιχωμάτων.
Η υπολειμματική τάση υλικού προκαλεί δευτερογενή παραμόρφωση
Ορισμένα κράματα αλουμινίου και άλλα μέταλλα ενδέχεται να περιέχουν υπολειμματική τάση μετά την έλαση, τη σφυρηλάτηση ή τη θερμική επεξεργασία. Καθώς το υλικό αφαιρείται σταδιακά κατά την κατεργασία, η τάση ανακατανέμεται, οδηγώντας σε στρέβλωση ή παραμόρφωση.
- Επιλέξτε πρώτες ύλες με πιο σταθερές συνθήκες τάσης για να μειώσετε την απελευθέρωση τάσης κατά την κατεργασία.
- Για μεγάλα ή υψηλής ακρίβειας εξαρτήματα, προσθέστε διαδικασίες ανακούφισης από την τάση ή σταθεροποίησης μετά από πρόχειρη κατεργασία.
- Κατανείμετε εύλογα το επιτρεπόμενο όριο κατεργασίας για να εξασφαλίσετε μια ομαλότερη διαδικασία απελευθέρωσης τάσης.
Ο έλεγχος της εσωτερικής τάσης του υλικού είναι μια θεμελιώδης απαίτηση για τη μακροπρόθεσμη διαστατική σταθερότητα των λεπτών τοιχωμάτων.
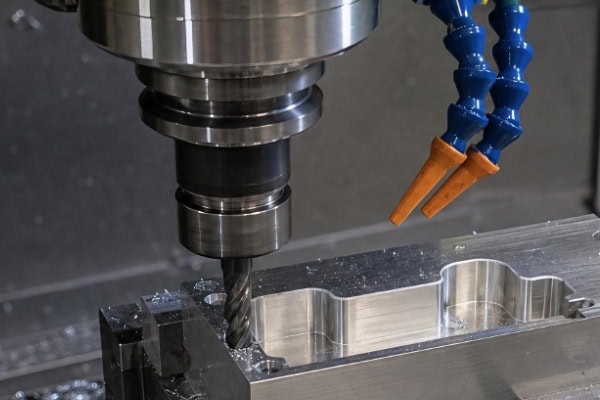
Πώς να μειώσετε την παραμόρφωση μέσω στρατηγικής κατεργασίας
Η απλή μείωση της ταχύτητας κοπής δεν είναι αρκετή. Απαιτείται ένα πιο ορθολογικό σχέδιο διαδικασίας για τη σημαντική βελτίωση του ελέγχου της παραμόρφωσης.
Ξεχωριστή χοντροκομμένη επεξεργασία και φινίρισμα
Η κατεργασία απευθείας στις τελικές διαστάσεις σε ένα βήμα ασκεί συνεχή υψηλά φορτία κοπής σε περιοχές με λεπτά τοιχώματα, επομένως είναι απαραίτητη μια σταδιακή προσέγγιση.
- Κατά την εκχόνδριση, αφαιρέστε γρήγορα την περισσότερη περίσσεια υλικού, αποφεύγοντας παράλληλα τον σχηματισμό τελικού πάχους τοιχώματος.
- Το ημιτελές φινίρισμα βοηθά στην ισορροπία της κατανομής του υλικού και σταθεροποιεί σταδιακά τη δομή.
- Το φινίρισμα χρησιμοποιεί μικρό βάθος κοπής και σταθερές παραμέτρους για να εξασφαλίσει την ακρίβεια των διαστάσεων και την ποιότητα της επιφάνειας.
Με την απελευθέρωση υλικού σε στάδια, η παραμόρφωση που προκαλείται από την απομάκρυνση συμπυκνωμένου υλικού μπορεί να μειωθεί αποτελεσματικά.
Βελτιστοποίηση ακολουθίας κατεργασίας για περιοχές με λεπτά τοιχώματα
Η ακολουθία κατεργασίας επηρεάζει άμεσα την κατανομή τάσεων και τις συνθήκες δύναμης στο εξάρτημα. Μια καλά σχεδιασμένη ακολουθία βελτιώνει σημαντικά τη σταθερότητα.
- Δώστε προτεραιότητα στην κατεργασία πιο άκαμπτων περιοχών για να παρέχετε υποστήριξη για επόμενες εργασίες με λεπτά τοιχώματα.
- Αποφύγετε τη συνεχή κατεργασία της ίδιας περιοχής με λεπτά τοιχώματα για μεγάλα χρονικά διαστήματα, ώστε να μειωθεί η συσσώρευση θερμότητας και η τοπική συγκέντρωση τάσης.
- Χρησιμοποιήστε εναλλασσόμενες στρατηγικές κατεργασίας για συμμετρικές κατασκευές για να εξισορροπήσετε την κατανομή των δυνάμεων.
Ο σωστός σχεδιασμός της διαδρομής των εργαλείων βοηθά στη διατήρηση μιας σχετικά σταθερής κατάστασης δύναμης καθ' όλη τη διάρκεια της διαδικασίας.
Έλεγχος παραμέτρων κοπής και κατάστασης εργαλείου
Η αντιστοίχιση εργαλείων και παραμέτρων επηρεάζει άμεσα τη σταθερότητα της κατεργασίας, απαιτώντας ισορροπία μεταξύ απόδοσης και ακαμψίας.
- Χρησιμοποιήστε αιχμηρά εργαλεία κατάλληλα για το υλικό για να μειώσετε την αντίσταση στην κοπή.
- Ελέγχετε εύλογα το ακτινικό βάθος κοπής για να αποφύγετε την υπερβολική πλευρική δύναμη σε λεπτά τοιχώματα.
- Διατηρήστε σταθερούς ρυθμούς τροφοδοσίας για να εξασφαλίσετε ομαλή κοπή και να μειώσετε τις διακυμάνσεις των κραδασμών και της τριβής.
Μέσω της συντονισμένης βελτιστοποίησης των εργαλείων και των παραμέτρων, ο κίνδυνος παραμόρφωσης κατά την κατεργασία μπορεί να μειωθεί περαιτέρω.
Πώς η στερέωση και η βοηθητική υποστήριξη βελτιώνουν τη σταθερότητα
Για εξαρτήματα με λεπτά τοιχώματα χαμηλής ακαμψίας, ο σχεδιασμός των εξαρτημάτων είναι εξίσου σημαντικός με τη βελτιστοποίηση των παραμέτρων κοπής.
Αύξηση της αποτελεσματικής περιοχής υποστήριξης
Η παραδοσιακή σύσφιξη σε σημεία μπορεί εύκολα να προκαλέσει τοπική συγκέντρωση τάσης, επομένως οι μέθοδοι στήριξης θα πρέπει να βελτιστοποιούνται με βάση τα δομικά χαρακτηριστικά.
- Χρησιμοποιήστε δομές στήριξης που συμμορφώνονται με το προφίλ του εξαρτήματος για να αυξήσετε την πραγματική επιφάνεια επαφής.
- Προσθέστε βοηθητικά στηρίγματα σε κρίσιμες περιοχές με λεπτά τοιχώματα για να μειώσετε τους ελεύθερους κραδασμούς κατά την κατεργασία.
- Για σύνθετες κατασκευές, μπορούν να χρησιμοποιηθούν στερέωση υπό κενό ή παρόμοιες μέθοδοι για τη βελτίωση της συνολικής σταθερότητας.
Ένας πιο λογικός σχεδιασμός στήριξης μειώνει αποτελεσματικά την μετατόπιση που προκαλείται από τις δυνάμεις κοπής.
Μειώστε την παραμόρφωση που προκαλείται από την τοποθέτηση
Τα εξαρτήματα δεν θα πρέπει μόνο να ασφαλίζουν το εξάρτημα, αλλά και να αποφεύγουν την αλλοίωση της αρχικής γεωμετρίας του. Τα σημεία σύσφιξης θα πρέπει να είναι διατεταγμένα σύμφωνα με το πάχος του τοιχώματος και τα δομικά χαρακτηριστικά, και η δύναμη σύσφιξης θα πρέπει να ελέγχεται, διασφαλίζοντας παράλληλα την ασφάλεια κατά την κατεργασία. Μετά την κατεργασία, οι διαστατικές αλλαγές μετά την απελευθέρωση του εξαρτήματος θα πρέπει να επαληθεύονται μέσω επιθεώρησης. Μόνο λαμβάνοντας υπόψη τόσο την κατάσταση σύσφιξης όσο και την ελεύθερη κατάσταση μπορεί να επιτευχθεί ο πραγματικός διαστατικός έλεγχος των λεπτών τοιχωμάτων εξαρτημάτων.
Απαιτείται ολοκληρωμένος έλεγχος για την καταστολή της παραμόρφωσης στην πηγή
Η παραμόρφωση σε τμήματα με λεπτά τοιχώματα προκαλείται συνήθως από πολλαπλούς αλληλεπιδρώντες παράγοντες, απαιτώντας μια συστηματική προσέγγιση ελέγχου της διεργασίας.
Δημιουργήστε μια σταθερή ροή διεργασιών
Κάθε στάδιο, από την πρώτη ύλη έως τον τελικό έλεγχο, επηρεάζει τα αποτελέσματα της κατεργασίας.
- Ανάπτυξη στοχευμένων στρατηγικών κατεργασίας με βάση τις ιδιότητες των υλικών.
- Προσδιορίστε την ακολουθία εργαλείων, στερέωσης και κατεργασίας σύμφωνα με τα δομικά χαρακτηριστικά.
- Ορίστε σημεία ελέγχου επιθεώρησης σε βασικά στάδια για να εντοπίσετε έγκαιρα τις τάσεις παραμόρφωσης.
Ο συστηματικός έλεγχος διεργασιών μετατοπίζει την προσέγγιση από την «μετά-διόρθωση» στην «πρόληψη διεργασιών».
Συνεχής Βελτιστοποίηση Διαδικασιών Μέσω Δεδομένων
Στη μαζική παραγωγή, η αποκλειστική εξάρτηση από την εμπειρία δεν επαρκεί για τη διατήρηση της μακροπρόθεσμης σταθερότητας.
- Καταγράψτε τις διακυμάνσεις των διαστάσεων υπό διαφορετικούς συνδυασμούς υλικών και παραμέτρων.
- Αναλύστε πώς οι διαδρομές εργαλείων, τα εργαλεία και η στερέωση επηρεάζουν τη συμπεριφορά παραμόρφωσης.
- Συνεχής βελτιστοποίηση στρατηγικών κατεργασίας με βάση τα δεδομένα επιθεώρησης.
Μέσω της συσσώρευσης δεδομένων, μπορεί σταδιακά να καθιερωθεί ένα σταθερό και αξιόπιστο πρότυπο κατεργασίας για εξαρτήματα με λεπτά τοιχώματα.
Συμπέρασμα
Η διαστατική σταθερότητα των δομών με λεπτά τοιχώματα εξαρτάται από τον συντονισμένο έλεγχο σε ολόκληρη την αλυσίδα κατεργασίας και όχι από τη βελτιστοποίηση μίας μόνο διαδικασίας. Ελέγχοντας εκ των προτέρων την τάση του υλικού, σχεδιάζοντας κατάλληλα συστήματα στερέωσης, βελτιστοποιώντας τις διαδρομές εργαλείων και ρυθμίζοντας με ακρίβεια τις παραμέτρους κοπής, οι συνθήκες που οδηγούν σε παραμόρφωση μπορούν να μειωθούν προοδευτικά κατά τη διάρκεια της κατεργασίας. Σε συνδυασμό με σταδιακές στρατηγικές κατεργασίας, το εξάρτημα μπορεί να παραμείνει σε ελεγχόμενη κατάσταση καθ' όλη τη διάρκεια της αφαίρεσης του υλικού, βελτιώνοντας έτσι την τελική ακρίβεια. Η TiRapid μπορεί να παρέχει εξατομικευμένες λύσεις διαδικασίας φρεζαρίσματος CNC με βάση συγκεκριμένα δομικά χαρακτηριστικά και απαιτήσεις ακρίβειας, βοηθώντας τους πελάτες να επιτύχουν υψηλότερη συνέπεια και σταθερότητα στη μαζική παραγωγή.
















