
Anodisering er en elektrokemisk proces, der danner et holdbart oxidlag på metaller, hvilket øger korrosions- og slidstyrken og muliggør forskellige overfladebehandlinger. I denne artikel vil jeg forklare principperne for anodisering, materialer, processer, typer, nøgleparametre, kvalitetskontrol og fejlfinding for optimale resultater.
Hvad er anodisering
Anodisering er en overfladebehandlingsproces for metal, der omdanner metaloverfladematerialet til et holdbart, korrosionsbestandigt oxidlag, der binder tæt til metaloverfladen. Ved at kontrollere procesparametrene kan anodisering opnå tilpasset tykkelse, hårdhed og farve. Denne proces anvendes i vid udstrækning inden for luftfart, medicin, elektronik og byggeri.
PRINCIPPET Of Anikker
Anodisering fungerer ved at bruge elektricitet og kemi til at skabe et beskyttende oxidlag på overfladen af metaller, oftest aluminium. Sådan foregår det i praksis:
Elektrokemisk reaktion
Emnet fungerer som anode i en elektrolytisk celle, nedsænket i en sur elektrolyt (normalt svovlsyreEn katode er også placeret i cellen.
For eksempel, i tilfælde af anodisk oxidation af aluminium, fungerer aluminiumsstykket som anode i cellen. Når der tilføres jævnstrøm, reagerer iltioner, der frigives fra elektrolytten, med aluminiumatomer på aluminiumoverfladen og danner en tæt film af aluminiumoxid (Al₂O₃).
Lagdannelse og Struktur
I modsætning til maling eller plettering vokser oxidlaget fra selve metallet – cirka halvdelen trænger indad, og halvdelen bygger sig udad. Dette gør det integreret i substratet og modstandsdygtigt over for afskalning. Laget er porøst, hvilket muliggør farvning eller forsegling i senere trin.
Kontrollerede parametre
Faktorer som strømtæthed, spænding, elektrolytsammensætning, temperatur og tid påvirker direkte oxidtykkelse, hårdhed og porøsitet.
Funktionelle fordele
Dette tætte oxidlag forbedrer korrosionsbestandigheden, slidstyrken, den elektriske isolering betydeligt og muliggør dekorativ farvning. Det er også UV-stabilt, hvilket gør det ideelt til udendørs og højtydende applikationer.
Hvad Are The Types Of Anikker
Der er syv hovedtyper anodisering: Type I, Type II, Type III, Type IC, Type IIB, Type IIB og fosforsyreanodisering. Forskellige typer anodisering varierer i tykkelse, hårdhed og holdbarhed – forståelse af disse forskelle kan hjælpe dig med at vælge den rigtige proces baseret på dine behov for ydeevne og udseende.
| Type | Elektrolyt | Tykkelse (μm) | Hårdhed (HV) | Hovedegenskaber |
| Type I (kromsyreanodisering) | Kromsyre | 0.2-0.5 | — | Fremragende korrosionsbestandighed, bevarer ledningsevnen |
| Type II (Svovlsyreanodisering) | Svovlsyre | 5-25 | — | God dekorativ finish, kan farves, moderat slidstyrke |
| Type III (hård anodisering) | Lavtemperatur svovlsyre | 25-150 | 400-500 + | Høj hårdhed, fremragende slid- og korrosionsbestandighed |
| Type IC | Borsyre-svovlsyre | 0.2-0.5 | — | Kromsyreudskiftning, god korrosionsbestandighed |
| Type IIB (tyndfilms svovlsyreanodisering) | Svovlsyre | 1-5 | — | Tynd dekorativ belægning, minimal dimensionsændring |
| Anodisering af fosforsyre | Phosphorsyre | 0.5-3 | — | Øger overfladeenergien, bruges til forberedelse af binding |
Duoverensstemmelse Between Anikker And Other Sverflade TEHANDLING Processer
| Procestype | Hovedprincip | Strukturelle egenskaber | Tykkelsesområde | Modstandsdygtighed | Adhæsion | Saltspraymodstand (ASTM B117) |
| anodisering | Elektrokemisk oxidation danner aluminiumoxid integreret med substratet | Tæt barrierelag (beskyttelse) + porøst lag (farvning/forsegling) | 5–50 μm (op til 150 μm til hårdanodisering) | Høj | Meget høj (vil ikke skalle af) | 500-1000 timer |
| galvanisering | Aflejrer et eksternt metallag på overfladen gennem elektrokemisk reduktion | Fast udvendig belægning afhængig af vedhæftning, tilbøjelig til at afskalning | 5-25μm | Medium | Medium | Afhænger af belægningsmaterialet |
| Pulver Coating | Smeltede pulverpartikler smelter sammen og danner en beskyttende og dekorativ film | Tykt organisk lag, ensartet dækning, men blødere end anodiseret oxid | 60-120μm | Medium | Høj | Afhænger af belægningstypen |
| Kromatkonvertering | Den kemiske omdannelsesreaktion skaber en tynd beskyttende omdannelsesfilm | Meget tyndt lag med minimal mekanisk styrke, primært til midlertidig eller supplerende beskyttelse | 0.2-0.4μm | Lav | Medium | Lav |
Hvad Materialer Are Sudable For Anikker
Ud fra min erfaring med anodiseringsproduktion og kvalitetskontrol er materialevalg det første skridt til at sikre ensartet belægningsydelse og udseende. Ikke alle metaller er egnede til anodisering – det afhænger af deres oxidationsadfærd og oxidfilmens stabilitet.
Nedenfor vil jeg analysere egnede metaller, uegnede eller særlige tilfælde og legeringens sammensætnings indflydelse på anodiserede lag.
Egnede metaller For Anikker
Aluminium og legeringer
Aluminium (f.eks. 6061, 7075, 2024) er det mest almindelige anodiseringsmateriale. Dets aluminiumoxidfilm (Al₂O₃) er tæt, stærkt klæbende og kan opnå tykkelser på 5-50 μm, hvilket forbedrer korrosionsbestandigheden betydeligt – saltspraytestning kan nå 500-1000 timer (ASTM B117). Udbredt anvendt inden for luftfart, elektronik og arkitektur.
Titanium og legeringer
Anodisering af titanium (f.eks. Ti-6Al-4V) kan producere flerfarvede interferensfilm med en præcis tykkelse, der er kontrolleret mellem 20-200 nm. Anvendes ofte til medicinske implantater og luftfartskomponenter på grund af fremragende biokompatibilitet og korrosionsbestandighed.
Magnesium og legeringer
Magnesium danner en sprød, porøs oxidfilm. Det kræver kombineret kemisk omdannelse eller forsegling for at opnå tilstrækkelig korrosionsbestandighed. Bruges ofte til lette strukturelle komponenter.
Niobium / Tantal / Zink
Niobium og tantal anodiseres ofte til elektronik og avancerede dekorative anvendelser, hvor de danner stabile oxidfilm. Zink kan anodiseres under specifikke elektrolytforhold, primært til dekorative formål.
Uegnede metaller Feller anodisering
Stål/jern
Blødt stål ruster hurtigt i sure elektrolytter og producerer ustabile oxidfilm – hvilket gør konventionel anodisering upraktisk.
Rustfrit stål
På grund af kromoxidfilmens passiverende natur kræver rustfrit stål specielle elektrolytter (f.eks. svovl-fluoridblandinger) til anodisering. Det resulterende lag er for det meste dekorativt med begrænset korrosionsforbedring, højere omkostninger og strenge miljøkrav.
Impact Of Legeringssammensætning On TOxidlaget
Renhed
Højrent aluminium (≥99.5%) producerer ensartede, transparente film med fremragende farvekonsistens, ideel til arkitektonisk og optisk brug.
Legeringselementer
Silicium : Øger filmens gråhed og reducerer glans, hvilket er almindeligt i støbelegeringer.
Kobber : Reducerer korrosionsbestandigheden og mørkner filmen – kræver optimeret forsegling.
Magnesium/zink : Forbedrer hårdheden, men mørkner oxidlaget og reducerer farvestoffets ensartethed.
mikrostruktur
Kornstørrelse og anden fasefordeling påvirker direkte farvevariation og filmensartethed. I produktionen anbefaler jeg at holde legeringskvaliteter og varmebehandlingstilstande ensartede inden for batches for at minimere farvevariation.
Hvad Are The Pprocesmodeller Fnedture Of Anikker
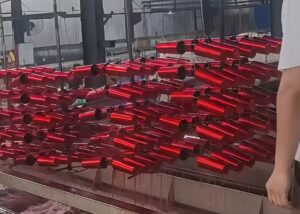
Anodiseringsprocessen forbedrer metaloverfladen gennem en række præcise trin. Forbehandling begynder. Elektrolytformuleringen, temperaturen, strømtætheden og spændingen kontrolleres omhyggeligt for at producere en belægning med den ønskede tykkelse, hårdhed og porøsitet. En varmeforsegling, koldforsegling eller nikkelacetatforsegling sikrer korrosionsbestandighed. En afsluttende skylning og tørring sikrer ensartet udseende og ydeevne på tværs af alle dele.
Pre-behandling Of Emne
affedtning
For at fjerne olie, fingeraftryk og overfladeforurenende stoffer for at opnå en ensartet vedhæftning af oxidfilmen, skal emnet rengøres med en alkalisk opløsning (f.eks. natriumcarbonatbaserede rengøringsmidler) ved 50-70 °C i 2-5 minutter, og derefter skylles grundigt.
Mekanisk eller kemisk polering
Mekanisk : Polerings- eller slibebånd for at opnå den ønskede overfladeruhed (Ra 0.2-1.0 µm).
Kemisk: Syrepolering (blanding af fosforsyre og salpetersyre) for at forbedre reflektionsevnen.
ætsning
For at fjerne ridser og støbefejl skal du ætse 5-15 µm materiale ensartet væk ved at nedsænke emnet i et natriumhydroxidbad, der holdes ved 40-60 °C. Dette sikrer præcis kontrol og forhindrer overætsning.
Desmut
Efter ætsning fjernes legeringsrester såsom kobber eller silicium ved at nedsænke emnet i en salpetersyreopløsning eller en svovl-jernblanding i 30-90 sekunder. Sørg for fuldstændig rengøring før anodisering.
anodisering
Fremstilling af elektrolyt i tanken
Ved fremstilling af elektrolytten i anodiseringstanken bruger standardprocessen af type II typisk 15-20% svovlsyre som hovedkomponent. Tilsætningsstoffer som oxalsyre kan tilsættes for at forbedre overfladens lysstyrke eller justere porestørrelsen, hvilket sikrer en mere ensartet og raffineret oxidlagsdannelse.
Temperaturregulering
Regulerer oxidlagets væksthastighed, hårdhed og porestruktur under anodisering. Forhindrer lokaliseret overophedning, som kan forårsage bløde pletter, misfarvning eller inkonsistente filmegenskaber.
Konventionel svovlsyreanodisering : Konventionel svovlsyreanodisering bør holde badtemperaturen mellem 18-22 °C. Dette sikrer ensartet oxiddannelse, god hårdhed og stabil porestørrelse, hvilket opnår ensartet farvestofabsorption og forsegling.
Hårdanodisering: For at opnå hårdanodisering bør processen udføres ved en relativt lav temperatur på 0-5 °C. I dette temperaturområde sænkes opløsningen af oxidet, hvilket gør det muligt for belægningstykkelsen at nå 50-100 µm eller mere, hvorved der opnås højere hårdhed og slidstyrke i oxidlaget.
Kontrol af strømtæthed og spænding
Kontrol af strømtæthed og spænding er afgørende for at opnå ideelle egenskaber ved det anodiserede lag.
Dekorativ anodisering: Til dekorativ anodisering anvendes typisk en strømtæthed på 1.0-1.5 A/dm² til at producere et ensartet, velfarvet oxidlag.
Hårdanodisering: Hårdanodisering kræver en højere strømtæthed på 2.5-3.0 A/dm² for at opnå tykkere og hårdere belægninger.
Spændingen øges typisk gradvist under processen i stedet for straks at blive påført maksimal spænding - dette forhindrer lokal overophedning og afbrænding, sikrer ensartet oxidvækst og reducerer risikoen for grubetæring eller misfarvning.
Korrekt kontrol sikrer ensartet hårdhed, tykkelse og overfladekvalitet på tværs af alle dele.
Tidskontrol
I mit anodiseringsarbejde kontrollerer jeg strengt behandlingstiden baseret på 720-reglen, hvor 720 amp-minutter pr. kvadratfod giver cirka 1 mil (25.4 µm) oxidtykkelse. For eksempel kræver et mål på 2 mil (≈50 µm) cirka 1,440 amp-min/ft², justeret for strømtæthed og overfladeareal.
Jeg overvåger både strømstyrke og forløbet tid i realtid for at sikre ensartet vækst på tværs af komplekse geometrier og undgå overoxidation eller tynde pletter. Præcis tidskontrol påvirker direkte filmens hårdhed, porøsitet og farvekonsistens, hvilket gør det til en kritisk parameter for gentagelige resultater med høj ydeevne.
Omrøring og fiksering
Agitation
Oprethold konstant elektrolytbevægelse ved hjælp af luftgennemblæsning eller mekaniske pumper for at sikre ensartet temperatur og syrekoncentration i hele tanken. Forhindrer lokaliseret overophedning og ujævn oxidvækst, hvilket forbedrer filmtykkelsens ensartethed på tværs af alle overflader.
Fastgørelse
Brug ikke-forurenende, korrosionsbestandigt titanium eller højledende aluminium som fastgørelsesmaterialer for at sikre pålidelig elektrisk kontakt. Klemmepunkter bør placeres i ikke-kritiske eller skjulte områder for at undgå at efterlade synlige mærker på funktionelle eller æstetiske overflader.
Fiksturen skal sikre et sikkert mekanisk greb om emnet, samtidig med at den elektriske modstand minimeres for at forhindre buedannelse eller ujævn oxidation.
Farvelægning Of emner (valgfrit)
Organisk farvning
Ved organisk farvning fungerer det anodiserede aluminiums porøse oxidlag som en svamp, der absorberer farvestofmolekyler dybt ind i sin struktur. Dette muliggør et bredt spektrum af levende farver og præcis farvematchning til dekorative formål.
Men fordi organiske farvestoffer har lavere UV-stabilitet sammenlignet med uorganiske pigmenter, kan langvarig sollyseksponering forårsage falmning. For at maksimere holdbarheden kontrollerer jeg porestørrelsen og farvebadets temperatur (typisk 50-60 °C), efterfulgt af øjeblikkelig forsegling for at låse farven inde og forbedre modstandsdygtigheden over for miljøforringelse.
Elektrolytisk farvning
Ved elektrolytisk farvning nedsænker jeg den anodiserede del i et bad, der indeholder metalsalte såsom stannotin eller kobolt. En vekselstrøm driver disse metalioner ind i bunden af oxidporerne, hvilket producerer stabile bronze-til-sorte nuancer.
Denne metode tilbyder enestående UV-resistens og farveensartethed med typiske processpændinger på 12-18 V og nedsænkningstider på 1-3 minutter, hvilket sikrer langvarige, falmebestandige overflader, der er velegnede til arkitektoniske og udendørs anvendelser.
Interferensfarver
Ved interferensfarvning bruger jeg titanium eller rustfrit stål som katoder og styrer præcist poreforseglingstrinnet for at skabe optiske interferenseffekter. Ved at justere forseglingsparametre og poregeometri kan jeg producere levende blå, grønne og lilla farver uden farvestoffer.
Disse farver skyldes lysbølgeinterferens i oxidlaget, hvilket giver fremragende UV-stabilitet og korrosionsbestandighed, med en tykkelseskontrol typisk inden for ±0.1 µm for ensartet visuel kvalitet.
Tætning
I forseglingsfasen vælger jeg metoden baseret på den nødvendige korrosionsbestandighed, farvestabilitet og produktionseffektivitet.
Varmt deioniseret vandforsegling (≥95 °C, 15-30 min): Jeg hydrerer aluminiumoxidlaget for at danne boehmit [AlO(OH)], hvilket effektivt lukker porerne og giver enestående korrosionsbestandighed - ofte over 1,000 timer i ASTM B117 saltspraytests.
Nikkelacetatforsegling (85-90 °C): Dette giver stærk korrosionsbeskyttelse, samtidig med at det minimerer farveskift, hvilket gør det ideelt til dekorativ anodisering, hvor visuel ensartethed er afgørende.
Koldforsegling (~25 °C, fluoridbaseret) : Jeg bruger dette, når energibesparelser og høj kapacitet er prioriteret. Selvom det forsegler hurtigere, kan det resulterende lag have en smule reduceret hårdhed (med 5-10%) sammenlignet med varmforsegling.
skylning og Tørring
I skylle- og tørrefasen er både kontamineringskontrol og delintegritet afgørende for at opnå den ønskede ydeevne af det anodiserede lag.
Skylning : Flere kaskadeskylninger med deioniseret (DI) vand mellem hvert procestrin forhindrer elektrolytoverførsel og krydskontaminering. DI-vandets ledningsevne holdes typisk under 5 µS/cm, med strømningshastigheder, der er tilstrækkelige til fuldt ud at udskifte badvolumen inden for 1-2 minutter.
Tørring : Afhængigt af delens geometri og finishkrav anvendes varmlufttørrere ved 60-80 °C eller centrifugaltørrere til små komponenter. Der træffes foranstaltninger for at undgå vandpletter, især på dekorative dele.
Rackdesign : Rackene er designet til at opretholde stærk og stabil elektrisk kontakt, samtidig med at synlige kontaktmærker minimeres. Fleksible titanium- eller aluminiumsfingre bruges til små eller sarte dele for at forhindre deformation, og klemmepositionerne justeres i flerpasseanodisering for at fordele mærker og opretholde et ensartet udseende.
Fordele Aog begrænsninger Of Anodisering
I dette afsnit vil jeg undersøge, hvordan anodisering forbedrer holdbarhed, udseende og levetid, samtidig med at det afslører de design- og fremstillingsmæssige overvejelser, det introducerer. Du vil se, hvorfor anodiseret aluminium værdsættes for korrosionsbestandighed, slidbeskyttelse og dekorativt potentiale, og også forstå, hvordan elektrisk isolering, farveensartethed og dimensionelle ændringer kan påvirke dets egnethed til præcisionsapplikationer.
Fordele
Korrosionsbestandighed : Anodiseret aluminium danner et Al₂O₃-oxidlag med en typisk tykkelse på 5-25 µm (Type II) eller 25-150 µm (Type III). Dette tætte, stabile lag kan forlænge korrosionsbestandigheden til over 1,000 timer i ASTM B117 saltspraytests, hvilket gør det velegnet til marine og industrielle miljøer.
Slidstyrke : Type III hårdanodisering opnår hårdhedsniveauer på HV 400-500+, hvilket øger overfladens holdbarhed betydeligt og reducerer friktionsrelateret slid i bevægelige eller slibende kontaktapplikationer.
Æstetik : Den porøse oxidstruktur muliggør ensartet farvning gennem organiske farvestoffer eller elektrolytisk metalaflejring, hvilket muliggør en bred vifte af dekorative overflader, samtidig med at den metalliske glans bevares.
Lav vedligeholdelse : Det kemisk inerte oxidlag reducerer behovet for hyppig rengøring eller genpåføring af belægning, hvilket sænker vedligeholdelsesomkostningerne i hele levetiden.
Begrænsninger.
Reduceret elektrisk ledningsevne – Oxidlaget er et dielektrikum med en overflademodstand på over 10¹¹ Ω·cm, hvilket begrænser dets anvendelse i applikationer, der kræver elektrisk jordforbindelse eller strømflow uden sekundær behandling.
Udfordringer med farvematchning – Farvestofabsorption kan variere afhængigt af legeringssammensætning, filmtykkelse og forseglingsmetode, hvilket fører til små nuanceforskelle mellem batcher. Tolerancer for arkitektoniske projekter kan kræve ΔE < 2.0 i CIE Lab-farverummet.
Dimensionsændringer – Cirka 50 % af oxidlaget vokser udad og 50 % indad (Type III), hvilket ændrer dimensionerne med ~0.5 gange belægningstykkelsen. Præcisionsbearbejdede dele kan kræve forkompensering i designet for at opretholde tolerancer inden for ±0.01 mm.
Produktion Line Covervejelser
I anodisering af produktionslinjer er omkostninger og cyklustid kritiske faktorer, der påvirker både rentabilitet og leveringsevne. Krav til belægningsevne, batchstørrelse, udstyrsopsætning, energiforbrug og arbejdskraftinput bestemmer tilsammen effektivitet og enhedsomkostninger. For højspecifikations- eller højæstetiske dele øger strammere proceskontroller udstyrets belastning og forlænger cyklustiderne, hvilket øger de samlede produktionsomkostninger.
Cyklustidssammensætning
Forbehandling (affedtning, polering, ætsning, fjernelse af smuds): ~20-30% af den samlede tid
Primær anodiseringsfase: Type II typisk 20-40 min, Type III hårdbelægning 60-120 min, hvilket udgør op til 50%+ af den samlede tid
Efterbehandling (farvning, forsegling, tørring): ~20-30%
Håndtering og fiksering: ~5–15% pr. batch
Impact Of Oxide Film Tubehag On Cost
Type II (5-25 μm): Kortere behandlingstid, lavere energiforbrug, reduceret kemikalieforbrug, lavere enhedsomkostninger
Type III (25-150 μm): Kræver lav temperatur (0-5 °C), høj strømtæthed (2.5-3.0 A/dm²), højere energi- og køleomkostninger, tungere ensretterbelastninger, langsommere gennemløbshastighed, stigende enhedsomkostninger med 30-50%
Tykkere film kræver også hyppigere kemikaliepåfyldning og øger vedligeholdelsesomkostningerne for badet.
Miljø Sikkerhed
Under anodisering genererer elektrolytbevægelse og elektrolyse syretåge (f.eks. svovlsyre- eller kromsyredampe), som skal opsamles og neutraliseres via lokale udstødningssystemer og syretåge-skrubbere for at overholde de lovgivningsmæssige emissionsgrænser. Processer, der involverer kromsyre, tinsalte eller nikkelsalte, kræver streng adskillelse og stabilisering af tungmetalaffald for at forhindre vandforurening. Spildevand skal neutraliseres til pH 6-9 og behandles gennem udfældnings-, filtrerings- og genbrugssystemer for at genvinde vand og visse kemikalier, hvilket reducerer både udledningsvolumen og driftsomkostninger.
Driftssikkerhed Aog kemisk overholdelse
Personalet skal bære syre-base-resistente handsker, sikkerhedsbriller, syrebestandige forklæder og beskyttelsesfodtøj og arbejde i godt ventilerede områder for at minimere risikoen for indånding eller hudkontakt. Al indkøb, opbevaring og håndtering af kemikalier skal overholde GHS (Globally Harmonized System of Classification and Labelling of Chemicals) og lokale regler for farlige materialer. Virksomheder skal føre MSDS (Material Safety Data Sheet)-registre og udføre årlig sikkerhedstræning. Nødberedskab omfatter neutraliserende midler, nødbrusere og øjenskyllestationer med regelmæssige øvelser for at sikre hurtig og effektiv indsats ved hændelser.
Nøgleparametre i anodisering
Vigtige anodiseringsparametre – såsom 720-reglen, tykkelse-tid/strøm-forhold, badtemperatur, syrekoncentration og vækstmønster – påvirker direkte belægningskvalitet og præcision. Optimal strømtæthed og varighed opnår den ønskede tykkelse uden defekter, mens præcis temperatur- og syrekontrol forhindrer bløde eller sprøde film. Forståelse af vækstforhold af type II og type III understøtter nøjagtig toleranceplanlægning.
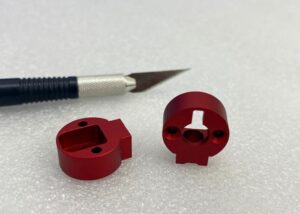
720 Regel
1 mil (25.4 μm) oxidtykkelse ≈ 720 amp-minutter pr. kvadratfod.
Tjener som den grundlæggende reference for planlægning af anodiseringsvarighed og strømbelastning.
Forholdet mellem tykkelse og tid/strøm
Tykkelsen er direkte proportional med strømtætheden × behandlingstid.
Oxidtykkelsen ved anodisering vokser i direkte proportion med produktet af strømtæthed og bearbejdningstid. For eksempel fordobler en fordobling af strømtætheden fra 1.2 A/dm² til 2.4 A/dm² omtrent vækstraten.
For høj strøm eller forlænget varighed kan dog overophede overfladen og forårsage forbrændinger, revner eller for porøse film. Balanceret kontrol sikrer ensartet tykkelse, stabil hårdhed og et ensartet udseende på tværs af alle dele.
Temperatur- og syrekoncentrationskontrol
For høj badetemperatur kan blødgøre oxidlaget og øge porøsiteten.
For høje syrekoncentrationer kan fremskynde opløsningen, hvilket gør oxidfilmen skør og skrøbelig.
Derfor er det afgørende at holde temperaturen og syrekoncentrationen inden for præcise driftsområder for at sikre stabilitet og kvalitet.
Dimensionel vækst og tolerancepåvirkning
Type II svovlsyreanodisering
Omkring 50% af oxidlaget vokser udad fra metaloverfladen, hvilket øger delens dimensioner.
De resterende 50% trænger ind i underlaget og styrker bindingen mellem belægning og basismateriale.
Type III hårdanodisering
Vækstforholdet er også 50% udadgående og 50% indadgående, men med større tykkelse (25-150 μm) og højere densitet.
Leverer overlegen slidstyrke, hårdhed (HV 400-500+) og dimensionsstabilitet.
Eksempel på dimensionel påvirkning
En 50 μm belægning tilføjer cirka 25 μm til hver overflade.
Dette skal tages i betragtning ved bearbejdning for at opretholde snævre tolerancer.
Tolerancekontrol
Kendte vækstforhold muliggør forskydninger før anodisering inden for ±0.005 mm, hvilket sikrer, at de endelige dimensioner opfylder specifikationerne uden ekstra efterbehandling.
Udstyr Aog forbrugsvarer Feller anodisering
Udstyr og forbrugsvarer til anodisering kræver syrebestandige tanke (PP, PVC eller blyforede), stabile programmerbare DC-strømforsyninger og ledende kobber- eller aluminiumsstativer med isolering. Effektive ventilationssystemer opfanger og skrubber syretåge. Regelmæssig kemisk analyse opretholder korrekt syrekoncentration og aluminiumionniveauer, hvilket sikrer ensartet belægningskvalitet og sikker drift.
Kampvogne
Konstrueret af syrebestandige materialer såsom polypropylen (PP), polyvinylchlorid (PVC) eller blyforet stål for at modstå svovlsyre og andre elektrolytter. Tankene skal have tilstrækkelig mekanisk styrke, temperaturbestandighed og kan omfatte isolering eller kølesystemer for at opretholde stabile driftstemperaturer.
Strømforsyning
En stabil jævnstrøms- (DC) ensretter med programmerbar styring er afgørende for præcis regulering af strømtæthed, udgangsspænding og ramp-up-profiler. Høj effektfaktor og lav ripplehastighed bidrager til ensartet oxidfilmdannelse og procesrepeterbarhed.
Reoler/Inventar
Fremstillet af højledende kobber eller aluminium, med isolering påført berøringsfri områder for at forhindre kemiske angreb og lysbuemærker. Armaturer skal sikre fast elektrisk kontakt, stabil ledningsevne og klemmeplacering i ikke-kritiske eller skjulte områder for at undgå synlige overfladefejl.
Ventilation og badeværelsesvedligeholdelse
Installer effektive ventilationssystemer med syretågeopsamling og skrubningsenheder for at reducere luftbårne forurenende stoffer. Badeværelsets kemi skal rutinemæssigt overvåges for syrekoncentration og aluminiumionindhold, med justeringer foretaget gennem opløsningspåfyldning og urenhedsfiltrering for at opretholde stabilitet.
Kemikaliehåndtering og genopfyldning
Implementer en kemisk lagerlog for at spore elektrolytbatcher, additivforhold og udskiftningsplaner. Genopfyldning bør baseres på analytiske resultater for at forhindre koncentrationsudsving, der kan påvirke belægningskvaliteten.
Vedligeholdelse, reparation, Aog eftersyn
Etabler en forebyggende vedligeholdelsesplan, herunder tankinspektion, reparation af korrosionslag, test af ensretterens ydeevne, rengøring af armaturer og udskiftning af ventilationsfilter, for at sikre langsigtet driftssikkerhed og ensartet anodiseringskvalitet.
Hvordan To Control Produktion Line QVALITET
Et velstruktureret anodiseringsprogram måler ikke bare – det sikrer langvarig ydeevne. Fra præcise tykkelseskontroller til strenge korrosions-, slid- og forseglingstest validerer hvert inspektionstrin belægningens integritet, æstetik og holdbarhed, hvilket hjælper producenter med at levere konsekvent pålidelige og visuelt fejlfrie dele.
Tykkelse
Tykkelsen verificeres ved hjælp af hvirvelstrømsmålere til ikke-destruktiv måling i realtid eller gravimetriske metoder til prøveudtagning med høj nøjagtighed. For eksempel sigter jeg mod en tolerance på ±2 µm på en 25 µm type II-belægning.
Forseglingskvalitet
Tætningskvaliteten kontrolleres med farveprøver eller ledningsevnemålinger, hvilket sikrer porelukning for at forhindre korrosionsveje. Ledningsevnen holdes under 30 µS/cm for optimal ydeevne.
Korrosionsbestandigce
Korrosionsbestandigheden er valideret via ASTM B117 saltspraytestning, med et mål på over 1,000 timer uden grubetæring for arkitektoniske overflader.
Modstandsdygtighed
Slidstyrken måles ved hjælp af Taber-slidtesten med præstationsbenchmarks sat til ≤5 mg vægttab pr. 1,000 cyklusser for hårdanodisering.
Farve og glans
Farve- og glanskonsistens verificeres med spektrofotometre, hvor ΔE < 1.0 for farvekritiske dele og ±3 glansenheder for overfladeensartethed opretholdes.
Denne integrerede testmetode sikrer, at hvert parti ikke blot opfylder, men ofte overgår, branchespecifikationerne.
Almindelige defekter Aog Fejlfinding
Almindelige anodiseringsdefekter – såsom brænding, grubetæring, gråning, farvevariationer og dårlig forsegling – stammer ofte fra processtyringsproblemer. Det er vigtigt at forstå deres årsager, visuelle indikatorer og korrigerende handlinger for at opretholde ensartet belægningskvalitet og minimere dyrt efterarbejde.
Brændende
Årsag: For høj strømtæthed (>3.0 A/dm² for hårdanodisering) eller utilstrækkelig elektrisk kontakt, hvilket fører til lokal overophedning.
Indikatorer: Mørke, ru eller pudrede pletter på belægningsoverfladen.
Løsning: Reducer strømhastigheden, sørg for faste, rene kontaktpunkter, og oprethold ensartet elektrolytomrøring for at aflede varme.
grubetæring
Årsag: Dårlig vandkvalitet (højt kloridionindhold >25 ppm) eller elektrolytforurening med kobber-, jern- eller siliciumpartikler.
Indikatorer: Små, dybe kratere i oxidfilmen, ofte grupperet.
Løsning: Brug deioniseret vand til skylning, filtrer elektrolytten kontinuerligt, og overvåg urenhedsniveauerne ugentligt.
Gråning
Årsag: Legeringsurenheder såsom højt indhold af silicium (>0.5%) eller kobber (>4%) i substratet.
Indikatorer: Mat, grå overflade med reduceret glans efter anodisering.
Løsning: Brug legeringer med høj renhed (f.eks. 6061, 6063) eller forbehandl med optimerede afslibningscyklusser for at fjerne resterende legeringselementer.
Farvevariation
Årsag: Uregelmæssig badetemperatur (±2 °C), spændingsudsving eller ujævne forseglingstider.
Indikatorer: Synlige nuanceforskelle mellem dele i samme batch.
Løsning: Hold badetemperaturen inden for ±1 °C, kalibrer strømforsyningens udgang, og synkroniser farvnings-/forseglingsvarigheder på tværs af alle dele.
Dårlig tætning
Årsag: Ufuldstændig hydrering af aluminiumoxidporer på grund af utilstrækkelig tid, lav temperatur eller forurenet tætningsbad.
Indikatorer: Høje ledningsevneaflæsninger (>25 µS/cm) eller dårlig korrosionsbestandighed i salttågetest.
Løsning: Forlæng forseglingstiden (≥15 min. for varmt deioniseret vand), oprethold temperaturkontrol, og udskift forseglingsbadet, når forureningen overstiger grænserne.
Ofte stillede spørgsmål
Er Anikker Wøre Off?
Ja, men det afhænger af driftsforholdene. Type III-belægninger, jeg producerer, er 25-100 µm tykke med en hårdhed på HV 400-500 og et Taber-slidtab < 20 mg/1000 cyklusser. De kan holde i mange år under normal brug, selvom kanterne kan blive tynde i miljøer med høj belastning eller slid.
Er Rubbing Aalkohol ReFlyt Anikker?
Nej, isopropylalkohol fjerner ikke kemisk anodisering. Det anodiserede lag er aluminiumoxid (Al₂O₃) med en hårdhed på omkring HV 300-500 og en tykkelse på 5-150 µm, som er meget modstandsdygtigt over for milde opløsningsmidler. Langvarig kontakt kan dog fjerne organiske farvestoffer i dekorativ anodisering, især hvis forseglingen er dårlig, hvilket forårsager synlig falmning uden at fjerne selve oxiden.
Hvordan Does Anikker Istigning Corrosion Rmodstand?
Al₂O₃-laget fungerer som en barriere mod O₂- og Cl⁻-penetration. Mine type II (10-20 µm) eller type III (op til 50 µm) belægninger kan holde i over 500-1000 timer i ASTM B117 saltspraytests. Polarisationsmodstanden stiger betydeligt, og korrosionsstrømtætheden kan falde til under 1 µA/cm².
Hvordan Cet jeg Tell If Met al Is Anikkede?
Jeg identificerer anodisering ved et metallisk udseende med en let keramisk fornemmelse, høj overflademodstand (> 10¹¹ Ω·cm) og tykkelsesaflæsninger på 5-50 µm via hvirvelstrøm. Farveprøver kan også afsløre, om porerne er forseglede – godt forseglede belægninger modstår farveoptagelse.
Hvad Causes Anikkede Aaluminium To Fade?
Falmning skyldes typisk UV-eksponering, farvestoffer med lav lysægthed, dårlig forsegling eller aggressiv alkalisk rengøring. Jeg bruger elektrolytisk farvning med tin eller kobolt for høj UV-stabilitet og forsegler i 95-100 °C deioniseret vand i 15-30 minutter, hvor farvevariationen i batchen holdes under ΔE < 2.0.
Konklusion
Anodisering er en multifunktionel og æstetisk efterbehandlingsproces, ideel til ikke-jernholdige metaller – især aluminium og dets legeringer. Ved at kontrollere procesparametre, vælge den rigtige type og anvende korrekt efterbehandling kan du opfylde de mest krævende industrielle krav, samtidig med at du leverer et førsteklasses visuelt udtryk.
















