
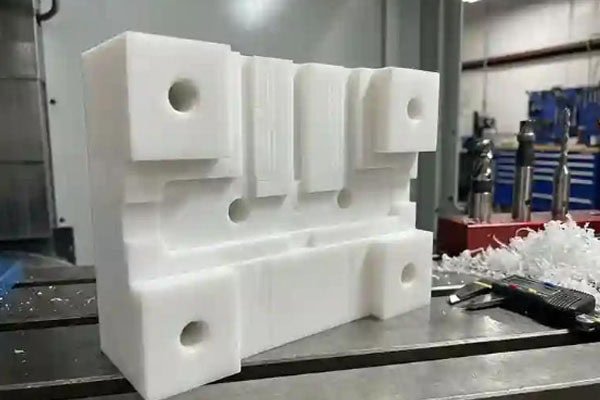
HDPE (High-Density Polyethylene) er en almindelig termoplast med god slagfasthed, kemisk resistens og lav vandabsorption. Det bruges derfor ofte til mekaniske udstyrskomponenter, slidstærke dele, føringer, bagplader, beskyttelsespaneler, beholderkomponenter og forskellige ikke-metalliske strukturelle dele. For HDPE-dele, der kræver hurtig prototyping eller produktion i små serier, kan CNC-bearbejdning udføre direkte skæring baseret på tekniske tegninger og CAD-modeller uden behov for at fremstille sprøjtestøbeforme. Dette gør det velegnet til produkter med hyppige dimensionsændringer eller begrænsede produktionsmængder. Selvom HDPE er let at skære, betyder det dog ikke, at det kan bearbejdes direkte ved hjælp af de samme parametre som aluminiumlegeringer eller andre metalmaterialer. HDPE adskiller sig væsentligt fra metaller med hensyn til stivhed, varmeledningsevne og dimensionsændringer ved udsættelse for varme.
Hvis spånerne ikke fjernes omgående under skæring, kan plastaffald gentagne gange gnide mod værktøjet, hvilket forårsager lokale temperaturstigninger og resulterer i fastsiddende værktøj, smeltede kanter, grater eller reduceret overfladekvalitet. Ved bearbejdning af tyndvæggede dele kan spændekraft og skærekraft også forårsage let deformation af emnet. Derfor skal der, når en CNC-maskine bruges til at bearbejde HDPE, træffes rimelige foranstaltninger til materialeverifikation, værktøjsvalg, emnefiksering, skæreparametre, spånfjernelse og dimensionsinspektion. For HDPE-emner med forskellige tykkelser, kvaliteter og strukturer skal de faktiske parametre også justeres i henhold til maskinens stivhed, værktøjsdiameter og bearbejdningsbaner i stedet for udelukkende at stole på faste værdier.
Hvilke forberedelser er nødvendige før bearbejdning af HDPE?
Bekræft materialets tilstand og delkrav
HDPE er en type polyethylen, men de faktiske anvendte plader eller stænger kan have forskellige kvaliteter, dimensioner og bearbejdningsegenskaber. Efter modtagelse af materialet skal materialets navn, specifikationer og bearbejdningsretning bekræftes, og råmaterialet skal inspiceres for åbenlyse vridninger, ridser eller andre defekter. For dele med høje præcisionskrav skal de kritiske dimensioner, tolerancer og monteringspositioner på tegningen også bekræftes på forhånd. HDPE kan undergå dimensionsændringer, når det udsættes for varme og mekanisk belastning, så bearbejdning bør ikke udelukkende baseres på delens ydre form. Det er også nødvendigt at bestemme, hvilke dimensioner der er kritiske inspektionsdimensioner.
Før bearbejdning anbefales det at bekræfte:
- Om tykkelsen og dimensionerne af HDPE-råmaterialet opfylder skærekravene;
- Om delen indeholder tynde vægge, dybe riller eller slanke strukturer;
- Om huldiametre, hulafstand og monteringsmål har klart definerede tolerancer;
- Uanset om der er behov for affasninger, fileter, gevind eller andre efterbehandlingsoperationer.
Jo tydeligere informationen er, desto lettere vil det være at kontrollere efterfølgende programmering og bearbejdning.
Bestem bearbejdningsmetoden i henhold til delstrukturen
HDPE-dele kan generelt bearbejdes ved CNC-fræsning for at producere funktioner såsom udvendige konturer, huller, riller, trin og buede overflader. For HDPE-akseldele kan CNC-drejning også anvendes i henhold til de nødvendige dimensioner. Hvis en del kun indeholder simple planer og hulpositioner, kan treakset CNC-bearbejdning generelt opfylde kravene. For dele med bearbejdningsfunktioner i flere retninger kan antallet af opsætninger reduceres ved omfixering eller brug af flerakset udstyr. En kompleks struktur betyder ikke nødvendigvis, at der skal anvendes en maskine med højt aksetal. Det faktiske valg bør være baseret på deldimensioner, tolerancer, værktøjstilgængelighed og produktionsmængde.

Hvilke værktøjer skal vælges til HDPE?
Hold skæreværktøjet skarpt
Under HDPE-bearbejdning har værktøjets skærkanttilstand en betydelig effekt på overfladekvaliteten. Et skarpt værktøj kan skære materialet mere direkte og reducere friktionen mellem værktøjet og emnets overflade. Efterhånden som værktøjet slides, øges skærekræfterne, og det er mere sandsynligt, at plastspåner trækkes ud og klæber til værktøjet. Der kan opstå grater langs de bearbejdede kanter, og i alvorlige tilfælde kan der forekomme lokal smeltning. Hårdmetalfræsere anvendes almindeligvis til HDPE-bearbejdning, hvor det passende antal spor og sporgeometri vælges i henhold til emnets struktur. Til bearbejdningssteder, der kræver hurtig spånafgang, skal værktøjet give tilstrækkelig spånplads.
Sådan vælger du antallet af værktøjsfløjter
Antallet af værktøjsriller påvirker spånpladsen og tilspændingen pr. tand. Hvis de plastspåner, der genereres under HDPE-skæring, akkumuleres i rillerne og ikke kan fjernes hurtigt, kan friktion og varme øges. Derfor bør værktøjsvalg ikke udelukkende baseres på diameter. Spånrillens geometri, spiralretning og bearbejdningsposition bør også tages i betragtning. Ved dybe riller, hulrum og konturbearbejdning over lange afstande skal der lægges særlig vægt på, om spånerne effektivt kan forlade skæreområdet. Nogle retningslinjer for plastbearbejdning understreger også, at man opretholder god spånafgang under HDPE-bearbejdning og anbefaler at bestemme passende parametre for den specifikke kombination af maskine, værktøj og materiale gennem prøveskæring.
Hvordan skal skæreparametre indstilles til CNC-bearbejdning af HDPE?
HDPE-skæreparametre kan ikke bestemmes uafhængigt af maskinen, værktøjet og emnets struktur. Et værktøj med samme diameter kan kræve forskellige spindelhastigheder og tilspændingshastigheder under forskellig maskinstivhed, skærebredder og bearbejdningsdybder.
Spindelhastighed og tilspændingshastighed skal fungere sammen
Hvis værktøjet roterer med høj hastighed under HDPE-bearbejdning, mens tilspændingshastigheden er for lav, kan værktøjet forblive i kontakt med materialet for længe, hvilket kan få temperaturen i bearbejdningsområdet til at stige. Derfor bør spindelhastigheden ikke blot øges. Tilspænding pr. tand og den faktiske materialefjernelseshastighed skal også tages i betragtning. Ved faktisk bearbejdning kan en relativt konservativ skæredybde først anvendes til prøveskæring. Spånformen, emnekanterne og bearbejdningslyden kan derefter observeres, før tilspændingshastigheden og skæremængden gradvist justeres.
Brug skæredybder i henhold til emnets stivhed
For massive HDPE-blokke kan en større skæremængde anvendes til at forbedre materialefjernelseseffektiviteten. For tynde plader, tyndvæggede strukturer og slanke dele bør skæremængden pr. overkørsel dog reduceres for at minimere deformation forårsaget af skærekræfter. Skrubbearbejdning og sletbearbejdning kan også anvende forskellige skæreforhold. Skrubbearbejdning fjerner primært overskydende materiale, mens sletbearbejdning kræver, at der efterlades en passende mængde materiale til en lettere slutskæring. For HDPE-dele med høje dimensionskrav kan der også efterlades en lille smule sletbearbejdningstillæg efter skrubbearbejdning, efterfulgt af sletbearbejdning, efter at emnetemperaturen har stabiliseret sig. Dette kan reducere indflydelsen af varme og skærespænding på de endelige dimensioner. Relevante HDPE-bearbejdningsretningslinjer anbefaler også at efterlade en passende sletbearbejdningstillæg for præcisionsdele og færdiggøre det endelige snit, efter at emnetemperaturen har stabiliseret sig.
Hvorfor er spånfjernelse og afkøling vigtige ved bearbejdning af HDPE?
HDPE-bearbejdning producerer spåner med en vis grad af sejhed, og der kan under visse forhold dannes relativt lange plastspåner. Hvis disse spåner forbliver mellem værktøjet og emnet, kan der forekomme gentagen skæring og friktion.
Hvilke problemer kan dårlig spånafgang forårsage?
Dårlig spånafgang kan resultere i: plastik, der klæber til værktøjets overflade; øget temperatur i bearbejdningsområdet; grater langs emnets kanter; smeltede kanter i dybe riller og huller; og ujævne overfladebearbejdningsmærker.
Derfor kan trykluft, spånudsugning eller andre metoder bruges til at fjerne spåner fra skæreområdet hurtigt under bearbejdningen. For dele med relativt dybe spor er det særligt vigtigt at kontrollere, om værktøjet effektivt kan føre spåner ud af skæreområdet. Ved bearbejdning af HDPE bør der vælges en passende luftkølings- eller anden hjælpemetode i henhold til det specifikke bearbejdningsudstyr.
Hvordan skal HDPE-emner fastgøres for at reducere deformation?
HDPE har relativt begrænset stivhed, især ved bearbejdning af tynde plader, tynde vægge og store dele. Hvis klemkraften er for stor, kan emnet blive komprimeret eller bøjet under bearbejdningen, og dets dimensioner kan ændre sig, efter at fiksturen er frigivet.
Fastgør emnet korrekt
Emnefastgørelse skal sikre, at emnet ikke bevæger sig under bearbejdning, samtidig med at for stort lokalt tryk fra fastgørelsen undgås. For tynde plader kan støttearealet øges. For emner med høje krav til udseende kan bløde kontaktflader bruges til at reducere fastgørelsesmærker på emnets overflade. Hvis emnet har en relativt kompleks struktur, bør fastspændingspositioner og bearbejdningssekvenser også planlægges på forhånd, så skærekræfterne påføres så meget som muligt på de understøttede områder.
Bearbejdningssekvens påvirker også dimensioner
HDPE-dele bør ikke bearbejdes udelukkende ud fra individuelle egenskaber. Bearbejdningsrækkefølgen skal planlægges i henhold til den overordnede struktur. For eksempel kan den primære ydre profil for store plader færdiggøres først, efterfulgt af huller og lokale egenskaber. Tyndvæggede områder kan derefter færdiggøres, når hovedstrukturen er blevet stabil. Dette kan reducere deformation forårsaget af tab af understøtning under bearbejdning.
Ofte stillede spørgsmål
Hvorfor smelter HDPE under bearbejdning?
HDPE-smeltning er normalt relateret til for høj temperatur i bearbejdningsområdet. Et værktøj, der ikke er skarpt nok, en for lav tilspændingshastighed, dårlig spånafgang eller længerevarende værktøjsophold i et lokalt område kan alle øge friktionsvarmen. Når dette sker, bør værktøjets tilstand og skæreparametrene kontrolleres, samtidig med at spånafgangen også bør forbedres.
Hvorfor udvikler HDPE grater under bearbejdning?
HDPE har en vis grad af sejhed. Når skæreforholdene er uegnede, kan materialekanten muligvis ikke skæres rent og i stedet blive komprimeret af værktøjet, hvilket resulterer i grater. Værktøjets skarphed, bearbejdningsretning og sletningstillæg kan kontrolleres, og mere passende bearbejdningsforhold kan bekræftes ved prøveskæring.
Hvorfor ændrer HDPE-deldimensioner sig efter bearbejdning?
HDPE-dimensioner kan påvirkes af temperatur og mekanisk belastning. Hvis der genereres betydelig varme under bearbejdningen, eller spændetrykket er for højt, kan emnet undergå visse dimensionsændringer efter bearbejdningen er afsluttet. For præcisionsdele kan materialet bearbejdes ved en stabil temperatur, mens der kan bevares et slettillæg efter skrubning.
Hvordan kan du afgøre, om CNC-bearbejdningsparametre for HDPE er egnede?
Der findes ikke én enkelt bearbejdningsparameter, der er egnet til alt HDPE-bearbejdningsudstyr. Forskellige maskiner, værktøjsdiametre, antal spor, materialetykkelser, skærebredder og delstrukturer kan alle ændre de faktiske bearbejdningsresultater.
Før produktion kan en lille mængde materiale bruges til prøveskæring, mens man observerer: om spåner kan fjernes kontinuerligt; om der opstår betydelig materialeadhæsion på værktøjet; om der opstår grater eller smeltede kanter langs de bearbejdede kanter; om der er tydelige værktøjsmærker på emnets overflade; og om kritiske dimensioner forbliver stabile efter bearbejdning.
Hvis spånerne kan fjernes gnidningsløst, der ikke er nogen tydelig materialevedhæftning på værktøjet, og både skærkantkvalitet og dimensioner opfylder kravene, kan parametrene derefter anvendes til formel produktion med større sikkerhed. For præcisions-HDPE-dele er prøveskæring og dimensionsinspektion særligt vigtige.
Konklusion
HDPE har god bearbejdelighed, men dets fleksibilitet, dimensionsændringer forårsaget af varme og spånegenskaber kræver passende værktøjsforhold, skæreparametre og emnefiksering under bearbejdningen. Efter fuldstændig bekræftelse af materiale- og tegningskravene bør de passende værktøjer og fikseringsmetoder vælges i henhold til emnets struktur, efterfulgt af prøveskæring for at bekræfte skæreparametrene. Under bearbejdningen skal plastspåner fjernes hurtigt for at forhindre overdreven friktion mellem værktøj og emne. For tyndvæggede dele og store plader skal spændekraft og bearbejdningsrækkefølge også kontrolleres for at reducere dimensionsændringer efter bearbejdning. Hvis en HDPE-del kræver høj dimensionsnøjagtighed, bør de endelige dimensioner ikke udelukkende bedømmes ud fra de teoretiske dimensioner i CNC-programmet. Efter skrubning bør der udføres faktiske målinger, og derefter skal færdiggøres efter måleresultaterne for at forbedre kontrollen over de endelige dimensioner. Kritiske funktioner såsom hulpositioner, monteringsflader og monteringsflader bør også inspiceres i henhold til de tekniske tegninger.
TiRapid tilbyder CNC-fræsning, CNC-drejning, femakset CNC-bearbejdning og præcisionsbearbejdningstjenester, der understøtter forskellige bearbejdningskrav fra prototyper til produktion. For HDPE og andre plastdele skal den faktiske bearbejdningsløsning stadig bekræftes i henhold til materialespecifikationer, delstruktur, dimensionstolerancer og produktionsmængde. Dette hjælper med at opretholde en passende bearbejdningstilstand mellem værktøjer, udstyr og materiale, samtidig med at bearbejdningskvaliteten sikres.
















