
Drejebearbejdningens nøjagtighed påvirker direkte samlingskvaliteten, levetiden og den samlede produktstabilitet. I bearbejdningsindustrien, uanset om det drejer sig om almindelige akseldele, præcisionskomponenter eller industrielle dele med høje krav, er dimensionsnøjagtighed og overfladekvalitet altid afgørende. Hvis der opstår dimensionsafvigelse, rundhedsfejl eller ustabil overfladeruhed under bearbejdningen, kan det påvirke den endelige applikationsydelse. Forbedring af drejenøjagtigheden kræver ikke kun stabil udstyrstilstand, men også korrekt kontrol af værktøj, skæreparametre, fastspændingsmetoder og bearbejdningsmiljø. Kun når alle nøglefaktorer forbliver stabile, kan bearbejdningskvaliteten fortsætte med at forbedres.
Maskinens stabilitet påvirker drejepræcisionen
Maskinværktøjet er kernen i drejeoperationer. Hvis maskinens stivhed er utilstrækkelig, eller udstyret lider af langvarig slitage, vil bearbejdningsnøjagtigheden falde. Især under kontinuerlig bearbejdning og højpræcisionsoperationer påvirker maskinens tilstand direkte værktøjets bevægelsesbane.
Forbedr maskinens stivhed
Jo højere maskinens stivhed er, desto mindre er den vibration, der genereres under bearbejdningen. En stabil maskinstruktur reducerer værktøjsafvigelse under skæring og forbedrer samtidig overfladefinishen og dimensionsstabiliteten. Især ved bearbejdning med lange skafter eller operationer med stor skæredybde forårsager utilstrækkelig stivhed let vibrationsmærker og dimensionsfejl. Derfor er det ekstremt vigtigt at forbedre den samlede maskinstabilitet for præcisionsbearbejdning.
Oprethold en stabil maskinnøjagtighed
Efter langvarig drift slides føringsskinner, føringsskruer og spindler gradvist, hvilket gør regelmæssig vedligeholdelse nødvendig.
Almindelig vedligeholdelse omfatter:
- Kontrol af føringsbanens frihøjde
- Justering af ledeskruens nøjagtighed
- Korrektion af spindelkast
- Opretholdelse af stabil smøring
Når maskinens tilstand stabiliseres, forbedres bearbejdningskonsistensen betydeligt.
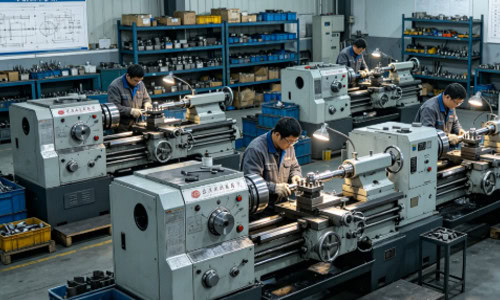
Værktøjets tilstand påvirker bearbejdningsnøjagtigheden betydeligt
Skæreværktøjet deltager direkte i bearbejdningsprocessen, og værktøjets skarphed og monteringstilstand påvirker de endelige dimensioner og overfladekvaliteten. Selv når maskinens nøjagtighed er høj, kan alvorlig værktøjsslid stadig forårsage bearbejdningsfejl.
Hold skæreværktøjet skarpt
Skarpe skæreværktøjer reducerer skæremodstanden og forbedrer skærestabiliteten.
Dette hjælper med at forbedre:
- Overflade finish kvalitet
- Dimensionel konsistens
- Skæring af kontinuitet
- Arbejdsemnets kantkvalitet
Værktøj bør udskiftes i tide efter lange bearbejdningsperioder.
Vælg den rigtige værktøjsgeometri
Værktøjets hældningsvinkel, frigangsvinkel og næseradius påvirker alle bearbejdningsforholdene. Forskellige materialer kræver forskellige værktøjsgeometrier. For eksempel kræver rustfrit stål normalt værktøjsgeometri med høj sejhed, mens aluminium er bedre egnet til skarpere skærkanter. Korrekt værktøjsgeometri reducerer ikke kun skæremodstanden, men minimerer også problemer med emnedeformation og overfladeruhed, hvilket forbedrer bearbejdningsnøjagtigheden.
Hold værktøjsinstallationen stabil
Når værktøjsinstallationen er ustabil, kan der forekomme afvigelser under skæring.
Dette kan føre til:
- Ustabile dimensioner
- Overfladevibrationsmærker
- Ændringer i værktøjsbanen
- Flere gentagne fejl
Problemerne bliver mere tydelige, når værktøjsholderens stivhed er utilstrækkelig.
Skæreparametre skal være korrekt afstemt
Skæreparametre påvirker direkte bearbejdningstemperatur, skærekraft og emnets overfladetilstand. Selv med god maskine- og værktøjstilstand kan forkerte parameterindstillinger stadig reducere bearbejdningsnøjagtigheden.
Kontroller korrekt skærehastighed
For høj skærehastighed forårsager let termisk deformation og værktøjsslid.
Dette kan resultere i:
- Dimensionsdrift
- Overfladelige brandmærker
- Reduceret værktøjslevetid
- Dårlig bearbejdningsstabilitet
Forskellige materialer kræver forskellige hastighedsområder.
Oprethold en stabil tilførselshastighed
Tilspændingshastigheden påvirker skæretykkelsen og overfladeruheden.
For eksempel:
- Overdreven tilførsel påvirker overfladekvaliteten
- For lav tilspænding skaber friktionsskæring
- Tilførselsfluktuation påvirker dimensionsstabiliteten
- Efterbehandling kræver mere stabilt foder
Stabil skæring forbedrer bearbejdningskonsistensen.
Kontroller skæredybden korrekt
Store ændringer i skæredybden påvirker værktøjsbelastningen betydeligt. Grovbearbejdning kræver normalt større skæredybde, mens sletbearbejdning kræver en mere stabil bearbejdningstillæg. Hvis skæredybden ændres for meget, kan der let opstå dimensionsudsving og vibrationer i emnet. Derfor er korrekt placering af grov- og sletbearbejdningstillæg meget vigtigt for at forbedre bearbejdningsnøjagtigheden.
Emnefastspændingsmetode påvirker bearbejdningsnøjagtigheden
Emnets fastspændingstilstand påvirker direkte bearbejdningsstabiliteten. Hvis fastspændingen er ustabil eller positioneringen er unøjagtig, kan der opstå bevægelse under bearbejdningen. Denne effekt bliver mere tydelig under præcisionsbearbejdning og bearbejdning af lange, slanke emner.
Oprethold stabil fastspænding
Spændekraften skal forblive moderat, så emnet fastholdes sikkert uden at forårsage deformation.
Dette hjælper med at forbedre:
- Dimensionel stabilitet
- koncentricitet
- Rundhedsnøjagtighed
- Bearbejdningsrepeterbarhed
Tyndvæggede dele er mere følsomme over for klemkraft.
Brug konsistente positioneringsreferencer
Hvis positioneringsreferencerne er inkonsistente, kan der let opstå dimensionsafvigelser under batchbearbejdning.
Almindelige problemer omfatter:
- Flere opsætningsfejl
- Variation af bearbejdningsreference
- Reduceret produktkonsistens
- Øget korrektionssværhedsgrad
Konsekvent referencepositionering reducerer akkumulerede fejl.
Reducer deformation af lange emner
Lange akseldele deformeres let under skærekraft under bearbejdning.
Almindelige metoder omfatter:
- Brug af pinoldokstøtte
- Anvendelse af stabile pauser
- Segmentskæring
- Reduktion af udhængslængden
Disse metoder forbedrer bearbejdningsstabiliteten.
Temperaturændringer påvirker bearbejdningsdimensioner
Der genereres kontinuerlig varme under drejeoperationer. Hvis temperaturreguleringen bliver ustabil, opstår der termisk deformation i både emnet og maskinstrukturen, hvilket påvirker bearbejdningsdimensionerne. Denne indflydelse bliver endnu mere tydelig under højhastighedsbearbejdning og langtidsbearbejdning.
Kontroller skærevarme
Når temperaturen i skærezonen bliver for høj, udvider emnet sig let.
Dette kan forårsage:
- Overdimensionerede bearbejdningsdimensioner
- Dimensionsændring efter afkøling
- Overflademisfarvning
- Reduceret bearbejdningsnøjagtighed
Termisk påvirkning er mere tydelig under højhastighedsbearbejdning.
Oprethold stabil køling
Kølevæske reducerer ikke kun temperaturen, men mindsker også friktion.
Almindelige metoder omfatter:
- Øget kølevæskestrømningshastighed
- Justering af sprøjteposition
- Brug af højtrykskøling
- Opretholdelse af kontinuerlig køling
Stabil køling hjælper med at opretholde dimensionsmæssig ensartethed.
Oprethold en stabil maskinopvarmning
Når maskinen startes første gang, ændres spindel- og føringsskinnetemperaturerne gradvist, hvilket forårsager udsving i bearbejdningsnøjagtigheden. Korrekt opvarmning af maskinen før bearbejdning giver udstyret mulighed for at komme ind i en stabil driftstilstand, hvilket reducerer termisk drift og forbedrer præcisionsbearbejdningens stabilitet.
Forbedring af drejepræcision kræver langvarig stabilitet
Forbedring af drejebearbejdningsnøjagtigheden afhænger ikke af en enkelt justering. I stedet skal udstyrets tilstand, værktøj, procesindstillinger og driftsstabilitet forblive konsistente over tid. Under bearbejdning bør dimensionsvariationer og overfladetilstand overvåges kontinuerligt, mens skæreparametre og værktøjstilstand bør justeres i tide. For højpræcisionskomponenter er stabile bearbejdningsstandarder og inspektionsprocedurer også nødvendige for at reducere menneskerelaterede udsving.
I takt med at CNC-bearbejdningsteknologien fortsætter med at forbedres, kan moderne drejeudstyr opnå stadig højere præcisionsniveauer. Maskinens kapacitet kan dog kun udnyttes fuldt ud, når den kombineres med korrekte bearbejdningsprocesser.
















