
Sensorbeslag, instrumenthuse, tætningsforbindelser og trykbærende dele, der anvendes i olie- og gasdetektionsudstyr, har forskellige krav til materialer, dimensionsnøjagtighed og strukturel pålidelighed. Afvigelser i bearbejdningen kan påvirke udstyrets samling, tætningsydelse og detektionsstabilitet. Der bør udvikles en produktionsplan baseret på deltegninger og driftsforhold med passende ordninger for materialevalg, CNC-bearbejdning, overfladebehandling og kvalitetsinspektion for at sikre, at komponenterne opfylder anvendelses- og leveringskravene.
Vigtige produktionsudfordringer for højpræcisionskomponenter til olie- og gasdetektion
Komponenter til olie- og gasdetektion varierer i struktur og driftsmiljø. Før bearbejdning skal producenter identificere kritiske dimensioner, materialebegrænsninger og sikkerhedskrav.
Præcisionsstrukturer og sikker komponenttilpasning
Hulplaceringer, monteringsflader og forbindelsesstrukturer påvirker direkte udstyrets samling. Følgende områder kræver særlig opmærksomhed.
- Kontrol af kritiske dimensioner: Monteringshuller til sensorer, placeringsriller og tilslutningshuller skal overholde de tolerancer, der er angivet i tegningerne, for at sikre nøjagtig komponentinstallation.
- Tætnings- og forbindelsesstrukturer: Tætningsriller, gevindhuller og kontaktflader skal opfylde krav til dimension og overfladekvalitet for at reducere forbindelsesfejl.
- Kompatibilitet med farlige miljøer: For særlige konstruktioner, såsom flammesikre samlinger, skal dimensioner og overfladeforhold kontrolleres i henhold til designkravene for at opfylde gældende sikkerhedsspecifikationer.
En tydelig definition af strukturelle krav og tolerancekrav før bearbejdning hjælper med at reducere samlingsafvigelser og sikrer, at kritiske funktioner opfylder designspecifikationerne.
Materialevalg og korrosionsbestandighed
Materialevalg bør tage højde for medie, temperatur, tryk og komponentanvendelse, samtidig med at der afbalanceres bearbejdelighed og servicekrav.
- Aluminiumlegeringer: Disse kan bruges til visse monteringsbaser, beslag og huse. Deres styrke, korrosionsbestandighed og egnethed til driftsmiljøet skal verificeres.
- Rustfrit stål og andre ståltyper: Disse materialer kan bruges til forbindelsesstykker og trykbærende komponenter. Til anvendelser, der involverer specielle medier såsom hydrogensulfid, skal materialets tilstand, hårdhed og modstandsdygtighed over for miljømæssige revner også vurderes.
- Tekniske plastmaterialer: Disse kan bruges til visse isolerings- eller hjælpepositioneringskomponenter, forudsat at de opfylder de krævede krav til temperaturbestandighed, kemisk kompatibilitet og bæreevne.
Valg af materialer i henhold til de faktiske driftsforhold hjælper med at reducere risikoen for uforenelighed mellem materialeegenskaber og driftsmiljøet.
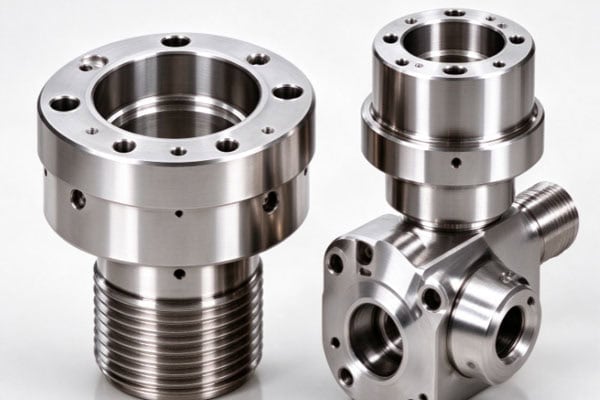
CNC-bearbejdningsprocesser og præcisionskontrol
Bearbejdningsprocesser bør planlægges i henhold til komponentgeometri og nøjagtighedskrav, med særlig vægt på dimensionsafvigelser, bearbejdningsdeformation og virkningerne af overfladebehandling.
Kontrol af bearbejdningsfejl og kritiske dimensioner
Passende bearbejdningssekvenser, emneholdermetoder og valg af datum hjælper med at forbedre processtabiliteten. Grov- og sletbearbejdning bør arrangeres i henhold til komponentgeometrien med fokus på, hvordan tidligere operationer påvirker de endelige dimensioner. Monteringsflader, herunder monteringsflader, tætningsspor og præcisionshuller, kræver fokuseret bearbejdning og inspektion for at sikre dimensions- og positionsnøjagtighed. Tyndvæggede huse og slanke dele kræver også passende fastspændingsmetoder og bearbejdningssekvenser for at reducere deformation.
Koordinering af overfladebehandling med funktionelle krav
Overfladebehandling skal afbalancere beskyttende ydeevne, dimensionsændringer og monteringskrav.
- Tilpasning af behandlingsprocessen: Vælg en passende behandlingsmetode baseret på substratet og driftsmiljøet for at undgå uforenelighed mellem materiale og proces.
- Beskyttelse af sammenkoblingsområder: Definer behandlingsomfanget for præcisionshuller, gevind og tætningsflader for at minimere dets indvirkning på komponenttilpasning.
- Genkontrol af kritiske dimensioner: Genkontrol af funktioner, der kan blive påvirket af overfladebehandling, for at bekræfte overholdelse af tegningskravene.
Planlægning af overfladebehandling og efterfølgende inspektion på forhånd hjælper med at opretholde både beskyttelsesegenskaber og monteringsnøjagtighed.
Kvalitetsinspektion af olie- og gasdetektionskomponenter
Inspektionspunkter bør bestemmes i henhold til komponentfunktion, tegningskrav og driftsrisici med fokus på dimensioner, strukturelle egenskaber og specificerede funktionelle kriterier.
Definition af dimensionelle og funktionelle inspektionspunkter
Forskellige komponenter kræver forskellige inspektionsprioriteter. Kontroller bør skræddersys til deres tilsigtede anvendelse.
| Komponenttype | Vigtige inspektionspunkter | Inspektionsformål |
| Sensormonteringsbase | Monteringshuller, hulpositioner og positioneringsflader | Sørg for nøjagtig installation |
| Detektionsudstyrshus | Samlede dimensioner og grænsefladepositioner | Opfyld monteringskravene |
| Tætningsstik | Tætning af riller, gevind og kontaktflader | Bekræft forbindelseskrav |
| Trykbærende komponent | Kritiske dimensioner og påkrævet trykprøvning | Bekræft trykrelaterede krav |
| Særlig sikkerhedsstruktur | Fugedimensioner og overfladeforhold | Bekræft overholdelse af designkrav |
Inspektionspunkter bør svare til komponentfunktioner for at forhindre, at kritiske krav overses, eller at unødvendige test udføres.
Arrangering af særlig verifikation baseret på risiko
Komponenter, der involverer trykbelastninger, specielle medier eller sikkerhedsrelaterede strukturer, kræver yderligere kontrol i henhold til designdokumentation og kundens krav. Trykprøvning bør udføres på komponenter, der er specifikt designet til testning, for at verificere overholdelse af de gældende krav. Ikke-destruktive testmetoder bør vælges i henhold til materiale-, struktur- og projektkrav for at undersøge specificerede områder for defekter. Materialeoplysninger, dimensionsinspektionsresultater og specielle testregistre bør opbevares med henblik på leveringsverifikation og sporbarhed.
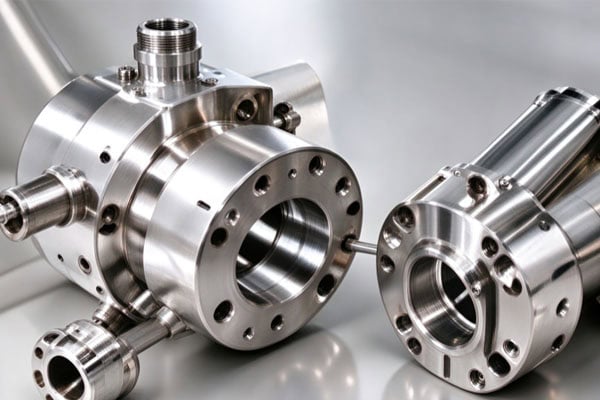
Sådan vælger du en leverandør af CNC-bearbejdningskomponenter til olie- og gasdetektion
Når du vælger en leverandør, skal du overveje dennes præcisionsbearbejdningskapaciteter, erfaring med specialstrukturer og evne til at understøtte kvalitetsinspektion.
Evaluering af bearbejdnings- og inspektionskapaciteter
Leverandøren skal have produktionskapaciteter, der er tilpasset komponenternes præcisionskrav og strukturelle kompleksitet.
- Præcisionsbearbejdningskapacitet: Bekræft, at leverandøren kan kontrollere kritiske dimensioner, hulpositioner og kontaktflader.
- Materiale- og proceskompatibilitet: Kontroller, om leverandøren kan justere bearbejdningsparametre og processer i henhold til materialeegenskaber.
- Support til specialinspektion: Bekræft de nødvendige inspektionspunkter, implementeringsmetoder og leveringsaftaler for rapporter.
Evaluering af produktions- og inspektionskapaciteter hjælper med at afgøre, om en leverandør kan opfylde projektets krav.
Bekræftelse af tegninger og godkendelseskrav på forhånd
Teknisk dokumentation, driftsbetingelser og leveringskrav bør afklares før bearbejdning for at reducere kommunikationsfejl.
- Levering af komplet teknisk dokumentation: Levering af deltegninger, materialekrav, tolerancer og beskrivelser af kritiske funktioner.
- Definition af driftsforhold: Angiv medie-, temperatur-, tryk- og farlige miljøforhold for at understøtte procesplanlægning.
- Aftale om leveringskrav: Bekræft de nødvendige inspektionsrapporter, materialeoplysninger og særlige verifikationsregistre.
Fastlæggelse af tekniske krav og acceptkriterier på forhånd hjælper med at reducere omarbejde og gør leveringsinspektion mere effektiv.
Fremstilling af højpræcisionskomponenter til olie- og gasdetektion kræver koordineret materialevalg, bearbejdningsprocesser og kvalitetsverifikation baseret på hver enkelt dels tilsigtede anvendelse. Virksomheder bør definere kritiske dimensioner, særlige strukturelle krav og acceptkriterier før produktion for at sikre, at de færdige komponenter opfylder driftskravene. TiRapid leverer præcisions-CNC-bearbejdningstjenester skræddersyet til kundens tegninger, materialer og projektkrav og hjælper kunder med at planlægge fremstillingen af olie- og gasdetektionskomponenter.
















