
Elektronisk monteringsudstyr indeholder et stort antal ikke-standardiserede dele i forskellige størrelser. PCB-positionering, emnefastspænding, modulinstallation og præcisionsbevægelse kræver alle forskellige strukturelle designs. For udstyrsproducenter er det ofte monteringsydelsen af bearbejdede dele, samt om materialevalg, overfladebehandling og leveringsplaner opfylder projektets krav, der virkelig påvirker projektets fremskridt. CNC-bearbejdning kan fleksibelt fremstille komplekse dele baseret på 2D-tegninger og 3D-modeller, hvilket gør det velegnet til forskellige dele, der anvendes i udvikling og produktion af elektronisk monteringsudstyr.
Hvilke dele til elektronisk monteringsudstyr er egnede til CNC-bearbejdning?
Elektronisk monteringsudstyr indeholder mange typer ikke-standardiserede dele. Ved køb fokuserer kunderne normalt på bearbejdningsnøjagtighed, materialekompatibilitet og faktisk monteringsydelse. Dele med komplekse strukturer og ofte skiftende dimensioner er særligt velegnede til CNC-bearbejdning.
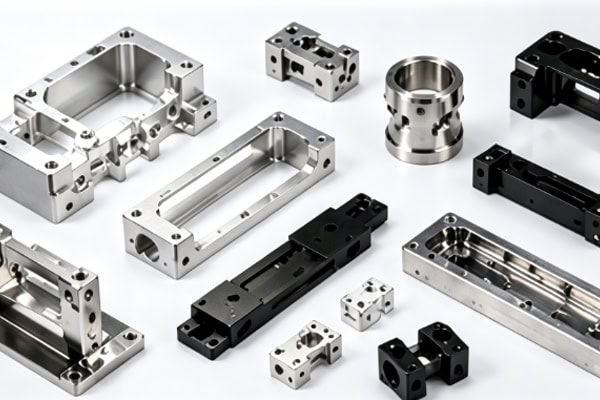
Monteringsbaser og præcisionsstrukturdele
Udstyrsbaser, forbindelsesplader og modulmonteringsbaser skal opretholde stabile installationsforhold. Under bearbejdning omfatter nøglefaktorer hulpositioner, planhed og samlede dimensioner.
- Monteringssokler til udstyr kræver præcise monteringshuller og positioneringsflader for at lette installationen af motorer, styreskinner og moduler.
- Forbindelsesplader kan tilpasses i henhold til udstyrsområdet, inklusive hulpositioner og konturer, hvilket reducerer ændringer under montering.
- Sensorbeslag skal kontrollere installationspositionen for at forhindre sensorkomponenter i at forskyde sig.
Stabil bearbejdning af strukturelle dele kan reducere justeringsarbejdet under den samlede montering af udstyret.
PCB-beslag og præcisionspositioneringsdele
PCB-positionering, fastspænding og transportprocesser bruger mange ikke-standardiserede dele. Disse dele er relativt følsomme over for dimensioner og materialevalg.
- PCB-positioneringsblokke skal have nøjagtige positioneringsdimensioner og korrekt pasform.
- Fikseringsplader skal opretholde nøjagtig hulafstand og referencepositioner.
- Styrekomponenterne skal være af passende materialer og have slidstyrke i henhold til bevægelsesmetoden.
Korrekt strukturelt design kan forbedre emnepositioneringens stabilitet og gøre senere vedligeholdelse og omstillinger nemmere.
ESD-relaterede ikke-metalliske dele
For ikke-metalliske dele, der er i direkte kontakt med printplader eller elektroniske komponenter, skal materialerne vælges i henhold til ESD-kravene i det elektroniske monteringsmiljø.
| Deltype | Fælles materialer | CNC-bearbejdning og fremstillingsovervejelser |
| Monteringsbase for udstyr | Aluminiumslegering, stål | Hulposition, fladhed, strukturel stivhed |
| PCB-positioneringsarmatur | Aluminiumlegering, ledende POM, statisk-dissipativ teknisk plast | Placeringsdimensioner, pasform, ESD-krav |
| Sensorbeslag | Aluminiumslegering, rustfrit stål | Monteringshulsposition, dimensionsstabilitet |
| Præcisionsføringskomponent | Stål, rustfrit stål, ledende POM | Frigang, slidstyrke, materialeegenskaber |
| Modulforbindelsesplade | Aluminiumslegering, stål | Hulafstand, fladhed, installationsnøjagtighed |
| Vakuummonteringskomponent | Aluminiumlegering, rustfrit stål, teknisk plast | Hulposition, tætningsflade, overfladekvalitet |
Forskellige anvendelser kræver passende materialer og bearbejdningsløsninger for at afbalancere præcision, levetid og udstyrets driftskrav.
Hvordan kan dele til elektronisk monteringsudstyr opretholde produktionsnøjagtighed?
Flere mekanismer i elektronisk samleudstyr skal arbejde sammen. En afvigelse i én positioneringsdimension kan påvirke printpladernes transport-, fastspændings- eller inspektionspositioner. Kvalitetskontrol skal dække hele fremstillingsprocessen.
Kontrollér bearbejdningsmuligheden under tegnefasen
Før produktion skal de vigtigste dimensioner og bearbejdningskrav på tegningerne gennemgås i henhold til den faktiske delstruktur.
- Bekræft kritiske tolerancer og skeln mellem generelle dimensioner og samlingskritiske dimensioner.
- Kontroller tyndvæggede, dybe hulrums- og småhulsstrukturer for at vurdere bearbejdningsvanskeligheden på forhånd.
- Bekræft referencerelationer for at undgå at have flere kritiske dimensioner uden en fælles positionsreference.
Tidlig håndtering af strukturelle problemer kan reducere gentagne ændringer under bearbejdning.
Vælg CNC-processer i henhold til delstrukturen
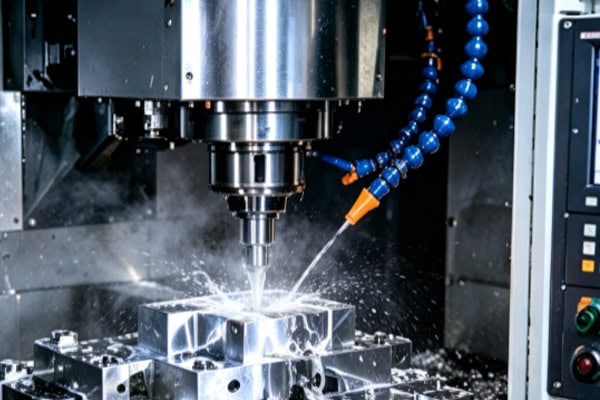
Forskellige dele kræver forskellige bearbejdningsmetoder. Standard monteringsplader og positioneringsdele kan bruge 3-akset bearbejdning, mens komplekse flersidede dele kan bruge 4-akset eller 5-akset bearbejdning. Akseltypedele kan kombineres med drejeprocesser. For præcisionsfiksturer bør grovbearbejdning, semi-sletbearbejdning og sletbearbejdning også arrangeres korrekt for at reducere dimensionsændringer forårsaget af materialespænding og gentagen fastspænding. En passende procesplan kan afbalancere bearbejdningseffektivitet og dimensionsstabilitet.
Undersøg kritiske dimensioner og samlingsforhold
Efter bearbejdning kræves dimensionsinspektion for at bekræfte, om delene opfylder tegnings- og monteringskravene, med særlig vægt på hulpositioner, planhed og kritiske tilpasningsdimensioner.
- Kontrollér huldiameter og hulafstand: Bekræft, at kritiske dimensioner, såsom monteringshuller og positioneringshuller, opfylder tegningskravene.
- Kontrollér geometriske tolerancer: Inspicer planhed, vinkelrethed, koncentricitet og andre elementer i henhold til emnets anvendelse.
- Udfør præcisionsmåling: Dele med højere nøjagtighedskrav kan inspiceres ved hjælp af udstyr som f.eks. CMM'er.
- Opbevar inspektionsregistre: Registrer kritiske dimensionsresultater for at identificere unormalheder og understøtte senere sporbarhed af kvalitet.
Inspektion af kritiske dimensioner kan identificere problemer før den samlede montering af udstyret og reducere behovet for omarbejde på stedet.
Hvorfor skal dele af elektronisk monteringsudstyr overfladebehandles?
CNC-bearbejdning betyder ikke, at dele af aluminiumslegering altid kan bruges direkte i udstyr. Overfladebehandling påvirker hårdhed, slidstyrke, korrosionsbestandighed og udseende, mens den valgte proces også skal matche de faktiske krav i det elektroniske monteringsmiljø.
Dele af aluminiumslegering, der almindeligvis anvendes i anodisering
Monteringsbaser, tilslutningsplader og armaturbaser af aluminiumslegering kan behandles med passende overfladebehandlinger i henhold til deres driftsmiljø.
- Forbedret slidstyrke: Velegnet til dele, der udsættes for hyppig kontakt og brug.
- Forbedret korrosionsbestandighed: Reducer påvirkningen af fugt og lignende miljøfaktorer på aluminiumslegeringsoverflader.
- Forbedre udseendet: Skab en mere ensartet overfladefinish.
- Anvend specialbehandling på specifikke områder: Hårdanodisering kan overvejes til områder med høj friktion, mens områder, der kræver elektrisk ledningsevne, kræver en passende proces baseret på udstyrets krav.
Overfladebehandling bør vælges i henhold til anvendelsen af hver del i stedet for at anvende den samme proces på alle aluminiumslegeringsdele.
Præcisionsdele skal overveje dimensionsændringer efter behandling
Overfladebehandlinger som anodisering skaber et filmlag med en vis tykkelse. For dele, der kræver præcisionspasning, skal bearbejdningstolerancer og overfladebehandling koordineres.
- Præcisionshuller skal tage højde for effekten af belægningstykkelsen på dimensionerne på forhånd.
- Glideflader skal reservere en passende bearbejdningstolerance i henhold til den faktiske frigang.
- Gevindområder skal tages i betragtning ved belægningstykkelsen, når bearbejdningsmetoden bestemmes.
Koordinering af bearbejdning og overfladebehandling på forhånd kan forhindre monteringsvanskeligheder efter færdiggørelse.
Renlighed er også vigtig i elektroniske monteringsmiljøer
Produktionsmiljøer for elektronisk udstyr er følsomme over for partikler, snavs og overfladekontaminering. Efter bearbejdning og overfladebehandling skal delene rengøres og inspiceres i henhold til udstyrets driftsmiljø. Især printkortbeslag og præcisionstransportkomponenter bør kontrolleres for grater, resterende skærevæske og overfladepartikler for at forhindre, at de påvirker samlingen af elektroniske komponenter, efter de er kommet ind i udstyret. Korrekt rengøring gør det muligt for delene bedre at opfylde driftskravene for elektronisk samleudstyr.
Hvordan vælger man en leverandør af CNC-bearbejdning til elektronisk monteringsudstyr?
Når man køber dele til elektronisk monteringsudstyr, er det ikke nok blot at sammenligne priser på bearbejdning for at afgøre, om en leverandør er egnet. Materialekapaciteter, processer, overfladebehandling, inspektion og batchleveringsmuligheder bør også tages i betragtning.
Evaluer ingeniør- og bearbejdningskapaciteter
Leverandøren skal være i stand til at håndtere dele med forskellige strukturer, materialer og præcisionskrav, samtidig med at der tilbydes et vist niveau af teknisk optimering.
- Bekræft 3-akset, 4-akset og 5-akset bearbejdningskapacitet for at opfylde komplekse strukturelle fremstillingskrav.
- Kontroller bearbejdningskapaciteten for aluminiumlegeringer, rustfrit stål, stål og tekniske plasttyper.
- Bekræft om specialmaterialer såsom ledende POM understøttes.
- Tjek DFM-tjenester for at identificere strukturelle og bearbejdningsmæssige risici på forhånd.
Stærkere tekniske kompetencer kan gøre tidlig kommunikation og efterfølgende ændringer mere effektive.
Evaluer overfladebehandling og inspektionsstøtte
Dele til elektronisk monteringsudstyr kræver ofte CNC-bearbejdning for at blive koordineret med anodisering, hårdanodisering og andre processer, samt kritisk dimensionsinspektion. Under indkøb er det vigtigt at bekræfte, om leverandøren kan koordinere bearbejdning og overfladebehandling i henhold til tegningskrav og inspicere kritiske dimensioner. Jævn koordinering mellem bearbejdning, overfladebehandling og inspektion kan reducere gentagne overførsler mellem forskellige leverandører.
Tjek om leverandøren kan understøtte prototyper gennem masseproduktion
Elektronisk samleudstyr gennemgår normalt designvalidering, produktion i små serier og fuld produktion. Hvis en leverandør løbende kan understøtte forskellige produktionstrin, kan det reducere den tid, det tager at bekræfte materialer, processer og kvalitetskrav. Stabile leveringsmuligheder kan også hjælpe med at få F&U-modifikationer hurtigere i produktion og lette efterfølgende batchindkøb.
Når man vælger en leverandør af dele til elektronisk monteringsudstyr, er det vigtigt at evaluere bearbejdningsudstyr, kvalitetsinspektion, overfladebehandling og leveringsmuligheder. TiRapid leverer præcisions-CNC-bearbejdning, 5-akset bearbejdning og DFM-tjenester til at understøtte elektroniske udstyrsdele fra prototyper til batchproduktion. En stabil fremstillingsproces kan også hjælpe virksomheder med at reducere monterings- og fejlfindingstiden og forbedre projektudførelseseffektiviteten.















