
Som en kerneproces i moderne mekanisk fremstilling bærer CNC-drejning hovedansvaret for at producere højpræcisionsaksler, skiver og komplekse roterende komponenter. Med stadig strengere tolerancekrav på tværs af luftfarts-, medicinsk udstyrs- og ny energikøretøjsindustrien er det afgørende at mestre systematisk skæreparameterkonfiguration, valg af værktøjsgeometri og udfordrende emnebearbejdningskontrolteknikker for at øge effektiviteten, forbedre kvaliteten og reducere de samlede produktionsomkostninger pr. enhed.
Parametermatchning og effektivitetsoptimering af kerneskæring
Den videnskabelige justering af de tre skæreelementer – skærehastighed (Vc), tilspændingshastighed (f) og spåndybde (ap) – bestemmer direkte bearbejdningseffektiviteten, overfladeruhed og værktøjslevetid. For høje parametre kan føre til alvorlig værktøjsslid, hvorimod konservative parametre forlænger cyklustiderne for enkeltstykker betydeligt.
Den afgørende indflydelse af skærehastighed (Vc) på skærevarme og værktøjslevetid
Kontrol af skærehastighed er den mest direkte tekniske metode til at afbalancere emneoverfladebearbejdningskvaliteten med værktøjets holdbarhed. Implementering af målrettet skærehastighedstilpasning i henhold til forskellige materialeegenskaber muliggør maksimal bearbejdningseffektivitet og minimerede værktøjsslidomkostninger:
- Aluminiumlegeringer (f.eks. 6061-T6): Det anbefalede skærehastighedsområde er indstillet mellem 300 og 800 m/min, hvilket kan øges yderligere til over 1000 m/min i kombination med højtrykskølevæske. En passende høj skærehastighed reducerer bearbejdningscyklussen for enkeltstykker betydeligt.
- Rustfrit stål (f.eks. 316L): Den anbefalede skærehastighed reduceres til 120-180 m/min for at håndtere varmeakkumulering og forlænge værktøjsbelægningens aktive levetid. Kontrol af skærehastigheden reducerer effektivt risikoen for tidligt værktøjsbrud forårsaget af deformationshærdning.
- Titanlegeringer (f.eks. TC4 / Ti-6Al-4V): Den anbefalede skærehastighed er strengt begrænset til 40-80 m/min for at forhindre kemiske affinitetsinteraktioner mellem titanium og værktøjsmaterialer ved forhøjede temperaturer. Kombinationen af lave skærehastigheder med højflow-kølevæske er den kritiske faktor for at sikre processikkerhed ved drejning i titanlegeringer.
Videnskabelig konfiguration af skærehastighed fungerer som den primære forsvarslinje mod varmeakkumulering under skærearbejde og skal finjusteres dynamisk baseret på emnematerialets varmeledningsevne.
Matematisk udledning og kontrol af tilspændingshastighed (f) og teoretisk overfladeruhed (Ra)
Fremføringshastigheden dikterer tværsnitsarealet af den genererede chip pr. tidsenhed og fungerer som den nøgleparameter, der direkte styrer overfladeteksturdybden. Den teoretiske formel for overfladeruhed er udledt som følger: Rz ≈ (f² / (8 · rε)) × 1000 (μm)
I den faktiske drejeproduktion bruger grovbearbejdning typisk en større hjørneradius (såsom rε = 0.8 mm eller 1.2 mm) for at modstå slagbelastninger, med en tilspændingshastighed indstillet mellem 0.25 og 0.45 mm/omdr. Til sletbearbejdning, der sigter mod at opnå spejlblanke overflader på Ra 0.8 eller Ra 0.4, kræves en mindre tilspændingshastighed (0.05-0.12 mm/omdr) kombineret med skarpe spånvinkler og højpræcisionsbueskær. Ved præcist at matche tilspændingshastigheden med skærhjørneradius kan spåntagningshastighederne maksimeres, samtidig med at strenge overfladekvalitetsstandarder opretholdes.
Valg af drejeværktøjsgeometri og slidanalyse
Værktøjsgeometriparametre fungerer som de grundlæggende variabler, der regulerer skærekraftfordeling, spånbrydningsretning og bearbejdningsstabilitet. Nøjagtig tilpasning af skærgeometrien i henhold til varierende materialetrækstyrker og skæreegenskaber reducerer vibrationer og afskalning af kant væsentligt.
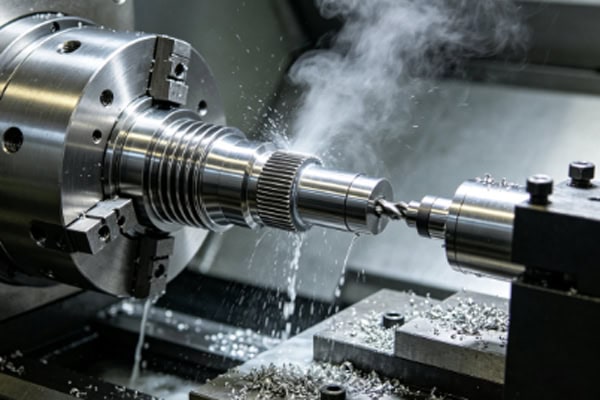
Kraftfordeling mellem hældningsvinkel og føringvinkel
Kombinationen af værktøjets hældningsvinkel og forspringningsvinkel danner det tredimensionelle kraftlayout i skæreoperationer, hvilket direkte påvirker varmeafledningsforholdene ved værktøjsspidsen og emnets tøjningsdeformation:
Den positive eller negative karakter af spånvinklen bestemmer direkte, om processen er "forskydnings-" eller "ekstrudering". Positive spånværktøjer har skarpe skærekanter, lav skærekraft og minimal varmeudvikling, hvilket gør dem velegnede til tyndvæggede dele og blødmetalbearbejdning. Negative spånværktøjer tilbyder høj skærstyrke og slagfasthed, ideelt til hård drejning og afbrudt skæring.
Justering af forvinkelen ændrer forholdet mellem skæretykkelse og skærebredde. Et 93° forvinkelværktøj genererer større aksialkraft og mindre radialkraft, hvilket gør det yderst velegnet til drejning af slanke skafter for at reducere emnets bøjningsafbøjning. Omvendt fordeler et 45° forvinkelværktøj skærekræfterne over en længere kant og øger varmeafledningsområdet, hvilket forlænger værktøjets levetid betydeligt. En passende afbalancering af spånvinkel og forvinkel danner grundlaget for etablering af et skæresystem med høj stivhed.
Identifikation af værktøjsslidmønstre og målrettede løsninger
Skæreværktøjer udsættes for højt tryk, ekstreme temperaturer og kraftig friktion under bearbejdning. Nøjagtig identifikation af slidmønstre er afgørende for at opretholde stabilitet i batchproduktionen:
- Flankeslid: Primært forårsaget af friktion, hvilket repræsenterer normalt fysisk slid. Værktøjsudskiftning er obligatorisk, når VB-værdien når 0.3 mm for at forhindre dimensionel ude af tolerance. Regelmæssig overvågning af væksten af flankeslid er den centrale foranstaltning for at opretholde batchens dimensionsstabilitet.
- Kraterslid: Forårsaget af termisk diffusion, der skaber en fordybning på spånfladen, hvilket ofte ses ved bearbejdning af hurtigstål. Dette kan løses ved at vælge hårdmetal- eller CBN-værktøjer med TiC- eller TiCN-belægninger. Opgradering af belægningsmaterialer svækker kemiske bindingstendenser på spånfladen betydeligt.
- Kærvslid: Lokale skader forårsaget af emnets hærdede overfladelag, der påvirker værktøjets skærlinje. Det anbefales at bruge bearbejdningsmetoder med variabel spåndybde eller ændre forspringsvinklen for at sprede slidpunkter. Opløsning af lokale spændingspunkter forhindrer effektivt pludselig og for tidlig afskalning af skærkanten.
Etablering af omfattende kriterier for evaluering af værktøjsslid, suppleret med automatiserede mekanismer til styring af værktøjslevetid, forhindrer effektivt, at defekte værktøjer forringer emnets overfladeintegritet.
Udfordrende løsninger til drejning af roterende komponenter
I værkstedspraksis repræsenterer bearbejdning af tyndvæggede komponenter, slanke aksler og materialer med høj hårdhed en klassisk kategori med høj vanskelighed, der er meget udsat for vibrationer, termisk deformation og dimensioner uden for tolerancen.
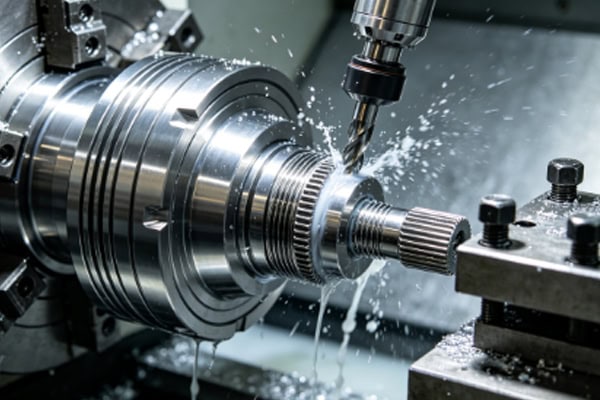
Deformationskontrol og innovation af fiksturer til tyndvæggede cylindriske komponenter
Tyndvæggede komponenter lider af dårlig strukturel stivhed. Under den dobbelte påvirkning af klemme- og skærekræfter er de tilbøjelige til rundhedsfejl og klokkeformede defekter. Løsninger skal omfatte både klemmeteknikker og spændingsudligning:
Anvendelse af bløde, tærteformede kæber langs hele omkredsen giver 360-graders omslutning, hvilket drastisk reducerer fastspændingsdeformation sammenlignet med traditionelle 3-punkts kontakt-standardspændekæber. Fyldning af emnets indre med ekspansionsmuffer eller legeringer med lavt smeltepunkt øger den strukturelle stivhed. Udførelse af spændingsaflastningsprocedurer mellem skrub- og sletbearbejdning, samtidig med at der efterlades et tolerance på 0.1-0.2 mm til sletbearbejdning ved høje skærehastigheder og lave tilspændingshastigheder, forhindrer varmeophobning i at forårsage geometrisk forvrængning. Systematisk optimering af fastspændingstrykfordeling og spændingsaflastningsrutiner tilbyder en grundlæggende løsning på udfordringer med deformation af tyndvæggede komponenter.
Vibrationsdæmpning og følgestøtte ved bearbejdning af slanke aksler, det væsentlige
Når forholdet mellem længde og diameter (L/D) for et emne overstiger 20, klassificeres det som en slank aksel. Slanke aksler er meget modtagelige for bøjningsvibrationer under skærekræfter og egenvægt, hvilket forårsager koniske eller tøndeformede dimensioner:
Brug af en medløberstøtte eller centerstøtte giver afgørende midtspændsstøtte og opretholder stivheden ved skærepunktet. Ved at anvende omvendte skæremetoder (hvor værktøjet fremføres fra hoveddokken mod pinoldokken) holdes emnet under spænding i stedet for kompression, hvilket fysisk eliminerer bucklingdeformation. Valg af et positivt hældningsskær med en 93° forvinkel minimerer radiale skærekræfter, der skubber emnet væk. Mangefacetteret optimering af hjælpestøtter og skærekraftvektorer bryder gennem geometriske grænseflaskehalse i bearbejdning af slanke skafter.
Fejlfinding og standardprocedurer for kvalitetsfejl ved CNC-drejning
Etablering af strenge kvalitetsovervågnings- og fejlfindingsprotokoller garanterer ensartede produktudbytter og stabilitet i CPK-indekset under masseproduktion.
| Almindelig kvalitetsfejl | Hovedårsagen | Strategi for procesinspektion og justering
|
| Dimensionel ustabilitet / drift | Termisk deformation af maskinen, kraftigt værktøjsslid, utilstrækkelig spændekraft | Forvarm maskinværktøjet, aktivér automatisk levetidskompensation, overvåg pneumatisk/hydraulisk spændetryk |
| Overfladevibrationsmærker | Utilstrækkelig systemstivhed, for stor hjørneradius, spindelhastighedsresonans | Reducer hjørneradius, brug spindelhastighedsvariation (SSV) til at bryde resonans, tilføj ekstra hvilestøtte |
| Spånindpakning og overfladeafskrabning | Uoverensstemmende spånbrydergeometri, utilstrækkelig spåndybde, utilstrækkeligt kølevæsketryk | Skift til højeffektiv spånbrydergeometri, øg spåndybden ud over brydertærsklen, implementer højtrykskølevæske |
| Rundhed / Koncentricitet uden for tolerance | Spændingsudløb i patronkæben, intern spændingsudligning i emnet, spindelaksialt slør | Udbor regelmæssigt bløde kæber, tilføj spændingsaflastende udglødningsprocesser, inspicer og kalibrer spindelkast med måleur. |
Definition af standard driftsprocedurer (SOP) eliminerer effektivt operatørfejl. Værktøjsoverhæng skal minimeres før drift. Inspektion af første produkt kræver verifikation med en fulddimensionel koordinatmålemaskine (CMM) eller optisk projektor. Under masseproduktion overvåger automatiske procesmålingssystemer (såsom Renishaw-målingssystemer) dimensionsændringer i realtid og udfører rettidige værktøjsradius- og længdeforskydninger for at garantere præcisionskonsistens i hele produktionscyklussen.
















