
Kommunikationsudstyr omfatter typisk præcisionskomponenter såsom kabinetter, RF-hulrum, afskærmningsdele, stik, termiske strukturer og monteringsbeslag. Disse produkter skal opfylde kravene til modulinstallation og signaltransmission, samtidig med at de skal tage højde for varmeafledning, elektromagnetisk afskærmning, dimensionstolerancer og langsigtet driftsstabilitet. For udstyrs-F&U- og indkøbsteams skal leverandørerne tilbyde hurtig prototyping, validering af små serier, stabil masseproduktion og sporbarhed af kvalitet. CNC-præcisionsbearbejdning kan fremstille komplekse kommunikationsudstyrskomponenter baseret på 2D-tegninger og 3D-modeller, hvilket giver en fleksibel fremstillingsmetode fra produktudvikling til masseproduktion.
Hvad er kernekravene til CNC-præcisionsbearbejdning af kommunikationsudstyr?
Komponenter i kommunikationsudstyr varierer betydeligt i struktur og funktion. Bearbejdningsløsninger skal planlægges omkring dimensionsnøjagtighed, varmeafledning, afskærmning og monteringsforhold.
Dimensionsnøjagtighed påvirker direkte modulmontering
Kommunikationsudstyr indeholder typisk printkort, stik, RF-moduler og termiske komponenter. Deres monteringshuller, placeringsstrukturer og sammenkoblingsdimensioner skal opretholde præcise rumlige forhold.
- Kabinetter, monteringsplader og beslag kræver kontrolleret hulafstand, planhed og kritiske placeringsmål.
- Områder for montering af stik kræver stabile hulpositioner og grænsefladedimensioner.
- Når flere moduler samles, skal afstanden mellem komponenterne også kontrolleres.
Stabil dimensionsnøjagtighed kan reducere montering på stedet og gentagen fejlfinding, hvilket hjælper komponenter fra forskellige batcher med at opretholde god monteringskonsistens.
Termiske strukturer skal afbalancere bearbejdningsnøjagtighed
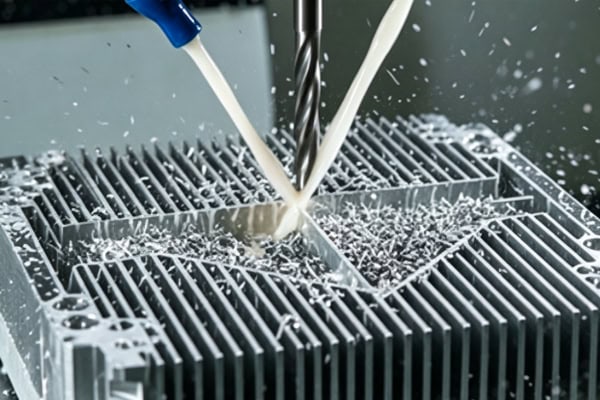
Højtydende kommunikationsudstyr genererer betydelig varme under drift. Bearbejdningskvaliteten af køleplader, termiske bundplader og kølestrukturer påvirker varmeoverførslen.
- Den varmeafledende basisoverflade skal opretholde god planhed og overfladekvalitet.
- Kølepladeribber, riller og kølekanaler skal bearbejdes i henhold til designmålene.
- Det termiske kontaktområde, der svarer til chips eller effektmoduler, kræver kontrolleret fladhed og overfladeruhed for at sikre effektiv varmeoverførsel, efter at det termiske grænseflademateriale (TIM) er påført.
En god termisk kontaktflade hjælper udstyret med at opretholde en rimelig driftstemperatur og reducerer risici for varmeafledning forårsaget af monteringsafvigelser.
RF-strukturer og afskærmningsdele kræver opmærksomhed på detaljer
Hulrum, afskærmningsdæksler og ledende strukturer i RF-kommunikationsudstyr er følsomme over for dimensioner, overfladeforhold og monteringsafstande. CNC-bearbejdning kan producere komplekse hulrum, trin, huller, gevind og tætnings- eller kontaktstrukturer, hvilket gør den velegnet til tilpassede RF-komponenter.
| Kommunikationsudstyrskomponent | Fælles materialer | Fokus på CNC-bearbejdning |
| RF-hulrum | Aluminiumlegeringer, kobberlegeringer osv. | Indvendige hulrum, hulpositioner, kontaktflader |
| Udstyrskabinet | Aluminiumlegeringer, rustfrit stål osv. | Vægtykkelse, monteringshuller, planhed |
| Varmepumpe | Aluminiumlegeringer, kobber osv. | Finner, bundflade, termiske kontaktområder |
| Afskærmningsdæksel | Aluminiumlegeringer, kobberlegeringer osv. | Samlet form, trin, monteringsafstand |
| Stik og monteringskomponenter | Kobberlegeringer, rustfrit stål osv. | Hulpositioner, gevind, koncentricitet |
| Monteringsbeslag | Aluminiumlegeringer, stål osv. | Hulafstand, styreflader, strukturel stivhed |
Valg af materialer og bearbejdningsprocesser i henhold til hver komponents funktion hjælper med at opfylde krav til strukturel styrke, termisk ledningsevne, elektrisk ledningsevne og montering samtidigt.
Hvordan kan CNC-bearbejdning forbedre R&D- og produktionseffektiviteten af kommunikationsudstyr?
Kommunikationsudstyr opdateres og itereres hurtigt. I løbet af R&D-fasen skal kabinetdimensioner, monteringspositioner og interne strukturer ofte justeres, så fremstillingsmetoden skal reagere hurtigt på designændringer.
Hurtig CNC-prototyping forkorter R&D-valideringscyklussen
I prototypefasen skal kommunikationsudstyr normalt verificere modulinstallation, interfacepositioner, termiske strukturer og overordnede dimensioner. CNC-bearbejdning kan direkte producere prototyper baseret på opdaterede 3D-modeller og tekniske tegninger.
- Der kræves ingen dedikeret værktøjsinvestering til individuelle prototyper.
- Den er velegnet til komplekse hulrum, monteringsplader og specialfremstillede beslag.
- Fysiske dele kan bruges direkte til test af komplet udstyrsmontering.
- Bearbejdningsprogrammer kan hurtigt justeres efter designændringer.
Ved at validere strukturer med fysiske dele kan ingeniørteams identificere problemer med interferens, frigang og samling på et tidligere tidspunkt.
Småbatchproduktion er egnet til pilotproduktion af kommunikationsudstyr
Kommunikationsprodukter gennemgår typisk en pilotproduktionsfase mellem prototyping og formel masseproduktion. En vis mængde komponenter er nødvendig til felttestning, pålidelighedsvalidering og kundetestning. CNC-bearbejdning i små serier kan opfylde produktionsbehovene i denne fase. Produktion i små serier kan tilfredsstille testmængderne, samtidig med at man undgår overdrevne investeringer, før produktet er færdigt. Det gør det også lettere at fortsætte med at justere komponentstrukturer baseret på testresultater.
Konsistens er vigtigere i masseproduktion
Efter at kommunikationsudstyr er kommet i stabil produktion, kan der løbende købes kabinetter, køleplader og beslag af samme model. På dette stadie skal bearbejdningsprogrammer, værktøjstilstande, fikseringsmetoder og inspektionsstandarder kontrolleres.
- Nøglehullernes placering, monteringsflader og grænsefladedimensioner bør inspiceres med særlig omhu.
- Stabile bearbejdningsparametre bør bekræftes ved førstegangsinspektion af produktet.
- Dimensionsændringer forårsaget af værktøjsslid bør overvåges.
- Kontinuerlige partier bør undergå prøveudtagning eller 100% inspektion i henhold til projektets kvalitetskrav.
En stabil masseproduktionsbearbejdningsproces kan reducere monteringsvariationer og bidrage til at sænke omkostningerne til omarbejdning og fejlfinding på stedet.
Hvilke kommunikationsudstyrskomponenter er egnede til CNC-præcisionsbearbejdning?
Der findes mange typer ikke-standardiserede metalkomponenter, der anvendes i kommunikationsudstyr. Komponenter med komplekse strukturer, høje præcisionskrav eller svingende ordremængder er særligt velegnede til CNC-bearbejdning.
RF-hulrum og afskærmningsstrukturer
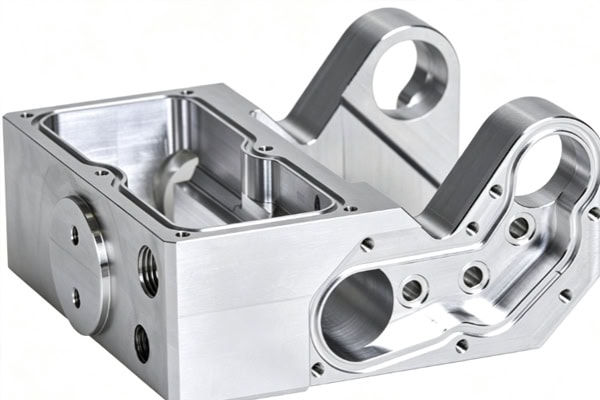
RF-hulrum indeholder typisk flere kamre, huller, trin og monteringsflader, hvilket resulterer i høje krav til bearbejdningsnøjagtighed. CNC-præcisionsbearbejdning omfatter primært:
- Bearbejdning af komplekse kamre, riller og indvendige kanaler.
- Præcis bearbejdning af tilslutningshuller, monteringshuller og positionshuller.
- Brug af 4-akset eller 5-akset bearbejdning for at reducere fejl forårsaget af gentagen fiksturering.
- Kontrol af planhed og overfladekvalitet på monteringsflader, tætningsflader og ledende kontaktflader.
- Inspektion af kritiske dimensioner såsom hulrumsdybde, vægtykkelse, hulafstand og trinhøjde.
- Valg af passende bearbejdningsparametre og overfladebehandlinger i henhold til anvendelseskravene.
En rimelig bearbejdnings- og inspektionsproces kan forbedre dimensionskonsistensen, monteringsstabiliteten og driftssikkerheden af RF-hulrum.
Kommunikationsudstyrskabinetter og termiske strukturer
Kabinetter skal yde beskyttelse, montering, afskærmning og varmeafledning på samme tid. Almindelige strukturer omfatter monteringshuller, indvendige forstærkningsribber, lokaliseringsriller, grænsefladeåbninger og varmeafledningsområder. Køleplader kræver særlig kontrol af bundfladen, finnegeometrien og monteringshullernes placering. Aluminiumlegeringer anvendes almindeligvis til strukturelle komponenter og termiske dele i kommunikationsudstyr på grund af deres lave vægt og varmeledningsevne. Det specifikke materiale bør stadig bestemmes i henhold til produktets design og driftsmiljø.
Stik, monteringsbeslag og små præcisionskomponenter
Selvom monteringsdele til stik, modulbeslag, placeringsblokke og fastgørelsesstrukturer er relativt små, påvirker de direkte kommunikationsudstyrets monteringsnøjagtighed. Bearbejdning fokuserer typisk på at styre:
- Huldiametre og hulafstand for at sikre nøjagtig installation af stik og moduler.
- Gevinddimensioner for at sikre pålidelig fastgørelse.
- Koncentricitet og sammenkoblingsdimensioner for at reducere samlingsafvigelser.
- Valg af CNC-fræsning, drejning eller flerakset bearbejdning i henhold til komponentstrukturen.
- Overfladebehandlinger baseret på driftsmiljøet for at forbedre slidstyrke, korrosionsbestandighed og ensartet udseende.
Passende bearbejdningsprocesser og kvalitetskontrol kan forbedre monteringsstabiliteten og driftssikkerheden af små kommunikationsudstyrskomponenter.
Hvordan skal du vælge en leverandør af CNC-præcisionsbearbejdning til kommunikationsudstyr?
Når man anskaffer komponenter til kommunikationsudstyr, er det ikke nok kun at overveje enhedsprisen. Man skal også afgøre, om leverandøren kan håndtere komplekse strukturer, kontrollere kvaliteten ensartet og gnidningsløst gå fra prototyper til masseproduktion.
Gennemgå multiaksebearbejdning og materialefunktioner
Komponenter til kommunikationsudstyr kan omfatte aluminiumlegeringer, kobberlegeringer, rustfrit stål, stål og tekniske plasttyper. Leverandører skal vælge passende udstyr og processer i henhold til strukturen af hver komponent.
- 3-akset bearbejdning er velegnet til konventionelle kabinetter, beslag og monteringsplader.
- 4-akset eller 5-akset bearbejdning er velegnet til flersidede strukturer, komplekse hulrum og komponenter med høj vanskelighed.
- CNC-drejning er velegnet til forbindelsesdele, aksler og gevindskårne roterende dele.
- Specialstrukturer kan også færdiggøres gennem præcisionsprocesser som EDM og trådskæring.
At matche udstyr og proces til komponentstrukturen kan reducere gentagen fiksturering og unødvendig outsourcing.
Bekræft kvalitetsinspektionskapaciteter
Kvalitetskontrol for kommunikationsudstyrskomponenter skal dække dimensioner, geometrisk nøjagtighed, overfladekvalitet og kritiske samlingsforhold. Under indkøb er det vigtigt at forstå, om leverandøren kan etablere procedurer for førstegangsinspektion, inspektion under fremstilling og slutinspektion i henhold til tegningskravene. For kritiske hulpositioner, planhed, koncentricitet og parringsdimensioner kan koordinatmålemaskiner, optisk måling og andre inspektionsmetoder anvendes i henhold til den krævede nøjagtighed. Komplette inspektionsregistre hjælper også med at spore kvalitetsændringer under efterfølgende masseproduktion.
Fokus på leveringskapaciteter fra prototyper til masseproduktion
Kommunikationsudstyrsprojekter går typisk gennem design, prototyping, test, pilotproduktion og masseproduktion. At vælge en leverandør med komplette processervicefunktioner kan reducere gentagen kommunikation og procesvalidering, hvilket forbedrer projektets effektivitet.
- Støt tegningsgennemgange og DFM-analyser for at identificere strukturelle og bearbejdningsmæssige problemer på forhånd.
- Lever hurtig CNC-prototyping til rettidig montering og funktionstest.
- Støt pilotproduktion i små serier for at opfylde produktvalidering og kundernes testkrav.
- Leverer overfladebehandling, kvalitetsinspektion og masseproduktionstjenester.
- Administrer bearbejdningsprocessen på en integreret måde for at reducere tids- og kommunikationsomkostningerne forbundet med leverandørskift.
One-stop-service fra prototypeudvikling til masselevering kan bidrage til at forkorte projektcyklusser og forbedre leveringsstabiliteten af kommunikationsudstyrskomponenter.
Værdien af CNC-præcisionsbearbejdning til kommunikationsudstyr ligger i at opretholde stabile dimensioner, samling, varmeafledning og batchkonsistens for kabinetter, RF-hulrum, køleplader, afskærmningsdele og monteringsstrukturer. TiRapid leverer CNC-præcisionsbearbejdningstjenester til ikke-standardiserede kommunikationsudstyrskomponenter, understøtter prototyper, produktion i små serier og masseproduktion. Baseret på kundens tegninger og 3D-modeller kan TiRapid fremstille komplekse strukturelle komponenter og hjælpe kommunikationsudstyrsvirksomheder med at reducere produktionsrisici under udvikling og indkøb.
















