
En gasmanifold i halvlederudstyr ser måske ikke så kritisk ud som en wafer eller et kammer, men den spiller en vigtig rolle i gastilførselssystemet. Den leder forskellige gasser til de nødvendige steder, mens interne passager, tilslutningsporte, tætningsriller og monteringshuller ofte er pakket ind i en enkelt metalkomponent. En lille afvigelse i en hulposition eller en forkert bearbejdet tætningsflade kan føre til lækage, interferens eller installationsproblemer. For købere er fremstillingen af en manifold kun begyndelsen. Det, der virkelig betyder noget, er dimensionsstabilitet, rene interne passager, pålidelig gastilførsel og ensartet kvalitet på tværs af alle dele i en produktionsbatch.
Hvad gør CNC-bearbejdning af halvledergasmanifolds vanskelig?
Den største udfordring med gasmanifolds er, at mange kritiske funktioner er skjult inde i komponenten. Udefra kan delen ligne en simpel metalblok med flere huller. I produktionen kan det dog kræve dybe huller, krydsende passager, gevindskårne porte, tætningsriller og præcisionsmonteringsflader. Hvis bearbejdningssekvensen ikke planlægges korrekt, kan senere processer som passagebearbejdning, afgratning, rengøring og inspektion blive meget vanskeligere.
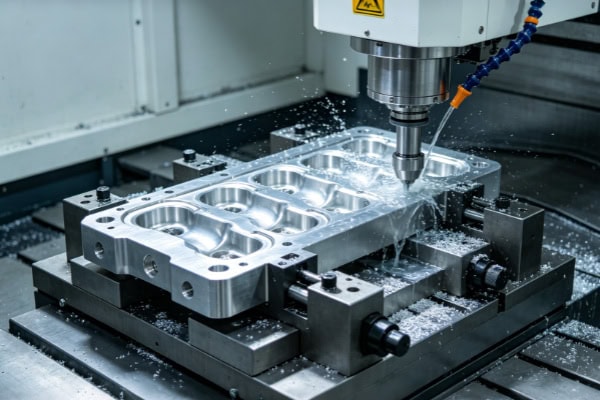
Indvendige gaskanaler er en vigtig udfordring inden for bearbejdning
Indvendige gaskanaler er normalt en af de vigtigste egenskaber ved en manifold. Forskellige huller skal forbindes nøjagtigt, mens kanaler, der skal forblive adskilte, ikke må bryde ind i hinanden ved et uheld. Efter dybhulsbearbejdning skal grater og bearbejdningsrester også fjernes omhyggeligt. Ellers kan rengøring af de indvendige kanaler blive unødvendigt vanskelig.
- Hold dybhulspositionerne stabile: Dybden og retningen af et hul kan påvirke, hvordan indvendige passager forbindes. Komplekse strukturer kræver omhyggelig planlægning af værktøjsbanen, før bearbejdningen begynder.
- Kontrol af krydsende passagers placeringer: Når flere gasveje krydser hinanden inde i manifolden, skal deres positionsforhold forblive nøjagtigt i stedet for at være afhængig af manuel korrektion efter bearbejdning.
- Fjern de indvendige grater forsigtigt: Små grater i gaskanalerne kan virke ubetydelige, men de kan løsne sig under drift og skabe uønsket partikelforurening.
- Kontrollér værktøjstilgængeligheden på forhånd: Nogle dybe og smalle områder kan ikke bearbejdes pålideligt med en standardværktøjsopsætning, så værktøjstilgængeligheden bør gennemgås fra 3D-modelstadiet.
Efter at passagerne er bearbejdet, bør inspektionen bekræfte, at den indvendige struktur stemmer overens med designet. For købere siger et udvendigt foto meget lidt. Nøgledimensionelle registreringer og inspektionsresultater er langt mere nyttige, når man skal evaluere en bearbejdningsleverandør.
Tilslutningsporte og tætningsriller kan ikke bedømmes udelukkende ud fra dimensioner
Halvledergasmanifolde er ofte forbundet med ventiler, rør eller andre gasfordelingsmoduler, så kvaliteten af tilslutningsportene påvirker installationen direkte. Tætningsriller optager måske kun et lille område, men de har en vigtig funktion. Rillebredde, rilledybde og rilleoverfladens tilstand skal alle opfylde de specificerede krav.
| Miljø | Fokus på CNC-bearbejdning | Almindeligt installationsproblem |
| Gashavne | Huldiameter, gevind, position | Vanskelig montering af stik |
| Tætningsriller | Bredde, dybde, overfladetilstand | Dårlig tætningsinstallation |
| monteringshuller | Hulafstand, positionsnøjagtighed | Forkert justering med udstyr |
| Referenceoverflader | Fladhed, dimensionelt forhold | Mellemrum efter montering |
| Interne passager | Diameter, dybde, tilslutningsmuligheder | Unormal gasstrøm eller mislykket testning |
Materialevalg ændrer, hvordan en gasmanifold skal bearbejdes
Når man køber en gasmanifold, er det sjældent nok blot at bede leverandøren om at "bearbejde den i henhold til tegningen". Aluminiumlegeringer, rustfrit stål og andre specialmetaller har forskellige skærekarakteristika, så værktøj, skæreparametre, kølemetoder og gratkontrol skal muligvis ændres. Halvlederkomponenter har også strenge krav til renlighed, hvilket betyder, at materialevalg bør diskuteres sammen med specifikationer for overfladebehandling og rengøring.
Bearbejdning af aluminiumslegering kræver omhyggelig kontrol af grater og overflader
Aluminiumlegeringer er velegnede til komplekse gaskanalstrukturer, men det relativt bløde materiale kan producere grater, ophobede kanter eller bearbejdningsmærker, når værktøjsforholdene ikke kontrolleres korrekt. Hvis den færdige del har strenge overfladekrav, skal bearbejdningsopsætningen og håndteringsprocessen også være opmærksom på for at forhindre ridser på færdige overflader.
Rustfrit stål kræver mere af CNC-bearbejdningsprocessen
Komponenter i rustfrit stål kræver ofte en mere kontrolleret bearbejdningsmetode. Værktøjsslid, varmeudvikling og grater i huller skal alle overvåges nøje. Dybe huller, fine gevind og tæt anbragte porte kan være særligt krævende. Ved kontinuerlig produktion bør værktøjslevetid også tages i betragtning, da gradvist værktøjsslid kan påvirke dimensionskonsistensen.
Krav til overfladebehandling og rengøring bør bekræftes tidligt
En gasmanifold kan kræve rengøring, passivering, anodisering eller anden overfladebehandling før levering. Den passende proces afhænger af materialet og udstyrets driftskrav. Dette er et område, hvor kommunikationshuller let kan forårsage forsinkelser: bearbejdningen kan allerede være færdig, når kunden introducerer særlige rengøringskrav. Bekræftelse af disse detaljer i tilbudsfasen kan spare betydelig frem-og-tilbage-proces senere.
Hvad skal inspiceres efter CNC-bearbejdning?
Inspektion af en gasmanifold bør gå ud over at kontrollere et par udvendige dimensioner med en skydelære. De funktioner, der virkelig påvirker installation og drift, er ofte portplaceringer, indvendige passager, tætningsområder og lækagetæthed. For præcisionshalvlederkomponenter betyder beståelse af en indledende stikprøveinspektion ikke automatisk, at en produktionsbatch forbliver ensartet. Kritiske dimensioner bør fortsat overvåges under bearbejdning.
Nøgledimensioner kræver klare inspektionsregistre
Gasporte og gevind: Kontroller diameter, effektiv dybde og tilslutningsgeometri i forhold til den tekniske tegning.
- Placering af monteringshuller: Vær meget opmærksom på hulafstand og positionsforhold for at forhindre justeringsproblemer under montering af udstyret.
- Tætningsområder: Rilledybde, rillebredde og overfladetilstand bør alle være inkluderet i inspektionsomfanget.
- Indvendige passager: Verificér dybden og forbindelsen af kritiske passager, når designet kræver det.
- Referenceoverflader: Planhed og dimensionsforhold skal forblive stabile, især når manifolden skal være i direkte kontakt med et andet udstyrsmodul.
Hvis kun én del i et parti opfylder de krævede dimensioner, vil købere naturligvis have bekymringer om produktionsstabiliteten. Nyttig inspektion handler ikke kun om at angive tal. Den bør vise, hvordan kritiske dimensioner måles, hvordan lækagetest udføres, og om der er betydelig variation på tværs af partiet.
Lækagetest afgør, om delen er klar til brug
En gasmanifold skal i sidste ende transportere procesgasser, og små interne lækager kan ikke altid detekteres visuelt. Trykholdstest, lækagetest eller andre specificerede metoder kan udføres i henhold til kundens krav, med de tilsvarende resultater registreret. For manifolde med komplicerede interne passager og flere porte bør selve testopsætningen også kontrolleres omhyggeligt for at sikre, at alle passager og tætningspunkter er konfigureret korrekt.
Batchproduktion kræver konsistens
En prototypes dimensionelle ydeevne er kun et udgangspunkt. Under batchproduktion kan maskinforhold, værktøjsslid og gentagen fiksturering alle medføre ændringer. En stabil fremstillingsproces bør løbende overvåge kritiske dimensioner i stedet for at vente, indtil hele batchen er færdig, før alt kontrolleres.
| Inspektionselement | Primære fokus | Værdi for kunden |
| Dimensionel inspektion | Huldiameter, dybde, samlede dimensioner | Bekræfter tegningsoverensstemmelse |
| Positionsinspektion | Hulafstand, portplaceringer | Understøtter præcis montering |
| Overfladeinspektion | Grater, ridser, ruhed | Reducerer problemer med downstream-behandling |
| Lækage test | Lækagetilstand, trykretention | Verificerer gasvejens pålidelighed |
| Batch inspektion | Variation i kritiske dimensioner | Styrer produktionens konsistens |
Hvad skal du spørge om, når du køber halvledergasmanifolde?
Når man køber denne type præcisionskomponent, er prisen ikke den eneste faktor, der er værd at sammenligne. Det, der virkelig kan påvirke projektets fremskridt, er, om leverandøren kan fortolke komplekse tegninger, identificere bearbejdningsrisici tidligt og reproducere en godkendt proces konsekvent under senere serieproduktion. I tilbudsfasen er det nyttigt at levere materialekvalitet, 2D-teknisk tegning, 3D-model, kritiske tolerancer, passagedesign, tætningskrav og inspektionsstandarder samlet. Dette gør den tekniske kommunikation meget mere effektiv.

Har leverandøren rent faktisk bearbejdet præcisionskomponenter til gasvejen?
Nogle leverandører har måske erfaring med konventionelle aluminium- eller ståldele, men har begrænset erfaring med halvlederkomponenter, der indeholder tætte indvendige passager og præcisionsforseglingsområder. Købere kan spørge om lignende projekter, tilgængeligt bearbejdningsudstyr, dimensionsinspektionsmetoder og lækagetestprocedurer i stedet for kun at stole på generelle virksomhedsprofiler.
Hvordan vil leverandøren opretholde ensartethed efter godkendelse af prøven?
Efter prototypevalidering bør de godkendte bearbejdningsdata, værktøjsmetoden og kritiske inspektionskrav ideelt set overføres til batchproduktionen. Hvis processen gentagne gange justeres fra en produktionskørsel til en anden, kan dimensionsforskelle mellem batcher blive mere sandsynlige. For langsigtet sourcing kan købere også bekræfte inspektionsfrekvensen for kritiske dimensioner, rapporteringsformat og procedurer for håndtering af ikke-overensstemmende dele.
Den virkelige udfordring i fremstillingen af halvledergasmanifolde ligger i at kontrollere detaljerne: Indvendige passager skal bearbejdes præcist, porte og tætningsriller skal understøtte pålidelig samling, overflader og indvendige områder skal opfylde renhedskrav, og batchproduktionen skal forblive dimensionelt ensartet. Tydelig kommunikation af tegninger, materialer, krav til lækagetest og rengøringsspecifikationer i indkøbsfasen kan gøre den senere produktion meget mere gnidningsfri. TIRAPID leverer præcisions-CNC-bearbejdning og inspektionssupport til halvledergasmanifolde, hvilket hjælper kunderne med at gå mere pålideligt fra prototypevalidering til batchproduktion.
















