
Den virkelige udfordring i en industriventil er ofte skjult, hvor man ikke kan se den. Indvendige strømningskanaler skal være glatte, ventilkerner og sæder skal passe korrekt, og gevindforbindelser skal have nøjagtige dimensioner. En lille bearbejdningsfejl på et af disse områder kan skabe problemer under montering eller drift. Industriudstyr, der anvendes i petrokemiske anlæg, energisystemer, vandbehandling og væskestyring, stiller også høje krav til ventilkomponenter, fordi de skal modstå tryk, friktion og langvarig drift. Med stabil dimensionskontrol, fleksibel programmering og understøttelse af tilpasset produktion er CNC-bearbejdning blevet en vigtig løsning til fremstilling af industrielle ventildele.
Hvad gør det vanskeligt at CNC-bearbejde industrielle ventildele?
Industrielle ventildele er ikke færdige, blot fordi deres udvendige dimensioner er korrekte. Under den faktiske drift passerer væske kontinuerligt gennem indvendige passager, mens ventilkomponenter gentagne gange åbner, lukker eller bevæger sig mod hinanden. Et lille bearbejdningsproblem kan senere opstå under montering, trykprøvning eller drift.
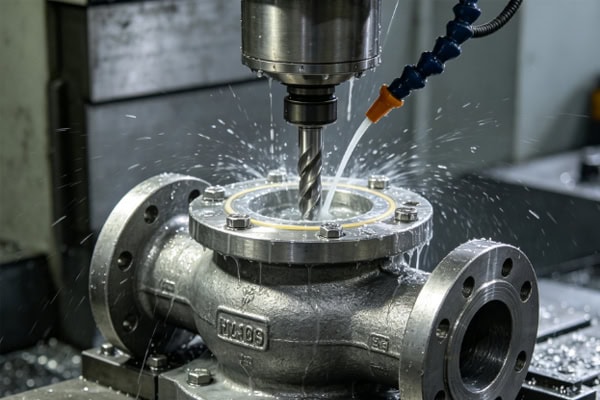
Interne strømningskanaler kan være vanskelige at bearbejde
Ventilhuse indeholder ofte lige huller, trinformede boringer, skærende huller og komplekse indvendige passager. Nogle områder er vanskelige for skæreværktøjer at nå direkte. Bearbejdning skal opretholde dimensionsnøjagtighed, samtidig med at spånafgang, værktøjsrækkevidde og bearbejdningssekvens styres.
- Dybhullets dimensioner skal forblive stabile uden væsentlig afvigelse.
- Skærende huller skal opretholde nøjagtige positionsforhold.
- Indvendige passager skal have minimale grater og bearbejdningsrester.
For disse strukturer kan ingeniører planlægge værktøjsindføringsruter på forhånd for at gøre bearbejdningsprocessen mere gnidningsløs og reducere unødvendige justeringer.
Ventilkerner og sæder kræver præcis tilpasning
Ventilkerner og ventilsæder er kritiske sammenkoblingskomponenter. Deres dimensionelle forhold påvirker direkte ventilbevægelse og tætningsevne. Overdreven interferens kan gøre driften vanskelig, mens for stor frigang kan øge risikoen for lækage.
Bearbejdning skal kontrollere udvendig diameter, indvendig diameter, rundhed og kontaktflader. Under efterbehandling bør produktionshastighed ikke være den eneste prioritet. Stabile dimensioner og overfladeforhold er lige så vigtige.
Tråde og forbindelsesgrænseflader skal være nøjagtige
Industrielle ventiler forbindes ofte med rørledninger, aktuatorer og andet udstyr. Gevind, flangehuller og monteringsflader er alle vigtige bearbejdningsfunktioner.
| Bearbejdningsplacering | Typiske dele | Hovedkrav |
| Intern strømningskanal | Ventillegeme | Borestørrelse, dybde, passagekvalitet |
| Forseglingsområde | Ventilkerne, ventilsæde | Monteringsdimensioner, overfladetilstand |
| Trådet grænseflade | Ventilhus, ventilspindel | Gevindnøjagtighed, komplet profil |
| Flensforbindelse | Ventilhus, dæksel | Hulposition, planhed, monteringsmål |
Hvordan skal en industriel CNC-bearbejdningsløsning til ventildele designes?
En praktisk produktionsløsning starter, når tegningen modtages, ikke når maskinen begynder at skære. Ventilkomponenter har ofte kompakte strukturer og adskillige relaterede bearbejdningsfunktioner. Gennemgang af datumer, værktøjsbaner, bearbejdningssekvenser og inspektionspunkter på forhånd kan gøre produktionen meget mere gnidningsløs.
Bestem bearbejdningsruten ud fra ventilstrukturen
Forskellige komponenter kræver forskellige fremstillingsmetoder. Ventilhuse kræver normalt mere opmærksomhed på strømningskanaler og monteringsflader, mens ventilspindler indeholder flere drejningsrelaterede funktioner. Ventilkerner kan kræve både rotationsbearbejdning og præcisionsmonteringsflader.
- Ventilhuse fokuserer på indvendige passager, flangeflader og monteringshuller.
- Ventilstængler kræver kontrol af diameter, gevind og koncentricitet.
- Ventilkerner fokuserer på profildimensioner og parringsområder.
- Små forbindelseskomponenter kan effektivt produceres ved hjælp af CNC-bearbejdning.
Tidlig adskillelse af disse kritiske funktioner gør det nemmere at planlægge bearbejdningssekvensen og identificere de vigtigste inspektionspunkter.
Separate grov- og sletbearbejdningsoperationer
Ventilhuse og kerner kan kræve betydelig materialefjernelse i den tidlige fase. Forsøg på at opnå de endelige dimensioner for hurtigt kan øge skærebelastningen og påvirke den senere nøjagtighed. En mere kontrolleret rækkefølge gør det muligt at færdigbehandle kritiske områder under mere stabile forhold.
Grovdrejning fjerner det meste af det overskydende materiale, mens sletbearbejdning håndterer tætningsflader, boringer og sammenkoblingsfunktioner. For dele med højere præcision kan en passende mængde materiale efterlades til den endelige operation for at fuldføre kritiske dimensioner.
Vælg værktøjer og parametre til den faktiske applikation
Industrielle ventiler er fremstillet af forskellige materialer, herunder rustfrit stål, legeret stål, aluminiumslegeringer og tekniske plasttyper. Deres skæreegenskaber kan variere betydeligt.
Under produktionen skal værktøjsslid, skærevarme og spånafgang overvåges. Ved dybe huller og smalle spor bør værktøjsoverhæng også kontrolleres for at reducere vibrationer og beskytte dimensions- og overfladekvaliteten.
Hvilke industrielle ventildele er egnede til CNC-bearbejdning?
Industrielle ventiler omfatter kugleventiler, butterflyventiler, søjleventiler, reguleringsventiler og mange andre typer. Deres interne strukturer kan variere betydeligt. CNC-bearbejdning er især nyttig til brugerdefinerede specifikationer, prototypeudvikling og produktion i små til mellemstore mængder, fordi bearbejdningsprogrammer kan justeres effektivt.
Ventilhuse er et vigtigt fokuspunkt inden for bearbejdning
Ventilhuse håndterer væskestrømning og fungerer som monteringssteder for interne komponenter. De er ofte blandt de mest strukturelt komplekse ventildele.
- Indvendige passager kræver nøjagtige dimensioner.
- Flanger og monteringshuller skal opfylde monteringskravene.
- Forseglingsområder kræver stabile overfladeforhold.
Til specielle ventilhusdesign kan CNC-bearbejdning konvertere 3D-modeller til bearbejdningsprogrammer, hvilket reducerer behovet for dedikeret værktøj og gør tilpasset produktion mere fleksibel.
Ventilstængler er velegnede til præcisionsdrejning
Selvom ventilspindler kan se relativt enkle ud, kan de indeholde udvendige diametre, trin, gevind og forbindelsesfunktioner. Dimensionsforholdet mellem disse områder påvirker direkte samlingen.
Præcisionsdrejning kan producere hoveddimensionerne før færdigbearbejdning af kritiske områder. Under batchproduktion bør værktøjets tilstand overvåges løbende for at forhindre dimensionsændringer i takt med at værktøjssliddet stiger.
Ventilkerner og sæder afhænger i høj grad af parringsnøjagtighed
Ventilkerner og sæder forbliver i kontakt eller relativ bevægelse under drift og kræver derfor god dimensions- og overfladekontrol. Hvis kontaktområdet er inkonsistent, kan sliddet øges efter længere tids brug.
| Del | Hovedfunktion | Fokus på CNC-bearbejdning |
| Ventillegeme | Væskepassage og komponentmontering | Strømningskanaler, huller, tætningsflader |
| Ventilstamme | Styrer åbning og lukning | Diameter, gevind, koncentricitet |
| Ventilkerne | Styrer væskestrømmen | Profil, dimensioner, kontaktflader |
| Ventilsæde | Sørger for parring og forsegling | Kontaktflade, rundhed, overfladekvalitet |
Hvordan kan CNC-bearbejdede ventildele kontrolleres før levering?
Bearbejdning er ikke det sidste trin for industrielle ventilkomponenter. Før levering bør dimensionsverifikation, visuel inspektion og, hvor det er nødvendigt, funktionstjek udføres. For indkøbsteams er den virkelige bekymring, om komponenterne kan installeres, matches og bruges korrekt efter ankomsten til produktionsstedet.
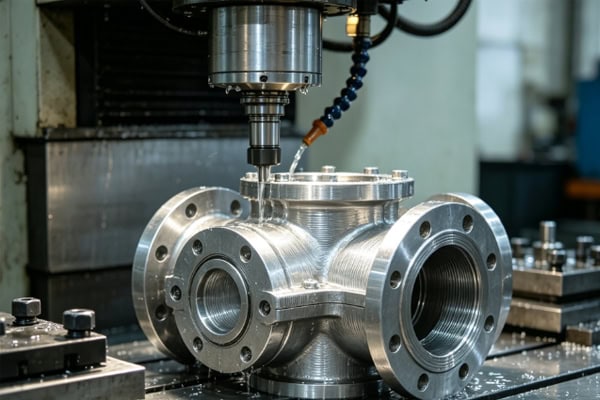
Kritiske dimensioner kræver individuel verifikation
Forskellige ventildesign kræver forskellige inspektionsprioriteter. Grundlæggende længde- og diametermålinger alene er muligvis ikke nok. Boringsstørrelser, gevind, tætningsflader og monteringspositioner kan alle påvirke den endelige montering.
- Kritiske boringsdimensioner skal måles nøjagtigt.
- Gevinddimensioner og profiler skal verificeres.
- Tætningskontaktområder bør kontrolleres for overfladefejl.
Overfladebehandling og rengøring bør ikke overses
Maskinbearbejdede ventilkomponenter kan indeholde små spåner, olierester og grater efter produktionen. Hvis disse forurenende stoffer trænger ind i udstyret, kan de forstyrre ventilens bevægelse eller forurene de interne strømningskanaler.
Afgratning, rengøring og tørring er vigtigt før levering. For industrielt udstyr med strengere renlighedskrav bør emballagen også planlægges for at reducere kontaminering og stødskader under transport.
Prøvemontering og kvalitetsregistreringer tilføjer praktisk værdi
For komplekse komponenter med krævende sammenkoblingskrav kan prøvemontering hjælpe med at identificere problemer med gevind, hulpositioner eller kontaktflader før forsendelse.
Produktionsregistre såsom dimensionsinspektionsresultater, materialeinformation og batchnumre kan også gemmes. Dette gør det nemmere at kontrollere gentagne ordrer og hjælper med hurtigt at spore problemer, hvis der opstår et problem.
CNC-bearbejdning af industrielle ventildele er mere end en standard metalbearbejdningsproces. Indvendige strømningskanaler, ventilkerner og sæder, gevindskårne grænseflader og tætningsområder har alle en direkte indflydelse på montering og driftsydelse. For producenter af industrielt udstyr skal en pålidelig løsning afbalancere dimensionsnøjagtighed, materialegenskaber, produktionseffektivitet og leveringskrav. TIRAPID specialiserer sig i CNC-bearbejdningstjenester og leverer præcisions-tilpasset produktionssupport til industrielle ventildele på tværs af forskellige materialer, strukturer og tolerancekrav.
















