
En industriel udstyrsfikstur kan ligne en simpel kombination af positioneringsblokke, klemmer og monteringshuller, men dens reelle ydeevne afhænger af, hvor præcist og ensartet den holder emnet. Hvis positionen ændrer sig en smule, hver gang en komponent belastes, eller hvis for stor klemkraft forårsager deformation, kan bearbejdningsnøjagtigheden hurtigt blive inkonsekvent. Specialtilpassede fiksturer er særligt krævende, fordi hvert udstyrsprojekt kan involvere forskellige emnedimensioner, referencepunkter og monteringskrav. CNC-bearbejdning kan levere præcise positioneringshuller, støtteflader, begrænsende strukturer og monteringsgrænseflader, hvilket hjælper fiksturer med at levere stabil og gentagelig ydeevne i industriel produktion.
Hvad er de vigtigste krav til CNC-bearbejdning af industrielt udstyr?
En fiksturs hovedopgave er at lokalisere og fastgøre et emne, men praktisk produktion involverer meget mere end det. Emnedimensioner, bearbejdningsplaceringer, værktøjsbaner og udstyrsgrænseflader påvirker alle fiksturdesignet. En god fikstur behøver ikke at være alt for kompliceret. Den skal kunne positionere emnet hurtigt, holde det sikkert, give tilstrækkelig bearbejdningsfrigang og opretholde pålidelig nøjagtighed efter gentagen brug.
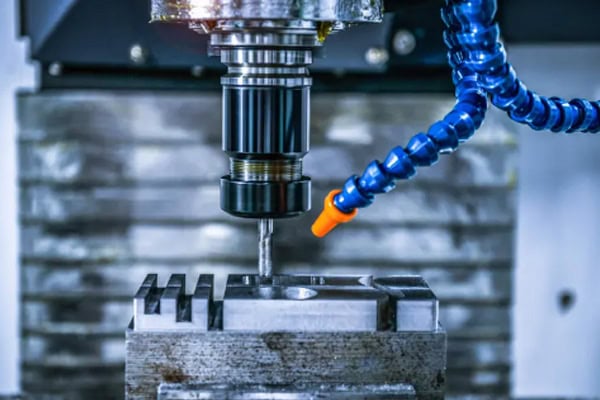
Lokalisering af strukturer kræver konstant nøjagtighed
Lokaliseringshuller, lokaliseringsstifter og referenceflader er normalt blandt de mest kritiske funktioner ved en fikstur. Under CNC-bearbejdning skal det dimensionelle forhold mellem disse funktioner kontrolleres omhyggeligt. Hvis selve fiksturen introducerer positioneringsfejl, kan emnet muligvis ikke nå den ønskede bearbejdningsposition. For industrielle fiksturer, der anvendes gentagne gange, bør slidstyrke og langsigtet positioneringsstabilitet også tages i betragtning.
- Hold hullernes positioner stabile: En lille forskydning i hullets position kan flytte hele emnet og påvirke efterfølgende bore-, fræse- og monteringsoperationer.
- Hold referencefladerne flade: En ujævn støtteflade kan give emnet en smule vipning, hvilket skaber yderligere belastning efter fastspænding.
- Brug passende styrestiftpasninger: For stramme pasninger gør belastning vanskelig, mens for stort spillerum reducerer repeterbarheden.
- Gør begrænsningsstrukturer nemme at betjene: Emnet skal hurtigt nå den korrekte referenceposition uden gentagen manuel justering.
Når en fikstur først kommer i produktion, er positioneringseffektivitet og repeterbarhed ofte vigtigere end at opnå nøjagtighed kun én gang. En fikstur, der kræver, at operatøren finder den korrekte position manuelt hver gang, kan have præcise individuelle komponenter, men stadig ikke give en stabil produktionsrytme.
Klemmekraften skal kontrolleres korrekt
En fikstur skal bruge tilstrækkelig kraft til at holde emnet, men stærkere fastspænding er ikke altid bedre. Tyndvæggede aluminiumsdele, færdige komponenter og store emner kan deformeres, når trykket er koncentreret på ét sted. Under CNC-bearbejdning af fiksturproduktion skal fastspændingspunkterne og støttepunkterne danne en passende lastfordeling.
- Placer fastspændingspunkter tæt på støtteområder: Dette hjælper med at reducere risikoen for bøjning under bearbejdning.
- Undgå koncentreret tryk på tyndvæggede sektioner: En større kontaktflade eller ekstra støtte kan hjælpe med at fordele belastningen.
- Beskyt færdigbehandlede overflader: Dårligt designede kontaktpunkter kan efterlade mærker eller ridser på præcisionsbearbejdede områder.
- Hold fastspændingshandlingerne praktiske: Operatørerne skal være i stand til hurtigt at fastgøre og frigøre emnet under gentagen produktion.
| Armaturområde | Fokus på CNC-bearbejdning | Produktionspåvirkning |
| Lokalisering af huller | Diameter, afstand, positionsnøjagtighed | Bestemmer emnets positionering |
| Referenceoverflader | Fladhed, dimensionelt forhold | Opretholder stabil fastspænding |
| Stop klodser | Højde, position, kontaktflade | Styrer emnets nulpunkt |
| Klemmeområder | Kontaktposition, lastfordeling | Forhindrer bevægelse eller deformation |
| Montering base | Hulposition, parallelisme | Påvirker installation af udstyr |
Fikseringen skal give tilstrækkelig værktøjsfrigang
Fikseringsdesign skal tage mere i betragtning end blot om emnet kan fastgøres. Værktøjsbevægelse, spindeladgang og bearbejdningsområder bør også kontrolleres på forhånd. Dette bliver især vigtigt for emner, der kræver dybe hulrum, sidehuller eller flerfladebearbejdning.
- Sørg for tilstrækkelig afstand omkring bearbejdningsområder: Undgå at skæreværktøjer berører fiksturen under drift.
- Sørg for tilstrækkelig plads omkring dybe huller: Undgå interferens mellem værktøjsholderen, spindlen og fiksturstrukturen.
- Hold spånafgang åbne: Overdreven spånophobning kan påvirke bearbejdningskvaliteten og øge rengøringstiden.
- Sørg for tilstrækkelig lasteplads: Operatørerne skal kunne fjerne emnet uden at fiksturstrukturer er i vejen.
Hvordan skal CNC-bearbejdning af fiksturer tilpasses forskellige emnestrukturer?
Industrielle udstyrskomponenter findes i mange former, herunder flade dele, aksler, tyndvæggede komponenter, uregelmæssige dele og store strukturelle komponenter. En standardfikstur kan ikke altid håndtere disse forskelle effektivt. En fikstur, der ignorerer emnets struktur, kan lide af ustabil positionering, deformation eller utilstrækkelig bearbejdningsfrigang. CNC-bearbejdning bør begynde med en klar forståelse af emnets datum og bearbejdningsplaceringer, før støtte- og fastspændingsstrukturer bestemmes.
Hvordan skal tyndvæggede aluminiumsemner fastspændes?
Tyndvæggede emner er særligt følsomme over for fastspændingsdeformation. Hvis fiksturtrykket er koncentreret i et lille område, kan komponenten springe tilbage, efter at fiksturen er sluppet, hvilket forårsager ændringer i dimensioner og form.
- Tilføj passende støttepunkter: Giv mere ensartet støtte til større tyndvæggede områder og reducer bearbejdningsvibrationer.
- Reducer lokalt klemmetryk: Undgå synlige mærker på emnet.
- Optimer kontaktflader: Forbedr stabiliteten af kontakten mellem armaturet og komponenten.
- Kontroller uunderstøttede områder: Lange overhængende sektioner kan kræve yderligere støtte for at forhindre bevægelse under skæring.
Stålemner kræver større fiksturstivhed
Store stålkomponenter er ofte tunge og kan generere betydelige skærekræfter under bearbejdning. Fikseringsbasen, støtteblokkene og fastgørelsesstrukturerne skal være tilstrækkeligt stive. Hvis støttepunkterne er dårligt placeret, kan emnet stadig vibrere under bearbejdning, selv når det ser sikkert fastspændt ud.
- Hold fiksturbasen stabil: Undgå bevægelse på maskinbordet under bearbejdning.
- Placer understøtningerne væk fra svage sektioner: Reducer lokal deformation forårsaget af klemme- og skærekræfter.
- Overvej løfte- og håndteringskrav: Store emner skal læsses og aflæsses sikkert uden at fiksturstrukturer bliver forhindringer.
- Overvej termiske ændringer under lange bearbejdningscyklusser: Temperaturændringer i maskinen og materialet kan påvirke positioneringsstabiliteten under kontinuerlig produktion.
Uregelmæssige emner kræver ofte brugerdefinerede lokaliseringsstrukturer
Uregelmæssige emner kan have få plane overflader eller standardhuller, hvilket gør konventionelle fiksturer vanskelige at bruge. CNC-bearbejdning kan producere dedikerede positioneringsblokke, konturerede understøtninger og specialiserede begrænsningsstrukturer, der etablerer stabile referencer baseret på den faktiske emneprofil. For komplekse industrielle udstyrskomponenter kan denne type brugerdefineret fikstur være meget mere praktisk end gentagne gange at positionere emnet manuelt.
Når kunder udvikler en fikstur, bør de ideelt set levere 3D-modellen, maskintegningen, kritiske datums og information om udstyrets grænseflade samlet. Fuldstændig information gør det lettere at identificere potentiel interferens og bestemme, hvilke områder der er egnede til placering, fastspænding eller frigang.
Hvordan kan inventar opretholde stabilitet under batchproduktion?
En fikstur kan fungere rigtig godt, når den er ny, men langvarig produktion introducerer slid på styrestifter, støtteflader, klemmer og andre kontaktområder. Efterhånden som antallet af belastningscyklusser stiger, kan dette slid gradvist påvirke repeterbarheden. For producenter af industrielt udstyr er fiksturernes holdbarhed og nemme vedligeholdelse værd at overveje, før produktionen påbegyndes.
Hvad skal kontrolleres, før produktionen starter?
Før en fikstur sættes i normal produktion, er det ikke nok kun at kontrollere dens ydre dimensioner og monteringshuller. Faktiske belastningstests er mere nyttige. Emnet bør positioneres og fastspændes gentagne gange for at observere, om dets placering forbliver stabil.
- Kontrollér placeringshuller og stifter: Bekræft, at pasformen er korrekt uden for stor løshed.
- Test af gentagen belastning: Belast emnet flere gange, og kontroller, om henføringspunktet forbliver konsistent.
- Kontroller fastspændingsfunktionen: Sørg for, at manuelle, pneumatiske eller hydrauliske mekanismer fungerer problemfrit.
- Test værktøjsafstand: Kør den faktiske bearbejdningsbane for at bekræfte, at værktøjet ikke vil forstyrre fiksturen.
- Kontrollér spånafgang: Sørg for, at spåner ikke ophobes omkring kritiske områder under bearbejdningen.
Slidkomponenter er bedre designet til udskiftning
Styrestifter, støtteblokke og fastspændingskomponenter bruges ofte og slides naturligt over tid. Hvis disse dele er permanent integreret i armaturhuset, kan vedligeholdelse kræve omarbejdning eller udskiftning af en stor del af armaturet. Udskiftelige komponenter gør vedligeholdelsen nemmere og kan forlænge hele armaturets levetid.
- Brug udskiftelige styrestifter: Slidte stifter kan udskiftes uden at hele beslaget skal laves om.
- Monter støtteblokke separat: Dette forenkler vedligeholdelse og dimensionsjustering.
- Sørg for justeringsplads til fastspænding af komponenter: Dette kan imødekomme små dimensionsvariationer mellem emnepartier.
- Registrer specifikationer for slidkomponenter: Fremtidig vedligeholdelse og udskiftning bliver meget mere ligetil.
Ændringer i nøjagtighed bør overvåges under langvarig brug
En fikstur bør ikke betragtes som vedligeholdelsesfri efter levering. Efterhånden som produktionen fortsætter, bør lokaliseringsflader, stifter og støttekomponenter kontrolleres regelmæssigt. Hvis inspektionsdata fra bearbejdede emner gradvist ændrer sig, bør årsagen undersøges for at afgøre, om bearbejdningsprocessen eller selve fiksturen har udviklet slid.
| Inspektionselement | Nøglefokus | Formål |
| Positioneringsnøjagtighed | Lokalisering af huller, referenceflader | Reducer emneforskydning |
| Gentagelsesnøjagtighed | Positionsændringer efter gentagen belastning | Oprethold batchkonsistens |
| Klemmetilstand | Løshed, deformation, mærker | Forbedre bearbejdningsstabiliteten |
| Slidtilstand | Lokaliseringsstifter, understøtninger, klemmer | Muliggør rettidig vedligeholdelse |
| Udstyrskompatibilitet | Monteringsdimensioner, værktøjsafstand | Reducer interferens på stedet |
Hvad skal du overveje, når du køber inventar til industrielt udstyr?
Fikseringsanordninger adskiller sig fra standard CNC-bearbejdede komponenter, fordi de i sidste ende skal bearbejdes på produktionsgulvet. En leverandør kan fremstille hver komponent i henhold til tegningen, men hvis designet ikke tager højde for belastning, værktøjsbevægelse og operatøradgang, kan der stadig være behov for ændringer efter levering. Under indkøb er det nyttigt at diskutere bearbejdningskapacitet, erfaring med fikseringsanordninger, inspektionsprocedurer og leverandørens evne til at understøtte senere ændringer.
Evaluer både CNC-bearbejdningskapacitet og erfaring med fiksturer
- Kontrollér bearbejdningskapaciteten for lokaliseringsfunktioner: Præcisionshuller, referenceflader og sammenkoblingsområder kræver stabil nøjagtighed.
- Gennemgå komplekse erfaringer med inventar: Leverandører med lignende projekter med inventar til industrielt udstyr kan muligvis bedre forstå de praktiske produktionskrav.
- Bekræft inspektionsudstyr: Måleværktøjer og inspektionssystemer skal opfylde projektets nøjagtighedskrav.
- Diskuter bearbejdning af specialmaterialer: Stål, aluminiumlegeringer og rustfrit stål kræver forskellige bearbejdningsstrategier.
Prototypevalidering bør forbindes med senere batchproduktion
Mange projekter med industrielle fixtures starter med en enkelt prototype til prøvemontering. Når positionering og bearbejdningsydelse er bekræftet, kan yderligere fixtures bestilles. De validerede dimensioner, datumer og bearbejdningsmetoder bør overføres til senere produktion for at undgå forskelle mellem fixtures.
- Udfør faktisk prøvemontering med prototypen: Verificer emnets positionering, fastspænding og værktøjsbevægelse.
- Registrer alle godkendte ændringer: Brug den verificerede version som reference til senere produktion.
- Hold bearbejdningsdatumer konsistente: Reducer positioneringsforskelle mellem fiksturbatcher.
- Udfør yderligere prøveudtagning før batchlevering: Registrer dimensionsændringer, før inventarerne når produktionsgulvet.
Kommunikationshastighed kan direkte påvirke projektets fremskridt
Specialtilpassede fiksturer skal ofte justeres, efterhånden som udstyrsudviklingen skrider frem. Placeringspunkter, monteringshuller og støttepositioner kan ændre sig under udviklingen af nyt udstyr. En leverandør, der hurtigt kan fortolke tegninger, identificere bearbejdningsudfordringer og implementere revisioner, kan hjælpe med at holde projektet i gang. God kommunikation i starten betyder normalt færre ændringer og mindre omarbejde senere.
Værdien af CNC-bearbejdning af industrielle fiksturer ligger ikke blot i at producere positioneringsblokke, baser og monteringshuller. Det virkelige mål er at gøre emner nemme at placere, sikkert fastspænde og gentagelige gennem langtidsproduktion. Fra positioneringshuller og støtteflader til fastspændingsstrukturer, værktøjsafstand, slidstyring og inspektion kan hver detalje påvirke produktionseffektiviteten. For kunder, der kræver brugerdefinerede fiksturer, værktøjsprototyper eller batchbearbejdning af fiksturer, yder TIRAPID support fra tegningskommunikation og procesplanlægning til CNC-bearbejdning og kvalitetsinspektion, hvilket hjælper fiksturer med at passe til reelle produktionsbehov for industrielt udstyr.
















