
Automatisk tilførselsudstyr håndterer emneoverførsel, positionering og kontinuerlig materialetilførsel. Fremstillingskvaliteten af dets komponenter påvirker tilførselsnøjagtigheden, driftsjævnheden og udstyrets vedligeholdelsesfrekvens. Styrekomponenter, transmissionsforbindelser, monteringsbeslag og beskyttelseshuse har forskellige strukturer og driftsforhold, så deres kvalitet kan ikke bedømmes udelukkende ud fra eksterne dimensioner. For udstyrsproducenter og indkøbsteams bør en effektiv produktionsplan definere kritiske dimensioner, pasformskrav, overfladeforhold, nødvendig varmebehandling og overfladebehandling samt acceptkriterier baseret på faktiske driftsforhold. Dette hjælper med at reducere monteringsjusteringer, tilførselsblokeringer og for tidligt komponentslid.
Produktionskrav til dele til automatisk fodringsudstyr
Forskellige komponenter tjener forskellige funktioner, så deres design- og fremstillingskrav bør bestemmes i henhold til belastninger, bevægelsesmønstre og samlingsforhold.
Dimensionsnøjagtighed og geometriske tolerancer
Opfyldelse af dimensionskravene på en tegning garanterer ikke nødvendigvis problemfri drift af udstyret efter montering. Positionsforholdene mellem kritiske overflader skal også tages i betragtning.
- Monteringsbeslag: Kontroller monteringshullernes positioner, referenceflader og den specificerede parallelitet eller vinkelrethed på relaterede overflader for at reducere forskydning af samlingen.
- Fremføringsføringskomponenter: Definer den nødvendige planhed, parallelitet og overfladeruhed af arbejdsflader i henhold til føringsstrukturen for at reducere fremføringsafvigelser og ridser på emnet.
- Transmissionsforbindelsesstykker: For konstruktioner, der involverer akselhulspasninger eller roterende transmission, skal den nødvendige koncentricitet, positionstolerancer og pasformsmål specificeres for at forhindre samlingsforstyrrelser.
Tydelig definition af kritiske dimensioner og geometriske tolerancer i tegninger og inspektionskrav hjælper med at kontrollere monteringsnøjagtigheden mere effektivt.
Materialevalg og driftsstabilitet
Materialevalg bør ikke kun tage højde for bearbejdningsvanskeligheder og indkøbsomkostninger, men også kontaktslid, belastningsforhold og udstyrets drift.
- Metalkomponenter: Vælg passende materialer i henhold til belastninger, strukturel stivhed og driftsmiljøet for at forhindre mærkbar deformation af beslag eller forbindelser.
- Kontakt- og føringskomponenter: Match materialer i henhold til emnets materiale, bevægelseshastighed og kontaktforhold for at reducere overdreven friktion, slid og overfladeskader.
- Dynamiske bærende strukturer: For mekanismer, der involverer højhastighedsfremføring, hyppige starter og stop eller vibrationer, skal understøtningens stivhed, forbindelsesstabilitet og strukturel deformation vurderes for at minimere udsving i fremføringspositionen.
Materialer og strukturer skal fungere sammen for at opfylde de faktiske driftskrav i stedet for udelukkende at blive valgt ud fra bearbejdningsomkostningerne for de enkelte dele.

CNC-bearbejdningsløsninger til automatiske fødeudstyrsdele
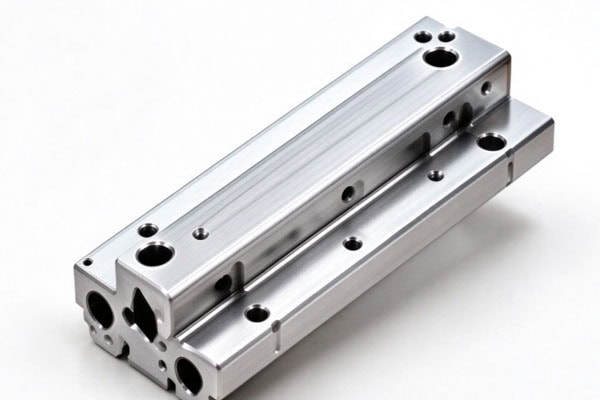
CNC-bearbejdning kan bruges til at fremstille komponenter med monteringshuller, referenceflader, komplekse konturer og modstående strukturer. Før bearbejdning skal processekvensen bestemmes i henhold til tegningerne, tolerancekravene og de efterfølgende operationer.
Optimering af bearbejdningssekvenser og fastspændingsmetoder
Korrekt valg af datum og planlægning af fastspændingssekvens hjælper med at kontrollere dimensionsfejl og geometriske afvigelser. Komponenter med flere bearbejdede flader bør bruge ensartede positioneringsdatumer, hvor det er praktisk muligt, for at reducere fejl forårsaget af gentagen fastspænding. Tyndvæggede dele eller strukturer med begrænset stivhed kræver passende understøtning og fastspændingsmetoder sammen med en passende bearbejdningssekvens for at minimere deformation. Kritiske funktioner såsom transmissionshuller, føringsflader og monteringsdatumer bør bearbejdes og inspiceres i henhold til deres tolerancekrav. Prototypesamling kan bruges til at verificere resultaterne, når det er nødvendigt. En procesplan, der er skræddersyet til kritiske strukturer, hjælper med at reducere omarbejde og forbedre ensartetheden i batchproduktion.
Varmebehandling, overfladebehandling og efterbehandling
Varmebehandling og overfladebehandling bør vælges i henhold til materialeegenskaber, kontaktslid og driftsforhold. Ikke alle komponenter kræver den samme proces. For dele, der udsættes for høj belastning eller kræver slidstyrke, kan passende varmebehandling evalueres med fokus på efterfølgende dimensionsændringer. Metalkomponenter kan modtage passende overfladebehandlinger baseret på korrosionsbestandighed, slidstyrke og udseendekrav, forudsat at processen er kompatibel med basismaterialet, driftsmiljøet og pasformskravene. For overflader, der kræver kontrolleret ruhed eller pasformsnøjagtighed, bør dimensioner og overfladetilstande inspiceres efter behandling for at sikre samlingskompatibilitet. Definering af efterbehandlingskrav før bearbejdning og inkludering af dem i den endelige inspektion hjælper med at sikre, at komponenterne opfylder deres tilsigtede anvendelsesbehov.
Kvalitetsinspektion af dele til automatisk fodringsudstyr
Kvalitetsaccept bør dække dimensioner, geometriske tolerancer, overfladeforhold og kritiske funktionelle krav. Udseende eller en enkeltdimensionel måling alene er ikke tilstrækkeligt til at afgøre, om en komponent er acceptabel.
Inspektionsprioriteter for forskellige komponenter
Inspektionspunkterne skal svare til hver komponents funktion og tegningskrav. Følgende tabel opsummerer de vigtigste inspektionsprioriteter for almindelige komponenttyper.
| Komponenttype | Hovedinspektionsartikler | Inspektionsformål |
| Monteringsbeslag | Monteringshulspositioner, referenceflader, relevante geometriske tolerancer | Sørg for korrekt placering og montering |
| Komponenter i fodringsvejledningen | Arbejdsfladens dimensioner, parallelitet, overfladeruhed og udseende | Opfyld krav til vejledning og kontakt |
| Transmissionsstik | Tilpasningsdimensioner, koncentricitet eller positionstolerancer, strukturel integritet | Reducer monteringsforstyrrelser og transmissionsafvigelser |
| Udstyrshuse | Samlede dimensioner, tilslutningshuller, overfladetilstand | Opfyld installations- og beskyttelseskrav |
| Slidbestandige komponenter | Kritiske dimensioner, overfladebehandlingstilstand og hårdhed hvor det er nødvendigt | Bekræft overholdelse af slidrelaterede krav |
Faktiske inspektionspunkter og tolerancer bør følge kundens tegninger og gensidigt aftalte tekniske specifikationer i stedet for at anvende en enkelt standard på hver komponent.
Verifikation af overfladekvalitet og batchkonsistens
For fødeføringskomponenter og transmissionsdele bør dimensionsoverensstemmelsen også evalueres sammen med overfladeforhold og monteringsresultater.
- Overfladetilstand: Inspicer kritiske kontaktflader for ruheder, grater og synlige defekter i henhold til tegningens krav for at undgå at påvirke emnets bevægelse eller komponenttilpasning.
- Behandlingsresultater: For komponenter, der kræver varmebehandling eller overfladebehandling, skal de specificerede proceskrav verificeres, og kritiske dimensioner og sammenkoblingsfunktioner skal kontrolleres igen.
- Batchinspektion: Arranger verifikation af den første artikel og prøveudtagning undervejs i henhold til ordrekrav. Undersøg dimensionelle eller overfladeafvigelser omgående, når de opdages.
Kombination af procesinspektioner med endelig godkendelse hjælper med at reducere batchvariationer og forbedre leveringskonsistensen.
Sådan vælger du en leverandør af automatiske fødeudstyrsdele
En leverandørs tegningsfortolkning, procesplanlægning og kvalitetsstyringskapacitet påvirker komponentkompatibilitet og projektplaner. Indkøbsteams bør evaluere følgende faktorer, før de afgiver en ordre.
Evaluering af bearbejdningskapaciteter og teknisk kommunikation
En egnet leverandør bør forstå hver komponents samlingsfunktion og arrangere bearbejdning og inspektion i henhold til tegningskravene.
- Tegningsevaluering: Bekræft kritiske dimensioner, geometriske tolerancer, pasformsforhold og overfladekrav, samtidig med at du identificerer bearbejdningsudfordringer på forhånd.
- Proceskoordinering: For komponenter, der kræver slidstyrke, varmebehandling eller overfladebehandling, skal procesplanen og hvordan dimensionerne kontrolleres efter behandlingen bekræftes.
- Prototypeverifikation: Kontroller prototypedimensioner og faktisk monteringsydelse før serieproduktion, og juster bearbejdningsplanen efter behov.
Afklaring af tekniske krav før produktion hjælper med at reducere uoverensstemmelser mellem produktionsresultater og forventninger til udstyrsdesign.
Bekræftelse af leveringstider, omkostninger og acceptansvar
Indkøbstilbud bør afspejle komponenternes faktiske produktionskrav for at undgå at udelade nødvendige processer eller inspektioner.
- Omkostningsevaluering: Afklar omkostningerne forbundet med CNC-bearbejdning, varmebehandling, overfladebehandling, inspektion og emballering.
- Leveringsplanlægning: Inkluder bearbejdning, outsourcede behandlinger, kvalitetskontrol og leveringsplaner i den overordnede plan for at reducere forsinkelser mellem processer.
- Acceptaftaler: Bekræft kritiske dimensioner, overfladeforhold, nødvendige procesregistreringer og procedurer for håndtering af afvigelser på forhånd for at minimere leveringstvister.
Transparente omkostningsopdelinger og klart definerede acceptansvar hjælper indkøbsteams med at sammenligne løsninger og reducere koordineringsomkostninger.
Fremstilling af dele til automatisk fødeudstyr kræver hensyntagen til bearbejdningsnøjagtighed, geometriske tolerancer, overfladeforhold og faktiske driftsforhold. Styrekomponenter skal opfylde kontakt- og glidekrav, transmissionsforbindelser skal have kontrollerede parringsforhold, og bærende strukturer skal give tilstrækkelig stivhed og stabilitet. Varmebehandling og overfladebehandling bør vælges i henhold til materialeegenskaber og driftsforhold, hvor fremstillingsresultaterne verificeres gennem prototypeevaluering og batchinspektion. TiRapid leverer skræddersyede CNC-bearbejdningstjenester baseret på kundens tegninger, materialer og ordrekrav og understøtter producenter af automatisk fødeudstyr med præcisionskomponentproduktion og -levering.















