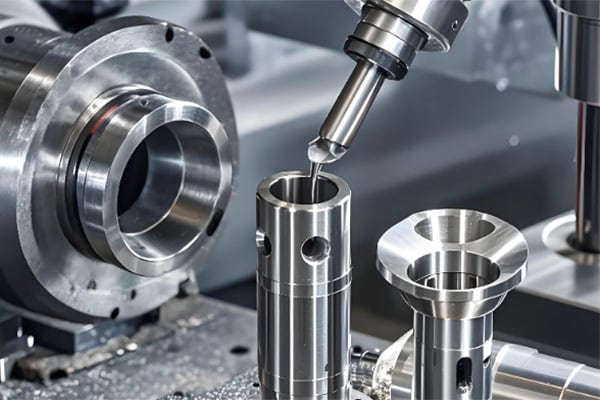
Obrábění hlubokých otvorů je důležitý proces v přesné výrobě a široce se používá pro automobilové součástky, hydraulická zařízení, formy, letecké díly, lékařské přístroje a průmyslové stroje. Ve srovnání s konvenčním obráběním otvorů mají hluboké otvory relativně velký poměr hloubky k průměru, což ztěžuje jejich přesnou výrobu.
Během obrábění hlubokých děr se výrobci mohou setkat s problémy, jako je špatný odvod třísek, průhyb nástroje, nadměrné teplo, drsné stěny otvoru, rozměrové odchylky a zlomení nástroje. U kovových součástí, které vyžadují vysokou přesnost, dobrou soustřednost a vynikající kvalitu povrchu, je nezbytný výběr správných nástrojů a optimalizace parametrů obrábění.
Získejte 20% mimo
Vaše první objednávka
Potřebujete zakázkové kovové a plastové díly?
Co je obrábění kovů hlubokými otvory?
Základní charakteristiky obrábění hlubokých děr
Obrábění hlubokých děr se obecně vztahuje na obrábění díry, jejíž hloubka je výrazně větší než její průměr. S prohlubováním díry musí řezný nástroj zasahovat hlouběji do obrobku. To snižuje tuhost nástroje a ztěžuje přístup do oblasti řezu.
Při konvenčním vrtání mohou třísky obvykle z otvoru vycházet relativně snadno. Při obrábění hlubokých otvorů se však třísky musí pohybovat dlouhým a úzkým průchodem. Pokud se třísky uvnitř otvoru nahromadí, mohou způsobit sekundární řez, poškodit stěnu otvoru, zvýšit opotřebení nástroje a dokonce vést k jeho zlomení.
Běžné materiály pro obrábění hlubokých děr
Hluboké díry lze obrábět v hliníkových slitinách, uhlíkové oceli, nerezové oceli, legované oceli, slitinách mědi, slitinách titanu a dalších kovech. Každý materiál má jinou tvrdost, houževnatost, tepelnou vodivost a vlastnosti utváření třísky, proto je třeba odpovídajícím způsobem volit řezné nástroje a parametry obrábění.
Jaké jsou hlavní výzvy obrábění hlubokých děr?
Obtížné odvádění třísek
Odvod třísek je jedním z nejčastějších problémů při obrábění hlubokých děr. S rostoucí hloubkou díry se třísky musí odvádět delší vzdálenost, než opustí obrobek.
Pokud se uvnitř otvoru nahromadí třísky, může je nástroj znovu obrábět, což má za následek poškrábání stěny otvoru a urychlené opotřebení nástroje. Materiály, jako je nerezová ocel, mohou být obzvláště problematické, protože často produkují dlouhé, souvislé třísky.
Vychýlení nástroje
Obrábění hlubokých děr vyžaduje relativně dlouhé vyložení nástroje, což snižuje celkovou tuhost nástroje. Řezné síly mohou způsobit mírné ohnutí nebo vychýlení nástroje, což ovlivňuje polohu otvoru, jeho přímost a rozměrovou přesnost.
U hlubokých děr s úzkými tolerancemi je obzvláště důležité vedení nástroje, stabilita vřetena a tuhost stroje.
Obtížnost s regulací tepla při obrábění
Uzavřený prostor uvnitř hlubokého otvoru ztěžuje rychlý únik tepla vznikajícího při řezání. Pokud je chlazení nedostatečné, teplota nástroje se může neustále zvyšovat, což urychluje jeho opotřebení.
Nadměrné teplo může také ovlivnit rozměrovou stabilitu, což je obzvláště důležité při obrábění přesných hlubokých otvorů.
Špatná kvalita stěny otvoru
Obrábění hlubokých děr vyžaduje kontrolu nad více než jen průměrem díry. Důležitá je také kruhovitost, přímost, soustřednost a drsnost povrchu.
Vibrace nástroje, opotřebení nástroje nebo nevhodné řezné parametry mohou způsobit škrábance, stopy po chvění a otřepy na stěně otvoru, což může ovlivnit výkon sestavy a součásti.
Běžné problémy s obráběním hlubokých děr a jejich řešení
Běžný problém
Hlavní důvod
Doporučení procesu
Průměr otvoru je příliš velký nebo malý
Opotřebení nástroje nebo nesprávné parametry
Kontrola stavu nástroje a optimalizace řezných parametrů
Odchylka polohy otvoru
Nedostatečná tuhost nástroje nebo nestabilní vedení
Snížení přesahu nástroje a zlepšení vedení nástroje
Špatný odvod třísek
Hromadění třísek nebo nedostatek chladicí kapaliny
Zlepšení vysokotlakého chladicího systému a odvádění třísek
Hrubá stěna otvoru
Vibrace nebo opotřebení nástroje
Používejte ostré nástroje a snižte vibrace
Zlomení nástroje
Nadměrná řezná síla nebo zablokování třísek
Snižte řezné zatížení a zlepšete odvod třísek
Nadměrná teplota obrábění
Nedostatečné chlazení
Optimalizace průtoku a tlaku chladicí kapaliny
Otřepy u vstupu do otvoru
Opotřebení nástroje nebo nesprávné parametry
Optimalizujte posuv a v případě potřeby přidejte odjehlování
Jaká jsou doporučení pro obrábění hlubokých děr?
Vyberte správný nástroj pro obrábění hlubokých děr
Různé průměry a hloubky otvorů vyžadují různé typy řezných nástrojů. Pro hlubší otvory mohou specializované vrtačky pro hluboké otvory nebo dělové vrtačky poskytnout lepší vedení a stabilitu obrábění.
Materiál nástroje by měl také odpovídat materiálu obrobku. Při obrábění nerezové oceli, kalené oceli nebo jiných obtížně obrobitelných kovů je třeba pečlivě zvážit odolnost nástroje proti opotřebení a tepelnou stabilitu.
Optimalizujte parametry řezání
Vyšší řezné rychlosti ne vždy vedou k lepšímu výkonu při obrábění hlubokých děr. Nadměrné otáčky vřetena nebo posuv mohou zvýšit řezné teplo a zatížení nástroje, zatímco příliš konzervativní parametry mohou snížit efektivitu výroby.
Otáčky vřetena, posuv a hloubka řezu by měly být upraveny podle materiálu obrobku, průměru otvoru, hloubky otvoru, průměru nástroje a možností stroje.
Zlepšení chlazení a odvodu třísek
Efektivní chlazení je zásadní pro stabilní obrábění hlubokých děr. Správný tlak a průtok chladicí kapaliny mohou snížit řezné teploty a zároveň pomoci odvádět třísky z díry.
U materiálů, které produkují dlouhé třísky, lze optimalizovat geometrii nástroje a řezné parametry tak, aby se vyráběly kratší a lépe ovladatelné třísky.
Minimalizace přesahu nástroje
Čím delší je nástroj vyčnívající z držáku, tím menší je jeho tuhost. Nadměrné přesahování nástroje může zvýšit vibrace, průhyb a chyby obrábění.
U vysoce přesných hlubokých otvorů je třeba pečlivě kontrolovat také soustřednost vřetena stroje, nástroje a obrobku.
Použijte vhodnou postupnost obrábění
Pro vysoce přesné hluboké díry není obrábění přímo na konečný rozměr v jedné operaci často nejlepším přístupem.
V závislosti na požadavcích na součást může proces zahrnovat předvrtání, vrtání, polodokončování a dokončovací operace. Pokud je vyžadována vyšší rozměrová přesnost a povrchová úprava, lze jako následné procesy použít vystružování, vyvrtávání nebo honování.
Jak lze zlepšit přesnost obrábění hlubokých děr?
Zlepšení přesnosti obrábění hlubokých děr vyžaduje kontrolu nad konstrukcí, zařízením, nástroji a procesem obrábění.
Během fáze návrhu by měly být jasně definovány požadavky na průměr, hloubku, přímost, soustřednost a drsnost povrchu otvoru. Během výroby by měla zůstat stabilní přesnost stroje a opotřebení nástrojů by mělo být pravidelně sledováno.
U složitých nebo vysoce přesných součástí s hlubokými otvory může měření během procesu nebo kontrola rozměrů po obrábění pomoci včas identifikovat odchylky a předejít problémům s kvalitou během dávkové výroby.
Mezi hlavní výzvy obrábění kovů s hlubokými otvory patří odvádění třísek, chlazení, tuhost nástroje, polohování otvoru, kvalita stěny otvoru a kontrola rozměrů. S rostoucí hloubkou otvoru nemusí být konvenční metody vrtání dostatečné k splnění náročných požadavků na přesnost.
Výběrem vhodných řezných nástrojů, optimalizací parametrů obrábění, zlepšením chlazení a odvádění třísek, minimalizací přesahu nástroje a použitím strategie postupného obrábění mohou výrobci efektivně snížit rizika spojená s obráběním.
U hlubokootvorných součástí používaných v leteckém a automobilovém průmyslu, hydraulických systémech, formách a přesných strojích může spolupráce s dodavatelem CNC obrábění se zkušenostmi s hlubokootvorným obráběním pomoci dosáhnout konzistentnější přesnosti, kvality povrchu a spolehlivosti výroby.
Autor
Ředitel a zakladatel společnosti Galen
Zavázáni k poskytování nejlepších možných služeb ve výrobním průmyslu.
Vakuové komory jsou přesné kryty určené k vytváření a udržování kontrolovaného nízkotlakého prostředí pro výrobu polovodičů, výzkumná zařízení, povlakovací systémy, testovací platformy a další procesy závislé na vakuu. Jejich výkon závisí na
Hliníkový blok vodního chlazení je kapalinový chladicí komponent, který přenáší teplo z elektronických zařízení do cirkulující chladicí kapaliny. Ve srovnání s měděnými alternativami nabízí hliník nižší hmotnost, konkurenceschopné náklady na materiál,
Mikrokanálová chladicí deska je přesná kapalinová chladicí součástka, která odvádí teplo z vysoce výkonné elektroniky pomocí těsně rozmístěných vnitřních kapalinových kanálů. Tyto kanály zvětšují kontaktní plochu mezi...
Polovodičové vakuové součástky jsou přesné díly používané k vytváření, udržování, řízení a izolaci nízkotlakého prostředí uvnitř zařízení na výrobu polovodičů. Vakuové komory, příruby, tělesa ventilů, rozdělovače, upínače, porty a díly pro manipulaci s destičkami.
Součást nemusí být dostatečně malá, aby se vešla na špičku prstu, aby vyžadovala mikroobrábění. Větší součástka může obsahovat malý otvor, úzký kanálek nebo tenkou stěnu.
Vzhledem k tomu, že výpočetní technika s využitím umělé inteligence, vysoce výkonné servery a datová centra stále generují více tepla, tradiční vzduchové chlazení se stává méně efektivním pro zařízení s vysokou hustotou. Kapalinové chlazení poskytuje přímější způsob...
Zařízení pro výrobu polovodičů se spoléhají na přesné hliníkové komponenty, které podporují manipulaci s destičkami, vakuové systémy, tepelný management a automatizovaný pohyb. Od velkých montážních desek a pouzder zařízení až po chladicí bloky a
Ozubená kola přenášejí pohyb a výkon mezi součástmi v zařízeních, od malých aktuátorů až po průmyslové převodovky. Ačkoli ozubené kolo může vypadat jako jednoduché ozubené kolo, jeho výkon závisí na...
Vodní chladicí blok je přesná chladicí součástka, která přenáší teplo z CPU, GPU nebo jiného elektronického zařízení do cirkulující kapaliny. Obvykle se používá měď nebo hliník.
Turborotační oběžná kola jsou vysokorychlostní rotující součásti, jejichž výkon silně závisí na geometrii lopatek, rozložení hmotnosti, stavu povrchu a vztahu mezi nábojem a osou otáčení. Malé chyby obrábění mohou
Kapalinový chladicí panel je kovový výměník tepla, který odvádí teplo z elektronických součástek pomocí cirkulující chladicí kapaliny. Využívá vnitřní kanály nebo trubky k přenosu tepla od procesorů.
Chladicí deska baterie pomáhá přenášet teplo mezi bateriovými články a chladicím systémem. V mnoha elektromobilech proudí kapalina kanálky uvnitř desky a odvádí teplo pryč.