
PBT materiál je polokrystalický technický termoplast ceněný pro svou rozměrovou stabilitu, elektrickou izolaci, chemickou odolnost, mechanickou pevnost a efektivní výkon vstřikování plastů. Výrobci jej používají pro konektory, pouzdra senzorů, spínače, součásti spotřebičů, díly ventilů, automobilovou elektroniku a další součásti, které musí zachovat spolehlivé rozměry za měnících se teplotních a vlhkostních podmínek.
Tato příručka vysvětluje, co je PBT materiál, jak jeho polymerní struktura ovlivňuje jeho vlastnosti, jaké jakosti jsou k dispozici, jak se PBT vstřikuje do forem a obrábí CNC, jaká konstrukční a procesní rizika musí inženýři kontrolovat a jak určit, zda je PBT vhodný pro elektrotechnické, automobilové, průmyslové, lékařské nebo spotřební aplikace.
Co je materiál PBT?
PBT je zkratka pro polybutylentereftalát. Patří do skupiny termoplastických polyesterů a má semikrystalickou molekulární strukturu, která podporuje rychlou krystalizaci, relativně nízkou absorpci vlhkosti, stabilní elektrické vlastnosti a efektivní velkoobjemové lisování.
Struktura a složení polymeru
PBT se běžně vyrábí reakcí kyseliny tereftalové nebo dimethyltereftalátu a 1,4-butandiolu. Výsledný polymer obsahuje aromatické polyesterové skupiny, které přispívají k pevnosti, tepelné odolnosti, chemické stabilitě a elektrické izolaci.
Jeho semikrystalická struktura odlišuje PBT od amorfních plastů, jako je polykarbonát. Během chlazení část polymeru vytváří uspořádané krystalické oblasti. Tyto oblasti zlepšují tuhost, odolnost proti tečení, chemickou odolnost a rozměrovou stabilitu, ale také způsobují smrštění při lisování, které je třeba zohlednit při návrhu nástroje.
Ve srovnání s PET krystalizuje PBT snadněji a obecně se zpracovává při nižších teplotách. Jeho rychlejší krystalizace pomáhá zkrátit cykly vstřikování, zatímco jeho rázová odolnost – zejména při nižších teplotách – může být pro určité technické součásti příznivější.
Jak se dodává PBT?
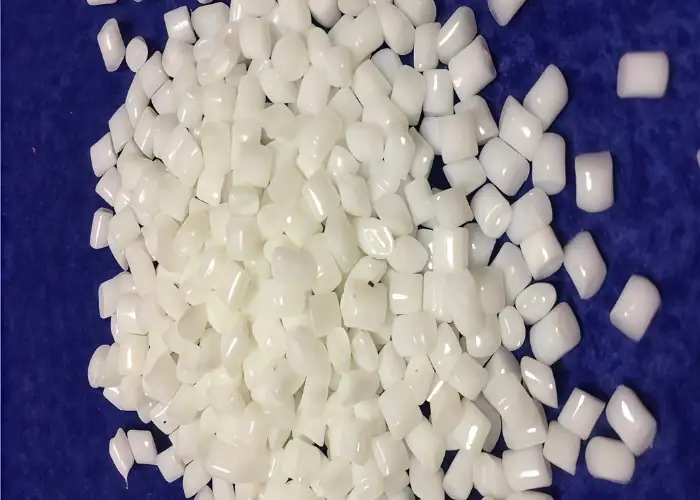
PBT se nejčastěji dodává ve formě pelet pro vstřikování plastů. Výrobci nabízejí neplněné, vyztužené skleněnými vlákny, nehořlavé, hydrolýzně odolné, s nízkou deformací, tribologické, vhodné pro styk s potravinami a lékařské technologie pro různé technické požadavky.
Extruzí lze také vyrábět PBT desky, tyče, profily, trubky, fólie a další polotovary. Tyto polotovary lze obrábět do prototypů, náhradních dílů, malosériové výroby nebo přesných prvků, které je obtížné tvarovat přímo ve formě.
Ne každý druh materiálu je k dispozici ve všech skladových formách. Vstřikovací plasty poskytují nejširší škálu výztužných a funkčních přísad, zatímco výběr obrobitelných desek a tyčí může být omezenější. Dostupnost materiálu by proto měla být ověřena před dokončením návrhu součásti.
Proč si inženýři vybírají PBT?
PBT v sobě spojuje pevnost, tuhost, nízké tečení, nízkou absorpci vlhkosti, chemickou odolnost, elektrickou izolaci a efektivní tváření. Tato rovnováha ho činí užitečným tam, kde běžné plasty postrádají dostatečnou rozměrovou stabilitu, ale výkonnější polymery by vedly k zbytečným nákladům.
Konstruktéři v elektrotechnice a automobilovém průmyslu si často vybírají PBT, protože jeho mechanické a elektrické vlastnosti zůstávají relativně stabilní i za měnících se klimatických podmínek. Jeho použití v konektorech, senzorech, nabíjecích systémech, řídicích jednotkách a zařízeních vysokého napětí dále rozšiřuje jeho vlastnosti zpomalující hoření a odolné vůči hydrolýze.
PBT by se i nadále měl vybírat podle přesné třídy, nikoli pouze podle názvu polymeru. Stupeň výztuže, chemie zpomalující hoření, modifikace nárazu, UV stabilizace, odolnost proti hydrolýze, barva a regulační status mohou významně ovlivnit chování při zpracování a výkon konečného dílu.
Klíčové vlastnosti materiálu PBT
Vlastnosti PBT závisí na složení pryskyřice, výztuži, kondicionování, tloušťce stěny, teplotě, výrobní metodě a zkušební normě. Obecné popisy materiálových skupin jsou užitečné pro počáteční výběr, ale konečné konstrukční hodnoty musí vycházet z přesného datového listu dané třídy.
Mechanická pevnost, tuhost a tečení
Neplněný PBT poskytuje užitečnou kombinaci houževnatosti, tuhosti a kvality povrchu. Je vhodný pro svorky, kryty, elektrické pouzdra, spínače a mechanické součástky, které vyžadují větší strukturální stabilitu než mnoho komerčně dostupných termoplastů.
Výztuž ze skelných vláken podstatně zvyšuje tuhost a snižuje deformaci při zatížení. Reprezentativní obrobitelná třída PBT GF30 má modul pružnosti v tahu přibližně 3400 MPa, pevnost v tahu přibližně 46 MPa a pevnost v ohybu přibližně 78 MPa. Tyto hodnoty platí pouze pro uvedený polotovar a neměly by být považovány za univerzální údaje PBT.
PBT také poskytuje dobrou odolnost proti tečení, ale trvalá zatížitelnost se snižuje s rostoucí teplotou a dobou provozu. Zacvakávací uložení, závitové prvky, lisované uložení, pružiny a nepodepřené nálitky by měly být navrženy s využitím dlouhodobých dat o tečení, nikoli pouze na základě krátkodobé pevnosti v tahu.
Tepelná odolnost a tepelné chování
PBT má pro mnoho druhů teplotu tání blízkou 220–225 °C, ale bod tání není stejný jako přípustná provozní teplota. Součást může ztratit tuhost, docházet k tečení nebo se pohybovat mimo toleranci při teplotách hluboko pod bodem tání polymeru.
Reprezentativní tvar polotovaru GF30 PBT uvádí krátkodobou provozní teplotu přibližně 200 °C a dlouhodobou provozní teplotu blízko 110 °C. Jiné směsi mohou poskytovat vyšší nebo nižší tepelnou odolnost v závislosti na výztuži, tepelné stabilizaci, tloušťce stěny, zatížení a zkušební metodě.
Společnost Celanese uvádí, že vybrané řady produktů PBT mohou snášet teploty nepřetržitého používání až do přibližně 140 °C. Jedná se spíše o schopnost na úrovni portfolia než o univerzální hodnocení, takže konstruktéři musí před stanovením limitu nepřetržitého používání ověřit přesný druh materiálu a provozní namáhání.
Absorpce vlhkosti a rozměrová stabilita
PBT absorbuje relativně málo vlhkosti ve srovnání s mnoha polyamidy. To pomáhá udržovat jeho mechanické rozměry a elektrickou izolaci stabilnější při změnách okolní vlhkosti, což je cenné pro konektory, spínače, tělesa senzorů a přesně tvarovaná pouzdra.
Reprezentativní typ TECADUR PBT GF30 uvádí nasákavost vody přibližně 0.02 % po 24 hodinách a 0.04 % po 96 hodinách při teplotě 23 °C. Skutečné hodnoty se liší v závislosti na složení, zkušební metodě, tloušťce stěny a podmínkách expozice.
Nízká absorpce vlhkosti neznamená úplnou odolnost vůči poškození horkou vodou. Standardní PBT může podléhat hydrolytické degradaci, pokud je vystaven vodě za zvýšených teplot. Hydrolýzně odolné typy používají stabilizační přísady ke zpomalení rozpadu polymerních řetězců a prodloužení životnosti v horkých a vlhkých podmínkách.
Elektrická izolace a chování plamene
PBT poskytuje užitečné dielektrické vlastnosti a izolační odpor, díky čemuž je běžným materiálem pro konektory, zásuvky, spínače, kostra cívek, řídicí komponenty a vysokonapěťové elektrické sestavy. Jeho nízká absorpce vlhkosti pomáhá snižovat změny elektrického chování způsobené klimatickými změnami.
Chování při plameni je specifické pro daný druh materiálu. Standardní PBT nemusí splňovat náročné požadavky na požární odolnost elektrických zařízení, zatímco speciálně vyvinuté druhy mohou při specifikovaných tloušťkách a barvách splňovat normu UL94 V-0 a další normy pro elektrickou izolaci.
Obecná poznámka k výkresu uvádějící pouze „PBT, zpomalovač hoření“ není dostatečně přesná. Specifikace by měla uvádět jakost dodavatele, barvu, minimální tloušťku stěny, příslušný soubor UL nebo normu a veškeré požadované bezhalogenové nebo regulační podmínky.
Chemické, třecí a opotřebitelné vlastnosti
PBT je obecně odolný vůči olejům, tukům, palivům, skvrnám a mnoha průmyslovým chemikáliím. Kompatibilita však závisí na konkrétní chemikálii, koncentraci, teplotě, době expozice, mechanickém namáhání a složení PBT.
Materiál také zajišťuje užitečné vlastnosti z hlediska tření a opotřebení pro vybrané vodicí lišty, válečky, posuvné mechanismy a pohyblivé komponenty. Tribologické směsi mohou zahrnovat maziva, výztuže nebo směsi PBT/PET pro úpravu tření, opotřebení, hluku a chování při trhavém skluzu.
PBT by neměl být popisován jako univerzálně odolný vůči horké vodě, silným zásadám nebo všem rozpouštědlům. Reprezentativní typ GF30 uvádí konkrétně omezenou odolnost vůči horké vodě nad 60 °C, zatímco hydrolýzně odolné přípravky jsou vyvinuty pro náročnější vlhká a tepelná prostředí.
Reprezentativní údaje o PBT materiálech
Následující hodnoty ilustrují jeden druh obrobitelné PBT materiálu vyztuženého skelnými vlákny. Jsou užitečné pro pochopení obecného rozsahu výkonnosti, ale nepředstavují specifikace pro každou neplněnou, vstřikovanou, vyztuženou, nehořlavou nebo hydrolýze odolnou PBT směs.
| Vlastnictví | Reprezentativní hodnota PBT GF30 | Význam inženýrství |
| Hustota | 1.46 g / cmXNUMX | Vyšší než neplněný PBT díky vyztužení skelnými vlákny |
| Modul v tahu | 3400MPa | Označuje relativně vysokou tuhost |
| Pevnost v tahu | 46MPa | Krátkodobá zkušební hodnota pro uvedený tvar materiálu |
| Pevnost v ohybu | 78MPa | Relevantní pro součásti namáhané ohybem |
| Charpyho rázová houževnatost | 37 kJ/m² | Výkonnost při nárazu specifická pro daný stupeň a test |
| Teplota tání | 224 ° C | Referenční hodnota zpracování, nikoli limit pro nepřetržité používání |
| Dlouhodobá provozní teplota | 110 ° C | Pokyny dodavatele pro uvedený produkt |
| Krátkodobá provozní teplota | 200 ° C | Pokyny pro expozici s omezenou dobou trvání |
| Teplotní roztažnost | 80–100 µm/m·K | Stále podstatně vyšší než většina kovů |
| Absorbce vody | 0.02 % po 24 hodinách | Podporuje rozměrovou a elektrickou stabilitu |
| Stupeň krytí UL94 | HB | Odolnost proti plameni této specifické jakosti materiálu |
Konstruktéři by neměli kombinovat hodnoty z nesouvisejících jakostí PBT do jedné materiálové specifikace. Vstřikovaná spojovací směs PBT GF30 může mít odlišnou pevnost, smrštění, hořlavost, odolnost proti hydrolýze, orientaci vláken a rozměrové chování od obráběného polotovaru GF30.
Běžné druhy a modifikace PBT
PBT je spíše široká skupina materiálů než jeden fixní plast. Výběr jakosti určuje, zda se u finálního dílu zaměří na houževnatost, tuhost, elektrickou bezpečnost, nízkou deformaci, odolnost proti hydrolýze, vzhled, shodu s předpisy nebo efektivitu výroby.
Neplněný PBT
Neplněný PBT obecně nabízí lepší houževnatost, vzhled povrchu, vlastnosti svarové linie a prodloužení než silně vyztužené druhy. Je vhodný pro kryty, knoflíky, malá pouzdra, svorky, spínače a součástky, které nevyžadují maximální tuhost.
Jeho nižší tuhost může být výhodná pro zacvakávací uchycení a flexibilní montážní prvky. Neplněný PBT však obvykle vykazuje větší smrštění při lisování a nižší strukturální tuhost než typy plněné skelnými vlákny, takže velké ploché profily mohou vyžadovat žebra nebo změny geometrie.
Neplněná pryskyřice se také snáze barví a lze s ní dosáhnout hladkých lisovaných povrchů. Tam, kde záleží na vzhledu, by pryskyřice, povrchová úprava formy, umístění vtoku, dráha proudění a teplota zpracování měly být vyvinuty jako jeden ucelený systém.
PBT vyztužený skleněnými vlákny
PBT plněný skelnými vlákny je běžně dostupný s přibližně 15 %, 20 %, 30 % nebo vyšším stupněm výztuže. Přidání skleněných vláken zvyšuje tuhost, rozměrovou stabilitu, tepelnou odolnost a odolnost proti deformaci při mechanickém zatížení.
Výztuž také vytváří konstrukční problémy. Vlákna se zarovnávají s tokem taveniny, takže smrštění a mechanické vlastnosti se stávají směrovými. Nerovnoměrná tloušťka stěny, umístění vtoků, svarové linie a lokální orientace vláken mohou způsobit deformaci nebo rozdílnou pevnost v různých směrech.
Obráběný PBT plněný skelnými vlákny je abrazivnější než neplněný PBT. Řezné nástroje, posuvy, geometrie hran, odsávání prachu a akceptace povrchu by měly zohledňovat vystavení vláken a možné třepení hran.
PBT odolný vůči hydrolýze
PBT odolný vůči hydrolýze je určen pro díly vystavené zvýšené teplotě a vlhkosti. Mezi typické aplikace patří automobilové senzory, konektory elektrických vozidel, elektrické systémy pod kapotou a součásti vystavené stříkající vodě nebo vlhkým teplotním cyklům.
Voda může narušit molekulární řetězce polyesteru, zejména když teplo urychluje reakci. Přísady odolné vůči hydrolýze tuto degradaci zpomalují, což umožňuje součásti déle zachovat mechanické a elektrické vlastnosti za podmínek vlhkého tepla.
Stupeň odolnosti proti ohni (HR) nevylučuje nutnost testování. Životnost může ovlivnit teplota, doba expozice, tlak, chemické přísady, posypová sůl, konstrukce těsnění, tloušťka stěny a mechanické namáhání.
Typy zpomalující hoření a s nízkou deformací
PBT směsi s nehořlavou úpravou se používají v elektrických a automobilových součástkách, které musí splňovat definované požadavky na požární bezpečnost a izolaci. Dostupné receptury se mohou zaměřovat také na vysoký index náběhu, odolnost proti oblouku, barevnou stálost nebo výkon při vysokém napětí.
Směsi s nízkou deformací upravují výztuž, obsah minerálů, směsi polymerů a vlastnosti toku pro zlepšení rovinnosti a opakovatelnosti rozměrů. Jsou užitečné pro široká pouzdra, rámy, konektory a součásti s asymetrickou geometrií.
Záměny materiálů vyžadují pečlivé ověření. Změna z jednoho druhu zpomalovače hoření nebo s nízkou deformací na jiný může změnit smrštění formy, délku toku, povrchovou úpravu, pevnost svarové linie, elektrické vlastnosti a rozměry součásti.
Pro styk s potravinami a lékařské účely
Aplikace pro styk s potravinami a lékařské aplikace vyžadují zdokumentovanou shodu s požadavky pro daný stupeň. Obecné označení PBT nepotvrzuje vhodnost pro styk s potravinami, pitnou vodou, biokompatibilitu, farmaceutické nebo zdravotnické prostředky.
Lékařské PBT materiály mohou nabízet kontrolovanou výrobu, služby oznamování změn, dokumentaci biokompatibility, konzistentní barvy, složení snižující tření nebo výztuž pro komponenty pro podávání léků a diagnostické komponenty.
Za hotové zařízení zůstává odpovědnost výrobce. Je nutné zkontrolovat materiálovou dokumentaci spolu se sterilizací, dobou kontaktu, chemickou expozicí, způsobem montáže, výrobním procesem a příslušnými předpisy.
Jak se zpracovává materiál PBT?
PBT lze vstřikovat, extrudovat, vyfukovat, svařovat, lepit a obrábět CNC. Vstřikování je dominantní výrobní metodou, protože polymer rychle krystalizuje a umožňuje krátké cykly pro složité, velkoobjemové komponenty.
Vstřikování plastů
Vstřikování plastů se používá pro konektory, spínače, pouzdra senzorů, součástky spotřebičů, automobilovou elektroniku, mechanismy zdravotnických prostředků a další detailní díly. Rychlá krystalizace PBT podporuje efektivitu výroby, ale vlhkost a teplota musí být pečlivě kontrolovány.
Termoplastické polyestery mohou během zpracování tavením hydrolyzovat, pokud pryskyřice obsahuje nadměrnou vlhkost. Společnost BASF obecně doporučuje zpracování s vlhkostí pod 0.04 % a předsušení suchým vzduchem nebo vakuovým zařízením. Reprezentativní procesní list specifikuje přibližně 80–120 °C po dobu čtyř hodin, ačkoli přesný požadavek je specifický pro daný druh materiálu.
Teploty taveniny a formy ovlivňují tok, krystalinitu, smrštění, kvalitu povrchu a konečné mechanické vlastnosti. Společnost BASF uvádí typické rozmezí taveniny přibližně 250–280 °C, přičemž vyšší teploty formy se často používají pro vyztužené druhy nebo zlepšení vzhledu povrchu.
Extruze a polotovary
Extruzí lze vyrábět plechy, tyče, trubky, profily, fólie a monofilamenty. Tyto polotovary lze řezat nebo obrábět na nízkoobjemové komponenty, upínací přípravky, díly ventilů, izolátory a náhradní díly.
Ne každý typ materiálu pro vstřikování lze efektivně extrudovat. Vhodnost složení pro plechy nebo profily se určuje podle pevnosti taveniny, viskozity, krystalizačních vlastností, regulace chlazení a rozměrové stability.
U přesných CNC dílů je důležitá výroba polotovaru a historie žíhání. Zbytkové napětí, orientace vláken, kvalita středové osy, rovinnost a kolísání tloušťky mohou ovlivnit konečné obrobené rozměry.
CNC obrábění
PBT lze CNC frézovat, soustružit, vrtat, vystružovat a dokončovat. Jeho semikrystalická struktura a rozměrová stabilita umožňují výrobcům dosáhnout přesné geometrie a dobré kvality povrchu, pokud jsou parametry obrábění přizpůsobeny třídě materiálu.
Obrábění je užitečné pro prototypy, nízkoobjemové šarže, náhradní díly, technické ověřování nebo sekundární dokončování lisovaných polotovarů. Také se vyhýbá nástrojům pro vstřikování forem, pokud roční poptávka neodůvodňuje investici do nástrojů.
Hybridní postup může kombinovat lisování s CNC dokončováním. Lisovaný polotovar zajišťuje materiálovou efektivitu a objemovou výrobu, zatímco obrábění řídí těsnicí plochy, ložisková rozhraní, kritické otvory nebo další prvky vyžadující přesnější tolerance.
Pokyny pro CNC obrábění PBT
PBT se obecně snáze obrábí než vysoce elastické nebo vlhkostně citlivé plasty, ale předpoklady pro obrábění kovů by se neměly přenášet přímo. Důležité zůstávají generování tepla, upínací tlak, výztuž, napětí v materiálu a tepelná roztažnost.
Řezné nástroje, teplo a kontrola utváření třísek
Pro mnoho obráběcích operací PBT lze použít ostré nástroje z karbidu nebo rychlořezné oceli. Ostré břity snižují tření, tvorbu tepla, tvorbu otřepů a řeznou sílu. Zesílené jakosti obecně upřednostňují nástroje z karbidu odolné proti opotřebení.
PBT má nižší tepelnou vodivost než kov, takže nadměrné řezné teplo zůstává koncentrované v blízkosti nástroje a obrobku. Vhodný posuv, zatížení třísky, přerušované řezání, chlazení vzduchem a odvod třísky mohou omezit lokální změknutí a rozměrový pohyb.
Pokud je potřeba kapalinové chlazení, je třeba ověřit kompatibilitu s chladicí kapalinou. Lékařské nebo potravinářské komponenty mohou mít prospěch ze suchého obrábění nebo čistých kompatibilních metod chlazení, které nezanechávají obtížně odstranitelné zbytky.
Upínání obrobků a kontrola rozměrů
Upínací přípravky by měly podpírat součástku, aniž by vytvářely nadměrné upínací napětí. Pro tenké stěny nebo velké ploché díly jsou vhodnější široké čelisti, měkké podložky, vakuové upínací přípravky a rozložené podepření.
Díly obráběné z tlustých plechů mohou vyžadovat rovnoměrný úběr materiálu z protilehlých stran. Odstranění většiny materiálu z jednoho povrchu může nerovnoměrně uvolnit vnitřní pnutí a způsobit prohýbání, kroucení nebo ztrátu rovinnosti.
Teplota při kontrole by měla být kontrolována, protože PBT se roztahuje více než hliník nebo ocel. Velmi úzké tolerance by měly být přiřazeny pouze funkčním prvkům s realistickými tolerancemi pro teplotu, tloušťku stěny, zatížení a provozní prostředí.
Obrábění PBT plněného sklem
Skleněná vlákna zvyšují oděr a mohou zkracovat životnost nástroje. Řezné nástroje by měly zůstat dostatečně ostré, aby čistě stříhaly výztuž, a ne aby vlákna z obrobené hrany tahaly.
Orientace vláken může na různých plochách vytvářet různé textury povrchu. Frézování rovnoběžně s dominantním směrem vláken může vést k odlišnému výsledku než řezání křížem mezi vlákny, zejména u vstřikovaných polotovarů.
Konstruktéři by měli také zvážit exponovaná vlákna na těsnicích, kluzných nebo kosmetických površích. Vyztužená jakost může nabídnout lepší tuhost, ale po obrobení vytvářet méně jednotný vzhled než neplněná PBT.
Výhody a omezení PBT
PBT poskytuje efektivní rovnováhu vlastností, ale jeho vhodnost závisí na prostředí a druhu materiálu. Materiál by neměl být vybrán pouze proto, že se objevuje na existující součásti, nebo proto, že jiný druh PBT se osvědčil v jiné aplikaci.
| Výhody PBT | Omezení PBT |
| Nízká absorpce vlhkosti | Standardní druhy mohou hydrolyzovat v horkých a vlhkých podmínkách |
| Dobrá rozměrová stabilita | Smrštění při formování a orientace vláken mohou způsobit deformaci |
| Silná elektrická izolace | Výkon plamene je závislý na třídě a tloušťce |
| Rychlá krystalizace a krátké cykly lisování | Před zpracováním tavením je nutné pryskyřici pečlivě vysušit. |
| Dobrá chemická a olejová odolnost | Kompatibilita není univerzální pro všechny chemikálie |
| K dispozici v zesílených a funkčních typech | Zesílené třídy jsou abrazivnější při obrábění |
| Dobrý vzhled povrchu | Na povrchu se mohou objevit skleněná vlákna |
| Užitečné vlastnosti při tečení a opotřebení | Zatížitelnost při vysokých teplotách závisí na třídě materiálu |
| Nižší náklady než u mnoha vysoce výkonných polymerů | Nemůže nahradit PPS, PEEK ani PPA v každém náročném prostředí. |
PBT ve srovnání s PET a PA66
PBT, PET a PA66 lze použít pro konstrukční součásti, ale jejich chování při zpracování a reakce na prostředí se liší. Výběr by měl být založen na konkrétním vyztuženém nebo nevyztuženém druhu, spíše než pouze na zkratce polymeru.
| Faktor výběru | PBT | PET | PA66 |
| Rodina polymerů | Termoplastický polyester | Termoplastický polyester | Polyamid |
| Krystalizace při formování | Relativně rychle | Obecně pomalejší | Závislé na stupni |
| Absorpce vlhkosti | Nízké | Nízké | Vyšší než PBT |
| Rozměrová stabilita ve vlhkém prostředí | Obecně silný | Obecně silný | Více ovlivněno podmiňováním |
| Dopad nízkých teplot | Často lepší než PET | Závislé na stupni | Závislé na stupni |
| Pevnost a tepelná odolnost | Dobré; vylepšené skleněnými vlákny | Dobrá; často vysoká tuhost | Vyztužené druhy mohou překročit PBT |
| Společná priorita | Elektrické součástky a efektivní lisování | Přesné mechanické a polyesterové komponenty | Vyšší pevnost konstrukčních a tepelných aplikací |
Společnost Ensinger poznamenává, že PBT obecně poskytuje lepší odolnost proti nárazu za nízkých teplot než PET, zatímco společnost Asahi Kasei poznamenává, že vyztužený PA66 může poskytnout větší mechanickou pevnost a tepelnou odolnost pro obzvláště náročné konstrukční aplikace.
PBT může být upřednostňován před PA66 tam, kde je důležitá snížená citlivost na vlhkost a stabilní elektrické vlastnosti. PA66 může být vhodnější tam, kde vyšší strukturální pevnost nebo tepelná odolnost ospravedlňuje zvýšenou citlivost na klimatizaci.
PBT a PET by neměly být považovány za zaměnitelné. Rychlost krystalizace, cyklus lisování, rázové vlastnosti, dostupnost polotovaru, povrchová úprava a složení mohou ovlivnit, který polyester je praktičtější.
Běžné aplikace PBT materiálu
PBT se používá tam, kde součásti musí kombinovat elektrickou izolaci, rozměrovou stálost, přesnost lisování, kvalitu povrchu a odolnost vůči olejům nebo průmyslovým chemikáliím. Použití stále určuje, zda je požadován neplněný, vyztužený, nehořlavý, hydrolýzně odolný nebo regulovaný typ.
| Oblast použití | Typické PBT komponenty | Hlavní důvod výběru |
| Automobilový průmysl | Kryty řídicích jednotek motoru, senzory, konektory, součásti zapalování a nabíjecí komponenty | Elektrická izolace, tepelná odolnost a rozměrová stálost |
| Průmyslové vybavení | Části ventilů, tělesa čerpadel, převodovky a mechanické podpěry | Chemická odolnost, tuhost a nízké tečení |
| Zdravotnictví | Části injekčního pera, mechanismy inhalátoru a diagnostické komponenty | Shoda s požadavky třídy, přesnost a kvalita povrchu |
| Letecký a vesmírný průmysl | Elektrické konektory a vybrané interiérové nebo řídicí komponenty | Dostupnost izolačních, pevnostních a nehořlavých tříd |
| Automatizace | Tělesa senzorů, svorkovnice a komponenty aktuátorů | Rozměrová opakovatelnost a elektrické vlastnosti |
| Elektronika | Spínače, zásuvky, konektory, kostra cívek a izolační pouzdra | Dielektrické vlastnosti a rychlé tváření |
| Robotika | Rozhraní senzorů, převodové mechanismy a řídicí skříně | Tuhost, odolnost proti opotřebení a rozměrová stabilita |
| Spotřebitelské produkty | Rukojeti, spínače, knoflíky a součásti osobní hygieny spotřebičů | Vzhled, chemická odolnost a efektivita výroby |
| Letectví a obrana | Kvalifikované konektory a elektrické podpůrné komponenty | Výkon plamene, elektrické a environmentální vlastnosti specifické pro daný druh výroby |
| Silové sporty | Kryty senzorů, konektory a komponenty řídicího systému | Odolnost vůči oleji, vibracím, vlhkosti a teplotním cyklům |
| Ropa a plyn | Vybrané přístroje a komponenty pro manipulaci s tekutinami | Chemická odolnost, podléhá validaci třídy a média |
PBT je obzvláště důležitý v elektromobilech a nabíjecích systémech, kde konektory a elektrické kryty mohou vyžadovat izolaci, barevnou stálost, nehořlavost, odolnost vůči tepelným šokům a odolnost vůči chladicím kapalinám.
Konstrukční aspekty pro PBT díly
Výběr materiálu a geometrie by měly být vyvíjeny společně. Prvky, které dobře fungují u obráběného kovu nebo amorfního plastu, mohou u lisovaného PBT materiálu způsobovat propadliny, slabost svarových linií, deformace, problémy s orientací vláken nebo koncentraci napětí.
Tloušťka stěny, žebra a výstupky
Tloušťka stěny tvarovaného materiálu by měla zůstat co nejjednotnější. Prudké přechody chladnou různou rychlostí a mohou způsobit propadliny, dutiny, změny smrštění a deformace.
Žebra mohou zlepšit tuhost, aniž by vytvářela nadměrně silné profily. Jejich tloušťka, výška, úkos, rozteč a poloměr spojení by měly být koordinovány se základní stěnou a očekávaným tokem taveniny.
Návarky by měly být podepřeny žebry, nikoli připevněny přes velkou pevnou hmotu. Před uvolněním nástroje by mělo být zkontrolováno zatížení šroubů, instalace břitových destiček, tečení, svarové linie a lokální orientace vláken.
Smrštění a deformace
Smrštění PBT závisí na jakosti, výztuži, umístění vtoku, tloušťce stěny, teplotě formy, plnění, chlazení a orientaci proudění. Reprezentativní neplněná jakost BASF vykazuje za uvedených zkušebních podmínek přibližně 1.3 % rovnoběžné a 1.6 % normální smrštění při vstřikování.
Skleněná vlákna obecně snižují celkové smrštění, ale zlepšují směrové chování. Rozdíl mezi směrem proudění a příčným smrštěním může ohýbat široké nebo asymetrické části.
Rozměry nástrojů by proto měly používat data z přesně vybrané třídy. Generické hodnoty smrštění PBT nejsou pro přesné formy dostatečně spolehlivé, zejména při přechodu mezi neplněnými, GF15, GF30, minerálně plněnými a nízkodeformačními směsmi.
Horká voda, chemikálie a venkovní prostředí
Standardní PBT materiál může dobře fungovat v okolní vlhkosti, ale při delším vystavení horké vodě se může degradovat. Součásti v blízkosti chladicích okruhů, páry, vlhkého tepla nebo stříkající vody pod krytem by měly být vyhodnoceny z hlediska odolnosti vůči hydrolýze.
Chemická kompatibilita musí být ověřena při provozní teplotě a namáhání. Materiál, který přežije krátké ponoření do laboratoře, může i během dlouhodobého provozu při zatížení montáže prasknout nebo se zeslábnout.
Venkovní komponenty by měly být vyrobeny z vhodného materiálu stabilizovaného vůči povětrnostním vlivům nebo UV záření. Přírodní PBT by neměl být automaticky považován za vhodný pro dlouhodobé vystavení ultrafialovému záření.
Tolerance a funkční vlastnosti
Vstřikování plastů může zajistit vynikající opakovatelnost, ale tolerance vstřikovaných plastů závisí na přesnosti nástroje, smrštění, orientaci vláken, poloze vtoku, chlazení a řízení výroby.
CNC obrábění může lépe řídit jednotlivá rozhraní, ale tenké stěny, nepodepřená rozpětí, tepelná roztažnost, vnitřní napětí a orientace skleněných vláken stále ovlivňují konečnou stabilitu.
Kritické uložení by mělo být ověřeno za provozní teploty, vlhkosti a zatížení. Rozměr, který projde kontrolou při pokojové teplotě, se může chovat odlišně po tepelných cyklech nebo vystavení vlhkému teplu.
Jak vybrat správný PBT materiál?
Správný druh PBT by měl být vybrán podle požadavků na nejvyšší riziko dané součásti. Výběr nejtužší nebo nejlevnější směsi bez zohlednění vlhkosti, požární odolnosti, zpracování nebo shody s předpisy může vést k následným nákladům na redesign a validaci.
| Požadavek projektu | Doporučený směr PBT |
| Obecné pouzdro nebo spínač | Neplněný PBT |
| Vysoká tuhost a strukturální opora | PBT vyztužený skleněnými vlákny |
| Horké a vlhké prostředí | PBT odolný vůči hydrolýze |
| Široké přesné pouzdro s rizikem plochosti | PBT s nízkou deformací |
| Požadavek na elektrické požární zabezpečení | Certifikovaný PBT s nehořlavou úpravou |
| Posuvný nebo převodový mechanismus | Tribologický nebo opotřebením modifikovaný PBT |
| Složka pro styk s potravinami | Zdokumentovaná kvalita pro styk s potravinami |
| Mechanismus zdravotnického prostředku | Kvalifikovaný lékařský technologický stupeň |
| Venkovní komponenta | UV nebo povětrnostně stabilizovaný typ |
| Prototyp nebo nízký objem výroby | Obrobitelný tvar PBT materiálu |
| Vysokoobjemová komplexní geometrie | Vstřikování |
| Lisovaný polotovar s kritickými rozhraními | Vstřikování plastů plus CNC dokončování |
Před schválením by si inženýři měli ověřit kompletní označení materiálu, úroveň výztuže, barvu, jakost dodavatele, způsob zpracování, regulační dokumentaci, podmínky úpravy a testování.
Nejčastější dotazy
Může PBT dodržovat přesné tolerance CNC obrábění?
PBT umožňuje přesné obrábění díky své relativně vysoké rozměrové stabilitě. Dosažitelná tolerance však závisí na napětí v polotovaru, výztuži, tloušťce stěny, velikosti prvku, upínání, řezné teplotě, kontrolní teplotě a provozních podmínkách. Kritické rozměry by měly být posuzovány jednotlivě, spíše než aby se na celý díl aplikovala jedna striktní tolerance.
Je PBT plněný sklem vždy lepší než neplněný?
Ne. PBT plněný skelnými vlákny poskytuje větší tuhost a menší deformaci, ale je abrazivnější k nástrojům, méně tvárný, více směrově závislý a může vykazovat obnažená vlákna. Neplněný PBT může poskytnout lepší houževnatost, vzhled povrchu a zacvaknutí, když není maximální tuhost nutná.
Lze standardní PBT používat nepřetržitě v horké vodě?
Standardní PBT může podléhat hydrolytické degradaci, pokud je vystaven vodě o zvýšené teplotě. Pro aplikace v horké vodě, s vysokou vlhkostí, pro automobilové senzory a pro aplikace s mokrým teplem by měla být zvážena hydrolýzně odolná třída. Kvalifikace by měla odrážet skutečnou teplotu, dobu expozice, chemikálie a mechanické namáhání.
Měl by být PBT díl vstřikován do formy nebo obráběn na CNC?
Vstřikování plastů je obvykle ekonomičtější pro velkoobjemovou výrobu složitých dílů po odůvodnění použití nástrojů. CNC obrábění je vhodnější pro prototypy, maloobjemovou výrobu, náhradní díly, validaci návrhu a přesné prvky vyrobené ze standardních tvarů. Vstřikovaný polotovar lze také dokončit obráběním, pokud je vyžadována jak materiálová účinnost, tak přesnost.
Závěr
PBT materiál nabízí praktickou rovnováhu mezi mechanickou pevností, rozměrovou stálostí, elektrickou izolací, chemickou odolností a efektivním vstřikováním plastů. Úspěšný výběr závisí na rozlišení mezi neplněnými, vyztuženými, hydrolýze odolnými, nehořlavými, nízkodeformačními, lékařskými a vhodnými pro styk s potravinami, a to s ohledem na teplo, vlhkost, smrštění, orientaci vláken, podmínky obrábění a dlouhodobé zatížení.
Ve společnosti TiRapid poskytujeme přesné CNC obrábění a výrobní služby pro zakázkové díly z PBT a technických plastů, což zákazníkům pomáhá kontrolovat výběr materiálu, stabilitu obrábění, rozměrovou přesnost, kvalitu povrchu a funkční výkon pro náročné aplikace.
















