
Frézování hliníku znamená použití frézek a řezných nástrojů k odebírání materiálu z hliníkového obrobku a vytvoření požadované geometrie, rozměrů a povrchových prvků. Je to jedna z nejběžnějších metod obrábění hliníkových dílů, protože nabízí dobrou přesnost, flexibilitu a efektivitu pro jednoduché i složité konstrukce.
V této příručce se dozvíte, co znamená frézovaný hliník, proč je hliník vhodný pro frézování, jaké stroje a nástroje se běžně používají a jak proces frézování krok za krokem probíhá.
Co is Frézování hliníku?
Frézování hliníku znamená obrábění hliníkového obrobku pomocí rotujícího řezného nástroje, který řízeným způsobem odstraňuje materiál. Běžně se používá k vytváření rovných povrchů, kapes, drážek, kontur, otvorů, montážních prvků a dalších přesných detailů potřebných u funkčních nebo konstrukčních součástí.
- Typické tolerance ±0.01 mm až ±0.05 mm
- Běžná povrchová úprava Ra 0.8–3.2 μm
- Typický rozsah otáček CNC 8 000–24 000 ot./min
- Vhodné pro hliník 6061, 6063 a 7075
- Pracuje pro prototypy a středněsériovou výrobu
- Podporuje kapsy, drážky, otvory a kontury
Proč je hliník vhodný pro frézování?
Hliník je vhodný pro frézování, protože se relativně snadno řeže, má dobrou účinnost obrábění a lze jej použít v mnoha odvětvích, kde záleží na hmotnosti, vzhledu, vodivosti nebo korozních vlastnostech. Jeho obráběcí výhody z něj činí běžný materiál první volby pro zakázkové CNC díly.
Nízká hmotnost a dobrá obrobitelnost
Jednou z největších výhod hliníku je, že je mnohem lehčí než ocel a zároveň nabízí užitečné mechanické vlastnosti. Díky tomu je atraktivní pro produkty, u kterých snížení hmotnosti zlepšuje funkčnost, manipulaci, efektivitu přepravy nebo celkovou flexibilitu designu.
Jeho obrobitelnost je také velkou výhodou. Mnoho druhů hliníku vytváří dobrou třísku a lze je obrábět relativně vysokými rychlostmi. To pomáhá zlepšit produktivitu, zejména při prototypové a středněsériové výrobě.
Dobrý poměr pevnosti a hmotnosti
Hliník se používá v mnoha technických součástech, protože poskytuje příznivý poměr pevnosti a hmotnosti. I když nenahrazuje ocel ve všech konstrukčních aplikacích, velmi dobře se osvědčuje v mnoha pouzdrech, rámech, konzolách, krytech, montážních dílech, nosných konstrukcích a lehkých strojních součástech.
Pro mnoho designérů je právě tato rovnováha to, co dělá hliník atraktivním. Je dostatečně pevný pro mnoho funkčních využití, ale zároveň dostatečně lehký, aby pomohl snížit hmotnost systému.
Široké použití v průmyslových dílech
Frézování hliníku se používá v široké škále průmyslových dílů, včetně:
- Kryty
- Konzoly
- Základové desky
- Kryty strojů
- Chladiče
- Konstrukční rámy
- Součásti robota
- Kryty elektroniky
- Letecké a kosmické armatury
- Automobilové podpůrné díly
Toto široké využití je jedním z důvodů, proč frézování hliníku zůstává klíčovou službou ve zakázkové CNC obráběcí výrobě.
Jaké stroje a nástroje se používají k frézování hliníku?
Mezi stroje a nástroje používané k frézování hliníku obvykle patří CNC frézky, vysokorychlostní vřetena, karbidové řezné nástroje, vrtací nástroje, čelní frézy a stabilní upínací systémy. Správná kombinace obráběcího stroje a nástroje ovlivňuje jak produktivitu, tak kvalitu dílů.
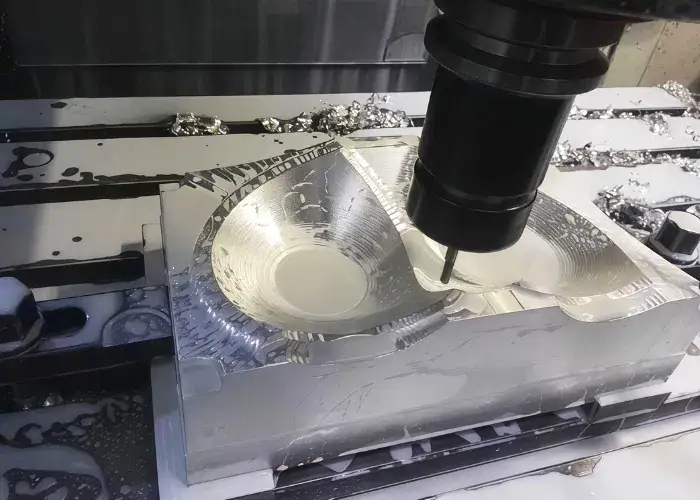
CNC frézky
CNC frézky jsou standardním zařízením používaným k frézování hliníku v moderní výrobě. Jsou preferovány, protože dokáží přesně zachytit naprogramovaný pohyb a produkovat opakovatelné výsledky napříč prototypy, malými dávkami i výrobními sériemi.
Mezi běžné typy strojů patří:
- 3osé CNC frézky
- 4osé CNC frézky
- 5osé CNC frézky
- Vertikální obráběcí centra
- Horizontální obráběcí centra
Pro jednodušší hliníkové díly často postačí tříosé stroje. Pro složitější díly s vícestrannými prvky nebo úhlovými povrchy může 4osé nebo 5osé obrábění zkrátit dobu seřízení a zlepšit přesnost.
Běžné řezné nástroje pro hliník
Řezné nástroje na hliník se obvykle vybírají s ohledem na ostrost, schopnost odvádět třísky a stabilní řezný výkon. Hliník se řeže stejně jako kalená ocel, ale je citlivý na svařování třísek a tvorbu nárůstků na břitu, takže geometrie nástroje je důležitá.
Nástroje používané pro hliník často obsahují:
- Ostré řezné hrany
- Leštěné flétny
- Geometrie vhodná pro neželezné materiály
- Karbidová konstrukce pro lepší odolnost proti opotřebení
- Povlaky, pokud jsou prospěšné pro odtok třísek nebo regulaci tepla
Špatná volba nástroje může způsobit zasekávání, špatnou povrchovou úpravu, chvění nebo tvorbu otřepů, a to i v případě, že se samotný materiál snadno obrábí.
Vrtačky, stopkové frézy a čelní frézy
Různé nástroje jsou určeny pro různé obráběcí úkoly a výběr toho správného pomáhá zlepšit přesnost, kvalitu povrchu a efektivitu výroby. Mezi nejčastěji používané nástroje pro hliníkové díly patří vrtačky, stopkové frézy a čelní frézy.
- Vrtáky se používají pro průchozí otvory, pilotní otvory a připravené prvky pro řezání závitů nebo upevňování.
- Stopkové frézy jsou nejběžnějšími nástroji pro frézování hliníku, protože dokáží řezat drážky, kontury, kapsy, stupně a obecné profily.
- Čelní frézy se používají k efektivnímu obrábění větších ploch. Jsou obzvláště užitečné pro přípravu čel polotovarů nebo obrábění širokých referenčních ploch.
V mnoha reálných projektech může jeden hliníkový díl v jednom obráběcím cyklu využít všechny tři kategorie.
Nástroje pro upínání a upínání obrobků
Upínání obrobku je jednou z nejdůležitějších částí frézování hliníku, protože špatné upínání může způsobit pohyb, deformaci nebo vibrace. Hliníkové díly, zejména tenkostěnné nebo nízkotuhé, se mohou deformovat snadněji než silné ocelové bloky, pokud není upínání správně řízeno.
Mezi běžné metody upínání obrobků patří:
- Strojní svěráky
- Měkké čelisti
- Upínací desky
- Vakuové přípravky
- Modulární svorky
- Zakázkové přípravky pro opakovanou výrobu
Dobré upnutí zlepšuje rozměrovou konzistenci, snižuje chvění a pomáhá udržovat stabilitu dílu během hrubování a dokončování.
Jak krok za krokem frézovat hliník?
Frézování hliníku krok za krokem obvykle zahrnuje plánování dílu, přípravu suroviny, upnutí obrobku, výběr nástrojů, nastavení parametrů řezání, odebírání materiálu hrubováním a dokončováním a následnou kontrolu a čištění hotového dílu. Každý krok přispívá ke kvalitě obrábění.
Návrh dílů a plánování procesů
Prvním krokem je pochopení návrhu součásti. Inženýři procházejí výkres nebo CAD model, aby identifikovali klíčové prvky, požadavky na tolerance, očekávání ohledně povrchové úpravy, tloušťku stěny, hloubku otvorů, podmínky rohů a přístupnost obrábění.
Dobré plánování snižuje riziko. Pomáhá určit, zda by měl být díl obráběn z plechu, bloku, extrudovaného profilu nebo odlitku, a také ovlivňuje výběr nástroje, konstrukci upínacího přípravku a pořadí obrábění.
Příprava materiálu
Příprava materiálu zahrnuje výběr správné hliníkové slitiny a ověření velikosti polotovaru. Surový materiál lze před zahájením obrábění nařezat na polotovary. V této fázi lze v závislosti na požadavcích na díl také zkontrolovat stav povrchu, rovinnost a přídavek na polotovar.
Pokud se použije nesprávná třída, může to ovlivnit jak chování obrábění, tak i výkon konečného dílu. Proto je ověření materiálu součástí skutečné kontroly výroby.
Upínání obrobku
Obrobek je poté upnut tak, aby bezpečně držel a zároveň minimalizoval deformaci. To je důležité, protože volné upnutí může způsobit pohyb dílu, zatímco nadměrné upnutí může ohnout tenčí hliníkové prvky.
Nastavení musí také umožňovat dostatečný přístup k nástroji. U mnoha součástí je konstrukce upínacího přípravku stejně důležitá jako samotná dráha nástroje.
Výběr a nastavení nástroje
Jakmile je obrobek zajištěn, nástroje se vybírají podle typu prvků a fáze obrábění. Větší nástroje lze použít pro hrubování, zatímco menší nebo ostřejší nástroje se používají pro dokončování jemných detailů.
Nastavení nástroje zahrnuje:
- Nakládání správných nástrojů
- Kontrola délek nástrojů
- Potvrzení ofsetů průměru nástroje
- Zajištění kontroly házení nástroje
Nastavení parametrů
Parametry řezu se poté nastaví na základě jakosti hliníku, typu nástroje, geometrie dílu a cílové kvality. Mezi tato nastavení patří otáčky vřetena, rychlost posuvu, axiální hloubka řezu, radiální záběr, použití chladicí kapaliny a strategie dráhy nástroje.
Tento krok přímo ovlivňuje kontrolu utváření třísek, vývoj tepla, životnost nástroje, dobu cyklu a konečnou kvalitu povrchu.
Hrubovací frézování a dokončovací frézování
Hrubé frézování rychle odstraňuje většinu materiálu. Účelem je efektivně tvarovat díl a zároveň ponechat dostatek materiálu pro konečnou úpravu. Jemné frézování pak dodá dílu konečné rozměry a zlepší stav povrchu.
Častou chybou je snaha o příliš agresivní dokončování. Při obrábění hliníku se lepší kvalita povrchu obvykle dosahuje stabilnějším, lehčím a kontrolovanějším dokončovacím průchodem, spíše než pouhým zvýšením řezné síly.
Kontrola a čištění
Po obrábění se součást zkontroluje a vyčistí. Kontrola může zahrnovat měření rozměrů, vizuální kontrolu, kontrolu otřepů, ověření otvorů a kontrolu povrchu. Čištěním se odstraňují třísky, zbytky chladicí kapaliny a uvolněné nečistoty, které by mohly ovlivnit pozdější montáž nebo stav při dodání.
Jaké řezné parametry jsou důležité při frézování hliníku?
Parametry řezu, které jsou při frézování hliníku nejdůležitější, jsou řezná rychlost, posuv, hloubka řezu a podmínky pro odvod třísek. Tyto faktory silně ovlivňují efektivitu obrábění, životnost nástroje, kontrolu otřepů a kvalitu povrchu.
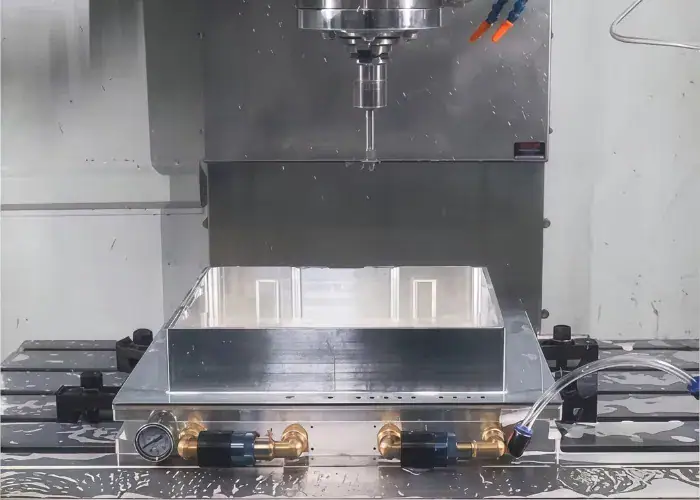
Řezací rychlost
Řezná rychlost je důležitá, protože hliník lze obvykle obrábět vyššími rychlostmi než mnoho ocelí, ale příliš vysoká rychlost bez kontroly může stále způsobovat zahřívání a nestabilní řez. Správná hodnota závisí na slitině, průměru frézy, materiálu frézy, výkonu vřetena stroje a na tom, zda se jedná o hrubování nebo dokončování řezu.
Rychlost posuvu
Rychlost posuvu ovlivňuje, jak fréza zabírá s materiálem. Pokud je posuv příliš nízký, nástroj se může třít místo čistého řezu, což zvyšuje zahřívání a tvorbu nárůstku na břitu. Pokud je posuv příliš vysoký, může se zhoršit kvalita povrchu a zvýšit tvorba otřepů.
Stabilní zatížení třísky je obecně důležitější než pouhé použití nejvyššího možného posuvu.
Hloubka řezu
Hloubka řezu ovlivňuje jak produktivitu, tak stabilitu součásti. Těžší řezy mohou zlepšit účinnost hrubování, ale také zvyšují řeznou sílu a riziko vibrací. Lehčí řezy jsou často upřednostňovány v blízkosti tenkých stěn, úzkých hran nebo přesných povrchů.
Odstraňování chladicí kapaliny a třísek
Odstraňování třísek je obzvláště důležité při frézování hliníku, protože třísky se mohou uchytit na řezné ploše nebo se znovu zařezat do povrchu. Systémy s chladicí kapalinou, mlhou nebo prouděním vzduchu pomáhají odvádět třísky od řezné zóny a snižují problémy s ulpíváním.
Dobrý odvod třísek má často přímý vliv na:
- kvalita povrchu
- Čistota nástrojů
- Kvalita hrany
- Stabilita obrábění
Jak můžete dosáhnout lepších výsledků při frézování hliníku?
Lepších výsledků při frézování hliníku dosahujeme kombinací správných nástrojů, parametrů, upínacích prostředků a řízení procesu. I když je hliník obrobitelný materiál, mohou se vyskytnout problémy s kvalitou, pokud není optimalizováno nastavení.
Používejte ostré nástroje na hliník
Ostré nástroje pomáhají čistě řezat hliník, místo aby ho rozmazávaly. Tím se snižuje tvorba otřepů, trhání povrchu a hromadění tepla. Nástroje určené speciálně pro hliník často dosahují lepších výsledků, protože jejich geometrie pomáhá plynulejšímu uvolňování třísek.
Snížení nárůstku na hranách
Nárůstek na břitu je jedním z nejčastějších problémů při obrábění hliníku. Vzniká, když se materiál uchytí na břit a změní způsob, jakým nástroj řeže.
Mezi způsoby, jak snížit nárůst hran, patří:
- Používání ostřejšího nářadí
- Zlepšení chladicí kapaliny nebo mazání
- Nastavení rychlosti a vyvážení posuvu
- Zlepšení odvádění třísek
- Včasná výměna opotřebovaných fréz
Zabraňte deformaci součásti
Tenké hliníkové díly se mohou během obrábění deformovat v důsledku upínací síly, vnitřního napětí nebo řezného zatížení. Lepší plánování procesu často pomáhá tento problém zmírnit.
Mezi běžné přístupy patří:
- Použití vyváženého upínání
- Obrábění obou stran v plánované sekvenci
- Ponechání dostatečného množství materiálu pro dokončení
- Použití lehčích dokončovacích řezů
- Snížení síly v blízkosti tenkých prvků
Vylepšete povrchovou úpravu
Povrchová úprava je důležitá pro viditelné díly, těsnicí plochy, kluzné kontakty a spojovací sestavy. Lepší povrchová úprava obvykle pochází ze stabilního upínání obrobku, dobrého stavu nástroje, jemných dokončovacích průchodů a správné kontroly utváření třísky.
Ovládání vibrací a chvění
Chvění je běžným problémem při frézování hliníku, když je upínací zařízení nepevné nebo nástroj příliš vyčnívá. Může zanechávat viditelné stopy, zkracovat životnost nástroje a negativně ovlivňovat přesnost.
Často se to vylepšuje:
- Zkrácení přesahu nástroje
- Zlepšení tuhosti upínání
- Nastavení otáček vřetena
- Zpřesnění hodnot kroku a hloubky
- Zlepšení stability nastavení stroje
Jaké problémy se běžně vyskytují při frézování hliníku?
Nejčastějšími problémy při frézování hliníku jsou ulpívání materiálu na nástroji, špatná drsnost povrchu, otřepy, stopy po chvění a rozměrová nepřesnost. Nejedná se o neobvyklé problémy. Jsou součástí skutečného řízení obrábění a měly by být řešeny plánováním procesu.
Hliník se lepí na nástroj
Přilepení hliníku k nástroji je běžné, protože hliník se může vlivem tepla a tření přichytit k břitu. V takovém případě se řezání stává nestabilním a obrobený povrch se může rychle opotřebovat.
Špatná drsnost povrchu
Špatná drsnost může být způsobena tupými nástroji, vibracemi nástroje, nestabilním posuvem, špatným přívodem chladicí kapaliny nebo řezáním třísek. Často je viditelnější na kosmetických dílech nebo na rovných exponovaných površích.
Tvorba otřepů
Otřepy jsou běžné na hliníkových hranách, výstupech otvorů a tenkých prvcích. Mohou se zdát malé, ale mohou ovlivnit montáž, bezpečnost a vzhled součásti. Kontrola otřepů je často součástí plánu konečné úpravy.
Chatter Marks
Stopy po chvění naznačují nestabilitu v řezu. Tyto stopy se obvykle objevují jako opakující se vzory nebo vlnitost na obrobeném povrchu. Jsou běžné, když upnutí postrádá tuhost nebo když není záběr nástroje dobře vyvážený.
Rozměrová nepřesnost
Rozměrové chyby mohou vznikat v důsledku pohybu upínacího přípravku, vychýlení nástroje, teplotních změn, problémů s kalibrací stroje nebo nesprávných ofsetů nástroje. U přesných hliníkových dílů jsou tyto faktory důležité, protože i malé odchylky mohou ovlivnit usazení a funkci.
Jaké druhy hliníku se běžně používají při frézování?
Mezi nejčastěji používané hliníkové třídy při frézování patří 6061, 6063 a 7075. Každá třída nabízí jinou rovnováhu mezi obrobitelností, pevností, vzhledem a vhodností pro dané použití.
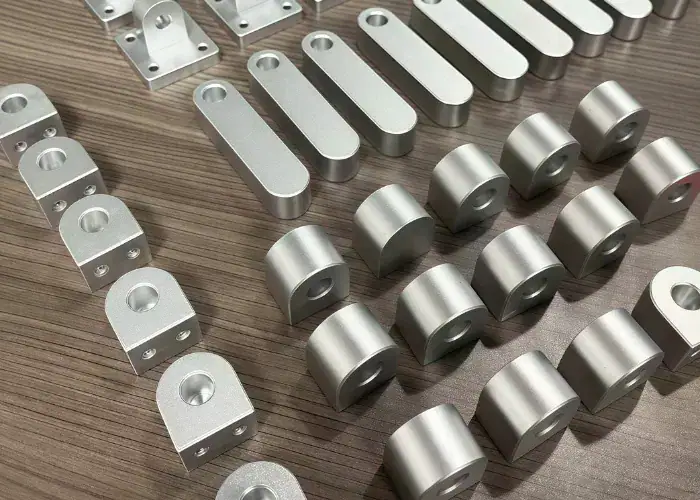
6061 Hliník
6061 je jednou z nejběžnějších hliníkových slitin používaných pro všeobecné použití v CNC obrábění. Nabízí dobrou obrobitelnost, užitečnou pevnost, širokou dostupnost a spolehlivý výkon v mnoha konstrukčních a průmyslových dílech.
Často se používá pro:
- Konzoly
- Kryty
- Základové desky
- rámy
- Součásti stroje
6063 Hliník
Ocel 6063 se běžně používá při CNC obrábění, kde je důležitý vzhled, hladkost povrchu a dobrá odolnost proti korozi. Často se spojuje s extruzemi a je vhodná pro lehčí konstrukční a dekorativní aplikace a zároveň je praktická pro zakázkově obráběné součásti.
Často se používá pro:
- Krabičky
- rámy
- Krycí panely
- Architektonické komponenty
- Lehké konstrukční díly
7075 Hliník
Ocel 7075 se široce používá v CNC obrábění, kde je vyžadována vyšší pevnost a lepší mechanický výkon. Často se volí pro letecký průmysl, aplikace s vysokým zatížením a citlivé na hmotnost. Přestože je obecně dražší než ocel 6061, poskytuje vynikající pevnost pro náročné díly.
Často se používá pro:
- Letecké a kosmické armatury
- Součásti robota
- Konstrukční rámy
- Konzoly pro vysoké zatížení
- Přesné mechanické díly
Jak druh materiálu ovlivňuje výkon frézování
Druh materiálu ovlivňuje výkon obrábění prostřednictvím:
- Úroveň síly
- Chování čipu
- Tendence k otřepům
- Povrchová odezva
- Řezná síla
- Vhodnost pro konečné použití
Proto by výběr slitiny neměl být založen pouze na obrobitelnosti. Měl by také odpovídat skutečným výkonnostním požadavkům součásti.
Kdy byste měli frézovat hliník místo použití jiných procesů?
Frézování hliníku je vhodné v případech, kdy součást vyžaduje geometrickou flexibilitu, přesnější kontrolu obrábění, rychlé změny návrhu nebo zakázkové prvky, které nelze efektivně vyrábět pouze tvářecími procesy. Frézování je obzvláště užitečné pro prototypy, vývojové díly a nízkoobjemovou až středněobjemovou výrobu.
Ve srovnání se soustružením
Soustružení je nejlepší pro rotační součásti, jako jsou hřídele, pouzdra a kroužky. Frézování je lepší volbou, pokud má součást ploché plochy, drážky, kapsy, složité vnější kontury nebo vícestranné prvky.
Ve srovnání s razítkem
Lisování je vhodnější pro velkoobjemové plechové díly se stabilní geometrií a specializovanými nástroji. Frézování je vhodnější, když je díl silnější, strukturovanější, více přizpůsobený nebo stále ve vývoji.
Ve srovnání s odléváním
Odlévání je užitečné, když je důležitá výroba téměř čistého tvaru a objemová efektivita, ale frézování je obvykle lepší pro menší tolerance, přesnější prvky a rychlejší změny konstrukce.
Ve srovnání s extruzí a sekundárním obráběním
Extruze funguje dobře pro dlouhé díly s konstantními průřezy, ale mnoho extrudovaných hliníkových dílů stále vyžaduje následné frézování pro otvory, koncové prvky, drážky, montážní detaily nebo lokální přesné povrchy.
Nejčastější dotazy
Jaká je nejlepší třída hliníku pro CNC frézování?
6061-T6 je nejběžnější třída hliníku pro CNC frézování, protože nabízí dobrou obrobitelnost, pevnost a odolnost proti korozi. Jeho pevnost v tahu je přibližně 290 MPa. Pro díly s vyšší pevností se často používá 7075-T6 s pevností kolem 510 MPa.
Jak zabránit přilepení hliníku k řezným nástrojům?
Přilepávání hliníku lze snížit použitím ostrých karbidových nástrojů, leštěných drážek a vhodného řezného médiu. Nástroje se 2 nebo 3 drážkami obvykle zlepšují odvádění třísek. Správné zatížení třísek a stabilní řezné podmínky také pomáhají předcházet tvorbě nárůstku na břitu.
Jaké otáčky vřetena a posuvy jsou vhodné pro frézování hliníku?
Hliník se obvykle frézuje vyššími rychlostmi než ocel. U karbidových nástrojů se řezné rychlosti často pohybují od 300 do 1 000 m/min. Stopková fréza o průměru 6 mm může pracovat při 12 000 až 18 000 ot./min s posuvem kolem 1 000 až 3 000 mm/min.
Jaké povrchové úpravy lze dosáhnout při frézování hliníku?
Standardní CNC frézování hliníku často vytváří povrchovou úpravu Ra kolem 1.6 až 3.2 µm. Při dokončovacích průchodech a stabilních podmínkách obrábění se povrch může zlepšit na Ra přibližně 0.8 až 1.6 µm.
Mohou být frézované hliníkové díly po obrábění eloxovány?
Ano, frézované hliníkové díly lze po obrábění eloxovat. Slitiny jako 6061 se běžně používají, protože dobře reagují na eloxování. Standardní eloxované vrstvy mají obvykle tloušťku 5 až 25 µm, v závislosti na aplikaci.
Závěr
Frézování hliníku je důležité, protože výrobcům poskytuje praktický způsob, jak vyrábět lehké, přesné a všestranné díly v široké škále průmyslových odvětví. Pokud je výběr nástrojů, řezné parametry, upínací přípravky, kontrola třísky a strategie dokončování dobře řízen, může frézování hliníku zajistit vysokou rozměrovou konzistenci, dobrou kvalitu povrchu a efektivní výrobní výkon.
Ve společnosti TiRapid podporujeme výrobce s přesným CNC obráběním zakázkových hliníkových dílů v rámci prototypových a výrobních programů. Nahrajte svůj výkres, abyste s námi prodiskutovali své požadavky na obrábění a získali řešení na míru pro váš další projekt.
















