
Vstřikování plastů a vytlačování plastů zahřívají plastové materiály a tvarují je do opakovatelných výrobků. Nicméně, tyto metody produkují velmi odlišné výsledky. Vstřikování plastů vytváří jednotlivé trojrozměrné díly uvnitř uzavřené formy, zatímco vytlačování kontinuálně vytváří dlouhé profily s konzistentním průřezem.
Tato příručka vysvětluje proces vstřikování plastů vs. extruze, včetně fungování jednotlivých metod, nákladů na nástroje a výrobu, konstrukčních požadavků, vhodných materiálů, běžných aplikací a kritérií výběru. Pochopení těchto rozdílů vám může pomoci vybrat si praktický proces před investicí do nástrojů nebo přípravou dílu k výrobě.
Co je vstřikování plastů a vytlačování plastů?
Vstřikování plastů a extruze jsou dva hlavní procesy výroby plastů. Oba běžně používají plastové pelety, vyhřívaný válec a rotující šnek, ale jejich metody tváření se liší. Vstřikování plastů vyplňuje uzavřenou dutinu během opakovaných cyklů, zatímco extruze tlačí materiál kontinuálně skrz otevřenou matrici.
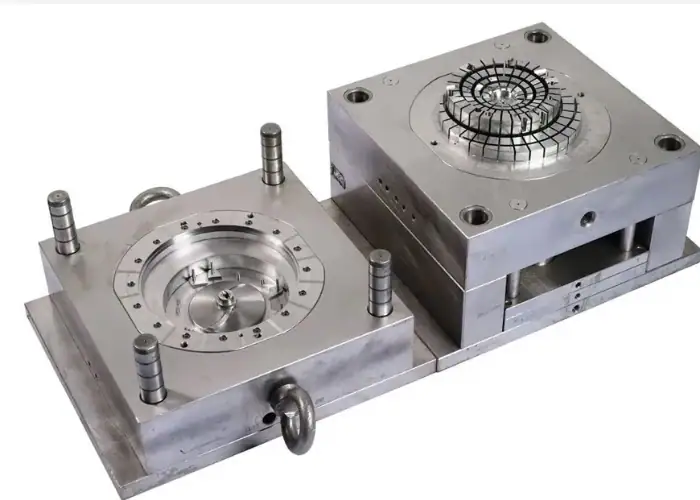
Jak funguje vstřikování
Proces vstřikování plastů začíná vstupem plastových pelet do vyhřátého válce násypkou. Rotující šnek posouvá materiál vpřed, zatímco teplo a střih ho změkčují do řízené taveniny. Šnek se poté pohybuje vpřed a pod tlakem vstřikuje plast do uzavřené formy.
Roztavený plast vyplňuje dutinu formy a vytváří požadovanou geometrii. Udržovací tlak pomáhá kompenzovat smrštění materiálu, když se díl začíná chladnout. Jakmile se materiál dostatečně stabilizuje, forma se otevře a vyhazovací kolíky, desky nebo jiné mechanismy odstraní hotový díl.
Forma se poté uzavře a cyklus začíná znovu. Do nástrojů lze začlenit jádra, dutiny, vložky, kluzné prvky, zvedáky, brány, chladicí kanály a povrchové textury. Díky tomu je vstřikování plastů vhodné pro opakovatelnou výrobu pouzder, svorek, krytů, konzol, konektorů a dalších detailních trojrozměrných dílů.
Jak funguje vytlačování plastů
Extruze plastů také začíná vstupem pelet do vyhřátého válce. Rotující šnek materiál přepravuje, stlačuje, taví a míchá. Místo vstřikování taveniny do uzavřené dutiny ji extruder kontinuálně protlačuje tvarovaným otvorem zvaným extruzní hlavice.
Materiál opouštějící matricu má požadovaný tvar průřezu. Poté prochází chladicím, třídicím, kalibračním nebo tahacím zařízením, aby se profil stabilizoval. Kontinuální produkt může být řezán na specifikované délky, navíjen na role nebo připraven k sekundárnímu zpracování.
Extruzí lze vyrábět jednoduché tyče a trubky, ale i duté, poloduté, vícekanálové nebo detailní zakázkové profily. Průřez může být složitý, ale obvykle zůstává po celé délce produktu stejný. Mezi typické výstupy patří trubky, těsnění, kolejnice, plechy, fólie, kanály a kabelová izolace.
Vstřikování plastů vs. extruze: Klíčové rozdíly
Hlavní rozdíl mezi vstřikováním a vytlačováním spočívá v typu vytvářené geometrie. Vstřikováním se vytvářejí samostatné díly, jejichž tvar se může měnit ve všech směrech. Vytlačováním se vytváří souvislý produkt, jehož délka se může měnit, ale jehož průřez zůstává v podstatě nezměněn.
| Porovnání | Vstřikování plastů | Plastové vytlačování |
| Způsob výroby | Opakované cykly formování | Kontinuální výroba |
| Typický výstup | Jednotlivé díly | Kontinuální profily |
| Hlavní nástroje | Uzavřená forma s jádry a dutinami | Otevřená extruzní matrice |
| Vhodná geometrie | Složité trojrozměrné díly | Výrobky s konstantním průřezem |
| Místní funkce | Lze integrovat do formy | Obvykle vyžadují sekundární operace |
| Detail povrchu | Textury, loga a tvarované detaily | Hlavně řízeno povrchem matrice |
| Typická pevnost | Integrace komplexních součástí | Efektivní výroba dlouhých profilů |
| Běžné produkty | Pouzdra, spony, kryty, konektory | Trubky, těsnění, lišty, plechy, kanály |
Geometrie součásti a tvar produktu
Vstřikování plastů je vhodné, když díl potřebuje kompletní trojrozměrný tvar. Forma může vytvářet žebra, výstupky, zacvakávací uložení, otvory, texturované povrchy, montážní prvky, lokální změny stěn a další detaily v rámci praktické konstrukce formy.
Extruze je vhodná, když musí být zachován stejný tvar po celé délce výrobku. Profil může zahrnovat vnitřní komory, drážky, žebra, okraje nebo kabelové kanály, ale matrice nemůže přímo vytvořit otvor, který se objeví pouze na jednom místě, nebo kapsu, která končí v polovině délky dílu.
Tyto lokální prvky lze přidat po extruzi řezáním, vrtáním, děrováním, svařováním, tvářením nebo CNC obráběním. Proto by inženýři měli při rozhodování o efektivnějším procesu oddělit opakovanou geometrii průřezu od lokalizovaných prvků.
Nástroje a výrobní metoda
Vstřikovací forma obvykle obsahuje dvě nebo více polovin formy, dutinu, jádro, podávací systém, větrací otvory, chladicí kanály a vyhazovací systém. Náročnější díly mohou také vyžadovat saně, zvedáky, odšroubovávací mechanismy, vložky nebo více dutin.
Extruzní forma netvoří celou délku výrobku. Řídí průřez, protože plast jí nepřetržitě proudí. Celý výrobní systém může také potřebovat kalibrátory, chladicí nádrže, stahováky, řezačky, válce nebo navíjecí zařízení.
Protože konstrukce nástrojů plní různé funkce, jejich náklady by se neměly porovnávat bez zohlednění celé výrobní linky. Vstřikovací nástroje jsou často složitější, zatímco extruze může vyžadovat značné množství následného vybavení pro řízení velikosti profilu, přímosti, chlazení a manipulace.
Přesnost, povrchová úprava a opakovatelnost
Vstřikování plastů dokáže reprodukovat detailní povrchy forem, loga, textury, dělicí linie a funkční prvky ve velkém výrobním množství. Rozměrová konzistence závisí na kvalitě formy, smrštění materiálu, podmínkách zpracování, rovnováze chlazení, řízení stroje a konstrukci dílu.
Extruze může zajistit stabilní rozměry průřezu a kontinuální kvalitu povrchu, ale profil zůstává po opuštění formy bez opory. Zvětšení formy, rychlost ochlazování, rychlost tažení, rozložení materiálu a gravitace mohou ovlivnit šířku, tloušťku stěny, přímost, zkroucení a rovinnost.
Ani jeden z procesů automaticky nezaručuje přesné tolerance. Kritické rozměry by měly být identifikovány podle funkce. Vstřikované díly mohou vyžadovat optimalizaci procesu, zatímco extrudované výrobky mohou vyžadovat kalibraci, rovnání, řezání nebo sekundární obrábění, aby splňovaly požadavky na montáž.
Materiály a tok materiálu
Oba procesy běžně používají termoplasty, včetně jakostí ABS, PP, PE, PC, PA, PVC, POM, PMMA a TPE. Materiálové skupiny však obsahují různé jakosti vyvinuté pro specifické podmínky lisování nebo vytlačování.
Vstřikování plastů obecně těží z materiálu, který může před ochlazením protékat žlaby, vtokovými otvory, tenkými stěnami a detailními dutinami. Extruze vyžaduje stabilní výstup, když tavenina opouští formu, proto je důležitá pevnost taveniny, bobtnání formy, chování při ochlazování a rozměrová stabilita.
Materiál, který je k dispozici pro oba procesy, může stále používat různé složení, molekulové hmotnosti, přísady nebo vlastnosti toku taveniny. Inženýři by měli vybrat přesnou jakost pro zpracování, spíše než předpokládat, že každá jakost v rámci jedné skupiny polymerů funguje stejně dobře pro vstřikování a extruzi.
Vstřikování plastů vs. náklady na extruzi
Cena závisí na více faktorech než jen na ceně formy nebo vytlačovacího nástroje. Užitečné srovnání zahrnuje nástroje, materiál, nastavení, dobu cyklu, výrobní množství, sekundární zpracování, kontrolu, riziko zmetkovitosti, balení a konstrukční změny.
Počáteční náklady na nástroje a nastavení
Vstřikovací formy mohou být drahé, protože musí řídit plnění, chlazení, odvětrávání, oddělování a vyhazování. Náklady se zvyšují s velikostí dílu, počtem dutin, povrchovou úpravou, materiálem formy, malými tolerancemi, bočním působením, závity, vložkami a složitými podřezy.
Extruzní lisovací hlava je často konstrukčně jednodušší, protože primárně ovládá jeden průřez. Duté profily, výrobky z více materiálů, tenké stěny, nevyvážené tvary nebo náročné rozměry však mohou stále vyžadovat pokročilé inženýrství nástrojů, kalibrační nástroje a opakované korekce nástrojů.
U prototypů nebo měnících se návrhů může investice do nástrojů v rané fázi představovat riziko. CNC obrábění, 3D tisk, vakuové lití nebo standardní extrudované profily mohou být praktičtější, dokud se geometrie a požadavky na materiál nestabilizují.
Doba cyklu a objem výroby
Vstřikování plastů vyrábí během každého cyklu jeden nebo více hotových dílů. Formy s větším objemem dutiny mohou zvýšit výkon, ale také zvyšují složitost nástrojů a vyžadují vyvážené plnění a chlazení. S rostoucím objemem výroby se počáteční náklady na formu rozkládají mezi více dílů.
Extruze probíhá nepřetržitě, což ji činí efektivní pro trubky, těsnění, fólie, desky a dlouhé profily. Výstup se často hodnotí spíše délkou nebo průtokem materiálu než počtem lisovacích cyklů.
Samotný objem výroby neurčuje lepší proces. Milion složitých pouzder stále vyžaduje vstřikování, zatímco mnohem menší množství dlouhých trubek s konstantním průřezem může stále vyžadovat extruzi. Geometrie musí být vyhodnocena před stanovením jednotkových nákladů.
Sekundární zpracování a celkové výrobní náklady
Vstřikování plastů může integrovat klipy, výstupky, žebra, otvory, textury a montážní prvky do jednoho lisovaného dílu. To může snížit obrábění a montáž, i když vyjmutí vtoku, vložení vložek, tisk, povlakování nebo montáž dílu může být stále nutné.
Extrudované profily se obvykle řežou na délku a mohou vyžadovat otvory, koncové prvky, drážky, okénka, závity, zářezy, tvarované ohyby, svařované spoje nebo obráběná rozhraní. Tyto operace mohou levný profil jako hotový komponent prodražit.
Správným srovnáním jsou tedy celkové náklady na použitelný díl. Dražší forma může snížit počet následných operací, zatímco jednodušší vytlačovací hlava může být ekonomická pouze tehdy, když výrobek vyžaduje omezené lokální úpravy.
Požadavky na návrh pro každý proces
Vstřikování plastů a extruze plastů se řídí různými konstrukčními pravidly. Návrh, který funguje dobře pro jeden proces, nelze vždy přímo přenést do druhého. Včasná kontrola návrhu pro výrobu pomáhá předcházet nestabilnímu plnění, deformacím, zbytečným nástrojovým prvkům a nadměrné sekundární práci.
Pravidla pro návrh vstřikovacích forem
Konzistentní tloušťka stěny pomáhá plastu rovnoměrněji se vyplňovat a chladnout. Náhle silné části mohou chladnout pomalu a zvyšovat riziko propadů, dutin, vnitřního pnutí nebo deformace. Žebra a výstupky mohou dodat tuhost a podepřít spojovací prvky, aniž by celá stěna byla nadměrně tlustá.
Úhly úkosu pomáhají uvolňovat lisované díly z nástroje. Zaoblené rohy zlepšují tok a snižují koncentraci napětí, zatímco pečlivě navržená žebra, výstupky a klínky podporují pevnost. Podřezání může vyžadovat použití saní, zvedáků, skládacích jádr nebo konstrukčních změn.
Měly by se také zvážit poloha vtoku, dělicí linie, umístění vyhazovačů, svarové linie, odvětrávání a kosmetické povrchy. Tyto detaily propojují návrh součásti s návrhem formy a mohou přímo ovlivnit vzhled, pevnost, stabilitu cyklu a náklady na nástroje.
Pravidla pro návrh plastových extruzí
Extrudovaný výrobek musí zachovat kontinuální průřez. Změny na výrobku by se obvykle měly provádět prostřednictvím řezné délky nebo sekundárních operací, nikoli samotnou extruzní matricí.
Vyvážená tloušťka stěny a symetrické rozložení materiálu napomáhají rovnoměrnějšímu toku taveniny. Velké rozdíly mezi tlustými a tenkými profily mohou způsobit nerovnoměrné chlazení, deformaci, nestabilní tažení nebo rozměrové změny. Zaoblené rohy také podporují tok materiálu a snižují obtížné podmínky pro výrobu formy.
Duté komory, žebra, kanály a pružné rty jsou možné, ale každý prvek ovlivňuje tlak, konstrukci matrice, chlazení a kalibraci. Dodavatel by měl profil posuzovat jako kompletní systém proudění, spíše než hodnotit každý rozměr samostatně.
Tolerance, smrštění a kontrola rozměrů
Plastické rozměry se mění s ochlazováním materiálu. Množství a směr smrštění závisí na pryskyřici, plnivech, směru toku, tloušťce stěny, podmínkách zpracování a geometrii součásti.
Rozměry vstřikovacího lisu jsou ovlivněny velikostí dutiny, tlakem plnění, vyvážením chlazení, polohou vtoku a orientací materiálu. Rozměry vytlačovacího lisu jsou ovlivněny tvarem matrice, jejím zvětšením, protažením, velikostí kalibrátoru, chlazením, rychlostí linky a podporou profilu.
Použití přísných tolerancí na každý rozměr zvyšuje výrobní obtížnost, aniž by vždy zlepšilo výkon. Prioritu by měly mít funkční rozhraní, těsnicí oblasti, montážní prvky a rozměry pro zarovnání, zatímco u nekritických povrchů lze využít praktické procesní tolerance.
Materiály, díly a aplikace
Mnoho termoplastů lze zpracovat oběma metodami, ale nejvhodnější volba závisí na tvaru výrobku, mechanických vlastnostech, chemické expozici, vzhledu, regulačních požadavcích a zvolené výrobní jakosti.
Běžné materiály pro vstřikování plastů a vytlačování
Vstřikování plastů běžně používá ABS pro pouzdra, PP pro flexibilní nebo chemicky odolné díly, PC pro nárazuvzdorné komponenty, PA pro mechanické díly a POM pro prvky s nízkým třením. Plněné materiály mohou zlepšit tuhost, pevnost, odolnost proti opotřebení nebo rozměrovou stabilitu.
Extruze často používá PE a PP pro trubky, fólie a desky; PVC pro trubky a stavební profily; TPE pro flexibilní těsnění; a PC, PMMA, ABS nebo technické plasty pro průhledné, ochranné nebo konstrukční profily.
Samotný název materiálu nestačí pro výrobu. Regulace vlhkosti, sušení, teplota taveniny, chlazení, přísady, barviva, výztuže a obsah recyklovaných materiálů mohou ovlivnit zpracování a kvalitu konečného dílu.
Díly nejvhodnější pro vstřikování plastů
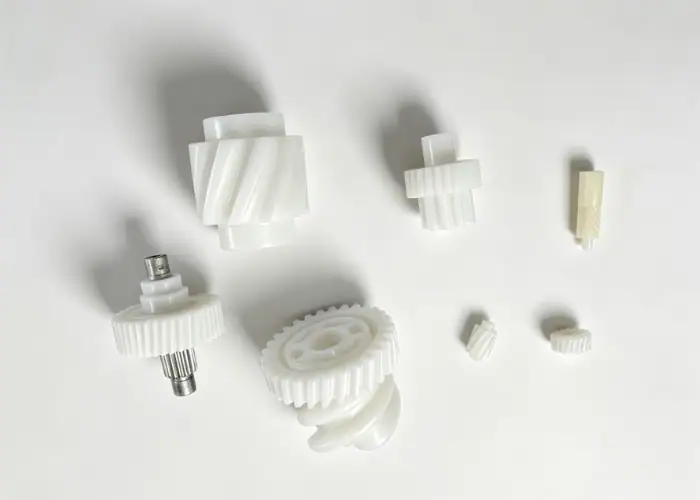
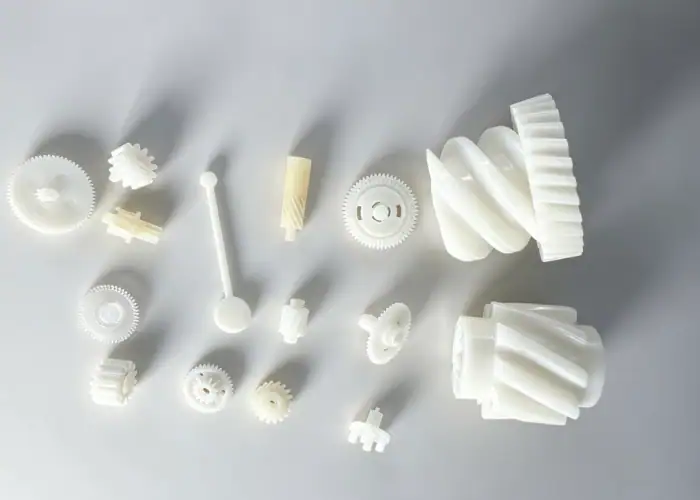
Vstřikování plastů je ideální pro jednotlivé díly se složitou geometrií a integrovanými funkcemi. Mezi příklady patří elektronické kryty, součásti spotřebičů, tělesa zdravotnických prostředků, díly interiérů automobilů, spony, konektory, převodovky, kryty, konzole a kryty spotřebního zboží.
Tento proces je obzvláště cenný, když jeden lisovaný díl může nahradit několik obrobených nebo sestavených kusů. Do návrhu lze často integrovat zacvakávací uložení, lokalizační prvky, výstupky spojovacích prvků, vedení kabelů, štítky a kosmetické textury.
Vstřikování plastů je obecně nejúspornější poté, co je návrh stabilní a očekávané množství odůvodňuje použití nástrojů. Výroba prototypů a mostů může využívat obráběné plasty, 3D tisk, vakuové lití nebo rychlé obrábění nástrojů předtím, než jsou uvolněny plnohodnotné výrobní formy.
Produkty nejvhodnější pro extruzi plastů
Extruze plastů je vhodná pro výrobky, které si zachovávají jeden průřez po celé délce. Mezi běžné příklady patří trubky, flexibilní trubky, lékařské hadice, těsnění, okenní profily, lišty, vodicí lišty, kabelové kanály, desky, fólie a ochranné obaly.
Tento proces umožňuje také vytvářet vícekomorové profily, koextrudovaná těsnění, kombinace tuhého a měkkého materiálu nebo profily obsahující funkční drážky a montážní kanály. Konstrukce musí zůstat kontinuální ve směru extruze.
Po extruzi mohou být výrobky dodávány v dlouhých délkách, řezány na polotovary, navíjeny do cívek nebo přeměňovány na sestavy. Řezání, děrování, tisk, svařování, ohýbání nebo obrábění mohou dodat finálnímu výrobku specifické vlastnosti.
Automobilový průmysl, lékařství, elektronika a spotřební průmysl
Automobilové výrobky používají vstřikování plastů pro výrobu svorek, pouzder, ovládacích prvků, vnitřních obložení, konektorů a konstrukčních polymerních dílů. Extruze se běžně používá pro těsnění, ochranné kanály, trubky, lemování hran a souvislé vnitřní nebo vnější profily.
Lékařské aplikace zahrnují lisované kryty zařízení, rukojeti, konektory a jednorázové komponenty, stejně jako extrudované hadičky, prvky katétrů, těsnění a produkty pro přenos tekutin. Sledovatelnost materiálů a validace procesů jsou obzvláště důležité pro regulované použití.
Elektronika a spotřební zboží používají lisované kryty, tlačítka, podpěry, klipy a díly spotřebičů. Mezi extrudované produkty patří ochrana kabelů, osvětlovací profily, lišty pro displeje, těsnění a souvislé kryty, které se později řezají a obrábějí.
Jak si vybrat mezi vstřikováním a vytlačováním
Výběr by měl začít geometrií, nikoli cenou. Určete, zda se jedná o jednotlivý trojrozměrný komponent nebo spojitý profil. Poté porovnejte nástroje, množství, materiál, tolerance, sekundární operace, montáž a očekávané konstrukční změny.
Pro složité 3D díly zvolte vstřikování plastů
Vstřikování plastů zvolte tehdy, když se tvar celého dílu mění ve více směrech a zahrnuje lokalizované funkční prvky. Je vhodné pro díly vyžadující výstupky, žebra, svorky, otvory, textury, zakřivené povrchy nebo kontrolované detaily montáže.
Je to také dobrá volba, když je vyžadováno velké množství konzistentních jednotlivých dílů. Správně navržená forma dokáže opakovat složitou geometrii a zároveň snížit ruční obrábění a montáž.
Před uvolněním formy ověřte tloušťku stěny, úkos, dělicí linie, otvory, vyhazování, podřezání, smrštění a kritické rozměry. Výměny nástrojů se po zahájení výroby prodraží.
Zvolte extruzi pro kontinuální profily
Extruzi zvolte, pokud má produkt konstantní průřez a musí být dodán jako dlouhý profil, trubka, pás, fólie, plech, těsnění nebo kolejnice. Z téhož souvislého profilu lze často vyrobit různé konečné délky.
Extruze může být efektivní, pokud lze do průřezu začlenit žebra, kanály, dutiny, těsnicí břity nebo montážní lišty. To může snížit spotřebu materiálu a eliminovat samostatné komponenty.
Projděte si každý lokalizovaný prvek zvlášť. Díry, okna, závity, kapsy, detaily konců a měnící se průřezy budou vyžadovat sekundární operace nebo jiný výrobní proces.
Porovnání nástrojů, objemu, tolerance a sekundárních operací
U vstřikování plastů zkontrolujte konstrukci formy, počet dutin, dobu cyklu, smrštění materiálu, očekávanou životnost formy a to, zda návrh zůstane stabilní. U extruze zkontrolujte složitost matrice, kalibraci, rychlost linky, délku řezu, přímost a operace po extruzi.
Množství výroby ovlivňuje náklady, ale nemělo by převážit nad geometrickou vhodností. Nejlevnější nástroje ne vždy vytvářejí nejlevnější hotový díl.
Praktická cenová nabídka by měla zahrnovat materiál, nástroje, nastavení, zpracování, sekundární obrábění, kontrolu, konečnou úpravu, montáž, balení a riziko změny návrhu. To poskytuje inženýrům a kupujícím spolehlivější základ pro výběr procesu.
Časté chyby při výběru procesu
K většině chyb při výběru dochází, když se projekt zaměřuje na jeden náklad nebo jeden výrobní přínos, aniž by se vyhodnotil celý díl. Proces musí zároveň podporovat geometrii, požadavky na kvalitu a plánovanou výrobní strategii.
Výběr procesu pouze na základě ceny nástrojů
Nižší cenová nabídka na nástroje se může zdát atraktivní, ale může přesunout náklady na řezání, obrábění, svařování, kontrolu nebo montáž. Vytlačovací forma může být levnější než vstřikovací forma a zároveň vyrábí profil, který stále vyžaduje mnoho sekundárních operací.
Dražší vstřikovací forma může tyto prvky integrovat přímo a snížit tak pracnost na jednotku. Naopak, vstřikovací nástroje nemusí být nutné, pokud je produktem jednoduše souvislá kolejnice nebo trubka.
Nejlepší srovnání využívá celkové náklady na hotový a přijatý díl v rámci očekávaného objemu výroby.
Ignorování geometrie součásti a sekundárního zpracování
Pokus o vytlačování dílu s mnoha lokálními změnami může vést k neefektivnímu řetězci řezacích a obráběcích operací. Pokus o vstřikování dlouhého produktu s konstantním průřezem může vyžadovat zbytečně velkou formu a stroj.
Návrh by měl být rozdělen na opakující se geometrii a lokalizovanou geometrii. Kontinuální opakující se geometrie upřednostňuje extruzi, zatímco integrované trojrozměrné detaily upřednostňují vstřikování.
Může fungovat i hybridní cesta. Profil lze nejprve extrudovat a poté obrábět, tvarovat, svařovat nebo sestavovat do konečného produktu.
Použití zbytečně přísných tolerancí
Plastické procesy zahrnují tepelnou roztažnost, smršťování, tok materiálu a kolísání ochlazování. Aplikování tolerancí podobných kovovým na každý rozměr může zvýšit složitost nástrojů, vývoj procesů, kontrolu a riziko odmítnutí.
Určete rozměry, které řídí usazení, těsnění, zarovnání, pohyb nebo bezpečnost. Jiné rozměry mohou používat realistické tolerance pro vstřikování nebo extruzi.
Plán funkčních tolerancí zlepšuje vyrobitelnost a poskytuje dodavateli jasnější cíl kvality, aniž by se zvyšovaly náklady na nekritické prvky.
Nejčastější dotazy
Jak se vyrábějí vstřikovací formy?
Vstřikovací formy se navrhují v CADu a poté se vyrábějí z oceli nebo hliníku pomocí CNC obrábění, EDM, broušení a leštění. Forma se před výrobou sestaví, otestuje a seřídí.
Co je to vyfukování?
Extruzní vyfukování tvoří duté plastové výrobky vtlačením horké plastové trubice do formy a jejím nafouknutím vzduchem. Běžně se používá pro lahve, nádrže a kontejnery.
Je vstřikování plastů lepší než 3D tisk?
Vstřikování plastů je lepší pro velkoobjemovou výrobu a konzistentní díly, zatímco 3D tisk je obvykle lepší pro prototypy, nízké množství a rychlé změny designu.
Závěr
Výběr mezi vstřikováním a extruzí začíná geometrií výrobku. Vstřikování je lepší pro jednotlivé trojrozměrné díly s integrovanými prvky, zatímco extruze je navržena pro kontinuální výrobky s konzistentním průřezem. Nástroje, materiál, množství, tolerance, požadavky na povrch a sekundární operace je pak nutné vyhodnotit společně. Nejnižší cena nástrojů ne vždy znamená nejnižší celkové výrobní náklady.
Ve společnosti TiRapid poskytujeme podporu pro výrobu prototypů plastů a malosériovou výrobu prostřednictvím CNC obrábění plastů, 3D tisku, vakuového lití, přesné montáže a vyhodnocení výroby. Náš tým vám může pomoci s ověřením geometrie dílů, materiálů, tolerancí a funkčních požadavků předtím, než se rozhodnete pro vstřikovací nástroje, extruzní nástroje nebo kombinovanou výrobní cestu.
















