
Drsnost povrchu CNC soustruženého povrchu je jedním z nejdůležitějších ukazatelů kvality v přesném obrábění. U hřídelí, pouzder, konektorů, závitových součástí, dílů ventilů a vysoce přesných rotačních součástí samo o sobě splnění rozměrových požadavků nutně neznamená, že je proces obrábění dokončen. Drsnost povrchu, stopy po obrábění, otřepy a lokalizované vady mohou také ovlivnit montáž a funkční výkon. Různé materiály, řezné nástroje, poloměry špičky nástroje, otáčky vřetena, posuvy, hloubky řezu a podmínky chlazení mohou ovlivnit konečnou kvalitu povrchu. Při zajišťování služeb CNC soustružení by výrobci měli definovat požadovanou hodnotu Ra podle zamýšlené aplikace a používat řízený obráběcí proces k udržení konzistentní kvality povrchu napříč výrobními šaržemi.
Proč je drsnost povrchu při CNC soustružení důležitá?
Drsnost povrchu je více než jen specifikace související se vzhledem. U součástí, které vyžadují spojení, těsnění, kluzné pohyby nebo vysokorychlostní otáčení, může mikroskopický profil povrchu ovlivnit tření, opotřebení, těsnicí výkon a montážní podmínky. Například když se hřídel dotýká ložiska nebo pístnice pracuje s těsnicí součástí, může nadměrná drsnost zvýšit tření a opotřebení. Nestabilní stav povrchu může také snížit těsnicí výkon nebo vytvořit abnormální odpor při montáži. CNC soustružnické procesy by proto měly stanovit vhodnou cílovou drsnost povrchu podle skutečného použití součásti, namísto pouhého sledování nejnižší možné hodnoty Ra.
Různé aplikace vyžadují různé hodnoty Ra
Různé součásti pracují za různých podmínek, takže požadavky na drsnost jejich povrchu se mohou značně lišit. Obecné konstrukční díly mohou vyžadovat pouze standardní kvalitu obrábění, zatímco vysokorychlostní hřídele, těsnicí plochy a přesné kluzné součásti často vyžadují přesnější kontrolu povrchu.
- Obecné vnější soustružení: Zaměření na rozměrovou stabilitu a rovnoměrné stopy po obrábění
- Přesné hřídele: Současné řízení tolerance průměru, kruhovitosti a drsnosti povrchu
- Těsnicí povrchy: Kontrola textury povrchu a mikroskopických defektů
- Kluzné plochy: Snižují tření a abnormální opotřebení
- Závitové dosedací plochy: Zachování stabilních profilů závitů a kvality povrchu
- Vysokorychlostní rotační součásti: Současné řízení kvality povrchu a házivosti
Stanovení rozumné cílové hodnoty Ra pomáhá předcházet nesouladu mezi obráběcími možnostmi a požadavky na výrobek a zároveň se vyhýbá zbytečným nákladům na konečnou úpravu.
Drsnost povrchu může ovlivnit montáž
Přesné součásti je často nutné sestavovat s dalšími díly. I když je kontrola rozměrů uspokojivá, zjevné stopy po nástrojích, otřepy nebo lokální škrábance mohou montáž ztěžovat. U hřídelí, pouzder, polohovacích čepů a přesně soustružených součástí pomáhá stabilní stav povrchu zlepšit konzistenci montáže a snížit nutnost přepracování a ručního dokončování.
Během CNC soustružení by měla být rozměrová přesnost a kvalita povrchu kontrolovány společně. Koordinace výběru nástroje, řezných parametrů a podmínek chladicí kapaliny může pomoci dosáhnout požadavků specifikovaných v technickém výkresu.
Které parametry CNC soustružení ovlivňují drsnost povrchu?
Kvalita soustružené plochy úzce souvisí s řeznými parametry. Mnoho vad obrábění není způsobeno nedostatečnou přesností stroje, ale nevhodnou kombinací řezné rychlosti, posuvu, hloubky řezu a stavu nástroje. I při použití stejného materiálu, stroje a nástroje mohou změny parametrů obrábění významně ovlivnit konečnou hodnotu Ra a obráběcí vzorec.
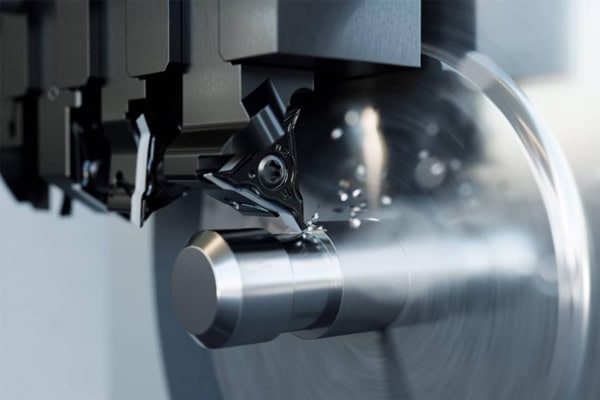
Rychlost posuvu přímo ovlivňuje stopy po obrábění
Rychlost posuvu je jedním z klíčových parametrů ovlivňujících drsnost obráběného povrchu. Vyšší rychlost posuvu obecně vytváří výraznější teoretické stopy po obrábění na povrchu obrobku, zatímco snížení rychlosti posuvu může zlepšit kvalitu povrchu za cenu delší doby obrábění. Skutečné výrobní parametry by měly být zvoleny podle poloměru špičky nástroje, materiálu, fáze obrábění a rozměrových požadavků.
- Pro efektivní hrubování použijte vyšší posuvy
- Používejte kontrolované rychlosti posuvu během polodokončování
- Během dokončování pečlivě optimalizujte rychlost posuvu
- Nižší posuvy mohou vytvořit jemnější obráběné vzory
- Příliš nízké posuvy mohou prodloužit dobu obrábění
- Zvažte životnost nástroje a efektivitu výroby společně
Správné řízení rychlosti posuvu pomáhá dosáhnout praktické rovnováhy mezi efektivitou obrábění a kvalitou povrchu.
Řezná rychlost ovlivňuje teplotu a stav nástroje
Otáčky vřetena a řezná rychlost ovlivňují teplotu řezné zóny, opotřebení nástroje a stabilitu obrábění. Hliníkové slitiny a mosaz lze často obrábět relativně vysokými řeznými rychlostmi, pokud jsou k tomu k dispozici vhodné nástroje a stroje. Nerezová ocel a titanové slitiny obecně vyžadují pečlivější kontrolu vývoje tepla a zatížení nástroje.
Pokud je řezná rychlost nevhodná, mohou se vyskytnout problémy, jako je tvorba nárůstku na břitu, rychlé opotřebení nástroje, trhání povrchu nebo nerovnoměrné stopy po obrábění. Během dokončovacích operací je udržování stabilní řezné hrany obzvláště důležité pro minimalizaci rozdílů v kvalitě povrchu mezi výrobními dávkami.
Hloubka řezu ovlivňuje stabilitu obrábění
Hloubka řezu ovlivňuje především úběr materiálu a řezné zatížení. Hrubovací operace mohou využívat větší hloubky řezu k efektivnímu odstranění přebytečného materiálu, zatímco dokončovací operace obecně vyžadují vhodný přídavek na dokončování, aby nástroj mohl konzistentně vytvářet konečný povrch.
Pokud je přídavek na dokončení příliš malý, nástroj se může o povrch třít, místo aby řezal efektivně. Pokud je přídavek nadměrný, mohou se zvýšit řezné síly a ovlivnit kvalitu povrchu. Obráběcí program by měl stanovit vhodné přídavky na hrubování, polodokončování a dokončování podle rozměrů surového materiálu a geometrie součásti.
Jak může výběr nástroje snížit drsnost povrchu CNC soustružení?
Řezný nástroj se přímo dotýká obrobku, takže stav jeho břitu, poloměr špičky, materiál nástroje a geometrie ovlivňují konečnou kvalitu povrchu. U projektů přesného CNC soustružení by se výběr nástroje neměl zaměřovat pouze na to, zda nástroj dokáže odebrat materiál. Stejně důležitá je dlouhodobá stabilita během nepřetržité výroby.
Vyberte vhodný poloměr špičky nástroje
Poloměr špičky nástroje ovlivňuje teoretický vzor obrábění. Vhodný poloměr špičky může zlepšit kvalitu povrchu a zpevnit břit. Větší poloměr špičky však není vždy lepší. Při obrábění tenkostěnných dílů, štíhlých hřídelí nebo součástí s omezenou tuhostí může nadměrně velký poloměr špičky zvýšit radiální řezné síly a vést k vibracím.
- Vyberte poloměr špičky podle soustružnické operace
- Přizpůsobte dokončovací nástroje cílové hodnotě Ra
- Snižte riziko deformace a vibrací při obrábění tenkostěnných dílů
- U štíhlých hřídelí zvažte tuhost nástroje
- Zkontrolujte přístupnost nástrojů u malých přesných součástí
- Zabraňte rušení při obrábění složitých profilů
Poloměr špičky nástroje by měl být správně sladěn s rychlostí posuvu a dalšími parametry řezu, aby se dosáhlo stabilní kvality povrchu.
Vyberte řezné destičky podle materiálu
Různé materiály vyžadují různé materiály břitových destiček a povlaky. Hliníkové slitiny obecně těží z ostrých řezných hran a efektivního odvádění třísek. Nerezová ocel vyžaduje rovnováhu mezi houževnatostí, odolností proti opotřebení a tepelnými vlastnostmi. Tvrdší materiály mohou vyžadovat karbidové nebo jiné specializované nástroje na základě skutečných obráběcích podmínek.
Stabilní stav nástroje pomáhá minimalizovat odchylky ve stopách po nástroji a povrchových vadách. Během velkoobjemové výroby by výrobci měli také zavést postupy pro řízení životnosti nástrojů a vyměňovat nástroje při dosažení vhodných mezí opotřebení, aby se zabránilo znatelným rozdílům v kvalitě povrchu mezi jednotlivými díly.
Jak upínání obrobku a tuhost stroje ovlivňují kvalitu povrchu?
I při použití vhodných nástrojů a parametrů řezání může nestabilní upínání obrobku nebo nedostatečná tuhost stroje generovat značné vibrace. Vibrace při řezání mohou na povrchu obrobku vytvářet periodické vzory a v závažných případech způsobovat rozměrové odchylky, vylamování nástroje a lokální vady obrábění. Tento problém je obzvláště důležitý při obrábění štíhlých hřídelí, tenkostěnných pouzder a součástí s dlouhým přesahem nástroje nebo obrobku.
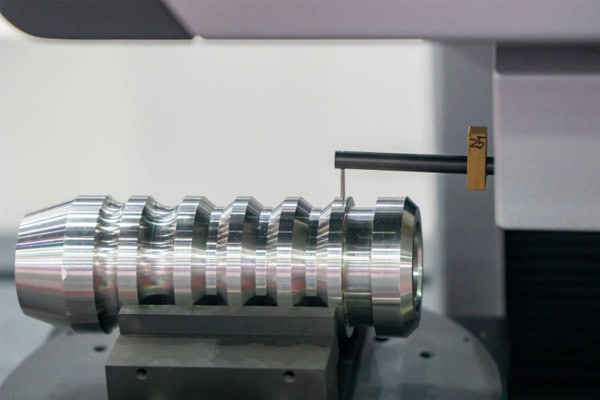
Optimalizace upínání obrobku pro snížení vibrací
Způsob upínání obrobku by měl být zvolen podle délky, průměru, materiálu a strukturálních charakteristik obrobku. U dlouhých hřídelí mohou koníky, lunety nebo upínací lunety poskytnout dodatečnou oporu během obrábění. U tenkostěnných součástí by měla být upínací síla pečlivě kontrolována, aby se zabránilo deformaci.
- Minimalizujte přesah nástroje
- Zvyšte tuhost upínání obrobku
- V případě potřeby použijte podpěru koníku
- Přidána podpora pro obrábění dlouhých hřídelí
- Řízení upínacího tlaku pro tenkostěnné díly
- Zkontrolujte podmínky upnutí sklíčidla
- Snížení chyb způsobených opakovaným upnutím obrobku
Stabilní upínání obrobku poskytuje spolehlivý základ pro přesné dokončování a pomáhá snižovat povrchové vady způsobené vibracemi.
Stav stroje také vyžaduje pravidelnou kontrolu
Výsledky obrábění mohou ovlivnit házení vřetena, stav vodicí dráhy, přesnost polohování revolverové hlavy a opotřebení upínacího přípravku. Pokud se přesnost stroje po dlouhodobém provozu postupně zhoršuje, může se kvalita povrchu snížit i při nezměněném obráběcím programu.
Pro sériovou výrobu na CNC soustružení by výrobci měli zavést pravidelné postupy kontroly a údržby strojů. Kontrola prvního kusu a kontrola během procesu mohou také pomoci identifikovat změny v podmínkách obrábění dříve, než ovlivní velký počet součástí.
Jak může přesné CNC soustružení dosáhnout stabilní regulace Ra?
Stabilní řízení drsnosti povrchu vyžaduje koordinované řízení plánování procesů, nástrojů, stavu stroje, chlazení a kontroly. U přesných součástí dodávaných v dlouhých výrobních cyklech nestačí dosáhnout cílové hodnoty Ra na jednom zkušebním dílu. I následné výrobní dávky musí udržovat konzistentní podmínky obrábění.
Zaveďte řízený proces od hrubování po dokončení
Správně naplánovaná sekvence obrábění snižuje pracovní zátěž kladenou na dokončovací operace. Hrubování se používá hlavně k efektivnímu odebírání materiálu, polodokončování koriguje profil a rozměry a dokončování určuje konečné rozměry a kvalitu povrchu. U vysoce přesných součástí lze zavést další dokončovací operace v závislosti na materiálu a geometrii dílu.
- Efektivně odstraňujte přebytečný materiál během hrubování
- Korekce profilu během polodokončování
- Kontrola konečných rozměrů během dokončování
- Upravte parametry řezání podle materiálu
- Vyberte dokončovací nástroje na základě požadované hodnoty Ra
- Používejte chladicí kapalinu k regulaci teploty řezu
- Pečlivě zkontrolujte kritické povrchy
Standardizovaný obráběcí proces snižuje odchylky způsobené ručním seřizováním a pomáhá udržovat konzistentní kvalitu mezi výrobními dávkami.
Použijte profesionální vybavení k ověření drsnosti povrchu
Drsnost povrchu by se neměla posuzovat pouze vizuální kontrolou. Pokud je na technickém výkresu definován specifický požadavek na drsnost povrchu (Ra), mělo by se k ověření výsledku na určených kontrolních místech použít profesionální zařízení pro měření drsnosti povrchu.
Kontrola by se neměla zaměřovat pouze na jednu součást. Měly by se sledovat i změny mezi výrobními dávkami a různými fázemi provozu stroje. Pokud se hodnota Ra postupně zvyšuje, mohou být příčinou opotřebení nástroje, změny řezných parametrů nebo problémy se stavem stroje.
Data z kontrol lze využít k včasnému nastavení nástrojů a parametrů obrábění, čímž se snižuje riziko nekonzistentní kvality povrchu během dávkové výroby.
Jak si vybrat výrobce CNC soustružení pro přesné součásti?
Pokud součásti vyžadují kontrolovanou drsnost povrchu, přesné rozměrové tolerance a stabilní dávkovou výrobu, může procesní schopnost dodavatele přímo ovlivnit konečnou kvalitu. Při zajišťování služeb CNC soustružení by kupující měli zvážit více než jen cenu. Důležitými faktory jsou kapacita stroje, zkušenosti s materiály, kontrolní zařízení, technická komunikace a konzistence výroby.
Před nákupem si připravte kompletní informace o dílech
Jasné technické výkresy pomáhají dodavateli obráběcích strojů přesně pochopit požadavky na součásti. U dílů se specifickými požadavky Ra by měly mít kritické povrchy jasně definované specifikace drsnosti povrchu. Měly by být také uvedeny materiály, rozměry, tolerance, množství a speciální požadavky na zpracování.
- 2D technické výkresy
- 3D CAD modely
- Materiál
- Kritické rozměrové tolerance
- Požadavky na drsnost povrchu
- Výrobní množství
- Požadavky na povrchovou úpravu
- Požadavky na kontrolu kvality
Úplnější informace umožňují inženýrskému týmu efektivněji vyhodnotit proveditelnost obrábění, konfiguraci nástrojů a plánování výroby a pomáhají generovat přesnější cenovou nabídku.
Ověřte schopnost dávkového obrábění pomocí vzorků
U přesných součástí umožňuje validace vzorků kupujícím ověřit rozměry, povrchovou úpravu a montážní podmínky před zahájením hromadné výroby. Kritické rozměry a klíčové povrchy lze kontrolovat během výroby vzorků, aby se ověřilo, zda navrhovaný proces splňuje konstrukční požadavky.
U komponentů vyžadujících dlouhodobé dodávky si kupující mohou také vyžádat příslušné inspekční záznamy, aby si mohli stanovit jasnější referenční hodnotu kontroly kvality pro následné výrobní šarže.
Společnost TiRapid poskytuje CNC soustružení, přesné CNC obrábění a výrobní služby od prototypování až po výrobu. Na základě technických výkresů, materiálových specifikací, rozměrových tolerancí a požadavků na povrchovou úpravu může její technický tým vyvinout vhodné obráběcí řešení. U projektů s definovanými hodnotami Ra, rozměrovými tolerancemi a požadavky na dodávku šarží pomáhá poskytnutí kompletních technických informací během fáze cenové nabídky technickému týmu vyhodnotit proveditelnost obrábění a výrobní požadavky.
Vhodným výběrem nástrojů, řezných parametrů, metod upínání, chladicích systémů a kontrolních postupů mohou výrobci efektivně zlepšit kvalitu povrchu CNC soustružených součástí. U přesných hřídelí, pouzder, konektorů a dalších rotačních součástí je jasné definování požadované hodnoty Ra a průběžné sledování procesu obrábění praktičtější než pouhé sledování nejnižší možné hodnoty drsnosti. Stabilní řízení procesu pomáhá udržovat vhodnou rovnováhu mezi rozměrovou přesností, jakostí povrchu a konzistencí šarže a zároveň snižuje rizika přepracování a zlepšuje dlouhodobou spolehlivost dodávek.
















