
Inteligentní zařízení pro ropný a plynový průmysl musí pracovat za složitých podmínek zahrnujících tlak, teplotu, korozivní média a mechanické zatížení po delší dobu. Kvalita výroby těles ventilů, konektorů, pouzder senzorů a montážních konstrukcí může přímo ovlivnit montáž a provoz zařízení. Pro výzkumné a vývojové společnosti a nákupní týmy zahrnuje výběr dodavatele CNC obrábění více než jen porovnání cen. Je třeba zvážit také možnosti zpracování materiálu, obrábění složitých konstrukcí, kontrolu rozměrů, validaci prototypů a možnosti dodávek šarží. Jasně plánované řešení obrábění může pomoci snížit rizika spojená s prototypy a zkrátit cyklus vývoje produktu.
Které části inteligentního zařízení pro ropu a plyn jsou vhodné pro CNC obrábění?
Inteligentní zařízení pro ropu a plyn obsahuje mnoho nestandardních přesných součástí. CNC obrábění umožňuje vyrábět zakázkové díly s různými strukturami na základě CAD výkresů a 3D modelů, což je vhodné pro prototypy, malé série i hromadnou výrobu.
Tělesa ventilů a komponenty pro řízení kapalin
Tělesa ventilů a víka ventilů plní funkce regulace, připojení a těsnění kapalin. Střední a velká tělesa ventilů pro ropný a plynový průmysl se běžně vyrábějí z kovaných nebo litých polotovarů před CNC obráběním k vytvoření kritických rozměrů a funkčních povrchů. Před obráběním je třeba zkontrolovat stav polotovaru a přídavek na obrábění, aby se snížilo riziko odhalení vnitřních vad během dokončování.
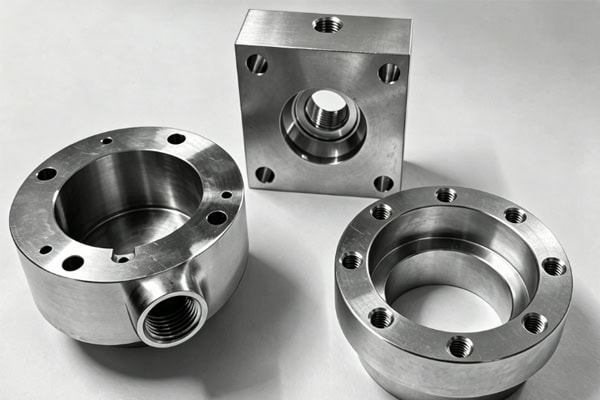
- Tělesa ventilů a kryty ventilů: Kované nebo lité polotovary lze vybírat podle struktury součásti, přičemž klíčové oblasti obrábění zahrnují průtokové kanály, přírubové plochy, montážní otvory, závity a těsnicí plochy.
- Dříky ventilů a sedla ventilů: Zaměření na kontrolu vnějšího průměru, soustřednosti, kruhovitosti a rozměrů těsnicího uložení.
- Příruby a spojky: Především obrábění čelních ploch, roztečí otvorů, závitů a poloh rozhraní pro zajištění přesných spojení potrubí.
U těchto součástí je třeba společně kontrolovat kvalitu polotovarů a kvalitu CNC obrábění. Správná kontrola přídavků na obrábění a potenciálních vad v rané fázi může snížit ztráty při následném obrábění.
Kryty senzorů a konstrukční komponenty monitorovacího modulu
Inteligentní zařízení pro ropu a plyn běžně zahrnují moduly pro monitorování tlaku, teploty a další. Jejich konstrukční komponenty musí přesně odpovídat senzorům, elektronickým obvodům a hlavnímu tělesu zařízení.
- Kryty přístrojů: Obrobené s montážními dutinami, rozhraními a upevňovacími konstrukcemi dle uspořádání vnitřních součástek.
- Konektory senzorů: Zaměřte se na rozměry závitu, rozměry rozhraní a oblasti umístění.
- Montážní základny: Navrženy s upevňovacími otvory, dorazovými plochami a vůlemi dle dostupného prostoru pro zařízení.
Přesná integrace mezi monitorovacími moduly a hlavní konstrukcí poskytuje stabilní mechanický základ pro následnou instalaci a uvedení do provozu.
Komponenty čerpadel, kompresorů a potrubí
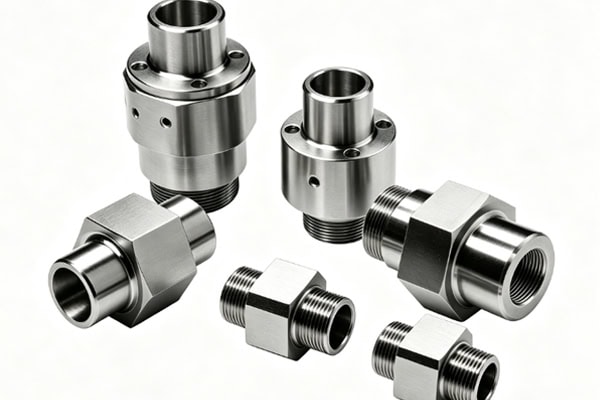
Součásti používané v systémech pro přepravu energie a tekutin musí vyvažovat rozměrovou přesnost a strukturální pevnost, přičemž různé metody obrábění se volí podle jejich specifických geometrií.
| Inteligentní součást zařízení pro ropu a plyn | Běžné možnosti polotovarů / materiálů | Doporučený obráběcí proces | Klíčové kontrolní položky |
| Těleso ventilu, kryt ventilu | Výkovky nebo odlitky z nerezové oceli, legované oceli | CNC frézování, vyvrtávání, vrtání, řezání závitů | Přídavek na obrábění, průtokové kanály, těsnicí plochy, polohy otvorů |
| Dřík ventilu, sedlo ventilu | Nerezová ocel, slitiny odolné proti opotřebení | CNC soustružení, přesné obrábění | Vnější průměr, soustřednost, kruhovitost, rozměry pro spojovací prvky |
| Pouzdro snímače | Hliníková slitina, nerezová ocel | CNC frézování, soustružení | Rozměry dutiny, poloha rozhraní, závity |
| Montážní základna přístroje | Hliníková slitina, nerezová ocel | CNC frézování, vrtání | Dosedací plochy, rozteč otvorů, rovinnost |
| Potrubní spojky | Výkovky nebo tyčový materiál z nerezové oceli, legované oceli | CNC soustružení, frézování | Závity, čelní plochy, soustřednost |
| Konstrukční komponenty čerpadla a kompresoru | Nerezová ocel, legovaná ocel, hliníková slitina | 3osý / 5osý CNC | Spojovací rozměry, konstrukční pevnost |
Konkrétní tvar polotovaru by měl být určen podle velikosti dílu, strukturální složitosti, objemu výroby a požadavků na výkon, spíše než aby byla přiřazena pevná obráběcí trasa pouze na základě názvu dílu.
Jak lze řídit přesnost CNC obrábění u inteligentních zařízení pro ropu a plyn?
Součásti ropných a plynových zařízení se běžně vyznačují hlubokými otvory, složitými průtokovými kanály, tenkými stěnami a více dosedacími plochami. Kontrola přesnosti musí zahrnovat analýzu výkresů, polohování obrábění, provádění procesu a kontrolu kvality.
Proveďte DFM analýzu před obráběním
Analýza vyrobitelnosti výkresů a 3D modelů před výrobou může identifikovat potenciální problémy mezi konstrukčním návrhem a skutečnými požadavky na obrábění.
- Kontrola kritických rozměrů: Ověřte průměry otvorů, rozteč otvorů, tloušťku stěny, závity a tolerance spojování.
- Analýza složitých struktur: Vyhodnoťte přístupnost nástrojů pro hluboké díry, úzké drážky, zakřivené povrchy a vnitřní dutiny.
- Naplánujte upevňovací body: Určete vhodné umístění a metody upevnění podle požadavků na konečnou montáž.
Důkladná analýza na začátku může omezit úpravy procesu a změny konstrukce po zahájení obrábění.
Přizpůsobení CNC procesů strukturám dílů
Pravidelné struktury lze obrábět pomocí 3osého CNC, zatímco složité zakřivené povrchy, vícestranné součásti nebo díly vyžadující méně nastavení lze obrábět pomocí 5osého CNC. Rotační součásti jsou vhodné pro CNC soustružení. Vzory otvorů, závity a přesná rozhraní mohou také vyžadovat vrtání, řezání závitů a dokončovací operace. Správný výběr procesu pomáhá snížit rozměrové odchylky způsobené opakovaným přemisťováním.
Zavést systém kontroly kritických rozměrů
Součásti používané v inteligentních zařízeních pro ropu a plyn musí splňovat požadavky na montáž a těsnění, takže plán inspekce by měl být založen na kritických vlastnostech specifikovaných ve výkresech.
- Kontrola rozměrů: Zkontrolujte základní rozměry, jako je délka, průměr, průměr otvoru a rozteč otvorů.
- Geometrická kontrola: Ověřte důležité geometrické vlastnosti, jako je rovinnost, soustřednost a kolmost.
- Inspekce souřadnicovým měřicím strojem: Pro složité součásti použijte souřadnicové měřicí stroje k ověření kritických rozměrů a geometrických tolerancí.
Udržování souladu obráběcích dat s výsledky kontroly usnadňuje kontrolu konzistence mezi prototypy a sériově vyráběnými součástmi.
Jak vybrat materiály pro CNC obrábění inteligentního ropného a plynárenského zařízení?
Materiály je třeba vybírat podle pracovního média, teploty, tlaku a korozivního prostředí. U obtížně obrobitelných materiálů je třeba v raných fázích plánování procesu zvážit také parametry nástrojů, chlazení a řezání.
Nerezová ocel, legovaná ocel a slitiny na bázi niklu pro vysoce výkonné konstrukce
Klíčové komponenty v zařízeních pro ropu a plyn mohou pracovat za vysokého tlaku, korozivních médií nebo vysokých teplot po delší dobu, což klade vysoké nároky na pevnost a stabilitu materiálu.
- Nerezová ocel: Lze ji použít pro určitá tělesa ventilů, konektory a pouzdra přístrojů. Konkrétní jakost by měla být vybrána podle média a provozních podmínek.
- Legovaná ocel: Vhodná pro mechanické konstrukce vyžadující vysokou pevnost a únosnost.
- Slitiny na bázi niklu: Materiály jako Inconel 625 a Inconel 718 lze použít ve specializovaných vysokoteplotních nebo korozivních prostředích. Vykazují však značné zpevnění a nízkou tepelnou vodivost, což z nich činí typické obtížně obrobitelné materiály.
Slitiny na bázi niklu nelze jednoduše obrábět pomocí standardních parametrů oceli. Vhodné nástroje by měly být vybrány podle stavu materiálu a obráběcí operace v kombinaci s pevným upínáním, vhodnými řeznými parametry a účinným chlazením pro kontrolu opotřebení nástroje a obráběcího tepla. Konkrétní proces by měl být potvrzen skutečnými obráběcími zkouškami.
Hliníkové slitiny pro lehké konstrukce inteligentních zařízení
Některé kryty, konzole a základny používané v inteligentních monitorovacích zařízeních musí snížit hmotnost a zároveň zachovat dobrou obrobitelnost.
- Kryty zařízení: Vhodné pro obrábění vnitřních dutin, rozhraní a montážních konstrukcí.
- Montážní konzoly: Lze je frézovat s kapsami pro snížení hmotnosti, upevňovacími otvory a dorazovými plochami.
- Základny modulů: Slouží k propojení a zajištění vnitřních modulů a zároveň k vyvážení hmotnosti a strukturální tuhosti.
Hliníkové slitiny jsou vhodnější pro určité konstrukce, které nejsou pod tlakem, přičemž specifický rozsah použití by měl být určen podle skutečných provozních podmínek zařízení.
Jak se realizuje CNC projekt pro inteligentní zařízení pro ropu a plyn od prototypování až po dodání?
Projekty inteligentních zařízení pro ropný a plynárenský průmysl obvykle postupují vývojem prototypů, validací malých sérií a sériovou výrobou. Efektivita koordinace mezi těmito fázemi může ovlivnit celkový harmonogram vývoje produktu.
Potvrďte výkresy, polotovary a plán obrábění
Ve fázi zahájení projektu je třeba potvrdit výkresy, 3D modely, materiály, tolerance a požadavky na povrchovou úpravu a zároveň určit vhodný typ polotovaru podle struktury dílu. U odlitků a výkovků je třeba před vytvořením odpovídajícího plánu CNC obrábění zkontrolovat také stav materiálu, kritické rozměry a přídavky na obrábění. Předchozí sladění konstrukčních informací se specifikacemi polotovaru může snížit rizika obrábění způsobená nedostatečnými přídavky nebo vadami polotovaru.
Obrábění prototypů a validace malých dávek
Jakmile produkt vstoupí do fáze validace, lze prototypy a malé série použít k ověření skutečných výsledků obrábění.
- Kontrola prototypů: Zaměřte se na kritické rozměry, polohy rozhraní, závity a těsnicí oblasti.
- Ověření stability procesu: Sledování opotřebení nástroje, změn rozměrů a kvality obráběného povrchu.
- Reakce na změnu návrhu: Aktualizace programů, procesů a výrobních plánů podle revidovaných výkresů.
Validované procesní podmínky mohou poskytnout referenci pro následnou šaržovou výrobu a pomáhají udržovat rozměrovou stabilitu mezi různými výrobními šaržemi.
Závěrečná kontrola, povrchová úprava a balení
Po dokončení obrábění by mělo být provedeno ověření kvality a následné zpracování dle požadavků objednávky.
- Závěrečná kontrola: Zkontrolujte rozměry, závity, vzhled, otřepy a kritické oblasti spojení.
- Povrchová úprava: Pasivace, pískování, eloxování nebo jiné úpravy proveďte v závislosti na materiálu a provozním prostředí.
- Balení a dodání: Klasifikujte, chraňte a balte komponenty podle jejich struktury a poté ověřte množství a informace o dopravě.
Kompletní příprava zásilky umožňuje týmům pro nákup, výzkum a vývoj a montáž efektivněji koordinovat následnou práci.
Při nákupu CNC obráběných komponentů pro inteligentní ropná a plynárenská zařízení mohou kupující hodnotit dodavatele na základě celkových výrobních možností. U projektů zahrnujících složité průtokové kanály, speciální materiály a vysoce přesné spojovací prvky je třeba předem potvrdit také validaci prototypů a plány dávkové výroby. Společnost TiRapid poskytuje zakázkové CNC obráběcí služby pro ropný a plynárenský průmysl, které zahrnují rychlé prototypování, přesné obrábění, kontrolu kvality a dávkovou výrobu na podporu kompletní výroby komponentů pro projekty inteligentních ropných a plynárenských zařízení.
















