
Upínací přípravek pro průmyslové zařízení může vypadat jako jednoduchá kombinace polohovacích bloků, svěrek a montážních otvorů, ale jeho skutečný výkon závisí na tom, jak přesně a konzistentně drží obrobek. Pokud se poloha při každém vložení součásti mírně změní nebo nadměrná upínací síla způsobí deformaci, může se přesnost obrábění rychle stát nekonzistentní. Zakázkové upínací přípravky jsou obzvláště náročné, protože každý projekt zařízení může zahrnovat různé rozměry obrobku, referenční body a požadavky na montáž. CNC obrábění může poskytnout přesné polohovací otvory, podpěrné plochy, omezující struktury a montážní rozhraní, což pomáhá upínacím přípravkům dosahovat stabilního a opakovatelného výkonu v průmyslové výrobě.
Jaké jsou klíčové požadavky na upínací přípravky pro průmyslová zařízení s CNC obráběním?
Hlavním úkolem upínacího přípravku je umístění a zajištění obrobku, ale praktická výroba zahrnuje mnohem více. Rozměry obrobku, umístění obrábění, dráhy nástrojů a rozhraní zařízení ovlivňují konstrukci upínacího přípravku. Dobrý upínací přípravek nemusí být příliš složitý. Musí obrobek rychle umístit, bezpečně jej držet, poskytovat dostatečnou vůli pro obrábění a udržovat spolehlivou přesnost i po opakovaném použití.
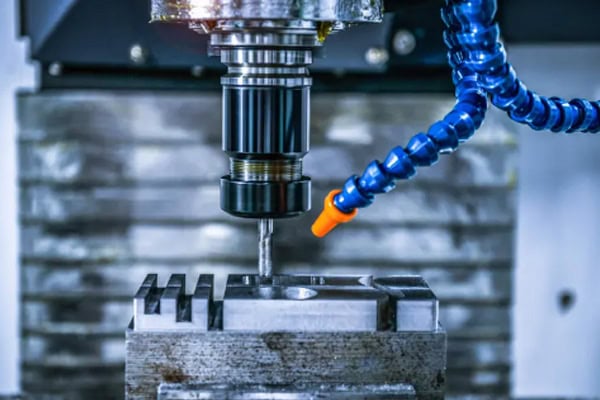
Lokalizace struktur vyžaduje konzistentní přesnost
Upevňovací otvory, upevňovací kolíky a referenční plochy obvykle patří mezi nejdůležitější prvky upínacího přípravku. Během CNC obrábění je třeba pečlivě kontrolovat rozměrový vztah mezi těmito prvky. Pokud samotný upínací přípravek způsobuje chyby v polohování, obrobek nemusí dosáhnout požadované obráběné polohy. U opakovaně používaných upínacích přípravků průmyslových zařízení je třeba zvážit také odolnost proti opotřebení a dlouhodobou stabilitu polohování.
- Udržujte stabilní polohy upevňovacích otvorů: Malý posun v poloze otvoru může pohnout celým obrobkem a ovlivnit následné vrtací, frézovací a montážní operace.
- Udržujte referenční plochy rovné: Nerovný podpěrný povrch může způsobit mírné kymácení obrobku, což po upnutí vytváří dodatečné napětí.
- Používejte vhodné uložení pro polohovací kolíky: Příliš těsné uložení ztěžuje zatížení a nadměrná vůle snižuje opakovatelnost.
- Usnadněte ovládání omezujících struktur: Obrobek by měl rychle dosáhnout správné referenční polohy bez opakovaného ručního nastavování.
Jakmile se přípravek dostane do výroby, je efektivita polohování a opakovatelnost často důležitější než dosažení přesnosti pouze jednou. Přípravek, který vyžaduje, aby obsluha pokaždé ručně našla správnou polohu, může mít přesné jednotlivé komponenty, ale stále nedokáže zajistit stabilní výrobní rytmus.
Upínací síla musí být řádně kontrolována
Upínací přípravek potřebuje dostatečnou sílu k udržení obrobku, ale silnější upínání není vždy lepší. Tenkostěnné hliníkové díly, hotové součásti a velké obrobky se mohou deformovat, pokud je tlak soustředěn na jedno místo. Během výroby CNC upínacích přípravků musí upínací body a podpěrné body vytvářet vhodné rozložení zatížení.
- Umístěte upínací body blízko opěrných ploch: To pomáhá snížit riziko ohnutí během obrábění.
- Zabraňte koncentrovanému tlaku na tenkostěnné profily: Větší kontaktní plocha nebo dodatečná opora mohou pomoci rozložit zatížení.
- Chraňte povrchově upravené povrchy: Špatně navržené kontaktní body mohou zanechat stopy nebo škrábance na přesně obrobených plochách.
- Udržujte upínací úkony praktické: Obsluha by měla být schopna obrobek během opakované výroby rychle zajistit a uvolnit.
| Prostor pro upevnění | Zaměření na CNC obrábění | Výrobní dopad |
| Lokalizační otvory | Průměr, rozteč, přesnost polohy | Určuje polohu obrobku |
| Referenční plochy | Rovinnost, rozměrový vztah | Udržuje stabilní upnutí |
| Zastavovací bloky | Výška, poloha, kontaktní plocha | Řídí vztažný bod obrobku |
| Upínací oblasti | Poloha kontaktu, rozložení zatížení | Zabraňuje pohybu nebo deformaci |
| Montážní základna | Poloha otvoru, rovnoběžnost | Ovlivňuje instalaci zařízení |
Upínací přípravek musí poskytovat dostatečný prostor pro nástroj
Konstrukce upínacího přípravku musí zohledňovat více než jen to, zda lze obrobek zajistit. Pohyb nástroje, přístup k vřetenu a obráběné oblasti by měly být také předem zkontrolovány. To je obzvláště důležité u obrobků vyžadujících hluboké dutiny, boční otvory nebo obrábění více ploch.
- Zajistěte dostatečný volný prostor kolem obráběných oblastí: Zabraňte kontaktu řezných nástrojů s upínacím přípravkem během provozu.
- Ponechte dostatek prostoru kolem hlubokých otvorů: Zabraňte kolizi mezi držákem nástroje, vřetenem a konstrukcí upínacího přípravku.
- Udržujte cesty odvádění třísek otevřené: Nadměrné hromadění třísek může ovlivnit kvalitu obrábění a prodloužit dobu čištění.
- Zajistěte dostatečný prostor pro nakládání: Obsluha by měla být schopna vyjmout obrobek, aniž by jí překážely upínací prvky.
Jak by se mělo CNC obrábění s upínacími přípravky přizpůsobit různým strukturám obrobků?
Součásti průmyslových zařízení se dodávají v mnoha tvarech, včetně plochých dílů, hřídelí, tenkostěnných součástí, nepravidelných dílů a velkých konstrukčních prvků. Standardní upínací přípravek nedokáže tyto rozdíly vždy efektivně zvládnout. Upínací přípravek, který ignoruje strukturu obrobku, může trpět nestabilním umístěním, deformací nebo nedostatečnou vůlí pro obrábění. CNC obrábění by mělo začít s jasnou znalostí vztažných bodů obrobku a umístění obrábění před určením podpěrných a upínacích struktur.
Jak by se měly upnout tenkostěnné hliníkové obrobky?
Tenkostěnné obrobky jsou obzvláště citlivé na deformaci při sevření. Pokud je tlak upínacího přípravku soustředěn v malé oblasti, může se součást po uvolnění upínacího přípravku vrátit zpět, což způsobí změny rozměrů a tvaru.
- Přidání vhodných podpěrných bodů: Zajištění rovnoměrnější opory pro větší tenkostěnné plochy a snížení vibrací při obrábění.
- Snižte lokální upínací tlak: Zabraňte tvorbě viditelných stop na obrobku.
- Optimalizace kontaktních ploch: Zlepšení stability kontaktu mezi upínacím prvkem a součástkou.
- Kontrolujte nepodepřené oblasti: Dlouhé převislé úseky mohou vyžadovat dodatečnou podporu, aby se zabránilo pohybu během řezání.
Ocelové obrobky vyžadují větší tuhost upínacího přípravku
Velké ocelové součásti jsou často těžké a během obrábění mohou generovat značné řezné síly. Základna upínacího přípravku, podpěrné bloky a upevňovací konstrukce potřebují dostatečnou tuhost. Pokud jsou podpěrné body špatně umístěny, může obrobek během obrábění vibrovat, i když se zdá být bezpečně upnutý.
- Udržujte základnu upínacího přípravku stabilní: Během obrábění zabraňte pohybu na stole stroje.
- Umístěte podpěry dál od slabých částí: Snižte lokalizovanou deformaci způsobenou upínacími a řeznými silami.
- Zvažte požadavky na zvedání a manipulaci: Velké obrobky je třeba nakládat a vykládat bezpečně, aniž by se upínací prvky staly překážkou.
- Během dlouhých obráběcích cyklů berte v úvahu teplotní změny: Teplotní změny ve stroji a materiálu mohou ovlivnit stabilitu polohování během nepřetržité výroby.
Nepravidelné obrobky často vyžadují vlastní upevňovací struktury
Nepravidelné obrobky mohou mít málo rovných povrchů nebo standardních otvorů, což ztěžuje použití konvenčních upínacích přípravků. CNC obrábění umožňuje vytvářet specializované polohovací bloky, tvarované podpěry a specializované omezující struktury, které vytvářejí stabilní reference na základě skutečného profilu obrobku. U složitých průmyslových součástí může být tento typ zakázkového upínacího přípravku mnohem praktičtější než opakované ruční polohování obrobku.
Při vývoji upínacího přípravku by zákazníci měli ideálně poskytnout 3D model, obráběcí výkres, kritické vztažné body a informace o rozhraní zařízení společně. Úplné informace usnadňují identifikaci potenciálních kolizí a určení, které oblasti jsou vhodné pro umístění, upnutí nebo zajištění vůle.
Jak si mohou přípravky udržet stabilitu během dávkové výroby?
Přípravek může v novém stavu fungovat velmi dobře, ale dlouhodobá výroba způsobuje opotřebení vodicích kolíků, nosných ploch, svěrek a dalších kontaktních ploch. S rostoucím počtem zatěžovacích cyklů může toto opotřebení postupně ovlivňovat opakovatelnost. Pro výrobce průmyslových zařízení je vhodné před zahájením výroby zvážit trvanlivost přípravku a snadnou údržbu.
Co je třeba zkontrolovat před zahájením výroby?
Před uvedením přípravku do běžné výroby nestačí pouze kontrola jeho vnějších rozměrů a montážních otvorů. Užitečnější jsou skutečné zatěžovací zkoušky. Obrobek by měl být opakovaně polohován a upnut, aby se zjistilo, zda jeho poloha zůstává stabilní.
- Zkontrolujte upevňovací otvory a čepy: Ujistěte se, že je usazení správné a bez nadměrné vůle.
- Zkouška opakovaného zatížení: Obrobek zatížte několikrát a zkontrolujte, zda poloha vztažného bodu zůstává konzistentní.
- Ověřte upínací funkci: Ujistěte se, že ruční, pneumatické nebo hydraulické mechanismy fungují hladce.
- Zkouška vůle nástroje: Proveďte skutečnou obráběcí dráhu a ověřte, zda nástroj nebude kolidovat s upínacím přípravkem.
- Zkontrolujte prostor pro odvod třísek: Ujistěte se, že se během obrábění v kritických oblastech nehromadí třísky.
Opotřebitelné součásti jsou lépe navrženy pro výměnu
Polohovací kolíky, podpěrné bloky a upínací komponenty se často používají a časem se přirozeně opotřebovávají. Pokud jsou tyto díly trvale integrovány do tělesa přípravku, může údržba vyžadovat přepracování nebo výměnu velké části přípravku. Vyměnitelné komponenty usnadňují údržbu a mohou prodloužit životnost celého přípravku.
- Používejte vyměnitelné polohovací kolíky: Opotřebované kolíky lze vyměnit bez nutnosti přestavovat celý přípravek.
- Montáž podpěrných bloků samostatně: Zjednodušuje se tím údržba a rozměrové nastavení.
- Ponechte prostor pro nastavení upínacích komponent: Tím se vyrovnají malé rozměrové odchylky mezi dávkami obrobků.
- Rekordní specifikace pro opotřebitelné součásti: Budoucí údržba a výměna se tak stanou mnohem jednoduššími.
Změny přesnosti by měly být sledovány během dlouhodobého používání
Upínací přípravek by neměl být po dodání považován za bezúdržbový. S pokračující výrobou by měly být pravidelně kontrolovány dosedací plochy, čepy a podpůrné komponenty. Pokud se inspekční data z obrobených obrobků postupně mění, měla by být prozkoumána příčina, aby se zjistilo, zda nedošlo k opotřebení v procesu obrábění nebo v samotném upínacím přípravku.
| Kontrolní položka | Klíčové zaměření | Účel |
| Přesnost polohování | Lokalizační otvory, referenční plochy | Snižte posunutí obrobku |
| Opakovatelnost | Změny polohy po opakovaném zatížení | Zachování konzistence dávek |
| Podmínka upínání | Vůle, deformace, stopy | Zlepšení stability obrábění |
| Stav opotřebení | Polohovací kolíky, podpěry, svorky | Umožněte včasnou údržbu |
| Kompatibilita zařízení | Montážní rozměry, vůle nástroje | Snížení rušení na místě |
Na co si dát pozor při nákupu svítidel pro průmyslové vybavení?
Upínací přípravky se liší od standardních CNC obráběných součástí, protože nakonec musí pracovat ve výrobní hale. Dodavatel může vyrobit každou součást podle výkresu, ale pokud návrh nezohledňuje zatížení, pohyb nástroje a přístup obsluhy, mohou být i po dodání nutné úpravy. Během zadávání veřejných zakázek je užitečné prodiskutovat obráběcí schopnosti, zkušenosti s upínacími přípravky, kontrolní postupy a schopnost dodavatele podporovat pozdější změny.
Zhodnoťte jak schopnosti CNC obrábění, tak zkušenosti s upínacími přípravky
- Zkontrolujte obráběcí schopnosti lokalizačních prvků: Přesné díry, referenční plochy a spojovací plochy vyžadují stabilní přesnost.
- Prozkoumejte zkušenosti se složitými upínacími přípravky: Dodavatelé s podobnými projekty upínacích přípravků pro průmyslová zařízení mohou lépe porozumět praktickým výrobním požadavkům.
- Potvrďte inspekční vybavení: Měřicí nástroje a inspekční systémy by měly odpovídat požadavkům projektu na přesnost.
- Diskutujte o obrábění speciálních materiálů: Ocel, hliníkové slitiny a nerezová ocel vyžadují různé strategie obrábění.
Validace prototypu by měla být propojena s pozdější sériovou výrobou
Mnoho projektů upínek průmyslových zařízení začíná s jedním prototypem pro zkušební montáž. Po ověření polohování a obráběcího výkonu lze objednat další upínky. Ověřené rozměry, vztažné body a metody obrábění by měly být převzaty do pozdější výroby, aby se předešlo rozdílům mezi upínkami.
- Proveďte skutečnou zkušební montáž s prototypem: Ověřte polohování obrobku, upínání a pohyb nástroje.
- Zaznamenejte všechny schválené úpravy: Ověřenou verzi použijte jako referenci pro pozdější výrobu.
- Udržujte konzistenci obráběcích referenčních bodů: Snižte rozdíly v polohování mezi dávkami upínacích přípravků.
- Před dodáním šarže proveďte dodatečný odběr vzorků: Zachyťte změny rozměrů dříve, než se přípravky dostanou do výroby.
Rychlost komunikace může přímo ovlivnit postup projektu
Zakázkové přípravky často vyžadují úpravy s postupujícím vývojem zařízení. Umístění bodů, montážních otvorů a poloh podpěr se mohou během vývoje nového zařízení změnit. Dodavatel, který dokáže rychle interpretovat výkresy, identifikovat problémy s obráběním a provést revize, může pomoci udržet projekt v chodu. Solidní komunikace na začátku obvykle znamená méně úprav a méně přepracování později.
Hodnota CNC obrábění pro upínací přípravky průmyslových zařízení nespočívá pouze ve výrobě upevňovacích bloků, základů a montážních otvorů. Skutečným cílem je zajistit snadné polohování, bezpečné upínání a opakovatelnost obrobků v průběhu dlouhodobé výroby. Od upevňovacích otvorů a podpěrných ploch až po upínací struktury, vůli nástrojů, řízení opotřebení a kontrolu, každý detail může ovlivnit efektivitu výroby. Zákazníkům, kteří vyžadují zakázkové upínací přípravky, prototypy nástrojů nebo dávkové obrábění upínacích přípravků, poskytuje TIRAPID podporu od komunikace s výkresy a plánování procesů až po CNC obrábění a kontrolu kvality, a pomáhá tak upínacím přípravkům vyhovět skutečným potřebám výroby průmyslových zařízení.
















