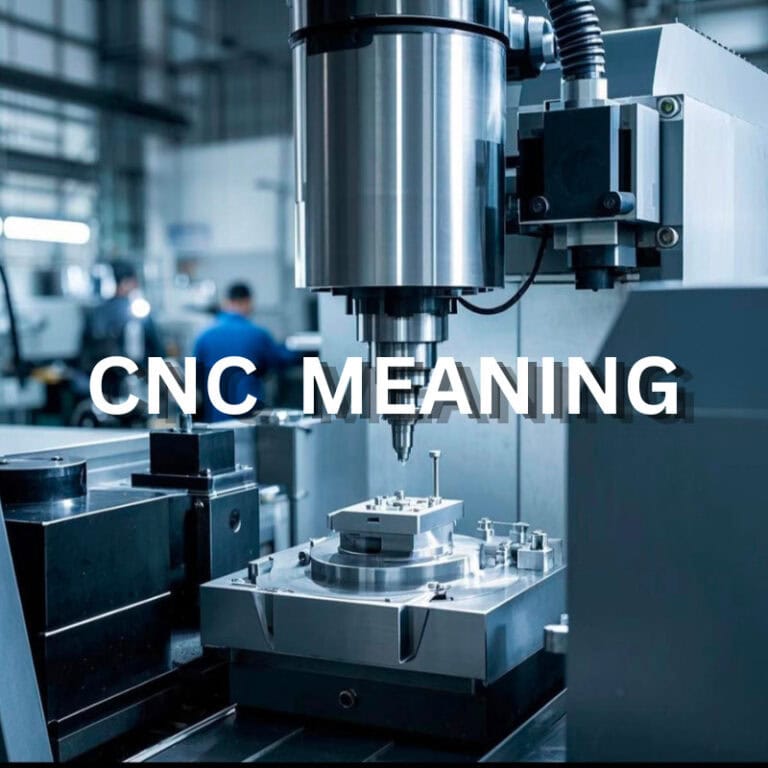
Komunikační moduly jsou základními komponenty pro přenos dat v robotických řídicích systémech, zařízeních pro průmyslovou automatizaci a inteligentních terminálech. Obvykle integrují komunikační čipy, sestavy desek plošných spojů, komponenty rozhraní, anténní konektory a prvky pro řízení teploty. Během dlouhodobého provozu mohou být komunikační moduly vystaveny vibracím, prachu, teplotním výkyvům, elektromagnetickému rušení a častému vkládání a vyjímání konektorů. V důsledku toho musí kryt poskytovat více než jen základní ochranu. Musí také nabízet stabilní montážní konstrukce, efektivní odvod tepla, přesné polohování rozhraní a spolehlivou mechanickou oporu. Přesné CNC obrábění umožňuje vyrábět kryty komunikačních modulů ze slitin hliníku, nerezové oceli, slitin mědi a technických plastů pomocí frézování, vrtání, řezání závitů, zkosení a přesného obrábění dutin. To umožňuje výrobcům udržovat přesné rozměrové tolerance, přesné polohy otvorů, řízenou rovinnost a konzistentní montážní rozhraní. Pro robotické aplikace poskytuje zakázkové CNC obrábění flexibilní rozměry a struktury krytů pro řídicí jednotky, robotická ramena, zařízení na konci ramen, mobilní platformy a průmyslové komunikační systémy. Podporuje také vývoj prototypů, malosériovou výrobu a hromadnou výrobu a poskytuje spolehlivé mechanické kryty pro pokročilé komunikační moduly.
CNC obráběcí procesy a výrobní výhody pro skříně komunikačních modulů
Kryty komunikačních modulů se často vyznačují tenkými stěnami, vnitřními dutinami, montážními otvory, otvory pro konektory, polohovacími drážkami a strukturami pro odvod tepla. Obráběcí proces musí zachovat jak vnější rozměry, tak i vnitřní strukturální přesnost. Dobře naplánovaný CNC proces může snížit chyby polohování způsobené opakovaným upnutím a zároveň zachovat konzistentní vztahy mezi montážními plochami a otvory rozhraní. U robotických komunikačních zařízení musí být výběr materiálu a tloušťka stěny také přizpůsobeny provoznímu prostředí, aby kryt dosáhl rovnováhy mezi nízkou hmotností a dostatečnou strukturální pevností.
Přesný CNC obráběcí proces pro skříně komunikačních modulů
CNC obrábění skříně komunikačního modulu obvykle začíná 3D CAD modelem a technickými výkresy. Výrobní tým určí rozměry surovin, obráběcí vztažné body, způsob upínání a postup obrábění podle návrhu skříně. Pouzdra z hliníkových slitin se běžně vyrábějí vysokorychlostním frézováním vnějších kontur, montážních ploch a vnitřních dutin, po čemž následuje vrtání a řezání závitů pro montážní šrouby, polohovací otvory a komunikační rozhraní. U kompaktních komunikačních modulů s hustými roztečemi otvorů lze k dosažení přesného obrábění prvků použít vysokorychlostní vřetena a řezné nástroje s malým průměrem.
Při obrábění vnitřních dutin je nutné pečlivě kontrolovat přesah nástroje a řezné zatížení, aby se zabránilo deformaci tenkých stěn. Pro instalaci desek plošných spojů lze do krytu začlenit vnitřní podpěrné sloupky, polohovací drážky a stupňovité povrchy. Přesné obrábění zajišťuje, že deska plošných spojů zůstane po instalaci řádně podepřena. Otvory pro konektory, ethernetové porty, letecké konektory, kabelové vývody a další rozhraní také vyžadují přesné polohové vztahy pro zjednodušení montáže.
CNC obrábění může dále vytvářet zkosení, zapuštěné otvory, závitové otvory, těsnicí drážky a další detailní prvky. Tyto prvky zlepšují kvalitu montáže a snižují kolizi mezi součástmi. U složitých zakřivených povrchů nebo vícesměrných rozhraní může čtyřosé nebo pětiosé CNC obrábění snížit počet nastavení a zlepšit rozměrovou konzistenci.
Pracovní postup CNC obrábění pro skříně komunikačních modulů
Kryty komunikačních modulů jsou přesné konstrukční komponenty, takže výrobní postup musí vyvažovat efektivitu výroby, rozměrovou stabilitu a požadavky na montáž. Komunikační moduly instalované na robotech mohou během provozu vykazovat neustálé vibrace. Pokud montážní otvory, polohovací struktury nebo konektorová rozhraní vykazují nadměrné rozměrové odchylky, může to ovlivnit elektrické připojení a údržbu zařízení.
Typický pracovní postup CNC obrábění zahrnuje následující kroky:
- Ověření výkresu a 3D modelu: Potvrďte rozměry skříně, tloušťku stěny, umístění otvorů, specifikace závitů, montážní vztažné body a požadavky na povrchovou úpravu.
- Materiál a příprava polotovaru: Vyberte hliníkovou slitinu, nerezovou ocel, slitinu mědi nebo technický plast podle pevnosti, hmotnosti, tepelné vodivosti a požadavků na prostředí.
- Obrábění referenčních ploch: Vytvořte stabilní referenční plochy pro následné obrábění dutin, otvorů a montážních ploch.
- Vnější a dutinové obrábění: CNC frézování umožňuje vytvářet vnější kontury, vnitřní dutiny, stupně, drážky a nosné konstrukce.
- Obrábění otvorů a závitů: Vytvářejte montážní otvory, polohovací otvory, otvory pro konektory a závitové otvory se zachováním přesných průměrů a umístění.
- Dokončování a srážení hran: Dokončování kritických povrchů a spojovacích oblastí s odstraněním otřepů a minimalizací kolizí při montáži.
- Povrchová úprava: Podle aplikace aplikujte eloxování, pískování, pokovování, pasivaci nebo jiné úpravy.
- Závěrečná kontrola a balení: Před ochranným balením zkontrolujte kritické rozměry, závity, vzhled, rovinnost a umístění otvorů.
Standardizovaný výrobní postup pomáhá transformovat surovinu do pouzdra komunikačního modulu, které splňuje přesné požadavky na montáž. Stabilní řízení procesu také pomáhá snižovat rozměrové odchylky mezi výrobními šaržemi.
Běžné materiály a výkon skříní komunikačních modulů
Různé robotické komunikační systémy mají různé požadavky na hmotnost, tepelný výkon, odolnost proti korozi a mechanickou pevnost. Výběr materiálu by měl být založen na provozním prostředí a konstrukci krytu.
| Materiál | Typický výkon | Vhodné aplikace |
| 6061-T6 Hliníková slitina | Lehký, obrobitelný, dobrý tepelný výkon | Komunikační moduly pro roboty, průmyslové komunikační boxy |
| 7075-T6 Hliníková slitina | Vysoká pevnost s nízkou hmotností | Komunikační komponenty pro mobilní roboty s vysokým zatížením |
| 304 z nerezové oceli | Odolnost proti korozi a vysoká konstrukční pevnost | Komunikační zařízení pro náročné prostředí |
| Slitiny mědi | Vynikající tepelná a elektrická vodivost | Odvod tepla a elektromagnetické stínění |
| PEEK | Odolnost proti vysokým teplotám, elektrická izolace, chemická odolnost | Specializované průmyslové komunikační moduly |
| Hliníková slitina 5052 | Dobrá odolnost proti korozi a tvářecí vlastnosti | Lehké skříně pro komunikační zařízení |
Hliníková slitina 6061-T6 poskytuje silnou celkovou rovnováhu pro komunikační moduly instalované na mobilních robotech a robotických ramenech. Pokud je vyžadována vyšší mechanická pevnost, lze zvážit slitinu 7075-T6. Pro aplikace zahrnující korozivní prostředí, vysoké teploty, elektrickou izolaci nebo speciální chemické podmínky lze zvolit nerezovou ocel a technické plasty.
Aplikace, metody použití, funkce a výkonnostní požadavky skříní robotických komunikačních modulů
Funkce krytu komunikačního modulu přesahuje rámec ochrany vnitřních elektronických součástek. Při instalaci na robotickém zařízení může kryt také podporovat montáž desek plošných spojů, ochranu rozhraní, přenos tepla, připojení zařízení a údržbu. Robotická ramena, AGV, AMR, systémy strojového vidění, průmyslové brány a automatizované výrobní linky pracují za různých podmínek, což činí zakázkové konstrukce krytů velmi cennými. Správné umístění rozhraní, montážních otvorů a vnitřních podpěr umožňuje efektivní integraci komunikačního modulu do těla robota nebo řídicího systému.
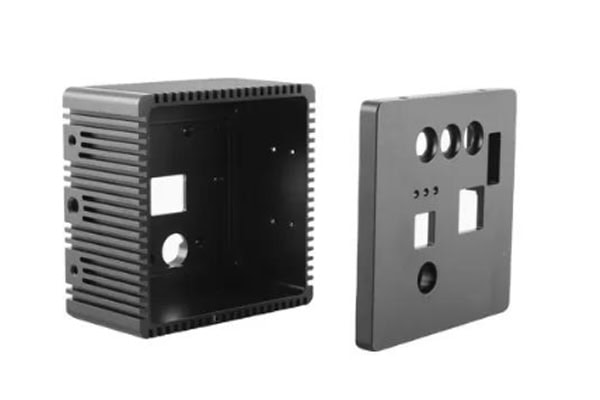
Typické aplikace skříní robotických komunikačních modulů
Kryty komunikačních modulů lze použít v průmyslových ethernetových systémech, bezdrátových komunikačních zařízeních, sběrnicových sítích, komunikačních systémech mezi stroji a průmyslových platformách pro sběr dat. Různé aplikace mají různé konstrukční požadavky. Robotická ramena často upřednostňují nízkou hmotnost a odolnost proti vibracím, zatímco průmyslové komunikační brány mohou klást větší důraz na odvod tepla, ochranu proti prachu a odolnost rozhraní.
Mezi typické aplikace patří:
- Průmysloví roboti: Používají se pro robotické řídicí jednotky, společné komunikační jednotky a interní systémy přenosu dat, zajišťují bezpečné upevnění a ochranu komunikační elektroniky.
- Kolaborativní roboty: Kompaktní hliníkové CNC skříně mohou snížit hmotnost a prostorové nároky a zároveň zachovat spolehlivé umístění konektorů.
- AGV a AMR: Mobilní roboty vyžadují kryty s dobrou odolností proti vibracím a dostatečným prostorem pro bezdrátové komunikační komponenty a řídicí desky.
- Zařízení pro strojové vidění: Přesné otvory a montážní otvory umožňují instalaci průmyslových kamer, řídicích jednotek strojového vidění, konektorů a montážních konzolí.
- Automatizované výrobní linky: Průmyslové brány, komunikační moduly PLC a jednotky pro sběr dat vyžadují dlouhodobou strukturální stabilitu, odvod tepla a snadnou údržbu.
- Inteligentní inspekční zařízení: Přenosné inspekční roboty a automatizované inspekční platformy mohou využívat lehké kryty na míru navržené podle jejich specifických rozměrů.
Tyto aplikace kladou vysoké nároky na rozměrovou konzistenci a umístění rozhraní. Zakázkové CNC obrábění umožňuje přizpůsobit geometrii skříně dostupnému instalačnímu prostoru a architektuře systému.
Způsoby použití a strukturální funkce skříní komunikačních modulů
Před instalací je třeba ověřit polohy vnitřní desky plošných spojů, napájecích konektorů, komunikačních rozhraní a montážních šroubů. Během montáže se deska plošných spojů nebo komunikační komponenty obvykle upevňují k vnitřním nosným sloupkům a polohovacím drážkám. Poté se připojí externí kabely a následně se upevní horní a spodní část skříně nebo se skříň připevní k montážnímu držáku zařízení.
U modulů s vysokým tepelným zatížením lze kryt navrhnout s oblastmi přímého kontaktu pro čipy, chladiče nebo součástky tepelného rozhraní. To umožňuje efektivnější přenos tepla generovaného během provozu směrem k vnějšímu povrchu krytu.
Kryt může také obsahovat těsnicí drážky, prachotěsné konstrukce, stínicí kontaktní plochy a prvky pro správu kabelů. U robotických zařízení vyžadujících častou údržbu může optimalizované uspořádání šroubů zkrátit dobu demontáže. U trvale montovaných komunikačních modulů mohou polohovací kolíky a výztužná žebra zlepšit strukturální stabilitu.
Funkční a výkonnostní požadavky na skříně komunikačních modulů
Kryty komunikačních modulů musí vyvažovat mechanickou ochranu, odvod tepla, podporu rozhraní a elektromagnetickou kompatibilitu. Roboty pracující vysokou rychlostí nebo v nepřetržitém provozu mohou generovat vibrace a mechanické rázy, takže kryt musí zachovat strukturální integritu bez nadměrné deformace, která by mohla ovlivnit desku plošných spojů nebo konektory.
| Funkce / Výkon | Požadavek | CNC konstrukční návrh |
| Vnitřní ochrana | Snižte prach, nárazy a mechanické poškození | Řízená tloušťka stěny a uzavřené dutiny |
| Ztráta tepla | Přenášet vnitřní teplo ven | Obrobené povrchy pro odvod tepla, drážky nebo oblasti tepelného kontaktu |
| Montáž PCB | Zabraňte pohybu desky plošných spojů | Podpěrné sloupky, poziční otvory a montážní schody |
| Ochrana rozhraní | Udržujte stabilní polohu konektoru | Otvory pro přesné konektory a montážní otvory |
| Odolnost vůči vibracím | Odolává robotickému pohybu | Optimalizovaná tloušťka stěny, výztužná žebra a montážní konstrukce |
| Výkon EMC | Snižte elektromagnetické rušení | Stínění kontaktních ploch a vodivých spojovacích struktur |
| Pohodlná údržba | Zjednodušte demontáž a výměnu modulů | Optimalizované uspořádání šroubů a montážních rozhraní |
| Rozměrová konzistence | Splňte požadavky na opakovanou montáž | Konzistentní vztažné body a stabilní CNC procesy |
Tyto strukturální vlastnosti přímo ovlivňují provozní stabilitu komunikačních modulů. Díky přesnému CNC obrábění a optimalizované konstrukci krytu může kryt podporovat instalaci, ochranu, tepelný management a dlouhodobý provoz v robotických systémech.
Zakázkové CNC obrábění a kontrola kvality pro skříně komunikačních modulů
Robotická zařízení se dodávají v mnoha konfiguracích a komunikační moduly se mohou výrazně lišit v rozměrech, umístění konektorů, montážních polohách a vnitřním uspořádání. Standardní kryt se nemusí vždy hodit do dostupného instalačního prostoru. CNC úpravy umožňují výrobcům vyvíjet obráběcí řešení na základě 3D modelů zákazníků, technických výkresů nebo fyzických vzorků. Do výrobního procesu lze zahrnout výběr materiálu, tloušťku stěny, umístění otvorů, povrchovou úpravu a objem výroby. Pro počáteční montážní testování lze vyrobit prototypy v malých sériích, zatímco konstrukci lze poté optimalizovat podle skutečné zpětné vazby od instalace, než se přejde do stabilní hromadné výroby. Tento přístup je vhodný zejména pro robotické komunikační moduly, které postupují od výzkumu a vývoje ke komerční výrobě.
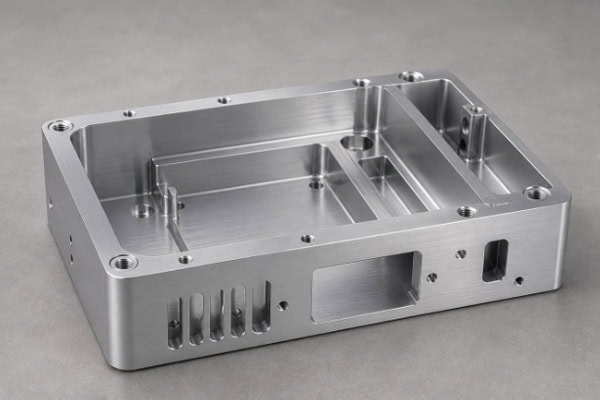
Metody pro zlepšení přesnosti CNC obrábění skříní komunikačních modulů
Kryty komunikačních modulů často obsahují četné montážní otvory a otvory pro rozhraní. I malá lokální odchylka může ovlivnit konečnou montážní polohu. Přesnost obrábění by měla být řízena výběrem zařízení, nástrojů, upínacích prostředků a správou procesních parametrů.
- Používejte konzistentní vztažné body pro obrábění: Kdykoli je to možné, udržujte kritické montážní plochy, povrchy rozhraní a polohovací struktury vztažené ke stabilním vztažným bodům.
- Optimalizace metod upínání: Používejte rovnoměrné upínání pro tenkostěnné hliníkové pouzdra, abyste snížili deformaci a zpětné pružnost po obrábění.
- Vyberte vhodné řezné nástroje: Frézy, vrtáky a závitníky zvolte podle tvrdosti materiálu, hloubky dutiny a geometrie prvku.
- Řízení parametrů řezu: Přizpůsobte otáčky vřetena, rychlost posuvu a hloubku řezu, abyste snížili vibrace a nadměrné řezné síly.
- Oddělte hrubování a dokončování: Před přesným dokončením kritických povrchů, otvorů a spojovacích ploch odstraňte většinu materiálu během hrubování.
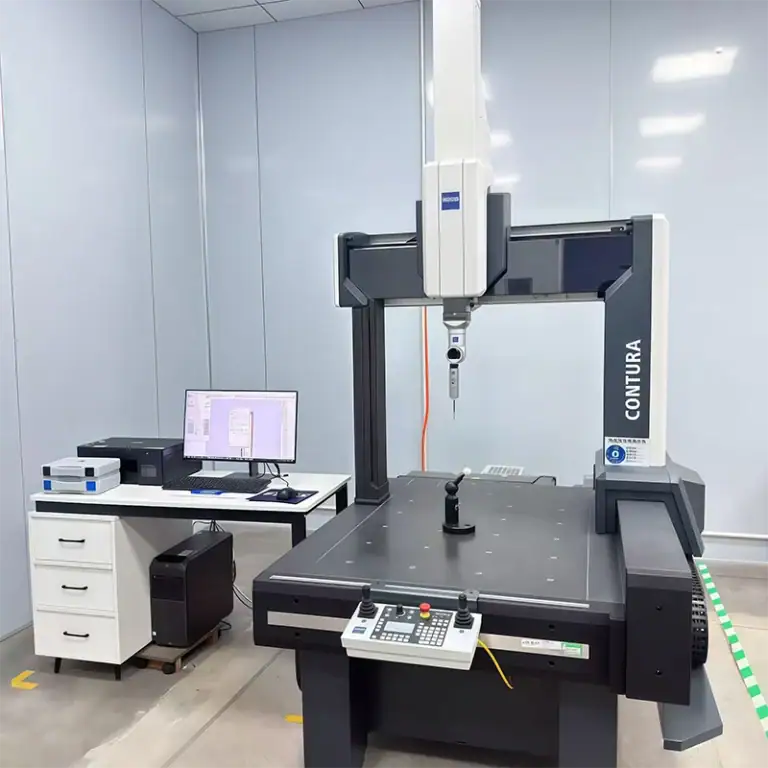
- Zlepšete měření během procesu: K ověření kritických rozměrů používejte posuvná měřítka, mikrometry, výškoměry, optické měřicí systémy nebo souřadnicové měřicí stroje (CMM).
- Řízení opotřebení nástroje: Zaveďte řízení životnosti nástroje, abyste zabránili postupným změnám průměru otvoru, kvality povrchu a rozměrové přesnosti.
- Proveďte ověření montáže: Otestujte prototypy s deskami plošných spojů, konektory, konzolami a spojovacími prvky, abyste identifikovali potenciální problémy s montáží.
Tyto procesní kontroly mohou zlepšit rozměrovou stabilitu a konzistenci mezi jednotlivými šaržemi. U přesných robotických komunikačních komponent jsou důležitými opatřeními pro kontrolu kvality jak procesní kontrola, tak i ověření finální montáže.
Povrchová úprava a údržba skříní komunikačních modulů
Po CNC obrábění často vyžadují pouzdra komunikačních modulů povrchovou úpravu pro zlepšení vzhledu, odolnosti proti korozi, opotřebení nebo elektrických vlastností. Mezi běžné úpravy hliníkových pouzder patří eloxování, pískování a nátěr, zatímco pouzdra z nerezové oceli mohou využívat pasivaci, kartáčování nebo jiné povrchové úpravy.
Pokud je kryt navržen pro elektromagnetické stínění, měly by být před povrchovou úpravou definovány vodivé kontaktní plochy. Tím se zabrání tomu, aby izolační povlaky narušovaly elektrickou kontinuitu mezi stínicími povrchy.
Během provozu by měly být konektory chráněny před bočním nárazem a montážní šrouby, konzoly a kabelové vývody by měly být pravidelně kontrolovány, zda nejsou uvolněné. U pouzder s drážkami pro odvod tepla by měly být tepelné oblasti udržovány čisté, aby se zabránilo nadměrnému hromadění prachu a snížení účinnosti přenosu tepla. Správná instalace a údržba může prodloužit životnost a provozní stabilitu pouzdra i vnitřních komunikačních komponent.
Kontrola kvality a zakázkové dodávky pro skříně komunikačních modulů
Kontrola kvality skříní komunikačních modulů může být provedena podle kritických rozměrů uvedených v technických výkresech. Mezi kontrolované položky mohou patřit vnější rozměry, rozměry vnitřních dutin, průměry otvorů, rozteč otvorů, závity, rovinnost, kolmost a umístění konektorů. Standardní rozměry lze kontrolovat pomocí posuvných měřidel, mikrometrů, kolíkových kalibrů a dalších měřicích nástrojů, zatímco složité polohové vztahy lze ověřovat optickým měřicím zařízením nebo souřadnicovými měřicími stroji.
U zakázkových robotických zakázek pro průmysl mohou výrobci potřebovat také spravovat certifikáty materiálů, specifikace povrchové úpravy, identifikaci šarží a požadavky na balení. Objednávky prototypů obvykle kladou důraz na ověření rozměrů prvního kusu a testování montáže, zatímco hromadná výroba vyžaduje stabilní procesní parametry a systematické kontrolní postupy.
Průběžné řízení od kontroly výkresů, CNC programování, výroby prvních kusů, kontroly rozměrů, povrchové úpravy a finálního balení pomáhá zajistit, aby skříně komunikačních modulů splňovaly požadavky robotických řídicích jednotek, mobilních robotů, průmyslových bran a automatizovaných komunikačních zařízení. Spolehlivý dodavatel CNC obrábění může také upravit výrobní procesy podle geometrie skříněk, požadavků na materiál, specifikací tolerancí a objemu objednávek, což poskytuje flexibilní výrobní řešení pro různé fáze vývoje robotických komunikačních zařízení.