
সিএনসি-টার্নড যন্ত্রাংশের পৃষ্ঠে কালো হয়ে যাওয়া, নীলচে বিবর্ণতা, হলদে হয়ে যাওয়া বা অন্যান্য অস্বাভাবিক রঙের পরিবর্তন মেশিনিং উৎপাদনে একটি সাধারণ সমস্যা, বিশেষ করে যখন স্টেইনলেস স্টিল, অ্যালয় স্টিল, কার্বন স্টিল এবং নির্দিষ্ট কিছু উচ্চ-শক্তির ধাতব পদার্থ প্রক্রিয়াকরণ করা হয়। পৃষ্ঠ কালো হয়ে যাওয়ার কারণ সাধারণত অতিরিক্ত কাটিং তাপমাত্রা, টুলের ক্ষয়, অপর্যাপ্ত কুল্যান্ট সরবরাহ, অনুপযুক্ত কাটিং প্যারামিটার, চিপের দুর্বল নিষ্কাশন বা মেশিনিং কম্পন। যখন একটি কাটিং টুল উচ্চ গতিতে ধাতু মেশিনিং করে, তখন কাটিং জোনে উল্লেখযোগ্য পরিমাণে তাপ উৎপন্ন হয়। যদি এই তাপ কার্যকরভাবে স্থানান্তরিত এবং অপসারণ করা না যায়, তবে ওয়ার্কপিসের পৃষ্ঠে জারণ, বিবর্ণতা বা স্থানীয়ভাবে পুড়ে যাওয়ার ঘটনা ঘটতে পারে। সামান্য রঙের পরিবর্তন সরাসরি যন্ত্রাংশের কার্যকারিতাকে প্রভাবিত নাও করতে পারে, কিন্তু যদি কালো হয়ে যাওয়ার সাথে সাথে পৃষ্ঠের অমসৃণতা বৃদ্ধি, পোড়া দাগ, মাত্রাগত পরিবর্তন বা পদার্থের অস্বাভাবিক কাঠিন্য দেখা দেয়, তবে উৎপাদন বন্ধ করে মেশিনিং প্রক্রিয়াটি পরিদর্শন করা উচিত। প্রিসিশন শ্যাফট, হাইড্রোলিক যন্ত্রাংশ, স্বয়ংচালিত যন্ত্রাংশ, অটোমেশন সরঞ্জামের যন্ত্রাংশ এবং উচ্চ-নির্ভুল সংযোগকারীগুলির ক্ষেত্রে, পৃষ্ঠের গুণমান অ্যাসেম্বলির কার্যকারিতা, সিলিং, ক্ষয় প্রতিরোধ ক্ষমতা এবং পরিচালনগত স্থিতিশীলতার সাথে ঘনিষ্ঠভাবে সম্পর্কিত। সিএনসি টার্নিং সারফেস কালো হয়ে যাওয়ার সমস্যার সমাধান শুধু মেশিনিং-পরবর্তী পরিষ্কারের উপর নির্ভর করা উচিত নয়। কাটিং তাপমাত্রা কমাতে এবং স্থিতিশীল কাটিং পরিস্থিতি বজায় রাখতে টুলের অবস্থা, কাটিং প্যারামিটার, শীতলীকরণ, চিপ অপসারণ, ওয়ার্কহোল্ডিং এবং মেশিনের অবস্থা—এই সবকিছু পরীক্ষা ও অপ্টিমাইজ করা উচিত।
সিএনসি টার্নিংয়ের সময় পৃষ্ঠতল কালো হয়ে যাওয়ার সাধারণ কারণসমূহ
সিএনসি টার্নিংয়ের সময় যে কালো দাগ দেখা যায়, তা সাধারণত কাটিং জোনে বা ওয়ার্কপিসের পৃষ্ঠে অতিরিক্ত তাপ জমার কারণে হয়ে থাকে। যখন একটি কাটিং টুল ওয়ার্কপিসের সংস্পর্শে আসে, তখন কাটিং ফোর্স এবং ঘর্ষণ তৈরি হয়। উপাদানটি যত কঠিন এবং কাটিং লোড যত বেশি হয়, সাধারণত তত বেশি তাপ উৎপন্ন হয়। যদি মেশিনের কুলিং সিস্টেম এই তাপ কার্যকরভাবে অপসারণ করতে না পারে, অথবা যদি কাটিং টুলটি মারাত্মকভাবে ক্ষয়প্রাপ্ত হয়, তবে কাটিং জোনের তাপমাত্রা অতিরিক্ত বেড়ে যেতে পারে, যার ফলে কালো, নীল বা হলুদ রঙের দাগ দেখা দেয়। কিছু ধাতব পদার্থ উচ্চ-তাপমাত্রার পরিস্থিতিতে অক্সাইড স্তর তৈরি করতে পারে, আবার লম্বা চিপস বারবার ওয়ার্কপিসের সাথে ঘষা খাওয়ার ফলেও নির্দিষ্ট স্থানে কালো দাগ তৈরি হতে পারে। টুলের জ্যামিতি, স্পিন্ডল স্পিড, ফিড রেট, কাটিং ডেপথ, ওয়ার্কহোল্ডিংয়ের দৃঢ়তা এবং কুল্যান্টের ঘনত্ব—এই সবগুলোই চূড়ান্ত পৃষ্ঠের অবস্থাকে প্রভাবিত করতে পারে, তাই সমস্যা সমাধান প্রকৃত মেশিনিং প্রক্রিয়ার উপর ভিত্তি করে করা উচিত।
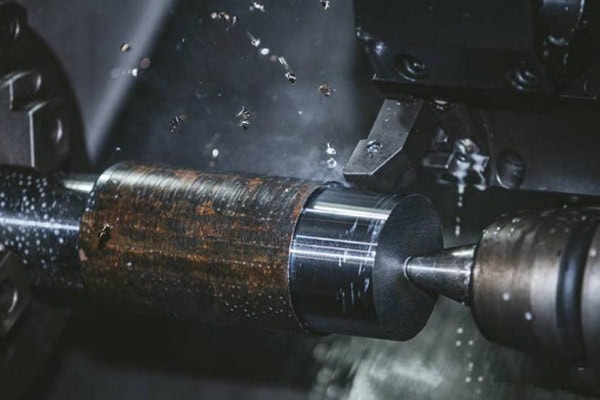
অতিরিক্ত কাটিং তাপমাত্রার কারণে পৃষ্ঠের বিবর্ণতা দেখা দেয়।
সিএনসি টার্নিংয়ের সময় পৃষ্ঠতল কালো হয়ে যাওয়ার অন্যতম প্রধান কারণ হলো অতিরিক্ত কাটিং তাপমাত্রা। যখন স্পিন্ডলের গতি খুব বেশি হয়, তখন টুল এবং ওয়ার্কপিসের মধ্যে আপেক্ষিক গতি বেড়ে যায় এবং একটি নির্দিষ্ট সময়ের মধ্যে আরও বেশি তাপ উৎপন্ন হতে পারে। যদি একই সাথে বেশি কাটিং ডেপথ এবং উচ্চ ফিড রেট ব্যবহার করা হয়, তাহলে টুলের উপর কাটিং লোড আরও বেড়ে যায়। স্টেইনলেস স্টিল এবং অপেক্ষাকৃত কম তাপ পরিবাহিতা সম্পন্ন কিছু নির্দিষ্ট অ্যালয় স্টিলের ক্ষেত্রে, কাটিং তাপ টুলের অগ্রভাগ এবং ওয়ার্কপিসের পৃষ্ঠতলের চারপাশে জমা হওয়ার সম্ভাবনা বেশি থাকে, যার ফলে স্থানীয় তাপমাত্রা দ্রুত বৃদ্ধি পায়।
- স্পিন্ডল গতি খুব বেশি সেট করা হয়েছে
- কাটার গভীরতা অতিরিক্ত
- ফিড লোড খুব বেশি
- টুল এবং ওয়ার্কপিসের মধ্যে ঘর্ষণ বৃদ্ধি পায়
- ওয়ার্কপিসের পৃষ্ঠের তাপমাত্রা বাড়তে থাকে
- শীতলীকরণ যথেষ্ট দ্রুত তাপ অপসারণ করতে পারে না
- কাটিং জোনে স্থানীয়ভাবে উচ্চ তাপমাত্রা তৈরি হয়।
যখন সুস্পষ্ট কালো বা নীল বিবর্ণতা দেখা যায়, তখন উপাদান এবং টুলের প্রয়োজন অনুযায়ী কাটিং স্পিড যথাযথভাবে কমানো যেতে পারে, পাশাপাশি ফিড রেট এবং কাটিং ডেপথও সমন্বয় করা যায়। এর লক্ষ্য হলো স্থিতিশীল কাটিং অবস্থা পুনরুদ্ধার করা, কেবল মেশিনিং স্পিড অতিরিক্ত কমিয়ে দেওয়া নয়।
যন্ত্রের ক্ষয় অস্বাভাবিক ঘর্ষণের কারণ হয়
টুলের ক্ষয়ের ফলে কাটিং এজ ধীরে ধীরে কম ধারালো হয়ে যায়। কাটিং এজের স্বাভাবিক কর্তন ক্রিয়া ক্রমশ সংকোচন এবং ঘর্ষণ দ্বারা প্রভাবিত হতে থাকে। ক্ষয় যত বাড়তে থাকে, বস্তু অপসারণের জন্য টুলের তত বেশি কর্তন বলের প্রয়োজন হয় এবং একই সাথে কর্তন তাপমাত্রাও বৃদ্ধি পায়। এর ফলে ওয়ার্কপিসে কালো দাগ, পোড়া দাগ বা অস্বাভাবিক পৃষ্ঠ অমসৃণতা দেখা দিতে পারে।
- উল্লেখযোগ্য পার্শ্ব ক্ষয়
- কাটিং এজে ছোট ছোট চিপ বা ফাটল
- ইনসার্টে অস্বাভাবিক খাঁজ
- কাটিং এজে নির্মিত প্রান্ত
- কাটার শব্দে লক্ষণীয় পরিবর্তন
- পৃষ্ঠের গুণমানের ক্রমান্বয়িক অবনতি
- ক্রমবর্ধমান মাত্রিক পরিবর্তন
উৎপাদনের শুরুতে ওয়ার্কপিসের পৃষ্ঠ স্বাভাবিক থাকলেও ক্রমাগত মেশিনিংয়ের পর যদি তা ধীরে ধীরে কালো হয়ে যায়, তবে এর একটি সম্ভাব্য কারণ হিসেবে টুলের অপর্যাপ্ত আয়ু বিবেচনা করা উচিত। অতিরিক্ত টুল ব্যবহার রোধ করার জন্য প্রস্তুতকারকরা মেশিনিংয়ের পরিমাণ, কাটিংয়ের সময় এবং প্রকৃত ক্ষয়ের অবস্থার উপর ভিত্তি করে টুল প্রতিস্থাপনের মানদণ্ড নির্ধারণ করতে পারেন।
অপর্যাপ্ত শীতলীকরণ এবং তৈলাক্তকরণ
সিএনসি টার্নিংয়ের সময় কুল্যান্ট শীতলীকরণ, পিচ্ছিলকরণ এবং চিপ অপসারণের কাজ করে। যদি কুল্যান্টের প্রবাহ অপর্যাপ্ত হয়, নজলের দিক ভুল থাকে, পাম্পের চাপ কম থাকে, অথবা ফিল্টারেশন সিস্টেম আটকে যায়, তবে কাটিংয়ের ফলে সৃষ্ট তাপ কার্যকরভাবে অপসারণ করা যায় না, যার ফলে পৃষ্ঠতলের বিবর্ণতা ঘটার সম্ভাবনা বেড়ে যায়। অবিচ্ছিন্ন ব্যাচ উৎপাদন, উচ্চ-গতির টার্নিং এবং কঠিন-কাটতে-হয় এমন উপকরণ মেশিনিং করার সময় শীতলীকরণ বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে।
- অপর্যাপ্ত কুল্যান্ট প্রবাহ
- কাটিং জোন থেকে নজলটি অনেক দূরে অবস্থিত
- কুল্যান্টের অনুপযুক্ত ঘনত্ব
- কুল্যান্ট পাম্পের চাপ হ্রাস পেয়েছে
- অবরুদ্ধ পরিস্রাবণ ব্যবস্থা
- দূষিত কুল্যান্ট লাইন
- কুল্যান্ট টুলের ডগায় সঠিকভাবে পৌঁছায় না
কুলিং সিস্টেম পরীক্ষা করার সময় কুল্যান্টের স্তর, পাম্প, পাইপিং, নজল, ফিল্টার এবং কুল্যান্টের ঘনত্ব—এই সবকিছুই পরিদর্শন করা উচিত। টুল এবং ওয়ার্কপিসের সংযোগস্থলে সঠিকভাবে কুল্যান্ট সরবরাহ করা গেলে তাপ নিয়ন্ত্রণ উল্লেখযোগ্যভাবে উন্নত হতে পারে।
সিএনসি টার্নিং কাটিং প্যারামিটার কীভাবে অ্যাডজাস্ট করবেন
যখন পৃষ্ঠতল কালো হয়ে যায়, তখন ওয়ার্কপিসের উপাদান, টুলের উপাদান, টুলের জ্যামিতি এবং মেশিনের দৃঢ়তা অনুযায়ী কাটিং প্যারামিটারগুলো পুনরায় সমন্বয় করা উচিত। বিভিন্ন উপাদানের তাপীয় এবং কাটিং বৈশিষ্ট্য ভিন্ন ভিন্ন হয়, তাই স্টেইনলেস স্টিল, অ্যালয় স্টিল, কার্বন স্টিল এবং অ্যালুমিনিয়াম অ্যালয়ের ক্ষেত্রে স্বয়ংক্রিয়ভাবে একই প্যারামিটার ব্যবহার করা উচিত নয়। রাফ মেশিনিং-এ উপাদান অপসারণের দক্ষতা এবং টুল লোডের উপর বেশি মনোযোগ দেওয়া হয়, অন্যদিকে ফিনিশিং-এ মাত্রিক নির্ভুলতা, পৃষ্ঠের অমসৃণতা এবং তাপীয় বিকৃতি নিয়ন্ত্রণের উপর জোর দেওয়া হয়। প্যারামিটার সমন্বয়ের সময়, অপারেটরদের চিপের আকৃতি, স্পিন্ডল লোড, কাটিং-এর শব্দ এবং টুলের তাপমাত্রাও পর্যবেক্ষণ করা উচিত। এই সূচকগুলো কাটিং-এর অবস্থা স্থিতিশীল অবস্থায় ফিরে এসেছে কিনা তা নির্ধারণ করতে সাহায্য করতে পারে।
যথাযথভাবে কাটার গতি কমান
কাটিং স্পিড মেশিনিং তাপমাত্রার উপর সরাসরি প্রভাব ফেলে। যখন ওয়ার্কপিসে সুস্পষ্ট কালো বা নীল দাগ দেখা যায়, তখন নির্বাচিত টুল এবং উপাদানের জন্য সুপারিশকৃত সীমার মধ্যে কাটিং স্পিড কমানো যেতে পারে। স্টেইনলেস স্টিল এবং নির্দিষ্ট কিছু উচ্চ-শক্তিসম্পন্ন সংকর ধাতুর ক্ষেত্রে, অতিরিক্ত কাটিং স্পিড দ্রুত টুলের অগ্রভাগের তাপমাত্রা বাড়িয়ে দিতে পারে এবং কাটিং এজ ও কোটিং-এর উপর অধিক তাপীয় চাপ সৃষ্টি করতে পারে। স্পিড কমানোর পর, উৎপাদন ক্ষমতা অযথা হ্রাস করা এড়ানোর জন্য মেশিনিং দক্ষতা এবং পৃষ্ঠের গুণমান পর্যবেক্ষণ করা উচিত।
ফিড রেট সঠিকভাবে সমন্বয় করুন
অতিরিক্ত ফিড রেট প্রতি একক সময়ে টুল দ্বারা অপসারিত উপাদানের পরিমাণ বাড়িয়ে দেয়, যা কাটিং ফোর্স এবং তাপ বৃদ্ধি করতে পারে। অতিরিক্ত কম ফিড রেট সঠিক কাটিংয়ে বাধা দিতে পারে এবং ঘর্ষণ ও সংকোচন বাড়াতে পারে। ইনসার্টের স্পেসিফিকেশন, নোজ রেডিয়াস, উপাদানের কাঠিন্য এবং মেশিনিংয়ের পর্যায় অনুযায়ী একটি উপযুক্ত ফিড রেট নির্বাচন করা উচিত।
- রাফিংয়ের সময় স্থিতিশীল কাটিং লোড বজায় রাখুন
- ফিনিশিংয়ের সময় পৃষ্ঠের গঠন নিয়ন্ত্রণ করুন
- অতিরিক্ত তাৎক্ষণিক কাটিং লোড এড়িয়ে চলুন
- অতিরিক্ত কম ফিড রেট পরিহার করুন যা ঘর্ষণ বাড়িয়ে দেয়।
- টুলের ক্ষয় অনুযায়ী ফিড সামঞ্জস্য করুন।
- স্থিতিশীল চিপ গঠন বজায় রাখুন
একটি উপযুক্ত ফিড রেট টুলটিকে কার্যকর কাটিং অবস্থায় রাখে এবং অস্বাভাবিক ঘর্ষণের কারণে সৃষ্ট তাপমাত্রা বৃদ্ধি হ্রাস করে।
কাটার গভীরতা সঠিকভাবে নিয়ন্ত্রণ করুন
অতিরিক্ত কাটিং ডেপথ টুলের উপর চাপ উল্লেখযোগ্যভাবে বাড়িয়ে দেয়। এটি বিশেষত সমস্যাজনক হয় যখন টুলের ওভারহ্যাং দীর্ঘ হয়, ওয়ার্কপিসের দৃঢ়তা অপর্যাপ্ত থাকে, বা মেশিনের শক্তি সীমিত থাকে, কারণ এতে কম্পন এবং তাপমাত্রা বৃদ্ধি পেতে পারে। যখন পৃষ্ঠে কালো দাগ দেখা দেয়, তখন রাফিং এবং ফিনিশিং অ্যালাউন্স এমনভাবে নতুন করে ডিজাইন করা যেতে পারে, যাতে রাফিং দক্ষতার সাথে উপাদান অপসারণ করে এবং ফিনিশিংয়ের জন্য একটি উপযুক্ত অ্যালাউন্স রেখে দেয়। ফিনিশিংয়ের সময় একটি স্থিতিশীল এবং তুলনামূলকভাবে কম কাটিং ডেপথ কাটিং ফোর্স নিয়ন্ত্রণ করতে এবং পৃষ্ঠের গুণমান উন্নত করতে সাহায্য করতে পারে।
সিএনসি টার্নিং সারফেসের গুণমানের উপর টুল নির্বাচনের প্রভাব
কাটিং টুল সরাসরি ওয়ার্কপিসের সংস্পর্শে আসে এবং এর উপাদান, কোটিং, নোজ রেডিয়াস, রেক অ্যাঙ্গেল, ক্লিয়ারেন্স অ্যাঙ্গেল এবং এজ কন্ডিশন—এই সবই কাটিং তাপমাত্রা ও সারফেস কোয়ালিটিকে প্রভাবিত করে। স্টিল, স্টেইনলেস স্টিল, কপার, অ্যালুমিনিয়াম অ্যালয় এবং ইঞ্জিনিয়ারিং প্লাস্টিকের জন্য ভিন্ন ভিন্ন টুলের প্রয়োজন হয়। স্টেইনলেস স্টিলের ক্ষেত্রে টুলের দৃঢ়তা এবং এজ চিপিং প্রতিরোধের দিকে বিশেষ মনোযোগ দিতে হয়, কারণ মেশিনিংয়ের সময় এটি ওয়ার্ক-হার্ডেন হতে পারে। অ্যালুমিনিয়াম অ্যালয়ের জন্য সাধারণত ধারালো কাটিং এজ এবং কার্যকর চিপ অপসারণ প্রয়োজন, অন্যদিকে উচ্চ-কঠিনতার অ্যালয় উপাদানগুলোর জন্য শক্তিশালী ক্ষয় প্রতিরোধ ক্ষমতা এবং উপযুক্ত কোটিংযুক্ত টুলের প্রয়োজন হয়।
উপযুক্ত সরঞ্জাম উপকরণ নির্বাচন করুন
সিএনসি টার্নিং-এ সাধারণত কার্বাইড টুল ব্যবহার করা হয় এবং ওয়ার্কপিসের উপাদান অনুযায়ী এর বিভিন্ন গ্রেড নির্বাচন করা হয়। মেশিনিং-এর সময় চিপিং প্রতিরোধ করার জন্য টুলটির পর্যাপ্ত দৃঢ়তা বজায় রেখে যথেষ্ট ক্ষয় প্রতিরোধ ক্ষমতা থাকা উচিত। কম্পন এবং টুলের বিচ্যুতি কমাতে টুল ওভারহ্যাংও ন্যূনতম রাখা প্রয়োজন।
- ওয়ার্কপিসের উপাদান অনুযায়ী উপযুক্ত টুল গ্রেড নির্বাচন করুন।
- মেশিনিংয়ের প্রয়োজনীয়তা অনুযায়ী রাফিং বা ফিনিশিং টুল নির্বাচন করুন।
- একটি উপযুক্ত টুল কোটিং বেছে নিন
- ধারালো কাটিং এজ বজায় রাখুন
- নিয়ন্ত্রণ সরঞ্জামের ওভারহ্যাং
- জীর্ণ ইনসার্টগুলি অবিলম্বে প্রতিস্থাপন করুন।
- ভাঙা কাটার সরঞ্জাম ব্যবহার করা এড়িয়ে চলুন।
উপযুক্ত টুল কনফিগারেশন কাটার প্রতিরোধ ক্ষমতা কমায় এবং মসৃণভাবে উপাদান অপসারণে সাহায্য করে, যা অস্বাভাবিক তাপমাত্রা বৃদ্ধি এবং পৃষ্ঠ কালো হয়ে যাওয়ার ঝুঁকি হ্রাস করে।
টুল নোজ রেডিয়াস এবং কাটিং এজ-এর অবস্থা পরীক্ষা করুন।
টুলের অগ্রভাগের ব্যাসার্ধ কাটিং ফোর্স, পৃষ্ঠের অমসৃণতা এবং টুলের শক্তিকে প্রভাবিত করে। অতিরিক্ত বড় অগ্রভাগের ব্যাসার্ধ কাটিং লোড বাড়িয়ে দিতে পারে, অন্যদিকে অতিরিক্ত ছোট ব্যাসার্ধ কাটিং-এজের শক্তি কমিয়ে দিতে পারে। কাটিং-এজে যদি সামান্য চিপও তৈরি হয়, তবে স্থানীয় ঘর্ষণ বেড়ে যেতে পারে, যার ফলে অস্বাভাবিক মেশিনিং চিহ্ন এবং বিবর্ণতা দেখা দেয়। ব্যাচ উৎপাদনের সময়, টুলের অবস্থা নিয়মিত পরিদর্শন করা উচিত এবং প্রকৃত মেশিনিং পারফরম্যান্স অনুযায়ী উপযুক্ত প্রতিস্থাপন ব্যবধান নির্ধারণ করা উচিত।
কুলিং এবং চিপ ইভাকুয়েশন সিস্টেম অপ্টিমাইজ করুন
সিএনসি টার্নিংয়ের সময় পৃষ্ঠের তাপমাত্রা নিয়ন্ত্রণের জন্য শীতলীকরণ এবং চিপ অপসারণ অত্যন্ত গুরুত্বপূর্ণ। কুল্যান্টকে অবিচ্ছিন্নভাবে এবং সঠিকভাবে কাটিং জোনে পৌঁছাতে হবে, এবং উৎপন্ন চিপগুলোকে ওয়ার্কপিস থেকে যত দ্রুত সম্ভব অপসারণ করতে হবে। যদি চিপগুলো দীর্ঘ সময় ধরে টুলের ডগার চারপাশে থেকে যায়, তবে সেকেন্ডারি কাটিং ঘটতে পারে, যার ফলে আঁচড়, কালো দাগ এবং নির্দিষ্ট স্থানে তাপমাত্রা বৃদ্ধি হতে পারে। স্টেইনলেস স্টিল এবং তামার মতো উপকরণ মেশিনিং করার সময় কার্যকর চিপ নিয়ন্ত্রণ বিশেষভাবে গুরুত্বপূর্ণ, কারণ এই উপকরণগুলো লম্বা চিপ তৈরি করার প্রবণতা রাখে।
কুল্যান্ট সরবরাহ উন্নত করুন
কুল্যান্ট নজলটি কাটিং এরিয়ার যতটা সম্ভব কাছাকাছি স্থাপন করা উচিত এবং টুলের নড়াচড়া অনুযায়ী স্প্রে অ্যাঙ্গেল সামঞ্জস্য করতে হবে। গভীর খাঁজ, গভীর গর্ত এবং জটিল আকৃতির ক্ষেত্রে, কুল্যান্টের প্রবাহ এমনভাবে বিন্যস্ত করা উচিত যাতে টুল বা চিপস স্প্রে আটকে দিতে না পারে।
- কুল্যান্ট পাম্পের চাপ পরীক্ষা করুন
- কুল্যান্ট নজল পরিষ্কার করুন
- কুল্যান্ট সরবরাহ লাইন পরিদর্শন করুন
- কুল্যান্টের ঘনত্ব নিয়ন্ত্রণ করুন
- ফিল্টারেশন সিস্টেমটি নিয়মিত পরিষ্কার করুন
- কাটিং এলাকায় অবিচ্ছিন্ন কুল্যান্ট সরবরাহ বজায় রাখুন।
- ওয়ার্কপিসের জ্যামিতি অনুযায়ী স্প্রে-এর দিক সমন্বয় করুন।
স্থিতিশীল শীতলীকরণ কাটিং তাপমাত্রা কমায়, টুলের আয়ু বাড়ায় এবং অতিরিক্ত তাপজনিত বিবর্ণতা হ্রাস করে।
চিপ নিয়ন্ত্রণ উন্নত করুন
চিপের দুর্বল নিয়ন্ত্রণের ফলে টুল জড়িয়ে যেতে পারে এবং সেকেন্ডারি কাটিং হতে পারে। উপযুক্ত চিপ-ব্রেকার জ্যামিতিযুক্ত ইনসার্ট নির্বাচন করে এবং ফিড রেট ও কাটিং ডেপথ সামঞ্জস্য করার মাধ্যমে চিপ গঠন উন্নত করা যায়। যেসব উপাদান লম্বা চিপ তৈরি করে, সেগুলো মেশিনিং করার সময় কুল্যান্ট প্রবাহ এবং মেশিনের চিপ অপসারণ ব্যবস্থাকে একসাথে কাজ করে মেশিনিং জোন থেকে দ্রুত চিপ অপসারণ করতে হবে।
কার্যকরী চিপ অপসারণ টুল এবং ওয়ার্কপিসের মধ্যে বারবার ঘর্ষণ কমায় এবং ইতিমধ্যে মেশিনিং করা পৃষ্ঠে চিপের আঁচড় পড়া প্রতিরোধ করে। এটি পৃষ্ঠের স্থিতিশীল অমসৃণতা এবং বাহ্যিক রূপ বজায় রাখতে সাহায্য করে।
কালো হয়ে যাওয়ার কারণে যন্ত্রাংশের গুণমান ক্ষতিগ্রস্ত হয়েছে কিনা তা কীভাবে নির্ধারণ করবেন
সিএনসি-টার্নড কোনো যন্ত্রাংশে কালো দাগ থাকলেই যে সেটিকে বাতিল করতে হবে, এমনটা নয়। পৃষ্ঠতলের জারণ, কুল্যান্টের অবশিষ্টাংশ, বা মেশিনিংয়ের সময় সামান্য তাপের সংস্পর্শে আসার কারণে সামান্য বিবর্ণতা দেখা দিতে পারে। তবে, সুস্পষ্ট কালো দাগের সাথে পোড়া দাগ, কাঠিন্যের পরিবর্তন, অস্বাভাবিক অমসৃণতা, বা মাত্রাগত বিচ্যুতি দেখা গেলে আরও পরীক্ষা-নিরীক্ষার প্রয়োজন হয়। কোনো যন্ত্রাংশ ব্যবহারযোগ্য থাকবে কি না, তা শুধুমাত্র বাহ্যিক রূপের উপর ভিত্তি করে নয়, বরং ড্রয়িংয়ের প্রয়োজনীয়তা, উপাদানের বৈশিষ্ট্য, পৃষ্ঠতলের অবস্থা এবং প্রকৃত পরিদর্শন তথ্যের উপর ভিত্তি করে নির্ধারণ করা উচিত।
পৃষ্ঠের অমসৃণতা পরীক্ষা করুন
যদি কালো হয়ে যাওয়া অংশে সুস্পষ্ট আঁচড়, ঘর্ষণের চিহ্ন বা মেশিনিং টেক্সচারের পরিবর্তনও দেখা যায়, তবে একটি সারফেস রাফনেস টেস্টার ব্যবহার করা উচিত। এরপর পরিমাপ করা ফলাফলটি ইঞ্জিনিয়ারিং ড্রয়িং-এ উল্লেখিত Ra মানের সাথে তুলনা করে পৃষ্ঠটি প্রয়োজনীয় গুণমানের মান পূরণ করে কিনা তা নির্ধারণ করা যেতে পারে।
- কালো হয়ে যাওয়া অংশের অমসৃণতা পরিমাপ করুন।
- একটি সাধারণ মেশিনিং এলাকার সাথে তুলনা করুন
- মেশিনিং টেক্সচার পরিদর্শন করুন
- পৃষ্ঠে আঁচড় আছে কিনা পরীক্ষা করুন
- চ্যাটার চিহ্ন পরীক্ষা করুন
- পোড়া দাগ আছে কিনা তা নির্ণয় করুন।
যদি কালো হয়ে যাওয়া অংশের অমসৃণতা স্বাভাবিক অংশের তুলনায় উল্লেখযোগ্যভাবে বেশি হয়, তবে টুলের ক্ষয়, কাটিং প্যারামিটার এবং শীতলীকরণের অবস্থা আরও খতিয়ে দেখা উচিত।
মাত্রিক এবং জ্যামিতিক নির্ভুলতা যাচাই করুন
উচ্চ মেশিনিং তাপমাত্রা তাপীয় বিকৃতি ঘটাতে পারে এবং গুরুতর ক্ষেত্রে, মাত্রিক স্থিতিশীলতাকে প্রভাবিত করতে পারে। মেশিনিংয়ের পরে, বাহ্যিক ব্যাস, অভ্যন্তরীণ ব্যাস, দৈর্ঘ্য, গোলাকারত্ব, সমকেন্দ্রিকতা এবং রানআউটের মতো গুরুত্বপূর্ণ মাত্রাগুলি পুনরায় পরীক্ষা করা উচিত। যদি সমস্ত পরিমাপ নির্দিষ্ট সহনশীলতার মধ্যে থাকে এবং কোনও স্পষ্ট পোড়া দাগ না থাকে, তবে সামান্য বিবর্ণতা অগত্যা যন্ত্রাংশের কার্যকারিতাকে প্রভাবিত নাও করতে পারে। উচ্চ-নির্ভুল যন্ত্রাংশগুলি তবুও প্রযোজ্য গ্রাহকের প্রয়োজনীয়তা অনুসারে মূল্যায়ন করা উচিত।
সিএনসি টার্নিং সারফেস কালো হয়ে যাওয়া প্রতিরোধের উপায়
পৃষ্ঠের কালো দাগ কমানো শুধুমাত্র মেশিনিং-পরবর্তী পরিষ্কার বা পালিশ করার উপর নির্ভর করা উচিত নয়। একটি স্থিতিশীল মেশিনিং প্রক্রিয়া আরও বেশি গুরুত্বপূর্ণ। নির্মাতারা বিভিন্ন উপকরণের জন্য মেশিনিং প্যারামিটার ডেটাবেস তৈরি করতে পারেন এবং স্পিন্ডল স্পিড, ফিড রেট, কাটিং ডেপথ, টুল মডেল, কুলিং পদ্ধতি এবং টুলের প্রকৃত আয়ু রেকর্ড করতে পারেন। ব্যাচ উৎপাদনের সময়, সমস্যাটি ব্যাপক আকার ধারণ করার আগেই প্রথম-পিস পরিদর্শন এবং উৎপাদন চলাকালীন নমুনা পরীক্ষার মাধ্যমে পৃষ্ঠের রঙের পরিবর্তন শনাক্ত করা যায়। মেশিনের রক্ষণাবেক্ষণও সমানভাবে গুরুত্বপূর্ণ, কারণ স্পিন্ডল রানআউট, কুল্যান্ট পাম্পের চাপ, টুল সিস্টেমের নির্ভুলতা এবং ওয়ার্কহোল্ডিংয়ের দৃঢ়তা—এই সবগুলোই চূড়ান্ত মেশিনিং পরিস্থিতিকে প্রভাবিত করতে পারে।

প্রমিত মেশিনিং পরামিতি স্থাপন করুন
বিভিন্ন উপকরণের জন্য সংশ্লিষ্ট কাটিং প্যারামিটার প্রয়োজন হয়। সাধারণ কার্বন স্টিলের জন্য ব্যবহৃত প্যারামিটার সরাসরি স্টেইনলেস স্টিল বা উচ্চ-শক্তির সংকর ধাতুতে প্রয়োগ করা উচিত নয়। প্রসেস ইঞ্জিনিয়াররা উৎপাদন তথ্যের উপর ভিত্তি করে আদর্শ প্যারামিটার পরিসীমা স্থাপন করতে পারেন এবং দীর্ঘমেয়াদী উৎপাদন অভিজ্ঞতার মাধ্যমে সেগুলোকে ক্রমাগত অপ্টিমাইজ করতে পারেন।
- একটি উপাদান মেশিনিং প্যারামিটার ডাটাবেস স্থাপন করুন
- স্থিতিশীল উৎপাদন পরামিতি রেকর্ড করুন
- টুল ব্যবহারের সময় রেকর্ড করুন
- অস্বাভাবিক কালো হওয়ার অবস্থা রেকর্ড করুন
- কুল্যান্টের ব্যবহার এবং অবস্থা রেকর্ড করুন
- নিয়মিতভাবে প্রসেস প্যারামিটার অপ্টিমাইজ করুন
- প্রমিত পরিচালন পদ্ধতি প্রতিষ্ঠা করুন
একটি স্থিতিশীল প্যারামিটার ডেটাবেস বারবার পরীক্ষামূলক কাটিং কমায়, নতুন যন্ত্রাংশের জন্য সেটআপের কার্যকারিতা বাড়ায় এবং অপারেটরদের দ্রুত উপযুক্ত মেশিনিং পরিস্থিতি শনাক্ত করতে সাহায্য করে।
টুল লাইফ ম্যানেজমেন্ট প্রতিষ্ঠা করুন
টুলগুলির যুক্তিসঙ্গত কার্যকাল শেষ হলে সেগুলি পরিদর্শন ও প্রতিস্থাপন করা উচিত। যন্ত্রাংশে কালো দাগ পড়া বা মাত্রাগত বিচ্যুতি দেখা দেওয়া পর্যন্ত প্রতিস্থাপনে বিলম্ব করা উচিত নয়। বিভিন্ন উপকরণের জন্য উপযুক্ত প্রতিস্থাপন মান নির্ধারণ করতে প্রস্তুতকারকরা প্রতিটি টুল দ্বারা মেশিনিং করা যন্ত্রাংশের সংখ্যা, মেশিনিংয়ের সময় এবং ক্ষয়ের অবস্থা নথিভুক্ত করতে পারেন। উচ্চ-মূল্যের যন্ত্রাংশের ক্ষেত্রে, স্পিন্ডল লোড এবং কাটিংয়ের অবস্থা পর্যবেক্ষণ করার জন্য টুল মনিটরিং সিস্টেমও ব্যবহার করা যেতে পারে, যা টুলের অস্বাভাবিক অবস্থা দেখা দিলে আগাম সতর্কতা প্রদান করে।
সিএনসি মেশিন রক্ষণাবেক্ষণ জোরদার করুন
স্পিন্ডল, গাইডওয়ে, বল স্ক্রু, কুল্যান্ট পাম্প, লুব্রিকেশন সিস্টেম এবং ওয়ার্কহোল্ডিং সরঞ্জাম—এই সবগুলোই সিএনসি টার্নিংয়ের গুণমানকে প্রভাবিত করে। স্পিন্ডলের অস্বাভাবিক রানআউটের কারণে কাটিং অস্থিতিশীল হতে পারে, অন্যদিকে কুল্যান্ট পাম্পের অপর্যাপ্ত চাপ কাটিংয়ের তাপমাত্রা বাড়িয়ে দিতে পারে। ওয়ার্কহোল্ডিংয়ের অপর্যাপ্ত দৃঢ়তার কারণেও কম্পন সৃষ্টি হতে পারে। গুরুত্বপূর্ণ উপাদানগুলোর নিয়মিত রক্ষণাবেক্ষণ ও পরিদর্শন মেশিনের স্থিতিশীল নির্ভুলতা বজায় রাখতে এবং মেশিনের অবস্থার পরিবর্তনের কারণে সৃষ্ট পৃষ্ঠের কালো দাগ কমাতে সাহায্য করে।
সিএনসি টার্নিং সারফেস ব্ল্যাকেনিং সাধারণত কাটিং টেম্পারেচার, টুল ওয়্যার, কুলিং ও লুব্রিকেশন, চিপ ইভাকুয়েশন এবং মেশিনিং প্যারামিটারের সাথে সম্পর্কিত। যখন কালো, নীল বা অন্য কোনো অস্বাভাবিক বিবর্ণতা দেখা যায়, তখন বিবর্ণতার স্থান, মেশিনিং টেক্সচার, চিপের অবস্থা এবং উৎপাদনের সময় অনুসারে এর কারণ অনুসন্ধান করা উচিত। কাটিং স্পিড, ফিড রেট এবং কাটিং ডেপথ-এ যথাযথ সমন্বয় করে অতিরিক্ত তাপ কমানো যায়। ওয়ার্কপিসের উপাদানের জন্য উপযুক্ত টুল নির্বাচন করলে কাটিং রেজিস্ট্যান্স এবং টুল ওয়্যার কমানো যায়। কুল্যান্ট ডেলিভারি এবং চিপ ইভাকুয়েশন উন্নত করলে কাটিং জোন আরও স্থিতিশীল থাকে। এরপর সারফেস রাফনেস, ডাইমেনশনাল অ্যাকুরেসি এবং জিওমেট্রিক টলারেন্স পরীক্ষা করে নির্ধারণ করা যায় যে বিবর্ণতা কম্পোনেন্টের গুণমানকে প্রভাবিত করেছে কিনা। ব্যাচ সিএনসি টার্নিং উৎপাদনের ক্ষেত্রে, স্ট্যান্ডার্ডাইজড মেশিনিং প্যারামিটার, টুল লাইফ ম্যানেজমেন্ট, কুলিং-সিস্টেম রক্ষণাবেক্ষণ এবং মেশিন রক্ষণাবেক্ষণ কার্যকরভাবে সারফেস ব্ল্যাকেনিং কমাতে পারে এবং একই সাথে সারফেসের গুণমান, ডাইমেনশনাল কনসিস্টেন্সি এবং সামগ্রিক উৎপাদন স্থিতিশীলতা উন্নত করতে পারে।
















