
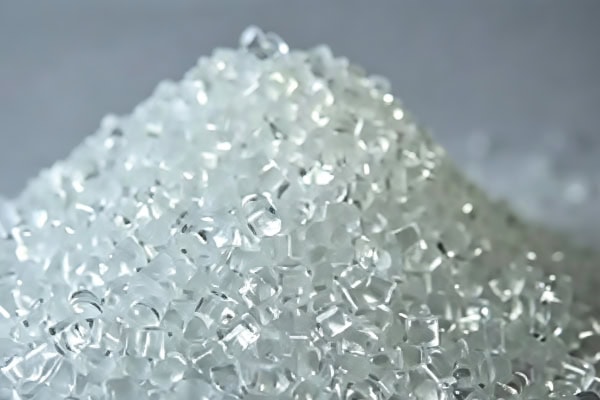
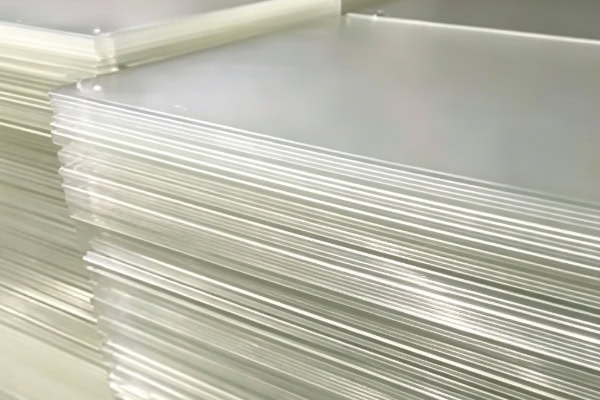
স্বচ্ছ প্লাস্টিক, বিশেষ করে অ্যাক্রিলিক (PMMA), CNC মেশিনিং-এ খুবই প্রচলিত এবং প্রায়শই ডিসপ্লে পার্টস, ল্যাম্পশেড, সাইনবোর্ড, শেল, আলংকারিক অংশ এবং সূক্ষ্ম দেখার জানালা তৈরিতে ব্যবহৃত হয়। যদিও এগুলোকে “মেশিনিং-এর জন্য সহজ” মনে হতে পারে, প্রকৃতপক্ষে এগুলো এমন এক ধরনের উপাদান যার মেশিনিং-এ উচ্চ নির্ভুলতা প্রয়োজন। এর কারণ হলো, স্বচ্ছ প্লাস্টিক টুলের অবস্থা, কাটিং-এর তাপ, কম্পন, ক্ল্যাম্পিং পদ্ধতি এবং পোস্ট-প্রসেসিং-এর প্রতি অত্যন্ত সংবেদনশীল। এমনকি সামান্য সমস্যাও সরাসরি এর পৃষ্ঠে প্রতিফলিত হয়, যেমন—সাদা হয়ে যাওয়া, ফাটল, ওয়েল্ডের কিনারা, ঘোলাটে ভাব এবং টুলের স্পষ্ট দাগ।
স্বচ্ছ প্লাস্টিক মেশিনিং করা কেন বেশি কঠিন?
স্বচ্ছ প্লাস্টিকের মূল বৈশিষ্ট্য
স্বচ্ছ প্লাস্টিকের সবচেয়ে গুরুত্বপূর্ণ বৈশিষ্ট্য হলো এর বাহ্যিক ত্রুটিগুলো খুব সহজেই চোখে পড়ে। ধাতব অংশে সামান্য আঁচড় বা যন্ত্রের দাগ হয়তো চোখে পড়ে না; কিন্তু অ্যাক্রিলিকের মতো স্বচ্ছ উপাদানে সামান্য স্ট্রেস হোয়াইটেনিং, বার বা মেশিনিংয়ের দাগও এর সামগ্রিক চেহারাকে তাৎক্ষণিকভাবে প্রভাবিত করে। এছাড়াও, স্বচ্ছ প্লাস্টিকের সাধারণত তাপ সংবেদনশীলতা, উচ্চ ভঙ্গুরতা বা সহজে আঁচড় পড়া পৃষ্ঠের মতো বৈশিষ্ট্য থাকে। মেশিনিংয়ের সময়, যথাসম্ভব স্বচ্ছতা এবং পৃষ্ঠের অখণ্ডতা বজায় রেখে মাত্রিক নির্ভুলতা নিশ্চিত করা প্রয়োজন, যা সাধারণ ইঞ্জিনিয়ারিং প্লাস্টিকের তুলনায় এই কাজটিকে উল্লেখযোগ্যভাবে আরও কঠিন করে তোলে।
অ্যাক্রিলিক কেন সবচেয়ে সাধারণ উদাহরণ?
অ্যাক্রিলিকের সুবিধার মধ্যে রয়েছে উচ্চ স্বচ্ছতা, ভালো বুনন, সহজে আকার দেওয়ার সুবিধা এবং চমৎকার বাহ্যিক রূপ, যার কারণে এটি প্রদর্শন ও সজ্জার ক্ষেত্রে ব্যাপকভাবে ব্যবহৃত হয়। তবে, এর কিছু সাধারণ সমস্যাও রয়েছে: উপাদানটি ভঙ্গুর, সহজে ফেটে যায়, তাপ সংবেদনশীল এবং এর কিনারা সাদা হয়ে যাওয়ার প্রবণতা থাকে। যদি কাটার সরঞ্জামগুলো ধারালো না হয় বা প্যারামিটারগুলো সঠিকভাবে সেট করা না হয়, তাহলে প্রায়শই এমন পরিস্থিতি তৈরি হয় যেখানে “দেখে মনে হয় কাটা হয়েছে, কিন্তু কিনারাগুলো অস্পষ্ট, অমসৃণ বা এমনকি ক্ষুদ্র ফাটলযুক্ত থাকে।” এই কারণেই অ্যাক্রিলিক প্রক্রিয়াকরণ কেবল সাধারণ যান্ত্রিক কাটার চেয়ে বরং একটি “পরিশোধিত বাহ্যিক রূপের কারুশিল্প”-এর মতো।
স্বচ্ছ অংশ প্রক্রিয়াকরণের লক্ষ্য
স্বচ্ছ প্লাস্টিক প্রক্রিয়াকরণের সময়, গ্রাহকরা সাধারণত মাত্রিক নির্ভুলতা এবং একটি স্বচ্ছ পৃষ্ঠ, উজ্জ্বল প্রান্ত এবং কোনো ঝালাইয়ের দাগ বা ফাটল না থাকার—এই তিনটিই চান। অন্য কথায়, স্বচ্ছ অংশগুলির মূল্যায়নের মানদণ্ড সাধারণ অংশগুলির চেয়ে এক ধাপ উপরে—এটিকে কেবল "তৈরি" করলেই হবে না, বরং "দেখতেও সুন্দর" হতে হবে। অতএব, প্রক্রিয়াকরণের লক্ষ্য শুরু থেকেই স্পষ্ট হওয়া উচিত: এর লক্ষ্য কি উচ্চ স্বচ্ছতার প্রদর্শন প্রভাব, কাঠামোগত কার্যকারিতা, নাকি উভয়ই? ভিন্ন ভিন্ন লক্ষ্য কাটিং টুল, প্যারামিটার এবং পরবর্তী প্রক্রিয়াকরণ সমাধানগুলিকে সরাসরি প্রভাবিত করবে।
স্বচ্ছ প্লাস্টিকের সিএনসি মেশিনিং কীভাবে করা হয়?
প্রক্রিয়াকরণের আগে উপকরণের অবস্থা নিশ্চিত করুন
স্বচ্ছ প্লাস্টিক প্রক্রিয়াকরণের আগে, প্রথমে এর উপাদানের গ্রেড, পুরুত্ব, এতে কোনো প্রতিরক্ষামূলক ফিল্ম আছে কিনা, এর মধ্যে অভ্যন্তরীণ চাপ আছে কিনা এবং পরবর্তীতে পলিশিং বা হট বেন্ডিং প্রয়োজন হবে কিনা তা নিশ্চিত করতে হবে। যদি অ্যাক্রিলিক শিটের মধ্যেই অভ্যন্তরীণ চাপ থাকে, তবে প্রক্রিয়াকরণের সময় এর কোণা, ছিদ্র বা ক্ল্যাম্পিং পয়েন্টে সহজে ফাটল ধরতে পারে। তাই, আনুষ্ঠানিক প্রক্রিয়াকরণের আগে শিটটির অবস্থা অবশ্যই মূল্যায়ন করতে হবে; সব স্বচ্ছ প্লাস্টিককে একই উপাদান হিসেবে বিবেচনা করা উচিত নয়।
প্রোগ্রামিং করার সময় আকস্মিক বাঁক এবং সংঘর্ষ কমান।
স্বচ্ছ প্লাস্টিক আকস্মিক যান্ত্রিক আঘাতে বিশেষভাবে সংবেদনশীল। প্রোগ্রামিং করার সময়, আকস্মিক বিরতি, তীক্ষ্ণ বাঁক এবং অতিরিক্ত গভীর একক কাট কমাতে যথাসম্ভব মসৃণ টুলপাথ ব্যবহার করুন। কনট্যুর, খাঁজ, ছিদ্র ইত্যাদির ক্ষেত্রে, একবারে খুব বেশি উপাদান অপসারণ এড়াতে এবং উপাদানের উপর চাপ ও স্থানিক অতিরিক্ত উত্তাপের ঝুঁকি কমাতে স্তরবিন্যাস করে কাজ করার পরামর্শ দেওয়া হয়।
নিরাপদ ক্ল্যাম্পিং পদ্ধতি অবশ্যই ক্ষতিবিহীনভাবে স্থিতিশীল হতে হবে।
যদিও স্বচ্ছ প্লাস্টিক দেখতে শক্ত মনে হয়, আসলে এগুলো ক্ল্যাম্পিং চাপের প্রতি খুব সংবেদনশীল। খুব শক্ত করে ক্ল্যাম্প করলে তাতে খাঁজ তৈরি হতে পারে, পীড়ন কেন্দ্রীভূত হতে পারে, বা পরবর্তীতে ফাটল ধরতে পারে; আবার খুব ঢিলা করে ক্ল্যাম্প করলে সহজেই কম্পন সৃষ্টি হতে পারে, যার ফলে পৃষ্ঠে যন্ত্রের দাগ পড়ে এবং কিনারা ভেঙে যায়। তাই, ক্ল্যাম্প করার সময় ওয়ার্কপিসের স্থিতিশীল সংস্থাপন নিশ্চিত করতে এবং স্থানিক পীড়ন কেন্দ্রীভবন কমাতে নরম চোয়াল, সুরক্ষামূলক প্যাড, ভ্যাকুয়াম শোষণ, বা বিশেষায়িত ফিক্সচারকে অগ্রাধিকার দেওয়া উচিত।
পৃথক রাফিং এবং ফিনিশিং
স্বচ্ছ প্লাস্টিকের জন্য “এককালীন অমসৃণ ছাঁচনির্মাণ” সবচেয়ে খারাপ। প্রাথমিক পর্যায়ে বেশিরভাগ অতিরিক্ত উপাদান অপসারণ করা যায়, কিন্তু কাটিংয়ের তাপ এবং কম্পন অবশ্যই নিয়ন্ত্রণ করতে হবে। চূড়ান্ত পর্যায়ে, পৃষ্ঠতল প্রক্রিয়াকরণের জন্য আরও উপযুক্ত ও ধারালো সরঞ্জাম ব্যবহার করা উচিত এবং কম লোডে কাটিং করা উচিত, যাতে সরঞ্জামের দাগ এবং পৃষ্ঠতলের ঘোলাটে ভাব কমে আসে। যদি কাঠামো অনুমতি দেয়, তবে স্বচ্ছতা বাড়ানোর জন্য শেষে সামান্য ছাঁটাই, কোণাকৃতি করা বা পালিশ করার ধাপ যোগ করা যেতে পারে।
চেহারা এবং মাত্রা পরিদর্শন করুন
স্বচ্ছ অংশ পরিদর্শন শুধু মাপের মধ্যেই সীমাবদ্ধ রাখা যায় না। ছিদ্রের অবস্থান, সহনশীলতা, পুরুত্ব এবং আকৃতির নির্ভুলতা ছাড়াও নিম্নলিখিত বিষয়গুলিতে বিশেষ মনোযোগ দেওয়া উচিত: প্রান্তগুলি স্বচ্ছ কিনা, পৃষ্ঠটি সাদা কিনা, ক্ষুদ্র ফাটল আছে কিনা, যন্ত্রের দাগগুলি অবিচ্ছিন্ন কিনা এবং কোণগুলিতে পীড়ন কেন্দ্রীভূত কিনা। অনেক স্বচ্ছ অংশ মাপগতভাবে গ্রহণযোগ্য হলেও বাহ্যিক মানের মানদণ্ড পূরণ করতে ব্যর্থ হয়; তাই, পরিদর্শনের মানদণ্ড অবশ্যই আরও কঠোর হতে হবে।
স্বচ্ছ প্লাস্টিক প্রক্রিয়াকরণে পয়েন্ট
যন্ত্রের তীক্ষ্ণতা স্বচ্ছতার সর্বোচ্চ সীমা নির্ধারণ করে।
স্বচ্ছ প্লাস্টিক প্রক্রিয়াকরণে, সরঞ্জাম যত ভোঁতা হয়, তত সহজে চাপ ও তাপ উৎপন্ন হয়, যার ফলে উপাদানটি সাদা হয়ে যাওয়া, ঘোলাটে ভাব বা প্রান্তে অমসৃণতা দেখা দেওয়ার প্রবণতা বেড়ে যায়। বিশেষ করে অ্যাক্রিলিকের জন্য ধারালো ও পরিষ্কার প্রান্তযুক্ত সরঞ্জাম প্রয়োজন, কারণ এটি "প্লাস্টিক কাটিং"-এর চেয়ে "ব্রিটল কাটিং"-এর বেশি কাছাকাছি। সরঞ্জামটি খারাপ অবস্থায় থাকলে, পৃষ্ঠটি প্রায়শই কাটা না হয়ে ছিঁড়ে বা ফেটে যায়, যা খালি চোখে অস্পষ্ট, সাদা অঞ্চলের একটি স্তর হিসাবে দেখা যায়।
তাপ কমানোই সবচেয়ে বড় শত্রু
স্বচ্ছ প্লাস্টিক তাপের প্রতি খুব সংবেদনশীল। একবার তাপ কেন্দ্রীভূত হলে, উপাদানটি স্থানীয়ভাবে নরম হয়ে যেতে পারে, যার ফলে গলিত প্রান্ত, টুল আটকে যাওয়া, কুয়াশার মতো ঝাপসা ভাব বা প্রান্তে ঢেউয়ের মতো ভাঁজ তৈরি হতে পারে। তাপ নিয়ন্ত্রণের পদ্ধতিগুলোর মধ্যে রয়েছে: ধারালো টুল ব্যবহার করা, যুক্তিসঙ্গতভাবে কাটিং দক্ষতা উন্নত করা, ওয়ার্কপিসের উপর দীর্ঘক্ষণ টুল আটকে রাখা এড়ানো, সময়মতো চিপ অপসারণ করা এবং প্রয়োজনে বায়ুপ্রবাহ বা অল্প পরিমাণে শীতলীকরণ ব্যবহার করা। এটি মনে রাখা উচিত যে স্বচ্ছ প্লাস্টিকগুলো সবসময় বেশি পরিমাণে কাটিং ফ্লুইডের জন্য উপযুক্ত নয়, বিশেষ করে কিছু ক্ষেত্রে যেখানে বাহ্যিক সৌন্দর্যের উচ্চ চাহিদা থাকে; অতিরিক্ত ফ্লুইড দৃশ্যমান গুণমান এবং পরবর্তী প্রক্রিয়াকরণের উপর নেতিবাচক প্রভাব ফেলতে পারে। ৩.৩ ত্রুটিপূর্ণ চিপ অপসারণ সরাসরি পৃষ্ঠের ক্ষতি করতে পারে। অ্যাক্রিলিক চিপ সাধারণত লম্বা এবং হালকা হয়। যদি চিপ অপসারণ ত্রুটিপূর্ণ হয়, তবে চিপগুলো টুল এবং ওয়ার্কপিসের সাথে পুনরায় ঘষা খাবে, যার ফলে আঁচড় বা স্থানীয়ভাবে অতিরিক্ত উত্তাপ সৃষ্টি হবে। অতএব, স্বচ্ছ প্লাস্টিক মেশিনিং করার সময়, গভীর খাঁজে চিপ জমা হওয়া এবং চিপ পুনরায় গড়িয়ে যাওয়া এড়াতে চিপ অপসারণের পথ যতটা সম্ভব মসৃণ হতে হবে। বিশেষ করে জটিল আকৃতি এবং অভ্যন্তরীণ গহ্বরের ক্ষেত্রে, কাটিংয়ের চেয়ে চিপ অপসারণের সমস্যা প্রায়শই বেশি হওয়ার সম্ভাবনা থাকে।
কম্পন সমস্ত ত্রুটিকে বিবর্ধিত করে।
স্বচ্ছ উপাদান কম্পনের প্রতি অত্যন্ত সংবেদনশীল। মেশিন টুলের অপর্যাপ্ত দৃঢ়তা, টুলের অতিরিক্ত ঝুলে থাকা অংশ, অস্থিতিশীল ফিক্সচার বা অতিরিক্ত কাটিং প্যারামিটার—এগুলোর কারণে পৃষ্ঠতলে ঢেউখেলানো টুলের দাগ পড়তে পারে এবং এমনকি কিনারা ভেঙেও যেতে পারে। স্বচ্ছ অংশে একবার কম্পনের দাগ দেখা দিলে, তা মেরামত করা অত্যন্ত কঠিন হয়ে পড়ে। তাই, মেশিনিং করার আগে টুলের দৈর্ঘ্য, ক্ল্যাম্পিং পদ্ধতি এবং টুল পাথ সামঞ্জস্য করে কম্পনের উৎসগুলো যথাসম্ভব দূর করা উচিত।
চ্যামফারিং এবং প্রান্তের প্রক্রিয়াকরণ অত্যন্ত গুরুত্বপূর্ণ।
স্বচ্ছ প্লাস্টিকের অংশগুলোর প্রান্তগুলো প্রায়শই সমস্যার জন্য সবচেয়ে বেশি ঝুঁকিপূর্ণ হয়। ধারালো কোণগুলোতে সহজেই চাপ জমা হয় এবং পরে ফেটে যেতে পারে; সমকোণী প্রান্তগুলো অমসৃণ বা কম স্বচ্ছ দেখানোর সম্ভাবনা বেশি থাকে। তাই, স্বচ্ছ অংশ প্রক্রিয়াকরণের ক্ষেত্রে সঠিক চ্যামফারিং, গোলাকার কোণার সংযোগস্থল এবং প্রান্ত মসৃণ করা প্রায়শই অপরিহার্য পদক্ষেপ। অনেক সময়, প্রান্তের চূড়ান্ত প্রক্রিয়াকরণই নির্ধারণ করে যে পণ্যটি "একটি সম্পূর্ণ পণ্যের মতো দেখতে" হবে কি না।
বিভিন্ন স্বচ্ছ প্লাস্টিকের মধ্যে প্রক্রিয়াকরণের পার্থক্য
এক্রাইলিক (PMMA)
স্বচ্ছ প্লাস্টিক প্রক্রিয়াকরণে অ্যাক্রিলিক সবচেয়ে প্রচলিত উপাদান। এর স্বচ্ছতা বেশি এবং বাহ্যিক রূপ সুন্দর, কিন্তু এটি ভঙ্গুর এবং এতে ফাটল ধরার প্রবণতা রয়েছে। এটি এমন সব ডিসপ্লে পার্টস এবং ডেকোরেটিভ পার্টসের জন্য উপযুক্ত যেগুলোর বাহ্যিক রূপের ওপর বিশেষ গুরুত্ব দেওয়া হয়, তবে কাটার সময় তাপ এবং ক্ল্যাম্পিং চাপ অবশ্যই নিয়ন্ত্রণ করতে হবে। প্রক্রিয়াকরণের সময় সবচেয়ে গুরুত্বপূর্ণ বিষয় হলো “হালকা কাটিং, ধারালো টুল এবং স্থিতিশীল ক্ল্যাম্প” বজায় রাখা।
Polycarbonate (পিসি)
পিসি অ্যাক্রিলিকের চেয়ে বেশি শক্ত এবং এর আঘাত প্রতিরোধ ক্ষমতাও ভালো, কিন্তু এর পৃষ্ঠ তাপের প্রভাবে বেশি সংবেদনশীল, যার ফলে সাদা হয়ে যাওয়া বা চাপের দাগ দেখা দেয়। যদি যন্ত্রাংশের উচ্চতর দৃঢ়তা এবং আঘাত প্রতিরোধ ক্ষমতার প্রয়োজন হয়, তবে পিসি একটি ভালো পছন্দ, কিন্তু এটি কাটিং প্যারামিটার এবং টুলের অবস্থার প্রতিও খুব সংবেদনশীল, বিশেষ করে প্রান্ত এবং ছিদ্রের অংশে।
পিইটিজি
PETG স্বচ্ছতা এবং প্রক্রিয়াকরণযোগ্যতার মধ্যে ভারসাম্য রক্ষা করে এবং প্রায়শই এমন ক্ষেত্রে ব্যবহৃত হয় যেখানে সুন্দর চেহারা এবং তুলনামূলকভাবে স্থিতিশীল প্রক্রিয়াকরণ প্রয়োজন। অ্যাক্রিলিকের তুলনায় PETG সাধারণত কম ভঙ্গুর, কিন্তু এর পৃষ্ঠের গুণমান এবং মাত্রিক স্থিতিশীলতা উপযুক্ত প্রক্রিয়াকরণ অবস্থার উপর নির্ভর করে।
স্বচ্ছ বিশেষ প্লাস্টিক
তাপ সহনশীলতা, রাসায়নিক সহনশীলতা বা অগ্নি প্রতিরোধ ক্ষমতার প্রয়োজনীয়তার উপর ভিত্তি করে কিছু স্বচ্ছ ইঞ্জিনিয়ারিং প্লাস্টিক বা পরিবর্তিত উপাদান নির্বাচন করা হয়। এই উপাদানগুলির প্রক্রিয়াকরণের অসুবিধা হয়তো কেবল তাদের স্বচ্ছতার কারণে নয়, বরং তাদের অধিক কাঠিন্য, ভঙ্গুরতা বা অভ্যন্তরীণ চাপের প্রতি সংবেদনশীলতার কারণে হয়ে থাকে। অতএব, উপাদান নির্বাচনের ক্ষেত্রে শুধুমাত্র “স্বচ্ছতা”-র উপর মনোযোগ না দিয়ে, ব্যবহারের পরিবেশ, চাপের ধরণ এবং পরবর্তী সংযোজনের প্রয়োজনীয়তাও বিবেচনা করা উচিত।
স্বচ্ছ প্লাস্টিকের সিএনসি মেশিনিংয়ের জন্য সতর্কতা
সরঞ্জাম অবশ্যই ধারালো হতে হবে: স্বচ্ছ প্লাস্টিক কাটার প্রান্তের অবস্থার প্রতি অত্যন্ত সংবেদনশীল; একটি ভোঁতা সরঞ্জাম সহজেই সাদা হয়ে যাওয়া, অমসৃণ প্রান্ত তৈরি হওয়া এবং ছিঁড়ে যাওয়ার কারণ হতে পারে।
কাটার তাপ কঠোরভাবে নিয়ন্ত্রণ করতে হবে: অতিরিক্ত তাপের ফলে সরাসরি প্রান্ত গলে যাবে, ঝাপসা হয়ে যাবে এবং আকৃতিগত পরিবর্তন ঘটবে।
ক্ল্যাম্পিং অবশ্যই স্থিতিশীল এবং আলতো হতে হবে: অতিরিক্ত চাপ দিলে চাপ সৃষ্টি হবে, অন্যদিকে কম চাপ দিলে কম্পন ও যন্ত্রের দাগ পড়বে।
চিপ অপসারণ অবশ্যই মসৃণ হতে হবে: চিপ জমে গেলে তা দ্বিতীয় পর্যায়ের আঁচড় এবং নির্দিষ্ট স্থানে অতিরিক্ত উত্তাপের কারণ হবে।
মেশিনিং পথ যতটা সম্ভব মসৃণ হওয়া উচিত: প্রভাব কমাতে তীক্ষ্ণ বাঁক, হঠাৎ থামা এবং দীর্ঘ বিরতি পরিহার করুন। প্রান্তের পরিচর্যা অপরিহার্য: শ্যাফারিং, ট্রিমিং এবং পলিশিং প্রায়শই চূড়ান্ত রূপের মান নির্ধারণ করে।
প্রথমে উপাদানের অবস্থা পরীক্ষা করতে হবে: অভ্যন্তরীণ চাপযুক্ত শিটগুলো প্রক্রিয়াকরণের সময় বেশি ফেটে যাওয়ার ঝুঁকিতে থাকে।
সাধারন সমস্যা
দেখতে সাদামাটা স্বচ্ছ প্লাস্টিক প্রক্রিয়াজাতকরণের পর কেন প্রায়শই সাদা হয়ে যায়, ফেটে যায় বা এর স্বচ্ছতা নষ্ট হয়ে যায়?
এর কারণ সাধারণত এই নয় যে উপাদানটি “প্রক্রিয়াজাতকরণের অযোগ্য”, বরং স্বচ্ছ অংশগুলোতে ভুলের সুযোগ খুব কম থাকে। সাধারণ প্লাস্টিকের অংশে একটি ছোট যন্ত্রের দাগের প্রভাবও সামান্য; কিন্তু স্বচ্ছ অংশে সামান্য অমসৃণতা, স্থানিক পীড়ন বা প্রান্তের উত্তাপ খুব সহজেই চোখে পড়ে। বিশেষ করে অ্যাক্রিলিকের মতো উপাদানের ক্ষেত্রে, মাত্রা ও বাহ্যিক রূপ নিশ্চিত করার পাশাপাশি স্বচ্ছতা বজায় রাখতে গেলে কাটিং টুল, ফিক্সচার, প্যারামিটার এবং পোস্ট-প্রসেসিংয়ের ওপর অধিক চাপ পড়ে। তাই, পেশাদার স্বচ্ছ অংশ প্রক্রিয়াকরণ কেবল কাটার কাজ সম্পন্ন করার চেয়ে “অদৃশ্য খুঁটিনাটি” নিয়ন্ত্রণ করার বিষয়। প্রক্রিয়াকরণের স্থিতিশীলতা যত বেশি হবে, চূড়ান্ত পণ্যটির পক্ষে গ্রাহকের বাহ্যিক রূপ ও গঠন সংক্রান্ত চাহিদা পূরণ করা তত সহজ হবে।
Iউপসংহারে
স্বচ্ছ প্লাস্টিক, বিশেষ করে অ্যাক্রিলিকের সিএনসি মেশিনিংয়ের ক্ষেত্রে আসল চ্যালেঞ্জ হলো, এটিকে কাটা যাবে কি না তা নয়, বরং এটিকে পরিষ্কারভাবে, সামঞ্জস্যপূর্ণভাবে এবং স্বচ্ছভাবে কাটা যাবে কি না। স্বচ্ছ অংশগুলো কাটিং টুল, তাপ, কম্পন এবং ক্ল্যাম্পিংয়ের প্রতি অত্যন্ত সংবেদনশীল। এই দিকগুলোর কোনো একটি যদি সঠিকভাবে নিয়ন্ত্রণ করা না হয়, তবে তা চূড়ান্ত পণ্যের বাহ্যিক রূপকে সরাসরি প্রভাবিত করতে পারে। তাই, স্বচ্ছ প্লাস্টিক মেশিনিং করার সময় সবচেয়ে গুরুত্বপূর্ণ বিষয় হলো গতি নয়, বরং স্থিতিশীলতা; শুধু মাপ সঠিক আছে কি না তা পরীক্ষা করাই নয়, বরং প্রান্তগুলোর উজ্জ্বলতা, পৃষ্ঠের মসৃণতা এবং ফাটল ও সাদা হয়ে যাওয়ার অনুপস্থিতিও পরীক্ষা করতে হবে। যতক্ষণ পর্যন্ত উপাদানের অবস্থা, কাটিং টুলের অবস্থা, কাটিং প্যারামিটার এবং পরবর্তী প্রক্রিয়াকরণ—এই সবকিছু সঠিকভাবে সাজানো থাকে, ততক্ষণ স্বচ্ছ প্লাস্টিক দিয়ে প্রকৃতপক্ষে খুব সুন্দর ফলাফল পাওয়া সম্ভব।
















