
টেপার টার্নিং হলো একটি সিএনসি এবং লেদ মেশিনিং প্রক্রিয়া, যা গোলাকার যন্ত্রাংশে শঙ্কু আকৃতির, কৌণিক বা ক্রমান্বয়ে পরিবর্তনশীল ব্যাস তৈরি করতে ব্যবহৃত হয়। এটি শ্যাফট, পিন, টুল হোল্ডার, নজল, বুশিং, ভালভের যন্ত্রাংশ এবং এমন সব যান্ত্রিক উপাদানের জন্য ব্যাপকভাবে ব্যবহৃত হয়, যেগুলোর সঠিক অ্যালাইনমেন্ট, সিলিং, লকিং বা অ্যাসেম্বলি ফিট প্রয়োজন। একটি ভালোভাবে মেশিনিং করা টেপার যন্ত্রাংশগুলোকে মসৃণভাবে নির্দিষ্ট স্থানে বসতে, সঠিকভাবে লোড স্থানান্তর করতে এবং ব্যবহারের সময় পুনরাবৃত্তিমূলক সংযোগ বজায় রাখতে সাহায্য করে।
এই নির্দেশিকায় ব্যাখ্যা করা হয়েছে টেপার টার্নিং কী, টেপার জ্যামিতি কীভাবে কাজ করে, সাধারণত কোন মেশিনিং পদ্ধতিগুলো ব্যবহৃত হয়, সিএনসি টেপার টার্নিং কীভাবে কোণ এবং পৃষ্ঠের গুণমান নিয়ন্ত্রণ করে, কোন উপাদানগুলো মেশিনিং স্থিতিশীলতাকে প্রভাবিত করে, কোথায় টেপারযুক্ত বৈশিষ্ট্যগুলো প্রয়োগ করা হয়, এবং কোন নকশার বিষয়গুলো নির্মাতাদের নির্ভুল টেপারযুক্ত শ্যাফট, বোর এবং প্রিসিশন টার্নড উপাদান তৈরি করতে সহায়তা করে।
টেপার টার্নিং বলতে কী বোঝায়?
টেপার টার্নিং হলো একটি পৃষ্ঠতলকে মেশিনিং করার এমন একটি প্রক্রিয়া, যেখানে একটি ঘূর্ণায়মান ওয়ার্কপিসের দৈর্ঘ্য বরাবর এর ব্যাস ধীরে ধীরে পরিবর্তিত হয়। স্ট্রেইট টার্নিং-এর বিপরীতে, যা একটি স্থির ব্যাস তৈরি করে, টেপার টার্নিং একটি কৌণিক প্রোফাইল তৈরি করে যা যন্ত্রাংশটির কার্যকারিতার উপর নির্ভর করে বাহ্যিক, অভ্যন্তরীণ, ছোট, লম্বা, অগভীর বা খাড়া হতে পারে।
টেপার জ্যামিতি কীভাবে কাজ করে?
একটি নির্দিষ্ট দৈর্ঘ্য বরাবর দুটি ব্যাসের পার্থক্যের মাধ্যমে টেপারকে সংজ্ঞায়িত করা হয়। এই কোণটি সরাসরি ড্রয়িং-এ দেখানো যেতে পারে, অথবা এটি টেপার অনুপাত, প্রতি একক দৈর্ঘ্যে টেপার, বৃহৎ ব্যাস, ক্ষুদ্র ব্যাস এবং সামগ্রিক টেপার দৈর্ঘ্য দ্বারা সংজ্ঞায়িত হতে পারে। মেশিনিং-এর জন্য, এই মানগুলিকে অবশ্যই একটি নিয়ন্ত্রিত টুল পাথে রূপান্তরিত করতে হবে যা প্রয়োজনীয় শঙ্কু আকৃতির প্রোফাইল অনুসরণ করে।
সবচেয়ে গুরুত্বপূর্ণ জ্যামিতিক উপাদানগুলো হলো টেপার কোণ, দৈর্ঘ্য, শুরুর ব্যাস, শেষের ব্যাস এবং ডেটাম রেফারেন্স। যদি এই মানগুলোর কোনোটি অস্পষ্ট থাকে, তবে পৃষ্ঠতল দেখতে সঠিক মনে হলেও মেশিনিং করা টেপারটি ঠিকমতো নাও বসতে পারে। একটি সামান্য কোণের ত্রুটির কারণে উদ্দিষ্ট বিয়ারিং পৃষ্ঠ জুড়ে সংস্পর্শের পরিবর্তে টেপারের কেবল এক প্রান্তে সংস্পর্শ তৈরি হতে পারে।
প্রিসিশন সিএনসি টার্নিং-এ, টেপারের জ্যামিতি তার সঙ্গী উপাদানের সাথে সংযুক্ত থাকা উচিত। অবস্থান নির্ণয়ের জন্য ব্যবহৃত একটি টেপারের ক্ষেত্রে, সিলিং, ক্ল্যাম্পিং বা টুল হোল্ডিং-এর জন্য ব্যবহৃত টেপারের চেয়ে ভিন্ন টলারেন্স নিয়ন্ত্রণের প্রয়োজন হতে পারে। এর কার্যকারিতা বোঝা একজন মেশিনিস্টকে সঠিক ফিনিশিং পদ্ধতি, পরিমাপের কৌশল এবং পরিদর্শন মান বেছে নিতে সাহায্য করে।
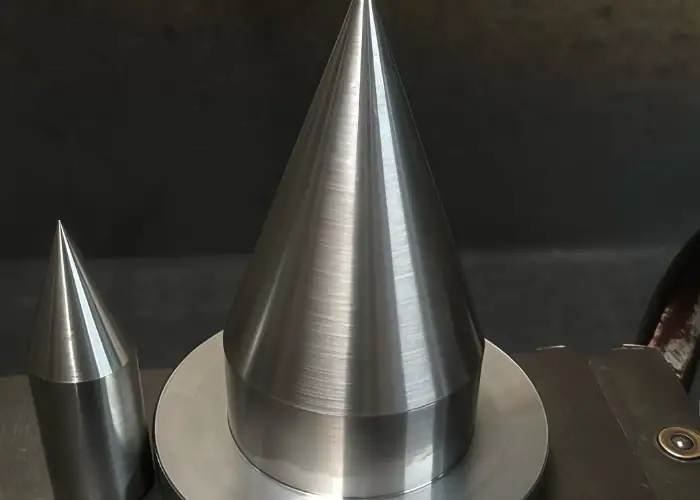
বাহ্যিক এবং অভ্যন্তরীণ টেপার
একটি গোলাকার অংশের বাইরের ব্যাসে এক্সটার্নাল টেপার মেশিনিং করা হয়। এগুলি সাধারণত টেপারযুক্ত শ্যাফট, কোণ, পিন, নজল, মেশিন টুল ইন্টারফেস এবং অ্যালাইনমেন্ট ফিচারে দেখা যায়। কাটিং টুলটি ঘূর্ণায়মান পৃষ্ঠ বরাবর উপাদান অপসারণ করে, যতক্ষণ না ব্যাসটি এক প্রান্ত থেকে অন্য প্রান্তে মসৃণভাবে পরিবর্তিত হয়।
অভ্যন্তরীণ টেপার ছিদ্র বা বোরের ভিতরে মেশিনিং করা হয়। এগুলি সিট, সকেট, টেপারড স্লিভ, ভালভের বৈশিষ্ট্য বা অ্যাসেম্বলি ইন্টারফেস মেলানোর জন্য ব্যবহার করা যেতে পারে। অভ্যন্তরীণ টেপার টার্নিং আরও কঠিন, কারণ বাহ্যিক টার্নিংয়ের তুলনায় এখানে টুলের প্রবেশাধিকার, বোরিং বারের দৃঢ়তা, চিপ অপসারণ এবং পরিমাপের সুযোগ বেশি সীমিত থাকে।
বাহ্যিক এবং অভ্যন্তরীণ উভয় টেপারের জন্যই স্থিতিশীল সেটআপ এবং টুলের সঠিক সঞ্চালন প্রয়োজন। অভ্যন্তরীণ টেপারের জন্য প্রায়শই বিশেষ বোরিং টুল, কম কাটিং ডেপথ এবং কম্পনের প্রতি অধিক মনোযোগের প্রয়োজন হয়। বাহ্যিক টেপার সাধারণত পরিদর্শন করা সহজ, কিন্তু সাপোর্ট এবং কাটিং ফোর্স নিয়ন্ত্রণ করা না হলে লম্বা ও সরু অংশগুলোও বেঁকে যেতে পারে।
যান্ত্রিক অ্যাসেম্বলিতে টেপার ফিট কেন গুরুত্বপূর্ণ?
যখন কোনো যন্ত্রাংশের স্ব-কেন্দ্রিকতা, নিয়ন্ত্রিত সংযোগ বা সহজতর সংযোজনের প্রয়োজন হয়, তখন প্রায়শই টেপারযুক্ত বৈশিষ্ট্য ব্যবহার করা হয়। একটি টেপার একটি অংশকে অন্যটির মধ্যে প্রবেশ করাতে, একটি বৃহত্তর সংযোগ ক্ষেত্রে বল বিতরণ করতে, অথবা শুধুমাত্র একটি সমতল শোল্ডার বা সরল ব্যাসের উপর নির্ভর না করে একটি দৃঢ় যান্ত্রিক সংযোগ তৈরি করতে পারে।
টেপারের গুণমান ব্যবহারের সময় যন্ত্রাংশটির আচরণকে প্রভাবিত করে। একটি ত্রুটিপূর্ণ টেপার কোণের কারণে অসম সংযোগ, টলমল ভাব, লিকেজ, অতিরিক্ত চাপ অথবা সংযোজনের সময় অসুবিধা হতে পারে। এমনকি প্রধান এবং গৌণ ব্যাস নির্দিষ্ট মানের কাছাকাছি থাকলেও, ভুল টেপার আকৃতি কার্যকারিতায় সমস্যা তৈরি করতে পারে।
ইঞ্জিনিয়ারিং যন্ত্রাংশের ক্ষেত্রে, টেপার টার্নিংকে শুধুমাত্র একটি সাধারণ দৃশ্যমান আকৃতি হিসেবে বিবেচনা করা উচিত নয়। টেপার কোণ, পৃষ্ঠতলের মসৃণতা, গোলাকারত্ব, সমকেন্দ্রিকতা এবং ডেটাম সম্পর্ক—এই সবগুলোই চূড়ান্ত কার্যকারিতাকে প্রভাবিত করে। এই কারণেই টেপারযুক্ত উপাদানগুলোর প্রায়শই মাত্রিক পরিদর্শন এবং সঙ্গী যন্ত্রাংশ বা গেজের সাহায্যে ফিট-ভিত্তিক মূল্যায়ন উভয়েরই প্রয়োজন হয়।
সিএনসি মেশিনিং-এ টেপার টার্নিং কীভাবে কাজ করে?
সিএনসি টেপার টার্নিং-এ, ওয়ার্কপিসটি স্পিন্ডলে ঘোরে এবং কাটিং টুলটি একটি প্রোগ্রাম করা কৌণিক পথ অনুসরণ করে। মেশিনটি একই সাথে এক্স-অক্ষ এবং জেড-অক্ষের চলাচল নিয়ন্ত্রণ করে, যার ফলে টুলটি একটি সরল শঙ্কু রেখা বরাবর অথবা আরও জটিল টেপারড প্রোফাইল বরাবর উপাদান অপসারণ করতে পারে।
ওয়ার্কপিস ঘূর্ণন এবং টুল পাথ নিয়ন্ত্রণ
টার্নিং নির্ভর করে ওয়ার্কপিসের ঘূর্ণন এবং কাটিং টুলের রৈখিক সরণের উপর। টেপার টার্নিংয়ের ক্ষেত্রে, টুলটি কেবল কেন্দ্ররেখার সমান্তরালে চলে না। এর পরিবর্তে, এটি একটি সমন্বিত X এবং Z পথ ধরে চলে, যার ফলে টেপারের দৈর্ঘ্য বরাবর ব্যাস ধীরে ধীরে পরিবর্তিত হয়।
সিএনসি টার্নিং-এ, এই মুভমেন্টটি ড্রয়িং বা ক্যাড মডেল থেকে প্রোগ্রাম করা হয়। মেশিনিস্ট শুরুর বিন্দু, শেষের বিন্দু, টেপার অ্যাঙ্গেল, ক্লিয়ারেন্স, রাফিং অ্যালাউন্স এবং ফিনিশিং পাথ নির্ধারণ করেন। এর ফলে মেশিনটি অনেক ম্যানুয়াল পদ্ধতির তুলনায় আরও ধারাবাহিকভাবে একই টেপার পুনরাবৃত্তি করতে পারে।
যখন টেপারটি শোল্ডার, গ্রুভ, থ্রেড, রেডিআই বা সিলিং ফেসের সাথে সংযুক্ত থাকে, তখন টুল পাথ কন্ট্রোল বিশেষভাবে গুরুত্বপূর্ণ। যদি টুলটি সঠিকভাবে প্রবেশ বা প্রস্থান না করে, তবে এটি উইটনেস মার্ক, আন্ডারকাট বা ব্লেন্ড এরর তৈরি করতে পারে। ভালো প্রোগ্রামিং টেপারকে পরিষ্কার রাখে এবং সংলগ্ন কার্যকরী বৈশিষ্ট্যগুলোকে সুরক্ষিত রাখে।
টেপার কোণ গণনা
টেপার দৈর্ঘ্য বরাবর বড় ও ছোট ব্যাসের পার্থক্য থেকে টেপার কোণ গণনা করা যায়। সিএনসি মেশিনিং-এ, এই গণনা টুল পাথ নির্ধারণ করতে সাহায্য করে এবং নিশ্চিত করে যে প্রোগ্রাম করা গতিবিধি চাক্ষুষ সমন্বয়ের উপর নির্ভর না করে ড্রয়িংয়ের প্রয়োজনীয়তার সাথে মেলে।
একটি অগভীর টেপার দেখতে সরল মনে হতে পারে, কিন্তু এটি সামান্য মাত্রাগত পরিবর্তনের প্রতি সংবেদনশীল হতে পারে। টেপারের দৈর্ঘ্য বেশি হলে, একটি ছোট অফসেট ত্রুটি পরিমাপযোগ্য কৌণিক বিচ্যুতি ঘটাতে পারে। টেপারটি ছোট এবং খাড়া হলে, টুল নোজ রেডিয়াস ক্ষতিপূরণ এবং অ্যাপ্রোচ কৌশল আরও গুরুত্বপূর্ণ হয়ে ওঠে।
যখন ড্রয়িং-এ টেপার রেশিও, অন্তর্ভুক্ত কোণ বা অর্ধ-কোণ অন্তর্ভুক্ত থাকে, তখন প্রস্তুতকারককে অবশ্যই তা সঠিকভাবে ব্যাখ্যা করতে হবে। অন্তর্ভুক্ত কোণকে পার্শ্ব কোণের সাথে গুলিয়ে ফেললে ভুলের পরিমাণ দ্বিগুণ হতে পারে। নির্ভুল টেপার টার্নিং-এর ক্ষেত্রে, মেশিনিং করার আগে কোণের সংজ্ঞা পর্যালোচনা করা উচিত, যাতে পরিদর্শন এবং উৎপাদন একই রেফারেন্স ব্যবহার করতে পারে।
রাফিং এবং ফিনিশিং কৌশল
বেশিরভাগ টেপার টার্নিং অপারেশনে রাফিং এবং ফিনিশিং পর্যায় ব্যবহার করা হয়। রাফিং-এর মাধ্যমে দ্রুত বেশিরভাগ উপাদান অপসারণ করা হয় এবং একটি নিয়ন্ত্রিত অ্যালাউন্স রেখে দেওয়া হয়। এরপর ফিনিশিং পর্যায়ে হালকা কাটিং ফোর্স ব্যবহার করে চূড়ান্ত টেপার কোণ, ব্যাস, সারফেস ফিনিশ এবং আকৃতির নির্ভুলতা তৈরি করা হয়।
রাফিং করার সময় টুলের অতিরিক্ত চাপ এড়িয়ে চলতে হবে, বিশেষ করে লম্বা শ্যাফট বা পাতলা দেয়ালের যন্ত্রাংশের ক্ষেত্রে। ভারী কাটের ফলে বিচ্যুতি, তাপ এবং কম্পন সৃষ্টি হতে পারে যা চূড়ান্ত টেপারকে প্রভাবিত করে। একটি স্থিতিশীল রাফিং পাথ ফিনিশিংয়ের জন্য যথেষ্ট উপাদান রেখে দেয়, কিন্তু চূড়ান্ত পাসের আগে যন্ত্রাংশটিকে বিকৃত করে না।
ফিনিশিং-এর জন্য উপযুক্ত কাটিং স্পিড, ফিড রেট, টুল নোজ রেডিয়াস এবং টুল কম্পেনসেশন ব্যবহার করা উচিত। চূড়ান্ত পাসে কোনো চ্যাটার বা টেপার মিসম্যাচ ছাড়া একটি মসৃণ পৃষ্ঠ তৈরি করতে হবে। উচ্চ-নির্ভুল যন্ত্রাংশের ক্ষেত্রে, মেশিনিস্ট একটি ট্রায়াল পাসের পর টেপার পরিমাপ করতে পারেন এবং চূড়ান্ত কাটের আগে অফসেটগুলো সামঞ্জস্য করতে পারেন।
সাধারণ টেপার টার্নিং পদ্ধতি
যন্ত্রাংশের আকার, টেপার কোণ, উৎপাদনের পরিমাণ, সরঞ্জাম এবং নির্ভুলতার প্রয়োজনীয়তার উপর নির্ভর করে বিভিন্ন পদ্ধতিতে টেপার টার্নিং করা যেতে পারে। ম্যানুয়াল লেদ এবং সিএনসি লেদ ভিন্ন ভিন্ন পদ্ধতি ব্যবহার করে, কিন্তু লক্ষ্য একই: স্থিতিশীল জ্যামিতি এবং পৃষ্ঠতল ফিনিশ সহ একটি নিয়ন্ত্রিত শঙ্কু আকৃতির পৃষ্ঠ তৈরি করা।
| পদ্ধতি | কিভাবে এটা কাজ করে | সর্বোত্তম জন্য ব্যবহৃত | প্রধান সীমাবদ্ধতা |
| সিএনসি টেপার টার্নিং | প্রোগ্রাম করা XZ টুলের নড়াচড়া টেপার তৈরি করে। | সূক্ষ্ম যন্ত্রাংশ, পুনরাবৃত্তিমূলক উৎপাদন, জটিল টার্নড উপাদান | সঠিক প্রোগ্রামিং এবং সেটআপ প্রয়োজন। |
| যৌগিক বিশ্রাম পদ্ধতি | কম্পাউন্ড স্লাইড ব্যবহার করে টুলটিকে একটি কোণে প্রবেশ করানো হয়। | ম্যানুয়াল লেদ মেশিনে ছোট টেপার | সীমিত দৈর্ঘ্য এবং অপারেটর-নির্ভর নির্ভুলতা |
| টেইলস্টক সেট-ওভার | ওয়ার্কপিস অক্ষ কেন্দ্রগুলির মধ্যে অফসেট করা হয় | দীর্ঘ বাহ্যিক টেপার | অভ্যন্তরীণ টেপারের জন্য উপযুক্ত নয় |
| টেপার সংযুক্তি | সংযুক্তিটি টুলটিকে একটি নির্দিষ্ট কোণে চালিত করে। | দীর্ঘতর ম্যানুয়াল লেদ টেপার | এর জন্য প্রস্তুতির সময় এবং সঠিক বিন্যাস প্রয়োজন। |
| ফর্ম টুল পদ্ধতি | টেপার আকৃতির একটি টুল সরাসরি প্রোফাইলটি কাটে। | খুব ছোট টেপার বা চ্যামফার-সদৃশ বৈশিষ্ট্য | উচ্চ কর্তন বল এবং সীমিত টেপার দৈর্ঘ্য |
সিএনসি টেপার টার্নিং
অনেক সূক্ষ্মভাবে তৈরি যন্ত্রাংশের জন্য সিএনসি টেপার টার্নিং একটি পছন্দের পদ্ধতি, কারণ এর মাধ্যমে টেপারকে উচ্চ সামঞ্জস্যতার সাথে প্রোগ্রাম করা, পুনরাবৃত্তি করা, সমন্বয় করা এবং পরিদর্শন করা যায়। মেশিনটি সরাসরি টুলের গতিপথ নিয়ন্ত্রণ করে, ফলে এটি একটি সেটআপেই বাহ্যিক টেপার, অভ্যন্তরীণ টেপার, ধাপে ধাপে রূপান্তর, খাঁজ এবং মিশ্রিত প্রোফাইল তৈরি করতে পারে।
সিএনসি টেপার টার্নিংয়ের সুবিধা শুধু এর গতিতেই সীমাবদ্ধ নয়। যখন একাধিক যন্ত্রাংশের জন্য একই কোণ এবং ব্যাসের সম্পর্ক প্রয়োজন হয়, তখন এটি পুনরাবৃত্তিযোগ্যতাও উন্নত করে। একবার প্রোগ্রাম এবং সেটআপ যাচাই করা হয়ে গেলে, মেশিনটি টেপারটি পুনরায় তৈরি করতে পারে এবং অপারেটর টুলের ক্ষয়, অফসেট এবং পরিদর্শনের ফলাফল পরিচালনা করেন।
সিএনসি টেপার টার্নিং বিশেষভাবে উপযোগী যখন টেপারটিকে অন্যান্য মেশিনিং করা অংশের সাথে সারিবদ্ধ করতে হয়। যদি কোনো অংশে থ্রেড, শোল্ডার, বোর, গ্রুভ বা মিল করা সমতল অংশ থাকে, তবে একই সেটআপে টেপারটি মেশিনিং করলে সমকেন্দ্রিকতার ত্রুটি কমানো যায় এবং সমস্ত কার্যকরী পৃষ্ঠের মধ্যে সম্পর্ক উন্নত হয়।
যৌগিক বিশ্রাম পদ্ধতি
কম্পাউন্ড রেস্ট পদ্ধতি হলো একটি প্রচলিত ম্যানুয়াল লেদ পদ্ধতি, যেখানে কম্পাউন্ড স্লাইডটিকে প্রয়োজনীয় টেপার অ্যাঙ্গেলে সেট করা হয়। এরপর ঘূর্ণায়মান ওয়ার্কপিসের উপর একটি ছোট টেপার মেশিনিং করার জন্য কাটিং টুলটিকে সেই কোণযুক্ত স্লাইড বরাবর চালনা করা হয়। এটি প্রোটোটাইপ বা অল্প পরিমাণে কাজের জন্য সহজ এবং উপযোগী।
এই পদ্ধতিটি ছোট টেপারের জন্য সবচেয়ে ভালো কাজ করে, কারণ এক্ষেত্রে কম্পাউন্ড স্লাইডের চলাচল সীমিত থাকে। এর নির্ভুলতা নির্ভর করে কোণটি কতটা ভালোভাবে সেট করা হয়েছে, অপারেটর কতটা মসৃণভাবে টুলটি ফিড করছেন এবং কাটার সময় ওয়ার্কপিসটি কতটা স্থিতিশীল থাকছে তার উপর। এটি ভালো ফলাফল দিতে পারে, কিন্তু এর পুনরাবৃত্তিযোগ্যতা সিএনসি টার্নিংয়ের চেয়ে বেশি অপারেটর-নির্ভর।
শিল্প উৎপাদনের ক্ষেত্রে, যখন অনেকগুলো অভিন্ন টেপারের প্রয়োজন হয়, তখন কম্পাউন্ড রেস্ট পদ্ধতিটি ততটা কার্যকর নয়। এটি মেরামত কাজ, একক যন্ত্রাংশ বা সাধারণ হস্তচালিত কার্যক্রমের জন্য মূল্যবান হতে পারে, কিন্তু সূক্ষ্ম সহনশীলতাযুক্ত জটিল যন্ত্রাংশের ক্ষেত্রে সাধারণত সিএনসি প্রোগ্রামিং এবং নিয়ন্ত্রিত টুল কম্পেনসেশন বেশি উপযোগী।
টেইলস্টক সেট-ওভার পদ্ধতি
লেদ মেশিনে দুটি সেন্টারের মাঝে দীর্ঘ বাহ্যিক টেপার মেশিনিং করার সময় টেইলস্টক সেট-ওভার পদ্ধতি ব্যবহার করা হয়। টেইলস্টকটিকে স্পিন্ডল সেন্টারলাইন থেকে সামান্য অফসেট করা হয়, যার ফলে ওয়ার্কপিসের অক্ষ একটি কোণে অবস্থান করে। এরপর একটি সোজা টুল ফিড যন্ত্রাংশটির দৈর্ঘ্য বরাবর একটি টেপারযুক্ত পৃষ্ঠ তৈরি করে।
এই পদ্ধতিটি লম্বা শ্যাফটের জন্য ব্যবহারিক হতে পারে, কারণ এটি কম্পাউন্ড স্লাইডের সীমিত সরণের উপর নির্ভর করে না। এটি প্রায়শই প্রচলিত লেদ মেশিনের কাজের সাথে যুক্ত, যেখানে দীর্ঘ দূরত্ব জুড়ে একটি ক্রমান্বয়িক বাহ্যিক টেপারের প্রয়োজন হয়। তবে, সেটআপ এবং অ্যালাইনমেন্ট অত্যন্ত গুরুত্বপূর্ণ।
এর প্রধান সীমাবদ্ধতা হলো, টেইলস্টক সেট-ওভার অভ্যন্তরীণ টেপারের জন্য উপযুক্ত নয় এবং এটি সেন্টার অ্যালাইনমেন্টকে প্রভাবিত করতে পারে। এটি সিএনসি টেপার টার্নিংয়ের চেয়েও কম নমনীয়। যেসব যন্ত্রাংশে নিখুঁত সমাক্ষীয়তা, একাধিক বৈশিষ্ট্য বা পুনরাবৃত্তিমূলক উৎপাদনের প্রয়োজন হয়, সেগুলোর ক্ষেত্রে সিএনসি টার্নিং সাধারণত উন্নততর নিয়ন্ত্রণ এবং সহজতর সংশোধনের সুযোগ দেয়।
টেপার সংযুক্তি এবং ফর্ম টুল পদ্ধতি
লেদ ক্যারেজ চলার সময় একটি টেপার অ্যাটাচমেন্ট কাটিং টুলকে একটি নির্দিষ্ট কোণ বরাবর চালিত করে। এর ফলে টেইলস্টককে স্থানচ্যুত না করেই দীর্ঘতর টেপার মেশিনিং করা যায়। ম্যানুয়াল লেদের ক্ষেত্রে এটি উপযোগী হতে পারে, যখন টেপারের দৈর্ঘ্য কম্পাউন্ড রেস্ট পদ্ধতির জন্য খুব বেশি দীর্ঘ হয়।
ফর্ম টুল পদ্ধতিতে টেপার আকৃতিতে গ্রাউন্ড করা একটি কাটিং টুল ব্যবহার করা হয়। টেপারের দৈর্ঘ্য বরাবর ফিড করার পরিবর্তে, টুলের আকৃতিটি সরাসরি টেপার তৈরি করে। এই পদ্ধতিটি সাধারণত ছোট টেপারের জন্য সীমাবদ্ধ, কারণ টুলের প্রশস্ত সংস্পর্শ ক্ষেত্র কাটিং ফোর্স, তাপ এবং চ্যাটারের ঝুঁকি বাড়িয়ে দেয়।
উভয় পদ্ধতিরই ব্যবহারিক উপযোগিতা রয়েছে, কিন্তু এগুলোর জন্য সতর্ক সেটআপ প্রয়োজন। টেপার অ্যাটাচমেন্ট অ্যালাইনমেন্ট এবং অ্যাঙ্গেল সেটিংয়ের উপর নির্ভর করে, অন্যদিকে ফর্ম টুল টুলের জ্যামিতি এবং দৃঢ়তার উপর নির্ভর করে। নির্ভুল সিএনসি পার্টসের জন্য, এই পদ্ধতিগুলো প্রোগ্রামড টেপার টার্নিংয়ের তুলনায় কম প্রচলিত, কিন্তু নির্দিষ্ট কিছু উৎপাদন পরিস্থিতিতে এগুলো এখনও কার্যকর।
টেপার টার্নিং উপকরণ এবং মেশিনিং আচরণ
উপাদান নির্বাচন টেপার টার্নিং-এর স্থিতিশীলতা, পৃষ্ঠতলের মসৃণতা, টুলের ক্ষয় এবং টলারেন্স নিয়ন্ত্রণের উপর একটি শক্তিশালী প্রভাব ফেলে। একই টেপার ডিজাইন অ্যালুমিনিয়ামে মেশিনিং করা সহজ হতে পারে, কিন্তু স্টেইনলেস স্টিল, টাইটানিয়াম বা ইঞ্জিনিয়ারিং প্লাস্টিকের ক্ষেত্রে তা আরও কঠিন হতে পারে, কারণ প্রতিটি উপাদান তাপ, কাটিং ফোর্স এবং টুলের জ্যামিতির প্রতি ভিন্নভাবে প্রতিক্রিয়া দেখায়।
অ্যালুমিনিয়াম টেপার টার্নিং
অ্যালুমিনিয়াম টেপার টার্নিং প্রায়শই কার্যকর, কারণ অ্যালুমিনিয়াম সহজে কাটা যায়, দ্রুত উপাদান অপসারণ করা যায় এবং সঠিক টুল জ্যামিতির সাহায্যে ভালো পৃষ্ঠতল ফিনিশ তৈরি করা সম্ভব। এটি সাধারণত হালকা শ্যাফট, স্লিভ, হাউজিং, অ্যাডাপ্টার, নজল এবং প্রোটোটাইপ উপাদান তৈরিতে ব্যবহৃত হয়, যেগুলোর জন্য সুনির্দিষ্ট কোণযুক্ত পৃষ্ঠতলের প্রয়োজন হয়।
মেশিনিংয়ের প্রধান বিবেচ্য বিষয়গুলো হলো বিল্ট-আপ এজ, বারের গঠন এবং পৃষ্ঠের দাগ। টুলটি ধারালো না হলে বা কাটিং প্যারামিটারগুলো সঠিকভাবে নির্বাচন করা না হলে নরম অ্যালুমিনিয়াম অ্যালয় কাটিং এজে আটকে যেতে পারে। এটি টেপার পৃষ্ঠের গুণমানকে প্রভাবিত করতে পারে এবং ফিনিশিংয়ের সময় অসঙ্গত মাত্রা তৈরি করতে পারে।
সূক্ষ্ম অ্যালুমিনিয়াম টেপারের জন্য ধারালো ইনসার্ট, সঠিক কুল্যান্ট, স্থিতিশীল ক্ল্যাম্পিং এবং নিয়ন্ত্রিত ফিনিশিং পাস গুরুত্বপূর্ণ। যদি টেপারটি সিলিং বা অ্যালাইনমেন্টের জন্য ব্যবহৃত হয়, তবে সারফেস ফিনিশ এবং এজ ব্রেক সাবধানে পর্যালোচনা করা উচিত, যাতে অংশটি কোনো ঘর্ষণ বা অ্যাসেম্বলিতে বাধা ছাড়াই মসৃণভাবে ফিট হয়।
স্টেইনলেস স্টিল টেপার টার্নিং
স্টেইনলেস স্টিলের টেপার টার্নিং আরও বেশি শ্রমসাধ্য, কারণ এই উপাদানটি ওয়ার্ক-হার্ডেন হতে পারে, তাপ উৎপন্ন করতে পারে এবং টুলের ক্ষয় বাড়াতে পারে। এটি ক্ষয়-প্রতিরোধী শ্যাফট, ফিটিংস, ভালভের অংশ, চিকিৎসা সরঞ্জামের উপাদান, শিল্প সরঞ্জামের যন্ত্রাংশ এবং এমন সব অ্যাসেম্বলির জন্য ব্যবহৃত হয় যেগুলোর দৃঢ়তা ও মসৃণ পৃষ্ঠতল প্রয়োজন।
মূল ঝুঁকিটি হলো অস্থিতিশীল কাটিং। যদি ফিড রেট, টুলের চাপ বা টুলের ধার নিয়ন্ত্রণ করা না হয়, তাহলে স্টেইনলেস স্টিলের পৃষ্ঠভাগ শক্ত হয়ে যেতে পারে এবং পরবর্তী পাসে তা কাটা আরও কঠিন হয়ে পড়ে। এর ফলে ফিনিশিং খারাপ হতে পারে, মাপের বিচ্যুতি ঘটতে পারে, কাটিংয়ে ঝাঁকুনি হতে পারে বা টুলের আয়ু কমে যেতে পারে।
স্টেইনলেস স্টিলের সফল টেপার টার্নিংয়ের জন্য দৃঢ় সেটআপ, উপযুক্ত ইনসার্ট গ্রেড, সঠিক কুল্যান্ট এবং ধারাবাহিক কাটিং এনগেজমেন্ট প্রয়োজন। সূক্ষ্ম টেপার টলারেন্সের জন্য, ফিনিশিং পাসে ঘর্ষণ এড়িয়ে চলতে হবে এবং পৃষ্ঠতলকে অতিরিক্ত গরম না করে একটি পরিষ্কার কাট তৈরির জন্য যথেষ্ট পরিমাণ উপাদান অপসারণ করতে হবে।
টাইটানিয়াম টেপার টার্নিং
শক্তি-ওজন অনুপাত, ক্ষয় প্রতিরোধ ক্ষমতা এবং উচ্চ-কার্যক্ষমতার প্রয়োগের ক্ষেত্রে টাইটানিয়াম ব্যবহার করা হয়। টাইটানিয়ামের টেপার টার্নিং-এর জন্য সতর্ক নিয়ন্ত্রণ প্রয়োজন, কারণ এই উপাদানটির তাপ পরিবাহিতা কম, যার অর্থ হলো তাপ কাটিং জোনের কাছাকাছি থাকতে চায় এবং টুলের ক্ষয়কে ত্বরান্বিত করে।
মেশিনিং কৌশলের মাধ্যমে তাপের কেন্দ্রীভবন কমানো এবং টুলের ঘর্ষণ এড়ানো উচিত। ধারালো টুল, দৃঢ় সেটআপ, নিয়ন্ত্রিত কাটিং স্পিড এবং কার্যকর কুল্যান্ট গুরুত্বপূর্ণ। ফিনিশিংয়ের সময় টুল ক্ষয় হয়ে গেলে, অপারেটরের সমস্যাটি নজরে আসার আগেই টেপার অ্যাঙ্গেল এবং পৃষ্ঠের গুণমান পরিবর্তিত হয়ে যেতে পারে।
টাইটানিয়ামের ক্রমশ সরু হয়ে আসা অংশগুলোর জন্য প্রায়শই রক্ষণশীল কাটিং প্যারামিটার এবং ঘন ঘন পরিদর্শন প্রয়োজন হয়। কাটিং ফোর্সের প্রভাবে পাতলা অংশ বা লম্বা শ্যাফটও বেঁকে যেতে পারে। মেশিনিং পরিকল্পনায় শুধুমাত্র উপাদান অপসারণের হার সর্বোচ্চ করার পরিবর্তে নির্ভুলতা, টুলের আয়ু এবং পৃষ্ঠের অখণ্ডতার মধ্যে ভারসাম্য রক্ষা করা উচিত।
ইঞ্জিনিয়ারিং প্লাস্টিক টেপার টার্নিং
PEEK, PTFE, PVDF, এবং Delrin-এর মতো ইঞ্জিনিয়ারিং প্লাস্টিকগুলোকেও সূক্ষ্ম যন্ত্রাংশ, বুশিং, সিট, ফ্লুইড পার্টস এবং কাস্টম মেকানিক্যাল ফিচার তৈরির জন্য টেপার টার্নিং করা যায়। এই উপাদানগুলো ধাতু থেকে অনেকটাই আলাদা, কারণ তাপ এবং ক্ল্যাম্পিং চাপের অধীনে এগুলো বেঁকে যেতে, প্রসারিত হতে বা বিকৃত হতে পারে।
মেশিনিংয়ের সময় PTFE এবং কিছু নরম প্লাস্টিক সরে যেতে পারে, যার ফলে টেপারের সঠিকতা বজায় রাখা কঠিন হয়ে পড়ে। PEEK এবং ডেলরিন সাধারণত বেশি স্থিতিশীল, কিন্তু এগুলোর জন্যও ধারালো যন্ত্র এবং নিয়ন্ত্রিত কাটিং ফোর্সের প্রয়োজন হয়। অতিরিক্ত তাপের কারণে এর মাত্রা পরিবর্তিত হতে পারে, পৃষ্ঠতল লেপ্টে যেতে পারে, অথবা বারের মতো ধার তৈরি হতে পারে।
প্লাস্টিক টেপার টার্নিংয়ের ক্ষেত্রে, সেটআপে অতিরিক্ত চাপ দেওয়া পরিহার করতে হবে এবং চূড়ান্ত পরিদর্শনের আগে উপাদানটিকে স্থিতিশীল রাখার ব্যবস্থা থাকতে হবে। ফিনিশিং কাটের জন্য হালকা চাপ এবং টুলের ধারালো প্রান্তের প্রয়োজন হতে পারে। যখন টেপারটিকে অন্য কোনো অংশের সাথে জোড়া লাগাতে হয়, তখন পরিমাপ করা মাপের পাশাপাশি কার্যকরী সামঞ্জস্যও বিবেচনা করা উচিত।
টেপার টার্নিং টলারেন্স এবং গুণমান নিয়ন্ত্রণ
টেপার টার্নিং টলারেন্স শুধুমাত্র বড় এবং ছোট ব্যাসের উপরই নির্ভর করে না। একটি নির্ভুল টেপার কোণের সঠিকতা, টেপার করা পৃষ্ঠের সরলতা, গোলাকারত্ব, সমকেন্দ্রিকতা, পৃষ্ঠের মসৃণতা এবং যন্ত্রাংশের উপর থাকা অন্যান্য ডেটামের সাথে টেপারের সম্পর্কের উপরও নির্ভর করে।
কোণের নির্ভুলতা এবং ব্যাস নিয়ন্ত্রণ
কোণ ভুল হলে একটি টেপার একটি নির্দিষ্ট ব্যাসের সাথে মিলে গেলেও ব্যর্থ হতে পারে। এই কারণেই উভয় প্রান্তের ব্যাস এবং টেপারের দৈর্ঘ্য একসাথে নিয়ন্ত্রণ করা উচিত। ড্রয়িং-এ উল্লেখ করা উচিত যে সবচেয়ে গুরুত্বপূর্ণ শর্তটি হলো কোণ, টেপার অনুপাত, ফিট, কন্টাক্ট প্যাটার্ন, নাকি সঠিক প্রান্তের ব্যাস।
সিএনসি মেশিনিং-এ ব্যাস নিয়ন্ত্রণ নির্ভর করে টুল অফসেট, টুলের ক্ষয়, তাপীয় স্থিতিশীলতা এবং পরিমাপের ফলাফলের উপর। উৎপাদনের সময়, মেশিনিস্ট প্রথম অংশটি পরিদর্শন করার পর অফসেট সামঞ্জস্য করতে পারেন। দীর্ঘ সময় ধরে উৎপাদন চালানোর ক্ষেত্রে, টুলের ক্ষয়পূরণ টেপারকে নির্দিষ্ট সীমার মধ্যে রাখতে সাহায্য করে।
টেপারটি দীর্ঘ হলে বা সঙ্গমকারী অংশের পূর্ণ সংস্পর্শের প্রয়োজন হলে কোণের নির্ভুলতা আরও সংবেদনশীল হয়ে ওঠে। এক্স-অক্ষের অবস্থানে সামান্য পরিবর্তন টেপারের আকৃতি বদলে দিতে পারে। গুরুত্বপূর্ণ যন্ত্রাংশের ক্ষেত্রে, পরিদর্শনের মধ্যে গেজ ফিটিং, সাইন পরিমাপ, সিএমএম পরীক্ষা বা অপটিক্যাল তুলনা অন্তর্ভুক্ত থাকতে পারে।
সারফেস ফিনিশ এবং যোগাযোগের মান
পৃষ্ঠতলের মসৃণতা একটি টেপার কীভাবে বসে, সিল করে, পিছলে যায় বা আঁকড়ে ধরে, তা প্রভাবিত করে। একটি অমসৃণ টেপার উচ্চ সংস্পর্শ বিন্দু, ঘর্ষণ, ছিদ্র বা ক্ষয় সৃষ্টি করতে পারে। পৃষ্ঠতল সিল করার জন্য একটি অত্যন্ত মসৃণ টেপারের প্রয়োজন হতে পারে, অন্যদিকে একটি কার্যকরী যান্ত্রিক টেপারের জন্য এমন একটি নিয়ন্ত্রিত মসৃণতা প্রয়োজন যা স্থিতিশীল সংস্পর্শকে সমর্থন করে।
টুলের অগ্রভাগের ব্যাসার্ধ, ফিড রেট, কাটিং স্পিড এবং উপাদানের আচরণ—এই সবগুলোই টেপার ফিনিশকে প্রভাবিত করে। চ্যাটার মার্ক বিশেষভাবে ক্ষতিকর, কারণ এগুলো পরিধি বরাবর অসম সংস্পর্শ তৈরি করে। টেপারের প্রান্তের বুরগুলোও টেপার কোণ সঠিক থাকা সত্ত্বেও টুলের যথাযথ সিটিং-এ বাধা দিতে পারে।
প্রয়োজনীয় ফিনিশটি ব্যবহারের ধরনের সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত। একটি কভার অংশের বাহ্যিক ঢালুর জন্য ভালভ সিট বা টুল-হোল্ডারের ঢালুর মতো একই ধরনের পৃষ্ঠতল নিয়ন্ত্রণের প্রয়োজন হয় না। কার্যকরী পৃষ্ঠতলগুলো চিহ্নিত করা থাকলে প্রস্তুতকারক কার্যক্ষমতাকে প্রভাবিত করে এমন জায়গাগুলিতে ফিনিশিং এবং পরিদর্শনে মনোযোগ দিতে পারে।
সমকেন্দ্রিকতা এবং ডেটাম নিয়ন্ত্রণ
টেপারযুক্ত অংশগুলোকে প্রায়শই অন্য কোনো ব্যাস, বোর, থ্রেড বা শোল্ডারের সাথে সমকেন্দ্রিক হতে হয়। যদি টেপারটি নিজে থেকে সঠিক হয় কিন্তু পার্ট ডেটামের সাথে সারিবদ্ধ না থাকে, তাহলেও অ্যাসেম্বলিতে সমস্যা দেখা দিতে পারে। শ্যাফট, অ্যাডাপ্টার, স্পিন্ডল-সম্পর্কিত যন্ত্রাংশ এবং প্রিসিশন লোকেটিং কম্পোনেন্টগুলোর ক্ষেত্রে এটি একটি সাধারণ ঘটনা।
সমকেন্দ্রিকতা নিয়ন্ত্রণের সর্বোত্তম উপায় হলো, যখনই সম্ভব, একই সেটআপে সম্পর্কিত টার্নড ফিচারগুলো মেশিনিং করা। পুনরায় ক্ল্যাম্পিং করলে রানআউট হতে পারে, বিশেষ করে সরু অংশ বা সীমিত গ্রিপিং সারফেসযুক্ত অংশে। সঠিক টেপার সম্পর্কের জন্য স্থিতিশীল ওয়ার্কহোল্ডিং এবং ডেটাম প্ল্যানিং অপরিহার্য।
পরিদর্শনে টেপার জ্যামিতি এবং ডেটাম অ্যালাইনমেন্ট উভয়ই নিশ্চিত করতে হবে। যন্ত্রাংশের উপর নির্ভর করে রানআউট চেক, সিএমএম পরিমাপ, বোর গেজ, টেপার গেজ এবং ফাংশনাল মেটিং টেস্ট ব্যবহার করা যেতে পারে। উচ্চ-নির্ভুল টেপার টার্নিংয়ের ক্ষেত্রে, গুণমান নিয়ন্ত্রণে যন্ত্রাংশটি বাস্তবে কীভাবে অ্যাসেম্বল করা হবে তার প্রতিফলন থাকা উচিত।
টেপারড সিএনসি পার্টসের ডিজাইন বিবেচ্য বিষয়
ভালো টেপার ডিজাইন মেশিনিংকে সহজ, পরিদর্শনকে স্পষ্ট এবং অ্যাসেম্বলিকে আরও নির্ভরযোগ্য করে তোলে। ইঞ্জিনিয়ারদের শুরুতেই টেপারের কার্যকারিতা নির্ধারণ করা উচিত, কারণ একটি সেলফ-লোকেটর টেপার, সিলিং টেপার, কসমেটিক টেপার এবং টুল-ইন্টারফেস টেপারের জন্য ভিন্ন ভিন্ন টলারেন্স, সারফেস ফিনিশ এবং ডেটাম রিকোয়ারমেন্টের প্রয়োজন হতে পারে।
টেপার ফাংশনটি স্পষ্টভাবে সংজ্ঞায়িত করুন
টেপারটি এর উদ্দেশ্যকে কেন্দ্র করে ডিজাইন করা উচিত। যদি এটি অ্যালাইনমেন্টের জন্য ব্যবহৃত হয়, তবে কোণ এবং সমকেন্দ্রিকতা সবচেয়ে গুরুত্বপূর্ণ হতে পারে। যদি এটি সিলিংয়ের জন্য ব্যবহৃত হয়, তবে পৃষ্ঠের মসৃণতা এবং সংযোগের গুণমান আরও গুরুত্বপূর্ণ হয়ে ওঠে। যদি এটি অ্যাসেম্বলি ক্লিয়ারেন্সের জন্য ব্যবহৃত হয়, তবে টলারেন্স ততটা কঠোর না হলেও চলে।
যে ড্রয়িং-এ কার্যকারিতা সংক্রান্ত কোনো নোট ছাড়া শুধু একটি টেপারড আকৃতি দেখানো হয়, তা বিভ্রান্তি সৃষ্টি করতে পারে। প্রস্তুতকারক হয়তো জানেন না যে এই টেপারটি গুরুত্বপূর্ণ, নাকি এটি কেবল একটি ক্লিয়ারেন্স বৈশিষ্ট্য। ডেটাম রেফারেন্স, টলারেন্স কলআউট, সারফেস ফিনিশের প্রয়োজনীয়তা এবং মেটিং তথ্য যোগ করলে অপ্রয়োজনীয় ঝুঁকি এড়ানো যায়।
যখন একটি টেপারকে অন্য কোনো উপাদানের সাথে মেলাতে হয়, তখন ডিজাইন পর্যালোচনার সময় সঙ্গী অংশটিকে বিবেচনা করা উচিত। এমনকি নিখুঁতভাবে মেশিনিং করা একটি টেপারও ব্যর্থ হতে পারে, যদি সঙ্গী অংশের জ্যামিতি ভিন্নভাবে সংজ্ঞায়িত করা হয়। সাধারণ কোণের রেফারেন্স এবং সুস্পষ্ট পরিদর্শন পদ্ধতি উভয় অংশকে উদ্দেশ্য অনুযায়ী ফিট হতে সাহায্য করে।
অতিরিক্ত পাতলা বা নমনীয় ক্রমশ সরু হয়ে আসা অংশগুলি এড়িয়ে চলুন
লম্বা, পাতলা বা ফাঁপা টেপারযুক্ত অংশগুলো টার্নিংয়ের সময় বেঁকে যেতে পারে। কাটিং প্রেশার, চাকিং ফোর্স, টেইলস্টক সাপোর্ট এবং অভ্যন্তরীণ পীড়ন প্রকৃত জ্যামিতিক গঠন পরিবর্তন করে দিতে পারে। এর ফলে টেপার ত্রুটি, চ্যাটার, ওভালিটি বা বিভিন্ন অংশের মধ্যে পুনরাবৃত্তির অভাব দেখা দিতে পারে।
ডিজাইনারদের দেয়ালের পুরুত্ব, অবলম্বনহীন দৈর্ঘ্য, উপাদানের দৃঢ়তা এবং ক্ল্যাম্পিংয়ের স্থান বিবেচনা করা উচিত। যদি অংশটি খুব বেশি নমনীয় হয়, তবে এটির জন্য সেন্টার, স্টেডি রেস্ট, সফট জ, কাস্টম ফিক্সচার বা একটি পরিবর্তিত মেশিনিং সিকোয়েন্সের সাপোর্টের প্রয়োজন হতে পারে। উৎপাদনের আগেই এই সিদ্ধান্তগুলো নেওয়া উচিত।
পাতলা দেয়ালযুক্ত টেপারড স্লিভ বা প্লাস্টিকের যন্ত্রাংশের ক্ষেত্রে, মেশিনিংয়ের পর এর শিথিলতাও পরিদর্শনের সময় বিবেচনা করা উচিত। ক্ল্যাম্প খোলার পর কিছু যন্ত্রাংশ সামান্য পরিবর্তিত হতে পারে। একটি স্থিতিশীল নকশা উৎপাদনের জটিলতা কমায় এবং যন্ত্রাংশটি মেশিন থেকে বের হওয়ার পরেও এর চূড়ান্ত টেপার সহনশীলতার মধ্যে থাকতে সাহায্য করে।
কন্ট্রোল ট্রানজিশন, শোল্ডার এবং এজ ব্রেক
টেপার খুব কমই একা থাকে। এগুলো প্রায়শই সরল ব্যাস, শোল্ডার, গ্রুভ, রেডিয়াস, থ্রেড, হোল বা সিলিং ফেসের সাথে সংযুক্ত থাকে। এই সংযোগস্থলে মেশিনিং করা কঠিন হতে পারে, কারণ টুলটিকে কোনো দাগ, আন্ডারকাট বা বার না রেখে প্রবেশ ও প্রস্থান করতে হয়।
কার্যকারিতার জন্য একটি তীক্ষ্ণ পরিবর্তনের প্রয়োজন হতে পারে, কিন্তু এটি টুলের উপর চাপ এবং পরিদর্শনে অসুবিধা বাড়াতে পারে। নকশায় অনুমতি থাকলে একটি ছোট ব্যাসার্ধ বা রিলিফ গ্রুভ মেশিনেবিলিটি উন্নত করতে পারে। সঠিক নির্বাচন নির্ভর করে টেপারটি কীভাবে সংলগ্ন অংশের সংস্পর্শে আসে এবং পার্শ্ববর্তী অংশগুলোর জন্য ফাঁকা জায়গার প্রয়োজন আছে কিনা তার উপর।
প্রান্তের বাঁকও গুরুত্বপূর্ণ। টেপারের শেষে একটি অমসৃণ প্রান্ত থাকলে তা পুরোপুরি বসতে বাধা দিতে পারে, অন্যদিকে অতিরিক্ত ঢালু প্রান্ত সংস্পর্শের ক্ষেত্রফল কমিয়ে দিতে পারে। নকশায় গুরুত্বপূর্ণ প্রান্তগুলো স্পষ্টভাবে চিহ্নিত করা উচিত, বিশেষ করে যখন টেপারটি সিলিং, অ্যালাইনমেন্ট বা পুনরাবৃত্তিমূলক যান্ত্রিক অবস্থানের জন্য ব্যবহৃত হয়।
টেপার টার্নিং অ্যাপ্লিকেশন
টেপার টার্নিং অনেক শিল্পে ব্যবহৃত হয়, কারণ টেপারড জ্যামিতি সাধারণ অ্যাসেম্বলি, অ্যালাইনমেন্ট, সিলিং এবং লোড-ট্রান্সফার সমস্যার সমাধান করে। এই প্রক্রিয়াটি বিশেষভাবে মূল্যবান যখন একটি সাধারণ সোজা শ্যাফট বা স্টেপ-টার্নড প্রোফাইলের পরিবর্তে গোলাকার যন্ত্রাংশের নিয়ন্ত্রিত ব্যাস পরিবর্তনের প্রয়োজন হয়।
মোটরগাড়ি এবং শিল্প সরঞ্জাম
গাড়ির যন্ত্রাংশে শ্যাফট, পিন, ফিটিংস, অ্যাডাপ্টার, ফ্লুইড কানেক্টর এবং ঘূর্ণায়মান অ্যাসেম্বলির জন্য টেপারযুক্ত বৈশিষ্ট্য ব্যবহার করা হতে পারে। একটি নিয়ন্ত্রিত টেপার অ্যাসেম্বলির সময় যন্ত্রাংশগুলোকে সঠিকভাবে মেলাতে, শিথিলতা কমাতে, অথবা মিলিত উপাদানগুলোর মধ্যে একটি নির্ভরযোগ্য সংযোগ স্থাপন করতে সাহায্য করে।
শিল্প যন্ত্রপাতিতে প্রায়শই বুশিং, স্লিভ, ভালভের যন্ত্রাংশ, টুলিং হোল্ডার, রোলার এবং যান্ত্রিক সঞ্চালন উপাদানের জন্য টেপার টার্নিং ব্যবহার করা হয়। কর্মপরিবেশে এই যন্ত্রাংশগুলোর শক্তি, ক্ষয় প্রতিরোধ ক্ষমতা, মরিচা প্রতিরোধ ক্ষমতা এবং পুনরাবৃত্তিমূলক সঠিক মাপের প্রয়োজন হতে পারে।
এইসব প্রয়োগের জন্য, টেপারটি মেশিনিংয়ের জন্য ব্যবহারিক এবং ব্যবহারে টেকসই হতে হবে। উপাদান নির্বাচন, পৃষ্ঠতলের মসৃণতা এবং সহনশীলতা লোড, গতি, সংস্পর্শ চাপ এবং রক্ষণাবেক্ষণের প্রয়োজনীয়তার সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত। একটি ছোট জ্যামিতিক ত্রুটি যান্ত্রিক সিস্টেমে কম্পন বা অকাল ক্ষয় সৃষ্টি করতে পারে।
চিকিৎসা, মহাকাশ এবং অটোমেশন যন্ত্রাংশ
যেখানে মসৃণ সংযোজন, সুনির্দিষ্ট অবস্থান বা নিয়ন্ত্রিত তরল প্রবাহের প্রয়োজন হয়, সেখানে চিকিৎসা সরঞ্জাম এবং ডিভাইস-সম্পর্কিত উপাদানগুলিতে টেপারযুক্ত বৈশিষ্ট্য ব্যবহার করা হতে পারে। এই অংশগুলিতে, মাত্রিক সহনশীলতার মতোই পৃষ্ঠতলের মসৃণতা, বারের নিয়ন্ত্রণ এবং উপাদানের সামঞ্জস্যতাও গুরুত্বপূর্ণ হতে পারে।
মহাকাশযানের যন্ত্রাংশে হালকা কাঠামো, ফিটিংস, শ্যাফট এবং সূক্ষ্ম ইন্টারফেসের জন্য টাইটানিয়াম, স্টেইনলেস স্টিল বা অ্যালুমিনিয়ামের টেপারের প্রয়োজন হতে পারে। এই উপাদানগুলোর জন্য প্রায়শই কঠোর প্রক্রিয়া নিয়ন্ত্রণের প্রয়োজন হয়, কারণ টেপারের জ্যামিতি অ্যালাইনমেন্ট, সিলিং বা ক্লান্তি প্রতিরোধ ক্ষমতাকে প্রভাবিত করতে পারে।
অটোমেশন সিস্টেমে টেপারড পিন, লোকেটিং ফিচার, গ্রিপার, টুল ইন্টারফেস এবং কাস্টম টার্নড কম্পোনেন্ট ব্যবহার করা হয়। এই অ্যাপ্লিকেশনগুলিতে পুনরাবৃত্তিযোগ্যতা গুরুত্বপূর্ণ। যদি টেপারটি অসঙ্গত হয়, তবে স্বয়ংক্রিয় অ্যাসেম্বলি বা মোশন সিস্টেমে মিসঅ্যালাইনমেন্ট, জ্যামিং বা অস্থিতিশীল পজিশনিং দেখা দিতে পারে।
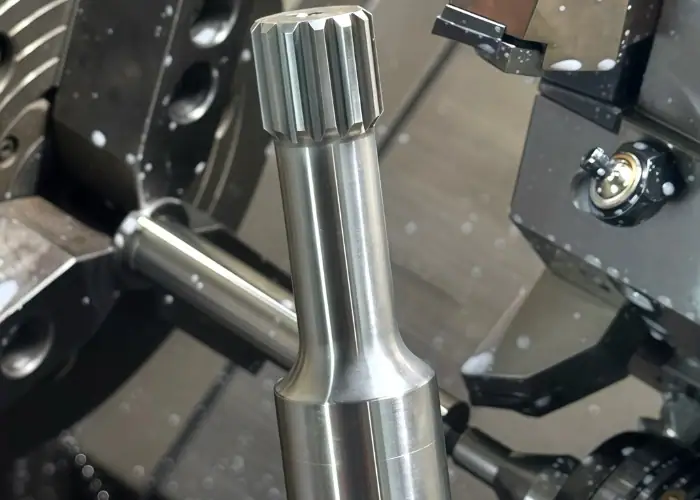
ইলেকট্রনিক্স, রোবোটিক্স এবং নির্ভুল সরঞ্জাম
ইলেকট্রনিক্স এবং রোবোটিক্সের যন্ত্রাংশের মধ্যে ছোট টেপারড পিন, প্রিসিশন স্লিভ, কানেক্টর কম্পোনেন্ট, সেন্সর হাউজিং এবং কম্প্যাক্ট মেকানিক্যাল ইন্টারফেস অন্তর্ভুক্ত থাকতে পারে। এই বৈশিষ্ট্যগুলির জন্য প্রায়শই পরিষ্কার প্রান্ত এবং স্থিতিশীল মাত্রা প্রয়োজন হয়, কারণ যন্ত্রাংশগুলি ছোট এবং অ্যাসেম্বলির জন্য জায়গা সীমিত।
প্রিসিশন টুলিং-এ ফিক্সচার, অ্যালাইনমেন্ট পিন, হোল্ডার, পাঞ্চ, ইনসার্ট এবং লোকেটিং কম্পোনেন্ট তৈরিতে টেপার টার্নিং ব্যবহার করা হয়। মেশিনিং, ইন্সপেকশন বা অ্যাসেম্বলি অপারেশনের সময় একটি টেপার টুলকে বারবার সঠিকভাবে বসাতে, বল স্থানান্তর করতে বা অবস্থান বজায় রাখতে সাহায্য করে।
ক্ষুদ্র ও সূক্ষ্ম যন্ত্রাংশের ক্ষেত্রে, মেশিনিংয়ের সম্ভাব্যতা নির্ভর করে টুলের প্রবেশাধিকার, যন্ত্রাংশের দৃঢ়তা এবং পরিদর্শন পদ্ধতির উপর। অতি ক্ষুদ্র টেপারের জন্য বিশেষ টুল এবং সতর্ক প্রক্রিয়া পরিকল্পনার প্রয়োজন হতে পারে। ফিচারটি যত ছোট হয়, বার, রানআউট এবং সারফেস ফিনিশ নিয়ন্ত্রণ করা তত বেশি গুরুত্বপূর্ণ হয়ে ওঠে।
টেপার টার্নিং বনাম স্টেপ টার্নিং
টেপার টার্নিং এবং স্টেপ টার্নিং উভয়ই প্রচলিত টার্নিং অপারেশন, কিন্তু এগুলি ভিন্ন ভিন্ন ডিজাইন সমস্যার সমাধান করে। একটি স্টেপড পার্টের ব্যাস শোল্ডারে হঠাৎ পরিবর্তিত হয়, অন্যদিকে একটি টেপারড পার্টের ব্যাস একটি নিয়ন্ত্রিত দৈর্ঘ্য বরাবর ধীরে ধীরে পরিবর্তিত হয়। ভুল ফিচার নির্বাচন করলে তা অ্যাসেম্বলি, স্ট্রেস এবং মেশিনিং খরচের উপর প্রভাব ফেলতে পারে।
| আইটেম | টেপার টার্নিং | ধাপ পরিবর্তন |
| জ্যামিতি | ধীরে ধীরে ব্যাসের পরিবর্তন | হঠাৎ ব্যাস পরিবর্তন |
| প্রধান ফাংশন | সারিবদ্ধকরণ, স্থাপন, সিলিং, নিয়ন্ত্রিত ফিট | শোল্ডারের অবস্থান, ব্যাসের পরিবর্তন, স্টপ ফেস |
| টুল পাথ | কৌণিক XZ চলাচল | সোজা মোড় এবং শোল্ডার কাটিং |
| পরিদর্শন ফোকাস | কোণ, সংযোগ, প্রান্তের ব্যাস, পৃষ্ঠতল ফিনিশ | ব্যাস, কাঁধের অবস্থান, লম্বতা |
| সাধারণ ঝুঁকি | কোণের ত্রুটি বা দুর্বল সংযোগ | বুর, শোল্ডার মিসম্যাচ, স্ট্রেস কনসেন্ট্রেশন |
কখন টেপার টার্নিং ব্যবহার করবেন?
যখন কোনো যন্ত্রাংশের ক্রমান্বয়িক সংযুক্তি, স্ব-কেন্দ্রিকরণ, কোণযুক্ত পৃষ্ঠের উপর সংস্পর্শ, বা নিয়ন্ত্রিত অ্যাসেম্বলি ফিটের প্রয়োজন হয়, তখন টেপার টার্নিং ব্যবহার করা উচিত। এটি তখন উপযোগী হয় যখন জ্যামিতিকে অন্য কোনো উপাদানকে সঠিক অবস্থানে পরিচালিত করতে হয় অথবা একটি শঙ্কু আকৃতির পৃষ্ঠ জুড়ে সংস্পর্শ বন্টন করতে হয়।
যখন কোনো যন্ত্রাংশে প্রবাহের পরিবর্তন, সিট, নজলের আকৃতি বা সংযোগকারী টেপারের প্রয়োজন হয়, তখনও এটি উপযুক্ত। এইসব ক্ষেত্রে, ধাপে ধাপে ব্যাসের পরিবর্তন টার্বুলেন্স, স্ট্রেস কনসেন্ট্রেশন বা দুর্বল সংযোগ তৈরি করতে পারে। টেপারটি একটি মসৃণ কার্যকরী পরিবর্তন প্রদান করে।
তবে, টেপার টার্নিং সবসময় প্রয়োজনীয় নয়। যদি নকশায় শুধু ব্যাস কমানো বা শোল্ডার স্টপের প্রয়োজন হয়, তবে স্টেপ টার্নিং আরও সহজ ও সাশ্রয়ী হতে পারে। প্রকৌশলীদের বাহ্যিক রূপের চেয়ে কার্যকারিতার ওপর ভিত্তি করে বৈশিষ্ট্যটি বেছে নেওয়া উচিত।
কখন পদক্ষেপ পরিবর্তন করা বেশি বাস্তবসম্মত?
যখন কোনো যন্ত্রাংশে স্পষ্ট শোল্ডার, বেয়ারিং স্টপ, স্ন্যাপ-রিং এরিয়া, থ্রেড রিলিফ বা সাধারণ ব্যাস পরিবর্তনের প্রয়োজন হয়, তখন স্টেপ টার্নিং বেশি ব্যবহারিক। এটি সাধারণত পরিমাপ করা সহজ এবং টাইট-টলারেন্স টেপারের চেয়ে প্রায়শই দ্রুততর হয়।
একটি ধাপযুক্ত বৈশিষ্ট্য একটি সঠিক অবস্থান তলও প্রদান করতে পারে। যদি কোনো অ্যাসেম্বলিতে একটি দৃঢ় সমাপ্তির প্রয়োজন হয়, তবে একটি টেপারের চেয়ে একটি সমতল শোল্ডার বেশি কার্যকর হতে পারে। সেক্ষেত্রে শোল্ডারটির লম্বতা এবং অবস্থানই গুরুত্বপূর্ণ গুণগত নির্ণায়ক হয়ে ওঠে।
টেপার টার্নিং এবং স্টেপ টার্নিং-এর মধ্যে সিদ্ধান্ত নেওয়ার ক্ষেত্রে অ্যাসেম্বলির আচরণ, লোডের দিক, সিলিংয়ের প্রয়োজনীয়তা এবং পরিদর্শনের আবশ্যকতা বিবেচনা করা উচিত। নিয়ন্ত্রিত সংস্পর্শের জন্য টেপার উপযোগী, অপরদিকে সরাসরি অবস্থান নির্ণয় এবং সহজ ব্যাস পৃথকীকরণের জন্য স্টেপ উপযোগী।
বিবরণ
টেপার টার্নিং কী কাজে ব্যবহার করা হয়?
গোলাকার যন্ত্রাংশে শঙ্কু আকৃতির বা ক্রমান্বয়ে পরিবর্তনশীল ব্যাস তৈরি করতে টেপার টার্নিং ব্যবহার করা হয়। টেপারযুক্ত শ্যাফট, পিন, বুশিং, নজল, ভালভ সিট, টুল হোল্ডার, স্লিভ এবং অ্যালাইনমেন্ট ফিচারের ক্ষেত্রে এটি সচরাচর ব্যবহৃত হয়। এই প্রক্রিয়াটি যন্ত্রাংশকে একটি সাধারণ সরল ব্যাসের পরিবর্তে নিয়ন্ত্রিত সংস্পর্শের মাধ্যমে নির্দিষ্ট স্থানে বসাতে, কেন্দ্রে আনতে, সিল করতে বা একত্রিত করতে সাহায্য করে।
সিএনসি টেপার টার্নিং কি ম্যানুয়াল টেপার টার্নিংয়ের চেয়ে ভালো?
পুনরাবৃত্তিযোগ্যতা, সূক্ষ্ম সহনশীলতা, জটিল যন্ত্রাংশ এবং বিপুল উৎপাদনের ক্ষেত্রে সিএনসি টেপার টার্নিং সাধারণত বেশি ভালো, কারণ এর টুল পাথ প্রোগ্রাম করা এবং সামঞ্জস্যযোগ্য। সাধারণ বা একক যন্ত্রাংশের জন্য ম্যানুয়াল টেপার টার্নিংও কাজ করতে পারে, কিন্তু এর নির্ভুলতা মূলত সেটআপ, অপারেটরের নিয়ন্ত্রণ এবং ব্যবহৃত টেপার টার্নিং পদ্ধতির উপর নির্ভর করে।
কোন উপকরণগুলো টেপার টার্নিংয়ের জন্য কঠিন?
স্টেইনলেস স্টিল, টাইটানিয়াম এবং কিছু ইঞ্জিনিয়ারিং প্লাস্টিক অ্যালুমিনিয়াম বা ফ্রি-মেশিনিং স্টিলের চেয়ে বেশি কঠিন হতে পারে। স্টেইনলেস স্টিল ওয়ার্ক-হার্ডেন হতে পারে, টাইটানিয়াম কাটিং এজ-এর কাছে তাপ ধরে রাখে এবং প্লাস্টিক বেঁকে যেতে বা প্রসারিত হতে পারে। প্রতিটি উপাদানের জন্য উপযুক্ত টুলিং, কাটিং প্যারামিটার, কুল্যান্ট এবং পরিদর্শন পরিকল্পনা প্রয়োজন।
টেপার কোণের নির্ভুলতা কেন গুরুত্বপূর্ণ?
টেপার কোণের নির্ভুলতা গুরুত্বপূর্ণ, কারণ এই টেপারই প্রায়শই নিয়ন্ত্রণ করে যে দুটি অংশ একে অপরের সাথে কীভাবে সংস্পর্শে আসবে। কোণটি ভুল হলে, অংশটি কেবল এক প্রান্তে স্পর্শ করতে পারে, যার ফলে ঠিকমতো না বসা, লিকেজ, টলমল করা, অসম চাপ বা সংযোজনে অসুবিধা হতে পারে। কার্যকরী টেপারের ক্ষেত্রে, ব্যাস নিয়ন্ত্রণের মতোই কোণ নিয়ন্ত্রণও সমান গুরুত্বপূর্ণ।
উপসংহার
যেসব যন্ত্রাংশে কৌণিক পৃষ্ঠ, নিয়ন্ত্রিত সংস্পর্শ, মসৃণ সংযোজন বা সুনির্দিষ্ট অ্যালাইনমেন্টের প্রয়োজন হয়, সেগুলোর জন্য টেপার টার্নিং একটি গুরুত্বপূর্ণ সিএনসি টার্নিং প্রক্রিয়া। এর ভালো ফলাফল নির্ভর করে নির্ভুল টেপার জ্যামিতি, স্থিতিশীল টুল পাথ, যথাযথ উপাদান কৌশল, দৃঢ় ওয়ার্কহোল্ডিং, সারফেস ফিনিশ নিয়ন্ত্রণ এবং যন্ত্রাংশটির বাস্তব কাজের সাথে সামঞ্জস্যপূর্ণ পরিদর্শন পদ্ধতির উপর।
TiRapid- এ আমরা কাস্টম মেটাল এবং ইঞ্জিনিয়ারিং প্লাস্টিকের যন্ত্রাংশের জন্য নির্ভুল CNC টার্নিং এবং CNC মেশিনিং পরিষেবা প্রদান করি, যার মধ্যে রয়েছে টেপারড শ্যাফট, স্লিভ, বুশিং, অ্যাডাপ্টার, ভালভের উপাদান এবং প্রিসিশন টার্নড ফিচার। যেসব যন্ত্রাংশে জটিল টেপার অ্যাঙ্গেল, সংযোগকারী পৃষ্ঠ বা কঠোর টলারেন্সের প্রয়োজন হয়, সেগুলোর ক্ষেত্রে আমাদের ইঞ্জিনিয়ারিং টিম মেশিনিং পদ্ধতি পর্যালোচনা করতে এবং নির্ভরযোগ্য উৎপাদনে সহায়তা করতে পারে।
















