
একটি মেশিন করা হাউজিং-এ একটি সমতল মাউন্টিং ফেস, একটি গভীর পকেট, একটি বেয়ারিং সিট এবং প্যাঁচযুক্ত ছিদ্র থাকতে পারে। একটি শ্যাফটের জন্য নির্দিষ্ট ব্যাস, খাঁজ এবং একটি অক্ষীয় ছিদ্রের প্রয়োজন হতে পারে। প্রতিটি বৈশিষ্ট্য কাটিং এজ-এর উপর ভিন্ন ভিন্ন চাহিদা তৈরি করে, তাই একটি সম্পূর্ণ যন্ত্রাংশ তৈরি করতে সাধারণত একটি পরিকল্পিত ক্রম অনুসারে বেশ কয়েকটি টুলের প্রয়োজন হয়।
সিএনসি মেশিনিং টুলস সম্পর্কে ধারণা থাকলে প্রকৌশলীরা উৎপাদনযোগ্যতা মূল্যায়ন করতে পারেন এবং ক্রেতারা প্রস্তাবিত প্রক্রিয়া সম্পর্কে প্রয়োজনীয় প্রশ্ন করতে পারেন। এই নির্দেশিকাটিতে প্রধান টুল পরিবারগুলো, যন্ত্রাংশের প্রয়োজন অনুযায়ী সেগুলো কীভাবে নির্বাচন করতে হয় এবং টুলহোল্ডিং ও ওয়ার্কহোল্ডিং কীভাবে সেগুলোর কার্যকারিতাকে সমর্থন করে, তা ব্যাখ্যা করা হয়েছে।
সিএনসি মেশিনিং টুলস বলতে কী বোঝায়?
সিএনসি মেশিনিং টুল হলো কম্পিউটার-নিয়ন্ত্রিত মেশিনে ওয়ার্কপিসকে আকার দিতে এবং ফিনিশিং করার জন্য ব্যবহৃত সরঞ্জাম। প্রধান কাটিং টুলগুলোর মধ্যে রয়েছে মিলিং কাটার, টার্নিং টুল, ড্রিল, বোরিং টুল, রিমার এবং থ্রেডিং টুল। এদের জ্যামিতিক গঠন এবং প্রয়োগের উপর ভিত্তি করে নির্ধারণ করা হয় যে এগুলো দিয়ে কী ধরনের বৈশিষ্ট্য তৈরি করা যাবে।
সিএনসি মেশিন নিয়ন্ত্রিত গতি, শক্তি এবং অবস্থান সরবরাহ করে। কাটিং টুলটি উপাদানের সংস্পর্শে আসে। মিলিংয়ের সময়, কাটারটি সাধারণত একটি প্রোগ্রাম করা পথ অনুসরণ করে ঘোরে। প্রচলিত টার্নিংয়ে, ওয়ার্কপিসটি এমন একটি টুলের বিপরীতে ঘোরে যা এর পৃষ্ঠ বরাবর চলে।
সিএনসি কাটিং টুলস বলতে বিশেষভাবে সেইসব টুলকে বোঝায় যা কাটার মাধ্যমে বস্তু অপসারণ করে। সিএনসি টুলিং-এর বিস্তৃত আলোচনায় টুলহোল্ডার, ফিক্সচার এবং সেটআপ সরঞ্জামও অন্তর্ভুক্ত থাকে। একটি কলেট কাটারকে ধরে রাখে, একটি ফিক্সচার ওয়ার্কপিসের অবস্থান নির্ধারণ করে এবং একটি প্রোব পরিমাপে সহায়তা করে। এই সহায়ক ডিভাইসগুলোর কাজ মূল কাটিং এজ থেকে ভিন্ন।
সিএনসি মেশিনিং টুলের প্রধান প্রকারগুলো কী কী?
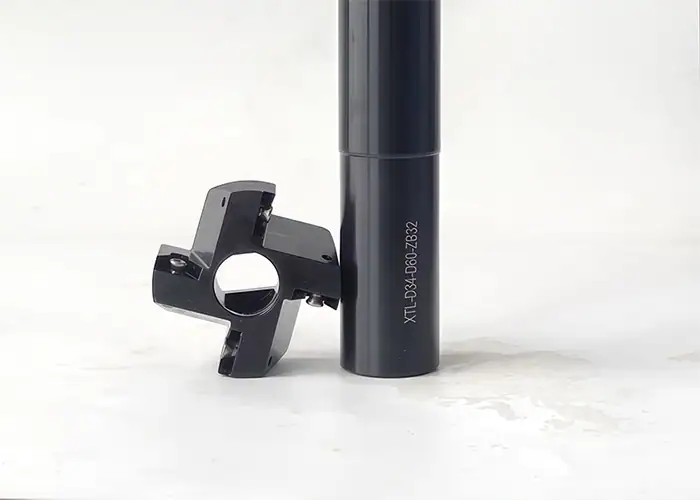
প্রধান টুল ফ্যামিলিগুলোকে মিলিং, টার্নিং, হোলমেকিং, থ্রেডিং, গ্রুভিং এবং এজ ফিনিশিং-এর উপর ভিত্তি করে সাজানো হয়েছে। প্রয়োজনীয় ফিচার অনুযায়ী একটি ফ্যামিলি নির্বাচন করুন, তারপর অ্যাক্সেস, মেটেরিয়াল এবং ড্রয়িং-এর প্রয়োজনীয়তার নিরিখে নির্দিষ্ট টুলটি মূল্যায়ন করুন।
| অপারেশন | সাধারণ সরঞ্জাম | সাধারণ বৈশিষ্ট্য | প্রধান নির্বাচন যাচাই |
| মিল | এন্ড মিল, ফেস মিল | মুখ, পকেট, দেয়াল, প্রোফাইল | কাটার এবং হোল্ডার অ্যাক্সেস |
| বাঁক | টার্নিং ইনসার্ট এবং হোল্ডার | বাইরের ব্যাস, কাঁধ, প্রান্তের মুখ | প্রান্তের জ্যামিতি এবং ওয়ার্কপিস সমর্থন |
| তুরপুন | টুইস্ট ড্রিল, বিশেষায়িত গভীর গর্ত ড্রিল | প্রাথমিক গর্ত | গভীরতা এবং চিপ অপসারণ |
| Boring | বোরিং বার, সামঞ্জস্যযোগ্য বোরিং হেড | বর্ধিত বা সমাপ্ত বোর | দৃঢ়তা এবং উপলব্ধ ভাতা |
| রিমিং | রিমার্স | সমাপ্ত গর্তের আকার এবং পৃষ্ঠতল | পূর্ববর্তী গর্তের গুণমান |
| থ্রেডিং | ট্যাপ, থ্রেড মিল, থ্রেডিং ইনসার্ট | অভ্যন্তরীণ এবং বাহ্যিক থ্রেড | থ্রেড স্পেসিফিকেশন এবং ব্যবহারযোগ্য গভীরতা |
| খাঁজ এবং বিভাজন | গ্রুভিং ইনসার্ট, পার্টিং ব্লেড | খাঁজ, রিটেইনিং-রিং গ্রুভ, বিভাজন কাট | প্রস্থ, নাগাল এবং চিপ নিয়ন্ত্রণ |
| এজ ফিনিশিং | চ্যামফার মিল, কাউন্টারসিঙ্ক, ডিবারিং টুল | চ্যামফার, স্ক্রু সিট, বারের অপসারণ | নির্দিষ্ট প্রান্তের জ্যামিতি এবং অ্যাক্সেস |
মিলিং কাটার
মিলিং কাটার দিয়ে সমতল পৃষ্ঠ, পকেট, স্লট, দেয়াল এবং বাঁকানো অংশ তৈরি করা হয়। এন্ড মিল তার কাটিং প্রান্ত এবং প্রান্তীয় কিনারা ব্যবহার করে বিভিন্ন ধরনের কাজ করে থাকে। ফেস মিল সাধারণত চওড়া ও সমতল পৃষ্ঠ তৈরি করে, এবং এতে প্রায়শই প্রতিস্থাপনযোগ্য ইনসার্ট ব্যবহার করা হয়।
একটি হাউজিংয়ের ক্ষেত্রে, একটি এন্ড মিল ভেতরের পকেট তৈরি করতে পারে, এবং একই সময়ে একটি ফেস মিল মাউন্টিং সারফেস প্রস্তুত করে। কাটারের ব্যাস কোণায় পৌঁছানোর সুযোগকে প্রভাবিত করে, এবং সম্পূর্ণ টুল অ্যাসেম্বলিকে অবশ্যই চারপাশের দেয়াল ও ক্ল্যাম্পের নাগালের বাইরে থাকতে হয়। মেশিনিং শুরু হওয়ার আগে এই সীমাবদ্ধতাগুলো পার্ট লেআউটকে প্রভাবিত করতে পারে।
বল নোজ, কর্নার রেডিয়াস, স্লটিং এবং অন্যান্য প্রোফাইলের আরও বিশদ তুলনার জন্য, আমাদের মিলিং কাটারের প্রকারভেদ বিষয়ক নির্দেশিকাটি দেখুন ।
ঘোরানো এবং মুখোমুখি করার সরঞ্জাম
টার্নিং টুলস শ্যাফট, স্লিভ এবং বুশিং-এর মতো ঘূর্ণায়মান অংশগুলোকে মেশিনিং করে। এক্সটার্নাল টার্নিং বাইরের ব্যাস এবং ধাপে ধাপে প্রোফাইল তৈরি করে। ফেসিং প্রান্তীয় পৃষ্ঠ তৈরি করে, অন্যদিকে উপযুক্ত প্রোফাইলিং টুলস শোল্ডার, টেপার এবং কনট্যুর অনুসরণ করে।
অনেক টার্নিং অ্যাসেম্বলিতে একটি প্রতিস্থাপনযোগ্য ইনসার্টের সাথে একটি হোল্ডার সংযুক্ত থাকে। হোল্ডারটি ইনসার্টকে সঠিক অবস্থানে রাখে ও ধরে রাখে, অন্যদিকে ইনসার্টের জ্যামিতি, কাটিং উপাদান এবং নোজ রেডিয়াস এর ধার কীভাবে কাটে ও চিপ তৈরি করে তা প্রভাবিত করে। উভয়কেই উপলব্ধ অ্যাপ্রোচ ডিরেকশন এবং পারিপার্শ্বিক বৈশিষ্ট্যের সাথে সামঞ্জস্যপূর্ণ হতে হবে।
রাফিং এবং ফিনিশিং এজ-এর উপর ভিন্ন ভিন্ন চাহিদা তৈরি করে। ভারী কাটের জন্য ডিজাইন করা একটি জ্যামিতি হালকা ফিনিশিং পাসের সময় চিপসকে কার্যকরভাবে নিয়ন্ত্রণ করতে পারে না। পরিকল্পনা করার সময় ইনসার্টটিকে প্রকৃত ফিড এবং কাটের গভীরতার সাথে মেলানো উচিত, এবং একই সাথে ওয়ার্কপিসের দৃঢ়তার বিষয়টিও বিবেচনায় রাখতে হবে। একটি সরু শ্যাফটের জন্য অতিরিক্ত সাপোর্টের প্রয়োজন হতে পারে এবং এর কাটিং কৌশল একটি ছোট, অনমনীয় বুশিং থেকে ভিন্ন হতে পারে।
তুরপুন সরঞ্জাম
ড্রিল ওয়ার্কপিসের মধ্যে প্রবেশ করে ছিদ্র তৈরি করে। সাধারণ বিকল্পগুলোর মধ্যে রয়েছে নিরেট ড্রিল এবং প্রতিস্থাপনযোগ্য অগ্রভাগ বা ইনসার্টযুক্ত নকশা। টুইস্ট ড্রিল ব্যাপকভাবে ব্যবহৃত হয়, অন্যদিকে বিশেষায়িত গভীর-ছিদ্র করার সরঞ্জামগুলো এমন সব কাজের জন্য ব্যবহৃত হয় যেখানে নাগাল, দিকনির্দেশনা এবং শীতলকারক সরবরাহের জন্য একটি বিশেষ পদ্ধতির প্রয়োজন হয়।
গর্তের গভীরতা, প্রবেশ পৃষ্ঠ, নির্গমন অবস্থা এবং চিপ অপসারণ হলো নির্বাচনের প্রধান নির্ধারক। একটি হেলানো প্রবেশপথ কাটিং এজগুলোর উপর অসমভাবে চাপ সৃষ্টি করতে পারে। গভীর গর্তের ভিতরে আটকে থাকা চিপ টুল বা গর্তের পৃষ্ঠের ক্ষতি করতে পারে। তাই টুলের জ্যামিতি, কুল্যান্ট সরবরাহ এবং ড্রিলিং চক্রকে একসাথে কাজ করতে হবে।
একটি স্পটিং অপারেশন কিছু ড্রিল ডিজাইনের জন্য একটি উপযুক্ত প্রবেশপথ তৈরিতে সাহায্য করতে পারে, কিন্তু এর জ্যামিতি অবশ্যই ড্রিলের সাথে সামঞ্জস্যপূর্ণ হতে হবে। এটি প্রতিটি ছিদ্র তৈরির রুটে স্বয়ংক্রিয়ভাবে যোগ করা উচিত নয়। একইভাবে, শুধুমাত্র ড্রিলিং একটি ক্লিয়ারেন্স-হোলের প্রয়োজনীয়তা পূরণ করতে পারে। অতিরিক্ত ফিনিশিং তখনই যুক্তিযুক্ত যখন ড্রয়িং বা প্রদর্শিত প্রক্রিয়াগত সক্ষমতা এর জন্য আহ্বান জানায়।
বিরক্তিকর সরঞ্জাম
বোরিং টুল বিদ্যমান ছিদ্রকে বড় করে বা মসৃণ করে। লেদ মেশিনে সাধারণত একটি ঘূর্ণায়মান অংশের ভেতরে বোরিং বার ব্যবহার করা হয়, অন্যদিকে মেশিনিং সেন্টারে একটি ঘূর্ণায়মান বোরিং হেড থাকতে পারে। অ্যাডজাস্টেবল ফাইন-বোরিং সিস্টেমের মাধ্যমে প্রয়োজনীয় বোরের জন্য কাটিং ডায়ামিটার নির্ধারণ করা যায়।
বিয়ারিং সিট, বুশিং-এর অবস্থান এবং অন্যান্য অভ্যন্তরীণ অংশের জন্য বোরিং কার্যকর, যেখানে ব্যাস এবং পারিপার্শ্বিক জ্যামিতির সাথে এর সম্পর্ক গুরুত্বপূর্ণ। উপযুক্ত স্টক অ্যালাউন্স এবং একটি স্থিতিশীল সেটআপের মাধ্যমে, এই প্রক্রিয়াটি ছিদ্রের জ্যামিতি উন্নত করতে পারে এবং মেশিনিং সেটআপের সাপেক্ষে এর অক্ষ স্থাপন করতে পারে।
প্রবেশগম্যতা এবং দৃঢ়তা গুরুত্বপূর্ণ সীমাবদ্ধতা। একটি ছোট বোর বারের ব্যাস সীমিত করে, অন্যদিকে একটি গভীর বোর প্রয়োজনীয় ওভারহ্যাং বাড়িয়ে দেয়। ফলস্বরূপ অ্যাসেম্বলিটিকে অবশ্যই চিপ ক্লিয়ারেন্স প্রদান করতে হবে এবং বিচ্যুতি প্রতিরোধ করতে হবে। কাটিং ফোর্স, অ্যালাউন্স এবং ওয়ার্কপিস সাপোর্টের সাথে বার এবং হোল্ডারকে একত্রে মূল্যায়ন করুন।
রিমিং টুলস
রিমার পূর্বে মেশিনিং করা একটি ছিদ্র থেকে তুলনামূলকভাবে সামান্য অতিরিক্ত অংশ অপসারণ করে সেটিকে নিখুঁত করে তোলে। এর একাধিক ধারালো প্রান্ত একটি প্রস্তুত ছিদ্রকে প্রয়োজনীয় আকার এবং পৃষ্ঠতলের অবস্থায় নিয়ে আসতে পারে, যা এটিকে ছিদ্রের অবস্থান নির্ণয় এবং অন্যান্য পুনরাবৃত্তিমূলক ছিদ্র তৈরির কাজে উপযোগী করে তোলে।
পূর্ববর্তী প্রক্রিয়াটি অপরিহার্য। ছিদ্রটিতে নির্বাচিত রিমারের জন্য উপযুক্ত কাঁচামাল থাকতে হবে এবং টুলটিকে যথাযথ অ্যালাইনমেন্টে প্রবেশ করতে হবে। খুব কম বা অসম মার্জিন থাকলে রিমারটি ধারাবাহিকভাবে কাটতে পারে না।
মূল গর্তের অবস্থানগত বা সরলতার ত্রুটি রীমিং দ্বারা সংশোধন করা যাবে, এমনটা আশা করা উচিত নয়। যদি অবস্থান বা সারিবদ্ধতাই প্রধান বিবেচ্য বিষয় হয়, তবে প্রক্রিয়াটির জন্য ভিন্ন প্রস্তুতি বা বোরিং অপারেশনের প্রয়োজন হতে পারে। ড্রয়িং এবং বিদ্যমান গর্তের অবস্থা অনুযায়ী বোরিং এবং রীমিং-এর মধ্যে নির্বাচন করুন।
ট্যাপ এবং থ্রেড মিল
কাটিং ট্যাপ প্রস্তুতকৃত গর্তে অভ্যন্তরীণ থ্রেড তৈরি করে। স্পাইরাল-পয়েন্ট ডিজাইন সাধারণত থ্রু হোলের মধ্যে চিপসকে সামনের দিকে চালিত করে, অন্যদিকে উপযুক্ত স্পাইরাল-ফ্লুট ডিজাইন ব্লাইন্ড হোল থেকে চিপসকে পিছনের দিকে টেনে আনে। উপাদান এবং গর্তের জ্যামিতি নির্ধারণ করে যে একটি নির্দিষ্ট ট্যাপ ডিজাইন উপযুক্ত কিনা।
ফর্মিং ট্যাপ কাটিং চিপের পরিবর্তে নমনীয় উপাদানকে স্থানচ্যুত করে থ্রেড তৈরি করে। এগুলোর জন্য উপযুক্ত ওয়ার্কপিস উপাদান, নিয়ন্ত্রিত ছিদ্র প্রস্তুতি এবং যথাযথ লুব্রিকেশন প্রয়োজন। এদের চিপ-মুক্ত কার্যকারিতার কারণে এগুলোকে কাটিং ট্যাপের সাথে বিনিময়যোগ্য বলা যায় না।
থ্রেড মিল একটি সমন্বিত হেলিকাল টুলপাথের মাধ্যমে থ্রেড কাটে। এর জন্য সামঞ্জস্যপূর্ণ মেশিন মোশন এবং কাটারের প্রবেশ ও পথ অনুসরণের জন্য পর্যাপ্ত ক্লিয়ারেন্স প্রয়োজন। কাটারের ডিজাইন অনুমতি দিলে, একটি থ্রেড মিল একই পিচ ও ফর্ম ব্যবহার করে বিভিন্ন ব্যাসের থ্রেড তৈরি করতে পারে।
ট্যাপিং প্রায়শই একটি পুনরাবৃত্তিমূলক অভ্যন্তরীণ থ্রেডের আকার তৈরির জন্য একটি সরাসরি পথ প্রদান করে। থ্রেড মিলিং থ্রেডের ব্যাস প্রোগ্রাম অনুযায়ী সমন্বয় করার সুযোগ দেয় এবং এটি তখন উপযোগী হতে পারে যখন চিপ নিয়ন্ত্রণ বা বিভিন্ন ব্যাসের প্রয়োজন হয় এবং এই নমনীয়তা মূল্যবান হয়ে ওঠে।
থ্রেডের শ্রেণীবিভাগ, টলারেন্স ক্লাস এবং ব্যবহারযোগ্য পূর্ণ-থ্রেডের গভীরতা নিশ্চিত করুন। একটি ব্লাইন্ড হোলের জন্য নির্বাচিত টুল এবং প্রয়োজনীয় পূর্ণ থ্রেডের বাইরের যেকোনো ড্রিল-পয়েন্ট জ্যামিতির জন্য ক্লিয়ারেন্স প্রয়োজন। টার্নড পার্টসের বাইরের থ্রেডগুলো ডেডিকেটেড থ্রেডিং ইনসার্ট ব্যবহার করেও তৈরি করা যেতে পারে।
গ্রুভিং এবং পার্টিং টুলস
গ্রুভিং টুল বাইরের ব্যাসে, ভিতরের ছিদ্রে বা প্রান্তের পৃষ্ঠে খাঁজ তৈরি করে। এর প্রয়োগের মধ্যে রয়েছে রিটেইনিং-রিং গ্রুভ, সিল গ্রুভ এবং ক্লিয়ারেন্স ফিচার। পারটিং টুল একটি টার্ন করা ওয়ার্কপিস কেটে উপাদানটিকে বার স্টক বা অবশিষ্ট অংশ থেকে আলাদা করে।
ইনসার্ট এবং সহায়ক ব্লেড বা হোল্ডারকে অবশ্যই খাঁজের প্রস্থ, গভীরতা এবং প্রবেশের দিকের সাথে সামঞ্জস্যপূর্ণ হতে হবে। যে টুল বাইরের খাঁজ পর্যন্ত পৌঁছাতে পারে, তা হয়তো সম্মুখ খাঁজ বা অভ্যন্তরীণ গর্তের জন্য উপযুক্ত নাও হতে পারে। কাটিং এজ সহজলভ্য মনে হলেও, কাছাকাছি থাকা শোল্ডারগুলো হোল্ডারের চলাচলে বাধা সৃষ্টি করতে পারে।
এই প্রক্রিয়াগুলো একটি সংকীর্ণ স্থানে কর্তনের ভার কেন্দ্রীভূত করতে পারে। প্রবেশাধিকার যতদূর সম্ভব অ্যাসেম্বলিটিকে অনমনীয় রাখুন এবং চিপস বেরিয়ে যাওয়ার জন্য একটি পথ রাখুন। পারটিং-এর সময়, প্রক্রিয়াটিতে ওয়ার্কপিসের স্থিতিশীলতা এবং পৃথক করা উপাদানটি কীভাবে নিয়ন্ত্রণ করা হবে, তাও বিবেচনায় রাখতে হবে।
চ্যামফারিং এবং ডিবারিং টুলস
চ্যামফারিং টুল সুনির্দিষ্ট কোণযুক্ত প্রান্ত তৈরি করে। কাউন্টারসিঙ্ক শঙ্কু আকৃতির খাঁজ তৈরি করে, যা প্রায়শই স্ক্রু-এর মাথার জন্য ব্যবহৃত হয়। ডিবারিং টুল অন্য কোনো কাজের পর প্রান্তে লেগে থাকা অবাঞ্ছিত উপাদান অপসারণ করে। কিছু ক্ষেত্রে এই কাজগুলোর মধ্যে মিল থাকলেও, প্রয়োজনীয় চূড়ান্ত জ্যামিতিক গঠনই টুলের পছন্দ নির্ধারণ করে।
একটি ড্রয়িং-এ একটি খোলা অংশে পরিমাপকৃত চ্যামফার এবং অন্য একটি খোলা অংশে কেবল বুর অপসারণের প্রয়োজন হতে পারে। একই অপারেশনের মাধ্যমে উভয় প্রান্ত বড় করলে একটি কার্যকরী পৃষ্ঠ পরিবর্তিত হতে পারে অথবা ব্যবহারযোগ্য থ্রেডের গভীরতা কমে যেতে পারে।
পরিকল্পনার সময় পেছনের প্রান্ত এবং ছেদকারী ছিদ্রগুলোর প্রতি মনোযোগ দেওয়া প্রয়োজন। একটি কাটার ছিদ্রের সামনের অংশ পর্যন্ত পৌঁছালেও, তা হয়তো এর নির্গমন পথ বা ভেতরের কোনো ছেদবিন্দু পর্যন্ত পৌঁছাতে পারে না। বিশেষায়িত ব্যাক-চ্যামফারিং বা ক্রস-হোল ডিবারিং টুলগুলো সহজলভ্য কাজগুলোর জন্য ব্যবহার করা যেতে পারে, তবে অন্যান্য অংশের জন্য আলাদা ফিনিশিং পদ্ধতির প্রয়োজন হতে পারে। প্রয়োজনীয় প্রবেশাধিকার এবং পরিদর্শনের ব্যবস্থা অন্তর্ভুক্ত করার জন্য যথেষ্ট আগে থেকেই প্রান্তের প্রয়োজনীয়তা নির্ধারণ করুন।
যন্ত্রাংশের প্রয়োজনের জন্য আপনি কীভাবে সিএনসি টুলস নির্বাচন করেন?
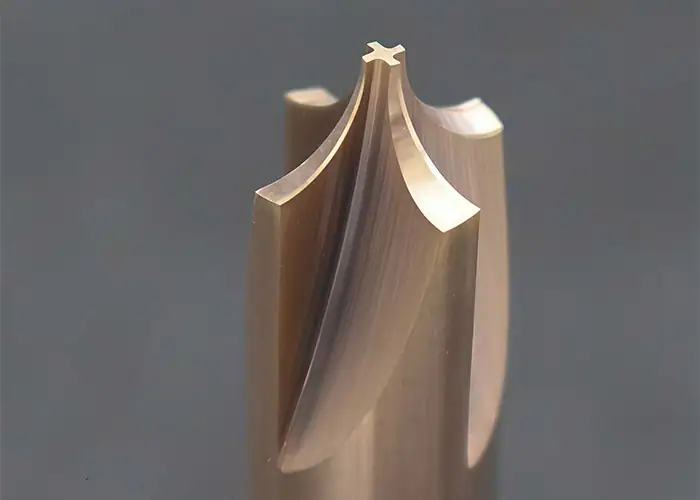
প্রতিটি বৈশিষ্ট্যকে তার উপাদান, মাত্রাগত প্রয়োজনীয়তা, প্রবেশাধিকারের সীমাবদ্ধতা এবং উৎপাদনের পরিমাণের সাথে মিলিয়ে সিএনসি মেশিনিং টুল নির্বাচন করুন। তারপর পরীক্ষা করে দেখুন যে মেশিন এবং সম্পূর্ণ টুল অ্যাসেম্বলিটি প্রস্তাবিত কাজটি নির্ভরযোগ্যভাবে সম্পাদন করতে পারবে কিনা।
ফিচার জ্যামিতি এবং অ্যাক্সেস দিয়ে শুরু করুন
চূড়ান্ত বৈশিষ্ট্য এবং যে দিক থেকে এটি মেশিনিং করা যেতে পারে, তা দিয়ে শুরু করুন। একটি বোর, একটি ফেস গ্রুভ এবং একটি থ্রেডেড ব্লাইন্ড হোল কাছাকাছি থাকতে পারে, কিন্তু সেগুলোর জন্য খুব ভিন্ন পদ্ধতির প্রয়োজন হয়।
শ্যাঙ্ক, হোল্ডার এবং এক্সটেনশন সহ সম্পূর্ণ অ্যাসেম্বলির পরিমার্জিত স্থান পরীক্ষা করুন। এছাড়াও প্রবেশ, অপসারণ এবং চিপ অপসারণের জন্য জায়গা রাখুন। চূড়ান্ত CAD আকারের মধ্যে ফিট হওয়া একটি টুলও কাছে আসার সময় সংঘর্ষ হতে পারে।
প্রয়োজনীয় ড্রয়িং এবং মডেল যাচাইয়ের মধ্যে রয়েছে:
- কাঁধের আড়ালে বা সংকীর্ণ প্রবেশপথে লুকানো বৈশিষ্ট্যসমূহ।
- গভীর ছিদ্র যা দণ্ডের ব্যাস এবং দৃঢ়তা সীমিত করে।
- প্রয়োজনীয় পূর্ণ-থ্রেড গভীরতার বাইরে সামান্য ফাঁকা স্থানসহ থ্রেড।
- অন্য কোনো অপারেশনের পর যে এজগুলো অ্যাক্সেস করা যায় না।
যেখানে প্রবেশপথের জন্য অস্বাভাবিক দীর্ঘ বা বিশেষায়িত সরঞ্জামের প্রয়োজন হয়, সেখানে নকশা চূড়ান্ত করার আগে বৈশিষ্ট্য সমন্বয় নিয়ে আলোচনা করুন। কোনো খোলা অংশ বা খাঁজের সামান্য পরিবর্তন একটি আরও ব্যবহারিক মেশিনিং পথ তৈরি করতে পারে।
আকার, অবস্থান এবং চূড়ান্তকরণের প্রয়োজনীয়তার সাথে প্রক্রিয়াটি মেলান।
একটি ছিদ্রের ব্যাস, অবস্থান, আকৃতি এবং পৃষ্ঠতলের গঠনবিন্যাস হলো পৃথক পৃথক আবশ্যকতা। ব্যাসের সহনসীমা পূরণ করলেই এটা প্রমাণিত হয় না যে অক্ষটি সঠিকভাবে অবস্থিত অথবা পৃষ্ঠতলটি তার চূড়ান্ত রূপের নির্দিষ্ট মান পূরণ করে।
ফিনিশিং রুট বেছে নেওয়ার আগে গ্রহণযোগ্যতার মানদণ্ডগুলো আলাদা করুন। একটি বোর তার আকারের প্রয়োজনীয়তা পূরণ করতে পারলেও সিলিন্ডার আকৃতি বা অবস্থানের প্রয়োজনীয়তা পূরণে ব্যর্থ হতে পারে। অপারেশন এবং সেটআপে প্রতিটি প্রযোজ্য কলআউট অবশ্যই বিবেচনা করতে হবে, যার মধ্যে ফিচারগুলোর মধ্যকার সম্পর্ক এবং যেকোনো নির্দিষ্ট ডেটাম সিস্টেম অন্তর্ভুক্ত।
একই প্রয়োজনীয়তা অনুসারে পরিদর্শনের পরিকল্পনা করুন। একটি বোর গেজ ব্যাস নির্ণয় করতে পারে, কিন্তু শুধুমাত্র সেই পরিমাপটি কোনো ডেটামের সাপেক্ষে অবস্থান নির্ধারণ করে না। অবস্থান এবং জ্যামিতিক সম্পর্ক নির্ণয়ের জন্য স্থানাঙ্ক পরিমাপ বা অন্য কোনো উপযুক্ত পদ্ধতির প্রয়োজন হতে পারে। একটি নির্দিষ্ট পৃষ্ঠতলের টেক্সচারের জন্যও একটি উপযুক্ত যাচাইকরণ পদ্ধতির প্রয়োজন হয়। ফিনিশিং অপারেশন এবং পরিদর্শন পদ্ধতি একসাথে নির্বাচন করলে, শুধুমাত্র একটি ব্যাসের পাঠকে সম্পূর্ণ সামঞ্জস্যের প্রমাণ হিসেবে গণ্য করার প্রবণতা এড়ানো যায়।
টুলের জ্যামিতি এবং কাটিং উপাদানকে ওয়ার্কপিসের সাথে মেলান।
ধাতু বা প্লাস্টিকের মতো একটি সাধারণ লেবেলের পরিবর্তে সংকর ধাতু এবং এর অবস্থা নির্দিষ্ট করুন। কাঠিন্য, চিপের আচরণ, ঘর্ষণ ক্ষমতা এবং প্রান্তে লেগে যাওয়ার প্রবণতা সরঞ্জাম নির্বাচনে প্রভাব ফেলে।
টার্নিংয়ের ক্ষেত্রে, ইনসার্ট গ্রেড এবং চিপব্রেকারের জ্যামিতি অবশ্যই ব্যবহৃত উপাদান এবং কাটিংয়ের অবস্থার সাথে সামঞ্জস্যপূর্ণ হতে হবে। নমনীয় অ্যালুমিনিয়াম অ্যালয়ের জন্য উপযুক্ত একটি ধারালো প্রান্ত শক্ত ইস্পাতে ইন্টারাপ্টেড কাটের জন্য অনুপযুক্ত হতে পারে। ড্রিল এবং ট্যাপের ক্ষেত্রে, ফ্লুট এবং কাটিং-এজের নকশাকেও সেই উপাদান থেকে উৎপন্ন চিপস সামলাতে হয়।
হাই-স্পিড স্টিল এবং কার্বাইড দৃঢ়তা, ক্ষয় প্রতিরোধ ক্ষমতা এবং কার্যক্ষমতার বিভিন্ন সমন্বয় প্রদান করে। আবরণ অবশ্যই ভিত্তি, ওয়ার্কপিস এবং প্রয়োগের সাথে সামঞ্জস্যপূর্ণ হতে হবে। একটি প্রলিপ্ত টুল স্বয়ংক্রিয়ভাবে প্রতিটি উপাদানের জন্য সেরা বিকল্প নয়।
টুলমেকারের সুপারিশকে প্রাথমিক ভিত্তি হিসেবে ব্যবহার করুন, তারপর বাস্তব সেটআপের জন্য কাটিংয়ের শর্তাবলী নির্ধারণ করুন। উপাদানের অবস্থা, টুলের সংযুক্তি এবং কুল্যান্ট সরবরাহ পরীক্ষা না করে অন্য কোনো কাজ থেকে গতি বা ফিড নকল করলে, অন্যথায় একটি যুক্তিসঙ্গত নির্বাচনও ব্যর্থ হতে পারে।
উৎপাদনের পরিমাণ এবং সরঞ্জাম ব্যবস্থাপনা বিবেচনা করুন
প্রোটোটাইপ তৈরির কাজে প্রায়শই সহজলভ্য সরঞ্জাম এবং এমন একটি প্রক্রিয়া পছন্দ করা হয় যা নকশার পরিবর্তনকে স্থান দিতে পারে। একটি নির্দিষ্ট সরঞ্জাম তখনই বেশি আকর্ষণীয় হয়ে ওঠে, যখন একটি স্থিতিশীল নকশা এবং প্রত্যাশিত অর্ডারের পরিমাণ সেটির প্রস্তুতি ও প্রতিস্থাপনের প্রয়োজনীয়তাকে সমর্থন করে।
পুনরাবৃত্তিমূলক উৎপাদনের জন্য, টুলগুলো কীভাবে শনাক্ত, প্রিসেট, পরিদর্শন এবং প্রতিস্থাপন করা হবে তা মূল্যায়ন করুন। কোন টুলগুলো গুরুত্বপূর্ণ বৈশিষ্ট্যগুলো নিয়ন্ত্রণ করে এবং সেই বৈশিষ্ট্যগুলো তাদের সীমার বাইরে চলে যাওয়ার আগেই কীভাবে ক্ষয় শনাক্ত করা হবে, তা নির্ধারণ করুন। প্রতিস্থাপনযোগ্য ইনসার্ট বা টুলের একটি নিয়ন্ত্রিত সেটআপ পদ্ধতি থাকা উচিত, যাতে পরিবর্তনের পরেও প্রক্রিয়াটি সামঞ্জস্যপূর্ণ থাকে।
শুধুমাত্র কাটার ক্রয়মূল্যের পরিবর্তে মোট উৎপাদন খরচের তুলনা করুন। প্রাসঙ্গিক খরচগুলোর মধ্যে রয়েছে সেটআপ, মেশিনিংয়ের সময়, টুল পরিবর্তন, পরিদর্শন এবং পুনরায় কাজ করা বা বাতিল হওয়া যন্ত্রাংশের পরিণতি। ক্রয়কারী দলগুলো জিজ্ঞাসা করতে পারে যে প্রস্তাবিত টুলিং কীভাবে পুনরাদেশ সমর্থন করে এবং কী কী পরিবর্তনের জন্য প্রক্রিয়াটি পুনরায় যাচাই করার প্রয়োজন হবে।
টুলহোল্ডিং এবং ওয়ার্কহোল্ডিং কীভাবে সিএনসি টুলকে সাপোর্ট করে?
টুলহোল্ডিং কাটিং টুলকে সুরক্ষিত ও সঠিক অবস্থানে রাখে, অন্যদিকে ওয়ার্কহোল্ডিং যন্ত্রাংশটিকে নির্দিষ্ট স্থানে ধরে রাখে এবং অবলম্বন প্রদান করে। এই দুটিই নির্বাচিত টুলটি দিয়ে কাঙ্ক্ষিত বৈশিষ্ট্যটি ধারাবাহিকভাবে ফুটিয়ে তোলা যাবে কি না, তা নির্ধারণ করে, বিশেষ করে যখন যন্ত্রাংশের নাগাল বা দৃঢ়তা সীমিত থাকে।

টুলহোল্ডার, কোলেট এবং টুল সেটআপ
ঘূর্ণায়মান টুলগুলো স্পিন্ডেলের সাথে সংযুক্ত হওয়ার জন্য সামঞ্জস্যপূর্ণ চাক, কলেট বা অন্যান্য হোল্ডার ব্যবহার করে। টার্নিং ইনসার্ট এবং বোরিং বারগুলো টারেট বা মেশিন ইন্টারফেসের জন্য উপযুক্ত হোল্ডার ব্যবহার করে। এই সংযোগে কার্য সম্পাদনের জন্য যথাযথ গ্রিপ, ক্লিয়ারেন্স এবং দৃঢ়তা থাকতে হবে।
একটি ঘূর্ণায়মান অ্যাসেম্বলির ক্ষেত্রে, রানআউট কাটিং এজগুলোর সংযুক্ত হওয়ার প্রক্রিয়াকে প্রভাবিত করে। পরিষ্কার সংযোগকারী পৃষ্ঠতল, সঠিক অ্যাসেম্বলি এবং উপযুক্ত ক্ল্যাম্পিং এটি নিয়ন্ত্রণে সাহায্য করে। নির্দিষ্ট গ্রিপিং দৈর্ঘ্য বজায় রেখে, ফিচার এবং হোল্ডারের ক্লিয়ারেন্স অনুযায়ী টুলের অসমর্থিত দৈর্ঘ্য যতটা সম্ভব কম রাখুন।
টুলের দৈর্ঘ্য, ব্যাস এবং প্রাসঙ্গিক অফসেট অবশ্যই প্রকৃত অ্যাসেম্বলির সাথে সামঞ্জস্যপূর্ণ হতে হবে। প্রি-সেটিং এবং ইন-মেশিন পরিমাপ এই সেটআপকে সমর্থন করতে পারে। একটি সঠিক অফসেট একটি অস্থিতিশীল হোল্ডারের ত্রুটি পূরণ করতে পারে না, এবং একটি অনমনীয় হোল্ডার ভুলভাবে প্রবেশ করানো টুলের মাত্রা সংশোধন করতে পারে না।
ফিক্সচার, ডেটাম এবং ওয়ার্কপিস সাপোর্ট
মেশিনিংয়ের সময় যন্ত্রাংশটি কীভাবে অবস্থিত ও স্থির থাকবে, তা একটি ফিক্সচার নির্ধারণ করে। এর অবস্থান নির্ণয়কারী পৃষ্ঠগুলো নির্বাচিত ডেটাম কৌশলকে সমর্থন করবে, বিশেষ করে যখন কোনো ফিচারের অবস্থান পূর্ববর্তী কোনো অপারেশনের ওপর নির্ভর করে।
ক্ল্যাম্পিং অবশ্যই উপাদানটিকে বিকৃত না করে কাটার চাপ প্রতিরোধ করতে সক্ষম হতে হবে। পাতলা দেয়াল এবং সরু অংশের জন্য স্থানীয় সাপোর্ট বা একটি সংশোধিত ক্রমের প্রয়োজন হতে পারে, যাতে উপাদান অপসারণের ফলে কোনো নমনীয় অংশ ভারী কাটার বলের সম্মুখীন না হয়।
সম্পূর্ণ পথ জুড়ে প্রবেশাধিকার, অবলম্বন এবং পরিমাপ অবশ্যই সামঞ্জস্যপূর্ণ থাকতে হবে। যে অংশগুলো আটকানোর ফলে বিকৃত হতে পারে, সেগুলোর জন্য পরিদর্শন পরিকল্পনায় প্রয়োজনীয় সংযমের শর্তও নির্ধারণ করা উচিত। শক্তভাবে আটকানো কোনো যন্ত্রাংশ পরিমাপ করলে এমন নড়াচড়া আড়াল হয়ে যেতে পারে যা খুলে দেওয়ার পর দেখা যায়।
একটি সম্পূর্ণ যন্ত্রাংশ তৈরি করতে সিএনসি টুলগুলো কীভাবে একত্রিত করা হয়?
একটি সম্পূর্ণ অংশ তৈরি করা হয় এর বৈশিষ্ট্যগুলোর চারপাশে বিভিন্ন সরঞ্জাম একত্রিত করে এবং প্রতিটি ধাপ কীভাবে পরবর্তী ধাপের জন্য প্রস্তুতি নেবে তার পরিকল্পনা করে। এই ক্রমবিন্যাসের মাধ্যমে প্রয়োজনীয় অবস্থান নির্ণয়ের পৃষ্ঠতলগুলো অক্ষুণ্ণ রাখা, প্রয়োজনে ফিনিশিংয়ের জন্য অতিরিক্ত জায়গা রাখা এবং গুরুত্বপূর্ণ বৈশিষ্ট্যগুলোকে সহজলভ্য রাখা উচিত।
সুনির্দিষ্ট ছিদ্র এবং থ্রেডযুক্ত একটি হাউজিংয়ের উদাহরণ
একটি অ্যালুমিনিয়াম হাউজিং বিবেচনা করুন, যার একটি মাউন্টিং ফেস, একটি অভ্যন্তরীণ পকেট, একটি প্রিসিশন বোর এবং প্যাঁচযুক্ত সংযুক্তি ছিদ্র রয়েছে। একটি সম্ভাব্য টুলিং পরিকল্পনা প্রতিটি অপারেশনের জন্য একটি ভিন্ন ভূমিকা নির্ধারণ করে:
| অংশ বৈশিষ্ট্য | সম্ভাব্য সরঞ্জাম | প্রক্রিয়ার উদ্দেশ্য |
| মাউন্টিং ফেস | ফেস মিল | স্থাপন বা পরবর্তী অবস্থানের জন্য ব্যবহৃত একটি পৃষ্ঠতল নির্ধারণ করুন। |
| অভ্যন্তরীণ পকেট | শেষ খাবার | অভ্যন্তরীণ স্টক সরান এবং প্রবেশযোগ্য দেয়ালগুলির কাজ শেষ করুন। |
| ক্লিয়ারেন্স এবং পাইলট হোল | কসরত | চূড়ান্ত মাপে ছিদ্র তৈরি করুন অথবা অন্য কোনো কাজের জন্য প্রস্তুত করুন। |
| নির্ভুল বোর | সূক্ষ্ম-ছিদ্রকারী যন্ত্র বা রিমার | এর প্রয়োজনীয়তার সাথে সামঞ্জস্যপূর্ণ একটি পথের মাধ্যমে বোরটি শেষ করুন। |
| সংযুক্তি থ্রেড | কাটিং ট্যাপ বা থ্রেড মিল | নির্দিষ্ট ব্যবহারযোগ্য থ্রেড তৈরি করুন |
| খোলার প্রান্তগুলি | চ্যামফারিং বা ডিবারিং টুল | প্রয়োজনীয় প্রান্তের শর্ত স্থাপন করুন |
গুরুত্বপূর্ণ সিদ্ধান্তটি হলো এই প্রক্রিয়াগুলো কীভাবে একে অপরের সাথে কাজ করে। যদি মাউন্টিং ফেসের সাপেক্ষে একটি বোরের অবস্থান নির্দিষ্ট করা থাকে, তবে সেটআপকে অবশ্যই সেই সম্পর্কটি স্থাপন করতে হবে। যদি পকেটটি বোরের চারপাশে একটি পাতলা দেয়াল তৈরি করে, তবে চূড়ান্ত সাইজিং করার আগে প্ল্যানারকে অবশ্যই দৃঢ়তার এই পরিবর্তনটি বিবেচনায় রাখতে হবে।
থ্রেড প্রস্তুতি পরবর্তী কাজকেও প্রভাবিত করে। ছিদ্রের গভীরতা অবশ্যই নির্বাচিত থ্রেডিং পদ্ধতির সাথে সামঞ্জস্যপূর্ণ হতে হবে এবং প্রান্তের ফিনিশিং-এর মাধ্যমে প্রয়োজনীয় পূর্ণ-থ্রেডের গভীরতা বজায় রাখতে হবে। চূড়ান্ত পরিকল্পনায় ব্যাখ্যা করা উচিত কোন পৃষ্ঠতলগুলো হাউজিং-এর অবস্থান নির্ধারণ করবে এবং গুরুত্বপূর্ণ সম্পর্কগুলো কীভাবে যাচাই করা হবে।
টার্নড শ্যাফট বা বুশিং এর উদাহরণ
একটি স্টেপড শ্যাফ্টে বাহ্যিক টার্নিং, ফেসিং, অ্যাক্সিয়াল ড্রিলিং, গ্রুভিং এবং বাহ্যিক থ্রেডিংয়ের সমন্বয় থাকতে পারে। একটি বুশিং তার বোর তৈরির জন্য অভ্যন্তরীণ বোরিং বা রিমিং করতে পারে। একটি পারটিং টুল বার স্টক থেকে যেকোনো একটি উপাদানকে আলাদা করতে পারে।
এই সেটআপটিই নির্ধারণ করে যে এই টুলগুলো কীভাবে একসাথে কাজ করবে। যন্ত্রাংশটি একটি সাধারণ সেটআপে থাকা অবস্থায় যে ফিচারগুলো মেশিনিং করা হয়, সেগুলো সেই অবস্থানগত শর্তটিই ব্যবহার করতে পারে। স্থানান্তরের পরে সম্পন্ন হওয়া ফিচারগুলোর জন্য কম্পোনেন্টটিকে পুনরায় অবস্থান নির্ণয় ও সাপোর্ট দেওয়ার একটি সুচিন্তিত পদ্ধতির প্রয়োজন হয়।
পাতলা দেয়ালযুক্ত বুশিংয়ের ক্ষেত্রে, বাইরের ব্যাস এবং বোর ফিনিশ করার সময় ক্ল্যাম্পিং ডিফরমেশন এবং কাটিং লোডের দিকে মনোযোগ দেওয়া প্রয়োজন। একটি সরু শ্যাফটের ক্ষেত্রে, চূড়ান্ত ব্যাস সম্পূর্ণ হওয়ার আগেই উপাদান অপসারণ করলে এর দৃঢ়তা কমে যেতে পারে। এই বিষয়গুলো রাফিং সিকোয়েন্স, ফিনিশিং অ্যালাউন্স বা সাপোর্ট অ্যারেঞ্জমেন্ট পরিবর্তন করতে পারে।
সুতরাং, টুলিং পরিকল্পনা কেবল কাটারের তালিকার মধ্যেই সীমাবদ্ধ নয়। এর মাধ্যমে নির্বাচিত এজ ও হোল্ডারগুলোকে স্টক, ওয়ার্কহোল্ডিং, অপারেশন সিকোয়েন্স এবং তৈরি হওয়া যন্ত্রাংশের পরিদর্শন সংক্রান্ত প্রয়োজনীয়তার সাথে সংযুক্ত করা উচিত।
বিবরণ
টুলের ক্ষয় সিএনসি মেশিনিংকে কীভাবে প্রভাবিত করে?
টুলের ক্ষয়ের কারণে আকৃতিগত বিচ্যুতি, পৃষ্ঠতলের মসৃণতা হ্রাস এবং যন্ত্রাংশের গুণমানে অসামঞ্জস্যতা দেখা দিতে পারে। ক্ষয় পর্যবেক্ষণ করা এবং প্রক্রিয়াকরণের সীমা অতিক্রম করার আগেই টুল প্রতিস্থাপন বা সূচীকরণ করা হলে পুনরাবৃত্তিযোগ্যতা বজায় রাখতে সাহায্য করে।
সিএনসি মেশিনিং-এ টুল অফসেট বলতে কী বোঝায়?
টুল অফসেট হলো সিএনসি কন্ট্রোলে সংরক্ষিত একটি মান, যা টুলের জ্যামিতিক গঠন, যেমন দৈর্ঘ্য বা ব্যাসার্ধ, বিবেচনা করার জন্য ব্যবহৃত হয়। কাটিং এজ ক্ষয় হওয়ার সাথে সাথে ওয়্যার অফসেট সামান্য মাত্রিক সংশোধনের সুযোগ করে দেয়।
সিএনসি মেশিনে লাইভ টুলিং কী?
লাইভ টুলিং পদ্ধতিতে মিলিং, ড্রিলিং এবং ট্যাপিংয়ের জন্য সিএনসি লেদ বা টার্নিং সেন্টারে চালিত, ঘূর্ণায়মান টুল ব্যবহার করা হয়। এর ফলে একটি সেটআপেই আরও বেশি বৈশিষ্ট্য মেশিনিং করা যায় এবং মেশিনগুলোর মধ্যে টুল স্থানান্তরের প্রয়োজন কমে যায়।
উপসংহার
সিএনসি মেশিনিং টুলস বাছাই করার শুরুতেই প্রতিটি ফিচারের জন্য কী প্রয়োজন, তা বুঝতে হয়। মিলিং কাটার, টার্নিং টুল, ড্রিল, বোরিং টুল, রিমার এবং থ্রেডিং টুল—এগুলোর প্রত্যেকটির আলাদা আলাদা উদ্দেশ্য রয়েছে। একটি কার্যকরী প্রক্রিয়ায় এগুলোকে উপযুক্ত হোল্ডার, ওয়ার্কপিস সাপোর্ট এবং নির্দিষ্ট ফলাফল যাচাইকারী পরিদর্শনের সাথে একত্রিত করা হয়।
TiRapid কাস্টম ধাতু এবং ইঞ্জিনিয়ারিং প্লাস্টিকের যন্ত্রাংশের জন্য নির্ভুল CNC মেশিনিং পরিষেবা প্রদান করে, যেখানে প্রোটোটাইপ এবং স্বল্প-পরিমাণ উৎপাদনের জন্য উৎপাদন-পরবর্তী মতামত এবং মাত্রিক পরিদর্শনের সুবিধা রয়েছে। একটি বাস্তবসম্মত মেশিনিং পদ্ধতি নিয়ে আলোচনা করতে এবং মূল্য উদ্ধৃতির জন্য অনুরোধ করতে আপনার CAD মডেল, ড্রয়িং, উপকরণ, পরিমাণ এবং গুরুত্বপূর্ণ প্রয়োজনীয়তাগুলো পাঠান।
















