
একটি ইন্টিগ্রালি ব্লেডেড রোটর (আইবিআর), যা সাধারণত ব্লিস্ক নামে পরিচিত, রোটর ডিস্ক এবং ব্লেডকে একটি একক সমন্বিত কাঠামোতে একত্রিত করে। আলাদাভাবে সংযুক্ত ব্লেডযুক্ত প্রচলিত রোটরের বিপরীতে, এই নকশাটি পৃথক ব্লেড সংযুক্তি দূর করে, যন্ত্রাংশের ওজন কমায় এবং এরোডাইনামিক কর্মক্ষমতা উন্নত করতে পারে। তবে, এর জটিল জ্যামিতি, পাতলা এয়ারফয়েল এবং বিশেষ উপকরণের কারণে এর নির্ভুল উৎপাদন বিশেষভাবে চ্যালেঞ্জিং হয়ে ওঠে।
এই নির্দেশিকায় ব্যাখ্যা করা হয়েছে যে একটি ইন্টিগ্রালি ব্লেডেড রোটর কীভাবে কাজ করে, কেন এটি উড়োজাহাজের ইঞ্জিনে ব্যবহৃত হয় এবং এর নকশা ও উৎপাদনের সময় প্রকৌশলীদের কী কী বিষয় বিবেচনা করতে হবে।
ইন্টিগ্রালি ব্লেডেড রোটর বলতে কী বোঝায়?
একটি ইন্টিগ্রালি ব্লেডেড রোটর হলো একটি ঘূর্ণায়মান টার্বোমেসিনারি উপাদান, যেখানে ব্লেড এবং কেন্দ্রীয় ডিস্ক মিলে একটি সমন্বিত কাঠামো তৈরি করে। একে ব্লিস্কও বলা হয়। এটি প্রচলিত পৃথক ব্লেড সংযুক্তি দূর করে একটি অবিচ্ছিন্ন রোটর অ্যাসেম্বলি তৈরি করে, যা কার্যকর বায়ুপ্রবাহ, কম ওজন এবং নির্ভরযোগ্য উচ্চ-গতির পরিচালনার জন্য ডিজাইন করা হয়েছে।
প্রচলিত ব্লেডযুক্ত ডিস্কগুলিতে আলাদাভাবে তৈরি ব্লেড ব্যবহার করা হয়, যা ডোভটেল রুট, ডিস্ক স্লট বা অন্যান্য যান্ত্রিক সংযোগের মাধ্যমে যুক্ত থাকে। একটি সমন্বিত নকশা এই পৃথক সংযোগগুলি দূর করে। ব্লেডগুলি সরাসরি একটি নিরেট ডিস্ক থেকে যন্ত্রের সাহায্যে তৈরি করা যেতে পারে অথবা একটি বিশেষ উৎপাদন প্রক্রিয়া ব্যবহার করে ডিস্কের সাথে স্থায়ীভাবে যুক্ত করা যেতে পারে।
'ব্লিস্ক' শব্দটি 'ব্লেড' এবং 'ডিস্ক' শব্দ দুটিকে একত্রিত করে গঠিত। অবিচ্ছেদ্যভাবে ব্লেডযুক্ত রোটরগুলো বিশেষত বিমানের ইঞ্জিন কম্প্রেসারে ব্যাপকভাবে ব্যবহৃত হয়, যেখানে ঘূর্ণায়মান ভর, বায়ুগতিবিদ্যার দক্ষতা এবং কাঠামোগত নির্ভরযোগ্যতা অত্যন্ত গুরুত্বপূর্ণ। এগুলোর নকশার জন্য বায়ুগতিবিদ্যার বিশ্লেষণ, উপাদানের বৈশিষ্ট্য, রোটর ডাইনামিক্স এবং উৎপাদন ক্ষমতার মধ্যে সমন্বয় প্রয়োজন।
একটি ব্লিস্ক কেবল বাইরের প্রান্তে ব্লেড লাগানো একটি চাকতির চেয়েও বেশি কিছু। এর ব্লেডের আকৃতি, চাকতির গঠন, ভরের বণ্টন এবং যান্ত্রিক আচরণকে একটি একক ঘূর্ণায়মান ব্যবস্থা হিসেবে কাজ করতে হয়। যেহেতু সাধারণ যান্ত্রিক উপায়ে ব্লেডগুলো আলাদাভাবে খোলা যায় না, তাই উৎপাদনগত ত্রুটি এবং ব্যবহারের ফলে হওয়া ক্ষতি বিশেষভাবে সতর্কতার সাথে মূল্যায়ন করা প্রয়োজন।
একটি ইন্টিগ্রালি ব্লেডেড রোটর কীভাবে কাজ করে?
একটি ইন্টিগ্রালি ব্লেডেড রোটর তার সমন্বিত ব্লেড এবং ডিস্ককে একসাথে ঘুরিয়ে শ্যাফট ও ওয়ার্কিং ফ্লুইডের মধ্যে যান্ত্রিক শক্তি স্থানান্তর করে কাজ করে। কম্প্রেসার পর্যায়ে, ঘূর্ণায়মান ব্লেডগুলো আগত বাতাসে শক্তি যোগ করে, যার ফলে কম্প্রেসার সিস্টেমের মধ্য দিয়ে যাওয়ার সময় এর মোট চাপ বৃদ্ধি পায়।
রোটর ইঞ্জিন শ্যাফটের মাধ্যমে শক্তি পায়। ব্লেডগুলো ঘোরার সময়, তাদের অ্যারোডাইনামিক পৃষ্ঠতলগুলো প্রবাহিত বায়ুর সংস্পর্শে এসে এর বেগ, চাপ এবং দিক পরিবর্তন করে। একটি সাধারণ অ্যাক্সিয়াল কম্প্রেসার স্টেজে, এই প্রক্রিয়ায় চারটি ধাপ থাকে:
- শ্যাফ্ট ঘূর্ণন:ইঞ্জিনের শ্যাফট সমন্বিত ডিস্ক ও ব্লেডগুলোকে প্রয়োজনীয় ঘূর্ণন গতিতে চালিত করে।
- বায়ুপ্রবাহ প্রবেশ:উজানের প্রবাহের অবস্থা দ্বারা নির্ধারিত একটি কোণে বায়ু ঘূর্ণায়মান ব্লেডগুলোর দিকে এগিয়ে আসে।
- শক্তি স্থানান্তর:ঘূর্ণায়মান এয়ারফয়েলগুলো বায়ুতে যান্ত্রিক শক্তি স্থানান্তর করে, যার ফলে এর মোট চাপ বৃদ্ধি পায়।
- প্রবাহের দিক পরিবর্তন:ডাউনস্ট্রিম স্টেটর ভেনগুলো পরবর্তী কম্প্রেসার স্টেজের জন্য বায়ুপ্রবাহকে পুনঃনির্দেশিত করে।
সমন্বিত কাঠামোটি মৌলিক সংকোচন নীতিকে পরিবর্তন করে না। এর সুবিধা হলো, আলাদা ব্লেড-রুট সংযোগ ছাড়াই প্রয়োজনীয় অ্যারোডাইনামিক কার্যকারিতা অর্জন করা যায়। কম্প্রেসারের স্থিতিশীল কর্মক্ষমতা বজায় রাখার জন্য প্রকৌশলীদের এখনও সংলগ্ন স্টেটরগুলোর সাথে রোটরের জ্যামিতি, কেসিংয়ের মাপ এবং অপারেটিং ক্লিয়ারেন্সের সমন্বয় করতে হয়।
প্রচলিত ব্লেডযুক্ত ডিস্কের পরিবর্তে অবিচ্ছেদ্য ব্লেডযুক্ত রোটর কেন ব্যবহার করা হয়?
অবিচ্ছেদ্যভাবে ব্লেডযুক্ত রোটর ব্যবহার করা হয় কারণ উপযুক্ত কম্প্রেসার ডিজাইনে এগুলো ওজন কমাতে, পৃথক ব্লেড সংযুক্তির প্রয়োজনীয়তা দূর করতে এবং অ্যারোডাইনামিক কর্মক্ষমতা উন্নত করতে পারে। এর অবিচ্ছিন্ন কাঠামো কিছু অ্যাসেম্বলির প্রয়োজনীয়তা সহজ করে, যদিও আরও জটিল উৎপাদন প্রক্রিয়া এবং সীমিত ব্লেড প্রতিস্থাপনের বিকল্পগুলোও বিবেচনা করতে হবে।
ওজন হ্রাস এবং কম উপাদান
একটি অবিচ্ছেদ্য ব্লেডযুক্ত রোটর প্রচলিত অ্যাসেম্বলিতে ব্যবহৃত ব্লেড রুট, ডিস্ক স্লট এবং নির্দিষ্ট কিছু ধরে রাখার বৈশিষ্ট্য বাদ দিয়ে ওজন কমায়। এই সংযোগগুলির জন্য প্রতিটি ব্লেডকে সমর্থন করার জন্য অতিরিক্ত উপাদানের প্রয়োজন হয়। এগুলো অপসারণ করার ফলে প্রকৌশলীরা একটি হালকা ঘূর্ণায়মান কাঠামোর জন্য ডিস্ক রিম এবং ব্লেড ট্রানজিশনগুলিকে অপ্টিমাইজ করতে পারেন।
যন্ত্রাংশের সংখ্যাও কমে যায়, কারণ প্রতিটি ব্লেডকে আলাদাভাবে স্থাপন ও যান্ত্রিকভাবে সুরক্ষিত করার আর প্রয়োজন হয় না। এটি সংযোজনকে সহজ করতে পারে এবং সংযুক্তি-সম্পর্কিত কিছু ব্যর্থতার কারণ দূর করতে পারে। রোটরের বিন্যাসের উপর নির্ভর করে, এর ফলে প্রাপ্ত নকশাটি আরও সংহত কম্প্রেসার কাঠামোকে সমর্থন করতে পারে।
গবেষণায় দেখা গেছে যে, প্রচলিত ব্লেডযুক্ত ডিস্কের তুলনায় কিছু ব্লিস্ক ডিজাইনে ওজন প্রায় ২০-৩০% হ্রাস পায়। তবে, এটি কোনো সার্বজনীন পরিসংখ্যান নয়। প্রকৃত সাশ্রয় নির্ভর করে ব্লেডের সংখ্যা, ডিস্কের জ্যামিতি, উপাদান, ইঞ্জিনের পর্যায় এবং তুলনার জন্য ব্যবহৃত রেফারেন্স অ্যাসেম্বলির উপর।
উন্নত বায়ুপ্রবাহ এবং বায়ুগতিবিদ্যার দক্ষতা
অবিচ্ছেদ্যভাবে ব্লেডযুক্ত রোটরগুলো আলাদা ব্লেড সংযুক্তির সাথে সম্পর্কিত ফাঁক এবং জ্যামিতিক বাধা দূর করে বায়ুপ্রবাহ উন্নত করতে পারে। এর অবিচ্ছিন্ন গঠন প্রয়োজনীয় বায়ুগতিবিদ্যাগত এবং কাঠামোগত অবস্থার জন্য এয়ারফয়েল ও ডিস্কের মধ্যে রূপান্তরকে অনুকূল করতে আরও বেশি স্বাধীনতা প্রদান করে।
ব্লেডের সঠিক অবস্থান এবং সামঞ্জস্যপূর্ণ প্রবাহ পথ উদ্দিষ্ট বায়ুপ্রবাহ বন্টন বজায় রাখতে সাহায্য করে। সতর্কভাবে নিয়ন্ত্রিত অগ্রভাগ, পশ্চাৎভাগ এবং ব্লেডের পৃষ্ঠতল অপ্রয়োজনীয় অ্যারোডাইনামিক ক্ষতি সীমিত করতে পারে। তবে, কম্প্রেসরের দক্ষতা টিপ ক্লিয়ারেন্স, অপারেটিং অবস্থা এবং পারিপার্শ্বিক স্টেটরের জ্যামিতির উপরও নির্ভর করে।
শুধুমাত্র একটি রোটর সমন্বিত কাঠামো ব্যবহার করে বলেই এর কার্যকারিতা বেশি হবে, এমনটা ধরে নেওয়া উচিত নয়। প্রকৌশলীদের অবশ্যই কম্পিউটেশনাল ফ্লুইড ডাইনামিক্স, কাঠামোগত বিশ্লেষণ এবং কর্মক্ষমতা পরীক্ষা ব্যবহার করে নির্ধারণ করতে হবে যে, প্রস্তাবিত ব্লিস্কটি উদ্দিষ্ট প্রয়োগের ক্ষেত্রে একটি প্রচলিত রোটরের তুলনায় পরিমাপযোগ্য সুবিধা প্রদান করে কি না।
রক্ষণাবেক্ষণ এবং মেরামতের সীমাবদ্ধতা
অবিচ্ছেদ্য ব্লেডযুক্ত রোটরের রক্ষণাবেক্ষণের প্রধান সীমাবদ্ধতা হলো, প্রচলিত বিচ্ছিন্নযোগ্য ব্লেডের মতো এর প্রতিটি ব্লেড আলাদাভাবে খুলে প্রতিস্থাপন করা যায় না। ফলে, বাহ্যিক বস্তুর আঘাত, ক্ষয়, ক্লান্তি বা সংস্পর্শজনিত ক্ষতির জন্য বিশেষ মেরামত পদ্ধতি অথবা সম্পূর্ণ যন্ত্রাংশটি প্রতিস্থাপনের প্রয়োজন হতে পারে।
মেরামতের সম্ভাব্যতা নির্ভর করে ক্ষতিগ্রস্ত স্থান, উপাদান, অবশিষ্ট দেয়ালের পুরুত্ব, কাঠামোগত ভার এবং অনুমোদিত কার্যক্ষমতার সীমার উপর। কিছু স্থানীয় ত্রুটি নিয়ন্ত্রিত মিশ্রণ বা উপযুক্ত উপাদান-পুনরুদ্ধার পদ্ধতির মাধ্যমে সংশোধন করা যেতে পারে, কিন্তু সব ধরনের ক্ষতি নিরাপদে মেরামত করা সম্ভব নয়।
সমন্বিত কাঠামোটি কিছু নির্দিষ্ট উৎপাদনগত ত্রুটির পরিণতিও বাড়িয়ে তোলে। একটিমাত্র অগ্রহণযোগ্য ব্লেড পুরো রোটরকে প্রভাবিত করতে পারে। এই কারণে, ব্লিস্ক উৎপাদনের গুণমান এবং মোট জীবনচক্র ব্যয় মূল্যায়ন করার সময় প্রক্রিয়ার স্থিতিশীলতা, উৎপাদনকালীন পরিদর্শন এবং উপকরণের উৎস শনাক্তকরণ অপরিহার্য।
অখণ্ড ব্লেডযুক্ত রোটরের মূল নকশা বৈশিষ্ট্য
একটি সমন্বিত ব্লেডযুক্ত রোটরের মূল নকশা বৈশিষ্ট্যগুলির মধ্যে রয়েছে ব্লেডের জ্যামিতি, ডিস্কের গঠন, উপাদানের বৈশিষ্ট্য এবং রোটরের গতিশীল আচরণ। উচ্চ-গতিতে চলার সময় এই উপাদানগুলি একত্রে বায়ুগতিবিদ্যার কার্যকারিতা, কাঠামোগত শক্তি, কম্পন প্রতিক্রিয়া এবং ক্লান্তি প্রতিরোধ ক্ষমতা নির্ধারণ করে।
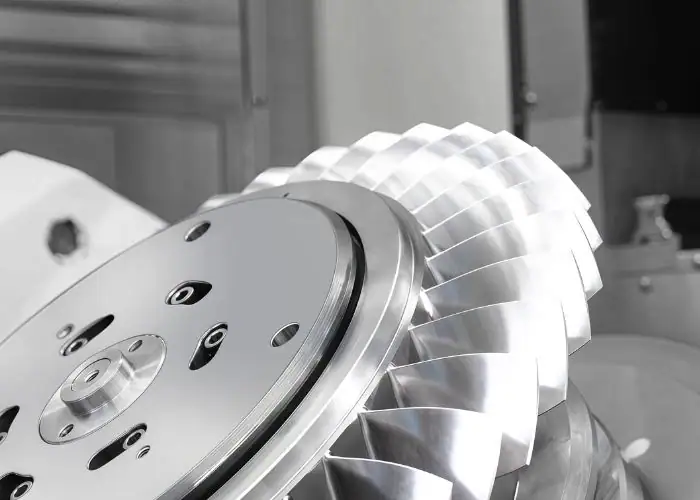
ব্লেডের জ্যামিতি এবং বায়ুগতিবিদ্যার কর্মক্ষমতা
ব্লিস্ক ব্লেডের জ্যামিতির মধ্যে অন্তর্ভুক্ত রয়েছে প্রবেশ ও নির্গমন কোণ, কর্ডের দৈর্ঘ্য, ব্লেডের উচ্চতা, পুরুত্বের বণ্টন এবং ত্রিমাত্রিক মোচড়। এই প্যারামিটারগুলো বায়ুপ্রবাহের দিক, চাপের বিকাশ এবং স্থানীয় অ্যারোডাইনামিক লোডিংকে প্রভাবিত করে। এদের মান কম্প্রেসার স্টেজ এবং উদ্দিষ্ট অপারেটিং পরিস্থিতি দ্বারা নির্ধারিত হয়।
অগ্রভাগকে অবশ্যই আগত বায়ুপ্রবাহ গ্রহণ করতে হবে এবং একই সাথে আপতনজনিত ক্ষতি সীমিত রাখতে হবে। এরপর চাপ ও শোষণ তলগুলো বায়ুপ্রবাহকে পথ দিয়ে চালিত করে, এবং পশ্চাৎভাগ নির্গমন প্রবাহের দিক নির্ধারণে সহায়তা করে। ব্লেডের বক্রতা এবং পুরুত্বও স্থানীয় দৃঢ়তা এবং কাঠামোগত পীড়নকে প্রভাবিত করে।
কম্পিউটার-এইডেড ডিজাইন এবং কম্পিউটেশনাল ফ্লুইড ডাইনামিক্স প্রকৌশলীদের উৎপাদনের আগে এই সম্পর্কগুলো মূল্যায়ন করতে সাহায্য করে। উৎপাদনকালীন অতিরিক্ত অংশ অবশ্যই অন্তর্ভুক্ত করতে হবে, কারণ আকৃতির বিচ্যুতি, অতিরিক্ত যন্ত্রের দাগ এবং ব্লেডের মধ্যে অসঙ্গত ব্যবধান উদ্দিষ্ট প্রবাহ আচরণ পরিবর্তন করতে পারে এবং এরোডাইনামিক কর্মক্ষমতা হ্রাস করতে পারে।
টাইটানিয়াম সংকর ধাতু এবং উচ্চ-তাপমাত্রার সুপারঅ্যালয়
কম্প্রেসার ব্লিস্কের জন্য সাধারণত টাইটানিয়াম সংকর ধাতু ব্যবহার করা হয়, কারণ এগুলোর আপেক্ষিক ঘনত্ব কম এবং নির্দিষ্ট শক্তি বেশি। Ti-6Al-4V হলো এর একটি পরিচিত প্রকৌশলগত উদাহরণ, যদিও এর অনুমোদিত গ্রেড নির্ভর করে পরিচালন তাপমাত্রা, ক্লান্তিজনিত প্রয়োজনীয়তা এবং ইঞ্জিন প্রস্তুতকারকের নির্দিষ্টকরণের উপর।
উচ্চ তাপমাত্রায় পরিচালিত কম্প্রেসার স্টেজের জন্য নিকেল-ভিত্তিক সুপারঅ্যালয় প্রয়োজন হতে পারে। ইনকোনেল ৭১৮ হলো এমন একটি অ্যালয়ের উদাহরণ যা কঠিন মহাকাশ অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয়। এই উপাদানগুলি উচ্চ তাপমাত্রায় কার্যকর শক্তি প্রদান করে, কিন্তু সাধারণত মেশিনিংয়ের সময় বেশি কাটিং রেজিস্ট্যান্স এবং টুলের ক্ষয় ঘটায়।
উপাদান নির্বাচনের ক্ষেত্রে কার্যকারী তাপমাত্রা, কেন্দ্রাতিগ চাপ, ক্লান্তিজনিত আয়ুষ্কাল, ক্ষয় প্রতিরোধ ক্ষমতা এবং তাপীয় প্রসারণ বিবেচনা করতে হবে। যন্ত্রকৌশলযোগ্যতাও গুরুত্বপূর্ণ, কারণ উপাদানটি টুল নির্বাচন, কাটিং প্যারামিটার, উৎপাদন সময় এবং পৃষ্ঠের অখণ্ডতাকে প্রভাবিত করে। একটি হালকা উপাদান সব কার্যকারী অবস্থার জন্য উপযুক্ত নাও হতে পারে।
| উপাদান | প্রধান সুবিধা | মেশিনিং চ্যালেঞ্জ | সাধারণ ব্যবহার |
| টাইটানিয়াম অ্যালোয় | কম ঘনত্ব এবং উচ্চ নির্দিষ্ট শক্তি | তাপের ঘনত্ব এবং যন্ত্রের ক্ষয় | নির্বাচিত কম্প্রেসার পর্যায়গুলি |
| নিকেল-ভিত্তিক সুপারঅ্যালয় | উচ্চ-তাপমাত্রার শক্তি এবং ক্লান্তি প্রতিরোধ | উচ্চ কাটিং ফোর্স এবং কঠিন মেশিনিং | উচ্চ-তাপমাত্রার টার্বোমেসিনারি |
| স্টেইনলেস স্টিল | যান্ত্রিক শক্তি এবং নির্বাচিত ক্ষয় প্রতিরোধ ক্ষমতা | উচ্চতর ঘনত্ব এবং সম্ভাব্য কর্ম-কঠিনীকরণ | নির্বাচিত শিল্প রোটর অ্যাপ্লিকেশন |
চূড়ান্ত উপাদানের গ্রেড, তাপীয় প্রক্রিয়াকরণ এবং সার্টিফিকেশনের শর্তাবলী কোনো সাধারণ তুলনামূলক সারণীর পরিবর্তে অনুমোদিত যন্ত্রাংশের স্পেসিফিকেশন অনুযায়ী হতে হবে।
রোটর ডায়নামিক্স, কম্পন এবং ক্লান্তি প্রতিরোধ
রোটর ডাইনামিক্স বর্ণনা করে যে, সমন্বিত ডিস্ক ও ব্লেডগুলো ঘূর্ণন গতি, কম্পন এবং পরিবর্তনশীল যান্ত্রিক চাপের প্রতি কীভাবে সাড়া দেয়। যেহেতু এয়ারফয়েলগুলো সরাসরি ডিস্কের সাথে সংযুক্ত থাকে, তাই ব্লেড এবং সহায়ক কাঠামোর কম্পন আচরণ একে অপরের সাথে উল্লেখযোগ্যভাবে মিথস্ক্রিয়া করতে পারে।
প্রকৌশলীরা স্বাভাবিক কম্পাঙ্ক, কম্পন ধরণ, কেন্দ্রাতিগ পীড়ন এবং সম্ভাব্য অনুরণন পরিস্থিতি মূল্যায়ন করেন। সসীম উপাদান বিশ্লেষণ এবং ক্যাম্পবেল ডায়াগ্রাম রোটরের পরিচালন গতি এবং কম্পন কম্পাঙ্কের মধ্যেকার পারস্পরিক সম্পর্ক শনাক্ত করতে সাহায্য করে, যা কাঠামোগত নির্ভরযোগ্যতার জন্য হুমকি হতে পারে।
ক্লান্তি প্রতিরোধ ক্ষমতা উপাদানের শক্তি, বারবার ভার প্রয়োগ, পৃষ্ঠের অবস্থা এবং স্থানীয় পীড়ন ঘনত্বের উপর নির্ভর করে। ব্লেড থেকে ডিস্কে রূপান্তর বিশেষভাবে গুরুত্বপূর্ণ, কারণ এটি ভারকে কেন্দ্রীয় কাঠামোতে স্থানান্তর করে। নকশা যাচাইকরণের সময় স্থির কার্যকারিতা, ত্বরণ, মন্দন এবং প্রাসঙ্গিক ক্ষণস্থায়ী ঘটনাগুলো অবশ্যই বিবেচনা করতে হবে।
ইন্টিগ্রালি ব্লেডেড রোটর কীভাবে তৈরি করা হয়?
ইন্টিগ্রালি ব্লেডেড রোটরগুলো ৫-অক্ষ সিএনসি মেশিনিং, ইলেক্ট্রোকেমিক্যাল মেশিনিং, গ্রাইন্ডিং এবং বিশেষায়িত ওয়েল্ডিং প্রক্রিয়ার মতো পদ্ধতি ব্যবহার করে তৈরি করা হয়। কঠিন পদার্থ থেকে জটিল এয়ারফয়েল পৃষ্ঠ তৈরি করার জন্য ৫ -অক্ষ মেশিনিং বিশেষভাবে গুরুত্বপূর্ণ, যদিও বিশেষ জ্যামিতিক গঠন বা উৎপাদনগত চাহিদার ক্ষেত্রে বিকল্প পদ্ধতিগুলো সুবিধাজনক হতে পারে।
৫-অক্ষ সিএনসি মেশিনিং এবং ব্লেড প্রোফাইলিং
৫-অক্ষ সিএনসি মেশিনিং হলো নিরেট বা ফোরজ করা ব্ল্যাঙ্ক থেকে অবিচ্ছেদ্য ব্লেডযুক্ত রোটর তৈরির একটি বহুল ব্যবহৃত পদ্ধতি। সমন্বিত রৈখিক এবং ঘূর্ণনশীল গতিবিধি কাটিং টুলগুলোকে প্রয়োজনীয় অ্যারোডাইনামিক জ্যামিতি নিয়ন্ত্রণ করার পাশাপাশি উপযুক্ত দিক থেকে পেঁচানো ব্লেডের পৃষ্ঠ এবং সংকীর্ণ পথে প্রবেশ করতে সাহায্য করে।
মেশিনিং প্রক্রিয়ায় সাধারণত তিনটি প্রধান অপারেশন অন্তর্ভুক্ত থাকে:
রাফ মিলিং: ব্লেডগুলোর মধ্যবর্তী অতিরিক্ত উপাদান অপসারণ করা হয়, তবে বিকাশমান এয়ারফয়েলগুলোকে সমর্থন দেওয়ার জন্য পর্যাপ্ত উপাদান অক্ষুণ্ণ রাখা হয়।
সেমি-ফিনিশ মিলিং: চূড়ান্ত প্রোফাইলিংয়ের আগে সামঞ্জস্যপূর্ণ স্টক অ্যালাউন্স প্রতিষ্ঠা করে এবং অসম কাটিং লোড হ্রাস করে।
ফিনিশ মিলিং: নিয়ন্ত্রিত টুলপাথ ব্যবহার করে নির্দিষ্ট ব্লেড পৃষ্ঠতল, অগ্রভাগ, পশ্চাৎভাগ এবং ব্লেড-মূলের সংযোগস্থল তৈরি করে।
জ্যামিতিক অবস্থা অনুকূল থাকলে, উপযুক্ত কৌশলগুলোর মধ্যে রয়েছে অ্যাডাপ্টিভ রাফিং, পয়েন্ট মিলিং এবং ফ্ল্যাঙ্ক মিলিং। CAM সফটওয়্যারকে অবশ্যই টুলের অভিমুখ, হোল্ডার ক্লিয়ারেন্স এবং মেশিনের সীমাবদ্ধতা যাচাই করতে হবে। ব্লিস্ক মেশিনিংয়ের সময়, টুলপাথ নির্বাচনের ক্ষেত্রে সারফেস ফিনিশ, মেশিনিংয়ের সময়, কাটিং ফোর্স এবং থিন-ব্লেড ডিফ্লেকশনের মধ্যে ভারসাম্য রক্ষা করতে হবে।
জটিল ব্লেড জ্যামিতির জন্য ইলেক্ট্রোকেমিক্যাল মেশিনিং
ইলেকট্রোকেমিক্যাল মেশিনিং পদ্ধতিতে একটি ইলেকট্রোলাইটে নিয়ন্ত্রিত অ্যানোডিক দ্রবীভবনের মাধ্যমে বিদ্যুৎ পরিবাহী পদার্থ অপসারণ করা হয়। প্রচলিত মিলিং পদ্ধতির বিপরীতে, এই প্রক্রিয়াটি কাটিং টুলের সরাসরি সংস্পর্শের উপর নির্ভর করে না, যার ফলে যান্ত্রিক কাটিং বল ছাড়াই নির্বাচিত জটিল ব্লিস্ক জ্যামিতি তৈরি করা সম্ভব হয়।
সংকীর্ণ ব্লেড প্যাসেজ এবং কঠিন-মেশিনিংযোগ্য সংকর ধাতুর ক্ষেত্রে ইসিএম (ECM) কার্যকর হতে পারে, যেখানে কাটিং প্রেশার বা টুলের ক্ষয় প্রচলিত মেশিনিংকে সীমাবদ্ধ করে। উপযুক্ত প্রয়োগের ক্ষেত্রে স্থানীয় উপাদান অপসারণ নিয়ন্ত্রণ উন্নত করার জন্য পালসড ইলেক্ট্রোকেমিক্যাল মেশিনিং আরেকটি বিকল্প প্রদান করে।
তবে, ইলেক্ট্রোকেমিক্যাল মেশিনিংয়ের জন্য বিশেষায়িত ইলেকট্রোড, ইলেক্ট্রোলাইট ব্যবস্থাপনা এবং মেশিনিং গ্যাপের সঠিক নিয়ন্ত্রণ প্রয়োজন। উপাদান অপসারণ বৈদ্যুতিক এবং তরল অবস্থার উপর নির্ভর করে, তাই প্রক্রিয়া যাচাইকরণ অপরিহার্য। ইসিএম (ECM) বেছে নেওয়ার আগে পরিবেশগত ব্যবস্থাপনা, মাত্রিক নির্ভুলতা এবং পৃষ্ঠের অখণ্ডতা—এই সব বিষয় অবশ্যই বিবেচনা করতে হবে।
গ্রাইন্ডিং এবং সারফেস ফিনিশিং
যখন ব্লেডের নির্বাচিত পৃষ্ঠতলের জ্যামিতি ও পৃষ্ঠের অখণ্ডতা সতর্কভাবে নিয়ন্ত্রণ করার প্রয়োজন হয়, তখন গ্রাইন্ডিং এবং অ্যাব্রেসিভ ফিনিশিং প্রক্রিয়া ব্যবহার করা হয়। এগুলি রাফ বা সেমি-ফিনিশ মেশিনিংয়ের পরে এয়ারফয়েলের প্রোফাইলকে আরও সূক্ষ্ম করতে পারে, বিশেষ করে যখন কঠিন উপাদানের কারণে প্রচলিত কাটিং পদ্ধতি সীমিত হয়ে পড়ে।
সুপারঅ্যাব্রেসিভ মেশিনিং নির্দিষ্ট কিছু সংকর ধাতু এবং ব্লেডের গঠনের জন্য একটি বিকল্প হতে পারে। এর কার্যকারিতা নির্ভর করে টুলিংয়ের সহজলভ্যতা, প্রক্রিয়ার স্থিতিশীলতা, উপাদানের আচরণ এবং নকশা দ্বারা নির্ধারিত পৃষ্ঠের প্রয়োজনীয়তার উপর।
ফিনিশিং প্রক্রিয়ায় ব্লেডের অগ্রভাগ ও পশ্চাৎভাগের জ্যামিতি অবশ্যই অক্ষুণ্ণ রাখতে হবে, কারণ অতিরিক্ত উপাদান অপসারণ করলে ব্লেডের পুরুত্ব এবং বায়ুগতিবিদ্যাগত আচরণ পরিবর্তিত হতে পারে। প্রকৌশলীদের উচিত ফিনিশিংয়ের জন্য উপযুক্ত ছাড় নির্ধারণ করা এবং যাচাই করে দেখা যে নির্বাচিত প্রক্রিয়াটি পৃষ্ঠতলে কোনো অগ্রহণযোগ্য ক্ষতি সৃষ্টি করছে না।
ঝালাই এবং হাইব্রিড উৎপাদন পদ্ধতি
ওয়েল্ডিং-ভিত্তিক উৎপাদন পদ্ধতিতে আলাদাভাবে তৈরি ব্লেডগুলোকে একটি ডিস্কের সাথে স্থায়ীভাবে যুক্ত করে একটি সমন্বিত রোটর গঠন করা যায়। লিনিয়ার ফ্রিকশন ওয়েল্ডিং হলো একটি প্রতিষ্ঠিত পদ্ধতি যা নিয়ন্ত্রিত কম্পন এবং চাপ ব্যবহার করে একটি সলিড-স্টেট জয়েন্ট তৈরি করে।
এই পদ্ধতিটি উৎপাদনে নমনীয়তা প্রদান করতে পারে, যখন একটিমাত্র ব্ল্যাঙ্ক থেকে সম্পূর্ণ উপাদানটি মেশিনিং করার চেয়ে ব্লেড এবং ডিস্ক আলাদাভাবে তৈরি করা বেশি বাস্তবসম্মত হয়। উপাদানের সামঞ্জস্যতা এবং উপাদানের নকশার উপর ভিত্তি করে অন্যান্য উপযুক্ত সংযোগ বা হাইব্রিড উৎপাদন প্রক্রিয়া বিবেচনা করা যেতে পারে।
ঝালাই করা ব্লিস্কগুলো, নিরেট পদার্থ থেকে যন্ত্রের সাহায্যে তৈরি একক ব্লিস্কের চেয়ে গঠনগতভাবে ভিন্ন। জোড়ের অখণ্ডতা, ব্লেডের অবস্থান, তাপীয় প্রভাব এবং ঝালাই-পরবর্তী মেশিনিং অবশ্যই যাচাই করতে হবে। জোড়া লাগানোর পর ব্লেডের অবস্থানের সামান্য তারতম্য পূরণের জন্য অভিযোজিত মেশিনিংয়েরও প্রয়োজন হতে পারে।
ব্লিস্ক উৎপাদন পদ্ধতির তুলনা
জ্যামিতিক সক্ষমতা, টুলিংয়ের প্রয়োজনীয়তা, উৎপাদন দক্ষতা এবং প্রক্রিয়ার জটিলতার দিক থেকে ব্লিস্ক তৈরির পদ্ধতিগুলো ভিন্ন হয়। ৫-অক্ষীয় সিএনসি মেশিনিং সহজলভ্য পৃষ্ঠতলের জন্য নমনীয়তা প্রদান করে, অন্যদিকে ইলেক্ট্রোকেমিক্যাল এবং হাইব্রিড পদ্ধতিগুলো যান্ত্রিক কাটিংয়ের কিছু সীমাবদ্ধতা দূর করতে পারে।
| পদ্ধতি | প্রধান অ্যাপ্লিকেশন | উপকারিতা | সীমাবদ্ধতা |
| 5-অক্ষ CNC মেশিনিং | সমন্বিত ব্লেড এবং ডিস্ক মেশিনিং | নমনীয় জ্যামিতি এবং সুনির্দিষ্ট টুলপাথ নিয়ন্ত্রণ | টুলের ক্ষয়, সীমিত প্রবেশাধিকার, এবং মেশিনিং সময় |
| ইলেক্ট্রোকেমিক্যাল মেশিনিং | জটিল পরিবাহী-ধাতব পথ | কম যান্ত্রিক কাটিং বল | বিশেষায়িত ইলেকট্রোড এবং ইলেক্ট্রোলাইট নিয়ন্ত্রণ |
| হয়রান | নির্বাচিত পৃষ্ঠতলের নির্ভুল ফিনিশিং | পৃষ্ঠতল পরিমার্জন এবং প্রোফাইল নিয়ন্ত্রণ | প্রবেশগম্যতা এবং প্রক্রিয়া-নির্দিষ্ট পৃষ্ঠের ঝুঁকি |
| রৈখিক ঘর্ষণ ঢালাই | স্থায়ীভাবে সংযুক্ত ব্লেড এবং ডিস্ক কাঠামো | যোগ্য সলিড-স্টেট সংযোগ | যৌথ পরিদর্শন এবং ঝালাই-পরবর্তী মেশিনিং |
| হাইব্রিড ম্যানুফ্যাকচারিং | বিশেষায়িত উপাদান এবং উৎপাদন পদ্ধতি | পরিপূরক প্রক্রিয়া সক্ষমতা একত্রিত করে | বৃহত্তর প্রক্রিয়া জটিলতা এবং বৈধতার প্রয়োজনীয়তা |
সর্বোত্তম উৎপাদন পদ্ধতিটি কোনো একটি প্রক্রিয়ার উপর ভিত্তি করে নয়, বরং সম্পূর্ণ উৎপাদন পথের উপর ভিত্তি করে নির্বাচন করা উচিত। প্রাথমিক প্রক্রিয়াকরণের খরচ, চূড়ান্তকরণের প্রয়োজনীয়তা, উপকরণের সর্বোত্তম ব্যবহার, পরিদর্শন সময় এবং যোগ্যতা যাচাইয়ের প্রচেষ্টা—এই সবগুলোই চূড়ান্ত উৎপাদন খরচে অবদান রাখে।
ব্লিস্ক সিএনসি মেশিনিংয়ের চ্যালেঞ্জগুলো কী কী?
ব্লিস্ক সিএনসি মেশিনিংয়ের প্রধান চ্যালেঞ্জগুলো হলো পাতলা ব্লেডের বিচ্যুতি, টুলের সীমিত প্রবেশাধিকার, কঠিন-কাটতে-পারা উপাদান, টুলের ক্ষয় এবং জটিল প্রোগ্রামিং। কাটিং প্রক্রিয়াটি সঠিকভাবে নিয়ন্ত্রণ করা না হলে, এই কারণগুলো ব্লেডের নির্ভুলতা, পৃষ্ঠের গুণমান, মেশিনিংয়ের সময় এবং উৎপাদনের নির্ভরযোগ্যতাকে প্রভাবিত করতে পারে।
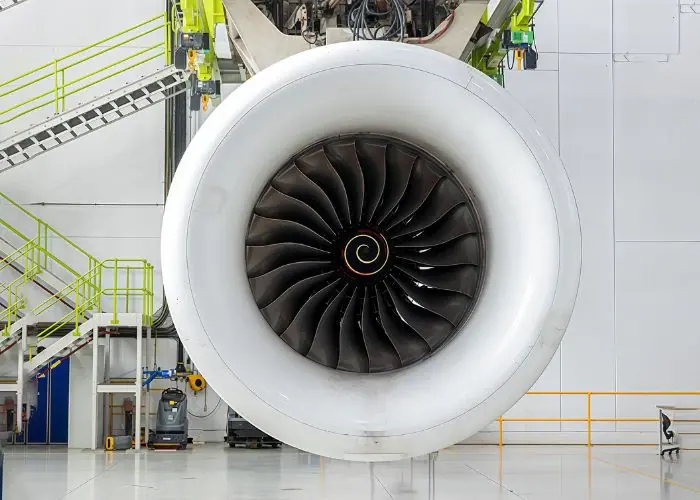
পাতলা ব্লেডের বিচ্যুতি এবং সীমিত সরঞ্জাম অ্যাক্সেস
পাতলা ব্লিস্ক ব্লেড কাটার বলের প্রভাবে বেঁকে যেতে পারে, বিশেষ করে ফিনিশিংয়ের সময় যখন অবশিষ্ট দেয়ালের পুরুত্ব কম থাকে। অতিরিক্ত বিচ্যুতির ফলে আকৃতিগত ত্রুটি, অসমতল পৃষ্ঠ এবং কম্পন সৃষ্টি হতে পারে। ব্লেডের উচ্চতা, নমনীয়তা এবং অবলম্বনহীন দৈর্ঘ্যের সাথে এই ঝুঁকি বৃদ্ধি পায়।
সংকীর্ণ পথ কাটার এবং টুল হোল্ডারের চলাচলকেও সীমাবদ্ধ করে। একটি টুল হয়তো উদ্দিষ্ট ব্লেড পৃষ্ঠে পৌঁছাতে পারে, কিন্তু পুনঃস্থাপনের সময় সংলগ্ন এয়ারফয়েলের সাথে ধাক্কা খেতে পারে। ৫-অক্ষীয় গতি প্রবেশাধিকার উন্নত করে, কিন্তু প্রতিটি জ্যামিতিক সীমাবদ্ধতা দূর করতে পারে না।
প্রকৌশলীরা উপযুক্ত কাটারের দৈর্ঘ্য নির্বাচন করে, কাটিং এনগেজমেন্ট নিয়ন্ত্রণ করে এবং ব্লেড সাপোর্ট অক্ষুণ্ণ রেখে মেশিনিং অপারেশনগুলো সাজানোর মাধ্যমে এই সমস্যাগুলো সমাধান করেন। রাফিং এবং ফিনিশিং অপারেশনগুলোর একটি স্থিতিশীল ক্রম গুরুত্বপূর্ণ, কারণ খুব তাড়াতাড়ি সাপোর্ট উপাদান অপসারণ করলে বিচ্যুতি বেড়ে যেতে পারে।
কঠিন উপকরণে টুলের ক্ষয় এবং তাপ নিয়ন্ত্রণ
টাইটানিয়াম অ্যালয় এবং নিকেল-ভিত্তিক সুপারঅ্যালয়গুলো তাদের যান্ত্রিক ও তাপীয় বৈশিষ্ট্যের কারণে মেশিনিং-এ অসুবিধা সৃষ্টি করে। টাইটানিয়াম কাটিং এজ-এর কাছাকাছি তাপ কেন্দ্রীভূত করতে পারে, অন্যদিকে নিকেল অ্যালয়গুলো উচ্চ কাটিং ফোর্স এবং দ্রুত টুল ক্ষয় ঘটাতে পারে।
যন্ত্রপাতি ক্ষয়প্রাপ্ত হওয়ার সাথে সাথে কাটার অবস্থা অনিয়মিত হয়ে পড়ে। এর ফলে পৃষ্ঠতলে ত্রুটি, মাত্রাগত ভুল এবং মেশিনিং করা পৃষ্ঠস্তরে পরিবর্তন দেখা দিতে পারে। পাতলা এয়ারফয়েল এবং ব্লেড ও গোড়ার গুরুত্বপূর্ণ সংযোগস্থলের ফিনিশিংয়ের ক্ষেত্রে এই সমস্যাটি বিশেষভাবে প্রকট হয়।
উপযুক্ত কার্বাইড টুল, কোটিং, কুল্যান্ট সরবরাহ এবং সতর্কতার সাথে নির্বাচিত কাটিং প্যারামিটার এই ঝুঁকিগুলো কমাতে সাহায্য করে। উৎপাদন প্রক্রিয়া জুড়ে টুলের অবস্থাও পর্যবেক্ষণ করা উচিত। অ্যালুমিনিয়াম বা একটি টাইটানিয়াম অ্যালয়ের জন্য উপযুক্ত প্যারামিটার স্বয়ংক্রিয়ভাবে অন্য কোনো উপাদানে প্রয়োগ করা উচিত নয়।
ওয়ার্কহোল্ডিং, সিএএম প্রোগ্রামিং এবং টুলপাথ অপ্টিমাইজেশন
ব্লিস্ক ওয়ার্কহোল্ডিং এমনভাবে ডিস্কটিকে সুরক্ষিত করবে যাতে এটি বিকৃত না হয় বা ব্লেডের গুরুত্বপূর্ণ পৃষ্ঠগুলিতে প্রবেশে বাধা সৃষ্টি না হয়। ফিক্সচারগুলি সাধারণত অবস্থানের জন্য নির্দিষ্ট কার্যকরী ডেটাম ব্যবহার করে, এবং ক্ল্যাম্পিং লোড অবশ্যই ডিস্কের কাঠামোর সাথে সামঞ্জস্যপূর্ণ থাকতে হবে। দুর্বল ওয়ার্কহোল্ডিংয়ের ফলে কম্পন বা মাত্রাগত ত্রুটি দেখা দিতে পারে।
CAM প্রোগ্রামিং-এর মাধ্যমে টুলের অভিমুখ, একই সাথে একাধিক অক্ষের চলাচল, প্রবেশ ও প্রস্থানের পথ এবং সংঘর্ষ এড়ানোর মধ্যে সমন্বয় সাধন করতে হয়। ব্লেডের মোচড় বাড়লে এবং পথের প্রস্থ কমলে প্রোগ্রামিং আরও বেশি শ্রমসাধ্য হয়ে ওঠে।
মেশিনিং করার আগে, প্রকৌশলীদের নিম্নলিখিত শর্তগুলো যাচাই করা উচিত:
- ফিক্সচার ক্লিয়ারেন্স:নিশ্চিত করুন যে ক্ল্যাম্প এবং সাপোর্টগুলো টুল বা ঘূর্ণন-অক্ষের চলাচলে বাধা সৃষ্টি করছে না।
- টুল অ্যাক্সেসযোগ্যতা:ব্লেড চলাচলের পথ জুড়ে কাটারের নাগাল, টুল-হোল্ডারের ফাঁকা জায়গা এবং দিকবিন্যাস পরীক্ষা করুন।
- সংঘর্ষ সিমুলেশন:ওয়ার্কপিস, ফিক্সচার, টুলস এবং মেশিন কনফিগারেশন অন্তর্ভুক্ত মডেল ব্যবহার করে মুভমেন্ট যাচাই করুন।
- প্রক্রিয়াধীন যাচাইকরণ:চূড়ান্ত ফিনিশিং অ্যালাউন্স অপসারণ করার আগে গুরুত্বপূর্ণ বৈশিষ্ট্য এবং মেশিনিংয়ের স্থিতিশীলতা পরীক্ষা করে নিন।
অপ্টিমাইজড টুলপাথ অপ্রয়োজনীয় স্থান পরিবর্তন কমায় এবং কাটারের নিয়ন্ত্রিত সংযুক্তি বজায় রাখে। দামী উপকরণ মেশিনিং করার সময় এই পরীক্ষাগুলো বিশেষভাবে মূল্যবান, কারণ একটি সংঘর্ষে একাধিক সমন্বিত ব্লেড ক্ষতিগ্রস্ত হতে পারে এবং পুরো রোটরটি ঝুঁকির মুখে পড়তে পারে।
অবিচ্ছেদ্য ব্লেডযুক্ত রোটরের গুণমান পরিদর্শন ও মেরামত
গুণমান পরিদর্শনে ব্লেডের প্রোফাইলের নির্ভুলতা, মাত্রিক সম্পর্ক, পৃষ্ঠের অবস্থা এবং রোটরের অখণ্ডতা যাচাই করা হয়। মেরামত মূল্যায়নের মাধ্যমে নির্ধারণ করা হয় যে, যান্ত্রিক নির্ভরযোগ্যতার সাথে আপোস না করে স্থানীয় ক্ষতি সংশোধন করা সম্ভব কিনা। উভয় কার্যক্রমই অপরিহার্য, কারণ ব্লেড এবং ডিস্ক মিলে একটিই ঘূর্ণায়মান উপাদান গঠন করে।
ব্লেড প্রোফাইলের নির্ভুলতা এবং পৃষ্ঠের গুণমান পরিদর্শন
ব্লেড প্রোফাইল পরিদর্শনের মাধ্যমে নির্ধারণ করা হয় যে উৎপাদিত এয়ারফয়েলগুলো উদ্দিষ্ট অ্যারোডাইনামিক জ্যামিতির সাথে মেলে কিনা। এর গুরুত্বপূর্ণ বৈশিষ্ট্যগুলোর মধ্যে রয়েছে ব্লেডের পুরুত্ব, ত্রিমাত্রিক প্রোফাইল, মোচড়, অগ্রভাগের ব্যাসার্ধ, পশ্চাৎভাগের আকৃতি এবং ব্লেড ও ডিস্কের মধ্যবর্তী সংযোগস্থল।
কোঅর্ডিনেট মেজারিং মেশিন এবং অপটিক্যাল স্ক্যানিং সিস্টেম জটিল বাহ্যিক পৃষ্ঠতল মূল্যায়ন করতে পারে। নির্বাচিত সরঞ্জামটিতে প্রয়োজনীয় সহনশীলতার জন্য উপযুক্ত প্রবেশগম্যতা এবং পরিমাপ ক্ষমতা থাকতে হবে। নির্দিষ্ট অ্যারোডাইনামিক অঞ্চলে পৃষ্ঠতলের অমসৃণতা পরিমাপও প্রয়োজনীয় হতে পারে।
শুধুমাত্র মাত্রিক সামঞ্জস্যই গ্রহণযোগ্য পৃষ্ঠতল অখণ্ডতা প্রতিষ্ঠা করে না। একটি ব্লেড তার নামমাত্র আকৃতি পূরণ করতে পারে, কিন্তু তারপরেও তাতে অমসৃণ পৃষ্ঠ, মেশিনিংজনিত ক্ষতি বা অগ্রহণযোগ্য পৃষ্ঠতল ত্রুটি থাকতে পারে। তাই পরিদর্শন পরিকল্পনায় জ্যামিতিক নির্ভুলতা এবং উপাদানের অবস্থা উভয়ই বিবেচনা করতে হবে।
রোটর ব্যালান্সিং এবং নন-ডেসট্রাকটিভ টেস্টিং
রোটর ব্যালান্সিং ভর বন্টন মূল্যায়ন করে, যা কার্যকালীন কম্পন এবং অতিরিক্ত ভার সীমিত করতে সাহায্য করে। গ্রহণযোগ্য অবশিষ্ট ভারসাম্যহীনতা রোটরের নকশা, কার্যকালীন গতি, অ্যাসেম্বলি কনফিগারেশন এবং প্রযোজ্য প্রকৌশলগত প্রয়োজনীয়তার উপর নির্ভর করে।
অক্ষতিকর পরীক্ষা যন্ত্রাংশটি নষ্ট না করেই প্রাসঙ্গিক উপাদানগত বা উৎপাদনগত ত্রুটি শনাক্ত করতে সাহায্য করে। সংকর ধাতু এবং পরিদর্শন নির্দিষ্টকরণের উপর নির্ভর করে, পদ্ধতিগুলোর মধ্যে ফ্লুরোসেন্ট পেনিট্র্যান্ট পরিদর্শন, আলট্রাসনিক পরীক্ষা বা অন্যান্য অনুমোদিত কৌশল অন্তর্ভুক্ত থাকতে পারে।
সঠিকভাবে ব্যালেন্স করা একটি রোটরেও ফাটল থাকতে পারে, আবার কাঠামোগতভাবে অক্ষত একটি রোটরেও অতিরিক্ত ভারসাম্যহীনতা থাকতে পারে। সুতরাং, ব্যালেন্সিং এবং নন-ডেসট্রাকটিভ টেস্টিং ভিন্ন ভিন্ন ঝুঁকি মোকাবেলা করে এবং অনুমোদিত পরিদর্শন পরিকল্পনার অধীনে এগুলিকে অবশ্যই স্বাধীনভাবে মূল্যায়ন করতে হবে।
ব্লিস্কের ক্ষতি নির্ণয় এবং মেরামতের পদ্ধতি
ক্ষতির ধরন, অবস্থান এবং তীব্রতা শনাক্ত করার মাধ্যমে ব্লিস্ক মেরামত শুরু হয়। সাধারণ উদ্বেগের বিষয়গুলোর মধ্যে রয়েছে বহিরাগত বস্তুর আঘাত, ক্ষয়, ফাটল এবং ব্লেডের স্থানীয় বিকৃতি। মেরামতের সম্ভাব্যতা ক্ষতিগ্রস্ত অঞ্চল, উপাদানের অবস্থা এবং অনুমোদিত কার্যক্ষমতার সীমার উপর নির্ভর করে।
ছোটখাটো ত্রুটি কখনও কখনও নিয়ন্ত্রিত মিশ্রণ বা উপযুক্ত পৃষ্ঠ-পুনরুদ্ধার পদ্ধতির মাধ্যমে সংশোধন করা যেতে পারে। আরও ব্যাপক ক্ষতির জন্য বিশেষায়িত উপাদান জমা করা এবং পরবর্তীকালে সূক্ষ্ম মেশিনিংয়ের প্রয়োজন হতে পারে। প্রতিটি নিরাপত্তামূলক ঘূর্ণায়মান যন্ত্রাংশের জন্য এই পদ্ধতিগুলো গ্রহণযোগ্য বলে ধরে নেওয়া উচিত নয়।
অনুমোদিত মেরামতের পর, মাত্রিক পরিদর্শন, পৃষ্ঠতল মূল্যায়ন, অবিনাশী পরীক্ষা, বা ব্যালান্সিং-এর প্রয়োজন হতে পারে। মেরামত করা রোটরকে অবশ্যই তার নির্দিষ্ট জ্যামিতি এবং যান্ত্রিক অখণ্ডতা বজায় রাখতে হবে। ক্ষতির পরিমাণ অনুমোদিত মেরামত বা পরিষেবা সীমা অতিক্রম করলে প্রতিস্থাপন আবশ্যক।
ইন্টিগ্রালি ব্লেডেড রোটরের সাধারণ প্রয়োগ
ইন্টিগ্রালি ব্লেডেড রোটর প্রধানত বিমান ইঞ্জিনের কম্প্রেসার এবং নির্বাচিত শিল্প টার্বোমেসিনারিতে ব্যবহৃত হয়, যেখানে কম ঘূর্ণনশীল ভর, কম্প্যাক্ট গঠন এবং সঠিক অ্যারোডাইনামিক জ্যামিতি মূল্যবান। উদ্দিষ্ট প্রয়োগক্ষেত্র উপাদানের প্রয়োজনীয়তা, অপারেটিং লোড, উৎপাদন পদ্ধতি এবং পরিদর্শন মান নির্ধারণ করে।
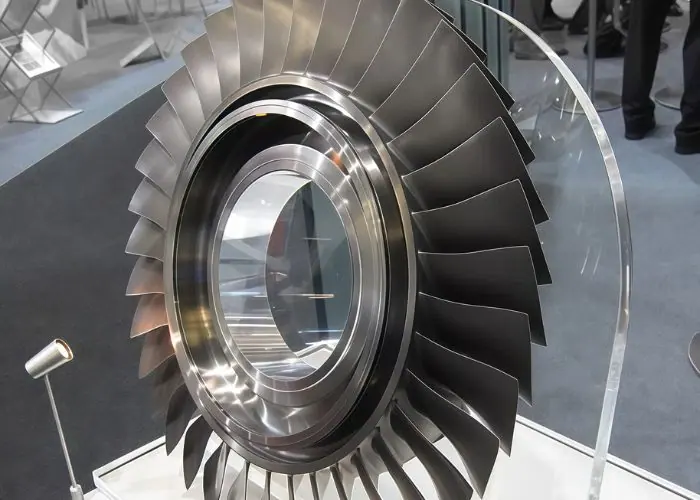
বিমানের ইঞ্জিন কম্প্রেসার
বিমানের ইঞ্জিন কম্প্রেসার হলো অবিচ্ছেদ্য ব্লেডযুক্ত রোটরের অন্যতম গুরুত্বপূর্ণ প্রয়োগ। ব্লিস্ক পৃথক ব্লেড সংযুক্তির প্রয়োজনীয়তা দূর করে এবং হালকা ও আরও সংহত কম্প্রেসার নকশাকে সমর্থন করতে পারে। এই সুবিধাগুলো বিশেষভাবে উপযোগী যেখানে ঘূর্ণন কর্মক্ষমতা এবং ওজন কঠোরভাবে নিয়ন্ত্রিত হয়।
একটি ব্লিস্ক কম্প্রেসার স্টেজ সংলগ্ন স্টেটর, কেসিং কাঠামো এবং অন্যান্য রোটর স্টেজের সাথে একত্রে কাজ করে। প্রকৌশলীদের অবশ্যই গ্রহণযোগ্য কম্পন আচরণ, ক্লান্তিজনিত আয়ুষ্কাল এবং চলমান ক্লিয়ারেন্স বজায় রেখে চাপ ও প্রবাহের প্রয়োজনীয়তার সাথে এয়ারফয়েলের জ্যামিতি মেলাতে হয়।
ব্লিস্ক মহাকাশ প্রয়োগের ক্ষেত্রে, উৎপাদন সংক্রান্ত নথিপত্র, অনুমোদিত উপকরণ এবং কঠোর পরিদর্শন বিশেষভাবে গুরুত্বপূর্ণ। ইঞ্জিনের জন্য অত্যন্ত গুরুত্বপূর্ণ কোনো রোটরে মেশিনিং-এর সামান্য বিচ্যুতি বা কাঠামোগত ত্রুটির মারাত্মক পরিণতি হতে পারে, তাই উৎপাদনের শর্তাবলী অবশ্যই সংশ্লিষ্ট প্রকৌশলগত অনুমোদন মেনে চলতে হবে।
শিল্পকৌশল টার্বোমেশিনারি
শিল্পক্ষেত্রে ব্যবহৃত টার্বোমেসিনারি কম্প্রেসার এবং নির্বাচিত টারবাইন-সম্পর্কিত সিস্টেমে অবিচ্ছেদ্য ব্লেডযুক্ত রোটর ব্যবহার করতে পারে। এই সমন্বিত নকশাটি সেখানে উপযোগী হতে পারে যেখানে সুনির্দিষ্ট প্রবাহ পথ, সংহত গঠন এবং কম সংখ্যক যান্ত্রিক সংযোগস্থল প্রকৌশলগত সুবিধা প্রদান করে।
অপারেটিং তাপমাত্রা, ডিউটি সাইকেল এবং রক্ষণাবেক্ষণের প্রত্যাশার ক্ষেত্রে শিল্পক্ষেত্রে ব্যবহৃত রোটরের নকশা বিমানের কম্প্রেসার ব্লিস্ক থেকে যথেষ্ট ভিন্ন হতে পারে। ব্লিস্ক টারবাইন শব্দটি নির্দিষ্ট কিছু ইন্টিগ্রেটেড টারবাইন রোটর কনফিগারেশনকে বোঝাতে পারে, কিন্তু প্রতিটি টারবাইন হুইল বা ব্লেডযুক্ত ডিস্কই ব্লিস্ক নয়।
একটি কাস্টম ব্লিস্ক ইঞ্জিন বা শিল্প কম্প্রেসার প্রকল্পের জন্য, প্রকৌশলীদের কর্মক্ষমতা, উৎপাদন খরচ এবং রক্ষণাবেক্ষণের সুবিধার মধ্যে ভারসাম্য রক্ষা করতে হয়। উপকরণের সহজলভ্যতা, উৎপাদনের পরিমাণ, জ্যামিতিক গঠন এবং পরিদর্শন ক্ষমতা নির্ধারণ করে যে একটি মনোলিথিক নাকি সংযুক্ত রোটর ডিজাইন উৎপাদনের জন্য অধিকতর বাস্তবসম্মত সমাধান হবে।
বিবরণ
কেন ইন্টিগ্রালি ব্লেডযুক্ত রোটরগুলো বায়ুগতিবিদ্যার দিক থেকে উন্নততর?
সমন্বিত ব্লেডযুক্ত রোটরগুলো অ্যারোডাইনামিক কর্মক্ষমতা উন্নত করতে পারে, কারণ এর সমন্বিত কাঠামো প্রচলিত ব্লেড সংযুক্তিগুলোতে থাকা কিছু ফাঁক এবং জ্যামিতিক বাধা দূর করে। ব্লেড থেকে ডিস্কে নিরবচ্ছিন্ন রূপান্তর প্রবাহ পথকে অনুকূল করার জন্য আরও বেশি স্বাধীনতা প্রদান করে। তবে, অ্যারোডাইনামিক কর্মক্ষমতা শুধুমাত্র এর গঠন দ্বারা নির্ধারিত হয় না। ব্লেডের কোণ, পৃষ্ঠের অমসৃণতা, অগ্রভাগের ফাঁকা স্থান এবং পরিচালন পরিস্থিতিও গুরুত্বপূর্ণ। যদিও কিছু ব্লিস্ক ডিজাইন প্রায় ২০-৩০% ওজন হ্রাস করতে সক্ষম হয়েছে, এই শতাংশ অ্যারোডাইনামিক দক্ষতার উন্নতিকে নির্দেশ করে না। প্রকৃত দক্ষতার উন্নতি অবশ্যই বিশ্লেষণ এবং পরীক্ষার মাধ্যমে নিশ্চিত করতে হবে।
একটি ব্লিস্কের এয়ারফয়েল প্রোফাইলের জন্য কী পরিমাণ টলারেন্স নির্দিষ্ট করা উচিত?
এয়ারফয়েলের টলারেন্স অ্যারোডাইনামিক প্রয়োজনীয়তা, উৎপাদন ক্ষমতা এবং পরিদর্শন পদ্ধতির উপর ভিত্তি করে হওয়া উচিত। গুরুত্বপূর্ণ বৈশিষ্ট্যগুলোর মধ্যে রয়েছে ব্লেডের প্রোফাইল, পুরুত্ব, টুইস্ট এবং রোটর ডেটাম সিস্টেমের সাপেক্ষে এর অবস্থান। কোনো প্রকল্পে নির্বাচিত মাত্রিক বৈশিষ্ট্যগুলোর জন্য ±০.০৫ মিমি নির্দিষ্ট করা থাকতে পারে, কিন্তু এটি একটি দৃষ্টান্তমূলক মান, কোনো সার্বজনীন ব্লিস্ক টলারেন্স নয়। প্রকৌশলীদের উচিত ড্রয়িংয়ের প্রয়োজনীয়তা অনুযায়ী প্রোফাইল কন্ট্রোল এবং ফাংশনাল ডেটাম নির্ধারণ করা। প্রতিটি পৃষ্ঠে অপ্রয়োজনীয়ভাবে কঠোর টলারেন্স প্রয়োগ করলে তা কর্মক্ষমতা উন্নত না করেই মেশিনিং এবং পরিদর্শন খরচ বাড়িয়ে দিতে পারে।
একটি ব্লিস্ক ব্লেডে কী পরিমাণ মেশিনিং অ্যালাউন্স রাখা উচিত?
মেশিনিং অ্যালাউন্স নির্ভর করে প্রারম্ভিক ব্ল্যাঙ্ক, উপাদান, ব্লেডের দৃঢ়তা, রাফিং কৌশল এবং ফিনিশিংয়ের প্রয়োজনীয়তার উপর। অপর্যাপ্ত স্টক রাফিংয়ের দাগ বা উপাদানের তারতম্য ঘটাতে পারে, অন্যদিকে অতিরিক্ত স্টক কাটিং ফোর্স এবং ফিনিশিংয়ের সময় বাড়িয়ে দিতে পারে। একটি প্রাথমিক প্রক্রিয়া পরিকল্পনায় পরবর্তী মেশিনিং পর্যায়গুলোর জন্য ০.২–০.৫ মিমি সংরক্ষিত রাখা হতে পারে, কিন্তু এই পরিসরটি শুধুমাত্র একটি উদাহরণ এবং প্রকৃত জ্যামিতির জন্য এটি অবশ্যই যাচাই করে নিতে হবে। চূড়ান্ত স্টক অ্যালাউন্স নিশ্চিত করার আগে প্রকৌশলীদের সেমি-ফিনিশিং, অবশিষ্ট পীড়ন, ফিক্সচারের স্থিতিশীলতা এবং মধ্যবর্তী পরিমাপের ফলাফল বিবেচনা করা উচিত।
ব্লেডের সংখ্যা ব্লিস্ক মেশিনিং খরচকে কীভাবে প্রভাবিত করে?
ব্লেডের সংখ্যা মেশিনিং খরচকে প্রভাবিত করে, কারণ অতিরিক্ত ব্লেডগুলো অ্যারোডাইনামিক পৃষ্ঠ, প্যাসেজ এবং ফিচারের সংখ্যা বাড়িয়ে দেয়, যেগুলোর জন্য টুলপাথ নিয়ন্ত্রণের প্রয়োজন হয়। বেশি ব্লেড ফিনিশিংয়ের সময় বাড়াতে পারে, টুলের সহজলভ্যতা কমাতে পারে এবং পরিদর্শনকে জটিল করে তুলতে পারে। তবে, মেশিনিং খরচ ব্লেডের সংখ্যার সাথে একটি সরল রৈখিক সম্পর্কে বৃদ্ধি পায় না। উপাদান, ব্লেডের উচ্চতা, প্যাসেজের প্রস্থ, পৃষ্ঠের প্রয়োজনীয়তা এবং মেশিনের সক্ষমতা সমানভাবে গুরুত্বপূর্ণ। অনেকগুলো ছোট ও সহজলভ্য ব্লেডযুক্ত রোটরের তুলনায়, কম কিন্তু গভীর ও বেশি প্যাঁচানো প্যাসেজযুক্ত একটি রোটর মেশিনিং করা আরও কঠিন হতে পারে।
উপসংহার
একটি ইন্টিগ্রালি ব্লেডেড রোটর ডিস্ক এবং ব্লেডকে একটি কম্প্যাক্ট কাঠামোতে একত্রিত করে, যা ওজন কমাতে, যান্ত্রিক ব্লেড সংযুক্তি দূর করতে এবং কার্যকর অ্যারোডাইনামিক কর্মক্ষমতা সমর্থন করতে পারে। তবে, এর জটিল জ্যামিতি, চাহিদাপূর্ণ উপকরণ এবং সীমিত মেরামতযোগ্যতা উৎপাদনের ক্ষেত্রে উল্লেখযোগ্য প্রতিবন্ধকতা তৈরি করে। ৫-অক্ষীয় সিএনসি মেশিনিং, ইলেক্ট্রোকেমিক্যাল মেশিনিং, গ্রাইন্ডিং এবং উপযুক্ত সংযোগ পদ্ধতি বিভিন্ন উৎপাদন পথ সরবরাহ করে। সঠিক প্রক্রিয়াটি বেছে নেওয়ার জন্য ব্লেডের নকশা, উপকরণের আচরণ, মেশিনিংয়ের সহজলভ্যতা, পৃষ্ঠের অখণ্ডতা এবং পরিদর্শন সংক্রান্ত প্রয়োজনীয়তাগুলো সতর্কতার সাথে বিবেচনা করা প্রয়োজন।
TiRapid- এ আমরা কাস্টম ধাতব যন্ত্রাংশের জন্য নির্ভুল সিএনসি মেশিনিং ও উৎপাদন পরিষেবা প্রদান করি, যার মধ্যে রয়েছে মাল্টি-অ্যাক্সিস মিলিং, সিএনসি টার্নিং এবং ডাইমেনশনাল ইন্সপেকশন। আমাদের উৎপাদন পদ্ধতি জটিল ব্লেডের মতো জ্যামিতিক গঠন, নির্ভুল মাউন্টিং বৈশিষ্ট্য এবং চাহিদাসম্পন্ন শিল্পক্ষেত্রের জন্য নির্ভরযোগ্য কাস্টম যন্ত্রাংশ তৈরিতে সহায়তা করে।
















