
ইনজেকশন মোল্ডিং এবং প্লাস্টিক এক্সট্রুশন উভয়ই প্লাস্টিক উপাদানকে উত্তপ্ত করে এবং সেগুলোকে পুনরাবৃত্তিমূলক পণ্যে রূপ দেয়। তবে, এগুলোর ফলাফল খুব ভিন্ন। ইনজেকশন মোল্ডিং একটি বদ্ধ ছাঁচের ভিতরে স্বতন্ত্র ত্রিমাত্রিক অংশ তৈরি করে, অন্যদিকে এক্সট্রুশন একটি সামঞ্জস্যপূর্ণ প্রস্থচ্ছেদ সহ দীর্ঘ আকৃতি ক্রমাগতভাবে উৎপাদন করে।
এই নির্দেশিকাটি ইনজেকশন মোল্ডিং বনাম এক্সট্রুশন প্রক্রিয়া ব্যাখ্যা করে, যার মধ্যে প্রতিটি পদ্ধতির কার্যপ্রণালী, তাদের টুলিং ও উৎপাদন খরচ, নকশার প্রয়োজনীয়তা, উপযুক্ত উপকরণ, সাধারণ প্রয়োগ এবং নির্বাচনের মানদণ্ড অন্তর্ভুক্ত রয়েছে। এই পার্থক্যগুলো বুঝতে পারলে, টুলিং-এ বিনিয়োগ করার আগে বা উৎপাদনের জন্য কোনো যন্ত্রাংশ প্রস্তুত করার আগে আপনি একটি বাস্তবসম্মত প্রক্রিয়া বেছে নিতে পারবেন।
ইনজেকশন মোল্ডিং এবং প্লাস্টিক এক্সট্রুশন বলতে কী বোঝায়?
ইনজেকশন মোল্ডিং এবং এক্সট্রুশন হলো প্লাস্টিক উৎপাদনের দুটি প্রধান প্রক্রিয়া। উভয় পদ্ধতিতেই সাধারণত প্লাস্টিকের দানা, একটি উত্তপ্ত ব্যারেল এবং একটি ঘূর্ণায়মান স্ক্রু ব্যবহৃত হয়, কিন্তু এদের গঠন পদ্ধতি ভিন্ন। ইনজেকশন মোল্ডিং পদ্ধতিতে বারবার চক্রের মাধ্যমে একটি বদ্ধ গহ্বর পূর্ণ করা হয়, অন্যদিকে এক্সট্রুশন পদ্ধতিতে একটি খোলা ডাইয়ের মধ্য দিয়ে অবিচ্ছিন্নভাবে উপাদানকে ঠেলে দেওয়া হয়।
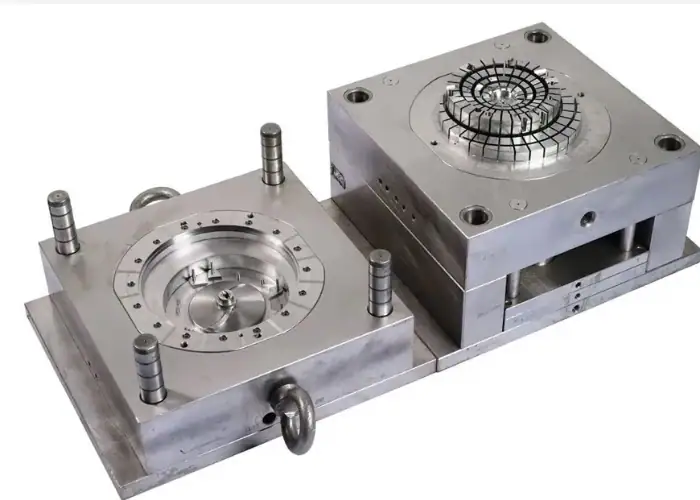
ইনজেকশন ছাঁচনির্মাণ কীভাবে কাজ করে
ইনজেকশন মোল্ডিং প্রক্রিয়া শুরু হয় যখন প্লাস্টিকের দানা একটি হপারের মাধ্যমে একটি উত্তপ্ত ব্যারেলে প্রবেশ করে। একটি ঘূর্ণায়মান স্ক্রু উপাদানটিকে সামনের দিকে ঠেলে দেয় এবং একই সাথে তাপ ও শিয়ার বলের প্রভাবে তা নরম হয়ে একটি নিয়ন্ত্রিত গলিত অবস্থায় পরিণত হয়। এরপর স্ক্রুটি আরও সামনে এগিয়ে যায় এবং চাপের অধীনে প্লাস্টিকটিকে একটি বদ্ধ ছাঁচে প্রবেশ করায়।
গলিত প্লাস্টিক ছাঁচের গহ্বরটি পূর্ণ করে এবং প্রয়োজনীয় জ্যামিতিক আকৃতি গঠন করে। অংশটি ঠান্ডা হতে শুরু করলে, ধরে রাখার চাপ উপাদানের সংকোচন পূরণে সাহায্য করে। উপাদানটি যথেষ্ট স্থিতিশীল হয়ে গেলে, ছাঁচটি খুলে যায় এবং ইজেক্টর পিন, প্লেট বা অন্যান্য ব্যবস্থার মাধ্যমে তৈরি অংশটি বের করে আনা হয়।
এরপর ছাঁচটি বন্ধ হয়ে যায় এবং চক্রটি আবার শুরু হয়। কোর, ক্যাভিটি, ইনসার্ট, স্লাইড, লিফটার, গেট, কুলিং চ্যানেল এবং সারফেস টেক্সচার টুলিংয়ের মধ্যে অন্তর্ভুক্ত করা যেতে পারে। এটি ইনজেকশন মোল্ডিংকে পুনরাবৃত্তিমূলক হাউজিং, ক্লিপ, কভার, ব্র্যাকেট, কানেক্টর এবং অন্যান্য বিস্তারিত ত্রিমাত্রিক অংশ তৈরির জন্য উপযুক্ত করে তোলে।
প্লাস্টিক এক্সট্রুশন কীভাবে কাজ করে
প্লাস্টিক এক্সট্রুশন প্রক্রিয়াও একটি উত্তপ্ত ব্যারেলে পেলেট প্রবেশের মাধ্যমে শুরু হয়। একটি ঘূর্ণায়মান স্ক্রু উপাদানটিকে পরিবহন, সংকুচিত, গলানো এবং মিশ্রিত করে। একটি বদ্ধ গহ্বরে গলিত পদার্থ প্রবেশ করানোর পরিবর্তে, এক্সট্রুডারটি এক্সট্রুশন ডাই নামক একটি নির্দিষ্ট আকৃতির ছিদ্রের মধ্য দিয়ে এটিকে ক্রমাগতভাবে বাইরে বের করে দেয়।
ডাই থেকে বের হওয়া উপাদানটির প্রয়োজনীয় প্রস্থচ্ছেদীয় আকৃতি থাকে। এরপর এর প্রোফাইল স্থিতিশীল করার জন্য এটিকে শীতলীকরণ, আকার নির্ধারণ, ক্রমাঙ্কন বা টানার যন্ত্রপাতির মধ্য দিয়ে পাঠানো হয়। এই অবিচ্ছিন্ন পণ্যটিকে নির্দিষ্ট দৈর্ঘ্যে কাটা, রোলে জড়ানো, অথবা দ্বিতীয় পর্যায়ের প্রক্রিয়াকরণের জন্য প্রস্তুত করা যেতে পারে।
এক্সট্রুশন প্রক্রিয়ার মাধ্যমে সাধারণ রড ও টিউবের পাশাপাশি ফাঁপা, অর্ধ-ফাঁপা, বহু-চ্যানেলযুক্ত বা বিশদ কাস্টম প্রোফাইলও তৈরি করা যায়। এর প্রস্থচ্ছেদ জটিল হতে পারে, কিন্তু সাধারণত পণ্যটির দৈর্ঘ্য বরাবর তা একই থাকে। এর সাধারণ উৎপাদিত পণ্যগুলোর মধ্যে রয়েছে পাইপ, সিল, রেল, শিট, ফিল্ম, চ্যানেল এবং কেবল ইনসুলেশন।
ইনজেকশন মোল্ডিং বনাম এক্সট্রুশন: মূল পার্থক্য
ইনজেকশন মোল্ডিং এবং এক্সট্রুশনের মধ্যে প্রধান পার্থক্য হলো উৎপাদিত জ্যামিতিক আকৃতি। ইনজেকশন মোল্ডিং পদ্ধতিতে আলাদা আলাদা অংশ তৈরি হয়, যেগুলোর আকৃতি সব দিকে পরিবর্তন করা যায়। অন্যদিকে, এক্সট্রুশন পদ্ধতিতে একটি অবিচ্ছিন্ন পণ্য তৈরি হয়, যার দৈর্ঘ্য পরিবর্তন করা গেলেও প্রস্থচ্ছেদ মূলত অপরিবর্তিত থাকে।
| তুলনা | ইনজেকশন ছাঁচনির্মাণ | প্লাস্টিক এক্সট্রুশন |
| উত্পাদন পদ্ধতি | বারবার ছাঁচনির্মাণ চক্র | ক্রমাগত উত্পাদন |
| সাধারণ আউটপুট | স্বতন্ত্র অংশ | ক্রমাগত প্রোফাইল |
| প্রধান সরঞ্জাম | কোর এবং গহ্বর সহ বন্ধ ছাঁচ | খোলা এক্সট্রুশন ডাই |
| উপযুক্ত জ্যামিতি | জটিল ত্রিমাত্রিক অংশ | ধ্রুবক প্রস্থচ্ছেদ গুণফল |
| স্থানীয় বৈশিষ্ট্য | ছাঁচের সাথে একীভূত করা যেতে পারে | সাধারণত দ্বিতীয় পর্যায়ের কার্যক্রমের প্রয়োজন হয় |
| পৃষ্ঠের বিবরণ | টেক্সচার, লোগো এবং ছাঁচে তৈরি বিবরণ | প্রধানত ডাই পৃষ্ঠ দ্বারা নিয়ন্ত্রিত |
| সাধারণ শক্তি | জটিল অংশ একীকরণ | দক্ষ দীর্ঘ-প্রোফাইল উৎপাদন |
| সাধারণ পণ্য | হাউজিং, ক্লিপ, কভার, সংযোগকারী | টিউব, সিল, রেল, শিট, চ্যানেল |
অংশের জ্যামিতি এবং পণ্যের ফর্ম
যখন কোনো যন্ত্রাংশের একটি সম্পূর্ণ ত্রিমাত্রিক আকৃতির প্রয়োজন হয়, তখন ইনজেকশন মোল্ডিং উপযুক্ত। ব্যবহারিক মোল্ড নির্মাণের সীমার মধ্যে থেকে এই মোল্ডের সাহায্যে রিব, বস, স্ন্যাপ ফিট, ওপেনিং, টেক্সচারযুক্ত পৃষ্ঠ, মাউন্টিং ফিচার, স্থানীয় দেয়ালের পরিবর্তন এবং অন্যান্য সূক্ষ্ম বিবরণ তৈরি করা যায়।
যখন কোনো পণ্যের দৈর্ঘ্য বরাবর একই আকৃতি বজায় রাখতে হয়, তখন এক্সট্রুশন উপযুক্ত। একটি প্রোফাইলে অভ্যন্তরীণ প্রকোষ্ঠ, খাঁজ, ফিন, লিপ বা কেবল চ্যানেল থাকতে পারে, কিন্তু ডাই সরাসরি এমন কোনো ছিদ্র তৈরি করতে পারে না যা কেবল একটি স্থানে দেখা যায়, অথবা এমন কোনো পকেট তৈরি করতে পারে না যা যন্ত্রাংশটির মাঝপথে থেমে যায়।
এক্সট্রুশনের পরে কাটিং, ড্রিলিং, পাঞ্চিং, ওয়েল্ডিং, ফর্মিং বা সিএনসি মেশিনিংয়ের মাধ্যমে এই স্থানীয় বৈশিষ্ট্যগুলি যুক্ত করা যেতে পারে। তাই, কোন প্রক্রিয়াটি বেশি কার্যকর, তা নির্ধারণ করার সময় প্রকৌশলীদের পুনরাবৃত্ত প্রস্থচ্ছেদীয় জ্যামিতিকে স্থানীয় বৈশিষ্ট্যগুলি থেকে আলাদা করা উচিত।
টুলিং এবং উৎপাদন পদ্ধতি
একটি ইনজেকশন মোল্ডে সাধারণত দুই বা ততোধিক মোল্ড হাফ, একটি ক্যাভিটি, একটি কোর, একটি ফিড সিস্টেম, ভেন্ট, কুলিং চ্যানেল এবং একটি ইজেকশন সিস্টেম থাকে। অধিক জটিল যন্ত্রাংশের জন্য স্লাইড, লিফটার, আনস্ক্রুইং মেকানিজম, ইনসার্ট বা একাধিক ক্যাভিটিরও প্রয়োজন হতে পারে।
একটি এক্সট্রুশন ডাই পণ্যের সম্পূর্ণ দৈর্ঘ্য গঠন করে না। এর মধ্য দিয়ে প্লাস্টিক অবিচ্ছিন্নভাবে প্রবাহিত হওয়ার সময় এটি পণ্যের প্রস্থচ্ছেদ নিয়ন্ত্রণ করে। সম্পূর্ণ উৎপাদন ব্যবস্থায় ক্যালিব্রেটর, কুলিং ট্যাঙ্ক, পুলার, কাটার, রোলার বা ওয়াইন্ডিং সরঞ্জামেরও প্রয়োজন হতে পারে।
যেহেতু টুলের কাঠামোগুলো ভিন্ন ভিন্ন কাজ করে, তাই সম্পূর্ণ উৎপাদন প্রক্রিয়া বিবেচনা না করে এদের খরচের তুলনা করা উচিত নয়। ইনজেকশন টুলিং প্রায়শই বেশি জটিল হয়, অন্যদিকে এক্সট্রুশনের ক্ষেত্রে প্রোফাইলের আকার, সরলতা, শীতলীকরণ এবং পরিচালনা নিয়ন্ত্রণের জন্য উল্লেখযোগ্য পরিমাণ পরবর্তী সরঞ্জামের প্রয়োজন হতে পারে।
নির্ভুলতা, পৃষ্ঠতল ফিনিশ এবং পুনরাবৃত্তিযোগ্যতা
ইনজেকশন মোল্ডিংয়ের মাধ্যমে বৃহৎ পরিমাণে উৎপাদনের ক্ষেত্রেও ছাঁচের পৃষ্ঠতলের সূক্ষ্ম বিবরণ, লোগো, টেক্সচার, বিভাজন রেখা এবং কার্যকরী বৈশিষ্ট্যসমূহ ফুটিয়ে তোলা যায়। মাত্রিক সামঞ্জস্য নির্ভর করে ছাঁচের গুণমান, উপাদানের সংকোচন, প্রক্রিয়াকরণের শর্তাবলী, শীতলীকরণের ভারসাম্য, মেশিন নিয়ন্ত্রণ এবং যন্ত্রাংশের নকশার উপর।
এক্সট্রুশন স্থিতিশীল প্রস্থচ্ছেদের মাত্রা এবং অবিচ্ছিন্ন পৃষ্ঠতল গুণমান প্রদান করতে পারে, কিন্তু ডাই থেকে বের হওয়ার পর প্রোফাইলটি অবলম্বনহীন থাকে। ডাইয়ের স্ফীতি, শীতলীকরণের হার, টানার গতি, উপাদানের বণ্টন এবং মাধ্যাকর্ষণ প্রস্থ, প্রাচীরের পুরুত্ব, সরলতা, মোচড় এবং সমতলতাকে প্রভাবিত করতে পারে।
কোনো প্রক্রিয়াই স্বয়ংক্রিয়ভাবে নিখুঁত সহনশীলতার নিশ্চয়তা দেয় না। কার্যকারিতা অনুযায়ী গুরুত্বপূর্ণ মাত্রাগুলো চিহ্নিত করা উচিত। ইনজেকশন-মোল্ডেড যন্ত্রাংশের জন্য প্রক্রিয়া অপ্টিমাইজেশনের প্রয়োজন হতে পারে, অন্যদিকে অ্যাসেম্বলির প্রয়োজনীয়তা মেটাতে এক্সট্রুডেড পণ্যের ক্যালিব্রেশন, সোজা করা, কাটা বা সেকেন্ডারি মেশিনিংয়ের প্রয়োজন হতে পারে।
উপকরণ এবং উপকরণ প্রবাহ
উভয় প্রক্রিয়াতেই সাধারণত থার্মোপ্লাস্টিক ব্যবহৃত হয়, যার মধ্যে ABS, PP, PE, PC, PA, PVC, POM, PMMA, এবং TPE-এর বিভিন্ন গ্রেড অন্তর্ভুক্ত। তবে, নির্দিষ্ট মোল্ডিং বা এক্সট্রুশন অবস্থার জন্য তৈরি করা বিভিন্ন গ্রেডের উপাদান পরিবারগুলিতে ভিন্ন ভিন্ন গ্রেড থাকে।
ইনজেকশন মোল্ডিং-এর ক্ষেত্রে সাধারণত এমন উপাদান সুবিধাজনক হয় যা শীতল হওয়ার আগে রানার, গেট, পাতলা দেয়াল এবং সূক্ষ্ম ক্যাভিটির মধ্য দিয়ে প্রবাহিত হতে পারে। এক্সট্রুশনের জন্য ডাই থেকে গলিত ধাতু বের হওয়ার সময় একটি স্থিতিশীল আউটপুট প্রয়োজন হয়, তাই গলিত ধাতুর শক্তি, ডাইয়ের স্ফীতি, শীতল হওয়ার আচরণ এবং মাত্রিক স্থিতিশীলতা গুরুত্বপূর্ণ।
যে উপাদান উভয় প্রক্রিয়ার জন্যই উপলব্ধ, সেটির ফর্মুলেশন, আণবিক ওজন, অ্যাডিটিভ বা মেল্ট-ফ্লো বৈশিষ্ট্য ভিন্ন হতে পারে। প্রকৌশলীদের এটা ধরে না নিয়ে যে একটি পলিমার পরিবারের প্রতিটি গ্রেড ইনজেকশন মোল্ডিং এবং এক্সট্রুশন উভয়ের জন্যই সমানভাবে কাজ করে, বরং সঠিক প্রসেসিং গ্রেড নির্বাচন করা উচিত।
ইনজেকশন মোল্ডিং বনাম এক্সট্রুশন খরচ
খরচ শুধু ছাঁচ বা এক্সট্রুশন ডাইয়ের দামের উপরই নির্ভর করে না। একটি কার্যকর তুলনার মধ্যে অন্তর্ভুক্ত বিষয়গুলো হলো টুলিং, কাঁচামাল, সেটআপ, সাইকেল টাইম, উৎপাদনের পরিমাণ, সেকেন্ডারি প্রসেসিং, পরিদর্শন, স্ক্র্যাপের ঝুঁকি, প্যাকেজিং এবং ডিজাইনের পরিবর্তন।
প্রাথমিক সরঞ্জাম এবং সেটআপ খরচ
ইনজেকশন মোল্ড ব্যয়বহুল হতে পারে, কারণ এগুলোর মাধ্যমে ফিলিং, কুলিং, ভেন্টিং, সেপারেশন এবং ইজেকশন নিয়ন্ত্রণ করতে হয়। পার্টের আকার, ক্যাভিটির সংখ্যা, সারফেস ফিনিশ, মোল্ডের উপাদান, টাইট টলারেন্স, সাইড অ্যাকশন, থ্রেড, ইনসার্ট এবং জটিল আন্ডারকাটের কারণে খরচ বৃদ্ধি পায়।
একটি এক্সট্রুশন ডাই প্রায়শই গঠনগতভাবে সরল হয়, কারণ এটি প্রধানত একটি প্রস্থচ্ছেদ নিয়ন্ত্রণ করে। তবে, ফাঁপা আকৃতি, একাধিক উপাদানে তৈরি পণ্য, পাতলা দেয়াল, ভারসাম্যহীন আকার বা জটিল মাপের জন্য উন্নত ডাই ইঞ্জিনিয়ারিং, ক্যালিব্রেশন টুলিং এবং বারবার ডাই সংশোধনের প্রয়োজন হতে পারে।
প্রোটোটাইপ বা পরিবর্তনশীল ডিজাইনের ক্ষেত্রে, প্রাথমিক পর্যায়ে টুলিং-এ বিনিয়োগ ঝুঁকি তৈরি করতে পারে। জ্যামিতিক গঠন এবং উপকরণের প্রয়োজনীয়তা স্থিতিশীল না হওয়া পর্যন্ত সিএনসি মেশিনিং, থ্রিডি প্রিন্টিং, ভ্যাকুয়াম কাস্টিং বা প্রচলিত এক্সট্রুডেড প্রোফাইল বেশি ব্যবহারিক হতে পারে।
চক্রের সময় এবং উৎপাদনের পরিমাণ
ইনজেকশন মোল্ডিং প্রতিটি চক্রে এক বা একাধিক তৈরি অংশ উৎপাদন করে। বেশি গহ্বরযুক্ত ছাঁচ উৎপাদন বাড়াতে পারে, কিন্তু এগুলো টুলিংয়ের জটিলতাও বাড়ায় এবং সুষমভাবে পূরণ ও শীতল করার প্রয়োজন হয়। উৎপাদনের পরিমাণ বাড়ার সাথে সাথে, ছাঁচের প্রাথমিক খরচ আরও বেশি সংখ্যক অংশের মধ্যে ভাগ হয়ে যায়।
এক্সট্রুশন প্রক্রিয়া অবিচ্ছিন্নভাবে চলে, ফলে এটি পাইপ, সিল, ফিল্ম, শিট এবং দীর্ঘ প্রোফাইল তৈরির জন্য অত্যন্ত কার্যকর। এর উৎপাদন সাধারণত মোল্ডিং চক্রের সংখ্যার পরিবর্তে দৈর্ঘ্য বা উপকরণের প্রবাহ হারের ভিত্তিতে মূল্যায়ন করা হয়।
শুধুমাত্র উৎপাদনের পরিমাণই উত্তম প্রক্রিয়া নির্ধারণ করে না। দশ লক্ষ জটিল হাউজিংয়ের জন্য এখনও ইনজেকশন মোল্ডিংয়ের প্রয়োজন হয়, অথচ অনেক কম পরিমাণে একটি দীর্ঘ ও স্থির-ছেদযুক্ত টিউবের জন্য এক্সট্রুশনের প্রয়োজন হতে পারে। একক খরচের আগে জ্যামিতিক গঠন মূল্যায়ন করতে হবে।
দ্বিতীয় প্রক্রিয়াকরণ এবং মোট উৎপাদন খরচ
ইনজেকশন মোল্ডিংয়ের মাধ্যমে ক্লিপ, বস, রিব, ওপেনিং, টেক্সচার এবং অ্যাসেম্বলি ফিচারগুলোকে একটিমাত্র মোল্ডেড উপাদানের মধ্যে একীভূত করা যায়। এর ফলে মেশিনিং এবং অ্যাসেম্বলির কাজ কমে যেতে পারে, যদিও গেট রিমুভাল, ইনসার্ট লোডিং, প্রিন্টিং, কোটিং বা পার্ট অ্যাসেম্বলির মতো কাজগুলো তখনও প্রয়োজনীয় হতে পারে।
এক্সট্রুডেড প্রোফাইলগুলো সাধারণত নির্দিষ্ট দৈর্ঘ্যে কাটা হয় এবং এতে ছিদ্র, প্রান্তের বৈশিষ্ট্য, স্লট, উইন্ডো, থ্রেড, নচ, বাঁকানো অংশ, ঝালাই করা জোড় বা মেশিনিং করা ইন্টারফেসের প্রয়োজন হতে পারে। এই প্রক্রিয়াগুলো একটি সস্তা প্রোফাইলকে তৈরি অবস্থায় আরও ব্যয়বহুল করে তুলতে পারে।
সুতরাং, সঠিক তুলনাটি হলো একটি ব্যবহারযোগ্য অংশের মোট খরচ। একটি উচ্চমূল্যের ছাঁচ পরবর্তী ধাপের কার্যক্রম কমাতে পারে, অপরদিকে একটি সরল এক্সট্রুশন ডাই কেবল তখনই লাভজনক হতে পারে যখন পণ্যটিতে সীমিত স্থানীয় পরিবর্তনের প্রয়োজন হয়।
প্রতিটি প্রক্রিয়ার জন্য নকশার প্রয়োজনীয়তা
ইনজেকশন মোল্ডিং এবং প্লাস্টিক এক্সট্রুশন ভিন্ন ভিন্ন ডিজাইন নিয়ম অনুসরণ করে। একটি প্রক্রিয়ার জন্য কার্যকর ডিজাইন সবসময় সরাসরি অন্যটিতে স্থানান্তর করা যায় না। উৎপাদনের জন্য প্রাথমিক ডিজাইন পর্যালোচনা অস্থিতিশীল ফিলিং, বিকৃতি, অপ্রয়োজনীয় টুলিং বৈশিষ্ট্য এবং অতিরিক্ত সেকেন্ডারি কাজ প্রতিরোধ করতে সাহায্য করে।
ইনজেকশন মোল্ডিং ডিজাইন নিয়মাবলী
দেয়ালের পুরুত্ব সামঞ্জস্যপূর্ণ হলে প্লাস্টিক আরও সুষমভাবে পূর্ণ হতে ও ঠান্ডা হতে পারে। হঠাৎ করে পুরু হয়ে যাওয়া অংশগুলো ধীরে ধীরে ঠান্ডা হতে পারে এবং এর ফলে দেয়াল বসে যাওয়ার দাগ (sink marks), শূন্যস্থান (voids), অভ্যন্তরীণ চাপ (internal stress) বা বেঁকে যাওয়ার (warpage) ঝুঁকি বেড়ে যায়। পাঁজরের মতো খাঁজ (ribs) এবং উঁচু খাঁজ (bosses) দেয়ালকে দৃঢ়তা দিতে পারে এবং ফাস্টেনারকে (fasteners) সাপোর্ট দিতে পারে, যার জন্য সম্পূর্ণ দেয়ালকে অতিরিক্ত পুরু করার প্রয়োজন হয় না।
ড্রাফট অ্যাঙ্গেল ছাঁচে তৈরি অংশগুলোকে টুল থেকে সহজে ছাড়তে সাহায্য করে। গোলাকার কোণাগুলো প্রবাহ উন্নত করে এবং পীড়ন ঘনত্ব কমায়, অন্যদিকে যত্নসহকারে ডিজাইন করা রিব, বস এবং গাসেট শক্তি যোগায়। আন্ডারকাটের জন্য স্লাইড, লিফটার, কোলাপসিবল কোর বা ডিজাইনে পরিবর্তনের প্রয়োজন হতে পারে।
গেট পজিশন, পারটিং লাইন, ইজেক্টরের অবস্থান, ওয়েল্ড লাইন, ভেন্টিং এবং কসমেটিক সারফেসও বিবেচনা করা উচিত। এই খুঁটিনাটি বিষয়গুলো পার্ট ডিজাইনকে মোল্ড ডিজাইনের সাথে সংযুক্ত করে এবং বাহ্যিক রূপ, শক্তি, সাইকেল স্ট্যাবিলিটি ও টুলিং খরচকে সরাসরি প্রভাবিত করতে পারে।
প্লাস্টিক এক্সট্রুশন ডিজাইন নিয়মাবলী
এক্সট্রুশন করা পণ্যের প্রস্থচ্ছেদ অবশ্যই অবিচ্ছিন্ন থাকতে হবে। পণ্যের পরিবর্তন সাধারণত এক্সট্রুশন ডাইয়ের মাধ্যমে না করে, বরং কাটার দৈর্ঘ্য বা দ্বিতীয় পর্যায়ের প্রক্রিয়ার মাধ্যমে করা উচিত।
সুষম প্রাচীরের পুরুত্ব এবং প্রতিসম উপাদান বন্টন গলিত পদার্থকে আরও মসৃণভাবে প্রবাহিত হতে সাহায্য করে। পুরু এবং পাতলা অংশের মধ্যে বড় পার্থক্যের কারণে অসম শীতলীকরণ, বিকৃতি, অস্থিতিশীল টানা বা মাত্রাগত ভিন্নতা দেখা দিতে পারে। গোলাকার কোণাও উপাদান প্রবাহে সহায়তা করে এবং ডাই-এর কঠিন পরিস্থিতি হ্রাস করে।
ফাঁপা প্রকোষ্ঠ, ফিন, চ্যানেল এবং নমনীয় প্রান্ত থাকতে পারে, কিন্তু প্রতিটি বৈশিষ্ট্যই চাপ, ডাই ডিজাইন, শীতলীকরণ এবং ক্রমাঙ্কনকে প্রভাবিত করে। সরবরাহকারীর উচিত প্রতিটি মাত্রা আলাদাভাবে মূল্যায়ন না করে, প্রোফাইলটিকে একটি সম্পূর্ণ প্রবাহ ব্যবস্থা হিসেবে পর্যালোচনা করা।
সহনশীলতা, সংকোচন এবং মাত্রিক নিয়ন্ত্রণ
উপাদান ঠান্ডা হওয়ার সাথে সাথে এর প্লাস্টিক মাত্রা পরিবর্তিত হয়। সংকোচনের পরিমাণ ও দিক নির্ভর করে রেজিন, ফিলার, প্রবাহের দিক, প্রাচীরের পুরুত্ব, প্রক্রিয়াকরণের শর্ত এবং যন্ত্রাংশের জ্যামিতির উপর।
ইনজেকশন মোল্ডিংয়ের ডাইমেনশন ক্যাভিটির আকার, প্যাকিং প্রেশার, কুলিং ব্যালেন্স, গেটের অবস্থান এবং মেটেরিয়াল ওরিয়েন্টেশন দ্বারা প্রভাবিত হয়। এক্সট্রুশনের ডাইমেনশন ডাইয়ের আকৃতি, ডাই সোয়েল, ড্রডাউন, ক্যালিব্রেটরের আকার, কুলিং, লাইন স্পিড এবং প্রোফাইল সাপোর্ট দ্বারা প্রভাবিত হয়।
প্রতিটি মাত্রায় কঠোর সহনশীলতা প্রয়োগ করলে উৎপাদন প্রক্রিয়া জটিল হয়ে ওঠে, অথচ এতে সবসময় কর্মক্ষমতার উন্নতি হয় না। কার্যকরী সংযোগস্থল, সিলিং এলাকা, অ্যাসেম্বলি বৈশিষ্ট্য এবং অ্যালাইনমেন্ট মাত্রাগুলোকে অগ্রাধিকার দেওয়া উচিত, অপরদিকে কম গুরুত্বপূর্ণ পৃষ্ঠতলগুলোতে বাস্তবসম্মত প্রসেস টলারেন্স ব্যবহার করা যেতে পারে।
উপকরণ, অংশ এবং প্রয়োগ
অনেক থার্মোপ্লাস্টিক উভয় পদ্ধতিতেই প্রক্রিয়াজাত করা যায়, কিন্তু সবচেয়ে উপযুক্ত পদ্ধতিটি নির্ভর করে পণ্যের আকৃতি, যান্ত্রিক কর্মক্ষমতা, রাসায়নিক সংস্পর্শ, বাহ্যিক রূপ, নিয়ন্ত্রক বিধি-নিষেধ এবং নির্বাচিত উৎপাদন গ্রেডের উপর।
ইনজেকশন মোল্ডিং এবং এক্সট্রুশনের জন্য সাধারণ উপকরণ
ইনজেকশন মোল্ডিং-এ সাধারণত হাউজিং-এর জন্য ABS, নমনীয় বা রাসায়নিক-প্রতিরোধী অংশের জন্য PP, আঘাত-প্রতিরোধী উপাদানের জন্য PC, যান্ত্রিক অংশের জন্য PA, এবং কম-ঘর্ষণযুক্ত বৈশিষ্ট্যের জন্য POM ব্যবহৃত হয়। ফিলার উপাদানসমূহ দৃঢ়তা, শক্তি, ক্ষয় প্রতিরোধ ক্ষমতা বা মাত্রিক স্থিতিশীলতা উন্নত করতে পারে।
এক্সট্রুশন পদ্ধতিতে প্রায়শই টিউব, ফিল্ম এবং শিটের জন্য পিই (PE) ও পিপি (PP); পাইপ এবং নির্মাণ প্রোফাইলের জন্য পিভিসি (PVC); নমনীয় সিলের জন্য টিপিই (TPE); এবং স্বচ্ছ, প্রতিরক্ষামূলক বা কাঠামোগত প্রোফাইলের জন্য পিসি (PC), পিএমএমএ (PMMA), এবিএস (ABS) বা ইঞ্জিনিয়ারিং প্লাস্টিক ব্যবহার করা হয়।
উৎপাদনের জন্য শুধু উপাদানের নামই যথেষ্ট নয়। আর্দ্রতা নিয়ন্ত্রণ, শুকানো, গলনাঙ্ক, শীতলীকরণ, সংযোজনী, রঞ্জক, শক্তিবর্ধক এবং পুনর্ব্যবহৃত উপাদান—এগুলো সবই প্রক্রিয়াকরণ এবং চূড়ান্ত যন্ত্রাংশের গুণমানকে প্রভাবিত করতে পারে।
ইনজেকশন মোল্ডিংয়ের জন্য সবচেয়ে উপযুক্ত অংশ
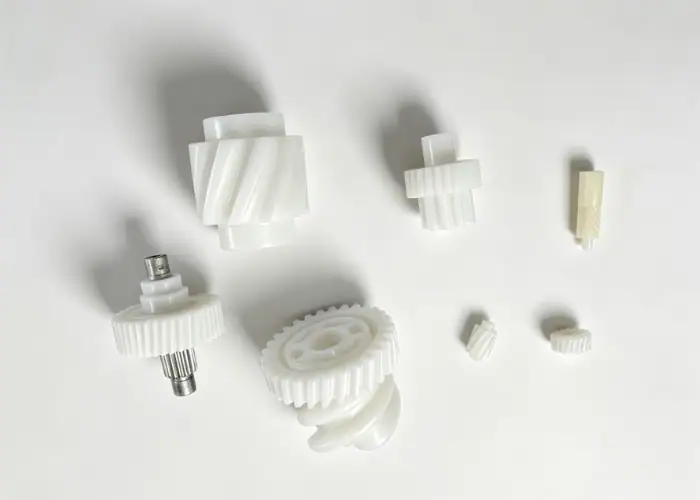
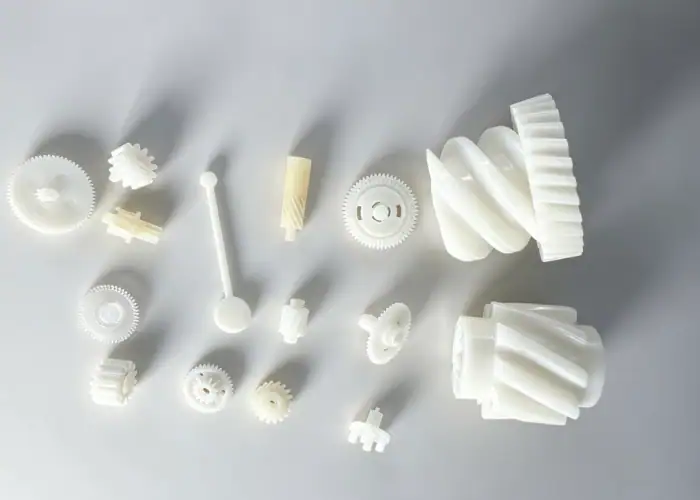
জটিল জ্যামিতিক গঠন এবং সমন্বিত কার্যকারিতা সম্পন্ন স্বতন্ত্র যন্ত্রাংশের জন্য ইনজেকশন মোল্ডিং একটি আদর্শ পদ্ধতি। এর উদাহরণগুলোর মধ্যে রয়েছে ইলেকট্রনিক হাউজিং, গৃহস্থালি যন্ত্রপাতির উপাদান, চিকিৎসা যন্ত্রের কাঠামো, গাড়ির অভ্যন্তরীণ যন্ত্রাংশ, ক্লিপ, কানেক্টর, গিয়ার, কভার, ব্র্যাকেট এবং ভোক্তা পণ্যের আবরণ।
এই প্রক্রিয়াটি বিশেষভাবে মূল্যবান যখন একটি ছাঁচে তৈরি অংশ দিয়ে একাধিক যন্ত্রে তৈরি বা জোড়া লাগানো অংশ প্রতিস্থাপন করা যায়। প্রায়শই ডিজাইনের মধ্যে স্ন্যাপ ফিট, অবস্থান নির্ণয়কারী বৈশিষ্ট্য, ফাস্টেনার বস, কেবল গাইড, লেবেল এবং বাহ্যিক টেক্সচার অন্তর্ভুক্ত করা যেতে পারে।
ডিজাইন স্থিতিশীল হয়ে গেলে এবং প্রত্যাশিত পরিমাণ টুলিংয়ের খরচ বহন করতে সক্ষম হলে, ইনজেকশন মোল্ডিং সাধারণত সবচেয়ে সাশ্রয়ী হয়। পূর্ণাঙ্গ উৎপাদনের জন্য ছাঁচ বাজারে আসার আগে প্রোটোটাইপ এবং অন্তর্বর্তীকালীন উৎপাদনে মেশিনে তৈরি প্লাস্টিক, থ্রিডি প্রিন্টিং, ভ্যাকুয়াম কাস্টিং বা র্যাপিড টুলিং ব্যবহার করা যেতে পারে।
প্লাস্টিক এক্সট্রুশনের জন্য সবচেয়ে উপযুক্ত পণ্য
প্লাস্টিক এক্সট্রুশন এমন সব পণ্যের জন্য উপযুক্ত, যেগুলোর প্রস্থচ্ছেদ একটি অবিচ্ছিন্ন দৈর্ঘ্য জুড়ে একই থাকে। এর সাধারণ উদাহরণগুলোর মধ্যে রয়েছে পাইপ, ফ্লেক্সিবল টিউব, মেডিকেল টিউবিং, ওয়েদারস্ট্রিপিং, উইন্ডো প্রোফাইল, এজ ট্রিম, গাইড রেল, ক্যাবল চ্যানেল, শিট, ফিল্ম এবং প্রোটেক্টিভ স্লিভ।
এই প্রক্রিয়ার মাধ্যমে একাধিক প্রকোষ্ঠযুক্ত প্রোফাইল, সহ-এক্সট্রুডেড সিল, অনমনীয়-নরম সংমিশ্রণ, অথবা কার্যকরী খাঁজ ও মাউন্টিং চ্যানেলযুক্ত প্রোফাইলও তৈরি করা যায়। নকশাটিকে অবশ্যই এক্সট্রুশনের দিক বরাবর অবিচ্ছিন্ন থাকতে হবে।
এক্সট্রুশনের পর, পণ্যগুলিকে লম্বা দৈর্ঘ্যে সরবরাহ করা যেতে পারে, ফাঁকা আকারে কাটা যেতে পারে, কয়েলে জড়ানো যেতে পারে, অথবা অ্যাসেম্বলিতে রূপান্তরিত করা যেতে পারে। কাটিং, পাঞ্চিং, প্রিন্টিং, ওয়েল্ডিং, বেন্ডিং বা মেশিনিংয়ের মাধ্যমে চূড়ান্ত পণ্যে নির্দিষ্ট বৈশিষ্ট্য যোগ করা যায়।
মোটরগাড়ি, চিকিৎসা, ইলেকট্রনিক্স এবং ভোক্তা অ্যাপ্লিকেশন
মোটরগাড়ির পণ্যগুলিতে ক্লিপ, হাউজিং, কন্ট্রোল কম্পোনেন্ট, ইন্টেরিয়র ট্রিম, কানেক্টর এবং স্ট্রাকচারাল পলিমার পার্টস তৈরির জন্য ইনজেকশন মোল্ডিং ব্যবহার করা হয়। সিল, প্রোটেক্টিভ চ্যানেল, টিউবিং, এজ ট্রিম এবং অবিচ্ছিন্ন অভ্যন্তরীণ বা বাহ্যিক প্রোফাইল তৈরির জন্য সাধারণত এক্সট্রুশন ব্যবহার করা হয়।
চিকিৎসাক্ষেত্রে এর প্রয়োগগুলোর মধ্যে রয়েছে ছাঁচে তৈরি ডিভাইসের আবরণ, হাতল, সংযোগকারী এবং একবার ব্যবহারযোগ্য যন্ত্রাংশ, সেইসাথে এক্সট্রুশন পদ্ধতিতে তৈরি টিউবিং, ক্যাথেটারের উপাদান, সিল এবং তরল স্থানান্তরকারী পণ্য। নিয়ন্ত্রিত ব্যবহারের ক্ষেত্রে উপকরণের উৎস শনাক্তকরণ এবং প্রক্রিয়ার বৈধতা যাচাই বিশেষভাবে গুরুত্বপূর্ণ।
ইলেকট্রনিক্স এবং ভোক্তা পণ্যগুলিতে মোল্ডেড এনক্লোজার, বাটন, সাপোর্ট, ক্লিপ এবং যন্ত্রাংশের অংশ ব্যবহার করা হয়। এক্সট্রুডেড পণ্যগুলির মধ্যে রয়েছে ক্যাবল প্রোটেকশন, লাইটিং প্রোফাইল, ডিসপ্লে রেইল, সিল এবং অবিচ্ছিন্ন হাউজিং, যেগুলিকে পরবর্তীতে কাটা ও মেশিনিং করা হয়।
ইনজেকশন মোল্ডিং এবং এক্সট্রুশনের মধ্যে কীভাবে নির্বাচন করবেন
নির্বাচনটি জ্যামিতি দিয়ে শুরু করা উচিত, দাম দিয়ে নয়। পণ্যটি একটি স্বতন্ত্র ত্রিমাত্রিক উপাদান নাকি একটি অবিচ্ছিন্ন প্রোফাইল, তা নির্ধারণ করুন। তারপর টুলিং, পরিমাণ, উপাদান, টলারেন্স, সেকেন্ডারি অপারেশন, অ্যাসেম্বলি এবং প্রত্যাশিত ডিজাইন পরিবর্তনগুলো তুলনা করুন।
জটিল ত্রিমাত্রিক যন্ত্রাংশের জন্য ইনজেকশন মোল্ডিং বেছে নিন
যখন যন্ত্রাংশের সম্পূর্ণ আকৃতি একাধিক দিকে পরিবর্তিত হয় এবং এতে নির্দিষ্ট কার্যকরী বৈশিষ্ট্য অন্তর্ভুক্ত থাকে, তখন ইনজেকশন মোল্ডিং বেছে নিন। এটি এমন যন্ত্রাংশের জন্য উপযুক্ত যেখানে বস, রিব, ক্লিপ, ওপেনিং, টেক্সচার, বক্র পৃষ্ঠ বা নিয়ন্ত্রিত অ্যাসেম্বলি ডিটেইলসের প্রয়োজন হয়।
যখন বিপুল পরিমাণে একই রকম স্বতন্ত্র যন্ত্রাংশের প্রয়োজন হয়, তখনও এটি একটি শক্তিশালী বিকল্প। একটি সঠিকভাবে ডিজাইন করা ছাঁচ জটিল জ্যামিতিক আকৃতি বারবার তৈরি করতে পারে এবং একই সাথে হস্তচালিত মেশিনিং ও অ্যাসেম্বলির কাজ কমিয়ে আনে।
ছাঁচ ছাড়ার আগে দেয়ালের পুরুত্ব, ড্রাফট, পারটিং লাইন, গেট, ইজেকশন, আন্ডারকাট, সংকোচন এবং গুরুত্বপূর্ণ মাত্রা যাচাই করুন। উৎপাদন শুরু হয়ে গেলে টুল পরিবর্তন করা আরও ব্যয়বহুল হয়ে পড়ে।
ধারাবাহিক প্রোফাইলের জন্য এক্সট্রুশন বেছে নিন
যখন পণ্যের প্রস্থচ্ছেদ স্থির থাকে এবং এটিকে দীর্ঘ প্রোফাইল, টিউব, স্ট্রিপ, ফিল্ম, শিট, সিল বা রেল হিসেবে সরবরাহ করতে হয়, তখন এক্সট্রুশন পদ্ধতি বেছে নিন। প্রায়শই একই অবিচ্ছিন্ন প্রোফাইল থেকে বিভিন্ন চূড়ান্ত দৈর্ঘ্য তৈরি করা যায়।
এক্সট্রুশন কার্যকর হতে পারে যখন প্রস্থচ্ছেদে রিব, চ্যানেল, ক্যাভিটি, সিলিং লিপ বা মাউন্টিং ট্র্যাক অন্তর্ভুক্ত করা যায়। এর ফলে উপকরণের ব্যবহার কমানো এবং পৃথক যন্ত্রাংশের প্রয়োজনীয়তা দূর করা সম্ভব হতে পারে।
প্রতিটি স্থানিক বৈশিষ্ট্য আলাদাভাবে পর্যালোচনা করুন। ছিদ্র, জানালা, থ্রেড, পকেট, প্রান্তের বিবরণ এবং পরিবর্তনশীল প্রস্থচ্ছেদের জন্য দ্বিতীয় পর্যায়ের কার্যক্রম বা অন্য কোনো উৎপাদন প্রক্রিয়ার প্রয়োজন হবে।
টুলিং, ভলিউম, টলারেন্স এবং সেকেন্ডারি অপারেশনগুলির তুলনা করুন
ইনজেকশন মোল্ডিংয়ের ক্ষেত্রে, মোল্ডের গঠন, ক্যাভিটির সংখ্যা, সাইকেল টাইম, উপাদানের সংকোচন, মোল্ডের প্রত্যাশিত আয়ুষ্কাল এবং ডিজাইনটি স্থিতিশীল থাকবে কিনা তা পর্যালোচনা করুন। এক্সট্রুশনের ক্ষেত্রে, ডাইয়ের জটিলতা, ক্যালিব্রেশন, লাইন স্পিড, কাট লেংথ, সরলতা এবং এক্সট্রুশন-পরবর্তী কার্যক্রম পর্যালোচনা করুন।
উৎপাদনের পরিমাণ খরচকে প্রভাবিত করে, কিন্তু তা জ্যামিতিক উপযুক্ততাকে অগ্রাহ্য করতে পারে না। সবচেয়ে কম খরচের টুলিং দিয়ে সবসময় সবচেয়ে কম খরচের তৈরি পণ্য তৈরি হয় না।
একটি বাস্তবসম্মত কোটেশনে উপকরণ, টুলিং, সেটআপ, প্রসেসিং, সেকেন্ডারি মেশিনিং, পরিদর্শন, ফিনিশিং, অ্যাসেম্বলি, প্যাকেজিং এবং ডিজাইন পরিবর্তনের ঝুঁকি অন্তর্ভুক্ত থাকা উচিত। এটি প্রকৌশলী এবং ক্রেতাদের প্রক্রিয়া নির্বাচনের জন্য একটি আরও নির্ভরযোগ্য ভিত্তি প্রদান করে।
প্রক্রিয়া নির্বাচনের সাধারণ ভুলগুলি
বেশিরভাগ নির্বাচন ত্রুটি তখনই ঘটে যখন কোনো প্রকল্প সম্পূর্ণ অংশটি মূল্যায়ন না করে শুধুমাত্র একটি খরচ বা একটি উৎপাদনগত সুবিধার উপর মনোযোগ দেয়। প্রক্রিয়াটিকে অবশ্যই একই সাথে জ্যামিতি, গুণমানের প্রয়োজনীয়তা এবং পরিকল্পিত উৎপাদন কৌশলকে সমর্থন করতে হবে।
শুধুমাত্র টুলিং মূল্যের উপর ভিত্তি করে একটি প্রক্রিয়া নির্বাচন করা
টুলিংয়ের কম দর আকর্ষণীয় মনে হতে পারে, কিন্তু এর ফলে খরচ কাটিং, মেশিনিং, ওয়েল্ডিং, পরিদর্শন বা অ্যাসেম্বলির দিকে চলে যেতে পারে। একটি এক্সট্রুশন ডাই ইনজেকশন মোল্ডের চেয়ে কম ব্যয়বহুল হতে পারে, কিন্তু এটি এমন একটি প্রোফাইল তৈরি করে যার জন্য তখনও অনেকগুলো আনুষঙ্গিক প্রক্রিয়ার প্রয়োজন হয়।
একটি অধিক ব্যয়বহুল ইনজেকশন মোল্ড সরাসরি সেই বৈশিষ্ট্যগুলিকে অন্তর্ভুক্ত করতে পারে এবং একক শ্রম কমাতে পারে। বিপরীতভাবে, যখন পণ্যটি কেবল একটি অবিচ্ছিন্ন রেল বা টিউব হয়, তখন ইনজেকশন টুলিং অপ্রয়োজনীয় হতে পারে।
সর্বোত্তম তুলনার জন্য প্রত্যাশিত উৎপাদন পরিমাণ জুড়ে প্রতিটি প্রস্তুত ও গৃহীত অংশের মোট খরচ ব্যবহার করা হয়।
অংশ জ্যামিতি এবং দ্বিতীয় প্রক্রিয়াকরণ উপেক্ষা করা
অনেক স্থানীয় পরিবর্তন সহ একটি অংশকে এক্সট্রুড করার চেষ্টা করলে কাটিং এবং মেশিনিং অপারেশনের একটি অদক্ষ শৃঙ্খল তৈরি হতে পারে। একটি দীর্ঘ, স্থির-ছেদযুক্ত পণ্যকে ইনজেকশন মোল্ড করার চেষ্টা করলে অপ্রয়োজনীয়ভাবে বড় ছাঁচ এবং মেশিনের প্রয়োজন হতে পারে।
নকশাটিকে পুনরাবৃত্ত জ্যামিতি এবং স্থানিক জ্যামিতিতে বিভক্ত করা উচিত। অবিচ্ছিন্ন পুনরাবৃত্ত জ্যামিতি এক্সট্রুশনের জন্য উপযোগী, অপরদিকে সমন্বিত ত্রিমাত্রিক বিবরণ ইনজেকশন মোল্ডিংয়ের জন্য উপযোগী।
একটি হাইব্রিড পদ্ধতিও কার্যকর হতে পারে। প্রথমে একটি প্রোফাইল এক্সট্রুড করে, তারপর সেটিকে মেশিনিং, গঠন, ওয়েল্ডিং বা অ্যাসেম্বল করে চূড়ান্ত পণ্যে পরিণত করা যেতে পারে।
অপ্রয়োজনীয় কঠোর সহনশীলতা প্রয়োগ করা
প্লাস্টিক প্রক্রিয়াকরণে তাপীয় প্রসারণ, সংকোচন, পদার্থের প্রবাহ এবং শীতলীকরণের তারতম্য জড়িত থাকে। প্রতিটি মাত্রায় ধাতুর মতো সহনশীলতা প্রয়োগ করলে টুলিংয়ের জটিলতা, প্রক্রিয়া উন্নয়ন, পরিদর্শন এবং বাতিলের ঝুঁকি বেড়ে যেতে পারে।
সেই মাত্রাগুলো চিহ্নিত করুন যা ফিট, সিলিং, অ্যালাইনমেন্ট, মুভমেন্ট বা নিরাপত্তা নিয়ন্ত্রণ করে। অন্যান্য মাত্রার ক্ষেত্রে বাস্তবসম্মত মোল্ডিং বা এক্সট্রুশন টলারেন্স ব্যবহার করা যেতে পারে।
একটি কার্যকরী সহনশীলতা পরিকল্পনা উৎপাদনযোগ্যতা উন্নত করে এবং অ-গুরুত্বপূর্ণ বৈশিষ্ট্যগুলিতে অতিরিক্ত খরচ যোগ না করেই সরবরাহকারীকে একটি সুস্পষ্ট গুণমানের লক্ষ্যমাত্রা প্রদান করে।
বিবরণ
ইনজেকশন মোল্ড কীভাবে তৈরি করা হয়?
ইনজেকশন মোল্ডগুলো CAD-এ ডিজাইন করা হয়, তারপর CNC মেশিনিং, EDM, গ্রাইন্ডিং এবং পলিশিং ব্যবহার করে স্টিল বা অ্যালুমিনিয়াম থেকে তৈরি করা হয়। উৎপাদনের আগে মোল্ডটি অ্যাসেম্বল, পরীক্ষা এবং অ্যাডজাস্ট করা হয়।
এক্সট্রুশন ব্লো মোল্ডিং বলতে কী বোঝায়?
এক্সট্রুশন ব্লো মোল্ডিং পদ্ধতিতে একটি গরম প্লাস্টিকের নলকে ছাঁচের মধ্যে প্রবেশ করিয়ে এবং বাতাস দিয়ে ফুলিয়ে ফাঁপা প্লাস্টিক পণ্য তৈরি করা হয়। এটি সাধারণত বোতল, ট্যাঙ্ক এবং পাত্র তৈরির জন্য ব্যবহৃত হয়।
ইনজেকশন মোল্ডিং কি থ্রিডি প্রিন্টিংয়ের চেয়ে ভালো?
অধিক পরিমাণে উৎপাদন এবং সামঞ্জস্যপূর্ণ যন্ত্রাংশের জন্য ইনজেকশন মোল্ডিং বেশি উপযোগী, অন্যদিকে প্রোটোটাইপ, অল্প সংখ্যক উৎপাদন এবং দ্রুত ডিজাইন পরিবর্তনের জন্য সাধারণত থ্রিডি প্রিন্টিং বেশি কার্যকর।
উপসংহার
ইনজেকশন মোল্ডিং বনাম এক্সট্রুশন নির্বাচনের প্রক্রিয়া শুরু হয় পণ্যের জ্যামিতিক আকৃতি দিয়ে। সমন্বিত বৈশিষ্ট্যসহ স্বতন্ত্র ত্রিমাত্রিক যন্ত্রাংশের জন্য ইনজেকশন মোল্ডিং বেশি উপযোগী, অন্যদিকে এক্সট্রুশন ডিজাইন করা হয়েছে সামঞ্জস্যপূর্ণ প্রস্থচ্ছেদযুক্ত অবিচ্ছিন্ন পণ্যের জন্য। এরপর টুলিং, উপকরণ, পরিমাণ, টলারেন্স, পৃষ্ঠতলের প্রয়োজনীয়তা এবং সেকেন্ডারি অপারেশনগুলো একত্রে মূল্যায়ন করতে হয়। সর্বনিম্ন টুলিং মূল্য সবসময় সর্বনিম্ন মোট উৎপাদন খরচ নিশ্চিত করে না।
TiRapid- এ আমরা CNC প্লাস্টিক মেশিনিং, 3D প্রিন্টিং, ভ্যাকুয়াম কাস্টিং, প্রিসিশন অ্যাসেম্বলি এবং ম্যানুফ্যাকচারিং ইভ্যালুয়েশনের মাধ্যমে প্লাস্টিক প্রোটোটাইপ ও স্বল্প-পরিমাণ উৎপাদনের জন্য সহায়তা প্রদান করি। ইনজেকশন টুলিং, এক্সট্রুশন টুলিং বা একটি সম্মিলিত উৎপাদন পদ্ধতি বেছে নেওয়ার আগে, আমাদের টিম পার্টের জ্যামিতি, উপকরণ, টলারেন্স এবং কার্যকরী প্রয়োজনীয়তা যাচাই করতে সাহায্য করতে পারে।
















