
সিএনসি প্লাস্টিক মেশিনিং-এ, নির্ভুলতা এবং পৃষ্ঠের গুণমান প্রায়শই ব্যবহারকারীদের জন্য সবচেয়ে সহজবোধ্য এবং গুরুত্বপূর্ণ দুটি সূচক। নির্ভুলতা নির্ধারণ করে যে একটি যন্ত্রাংশ একত্রিত করা যাবে কিনা এবং এটি কার্যকরী প্রয়োজনীয়তা পূরণ করে কিনা; পৃষ্ঠের গুণমান সরাসরি এর বাহ্যিক রূপ, স্পর্শানুভূতি, সিলিং এবং পরবর্তী কর্মক্ষমতাকে প্রভাবিত করে। প্লাস্টিক উপাদানের ক্ষেত্রে, ধাতব মেশিনিং-এর তুলনায় এই দুটি প্রয়োজনীয়তার মধ্যে একই সাথে ভারসাম্য রক্ষা করা আরও কঠিন, কারণ প্লাস্টিক তাপমাত্রা, ক্ল্যাম্পিং ফোর্স, কাটিং হিট এবং অভ্যন্তরীণ উপাদানের চাপের প্রভাবে বেশি সংবেদনশীল।
প্লাস্টিক মেশিনিং কেন নির্ভুলতা এবং পৃষ্ঠের গুণমানকে প্রভাবিত করার সম্ভাবনা বেশি রাখে?
এগুলো একই বিষয় নয়
অনেকেই "সঠিক মাপ" এবং "মসৃণ পৃষ্ঠ"-কে গুলিয়ে ফেলেন, কিন্তু এগুলো আসলে দুটি ভিন্ন নিয়ন্ত্রণের উদ্দেশ্য। নির্ভুলতা বলতে প্রধানত বোঝায় যে যন্ত্রাংশটির মাপ, ছিদ্রের অবস্থান, সমতলতা এবং লম্বতা ড্রয়িংয়ের শর্ত পূরণ করছে কি না; অন্যদিকে পৃষ্ঠের গুণমানের মধ্যে অন্তর্ভুক্ত রয়েছে বাহ্যিক ও স্পর্শজনিত বিষয়, যেমন— অমসৃণতা, যন্ত্রের দাগ, অমসৃণ প্রান্ত, সাদা হয়ে যাওয়া এবং ঝালাইয়ের ধার। একটি যন্ত্রাংশের মাপ খুব সঠিক হতে পারে, কিন্তু তার পৃষ্ঠে যন্ত্রের স্পষ্ট দাগ থাকতে পারে; অথবা পৃষ্ঠটি দেখতে মসৃণ মনে হলেও, মূল মাপগুলো বিচ্যুত হতে পারে। তাই, সিএনসি প্লাস্টিক মেশিনিং-এর ক্ষেত্রে উভয় উদ্দেশ্যই একযোগে বিবেচনা করতে হবে; কেবল একটির উপর মনোযোগ দিলে চলবে না।
উচ্চতর মেশিনিং অসুবিধা
ধাতুর তুলনায় প্লাস্টিকের দৃঢ়তা কম, তাপীয় প্রসারণ বেশি এবং তাপ পরিবাহিতা দুর্বল। এর মানে হলো, কাটার সময় উৎপন্ন তাপ সহজে দ্রুত অপসারিত হয় না, বরং এক জায়গায় জমা হতে থাকে, যার ফলে উপাদানটি নরম হয়ে যায়, বিকৃত হয় বা এর উপরিভাগ গলে যায়। এছাড়াও, কিছু প্লাস্টিকের মধ্যে সহজাতভাবেই অভ্যন্তরীণ পীড়ন বা আর্দ্রতা শোষণের প্রবণতা থাকে, যা মেশিনিংয়ের আগে ও পরে এর মাত্রায় পরিবর্তন আনতে পারে। তাই, প্লাস্টিক মেশিনিংয়ের নির্ভুলতা এবং উপরিভাগের গুণমান স্বাভাবিকভাবেই ধাতব মেশিনিংয়ের চেয়ে প্রক্রিয়া নিয়ন্ত্রণ এবং অভিজ্ঞতার উপর বেশি নির্ভর করে।
প্রক্রিয়াগত দক্ষতার সরাসরি প্রতিফলন
প্লাস্টিকের যন্ত্রাংশের পৃষ্ঠের মসৃণতা, অমসৃণ প্রান্ত, শুভ্রতা এবং পোড়া দাগ সাধারণত মেশিনিং প্যারামিটার, টুলের অবস্থা এবং ফিক্সচার পদ্ধতির যৌক্তিকতাকে সরাসরি প্রতিফলিত করে। প্রায়শই, পৃষ্ঠের নিম্নমানের কারণ উপাদানটি নিজে নয়, বরং অযৌক্তিক কাটিং পাথ, ভোঁতা টুল, দুর্বল চিপ অপসারণ বা অনুপযুক্ত শীতলীকরণ পদ্ধতি। সুতরাং, পৃষ্ঠের মান উন্নত করা মানেই হলো সামগ্রিক মেশিনিং স্থিতিশীলতা উন্নত করা।
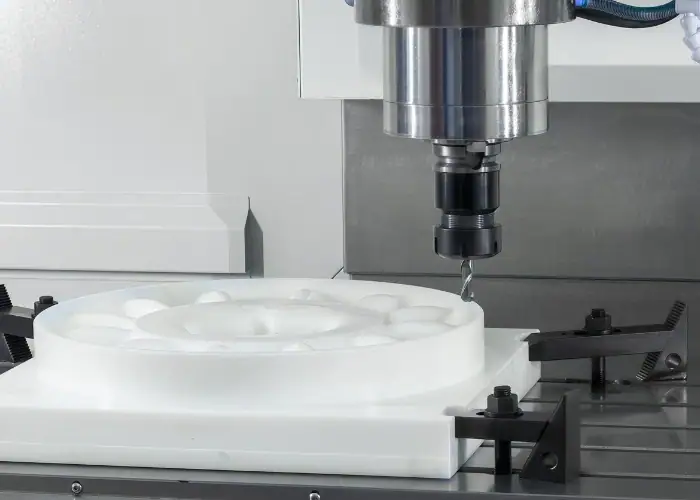
মেশিনিং প্রক্রিয়ায় নির্ভুলতা এবং পৃষ্ঠের গুণমান কীভাবে উন্নত করা যায়?
মেশিনিং করার আগে ড্রয়িং এবং কাঠামো নিশ্চিত করুন।
সিএনসি প্লাস্টিক মেশিনিংয়ের নির্ভুলতা উন্নত করার জন্য, প্রথম পদক্ষেপটি মেশিনিং শুরু করা নয়, বরং ডিজাইনকে অপ্টিমাইজ করা। ডিজাইন পর্যায়েই অনেক সমস্যা দানা বাঁধতে শুরু করে, যেমন—অতিরিক্ত পাতলা দেয়াল, অত্যধিক ঘন ধারালো কোণা, অপ্রতিসম স্থানীয় কাঠামো এবং দেয়ালের পুরুত্বে ব্যাপক তারতম্য। এই সবগুলোই প্রক্রিয়াকরণজনিত বিকৃতি এবং পৃষ্ঠের ত্রুটির ঝুঁকি বাড়িয়ে দেয়। ডিজাইনের লক্ষ্য হওয়া উচিত আরও অভিন্ন কাঠামো এবং আরও ভারসাম্যপূর্ণ পীড়ন বন্টন, এবং একই সাথে কাটিং টুলের প্রবেশের জন্য পর্যাপ্ত জায়গা রাখা। একটি সু-পরিকল্পিত প্রাথমিক কাঠামো পরবর্তী প্রক্রিয়াকরণকে অনেক সহজ করে তোলে এবং নির্ভুলতা ও পৃষ্ঠের গুণমান আরও সহজে স্থিতিশীল হয়।
উপাদান প্রস্তুতি এবং প্রাক-চিকিৎসা
আনুষ্ঠানিক প্রক্রিয়াকরণের আগে, প্লাস্টিক উপকরণগুলো অ্যানিলিং, সেটলিং বা শুকানোর প্রক্রিয়ার মধ্য দিয়ে গেছে কিনা তা নিশ্চিত করে নেওয়া ভালো। অনেক প্লাস্টিক শিটে কারখানাতেই অভ্যন্তরীণ চাপ তৈরি হয়ে যায়; উপাদান অপসারণের পর চাপ মুক্ত হওয়ার কারণে সরাসরি প্রক্রিয়াকরণে তা বেঁকে যেতে পারে। নাইলনের মতো অত্যন্ত আর্দ্রতাশোষক উপকরণের ক্ষেত্রে, উচ্চ আর্দ্রতার পরিমাণ পৃষ্ঠের গুণমানকেও প্রভাবিত করতে পারে। প্রক্রিয়াকরণের আগে উপাদানটিকে স্থিতিশীল করলে এর মাত্রাগত বিচ্যুতি এবং পৃষ্ঠের ত্রুটি উল্লেখযোগ্যভাবে হ্রাস পায়।
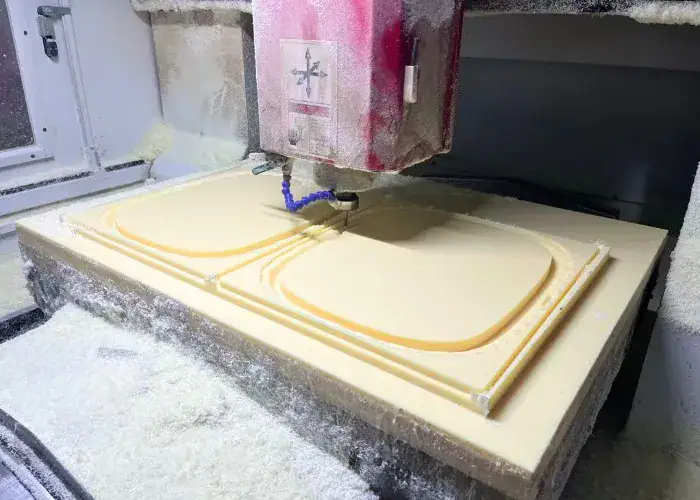
পর্যায়ক্রমিক প্রক্রিয়াকরণ
সূক্ষ্মতা এবং পৃষ্ঠের গুণমান উন্নত করার জন্য, শেষ পর্যন্ত একটিমাত্র কাট যথেষ্ট নয়। একটি সাধারণ পদ্ধতি হলো “রাফিং – সেমি-ফিনিশিং – ফিনিশিং”। রাফিং প্রধানত অতিরিক্ত উপাদান অপসারণ করে, সেমি-ফিনিশিং কাঠামোকে স্থিতিশীল করে এবং চাপ মুক্ত করে, আর ফিনিশিং চূড়ান্ত মাপ এবং পৃষ্ঠের মসৃণতার জন্য দায়ী। এই প্রক্রিয়াটি প্রতিটি ধাপে কাজের চাপ কমায় এবং উপাদানের উপর টুলের প্রভাব হ্রাস করে, ফলে একবারে অতিরিক্ত উপাদান অপসারণের কারণে সৃষ্ট বিকৃতি, বারের মতো গঠন বা অতিরিক্ত গভীর টুলের দাগ এড়ানো যায়।
মেশিনিং পরবর্তী পরিদর্শন এবং ফিনিশিং
অনেক উচ্চ-মানের যন্ত্রাংশ একবারে মেশিনিং করা হয় না, বরং ডেলিভারির আগে সেগুলোকে পরিদর্শন করা হয়, কিছুক্ষণ রেখে দেওয়া হয় এবং প্রয়োজন অনুযায়ী চূড়ান্ত রূপ দেওয়া হয়। প্লাস্টিকের যন্ত্রাংশ মেশিনিং করার পরেও অল্প সময়ের জন্য চাপ মুক্ত করতে পারে, তাই মেশিন থেকে বের হওয়ার সাথে সাথেই এর চূড়ান্ত অবস্থা নির্ধারণ করা যায় না। গুরুত্বপূর্ণ যন্ত্রাংশগুলোর মাত্রাগত পুনঃপরিমাপ, চাক্ষুষ পরিদর্শন এবং মেরামতের মাধ্যমে সম্ভাব্য ত্রুটিগুলো দ্রুত সমাধান করা যায় এবং ব্যাচ রিওয়ার্ক এড়ানো সম্ভব হয়। যেসব পণ্যের বাহ্যিক সৌন্দর্যের উপর বিশেষ গুরুত্ব দেওয়া হয়, সেগুলোর জন্য এই ধাপটি বিশেষভাবে গুরুত্বপূর্ণ।
নির্ভুলতা এবং পৃষ্ঠের গুণমান নির্ধারণকারী মূল কারণগুলি
কাটিংয়ের মাপকাঠি অবশ্যই উপাদানের বৈশিষ্ট্যের সাথে মিলতে হবে।
প্লাস্টিক মেশিনিং দুটি চরম অবস্থার প্রতি সবচেয়ে বেশি ঝুঁকিপূর্ণ: একটি হলো অত্যধিক উচ্চ স্পিন্ডল গতি, যার ফলে কাটার সময় অতিরিক্ত তাপ উৎপন্ন হয়; অন্যটি হলো অত্যধিক ধীর ফিড রেট, যা টুলটিকে উপাদানটি "কাটার" পরিবর্তে "ঘষার" কারণ হয়। প্রথমটি (ফিনিশিং) সহজেই গলিত প্রান্ত, সাদা হয়ে যাওয়া এবং মাত্রিক তাপীয় বিকৃতির দিকে নিয়ে যায়, যখন দ্বিতীয়টি (ফিনিশিং) সহজেই বারের সৃষ্টি করে এবং টুলের অমসৃণ দাগ তৈরি করে। নির্ভুলতা এবং পৃষ্ঠের গুণমান উভয়ই অর্জন করতে, উপাদানের কাঠিন্য, পুরুত্ব এবং কাঠামোগত বৈশিষ্ট্যের উপর ভিত্তি করে উপযুক্ত গতি, ফিড এবং কাটার গভীরতা নির্বাচন করা প্রয়োজন এবং ঘন ঘন আকস্মিক থামানো ও শুরু করা এড়িয়ে একটি স্থিতিশীল মেশিনিং প্রক্রিয়া বজায় রাখা প্রয়োজন।
যন্ত্রের অবস্থা সরাসরি চূড়ান্ত পৃষ্ঠতলের মসৃণতাকে প্রভাবিত করে।
ধারালো টুল দিয়ে আরও পরিষ্কারভাবে কাটা যায় এবং পৃষ্ঠতল মসৃণ হয়। টুল ক্ষয় হয়ে গেলে ঘর্ষণ বাড়ে এবং তাপমাত্রা বৃদ্ধি পায়, যার ফলে প্লাস্টিকের পৃষ্ঠে স্ট্রিংগিং, বার, পোড়া দাগ বা সাদা হয়ে যাওয়ার প্রবণতা দেখা দেয়। প্লাস্টিকের যন্ত্রাংশ মেশিনিং করার জন্য, বিশেষ করে অ্যাক্রিলিক, পিসি এবং পিওএম-এর মতো উচ্চ মানের পৃষ্ঠতল ফিনিশের প্রয়োজন হয় এমন উপকরণের ক্ষেত্রে, ধারালো ও উচ্চ মাত্রায় চিপ অপসারণ করতে সক্ষম বিশেষায়িত টুলকে অগ্রাধিকার দেওয়া উচিত এবং টুলের অবস্থা স্থিতিশীল রাখা প্রয়োজন। সঠিক টুল ম্যানেজমেন্ট প্রায়শই তাৎক্ষণিকভাবে পৃষ্ঠতলের গুণমান উন্নত করে।
ফিক্সচার এবং সাপোর্টগুলোই নির্ধারণ করে যে যন্ত্রাংশগুলো বিকৃত হবে কি না।
প্লাস্টিকের অংশগুলো ধাতুর চেয়ে নরম হয়। খুব শক্ত করে আটকানো হলে, মেশিনিংয়ের পর এগুলো আগের অবস্থায় ফিরে আসতে পারে এবং বিকৃত হয়ে যেতে পারে। অপর্যাপ্ত সাপোর্টের কারণে কাটার সময় পাতলা দেয়াল এবং বড় সমতল পৃষ্ঠগুলো কম্পিত হতে পারে, যার ফলে মাত্রাগত বিচ্যুতি ঘটে এবং টুলের দাগ বেড়ে যায়। তাই, ফিক্সচারের নকশায় বলের সুষম বণ্টন, পর্যাপ্ত সাপোর্ট এবং যথাযথ ক্ল্যাম্পিং নিশ্চিত করার চেষ্টা করা উচিত। পাতলা শিট মেটাল, বড় আকারের অংশ বা সহজে বিকৃত হয়ে যায় এমন অংশের জন্য, স্থানীয় পীড়ন ঘনত্ব কমাতে ভ্যাকুয়াম অ্যাডসর্পশন, সফট প্যাড সাপোর্ট বা মাল্টি-পয়েন্ট ডিস্ট্রিবিউটেড ক্ল্যাম্পিং ব্যবহার করা সবচেয়ে ভালো।
তাপ নিয়ন্ত্রণ এবং চিপ অপসারণ হলো পৃষ্ঠের গুণমানের মূল ভিত্তি।
প্লাস্টিক মেশিনিংয়ের সময়, টুলপাথের কাছাকাছি চিপস জমা হলে, সেগুলো ওয়ার্কপিসের পৃষ্ঠের সাথে বারবার ঘষা খায়, যার ফলে ক্রমাগত তাপ সঞ্চিত হয় এবং এর পরিণতিতে প্রান্ত গলে যাওয়া, টুল আটকে যাওয়া বা পৃষ্ঠ পুড়ে যাওয়ার মতো ঘটনা ঘটে। ভালোভাবে চিপ অপসারণ করলে কেবল মসৃণ কাটিংই সম্ভব হয় না, বরং গৌণ ঘর্ষণের কারণে সৃষ্ট পৃষ্ঠের ক্ষতিও কমে যায়। প্রয়োজনে, চিপ অপসারণে সহায়তার জন্য এয়ার ব্লোয়িং ব্যবহার করা যেতে পারে এবং মেশিনিং এলাকা থেকে দ্রুত চিপ সরানোর জন্য একটি উপযুক্ত টুলপাথ ব্যবহার করা যায়। তাপ নিয়ন্ত্রণ এবং চিপ অপসারণ মূলত পৃষ্ঠকে সুরক্ষিত রাখারই নামান্তর।
সঠিক সিএনসি মেশিনিং উপাদান কীভাবে নির্বাচন করবেন?
যেসব যন্ত্রাংশের মাত্রিক স্থিতিশীলতা প্রয়োজন, POM সেগুলোর জন্য উপযুক্ত।
POM-এর ভালো মাত্রিক স্থিতিশীলতা, কম ঘর্ষণ সহগ এবং আদর্শ কাটিং পারফরম্যান্স রয়েছে, যা এটিকে CNC প্লাস্টিক মেশিনিং-এর অন্যতম প্রচলিত উচ্চ-মানের উপাদানে পরিণত করেছে। এটি কাঠামোগত অংশ, কার্যকরী অংশ এবং উচ্চ-নির্ভুল অংশের জন্য উপযুক্ত, এবং এর পৃষ্ঠ সাধারণত তুলনামূলকভাবে পরিষ্কার থাকে, যেখানে গুরুতর বারের প্রবণতা কম। ১. যদি গ্রাহকরা অ্যাসেম্বলির নির্ভুলতা এবং স্থিতিশীলতাকে অগ্রাধিকার দেন, তবে POM সাধারণত একটি অত্যন্ত নির্ভরযোগ্য পছন্দ।
যেসব অংশে নান্দনিকতা গুরুত্বপূর্ণ, সেগুলোর জন্য পিএমএমএ উপযুক্ত।
পিএমএমএ বা অ্যাক্রিলিকের স্বচ্ছতা বেশি এবং পৃষ্ঠতল মসৃণ হয়, কিন্তু এটি মেশিনিং প্যারামিটারের প্রতি খুব সংবেদনশীল। কাটার সময় তাপ নিয়ন্ত্রণ ঠিকমতো না হলে সহজেই সাদা হয়ে যাওয়া, ফাটল ধরা বা কিনারা ঘোলা হয়ে যাওয়ার মতো সমস্যা দেখা দিতে পারে। তবে, ধারালো টুল, উপযুক্ত প্যারামিটার এবং একটি যুক্তিসঙ্গত মেশিনিং পথ ব্যবহার করে এটি দিয়ে খুব আকর্ষণীয় অংশও তৈরি করা যায়। তাই, পিএমএমএ এমন সব পণ্যের জন্য বেশি উপযোগী, যেগুলোর নান্দনিক চাহিদা বেশি কিন্তু কাঠামোগত ভার কম।
ABS এবং PC ব্যাপক চাহিদার জন্য উপযুক্ত।
মেশিনিং-এর কাজে ABS এবং PC ব্যাপকভাবে ব্যবহৃত হয়। ABS-এর মেশিনেবিলিটি ভালো, অন্যদিকে PC-এর শক্তি বেশি এবং স্বচ্ছতা ভালো। এদের সুবিধা হলো এদের ভারসাম্যপূর্ণ সামগ্রিক কর্মক্ষমতা, যা নির্দিষ্ট নির্ভুলতার প্রয়োজনীয়তা পূরণ করে এবং স্থিতিশীল ব্যাচ উৎপাদনের জন্য উপযুক্ত। তবে, এটি মনে রাখা উচিত যে PC তাপের প্রতি বেশি সংবেদনশীল এবং ABS-এর প্রান্তে বুর (burr) তৈরি হওয়ার প্রবণতা থাকে, তাই মেশিনিং করার সময় কাটিং হিট এবং টুলের অবস্থা অবশ্যই নিয়ন্ত্রণ করতে হবে।
উদ্দেশ্যের ভিত্তিতে উপকরণ নির্বাচন করুন
যদি উচ্চ নির্ভুলতা উদ্দেশ্য হয়, তবে মাত্রিক স্থিতিশীলতাকে অগ্রাধিকার দিন; যদি উচ্চ বাহ্যিক গুণমান উদ্দেশ্য হয়, তবে পৃষ্ঠের মেশিনেবিলিটিকে অগ্রাধিকার দিন; যদি শক্তি এবং তাপ প্রতিরোধ ক্ষমতা উদ্দেশ্য হয়, তবে উপাদানের বৈশিষ্ট্যকে অগ্রাধিকার দিন। সঠিক উপাদান নির্বাচন করলে পরবর্তী প্রক্রিয়াগুলো অনেক সহজ হয়ে যায়; ভুল উপাদান নির্বাচন করলে সেরা সরঞ্জাম দিয়েও কাঙ্ক্ষিত ফল অর্জন করা কঠিন হয়ে পড়ে। সুতরাং, নির্ভুলতা এবং পৃষ্ঠের গুণমান উন্নত করার ক্ষেত্রে উপাদান নির্বাচন নিজেই একটি অত্যন্ত গুরুত্বপূর্ণ পদক্ষেপ।
সাধারন সমস্যা
নমুনাগুলো দেখতে ভালো হলেও, ব্যাচ উৎপাদনের পর কেন নির্ভুলতা এবং পৃষ্ঠের গুণমান কমে যায়?
এটি অনেক গ্রাহকের সম্মুখীন হওয়া একটি সাধারণ সমস্যা। নমুনা উৎপাদনে সাধারণত অল্প পরিমাণ, পর্যাপ্ত প্রক্রিয়াকরণের সময় এবং আরও সূক্ষ্ম কার্যক্রম জড়িত থাকে, যার ফলে এর বাহ্যিক রূপ চমৎকার হয়। তবে, ব্যাচ উৎপাদনে, যন্ত্রপাতির অবিরাম পরিচালনার কারণে তাপমাত্রার ওঠানামা, টুলের ক্ষয় বৃদ্ধি এবং ফিক্সচারের অবস্থা ও কাঁচামালের ব্যাচের মধ্যে উল্লেখযোগ্য পার্থক্য দেখা দেয়। প্রক্রিয়াটি যদি মানসম্মত না হয়, তবে ব্যাচ পণ্যের নির্ভুলতা এবং বাহ্যিক রূপে সহজেই তারতম্য ঘটতে পারে। তাই, ব্যাচ উৎপাদনে উচ্চমান বজায় রাখতে হলে, শুধু “একটি ভালো নমুনা তৈরি করার” উপর মনোযোগ না দিয়ে, বরং পুরো প্রক্রিয়াটিকে স্থিতিশীল করার উপর জোর দিতে হবে।
Iউপসংহারে
সিএনসি প্লাস্টিক মেশিনিংয়ের নির্ভুলতা এবং পৃষ্ঠের গুণমান উন্নত করার জন্য, সবচেয়ে গুরুত্বপূর্ণ বিষয় কোনো একটি কৌশল নয়, বরং পুরো প্রক্রিয়াটিকে কার্যকরভাবে পরিচালনা করা। প্রাথমিক নকশা থেকে শুরু করে উপাদানের প্রাক-প্রক্রিয়াকরণ, কাটিং প্যারামিটার, টুলের অবস্থা, ফিক্সচারের ধরন এবং মেশিনিং-পরবর্তী পরিদর্শন পর্যন্ত প্রতিটি ধাপই চূড়ান্ত ফলাফলকে প্রভাবিত করে। প্লাস্টিক ধাতু থেকে ভিন্ন; চাপের অধীনে এগুলি তাপ এবং বিকৃতির প্রতি বেশি সংবেদনশীল। তাই, মেশিনিংয়ের জন্য অধিক নির্ভুলতা এবং স্থিতিশীলতা প্রয়োজন। শুধুমাত্র "দ্রুত কাটিং"-এর লক্ষ্য রাখাই যথেষ্ট নয়; "সঠিক কাটিং" এবং "সুন্দর কাটিং"-এর বিষয়টিও বিবেচনা করতে হবে। নির্ভুলতা বলতে বোঝায় "মাপগুলো সঠিক কিনা," আর পৃষ্ঠের গুণমান বলতে বোঝায় "এটি দেখতে কতটা ভালো এবং কতটা মসৃণভাবে কাজ করে।" এই দুটি আপাতদৃষ্টিতে ভিন্ন দিক আসলে প্রক্রিয়া নিয়ন্ত্রণ, উপাদান নির্বাচন এবং যন্ত্রপাতির অবস্থা থেকে অবিচ্ছেদ্য। সঠিক প্রাথমিক নকশা, স্থিতিশীল মেশিনিং প্যারামিটার, যথাযথ টুল ও ফিক্সচার ব্যবস্থাপনা নিশ্চিত করার মাধ্যমে এবং বিভিন্ন উপাদানের জন্য ভিন্ন ভিন্ন পদ্ধতি প্রয়োগের মাধ্যমে সিএনসি প্লাস্টিক মেশিনিংয়ের সামগ্রিক গুণমান উল্লেখযোগ্যভাবে উন্নত করা যায়। সত্যিকারের ভালো প্লাস্টিক মেশিনিং ভাগ্যের উপর নির্ভর করে না, বরং প্রতিটি খুঁটিনাটি বিষয় নিখুঁত করার উপর নির্ভর করে।
















